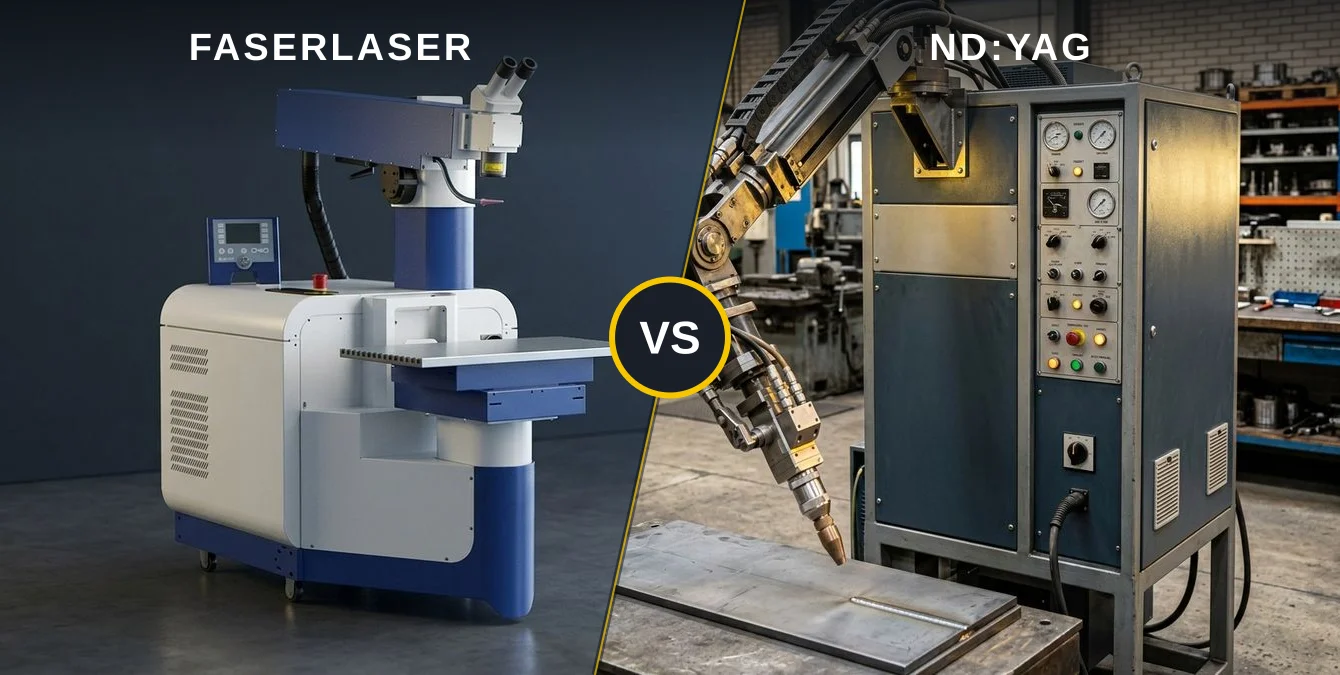
Kurz beantwortet: Faserlaser oder Nd:YAG: Beide Strahlquellen haben spezifische Vorteile im industriellen Laserschweißen. Faserlaser bieten eine hohe Strahlqualität und Effizienz, ideal für dünne Materialien und präzise Anwendungen. Nd:YAG-Laser hingegen sind besonders geeignet für dickere Materialien und Anwendungen, die eine tiefe Einschweißtiefe…
Grundlagen Laserschweißen
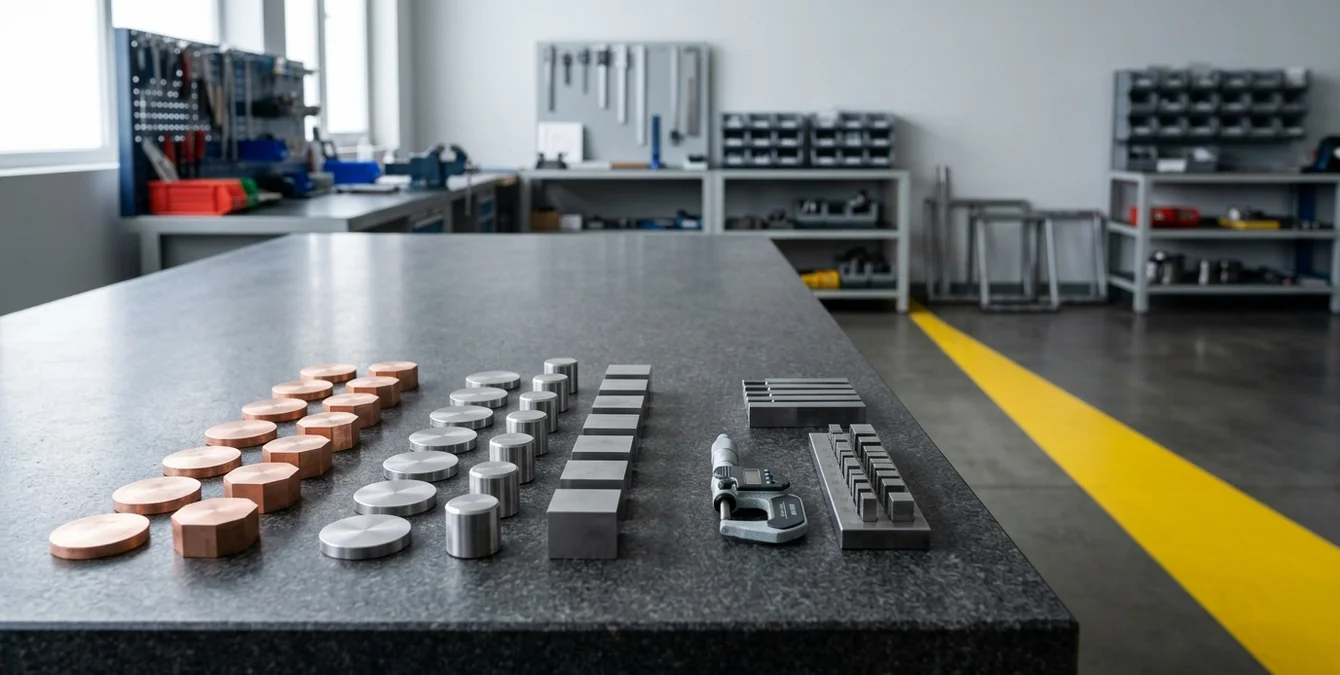
Werkstoffe im Laserschweißen: Von Edelstahl bis Kupfer
Kurz beantwortet: Werkstoffe im Laserschweißen umfassen eine breite Palette, darunter Edelstahl (z. B. 1.4301), Aluminium, Kupfer und hochfeste Stähle wie 1.2343. Die Wahl des Werkstoffs beeinflusst entscheidend die Prozessparameter wie Laserleistung und Einschweißtiefe. Edelstahl bietet durch seine gute Wärmeleitfähigkeit und geringe…
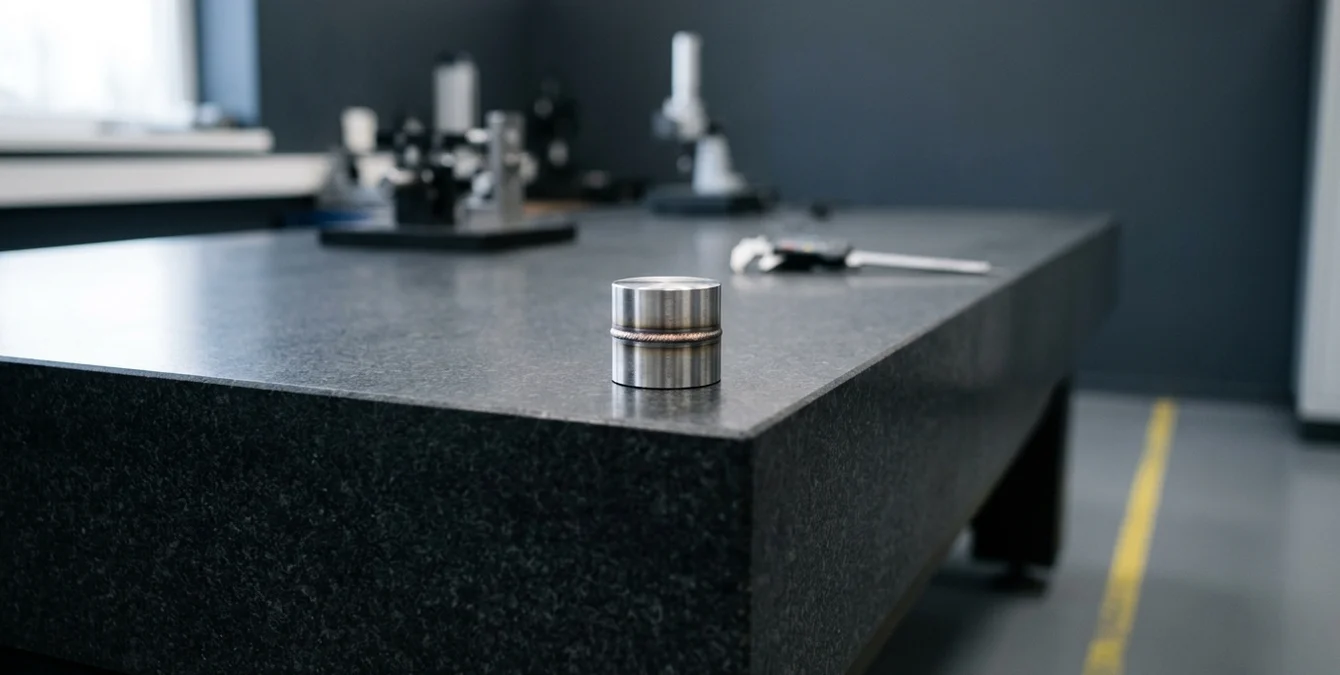
Wie funktioniert Laserschweißen? Grundlagen verständlich erklärt
Kurz beantwortet: Laserschweißen funktioniert durch die Fokussierung eines Laserstrahls auf die zu verbindenden Werkstücke, wodurch diese lokal stark erhitzt und aufgeschmolzen werden. Die hohe Energiedichte des Lasers ermöglicht präzise Schweißnähte mit minimaler Wärmeeinflusszone (WEZ). Im Vergleich zu konventionellen Verfahren wie WIG-Schweißen…
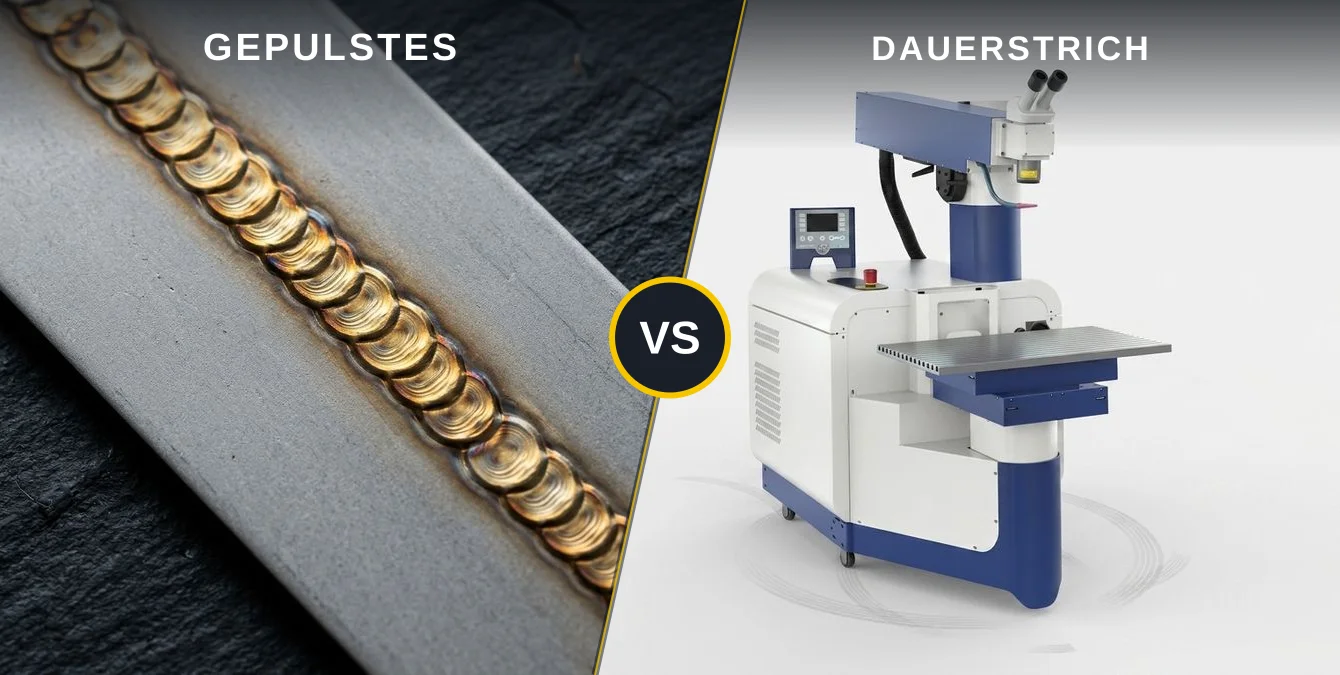
Gepulstes vs. Dauerstrich-Laserschweißen (CW): Unterschiede und Einsatz
Kurz beantwortet: Gepulstes Laserschweißen unterscheidet sich vom Dauerstrich-Laserschweißen (CW) durch die Abgabe von Energie in kurzen, intensiven Pulsen. Dies ermöglicht eine präzise Kontrolle der Wärmeeinflusszone (WEZ) und minimiert Verformungen, was besonders bei empfindlichen Materialien wie 1.4301 und 1.2343 von Vorteil ist….
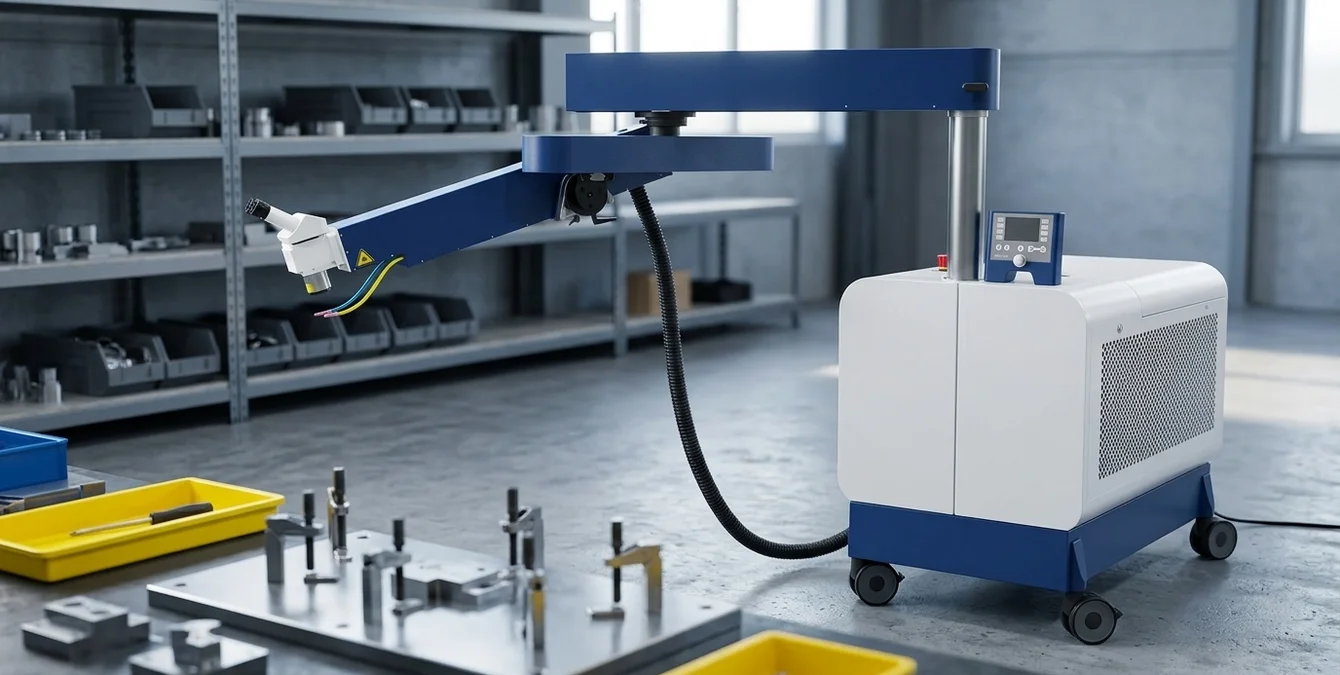
Laser-Sondermaschinenbau: Wann sich eine kundenspezifische Anlage lohnt
Kurz beantwortet: Laser-Sondermaschinenbau ermöglicht die Entwicklung maßgeschneiderter Laserschweißanlagen, die speziell auf individuelle Produktionsanforderungen abgestimmt sind. Eine kundenspezifische Anlage lohnt sich besonders, wenn standardisierte Systeme die gewünschten Einschweißtiefen oder die erforderliche Präzision nicht erreichen. Durch den Einsatz von Nd:YAG- oder Ytterbium-Faserlasern lassen…
Laserschweißparameter: Leistung, Pulsdauer, Fokus richtig einstellen
Kurz beantwortet: Beim Laserschweißen sind die Parameter Leistung, Pulsdauer und Fokus entscheidend für die Qualität der Schweißnaht. Eine optimale Leistungseinstellung sorgt für die gewünschte Einschweißtiefe und minimiert die Wärmeeinflusszone (WEZ). Die Pulsdauer beeinflusst die Wärmeeinbringung und somit die Vermeidung von Verzug….
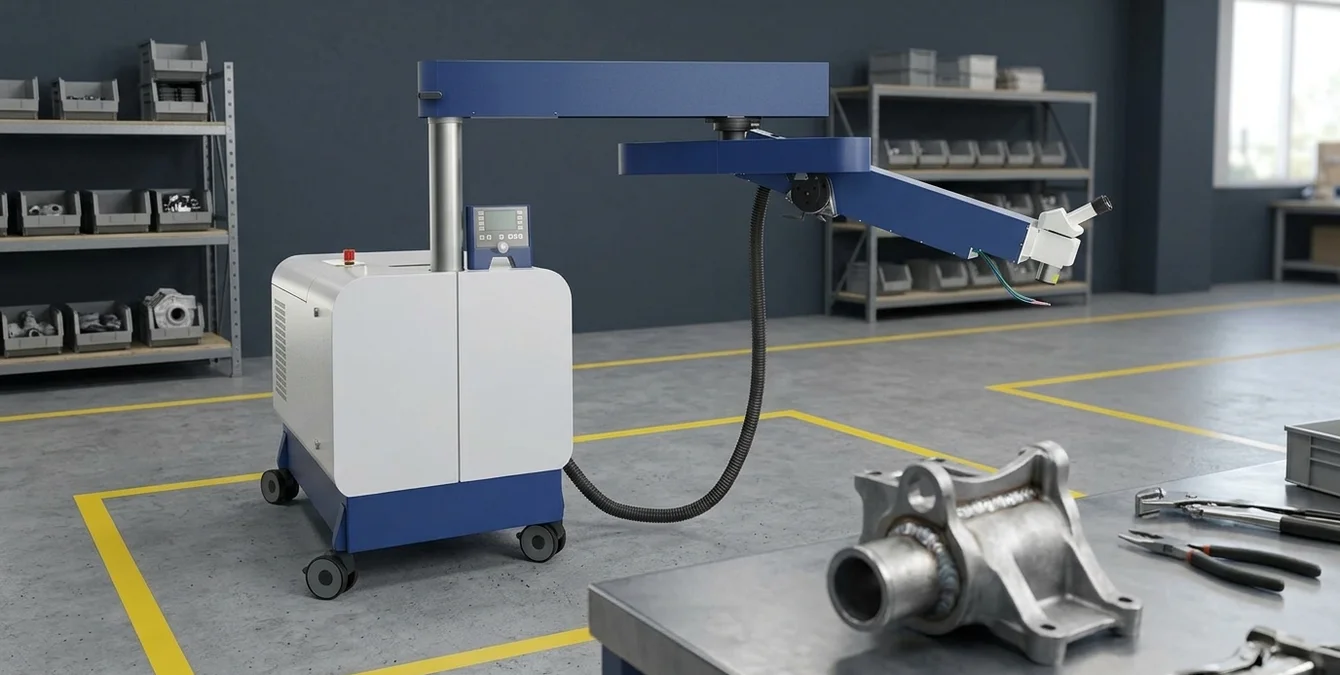
Gussteile reparieren mit Laserschweißen: Lunker, Poren und Kaltläufe beheben
Kurz beantwortet: Gussteile reparieren mit Laserschweißen bietet eine präzise Methode zur Behebung von Lunkern, Poren und Kaltläufen. Durch den Einsatz von Nd:YAG- oder Ytterbium-Faserlasern wird die Wärmeeinflusszone (WEZ) minimiert, wodurch das Risiko von Verzug oder Materialschäden reduziert wird. Diese Technik ermöglicht…
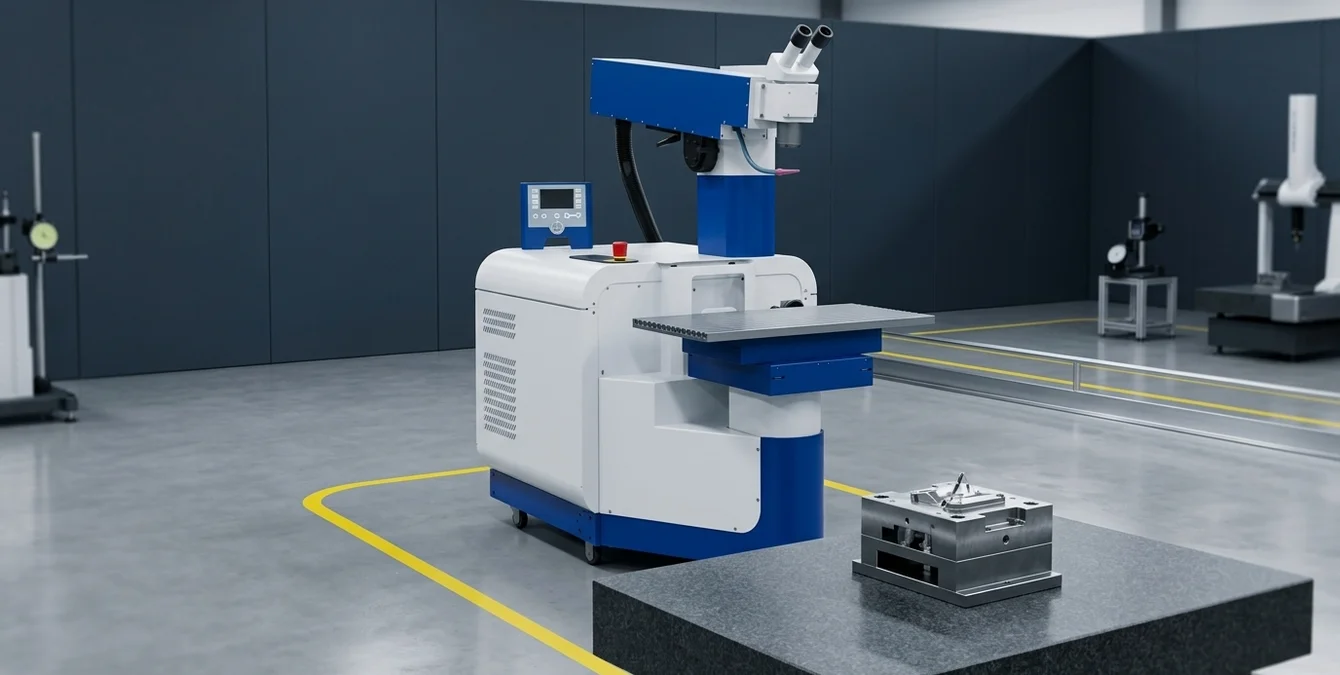
Schadensbilder an Spritzguss- und Druckgusswerkzeugen: Der Laser-Reparatur-Katalog
Kurz beantwortet: Laserschweißen ist im Formenbau unverzichtbar, um Schadensbilder an Spritzguss- und Druckgusswerkzeugen effizient zu reparieren. Durch den präzisen Energieeintrag der Nd:YAG- oder Ytterbium-Faserlaser wird die Wärmeeinflusszone (WEZ) minimiert, was die Materialeigenschaften der Werkstoffe wie 1.2343 nicht beeinträchtigt. Die hohe Einschweißtiefe…
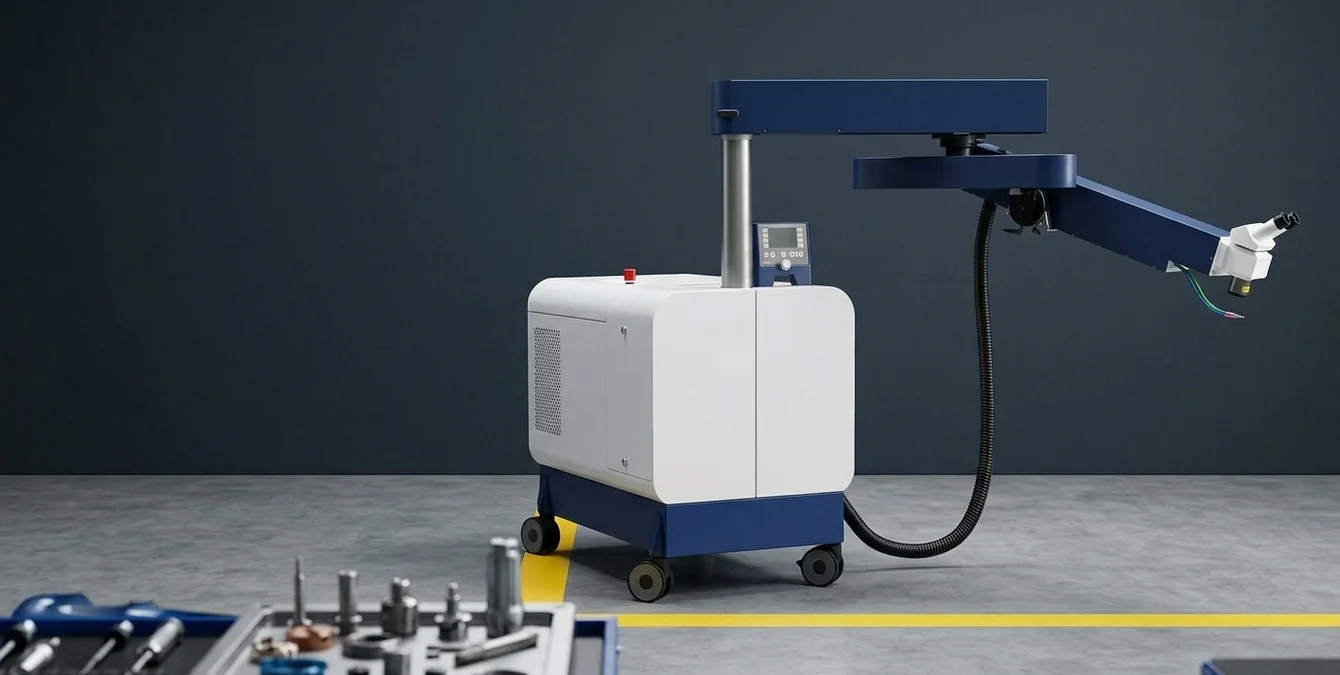
Mobile Laserschweißer im mittelständischen Werkzeugbau: Auswahl, Kriterien, Wirtschaftlichkeit
Kurz beantwortet: Mobile Laserschweißer im mittelständischen Werkzeugbau bieten Flexibilität und Präzision bei der Bearbeitung von Bauteilen mit komplexen Geometrien. Bei der Auswahl sollten Kriterien wie die Anpassungsfähigkeit an unterschiedliche Werkstoffe (z. B. 1.4301, 1.2343), die erreichbare Einschweißtiefe sowie die Größe der…
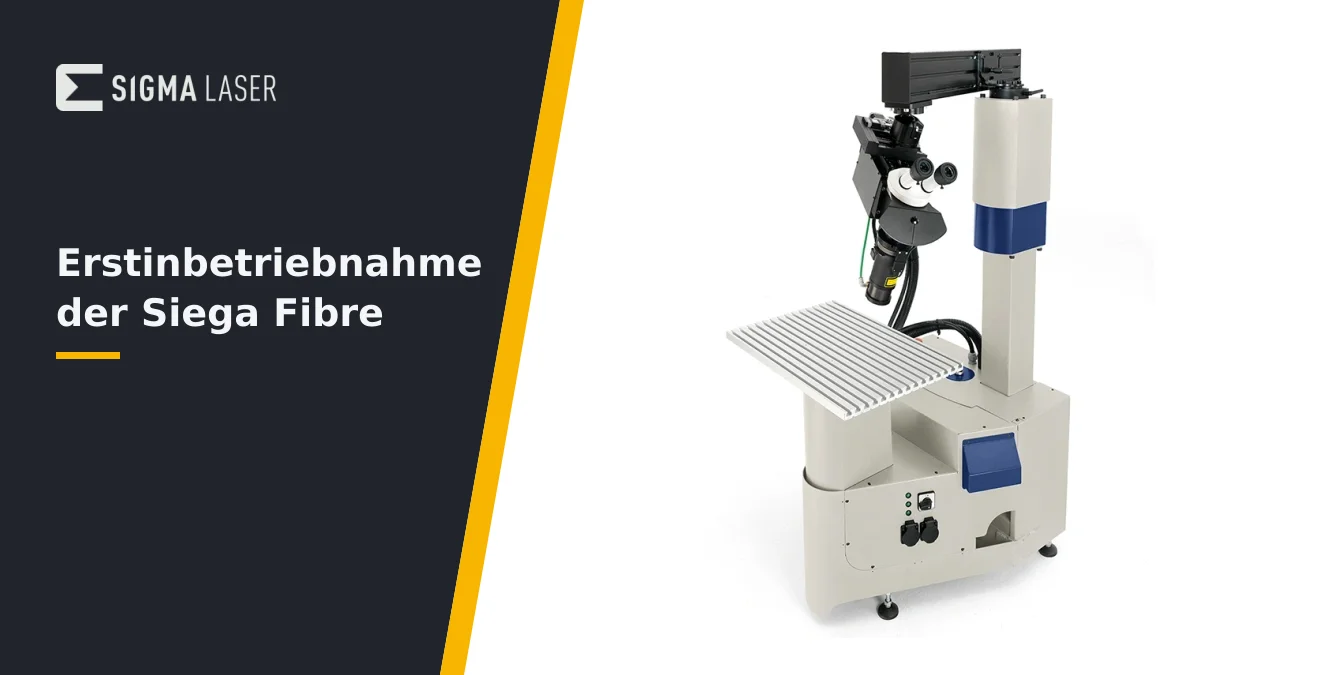
Erstinbetriebnahme der Siega Fibre
Kurz beantwortet: Die Erstinbetriebnahme der Siega Fibre erfolgt in mehreren Schritten: Auspacken und Kontrolle, fachgerechte Aufstellung, Überprüfung der Bedienelemente und Wahl der passenden Betriebsart. Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien und dokumentieren Sie alle Einstellungen für reproduzierbare Schweißergebnisse. Siega…
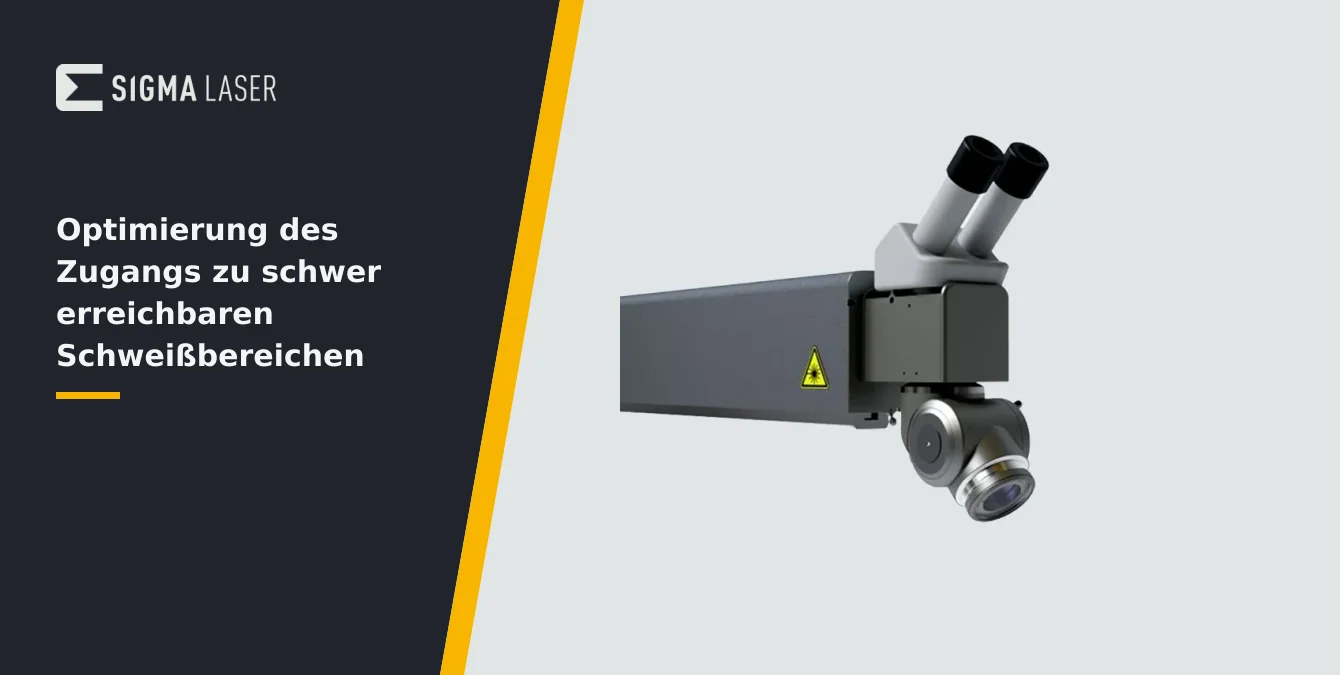
Optimierung des Zugangs zu schwer erreichbaren Schweißbereichen
Kurz beantwortet: Die Optimierung des Zugangs zu schwer erreichbaren Schweißbereichen gelingt durch gezielten Einsatz von Schwenkoptik, Telescopic Lens, schwenkbaren Achsen und mobilen Maschinen. Eine sorgfältige Zugangsplanung, geeignete Drahtzufuhrsysteme und praxisnahe Vorbereitungsschritte sichern präzise Ergebnisse auch in komplexen Geometrien. Spezialisierte Zugangswerkzeuge von…
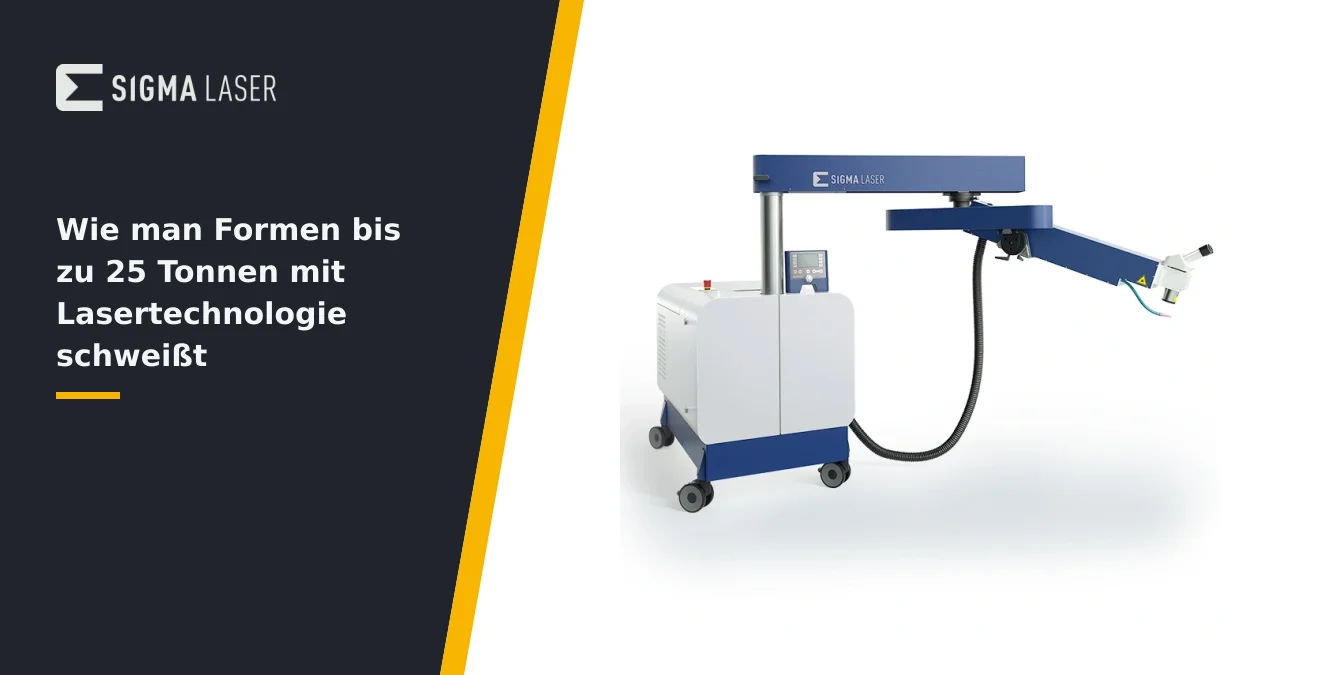
Wie man Formen bis zu 25 Tonnen mit Lasertechnologie schweißt
Kurz beantwortet: Mit der mobilen Sirius Light von Sigma Laser können selbst stationäre Formen beliebigen Gewichts – beispielsweise auch 25 Tonnen und mehr – dank offenem Gestell und 1830 mm Reichweite vor Ort geschweißt werden. Die Kombination aus präziser Achssteuerung, gepulster…
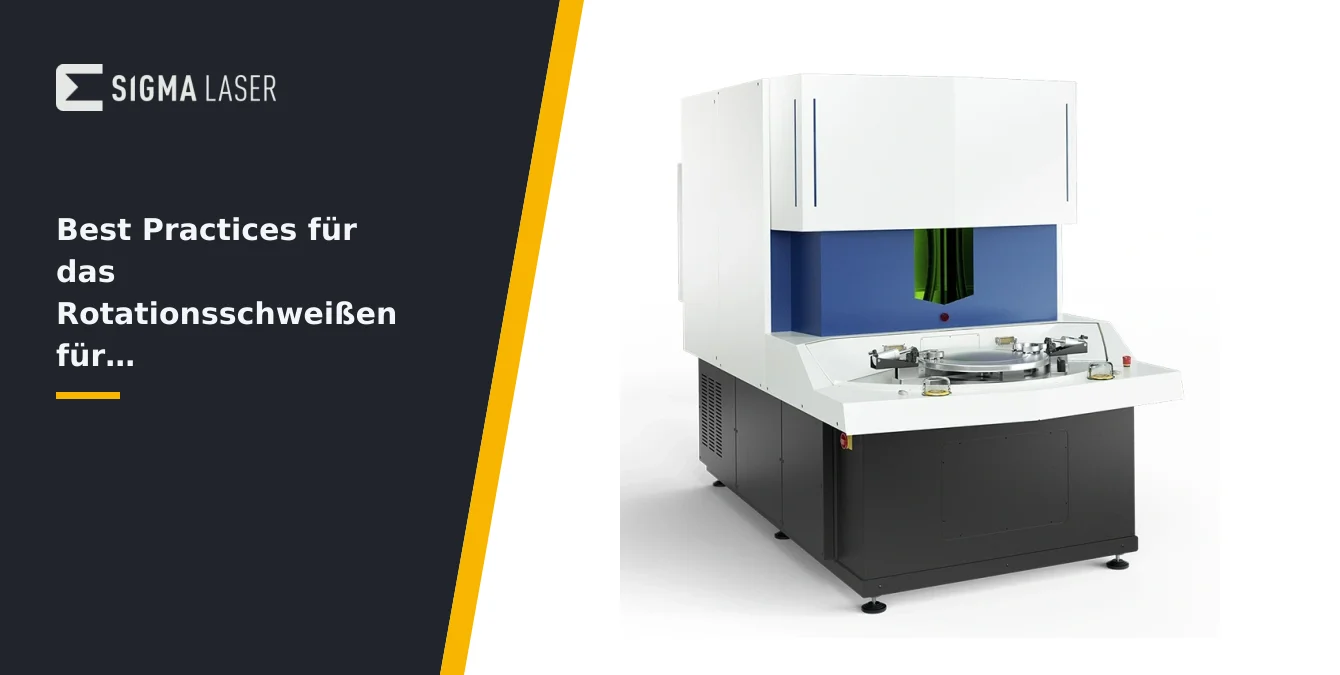
Best Practices für das Rotationsschweißen für perfekte Orbitalschweißnähte
Kurz beantwortet: Für perfekte Orbitalschweißnähte mit Sigma-Systemen ist die präzise Zentrierung des Werkstücks, die Synchronisation von Rotationsgeschwindigkeit und Impulsfolge sowie eine vollständige Schutzgasabdeckung entscheidend. Achten Sie auf die Überlappung von Nahtanfang und -ende und führen Sie regelmäßige Wartung und Sichtkontrollen durch,…
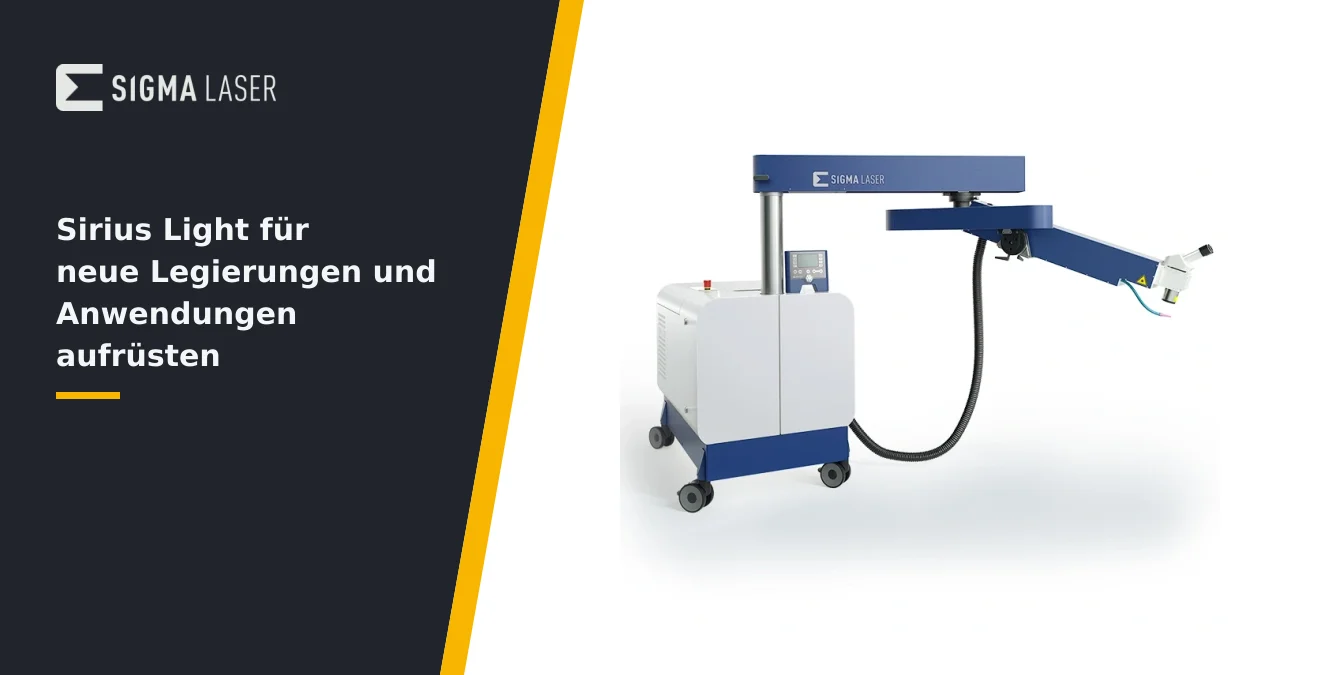
Sirius Light für neue Legierungen und Anwendungen aufrüsten
Kurz beantwortet: Die Sirius Light lässt sich durch modulare Leistungs- und Zubehör-Upgrades gezielt für neue Legierungen und Anwendungen erweitern. So können Sie Ihre bestehende Anlage flexibel an steigende Anforderungen anpassen und müssen nicht in ein komplett neues System investieren. Planen Sie…
Titan und reaktive Metalle mit SPT schweißen
Kurz beantwortet: Das Schweißen von Titan und reaktiven Metallen mit SPT (Super Pulse Technology, Sigmas Pulsmodulation im Mikrosekundenbereich) ermöglicht ultrapräzise Kontrolle, minimiert die Wärmeeinflusszone und verbessert die Qualität der Schweißnähte. Entscheidend sind eine konsequente Schutzgasstrategie mit Argon und eine methodische Parameterauswahl,…
So wechseln Sie zwischen CW-, Puls- und SPT-Modus bei Sigma Laser Systemen
Kurz beantwortet: Bei Sigma Laser Systemen erfolgt der Wechsel zwischen Puls-, CW- und SPT-Modus je nach Maschinentyp über die Modusauswahl im Schweißprogramm der Sigomatic-Software. Light-Modelle unterstützen nur Pulsbetrieb, Fibre-Modelle bieten Puls- und CW-Modus, SPT ist bei allen sechs Sigma Laser Schweißmaschinen…
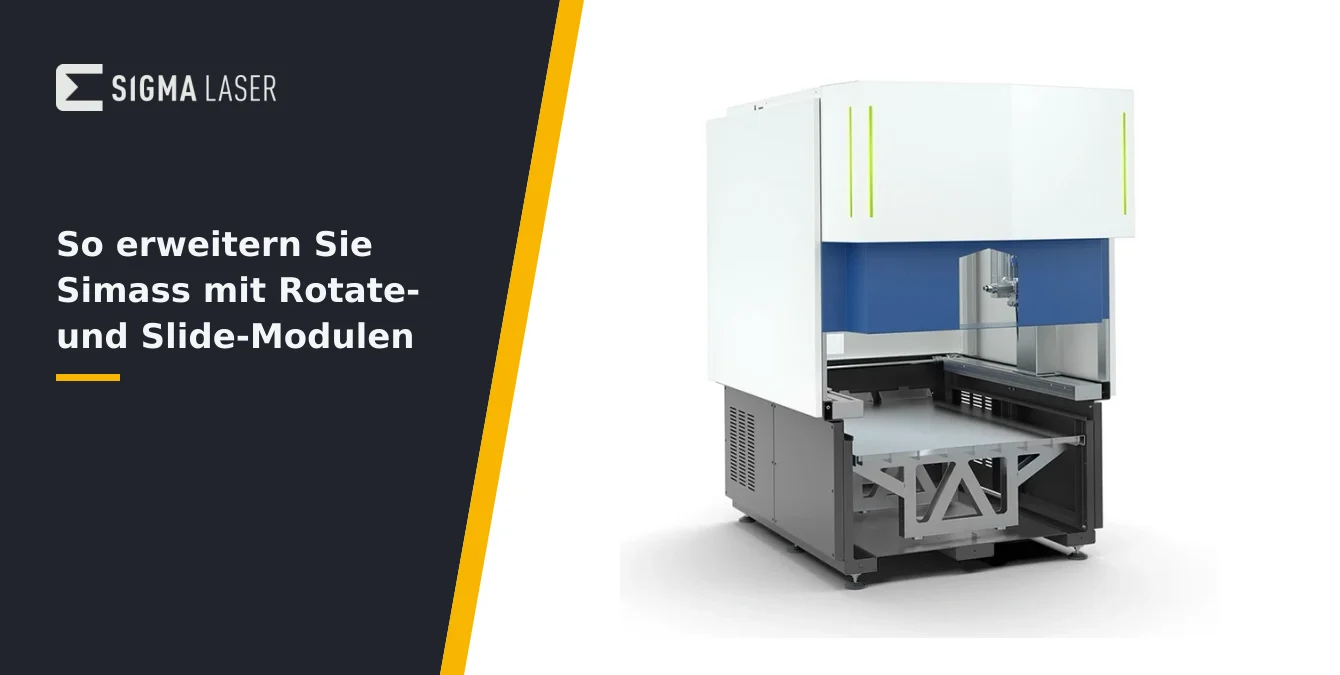
So erweitern Sie Simass mit Rotate- und Slide-Modulen
Kurz beantwortet: Die Simass-Basisstation lässt sich flexibel mit den Modulen Rotate, Slide und Powder erweitern. Jedes Modul ist für spezifische Bauteilgeometrien ausgelegt und kann bei geänderten Anforderungen nachträglich ausgetauscht werden. Die mechanische Integration und das Einlernen neuer Referenzpunkte erfolgen nach Branchenpraxis….
Schweißen von hochlegierten und Werkzeugstählen mit SPT
Kurz beantwortet: Beim Schweißen hochlegierter und härtbarer Werkzeugstähle wie 1.2343 minimiert die SPT-Technologie von Sigma Laser gezielt die Wärmeeinflusszone. In Kombination mit klassischen Maßnahmen wie Vorwärmen, kontrolliertem Abkühlen und geeignetem Schweißzusatz lassen sich Rissbildung und Härteprobleme im Nahtbereich deutlich reduzieren. Typische…
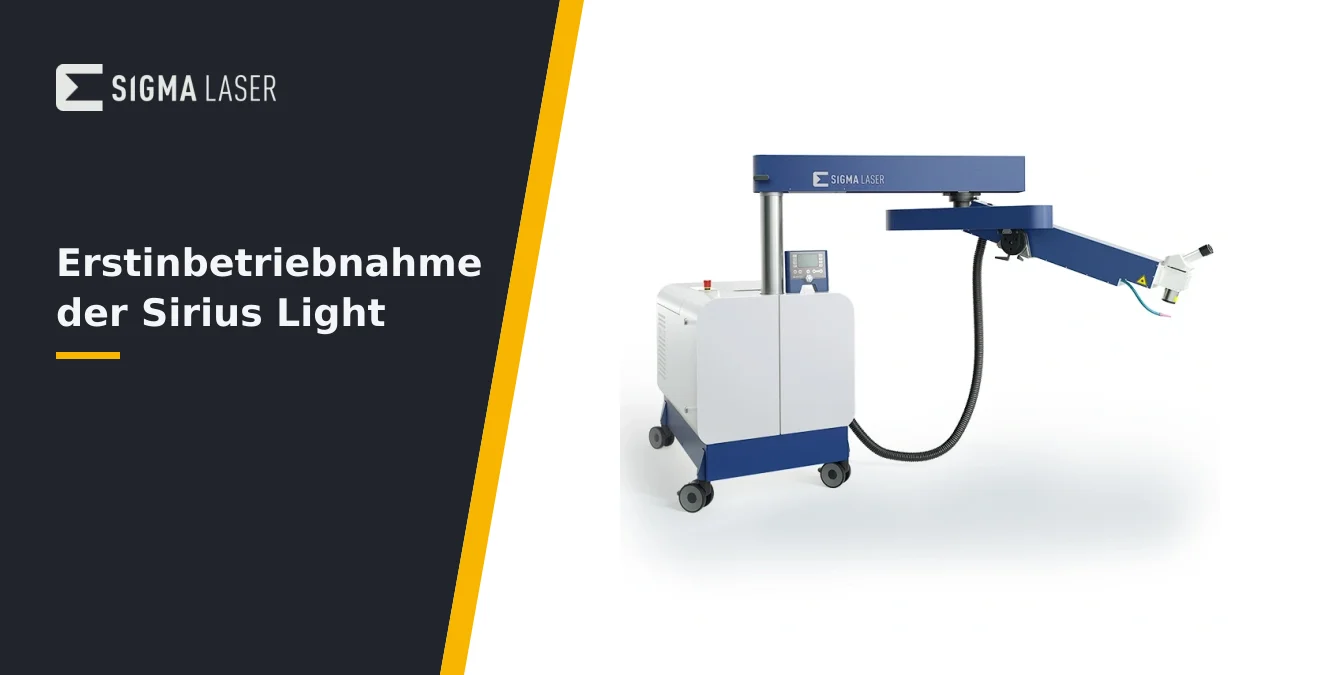
Erstinbetriebnahme der Sirius Light
Kurz beantwortet: Die Erstinbetriebnahme der Sirius Light umfasst die Überprüfung des Lieferumfangs, die sorgfältige Standortwahl, das sichere Positionieren und Arretieren, das Einhalten aller Sicherheitsvorgaben, das Testen der Achsen und Optik sowie einen ersten Testschweißvorgang an geeignetem Material. Jeder Schritt ist entscheidend…
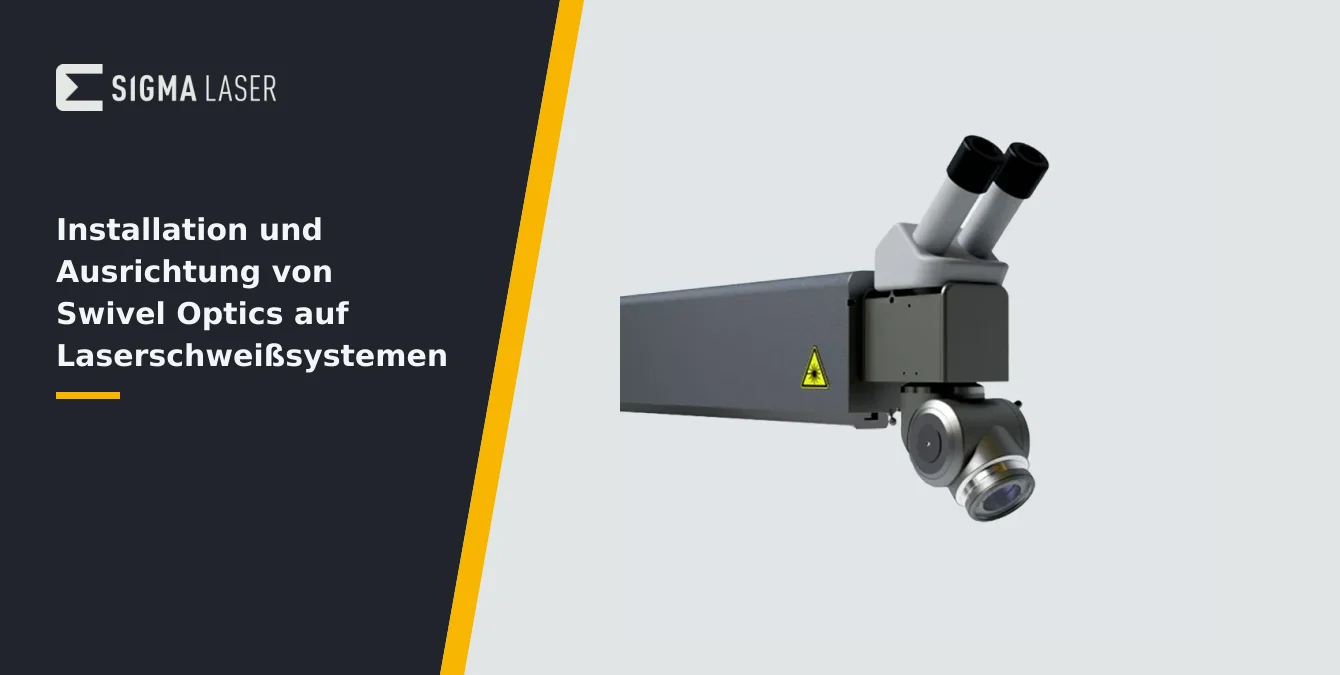
Installation und Ausrichtung von Swivel Optics auf Laserschweißsystemen
Kurz beantwortet: Swivel Optics ermöglichen die flexible 360°-Strahlablenkung an Sigma Laserschweißsystemen. Für eine präzise Installation und Ausrichtung sind eine sorgfältige Vorbereitung, kontrollierte Montage, systematische Ausrichtungskontrolle sowie regelmäßige Überprüfung und Reinigung der Optiken unerlässlich. Vorteile und Funktionen der Swivel Optics auf Sigma…