

- Warum reaktive Metalle Hitze bestrafen
- Was SPT verändert
- Schutzgasstrategie für Ti
- Wo es läuft
- Eine Ti-Parameterleiter mit SPT
- Anwendungen und Prüfung
- Häufig gestellte Fragen
- Welche Vorteile bietet SPT beim Schweißen von Titan gegenüber herkömmlichen Verfahren?
- Wie erkenne ich eine optimale Schutzgasabdeckung beim Titanschweißen?
- Welche Prüfverfahren sind bei Titan-Schweißnähten empfehlenswert?
- Auf welchen Sigma-Systemen ist SPT verfügbar?
- Related Articles
Kurz beantwortet: Das Schweißen von Titan und reaktiven Metallen mit SPT (Microsecond Fiber Laser Pulse Control) ermöglicht ultrapräzise Kontrolle, minimiert die Wärmeeinflusszone und verbessert die Qualität der Schweißnähte. Entscheidend sind eine konsequente Schutzgasstrategie mit Argon und eine methodische Parameterauswahl, insbesondere bei dünnwandigen oder empfindlichen Bauteilen.
Warum reaktive Metalle Hitze bestrafen
Reaktive Metalle wie Titan, Zirkonium oder Tantal zeichnen sich durch eine hohe Sauerstoffaffinität aus. Bereits bei moderaten Temperaturen reagieren sie mit Sauerstoff, Stickstoff oder Wasserstoff aus der Umgebungsluft. Diese Reaktionen führen zu einer schnellen und oft irreversiblen Versprödung der Werkstoffoberfläche. Besonders kritisch ist dies beim Schweißen: Die entstehende Wärmeeinflusszone (WEZ) begünstigt Diffusionsprozesse, sodass selbst geringste Mengen an Luftsauerstoff zu einer deutlichen Beeinträchtigung der Materialeigenschaften führen können.
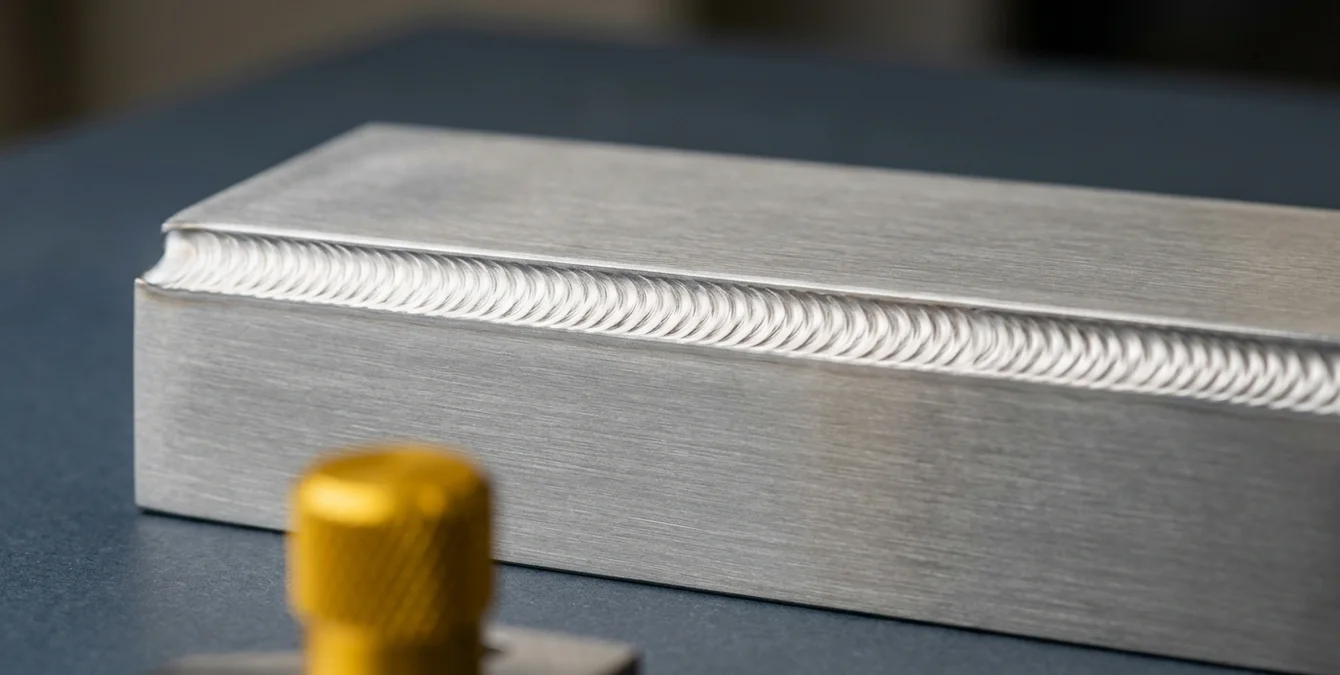
Ein weiteres Problem stellt die Verfärbung der Schweißnaht dar. Farbveränderungen – von silbrig über gelb bis hin zu blau oder gar violett – sind ein sichtbarer Indikator für Oxidation und damit für eine unzureichende Schutzgasabdeckung oder zu hohe Wärmeeinbringung. Diese Verfärbungen sind nicht nur kosmetisch relevant, sondern stehen in direktem Zusammenhang mit der mechanischen Integrität und der Korrosionsbeständigkeit des Bauteils.
Im industriellen Kontext – etwa bei der Fertigung von medizinischen Implantaten oder hochbeanspruchten Werkzeugen – ist die Kontrolle dieser Effekte essenziell. Bereits kleine Fehler in der Prozessführung können dazu führen, dass Bauteile Ausschuss werden oder im späteren Einsatz versagen. Daher ist beim Schweißen reaktiver Metalle ein besonderes Augenmerk auf die Minimierung der Wärmeeinflusszone und die konsequente Unterdrückung von Sauerstoffzutritt zu legen.
| SPT-Effekt | Auswirkung beim Schweißen von Titan & reaktiven Metallen |
|---|---|
| Präzise Steuerung der Energieeinbringung | Reduzierte Wärmeeinflusszone (WEZ), weniger Versprödung |
| Feine Abstufung von Pulsdauer und -leistung | Geeignet für dünnwandige/filigrane Bauteile, minimierter Verzug |
| Exakte Dosierung der Schmelze | Hohe Nahtfestigkeit, klar definierte Nahtflanken |
| Minimierung von Oxidation | Reduzierte Anfälligkeit für Risse und Poren, bessere Korrosionsbeständigkeit |
SPT ermöglicht eine materialschonende, reproduzierbare Verarbeitung von Titan und anderen reaktiven Metallen.
Was SPT verändert
Die Microsecond Fiber Laser Pulse Control (SPT) stellt einen entscheidenden Fortschritt beim Schweißen reaktiver Metalle dar. Im Gegensatz zu herkömmlichen Puls- oder Dauerstrichverfahren ermöglicht SPT eine präzise Steuerung der Energieeinbringung im Mikrosekundenbereich. Dies erlaubt es, die Wärmeeinflusszone (WEZ) signifikant zu reduzieren und die Schweißparameter exakt auf das jeweilige Material und die Bauteilgeometrie abzustimmen.
Insbesondere bei Titan und Edelstahl bietet SPT den Vorteil, dass die Schmelze exakt dosiert und der Wärmeeintrag so gering wie möglich gehalten werden kann. Dadurch sinkt das Risiko von Versprödung, Kornwachstum oder unkontrollierter Oxidation. Die feine Abstufung der Pulsdauer und -leistung sorgt dafür, dass auch dünnwandige oder filigrane Bauteile ohne Verzug und mit minimaler Beeinträchtigung der Materialstruktur verschweißt werden können.
Im Ergebnis entstehen Schweißnähte mit hoher Festigkeit, klar definierten Nahtflanken und einer deutlich reduzierten Anfälligkeit für Risse oder Poren. Die reduzierte WEZ trägt dazu bei, dass die ursprünglichen Materialeigenschaften weitgehend erhalten bleiben – ein entscheidender Faktor für sicherheitskritische Anwendungen, etwa in der Medizintechnik oder bei hochbeanspruchten Werkzeugen. SPT eröffnet damit neue Möglichkeiten für die Verarbeitung anspruchsvoller Werkstoffe im industriellen Maßstab.
| Farbe der Schweißnaht | Bedeutung / Interpretation |
|---|---|
| Silbrig glänzend / leicht golden | Optimale Schutzgasführung, hohe Nahtqualität |
| Gelblich | Leichter Sauerstoffeintrag, potenziell geschwächte Naht |
| Blau / violett | Deutlicher Sauerstoffeintrag, mechanische Integrität und Korrosionsbeständigkeit beeinträchtigt |
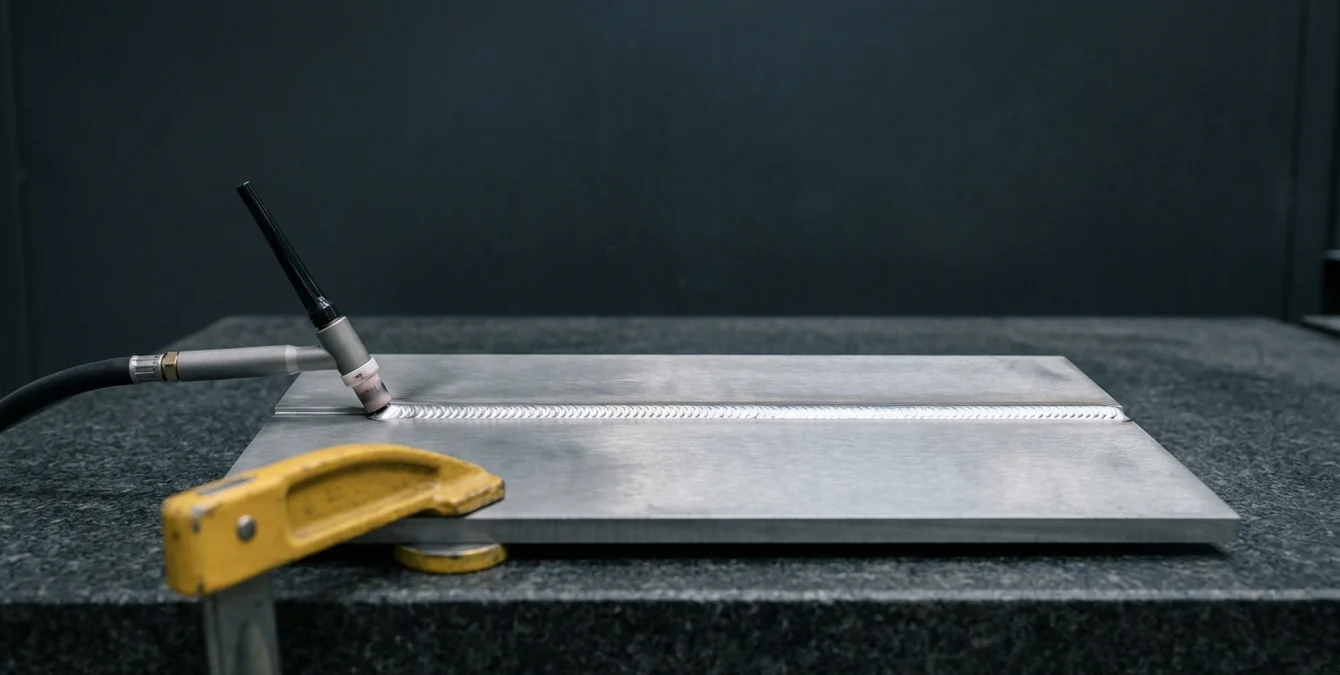
Die Farbe der Titan-Schweißnaht dient als Indikator für die Qualität der Schutzgasabdeckung und den Sauerstoffeintrag während des Schweißprozesses.
Schutzgasstrategie für Ti
Beim Schweißen von Titan ist die Schutzgasstrategie ein zentrales Qualitätsmerkmal. Argon hat sich als bevorzugtes Schutzgas etabliert, da es inert ist und zuverlässig verhindert, dass Sauerstoff, Stickstoff oder Wasserstoff an die heiße Schmelze gelangen. Entscheidend ist jedoch nicht nur die Abdeckung während des eigentlichen Schweißvorgangs, sondern auch die Nachschutzphase: Titan bleibt bis weit unterhalb der Erstarrungstemperatur reaktionsfreudig und muss daher während der gesamten Abkühlzeit unter Argonatmosphäre gehalten werden.
Die Qualität der Schutzgasabdeckung lässt sich direkt an der Farbe der Schweißnaht ablesen. Eine silbrig glänzende oder leicht goldene Oberfläche weist auf eine optimale Schutzgasführung hin. Gelbliche, blaue oder violette Verfärbungen deuten hingegen auf Sauerstoffeintrag und damit auf eine potenziell geschwächte Naht hin. In der Praxis empfiehlt es sich, die Argonmenge und -verteilung regelmäßig zu überprüfen und gegebenenfalls anzupassen – insbesondere bei wechselnden Bauteilgeometrien oder Serienfertigung.
Zusätzlich sollte der Arbeitsbereich möglichst frei von Zugluft und anderen Störquellen gehalten werden, die das Schutzgas verdrängen könnten. Für komplexe Geometrien oder schwer zugängliche Bereiche können spezielle Gasdüsen oder nachführende Schutzgasvorrichtungen sinnvoll sein. Die konsequente Umsetzung dieser Strategie ist Voraussetzung für reproduzierbare, hochwertige Schweißnähte an Titan und anderen reaktiven Metallen.
Wo es läuft
Die Super Pulse Technology (SPT) ist integraler Bestandteil aller Sigma Laser Schweißanlagen – sowohl der Light- als auch der Fibre-Serie. Im aktuellen Portfolio ist SPT bei sämtlichen sechs Schweißmaschinen verfügbar, darunter auch die Siega Fibre, eine kompakte, stationäre Laser-Schweißanlage mit 1070 nm Yb-Faserlaser. Sie bietet sowohl Puls- als auch Dauerstrichbetrieb sowie die Möglichkeit zur Mikrosekundenimpulssteuerung. Damit eignet sie sich besonders für Anwendungen, bei denen höchste Präzision und minimale Wärmeeinflusszonen gefordert sind.
Auch bei anderen Systemen der Fibre-Serie kann SPT – abhängig von der jeweiligen Konfiguration – verfügbar sein. Die Plattformen sind modular aufgebaut und bieten eine Vielzahl an Optionen zur Anpassung an spezifische Produktionsanforderungen. Die Kombination aus präziser Achssteuerung, flexibler Software (Sigomatic/Sigomatic Pro) und SPT eröffnet ein breites Anwendungsspektrum: von der Einzelteilfertigung über Reparaturprozesse bis hin zur Serienproduktion komplexer Bauteile aus Titan oder Edelstahl.
Die Integration von SPT in die Steuerungssoftware erlaubt es, Schweißparameter gezielt zu variieren und an unterschiedliche Materialdicken oder Geometrien anzupassen. Die Echtzeitüberwachung der Prozessparameter unterstützt den Bediener dabei, die optimale Balance zwischen Nahtqualität, Prozesssicherheit und Produktivität zu finden. Damit ist die Sigma Fibre-Serie mit SPT-Technologie eine zukunftssichere Lösung für anspruchsvolle Schweißaufgaben an reaktiven Metallen.
| Schritt | Empfohlene Maßnahme | Ziel / Prüfkriterium |
|---|---|---|
| 1 | Start mit kurzer Pulsdauer und niedriger Pulsenergie | Vermeidung von Verzug, Durchbrand, Versprödung |
| 2 | Schweißprobe, Sicht- und ggf. mikroskopische Prüfung | Beurteilung von Farbe, Struktur, Rissfreiheit |
| 3 | Schrittweise Erhöhung der Pulsenergie | Erreichen der gewünschten Durchschweißung ohne Verfärbung |
| 4 | Anpassung der Parameter bei dickeren Bauteilen | Reduktion der WEZ, Sicherstellung der Verbindung |
| 5 | Dokumentation der optimalen Parameter | Reproduzierbare Serienfertigung, Prozessoptimierung |
Die systematische Parameterauswahl mit SPT unterstützt die sichere Verarbeitung unterschiedlichster Titanbauteile.
Eine Ti-Parameterleiter mit SPT
Für das Schweißen von Titan mit SPT empfiehlt sich ein methodisches Vorgehen auf Basis einer sogenannten Parameterleiter. Ziel ist es, die optimalen Einstellungen für Pulsdauer, Pulsenergie und Wiederholrate systematisch zu ermitteln – ausgehend von den empfindlichsten Bauteilen. Besonders bei dünnwandigen oder filigranen Komponenten ist eine vorsichtige Annäherung an die maximal zulässige Wärmeeinbringung entscheidend, um Verzug, Durchbrand oder Versprödung zu vermeiden.
Die Parameterleiter beginnt typischerweise mit kurzen Pulsdauern und niedrigen Energiewerten. Nach jeder Schweißprobe erfolgt eine Sicht- und ggf. mikroskopische Prüfung der Naht: Farbe, Oberflächenstruktur und eventuelle Rissbildung geben Hinweise auf die Eignung der gewählten Parameter. Schrittweise kann die Pulsenergie erhöht werden, bis die gewünschte Durchschweißung oder Verbindungssicherheit erreicht ist – ohne die charakteristischen Verfärbungen zu provozieren.
Bei dickeren oder massiveren Bauteilen kann die Pulsdauer und -energie entsprechend angepasst werden, wobei stets die Reduktion der Wärmeeinflusszone im Vordergrund steht. Die Dokumentation der ermittelten Parameter für unterschiedliche Bauteiltypen schafft eine belastbare Grundlage für reproduzierbare Serienfertigung und erleichtert die spätere Prozessoptimierung. Die SPT-Technologie unterstützt diesen Ansatz durch ihre feine Einstellbarkeit und die Möglichkeit, auch anspruchsvollste Geometrien sicher zu verschweißen.
Anwendungen und Prüfung
Die Kombination aus SPT-Technologie und konsequenter Schutzgasstrategie eröffnet neue Möglichkeiten für die Fertigung und Reparatur hochwertiger Bauteile aus Titan und anderen reaktiven Metallen. Typische Anwendungen finden sich in der Medizintechnik – etwa bei chirurgischen Instrumenten, Implantaten oder dentalen Komponenten –, aber auch im Werkzeug- und Formenbau sowie in der Luft- und Raumfahrt. Hier sind höchste Anforderungen an die Nahtqualität, Biokompatibilität und Materialintegrität zu erfüllen.
Nach dem Schweißen ist eine sorgfältige Prüfung der Schweißnähte unerlässlich. Neben der visuellen Kontrolle – insbesondere der Nahtfarbe – kommen je nach Anwendung auch zerstörungsfreie Prüfverfahren wie Röntgen, Ultraschall oder Farbstoffpenetration zum Einsatz. Für sicherheitskritische Komponenten empfiehlt sich zudem eine mikroskopische Analyse der Nahtstruktur, um Mikrorisse, Poren oder andere Defekte frühzeitig zu erkennen.
Die lückenlose Dokumentation aller Prozessparameter und Prüfergebnisse ist nicht nur aus Qualitätsgründen, sondern auch im Hinblick auf regulatorische Anforderungen (z. B. für Medizinprodukte) von Bedeutung. Die SPT-Technologie erleichtert diesen Prozess, da sie eine präzise Reproduzierbarkeit der Schweißbedingungen ermöglicht und so die Grundlage für eine sichere und effiziente Fertigung bietet.
Häufig gestellte Fragen
Welche Vorteile bietet SPT beim Schweißen von Titan gegenüber herkömmlichen Verfahren?
SPT ermöglicht eine ultrapräzise Steuerung der Pulsdauer und -energie im Mikrosekundenbereich. Dadurch wird die Wärmeeinflusszone minimiert, das Risiko von Versprödung und Verfärbung sinkt deutlich. Dies führt zu höherer Nahtqualität, besserer Biokompatibilität und reproduzierbaren Ergebnissen.
Wie erkenne ich eine optimale Schutzgasabdeckung beim Titanschweißen?
Eine optimale Schutzgasabdeckung zeigt sich an einer silbrig glänzenden oder leicht goldenen Nahtoberfläche. Farbveränderungen ins Gelbe, Blaue oder Violette deuten auf Sauerstoffeintrag und damit auf eine unzureichende Schutzgasführung hin.
Welche Prüfverfahren sind bei Titan-Schweißnähten empfehlenswert?
Neben der visuellen Kontrolle der Nahtfarbe werden häufig zerstörungsfreie Prüfverfahren wie Röntgen, Ultraschall oder Farbstoffpenetration eingesetzt. Für sicherheitsrelevante Anwendungen empfiehlt sich zusätzlich eine mikroskopische Analyse der Nahtstruktur.
Auf welchen Sigma-Systemen ist SPT verfügbar?
SPT ist bei allen Sigma Laser Schweißanlagen – sowohl der Light- als auch der Fibre-Serie – verfügbar. Details zu den spezifischen Konfigurationsmöglichkeiten entnehmen Sie bitte den aktuellen technischen Unterlagen oder kontaktieren Sie Sigma Laser direkt.


