

- Die Maschine kommt zur Form
- Anrollen an einen Giganten
- Ablauf der Formenreparatur
- Präzision neben polierten Flächen
- Vertikale und Überkopf-Formflächen
- Disziplin und Abnahme bei Werkzeugstahl
- Häufig gestellte Fragen
- Wie wird die Sirius Light an sehr großen Formen positioniert?
- Welche Vorteile bietet das offene Gestell beim Schweißen schwerer Formen?
- Wie wird die Präzision beim Schweißen neben polierten Flächen sichergestellt?
- Wie werden vertikale oder schwer zugängliche Bereiche geschweißt?
- Related Articles
Kurz beantwortet: Mit der mobilen Sirius Light von Sigma Laser können selbst stationäre Formen beliebigen Gewichts – beispielsweise auch 25 Tonnen und mehr – dank offenem Gestell und 1830 mm Reichweite vor Ort geschweißt werden. Die Kombination aus präziser Achssteuerung, gepulster Nd:YAG-Technologie und spezialisierten Optiken ermöglicht sichere, kontrollierte Reparaturen auch an schwer zugänglichen oder polierten Flächen.
Die Maschine kommt zur Form
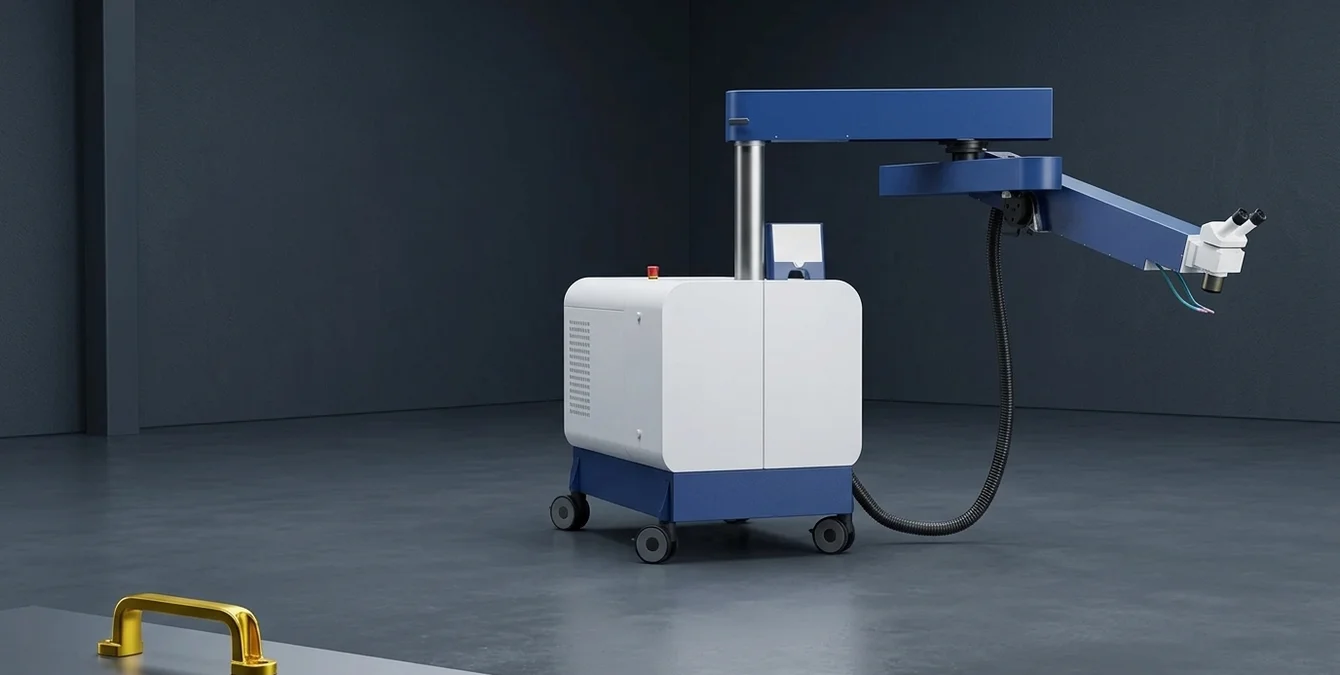
Das offene Gestellkonzept der Sigma Laser-Systeme, insbesondere der Sirius Light, ermöglicht es, selbst extrem schwere Formen direkt am Einsatzort zu schweißen. Die Werkstücke müssen nicht auf einen Maschinentisch gehoben oder umgesetzt werden – stattdessen bleibt die Form, unabhängig von ihrem Gewicht (beispielsweise auch 25 Tonnen oder mehr), stationär auf ihrem Fundament oder im Werkzeuggestell. Das Lasersystem wird zur Form bewegt, nicht umgekehrt. Dies reduziert das Risiko von Transportschäden und minimiert Stillstandszeiten in der Produktion.
Die Sirius Light ist als Schwerlast-Mobilgerät konzipiert und bietet eine Reichweite von bis zu 1830 mm. Dadurch können auch sehr große oder komplex verbaute Formen vollständig erreicht werden, ohne dass aufwändige Umpositionierungen erforderlich sind. Die unbegrenzte Lastaufnahme des offenen Gestells bedeutet, dass die Maschine keine Einschränkungen hinsichtlich des Formgewichts kennt – selbst massive Spritzguss- oder Druckgusswerkzeuge können vor Ort bearbeitet werden.
Praktisch bedeutet dies für den Anwender, dass Reparatur- und Instandhaltungsarbeiten an Großformen direkt in der Werkzeughalle oder sogar in der Produktionslinie durchgeführt werden können. Die Flexibilität der Sirius Light spart nicht nur Zeit, sondern ermöglicht auch eine höhere Prozesssicherheit, da das Werkzeug während der gesamten Reparaturphase in seiner vorgesehenen Einbaulage verbleibt.
- Offenes Gestell: keine Begrenzung des Werkstückgewichts
- 1830 mm Reichweite: auch große Formen vollständig zugänglich
- Maschine kommt zur Form – kein Umsetzen schwerer Werkzeuge nötig
| Parameter | Sirius Light |
|---|---|
| Lasertechnologie | Nd:YAG (gepulst) |
| Mobilität | Schwerlast-Mobilgerät (offenes Gestell) |
| Reichweite | bis zu 1830 mm |
| Achsauflösung | 0,01 mm |
| Lastaufnahme | unbegrenzt (z. B. 25 t und mehr) |
| Optik | Leica 10× Stereo-Mikroskop |
| Bedienung | Bedienpanel oder Joystick |
| Sicherungsmechanismen | arretierbare Schwerlastrollen / Standfüße |
| Optionale Ausstattung | Schwenkoptik (360°-Strahlablenkung) |
Alle Werte und Ausstattungen beziehen sich auf die Sirius Light wie im Artikeltext beschrieben.
Anrollen an einen Giganten
Die sichere Positionierung der Sirius Light an einer schweren Form erfordert systematisches Vorgehen. Zunächst wird das mobile Gerät vorsichtig an die Form herangefahren, wobei ausreichend Platz für das Ausfahren des Arms und die Bedienung zu berücksichtigen ist. Die Standfläche sollte eben und tragfähig sein, um ein Absinken oder Verrutschen während des Schweißprozesses zu verhindern.
Nach dem Ausrichten wird die Maschine mit den integrierten Feststellvorrichtungen (z. B. arretierbare Schwerlastrollen oder Standfüße) gegen unbeabsichtigte Bewegungen gesichert. Erst wenn die Maschine stabil steht, wird der Schwenkarm in die Arbeitsposition gebracht. Die Reichweite von 1830 mm erlaubt es, auch tiefliegende oder seitlich versetzte Reparaturstellen zu erreichen, ohne die Form zu verschieben.
Vor dem Ausfahren des Arms ist auf mögliche Kollisionsgefahren mit Werkzeugaufbauten, Peripherie oder Hallenstrukturen zu achten. Die Bewegungsachsen werden über das Bedienpanel oder den Joystick präzise gesteuert. Eine sorgfältige Vorbereitung des Arbeitsbereichs – inklusive Absperrung und Markierung der Laser-Sicherheitszone – ist unerlässlich, um das Bedienpersonal und umstehende Personen zu schützen.
- Stabile Standfläche und Arretierung vor Arbeitsbeginn
- Prüfung auf Kollisionsfreiheit beim Ausfahren des Arms
- Absicherung des Arbeitsbereichs entsprechend den Sicherheitsrichtlinien
| Prozessschritt | Beschreibung |
|---|---|
| Reinigung | Entfernung von Öl, Schmutz und Oxidschichten |
| Fehleridentifikation | Sicht- und ggf. Rissprüfung zur Feststellung des Reparaturbedarfs |
| Materialauftragung | Schichtweises Aufschmelzen von Zusatzdraht unter kontrollierten Laserparametern |
| Konturieren | Abtragen von Überständen zur Wiederherstellung der Formgeometrie |
| Nachbearbeitung | Mechanische Bearbeitung (z. B. Schleifen, Polieren) für Oberflächengüte und Maßhaltigkeit |
Die Parameter für Pulsdauer, Energie und Drahtvorschub werden über die Sigomatic-Steuerung eingestellt.
Ablauf der Formenreparatur
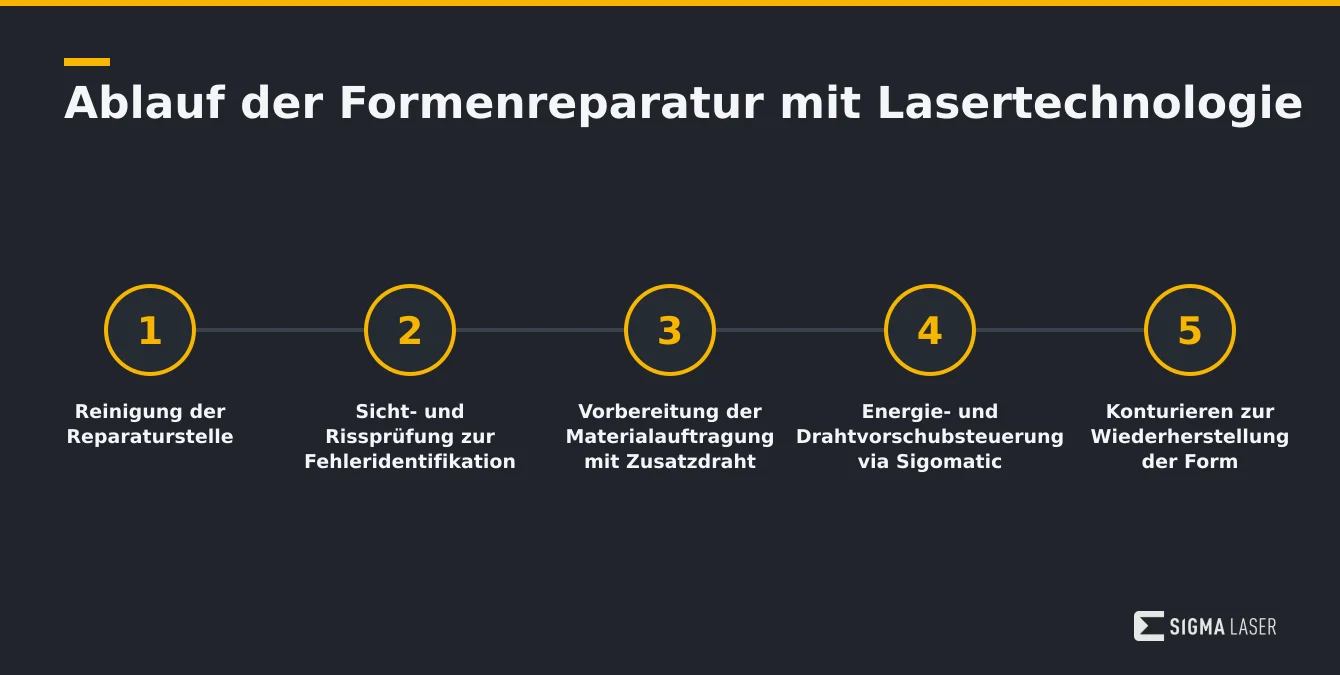
Die Reparatur schwerer Formen mittels Lasertechnologie folgt einem klar strukturierten Ablauf, der sich in der Praxis bewährt hat. Zunächst wird die zu bearbeitende Stelle gründlich gereinigt, um Öl, Schmutz und Oxidschichten zu entfernen. Dies ist entscheidend, um Porenbildung und Bindefehler im späteren Schweißgut zu vermeiden. Anschließend erfolgt die Sicht- und ggf. Rissprüfung, um den exakten Reparaturbedarf festzustellen.
Nach der Fehleridentifikation wird der Bereich zur Materialauftragung vorbereitet. In der Regel wird mit Zusatzdraht gearbeitet, der schichtweise aufgeschmolzen und aufgetragen wird. Die Parameter für Pulsdauer, Energie und Drahtvorschub werden anhand des Werkstoffs und der Geometrie festgelegt – dies geschieht über die Sigomatic-Steuerung. Die präzise Dosierung der Energie minimiert die Wärmeeinflusszone und verhindert Gefügeveränderungen im Grundmaterial.
Nach dem Aufbau der fehlenden oder beschädigten Kontur erfolgt das Konturieren: Überstände werden abgetragen und die ursprüngliche Form wiederhergestellt. Abschließend wird die reparierte Stelle mechanisch nachbearbeitet (z. B. Schleifen, Polieren), um die geforderte Oberflächengüte und Maßhaltigkeit zu erzielen. Die gesamte Prozesskette ist darauf ausgelegt, die Funktion und Lebensdauer des Werkzeugs zu erhalten.
- Reinigung und Fehleridentifikation als Basis
- Aufbau mit Zusatzdraht unter kontrollierten Laserparametern
- Konturieren und Nachbearbeiten zur Wiederherstellung der Geometrie
Präzision neben polierten Flächen
Die Bearbeitung von Formen mit hochglanzpolierten Kavitäten oder filigranen Konturen stellt besondere Anforderungen an die Präzision der Schweißtechnik. Die Sirius Light bietet eine Achsauflösung von 0,01 mm, was es ermöglicht, auch kleinste Reparaturbereiche exakt anzufahren und zu bearbeiten. Dies ist insbesondere bei der Instandsetzung von Trennkanten, Dichtflächen oder Formeinsätzen von Vorteil, wo Maßhaltigkeit und Oberflächengüte entscheidend sind.
Die Verwendung eines gepulsten Nd:YAG-Lasers minimiert die Wärmeeinflusszone (WEZ) und verhindert so, dass angrenzende polierte Flächen durch Hitzeeintrag verfärbt oder verformt werden. Die Pulsparameter lassen sich individuell auf das jeweilige Material und die Geometrie einstellen, sodass der Energieeintrag exakt dosiert werden kann. Dadurch werden Gefügeveränderungen und Verzug im Grundmaterial weitgehend vermieden.
Die Möglichkeit, die Schweißnaht unter dem Leica 10× Stereo-Mikroskop live zu beobachten, unterstützt die Kontrolle der Prozessqualität. So kann der Bediener unmittelbar auf Veränderungen im Schmelzbad oder auf unerwünschte Nebeneffekte reagieren. Die Kombination aus feinfühliger Achssteuerung, gepulster Lasertechnologie und optischer Kontrolle ist ein wesentlicher Erfolgsfaktor für die Reparatur hochwertiger Formflächen.
- 0,01 mm Achsauflösung für höchste Präzision
- Gepulster Laser minimiert thermische Beeinflussung
- Optische Kontrolle der Schweißnaht während des Prozesses
| Herausforderung | Lösung mit Sirius Light |
|---|---|
| Schwere Werkstücke (>25 t) | Offenes Gestell, Maschine kommt zur Form, unbegrenzte Lastaufnahme |
| Große/komplex verbaute Formen | 1830 mm Reichweite, keine Umpositionierung nötig |
| Polierte/filigrane Flächen | 0,01 mm Achsauflösung, optische Kontrolle, minimierte Wärmeeinflusszone |
| Überkopf- oder vertikale Bereiche | Optionale Schwenkoptik (360°), flexible Strahlführung |
| Prozesssicherheit | Stabile Standfläche, Arretierung, kontrollierte Laserzone |
Die Sirius Light adressiert typische Herausforderungen beim Vor-Ort-Schweißen großer Formen durch gezielte technische Lösungen.
Vertikale und Überkopf-Formflächen
Die Reparatur von vertikalen oder überkopf liegenden Formflächen ist mit konventionellen Schweißverfahren oft nur eingeschränkt oder mit erheblichem Aufwand möglich. Die Sirius Light kann mit der optionalen Schwenkoptik (Swivel Optics) ausgestattet werden, die eine 360°-Strahlablenkung erlaubt. Damit lassen sich auch schwer zugängliche Bereiche wie Kavitätswände, tiefe Taschen oder Überkopf-Geometrien zuverlässig erreichen.
Die Schwenkoptik wird direkt am Laserkopf montiert und kann je nach Anforderung in verschiedene Positionen gebracht werden. Dies ermöglicht es, den Laserstrahl exakt auf die Reparaturstelle zu richten, ohne dass die schwere Form selbst bewegt werden muss. Die Anpassung der Optik erfolgt werkzeuglos und kann flexibel an unterschiedliche Geometrien angepasst werden.
Für Überkopfarbeiten ist besonders auf die Sicherung von Bedienpersonal und Maschine zu achten. Die Arbeitsposition sollte so gewählt werden, dass eine gute Sicht auf die Schweißstelle gewährleistet ist – idealerweise unter Zuhilfenahme des integrierten Stereo-Mikroskops. Die Kombination aus Schwenkoptik und feinfühliger Achssteuerung eröffnet neue Möglichkeiten für die Instandsetzung komplexer Formen, die bislang als schwer oder gar nicht schweißbar galten.
- 360°-Schwenkoptik für maximale Zugänglichkeit
- Keine Umpositionierung der schweren Form nötig
- Optimale Sicht und Kontrolle auch bei Überkopfarbeiten
Disziplin und Abnahme bei Werkzeugstahl
Die Reparatur von Werkzeugstählen wie 1.2343 erfordert ein hohes Maß an Disziplin und Prozesskontrolle, um Rissbildung oder Gefügestörungen zu vermeiden. Vor dem Schweißen ist in der Regel ein definiertes Vorwärmen der Form auf die werkstoffspezifische Temperatur erforderlich, um thermische Spannungen zu minimieren. Das kontrollierte Abkühlen nach dem Schweißen verhindert die Entstehung von Härterissen und sorgt für eine homogene Gefügestruktur.
Während des Schweißprozesses werden die Laserparameter – insbesondere Pulsenergie, Pulsdauer und Drahtvorschub – sorgfältig an die Materialeigenschaften angepasst. Die Dokumentation der verwendeten Parameter und der durchgeführten Arbeitsschritte ist Teil der qualitätsgesicherten Reparaturpraxis. Nach Abschluss der Schweißarbeiten erfolgt eine Maßkontrolle der reparierten Bereiche, um die Einhaltung der vorgegebenen Toleranzen zu bestätigen.
Die abschließende Abnahme umfasst neben der Maßkontrolle häufig auch eine Sichtprüfung sowie gegebenenfalls eine zerstörungsfreie Prüfung (z. B. Farbeindringverfahren), um die Integrität der Schweißnaht zu verifizieren. Nur so kann sichergestellt werden, dass die reparierte Form wieder uneingeschränkt für die Produktion eingesetzt werden kann. Die Einhaltung dieser Disziplin ist Grundlage für eine nachhaltige und sichere Werkzeugreparatur.
- Vorwärmen und kontrolliertes Abkühlen als Standardvorgehen
- Dokumentation und Maßkontrolle nach der Reparatur
- Abnahme durch Sicht- und ggf. zerstörungsfreie Prüfung
Häufig gestellte Fragen
Wie wird die Sirius Light an sehr großen Formen positioniert?
Die Sirius Light wird vorsichtig an die stationäre Form herangefahren und mit Feststellvorrichtungen gegen unbeabsichtigte Bewegungen gesichert. Erst danach wird der Schwenkarm ausgefahren. Die Reichweite von 1830 mm ermöglicht den Zugang zu allen relevanten Bereichen, ohne die Form selbst zu bewegen.
Welche Vorteile bietet das offene Gestell beim Schweißen schwerer Formen?
Das offene Gestell ermöglicht es, Formen jeder Größe und Gewichtsordnung direkt am Einsatzort zu bearbeiten. Es gibt keine Begrenzung des Werkstückgewichts – selbst 25-Tonnen-Formen bleiben stationär, was Zeit spart und Transportrisiken minimiert.
Wie wird die Präzision beim Schweißen neben polierten Flächen sichergestellt?
Die Achsauflösung von 0,01 mm und die gepulste Nd:YAG-Technologie minimieren den Wärmeeintrag. Die Schweißnaht kann unter dem Stereo-Mikroskop live kontrolliert werden, sodass angrenzende polierte Flächen geschont bleiben.
Wie werden vertikale oder schwer zugängliche Bereiche geschweißt?
Mit der optionalen Schwenkoptik (Swivel Optics) kann der Laserstrahl flexibel abgelenkt werden. So lassen sich auch vertikale Wände oder Überkopf-Geometrien erreichen, ohne die schwere Form zu bewegen. Die Optik wird werkzeuglos angepasst.


