

- Das Wichtigste in Kürze
- Warum ist Laserschweißen der Standard in der Werkzeugreparatur?
- Präzision und Effizienz im Werkzeug- und Formenbau
- Vorteile gegenüber konventionellen Verfahren
- Der Schadenskatalog: 10 Schadensbilder und ihr Reparaturweg
- Typische Schadensbilder und deren Ursachen
- Laserschweißen: Ein präzises Reparaturverfahren
- Spritzguss- vs. Druckgusswerkzeug: Was ändert sich bei der Reparatur?
- Thermische Ermüdung im Druckguss
- Logik der Zusatzdrahtwahl
- Aufbaustrategie und Präzision
- Wie werden genarbte und polierte Flächen wiederhergestellt?
- Narbungsangleichung durch Laserschweißen
- Polierfähiger Aufbau
- Ehrliche Grenzen des Verfahrens
- Mobil am Werkzeug oder stationär in der Kabine?
- Vorteile der mobilen Systeme
- Stationäre Lösung für transportable Einsätze
- Welche Zusatzdrähte und Parameter zählen bei Werkzeugstählen?
- Wichtige Parameter beim Laserschweißen
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen im Formenbau?
- Welche Vorteile bietet Laserschweißen gegenüber traditionellen Methoden?
- Welche Materialien eignen sich für das Laserschweißen im Formenbau?
- Wie beeinflusst die Wärmeeinflusszone die Qualität der Schweißnaht?
- Wie wirtschaftlich ist der Einsatz von Laserschweißsystemen im Formenbau?
- Welche Rolle spielt die Einschweißtiefe beim Laserschweißen?
- Wie lassen sich große oder schwere Werkzeuge effizient vor Ort reparieren?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Laserschweißen ist im Formenbau unverzichtbar, um Schadensbilder an Spritzguss- und Druckgusswerkzeugen effizient zu reparieren. Durch den präzisen Energieeintrag der Nd:YAG- oder Ytterbium-Faserlaser wird die Wärmeeinflusszone (WEZ) minimiert, was die Materialeigenschaften der Werkstoffe wie 1.2343 nicht beeinträchtigt. Die hohe Einschweißtiefe ermöglicht die gezielte Reparatur von Verschleißstellen und Rissen, wodurch die Lebensdauer der Werkzeuge verlängert wird. Insbesondere beim Instandhalten von Werkzeugen ist Laserschweißen eine kosteneffiziente Lösung, die Ausfallzeiten reduziert und die Produktionsqualität sichert.
Das Wichtigste in Kürze
Im Formenbau sind Präzision und Flexibilität entscheidend, insbesondere bei der Reparatur und Instandhaltung wertvoller Werkzeuge. Laserschweißen bietet eine effiziente Lösung zur Behebung von Mikrorissen und komplexen Oberflächen, um die Lebensdauer und Funktionalität der Formen zu maximieren.
- Laserschweißen ermöglicht eine minimale Wärmeeinflusszone (WEZ), was die Verformung und den Verzug des Werkstücks reduziert.
- Mit Sigma-Anlagen lassen sich selbst anspruchsvolle Werkstoffnummern wie 1.2343 oder 1.4301 präzise bearbeiten.
- Das Verfahren ist ideal zur Reparatur von Mikrorissen geeignet, da es punktgenaues Arbeiten ermöglicht.
- Durch die hohe Einschweißtiefe und die Qualität der Nahtverbindung wird die Standzeit der Formen erheblich verlängert.
- Die Flexibilität der 5-Achs-Anlagen von Sigma erlaubt es, komplexe Geometrien effizient zu bearbeiten.
- Laserschweißen ist eine wirtschaftliche Alternative zu konventionellen Reparaturmethoden, da es Ausfallzeiten minimiert.
- Dank der präzisen Steuerung bieten Sigma-Anlagen eine hohe Reproduzierbarkeit und Prozesssicherheit.
Diese Vorteile machen das Laserschweißen zu einer unverzichtbaren Technologie im modernen Formenbau. Im folgenden Artikel erfahren Sie mehr über die spezifischen Anwendungen und Best Practices, die Ihnen helfen, Ihre Formen optimal zu warten und zu reparieren.
Warum ist Laserschweißen der Standard in der Werkzeugreparatur?
Das Laserschweißen hat sich im Werkzeug- und Formenbau als Standard etabliert, da es minimalen Wärmeeintrag bietet und präzisen Konturaufbau auf gehärteten Werkzeugstählen ermöglicht. Reparaturen sind oft kostengünstiger und schneller als Neuanfertigungen, was es zu einer bevorzugten Lösung in der Industrie macht.
Typischerweise werden beim Laserschweißen im Formenbau Laserleistungen im Bereich von 100 bis 500 Watt eingesetzt, um eine präzise Energieeinbringung zu gewährleisten. Die Wellenlänge von Nd:YAG-Lasern liegt bei 1064 nm, was eine hohe Absorption in metallischen Werkstoffen sicherstellt. Die Wärmeeinflusszone (WEZ) bleibt dabei minimal, was die Gefahr von Verzug reduziert und die Maßhaltigkeit der Werkzeuge sicherstellt.
Präzision und Effizienz im Werkzeug- und Formenbau
Im Werkzeug- und Formenbau sind präzise und effiziente Reparaturen entscheidend. Das Laserschweißen zeichnet sich durch seine hohe Präzision aus. Dank der kontrollierten Wärmeeinflusszone (WEZ) können selbst komplexe Geometrien ohne Verzug bearbeitet werden. Besonders bei Spritz- und Druckgusswerkzeugen, die hohe Anforderungen an die Maßhaltigkeit stellen, ist diese Technologie unersetzlich.
Die typischen Einschweißtiefen beim Laserschweißen liegen im Bereich von 0,1 bis 2 mm, was für die meisten Reparaturanwendungen im Werkzeugbau ausreichend ist. Die Wiederholgenauigkeit der Schweißungen kann im Bereich von ±0,05 mm liegen, was eine hohe Präzision bei der Bearbeitung sicherstellt.
Vorteile gegenüber konventionellen Verfahren
- Geringer Wärmeeintrag minimiert Verzug und Nacharbeit.
- Hohe Einschweißtiefe ermöglicht dauerhafte Reparaturen.
- Flexibilität bei der Bearbeitung verschiedener Werkstoffnummern, wie 1.4301 und 1.2343.
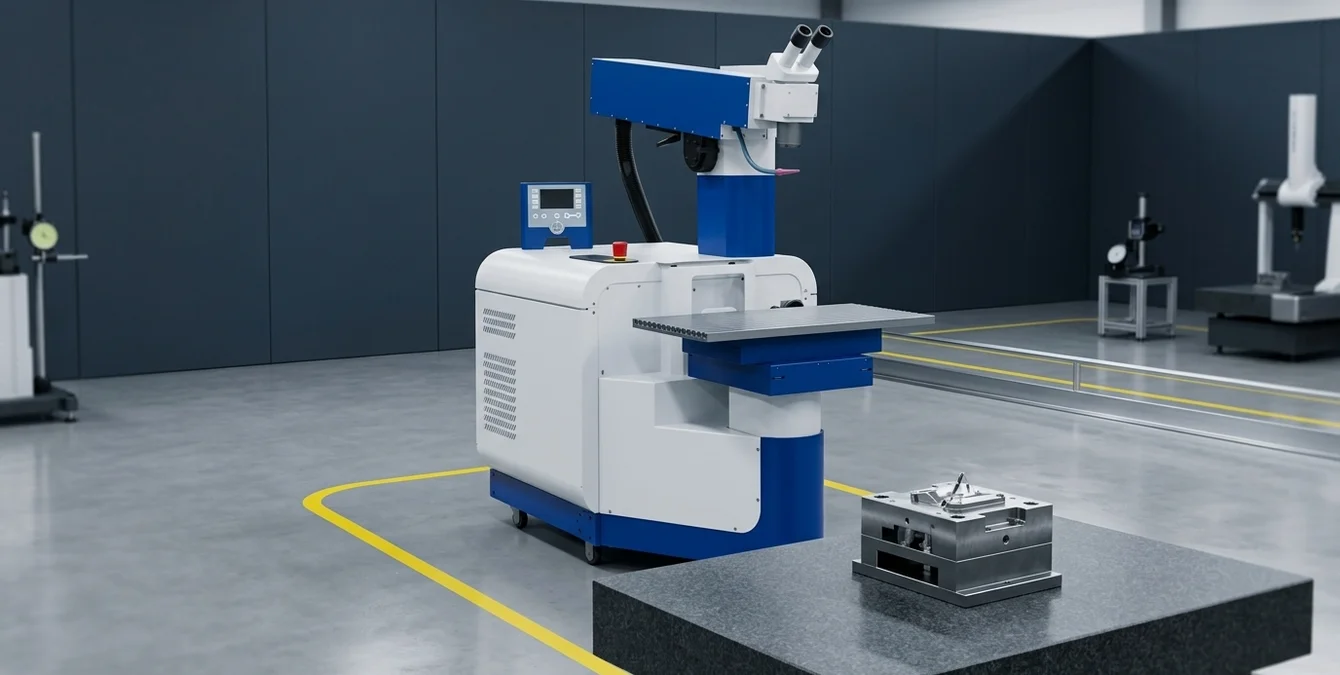
Im Vergleich zu WIG-Schweißverfahren bietet das Laserschweißen erhebliche Vorteile in der Präzision und Prozessgeschwindigkeit. Mit den Anlagen von Sigma Laser, wie der Sidanus Light und Sidanus Fibre, können Reparaturen effizient und wirtschaftlich durchgeführt werden. Diese stationären Systeme sind optimal für den Dauereinsatz in der industriellen Fertigung ausgelegt.
Die Sidanus Fibre, ausgestattet mit einem Ytterbium-Faserlaser, bietet eine flexible Bearbeitung bei Leistungen bis zu 600 Watt, was eine hohe Anpassungsfähigkeit an unterschiedliche Werkstoffe und Geometrien ermöglicht. Die Steuerung über die Sigomatic Pro gewährleistet eine präzise Prozessführung und Wiederholbarkeit.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren für metallische Werkstoffe regelt, stellt sicher, dass die Schweißprozesse den höchsten Qualitätsstandards entsprechen Patent DE102011075843A1 – Verfahren zum Laserschweißen.
Der Schadenskatalog: 10 Schadensbilder und ihr Reparaturweg
Im Werkzeug- und Formenbau ist die Präzision der Bauteile von entscheidender Bedeutung. Häufige Schadensbilder, die während des Produktionsprozesses auftreten können, erfordern eine präzise und wirtschaftliche Reparaturmethodik. Das Laserschweißen im Formenbau bietet eine hervorragende Möglichkeit, um spezifische Schäden effizient zu beheben und die Lebensdauer der Werkzeuge zu verlängern.
Typische Schadensbilder und deren Ursachen
Die nachfolgende Tabelle gibt einen Überblick über häufige Schäden, ihre Ursachen und den idealen Laser-Reparaturweg. Zusätzlich wird der typischerweise betroffene Werkzeugstahl angegeben.
| Schaden | Ursache | Laser-Reparaturweg | Typischer Werkzeugstahl |
|---|---|---|---|
| Verschlissene Trennebene | Hohe mechanische Beanspruchung | Feinlaserauftrag | 1.2343 |
| Kantenausbruch | Thermische Spannungen | Pulslaserschweißen | 1.2344 |
| Beschädigte Dichtfläche | Verschleiß durch Dichtungsdruck | Aufschweißung und Nachbearbeitung | 1.2379 |
| Verschleiß an Kernen/Kavitäten | Reibung und Abrieb | Präzisionslaserschweißen | 1.2343 |
| Rippenriss | Mechanische Überlastung | Laserschweißnaht | 1.2344 |
| Polierflächenschaden | Unzureichende Oberflächenhärte | Feinbearbeitung mit Lasertechnik | 1.2379 |
| Narbungsschaden | Fehlerhafte Strukturierung | Laserstrukturierung | 1.2343 |
| Gratbildender Verschleiß | Unzulängliche Werkzeughärte | Lasernachbearbeitung | 1.2344 |
| Untermaß | Abnutzung durch Dauereinsatz | Materialauftrag mit Laser | 1.2379 |
| Korrosionsnarben | Feuchtigkeitseinwirkung | Laserreparatur und Schutzschicht | 1.2343 |
Laserschweißen: Ein präzises Reparaturverfahren
Das Laserschweißen zeichnet sich durch seine hohe Präzision und die Möglichkeit aus, lokal begrenzte Wärmeeinflusszonen zu schaffen, wodurch die thermische Belastung des Werkzeugs minimiert wird. Dies ist essenziell im präzisen Werkzeug- und Formenbau, wo die Maßhaltigkeit und Oberflächengüte entscheidend sind.
Durch den Einsatz von Swivel Optics und der Super Pulse Technology (SPT) können selbst komplexe Geometrien und filigrane Strukturen bearbeitet werden. Insbesondere die Anlagen von Sigma Laser, wie die Sidanus Light und die Siega Fibre, bieten flexible Anpassungsmöglichkeiten, die sich optimal für die Reparatur und Instandhaltung von Werkzeugen eignen.
Typische Leistungsbereiche für industrielle Laser im Formenbau liegen bei bis zu 500 W für Nd:YAG-Laser und bis zu 600 W für Faserlaser, wobei die Einschweißtiefe häufig bis zu 2 mm beträgt. Die Wärmeeinflusszone kann dabei auf wenige Millimeter begrenzt werden, was eine hohe Präzision und minimale Verformung des Werkstücks ermöglicht.
Für weitere Informationen über spezifische Anwendungen und die vielseitigen Einsatzmöglichkeiten der Sigma-Laser-Anlagen in der industriellen Praxis, besuchen Sie unsere Anwendungsseite für Laserschweißen im Formenbau.
Spritzguss- vs. Druckgusswerkzeug: Was ändert sich bei der Reparatur?
Im industriellen Umfeld des Werkzeug- und Formenbaus stellt die Reparatur von Spritzguss- und Druckgusswerkzeugen eine technische Herausforderung dar. Besonders die thermische Ermüdung bei Druckgusswerkzeugen erfordert spezialisierte Verfahren und Techniken, um die Lebensdauer der Werkzeuge zu verlängern und die Präzision der gefertigten Teile zu gewährleisten.
Thermische Ermüdung im Druckguss
Bei Druckgusswerkzeugen ist die thermische Ermüdung ein kritischer Faktor, der durch die wiederholte Erwärmung und Abkühlung während des Produktionsprozesses entsteht. Dies führt zu Rissen und einer Verhärtung der Oberfläche. Um solche Schäden zu beheben, wird häufig das Laserschweißen eingesetzt, das sich durch hohe Präzision und eine minimale Wärmeeinflusszone (WEZ) auszeichnet. Die Anlagen von Sigma Laser, wie die Sidanus Light, bieten hier eine technologische Lösung, um die Oberflächenstruktur gezielt und materialschonend zu reparieren.
Typischerweise liegt die Einschweißtiefe beim Laserschweißen im Bereich von wenigen Millimetern, was für die Reparatur von Werkzeugen im Formenbau ideal ist. Die Wärmeeinflusszone bleibt dabei minimal, was die Gefahr von Verzug und Materialveränderungen reduziert. Die Sidanus Light ist mit einer Leistung von bis zu 500 W ausgestattet und bietet somit die notwendige Flexibilität für unterschiedliche Materialanforderungen.
Logik der Zusatzdrahtwahl
Die Wahl des passenden Zusatzdrahtes ist entscheidend für die Qualität der Reparatur. Im Laserschweißen im Formenbau wird der Zusatzdraht so gewählt, dass er mit den spezifischen Eigenschaften des Werkzeugs, wie der Werkstoffnummer 1.2343 bei Druckguss, optimal harmoniert. Der Einsatz von Nickel-Basis-Legierungen kann beispielsweise die thermische Beständigkeit erhöhen, während sich Kupfer-Basis-Legierungen besser für die Leitfähigkeit eignen.
Die Kompatibilität mit verschiedenen Werkstoffen ist ein entscheidender Faktor. Für den Formenbau werden oft Stähle wie 1.2343 oder 1.2379 verwendet, die aufgrund ihrer Härte und Verschleißfestigkeit geschätzt werden. Die richtige Wahl des Zusatzwerkstoffs kann die Lebensdauer des Werkzeugs erheblich verlängern.
Aufbaustrategie und Präzision
Eine präzise Aufbaustrategie ist essentiell, um die ursprüngliche Geometrie und Funktionalität des Werkzeugs wiederherzustellen. Hierbei kommen Techniken wie die Schwenkoptik (Swivel Optics) zum Einsatz, die eine exakte Ausrichtung und Fokussierung des Laserstrahls ermöglicht. Die Sineo Fibre ist eine der Anlagen, die mit dieser Technologie ausgestattet ist, um eine gleichmäßige Materialauftragung zu erzielen und die Verschleißfestigkeit des Werkzeugs zu erhöhen.
Insgesamt bietet das Laserschweißen im Werkzeug- und Formenbau eine effiziente Möglichkeit, die Lebensdauer von Werkzeugen zu verlängern und die Präzision der gefertigten Teile sicherzustellen. Mit den flexiblen Modulen der Simass Slide können sowohl kleine Reparaturen als auch umfangreiche Wiederaufbauarbeiten an verschiedenen Werkzeugtypen durchgeführt werden.
Die Simass Slide ist besonders geeignet für automatisierte Schweißanwendungen in der Serienproduktion, da sie mit numerisch gesteuerten Achsen ausgestattet ist, die eine hohe Wiederholgenauigkeit und Prozessstabilität gewährleisten. Diese Systeme sind ideal für den Einsatz in Branchen mit hohen Stückzahlen, wie der Automobil- oder Elektronikindustrie.
Wie werden genarbte und polierte Flächen wiederhergestellt?
Narbungsangleichung durch Laserschweißen
Im Werkzeug- und Formenbau stellt die Wiederherstellung genarbter und polierter Flächen eine häufige Herausforderung dar. Das Laserschweißen bietet dank seiner Präzision eine effektive Lösung. Bei der Reparatur von Spritzguss- und Druckgusswerkzeugen ermöglicht es eine gezielte Materialauftragung, die beschädigte Oberflächen präzise aufbaut und gleichzeitig die ursprüngliche Narbung bewahrt. Typische Leistungsbereiche für Laserschweißanlagen im Formenbau liegen zwischen 100 und 500 Watt, wobei die Einschweißtiefe in der Regel einige Millimeter beträgt. Die Wärmeeinflusszone (WEZ) bleibt dabei minimal, was die Integrität des umgebenden Materials schützt.
Polierfähiger Aufbau
Ein weiterer Vorteil des Laserschweißens im Formenbau ist die Fähigkeit, polierbare Schichten aufzutragen. Dies ist besonders wichtig, um spiegelglatte Oberflächen für optische oder dekorative Anwendungen zu erzeugen. Die Anlagen von Sigma Laser, wie die Sidanus Light und Sineo Fibre, nutzen modernste Technologien wie die Schwenkoptik, um eine gleichmäßige Materialverteilung sicherzustellen. Diese Präzision ermöglicht es, Toleranzen im Bereich von ±0,1 mm zu erreichen, was für die Herstellung hochpräziser Werkzeuge entscheidend ist.
Ehrliche Grenzen des Verfahrens
Obwohl das Laserschweißen viele Vorteile im Bereich der Werkzeug- und Formenbau Reparatur bietet, gibt es auch Grenzen. Die Einschweißtiefe ist beispielsweise auf einige Millimeter beschränkt, was bei größeren Beschädigungen Einschränkungen mit sich bringen kann. Zudem sind hochreflektierende Materialien wie Aluminium schwieriger zu bearbeiten, was eine sorgfältige Prozesssteuerung erfordert. Hierbei sind Standards wie die ISO 15609-4 für die Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe von Bedeutung.
Die Wahl der richtigen Laserschweißanlage hängt von der spezifischen Anwendung und den Anforderungen ab. Sigma Laser bietet stationäre Systeme wie die Sidanus Fibre für großvolumige Reparaturprozesse sowie mobile Einheiten wie die Sirius Light für flexiblere Einsätze an. Diese Anlagen sind besonders geeignet für Materialien wie 1.2343 (X37CrMoV5-1) und 1.4301 (X5CrNi18-10), die häufig im Werkzeugbau verwendet werden.
Mobil am Werkzeug oder stationär in der Kabine?
Im Werkzeug- und Formenbau ist das Laserschweißen ein unverzichtbares Verfahren, um Präzision und Effizienz bei der Reparatur zu gewährleisten. Oft stellt sich die Frage, ob eine mobile oder stationäre Lösung die bessere Wahl ist. Wenn schwere Formen, wie etwa Spritzgusswerkzeuge, nicht transportiert werden können, bietet ein fahrbares System wie die Sineo Light von Sigma Laser die Möglichkeit, direkt am Werkzeug zu arbeiten. Dies erlaubt eine unbegrenzte Werkstückgröße und minimiert den Aufwand für den Transport.
Vorteile der mobilen Systeme
- Flexibilität bei der Bearbeitung vor Ort
- Reduzierung der Stillstandszeiten durch schnelle Reparaturen
- Kein Transport schwerer Werkzeuge notwendig
- Geeignet für Materialien wie Stahl (z. B. 1.2343) und Aluminiumlegierungen
Für Fälle, in denen Werkzeuge transportabel sind, bietet eine stationäre Kabine wie die Sidanus Light eine kontrollierte Umgebung für präzises Laserschweißen. Diese eignet sich besonders für Serienreparaturen oder wenn höchste Präzision erforderlich ist. Mehr über die Vorteile der stationären Systeme erfahren Sie in unserem Blogbeitrag.
Stationäre Laserschweißanlagen bieten oft eine höhere Prozessstabilität und Wiederholgenauigkeit, was insbesondere bei der Bearbeitung von Werkstoffen mit engen Toleranzen von Bedeutung ist. Die Sidanus Light ist mit einem Nd:YAG-Laser ausgestattet, der Spitzenleistungen von bis zu 13 kW erreichen kann, was für die Bearbeitung von anspruchsvollen Materialien von Vorteil ist.
Stationäre Lösung für transportable Einsätze
- Hohe Präzision durch stabile Bedingungen
- Optimale Arbeitsbedingungen für wiederkehrende Aufgaben
- Integration in bestehende Produktionslinien möglich
- Einhaltung von Normen wie der EN ISO 15614 für die Qualifizierung von Schweißverfahren
Die Entscheidung zwischen einem mobilen und einem stationären Laserschweißsystem hängt stark von den spezifischen Anforderungen und Gegebenheiten ab. Während mobile Systeme Flexibilität und schnelle Einsatzbereitschaft bieten, überzeugen stationäre Anlagen durch ihre stabile und präzise Arbeitsweise. Die Wahl des richtigen Systems ist entscheidend für die Effizienz und Qualität der Werkzeug- und Formenbau Reparatur.
Die Auswahl des geeigneten Laserschweißsystems sollte auch die Kompatibilität mit den zu bearbeitenden Materialien berücksichtigen. Üblicherweise sind Legierungen wie 1.4301 oder 1.4404 gut geeignet für Laserschweißprozesse, da sie eine gute Schweißbarkeit aufweisen.
Welche Zusatzdrähte und Parameter zählen bei Werkzeugstählen?
Das Laserschweißen im Formenbau stellt hohe Anforderungen an die Auswahl der Zusatzdrähte und die Feinabstimmung der Schweißparameter. Werkzeugstähle, wie zum Beispiel 1.2343, werden häufig in Spritzguss- und Druckgusswerkzeugen eingesetzt und erfordern präzise Schweißtechniken, um die strukturelle Integrität und Leistungsfähigkeit der Werkzeuge zu erhalten.
Die Wahl des geeigneten Zusatzdrahtes hängt maßgeblich von der Werkstoffzusammensetzung und den mechanischen Anforderungen des zu schweißenden Werkzeugs ab. Übliche Drähte für das Laserschweißen von Werkzeugstählen sind auf die spezifischen Eigenschaften der Stähle abgestimmt, um eine optimale Verbindung zu gewährleisten.
Typische Zusatzwerkstoffe für das Laserschweißen von Werkzeugstählen umfassen Drähte mit einer hohen Korrosionsbeständigkeit und Festigkeit, die auf die chemische Zusammensetzung des Grundmaterials abgestimmt sind. Die Auswahl richtet sich oft nach der Wärmeleitfähigkeit und der Härte des Stahls, um Risse und Verzug zu minimieren.
Wichtige Parameter beim Laserschweißen
- Einschweißtiefe: Entscheidend für die Festigkeit der Schweißnaht und abhängig von der Laserleistung und der Vorschubgeschwindigkeit. Typische Einschweißtiefen liegen im Bereich von 0,1 bis 1,5 mm, abhängig von der Materialdicke und der eingesetzten Laserleistung.
- Wärmeeinflusszone (WEZ): Eine minimierte WEZ ist essenziell, um Verzug und unerwünschte Gefügeveränderungen im Werkzeugstahl zu vermeiden. Die WEZ sollte idealerweise so klein wie möglich gehalten werden, oft im Bereich von wenigen Millimetern, um die mechanischen Eigenschaften des Grundmaterials zu bewahren.
- Laserleistung: Muss präzise auf die Dicke und den Typ des Werkzeugstahls abgestimmt werden, um optimale Ergebnisse zu erzielen. Bei Werkzeugstählen wie 1.2343 wird häufig eine Leistung im Bereich von 300 bis 500 W verwendet, um eine ausreichende Einschweißtiefe bei gleichzeitig minimaler WEZ zu erreichen.
- Strahlqualität: Eine hohe Strahlqualität (M² nahe 1) ist entscheidend für präzise Schweißnähte mit minimalem Verzug.
Weitere technische Details zu den spezifizierten Parametern und deren Anwendung im Werkzeug- und Formenbau finden Sie in unserem Blogartikel. Für umfassendere Anwendungsbeispiele besuchen Sie gerne unseren Anwendungshub.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren für metallische Werkstoffe regelt, ist entscheidend für die Sicherstellung der Qualität und Reproduzierbarkeit der Schweißverbindungen ISO 15609-4:2009.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen im Formenbau?
Beim Laserschweißen im Formenbau wird ein fokussierter Laserstrahl, typischerweise ein Nd:YAG- oder Ytterbium-Faserlaser, verwendet, um präzise Schweißnähte zu erzeugen. Der Laserstrahl schmilzt das Material lokal auf, wodurch eine tiefe und schmale Schweißnaht entsteht. Diese Technik minimiert die Wärmeeinflusszone und reduziert Verzerrungen, was besonders bei der Bearbeitung von Werkzeugstählen wie 1.2343 vorteilhaft ist.
Welche Vorteile bietet Laserschweißen gegenüber traditionellen Methoden?
Laserschweißen bietet zahlreiche Vorteile gegenüber traditionellen Schweißmethoden wie WIG. Dazu zählen eine geringere Wärmeeinflusszone, höhere Einschweißtiefe bei geringem Materialverzug und die Möglichkeit, komplexe Geometrien präzise zu bearbeiten. Zudem sind die Schweißnähte oft von höherer Qualität und erfordern weniger Nachbearbeitung.
Welche Materialien eignen sich für das Laserschweißen im Formenbau?
Für das Laserschweißen im Formenbau eignen sich insbesondere Werkzeugstähle wie 1.2343 und Edelstähle wie 1.4301. Diese Materialien profitieren von der präzisen Energiezufuhr und der geringen Wärmeeinflusszone, die das Laserschweißen bietet, wodurch die mechanischen Eigenschaften des Werkstücks erhalten bleiben.
Wie beeinflusst die Wärmeeinflusszone die Qualität der Schweißnaht?
Eine kleinere Wärmeeinflusszone reduziert das Risiko von Verzug und Rissen in der Schweißnaht. Beim Laserschweißen ist die Wärmeeinflusszone deutlich kleiner als bei traditionellen Verfahren, was zu stabileren und haltbareren Schweißverbindungen führt. Dies ist besonders wichtig im Formenbau, wo Präzision und Materialeigenschaften entscheidend sind.
Wie wirtschaftlich ist der Einsatz von Laserschweißsystemen im Formenbau?
Der Einsatz von Laserschweißsystemen im Formenbau ist wirtschaftlich vorteilhaft, da sie präzise und qualitativ hochwertige Schweißnähte mit minimalem Verzug erzeugen. Dies reduziert Nachbearbeitungskosten und erhöht die Lebensdauer der Werkzeuge. Die Wirtschaftlichkeit hängt von Faktoren wie Materialeinsatz, Produktionsvolumen und der Komplexität der Werkstücke ab.
Welche Rolle spielt die Einschweißtiefe beim Laserschweißen?
Die Einschweißtiefe ist entscheidend für die Festigkeit und Haltbarkeit der Schweißverbindung. Beim Laserschweißen kann durch die fokussierte Energiezufuhr eine größere Einschweißtiefe bei gleichzeitig geringer Wärmeeinflusszone erreicht werden, was besonders bei dickwandigen Werkstücken im Formenbau von Vorteil ist.
Wie lassen sich große oder schwere Werkzeuge effizient vor Ort reparieren?
Mit mobilen 360°-Laserschweißsystemen wie Sineo Light oder Sirius Light von Sigma Laser erfolgt die Reparatur direkt am eingebauten Werkzeug. Dank unbegrenzter Bauteilgröße und -gewicht entfällt der aufwendige Ausbau und Transport, da die Anlage flexibel zum Bauteil gebracht wird und reproduzierbare Ergebnisse liefert.
Quellen
- DIN EN ISO 4063:2011-03 – Schweißen und verwandte Prozesse – Nomenklatur der Prozesse und Ordnungsnummern — Diese Norm bietet eine systematische Übersicht über die Nomenklatur und Ordnungsnummern von Schweißprozessen, einschließlich Laserschweißen.
- Fraunhofer-Institut für Lasertechnik ILT — Führendes Forschungsinstitut in der Lasertechnik mit umfangreichen Publikationen und Projekten im Bereich Laserschweißen.
- DIN 32525-2:2008-02 – Schweißzusätze – Teil 2: Begriffe und Symbole — Diese Norm behandelt Begriffe und Symbole für Schweißzusätze, die auch beim Laserschweißen relevant sind.
- ISO 15609-4:2009 – Specification and qualification of welding procedures for metallic materials — Internationale Norm zur Spezifikation und Qualifikation von Schweißverfahren, relevant für das Laserschweißen von Metallen.
- DGUV Information 209-002 – Schweißtechnische Arbeiten — Dokumentation der Deutschen Gesetzlichen Unfallversicherung zu sicherheitstechnischen Aspekten beim Schweißen.
- VDI-Z – Zeitschrift für industrielle Anwendungen — Deutsche Fachzeitschrift mit Artikeln und Studien zu industriellen Anwendungen, einschließlich Laserschweißen im Formenbau.
- Welding and Cutting – Fachzeitschrift — Internationale Fachzeitschrift mit Fokus auf Schweißtechnologien, einschließlich Laserschweißen.
- Patent DE102011075843A1 – Verfahren zum Laserschweißen — Deutsches Patent, das ein spezielles Verfahren zum Laserschweißen beschreibt.


