Die Auswahl des idealen Laserschweißsystems für die Werkzeug- und Formenbauindustrie ist eine entscheidende Entscheidung, die sich direkt auf die Produktqualität, die Betriebseffizienz und die langfristigen Kosteneinsparungen auswirkt. Unabhängig davon, ob Sie an der Formenherstellung, Oberflächenstrukturierung, Präzisionsgravur oder Reparatur beteiligt sind, hilft Ihnen das Verständnis der Schlüsselfaktoren, die die Maschinenleistung beeinflussen, eine fundierte Wahl zu treffen. Hier sind die wesentlichen Überlegungen bei der Auswahl einer Laserschweißlösung, die auf Werkzeug- und Formenanwendungen zugeschnitten ist:
1. Materialkompatibilität
Werkzeuge und Formen werden häufig aus einer Vielzahl anspruchsvoller Materialien wie gehärteten Werkzeugstählen (H13, P20), rostfreien Legierungen und Schnellarbeitsstählen (HSS) hergestellt. Ihr Laserschweißsystem muss in der Lage sein, diese Materialien mit minimaler Wärmeeinwirkung, ohne Risse und mit hervorragender metallurgischer Stabilität zu verarbeiten. Suchen Sie nach Systemen, die für hochharte Legierungen optimiert sind und vielseitig genug sind, um Beschichtungen oder Verbundwerkstoffe zu handhaben.
2. Präzision und Steuerung
Die Werkzeug- und Formenherstellung erfordert eine Genauigkeit im Mikrometerbereich und außergewöhnliche Wiederholbarkeit. Wichtige Merkmale sind:
- Feine Punktgrößenkontrolle (≤ 0,2 mm) für empfindliche Schweißnähte in engen Geometrien
- Einstellbare Pulsparameter (Pulsdauer, Frequenz und Energie), um die Wärmeeinwirkung anzupassen
- Mehrachsenbewegungsfähigkeiten (X, Y, Z und idealerweise rotierende C-Achse) zum Erreichen komplexer Formen und geneigter Oberflächen
Diese Spezifikationen gewährleisten fehlerloses Schweißen selbst in engen Hohlräumen, scharfen Kanten oder komplexen Werkzeugdetails.
3. Ausgangsleistung und Pulsmodus
Je nach Anwendung – ob Tiefengravur, Mikroschweißen oder Oberflächenstrukturierung – variieren Leistungsbereich und Pulsmodus. Gepulste Faserlaser zwischen 100 und 450 Watt werden weitgehend empfohlen, da sie eine präzise Energiekontrolle bieten, um Überhitzung oder Materialschäden zu vermeiden. Fortschrittliche Modulationstechnologien wie Super Pulse Technology (SPT) verbessern die Schweißqualität weiter, indem sie die Wärmeeinwirkung und Erstarrung optimieren.
4. Manuelle, halbautomatische oder vollautomatische Bedienung
Ihr Produktionsmaßstab und Arbeitsablauf bestimmen den erforderlichen Automatisierungsgrad:
- Manuelle oder halbautomatische Stationen mit Joystick-Steuerungen sind ideal für kleine Werkstätten oder kundenspezifische, aufgabenarme Arbeiten. Sie bieten Flexibilität des Bedieners und direkte Kontrolle für komplexe Aufgaben.
- CNC-gesteuerte oder 4-achsige programmierbare Systeme eignen sich für Hochvolumen-Produktionslinien, die gleichmäßige, wiederholbare Schweißnähte mit reduzierter Bedienerabhängigkeit und schnelleren Durchlaufzeiten ermöglichen.
5. Kühlung, Sicherheit und Ergonomie
Effiziente Kühlsysteme (integrierte oder externe Kühler) sind entscheidend für die Aufrechterhaltung einer stabilen Laserleistung während des Dauerbetriebs. Sicherheitsmerkmale wie Schutzgehäuse mit Verriegelungen schützen die Bediener und gewährleisten die Einhaltung industrieller Standards. Ergonomische Designüberlegungen, einschließlich verstellbarer Arbeitstische und benutzerfreundlicher Schnittstellen, minimieren die Ermüdung des Bedieners bei langen Schichten.
6. Software-Funktionen und Integration
Moderne Laserschweißlösungen bieten ausgeklügelte Software-Suiten mit:
- Intuitiven Mensch-Maschine-Schnittstellen (HMI) für einfache Bedienung und Parameteranpassungen
- Anpassbaren Schweißprogrammen und Speichermöglichkeiten für Wiederholungsjobs
- Rückverfolgbarkeit und Job-Protokollierungsfunktionen, die für die Qualitätssicherung und Audits in regulierten Branchen unerlässlich sind
- Integration mit Automatisierungssystemen für synchronisierte Mehrachsensteuerung und Echtzeit-Prozessüberwachung
Vergleichskriterien für mobile Laserschweißer im Formenbau
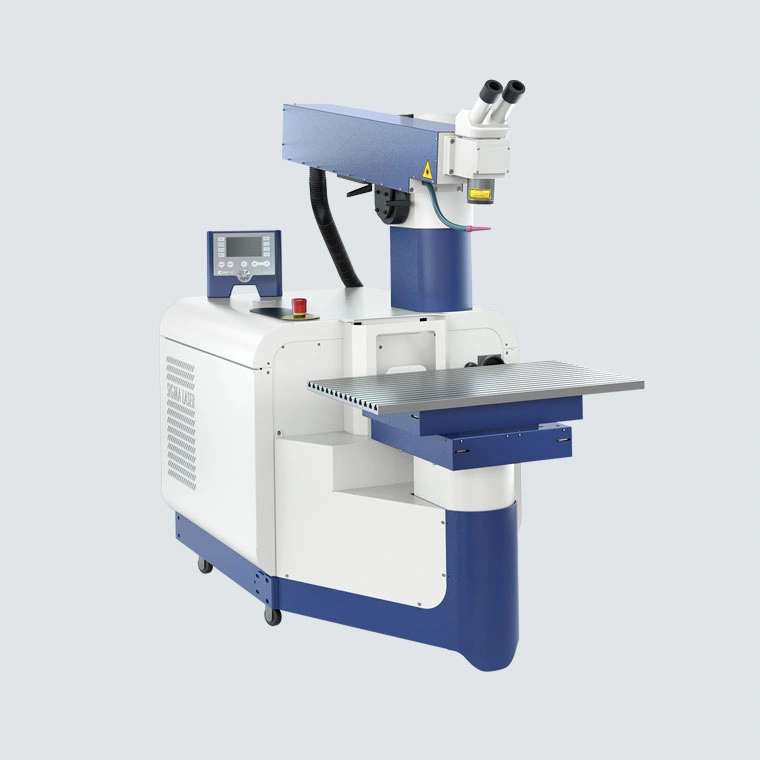
Mobile Laserschweißer für den Werkzeug- und Formenbau unterscheiden sich in sechs prüfbaren Punkten. Die Tabelle zeigt, worauf es bei der Auswahl ankommt und welche Sigma Laser-Systeme die Anforderung erfüllen.
| Kriterium |
Worauf achten |
Sigma Laser-Systeme |
| Strahlquelle & Pulsenergie |
Gepulster Nd:YAG mit bis zu 170 J Pulsenergie für tiefe Reparaturnähte auf gehärteten Werkzeugstählen (1.2343, 1.2344, 1.2379); Faserlaser für feine Konturen. Super Pulse Technology für gleichmäßige, verzugsarme Nähte. |
Sineo Light, Sirius Light (Nd:YAG) · Sineo Fibre (Faser) |
| Achsen & Reichweite |
Echte 5-Achs-Kinematik (X·Y·Z·C·D) und bis zu 1.830 mm Reichweite, um am eingebauten Werkzeug zu arbeiten – auch an Kernen, Rippen und Hinterschnitten. |
alle fahrbaren Sigma-Systeme |
| Werkstückgröße & Gewicht |
Keine Traglastgrenze – die Anlage kommt zum Werkzeug, nicht umgekehrt. Formen bis 25 t werden an der Presse repariert, ohne Ausbau und Transport. |
Sineo-Serie · Sirius Light (schwere Werkzeuge) |
| Mobilitätskonzept |
360° fahrbar, Positionierung durch eine Person ohne Kran, Einsatz direkt an der Presse oder im Werkzeuglager. |
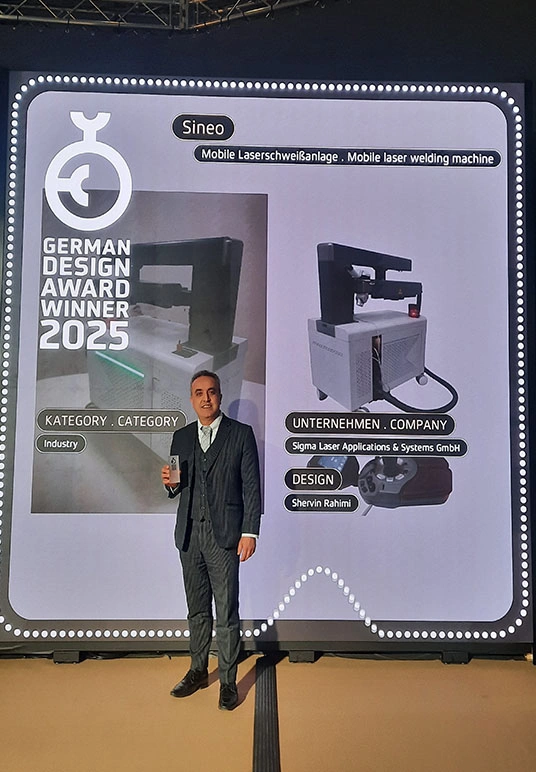
Sineo Light · Sineo Fibre (German Design Award 2025) |
| Bedienung & Software |
Programmspeicher für wiederkehrende Reparaturen, Leica-Optik mit 10-facher Vergrößerung, Parameterführung über die Sigomatic-Steuerung. |
alle Sigma-Systeme |
| Service, Schulung & Referenzen |
Ersatzteile und Techniker in Ihrer Region – Sigma betreut Kunden von Hanau aus im DACH-Raum und weltweit –, Schulung nach ISO 11553, Fernwartung. Zu den Kunden zählen Airbus, Siemens und Continental. |
Sigma Laser, Hanau (seit 2005) |
Aus der Praxis: zwei typische Reparaturfälle
Spritzgussform, 8 t – Trennebene verschlissen
Ausbau und Transport hätten drei Tage Stillstand bedeutet. Stattdessen wurde die Form mit der Sineo Light direkt an der Presse repariert: Konturaufbau an der Trennebene in 1.2343, anschließend Polieren vor Ort. Ergebnis: ein Arbeitstag Stillstand, keine Transportlogistik.
Druckgussform – Kantenausbruch am Formeinsatz
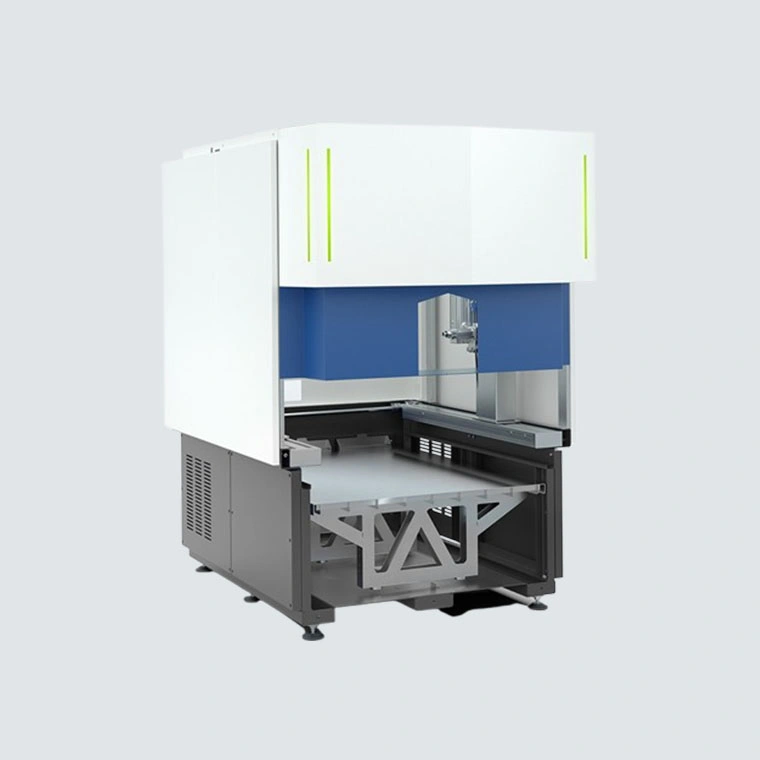
Der Einsatz war transportabel und wurde in der stationären Sidanus Light in der Kabine repariert: gepulster Aufbau mit minimaler Wärmeeinflusszone, Maß nach dem Schweißen im Toleranzfeld. Der Einsatz ging ohne Nachhärten zurück in die Produktion.




 info (at) sigma-laser.com