

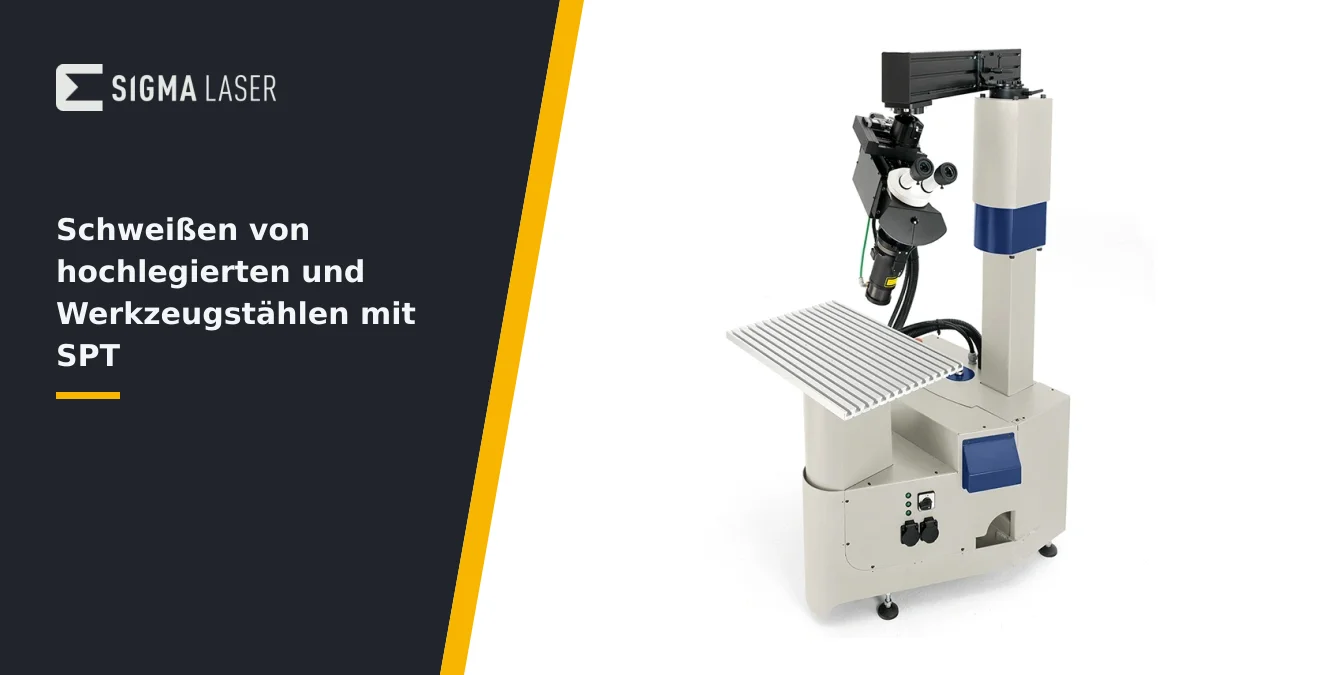
- Warum härtbare Stähle reißen
- Geringe Wärme durch Design: SPT
- Klassische Gegenmaßnahmen bleiben relevant
- Schweißzusatz für Werkzeugstähle
- Reparaturkontext
- Überprüfung Ihrer Arbeit
- Häufig gestellte Fragen
- Welche Vorteile bietet SPT beim Schweißen von Werkzeugstählen?
- Muss ich trotz SPT weiterhin vorwärmen?
- Wie wähle ich den passenden Schweißzusatz aus?
- Wie prüfe ich die Schweißnaht auf Risse?
- Related Articles
Kurz beantwortet: Beim Schweißen hochlegierter und härtbarer Werkzeugstähle wie 1.2343 minimiert die SPT-Technologie von Sigma Laser gezielt die Wärmeeinflusszone. In Kombination mit klassischen Maßnahmen wie Vorwärmen, kontrolliertem Abkühlen und geeignetem Schweißzusatz lassen sich Rissbildung und Härteprobleme im Nahtbereich deutlich reduzieren.
| Herausforderung | Beschreibung |
|---|---|
| Schnelle Abkühlung | Führt zu Martensitbildung und inneren Spannungen im Nahtbereich |
| Martensitbildung | Volumenänderung und erhöhte Rissanfälligkeit durch Gefügeumwandlung |
| Temperaturschwankungen | Bereits geringe Abweichungen erhöhen das Rissrisiko deutlich |
| Unkontrollierter Wärmeeintrag | Begünstigt lokale Gefügeänderungen und Schweißnahtfehler |
Diese Herausforderungen treten besonders bei hochlegierten und härtbaren Werkzeugstählen wie 1.2343 auf.
Warum härtbare Stähle reißen
Hochlegierte und härtbare Werkzeugstähle, insbesondere Vertreter wie 1.2343, sind in der industriellen Praxis für ihre hohe Festigkeit und Verschleißbeständigkeit bekannt. Diese Eigenschaften beruhen auf gezielten Legierungszusätzen und einer ausgeprägten Härtbarkeit. Für das Laserschweißen bedeutet dies jedoch eine besondere Herausforderung: Der schnelle, konzentrierte Wärmeeintrag kann zu lokalen Gefügeänderungen führen, die die Bildung von Rissen begünstigen.
Das Hauptproblem entsteht durch unkontrollierten Wärmeeintrag. Während des Schweißens kühlt der Bereich um die Schweißnaht sehr rasch ab. In härtbaren Stählen führt dies zur Martensitbildung, die mit Volumenänderungen und inneren Spannungen einhergeht. Diese Spannungen können insbesondere bei Werkzeugstählen zu Kaltrissen oder Heißrissen führen, die die Lebensdauer und Funktion des Werkzeugs erheblich beeinträchtigen.
Ein weiteres Risiko ergibt sich aus der Tatsache, dass hochlegierte Stähle oft empfindlich auf Temperaturschwankungen reagieren. Selbst geringe Abweichungen im Wärmeeintrag oder in der Abkühlgeschwindigkeit können die Rissanfälligkeit deutlich erhöhen. Deshalb ist beim Schweißen dieser Werkstoffe eine präzise Kontrolle des Energieeintrags und der Temperaturführung unerlässlich.
Zusammengefasst: Das Rissrisiko bei härtbaren Werkzeugstählen resultiert aus der Kombination von schneller Abkühlung, Martensitbildung und inneren Spannungen. Ohne gezielte Gegenmaßnahmen ist die Gefahr von Schweißnahtfehlern hoch.
| Vorteil | Nutzen |
|---|---|
| Reduzierte Wärmeeinflusszone (WEZ) | Minimiert thermische Belastung und Gefügeumwandlungen |
| Minimierte Gefahr von Rissbildung | Weniger Martensitbildung und Spannungen im Nahtumfeld |
| Fein dosierbarer Energieeintrag | Präzise Anpassung an Materialverhalten und Geometrie |
| Geeignet für empfindliche Geometrien | Filigrane Reparaturstellen können kontrolliert bearbeitet werden |
SPT steht für Microsecond Fiber Laser Pulse Control und ist speziell für anspruchsvolle Werkzeugstähle entwickelt.
Geringe Wärme durch Design: SPT
Die SPT-Technologie (Microsecond Fiber Laser Pulse Control) von Sigma Laser wurde speziell entwickelt, um die Wärmeeinflusszone (WEZ) beim Schweißen hochlegierter und härtbarer Stähle signifikant zu reduzieren. Durch die präzise Steuerung der Pulsdauer im Mikrosekundenbereich lässt sich der Energieeintrag exakt an das Materialverhalten anpassen. Das Ziel: Minimale thermische Belastung und damit weniger Gefügeumwandlungen, die zu Rissen führen können.
Im praktischen Einsatz bedeutet dies, dass Sie mit SPT sehr feine und kontrollierte Schweißraupen erzeugen können. Die reduzierte WEZ sorgt dafür, dass das umliegende Material kaum überkritisch erwärmt wird. Dadurch bleibt die Gefahr der Martensitbildung und der damit verbundenen Sprödigkeit im Nahtumfeld gering. Gerade bei Werkzeugstählen wie 1.2343 ist dies ein entscheidender Vorteil, da hier bereits geringe Temperaturspitzen zu Härteanstiegen und Rissbildung führen können.
Ein weiterer Pluspunkt: Die SPT-Technologie ermöglicht es, auch empfindliche Geometrien oder filigrane Reparaturstellen mit hoher Präzision zu bearbeiten. Die gezielte Pulssteuerung erlaubt eine Anpassung an unterschiedliche Materialdicken und -komplexitäten, ohne dass die Schweißnahtqualität leidet.
- Reduzierte Wärmeeinflusszone (WEZ)
- Minimierte Gefahr von Rissbildung
- Geeignet für biokompatible und hochlegierte Stähle
- Fein dosierbarer Energieeintrag
Mit SPT steht Ihnen ein Werkzeug zur Verfügung, das die klassischen Schwächen des Laserschweißens bei härtbaren Stählen gezielt adressiert und die Prozesssicherheit deutlich erhöht.
| Maßnahme | Ziel |
|---|---|
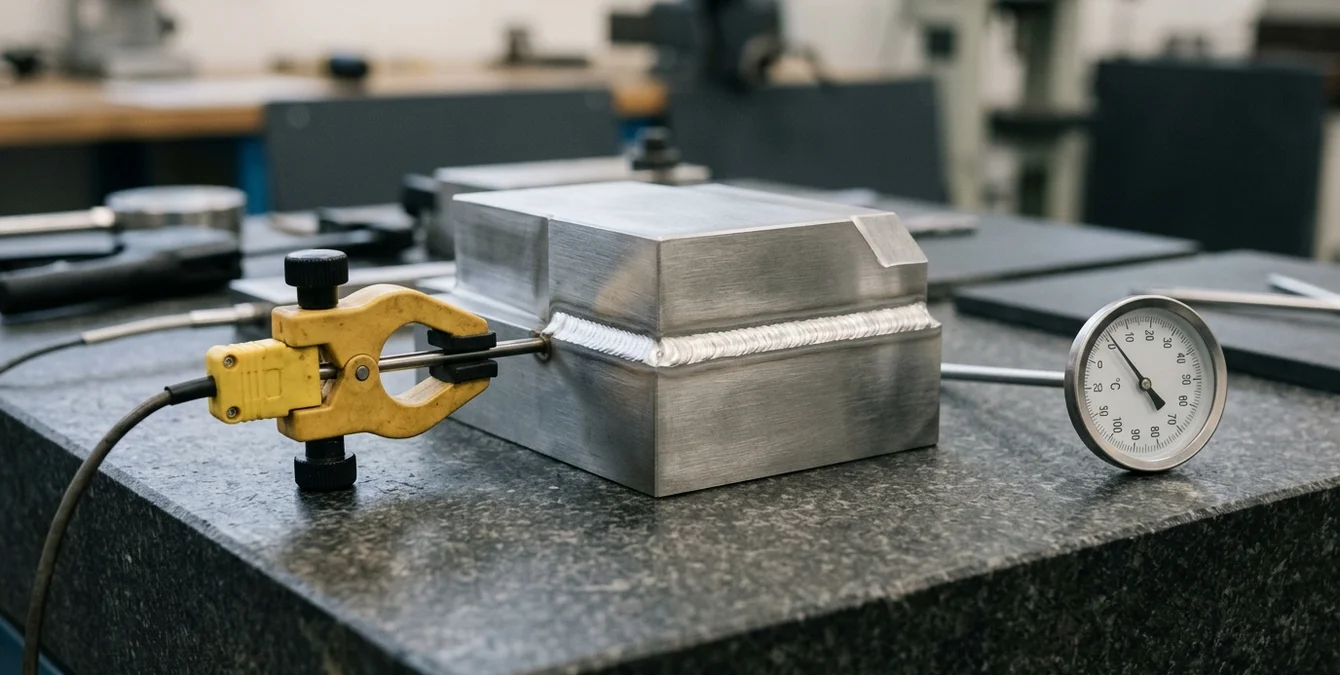
| Vorwärmen des Werkstücks | Reduziert Temperaturgradienten und Abkühlgeschwindigkeit |
| Kontinuierliche Temperaturüberwachung | Vermeidet ungewolltes Abkühlen und Spannungsaufbau |
| Langsames, gleichmäßiges Abkühlen | Fördert gleichmäßige Gefügeausbildung und Spannungsabbau |
| Kombination mit SPT | Maximiert Prozesssicherheit und minimiert Schweißnahtfehler |
Diese Maßnahmen ergänzen die Vorteile der SPT-Technologie für optimale Schweißergebnisse.
Klassische Gegenmaßnahmen bleiben relevant
Auch wenn die SPT-Technologie die thermische Belastung und damit das Rissrisiko beim Schweißen hochlegierter Werkzeugstähle erheblich reduziert, bleiben klassische metallurgische Gegenmaßnahmen weiterhin unerlässlich. Diese bewährten Verfahren ergänzen die Vorteile von SPT und sorgen für eine ganzheitliche Prozesssicherheit.
Das Vorwärmen des Werkstücks vor dem Schweißen ist eine anerkannte Methode, um Temperaturgradienten zu minimieren. Durch das Anheben der Grundtemperatur wird die Abkühlgeschwindigkeit im Nahtbereich reduziert, was die Martensitbildung und damit die Rissanfälligkeit dämpft. Die optimale Vorwärmtemperatur richtet sich nach Werkstoff, Geometrie und Bauteilgröße und sollte anhand Ihrer Parameterlisten oder Werkstoffdatenblätter bestimmt werden.
Während des Schweißprozesses ist die Kontrolle der Zwischentemperatur entscheidend. Überwachen Sie die Temperatur im Nahtumfeld kontinuierlich und vermeiden Sie Unterbrechungen, die zu ungewolltem Abkühlen führen könnten. Auch das langsame, kontrollierte Abkühlen nach dem Schweißen ist wichtig, um Spannungen abzubauen und eine gleichmäßige Gefügeausbildung zu fördern.
- Vorwärmen des Werkstücks gemäß Werkstoffempfehlung
- Kontinuierliche Temperaturüberwachung im Nahtbereich
- Langsames, gleichmäßiges Abkühlen nach dem Schweißen
- Kombination mit SPT für maximale Prozesssicherheit
Durch die Kombination von SPT und klassischen Maßnahmen können Sie die Vorteile beider Ansätze optimal nutzen und das Risiko von Schweißnahtfehlern auf ein Minimum reduzieren.
Schweißzusatz für Werkzeugstähle
Die Auswahl des passenden Schweißzusatzes ist ein zentraler Faktor für die Qualität und Langlebigkeit der Schweißnaht bei Werkzeugstählen. Ziel ist es, einen Zusatz zu wählen, der die Legierungszusammensetzung des Grundwerkstoffs möglichst genau trifft oder gezielt an die Anforderungen der Reparaturstelle angepasst ist. Für hochlegierte und härtbare Stähle empfiehlt sich in der Regel ein Schweißdraht mit ähnlichem Kohlenstoff- und Legierungsgehalt wie der Grundwerkstoff.
Vermeiden Sie Zusätze, die zu hohe Unterschiede im Kohlenstoffäquivalent aufweisen, da dies zu Härteunterschieden und erhöhter Rissgefahr führen kann. Bei Reparaturen an Werkzeugen oder Formen ist es oft sinnvoll, einen leicht unterlegierten Zusatz zu wählen, um die Sprödigkeit im Nahtbereich zu minimieren. Auch die Verwendung von speziell abgestimmten Reparaturdrähten, die für Werkzeugstähle entwickelt wurden, ist in vielen Fällen zielführend.
Beachten Sie die Empfehlungen Ihres Werkstofflieferanten und führen Sie bei Unsicherheiten Vorversuche durch. Die Dokumentation der verwendeten Schweißzusätze ist für die Nachverfolgbarkeit und spätere Qualitätssicherung unerlässlich.
- Schweißzusatz mit ähnlichem Legierungsgehalt wie der Grundwerkstoff
- Bei Bedarf leicht unterlegierte Zusätze zur Spannungsreduktion
- Empfehlungen des Werkstofflieferanten beachten
- Vorversuche zur Optimierung der Nahtqualität
Mit der richtigen Auswahl des Schweißzusatzes schaffen Sie die Grundlage für eine rissfreie und dauerhafte Verbindung, insbesondere im anspruchsvollen Bereich der Werkzeugreparatur.
Reparaturkontext
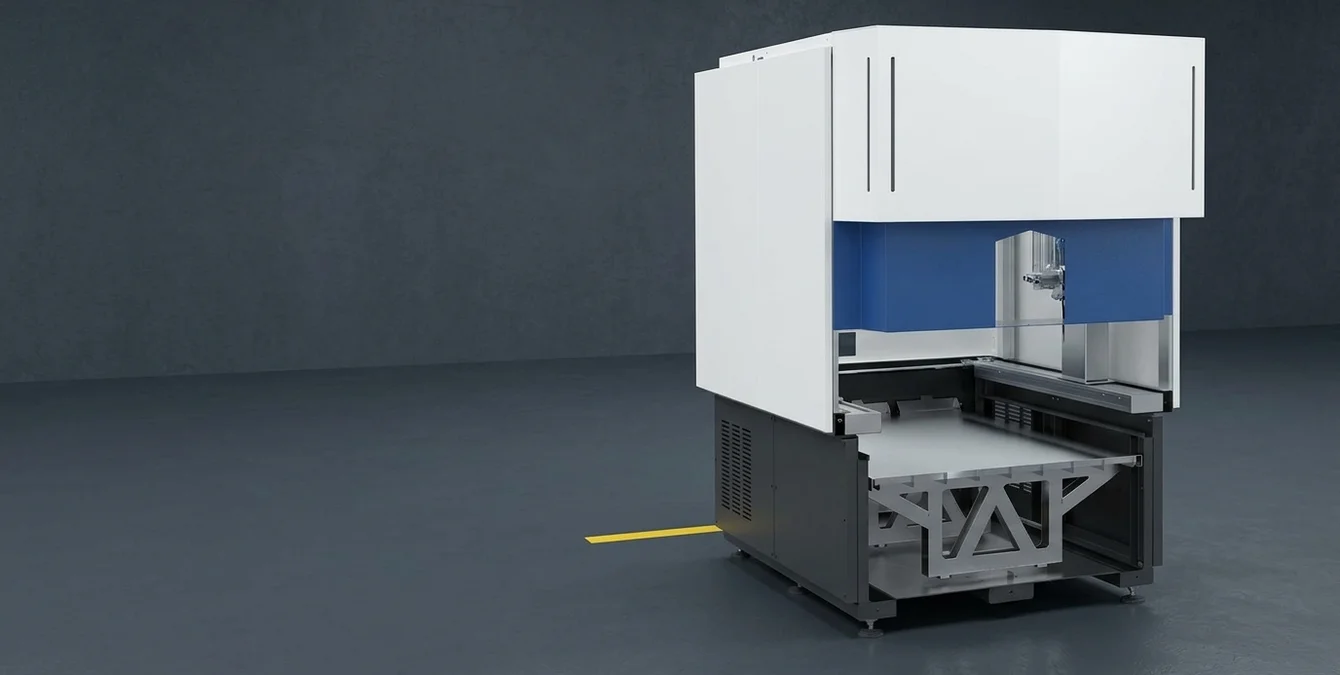
In der industriellen Praxis werden hochlegierte Werkzeugstähle häufig für Spritzgussformen, Presswerkzeuge und andere hochbelastete Bauteile eingesetzt. Schäden wie Ausbrüche, Risse oder lokale Verschleißstellen lassen sich durch gezieltes Laserschweißen wirtschaftlich und materialsparend reparieren. Die Simass-Automationssysteme von Sigma Laser sind speziell darauf ausgelegt, solche Reparaturaufgaben flexibel und effizient zu unterstützen – von kleinen Einsätzen bis zu großvolumigen Formen, auch bei sehr schweren Werkstücken.
Beim Reparaturschweißen steht die Erhaltung der ursprünglichen Werkzeugeigenschaften im Vordergrund. Die SPT-Technologie sorgt dafür, dass die Wärmeeinflusszone minimal bleibt und die Härte im Nahtbereich kontrolliert angepasst werden kann. Dennoch ist es realistisch, dass die Schweißnaht in Bezug auf Härte und Gefüge nicht exakt dem Grundmaterial entspricht. Ziel ist eine Verbindung, die im Einsatz weder zu spröde noch zu weich ist und die mechanische Belastbarkeit des Werkzeugs sicherstellt.
In der Praxis wird häufig ein Kompromiss zwischen maximaler Härte und ausreichender Zähigkeit angestrebt. Nach dem Schweißen empfiehlt sich daher eine gezielte Wärmebehandlung, um die gewünschten Eigenschaften im Nahtbereich einzustellen. Die Dokumentation aller Reparaturparameter ist für die spätere Nachverfolgung und Qualitätssicherung unerlässlich.
- Reparatur von Spritzgussformen, Press- und Schneidwerkzeugen
- Simass-Systeme ermöglichen flexible Werkstückhandhabung
- SPT reduziert WEZ und Härtegradienten
- Nachbehandlung zur Einstellung der Werkstoffeigenschaften empfohlen
Überprüfung Ihrer Arbeit
Nach Abschluss der Schweißarbeiten ist eine sorgfältige Überprüfung der Schweißnaht auf Rissfreiheit und Gefügefehler unerlässlich. Die Kontrolle beginnt mit einer visuellen Inspektion: Achten Sie auf feine Oberflächenrisse, Porositäten oder Verfärbungen, die auf lokale Überhitzung hindeuten könnten. Besonders im Übergangsbereich zwischen Schweißnaht und Grundmaterial treten Risse häufig auf.
Für eine zuverlässige Rissprüfung empfiehlt sich der Einsatz zerstörungsfreier Prüfverfahren. Das Farbeindringverfahren (PT) ist für die Detektion von Oberflächenrissen in Werkzeugstählen gut geeignet. Alternativ kann die Magnetpulverprüfung (MT) eingesetzt werden, sofern das Material magnetisierbar ist. Beide Methoden ermöglichen eine schnelle und sichere Identifikation von Fehlerstellen, ohne das Bauteil zu beschädigen.
Nach der Prüfung sollten gefundene Fehlerstellen dokumentiert und, falls erforderlich, nachgearbeitet werden. Erst wenn die Schweißnaht die geforderten Qualitätskriterien erfüllt, kann das Werkzeug wieder in Betrieb genommen werden. Die lückenlose Dokumentation aller Prüfschritte trägt zur Nachverfolgbarkeit und zur kontinuierlichen Verbesserung Ihrer Schweißprozesse bei.
- Visuelle Kontrolle der Schweißnaht und des Nahtumfelds
- Farbeindring- oder Magnetpulverprüfung zur Rissdetektion
- Dokumentation und ggf. Nacharbeit fehlerhafter Stellen
- Freigabe erst nach bestandener Prüfung
Häufig gestellte Fragen
Welche Vorteile bietet SPT beim Schweißen von Werkzeugstählen?
SPT minimiert die Wärmeeinflusszone und reduziert dadurch das Risiko der Rissbildung. Besonders bei härtbaren Stählen wie 1.2343 ermöglicht die Mikrosekunden-Pulssteuerung eine präzise Anpassung des Energieeintrags und verbessert die Nahtqualität auch bei komplexen oder empfindlichen Geometrien.
Muss ich trotz SPT weiterhin vorwärmen?
Ja, das Vorwärmen bleibt eine bewährte Maßnahme, um Temperaturgradienten und Martensitbildung zu reduzieren. SPT ergänzt diese Methode, ersetzt sie aber nicht vollständig. Die Kombination beider Ansätze bietet maximale Prozesssicherheit beim Schweißen von Werkzeugstählen.
Wie wähle ich den passenden Schweißzusatz aus?
Wählen Sie einen Schweißzusatz, der dem Grundwerkstoff in Legierungsgehalt und Kohlenstoffäquivalent möglichst nahekommt. Bei Unsicherheiten empfiehlt sich ein leicht unterlegierter Zusatz oder die Rücksprache mit dem Werkstofflieferanten. Vorversuche helfen, die optimale Wahl zu treffen.
Wie prüfe ich die Schweißnaht auf Risse?
Nach dem Abkühlen führen Sie eine visuelle Kontrolle und eine zerstörungsfreie Prüfung durch, z. B. mit dem Farbeindringverfahren oder der Magnetpulverprüfung. Dokumentieren Sie alle Prüfschritte und geben Sie das Bauteil erst nach bestandener Prüfung für den Einsatz frei.


