

- Das Wichtigste in Kürze
- Welche Parameter bestimmen die Schweißnaht?
- Einfluss der Laserleistung
- Pulsenergie und Pulsdauer
- Pulsfrequenz
- Fokuslage und Spotdurchmesser
- Vorschubgeschwindigkeit
- Schutzgas
- Laserleistung und Pulsenergie: Energie dosiert einbringen
- Durchschnittsleistung vs. Pulsspitzenleistung
- Einfluss der Pulsenergie
- Pulsdauer und Pulsfrequenz: den Wärmeeintrag takten
- Pulsdauer und ihre Auswirkung auf den Wärmeeintrag
- Pulsfrequenz versus Schweißgeschwindigkeit
- Wie beeinflusst die Fokuslage die Einschweißtiefe?
- Fokuslage und Nahtgeometrie
- Wärmeeinflusszone (WEZ)
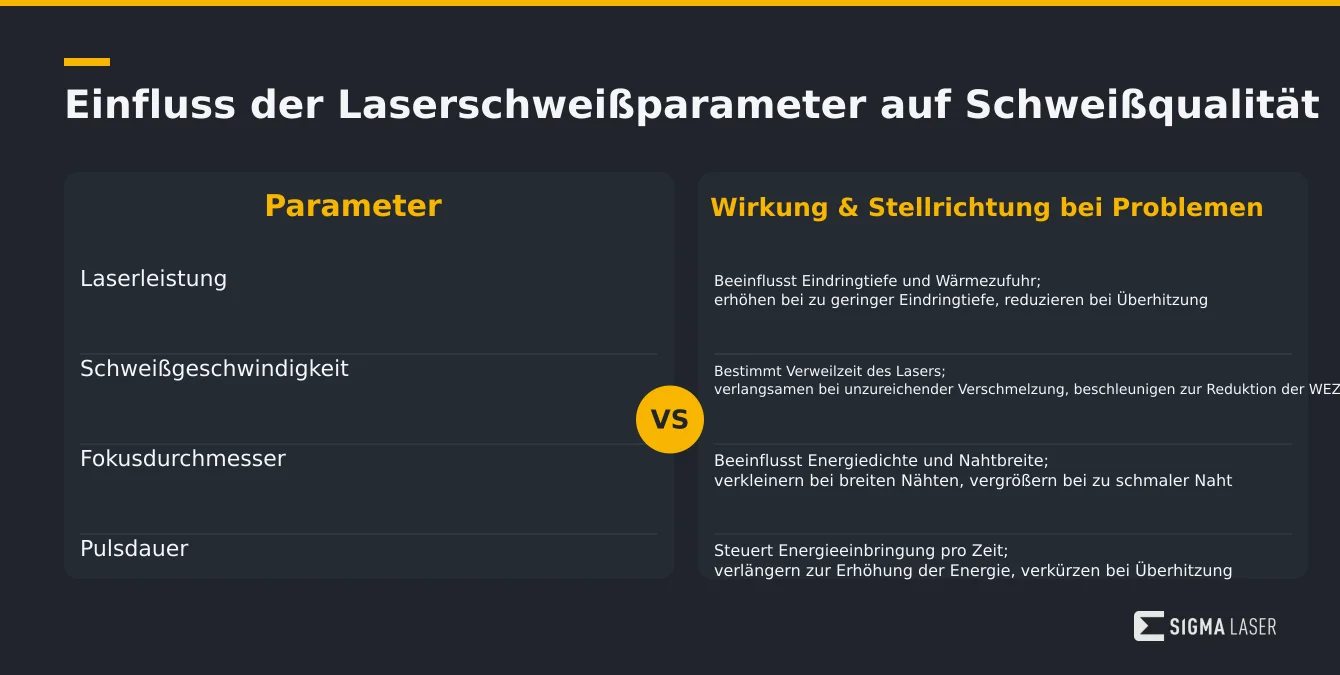
- Parameter und ihre Wirkung: die Übersichtstabelle
- Einfluss der Prozessparameter
- Wie finden Sie das richtige Parameterfenster?
- Anforderungsprofil erstellen
- Probeschweißung und Sichtprüfung
- Iteratives Eingrenzen der Parameter
- Parameter sichern und wiederholen
- Typische Parameterfehler und ihre Folgen
- Zu hohe Energiezufuhr
- Unzureichende Energiezufuhr
- Falsche Fokuseinstellung
- Häufig gestellte Fragen
- Welche Parameter sind entscheidend für die Qualität der Laserschweißnaht?
- Wie beeinflusst die Laserleistung die Schweißtiefe?
- Welche Rolle spielt die Schweißgeschwindigkeit beim Laserschweißen?
- Wie wirkt sich die Fokuslage auf das Schweißergebnis aus?
- Warum ist Schutzgas beim Laserschweißen wichtig?
- Welche Werkstoffe können mit Nd:YAG- und Ytterbium-Faserlasern geschweißt werden?
- Quellen
Kurz beantwortet: Beim Laserschweißen sind die Parameter Leistung, Pulsdauer und Fokus entscheidend für die Qualität der Schweißnaht. Eine optimale Leistungseinstellung sorgt für die gewünschte Einschweißtiefe und minimiert die Wärmeeinflusszone (WEZ). Die Pulsdauer beeinflusst die Wärmeeinbringung und somit die Vermeidung von Verzug. Der Fokus bestimmt die Präzision der Schweißnaht. Für Materialien wie 1.4301 oder 1.2343 sind spezifische Anpassungen erforderlich, um perfekte Ergebnisse zu erzielen. Eine sorgfältige Abstimmung dieser Parameter ist essentiell für die Prozesssicherheit und Qualität der Schweißverbindungen.
Das Wichtigste in Kürze
Das Laserschweißen bietet eine präzise und effiziente Methode, um unterschiedliche Materialien zu verbinden. Die richtigen Parameter sind entscheidend, um optimale Ergebnisse in Bezug auf Einschweißtiefe und Qualität zu erzielen. Im Folgenden finden Sie einige wichtige Erkenntnisse, die Ihnen helfen können, die Effizienz und Qualität beim Laserschweißen zu maximieren.
- Laserleistung und Schweißtiefe: Eine höhere Laserleistung ermöglicht größere Einschweißtiefen, erfordert jedoch eine sorgfältige Abstimmung mit anderen Parametern, um eine übermäßige Wärmeeinflusszone zu vermeiden.
- Schweißgeschwindigkeit und Wärmezufuhr: Eine erhöhte Schweißgeschwindigkeit reduziert die Wärmeeinflusszone, kann jedoch die Einschweißtiefe verringern. Eine Balance ist entscheidend für die Materialeigenschaften.
- Fokusdurchmesser und Energiedichte: Ein kleinerer Fokusdurchmesser erhöht die Energiedichte, was zu präziseren Schweißnähten führt, jedoch auch die Gefahr von Materialüberhitzung birgt.
- Pulsdauer und Impulseinstellungen: Die richtige Einstellung der Pulsdauer beeinflusst die Wärmeeinbringung und die Qualität der Schweißnaht. Kurze Pulse können die Materialverformung minimieren.
- Materialkompatibilität: Unterschiedliche Materialien, wie z. B. 1.4301 und 1.2343, erfordern spezifische Anpassungen der Laserschweißparameter, um optimale Verbindungen zu gewährleisten.
Diese Parameter sind entscheidend, um ein optimales Schweißergebnis zu erzielen. In den folgenden Abschnitten werden wir die einzelnen Parameter detaillierter betrachten und aufzeigen, wie Sie diese effektiv einsetzen können, um Ihre Schweißprozesse zu optimieren.
Welche Parameter bestimmen die Schweißnaht?
Beim Laserschweißen hängt die Qualität der Schweißnaht von mehreren Prozessparametern ab. Diese beeinflussen direkt die Schweißtiefe, die Wärmeeinflusszone und die mechanischen Eigenschaften der Naht. Es ist wichtig, die Parameter nicht isoliert zu betrachten, da sie in Wechselwirkung zueinander stehen. Eine zentrale Größe ist die Leistungsdichte, gemessen in W/cm². Typischerweise kann die Leistungsdichte bei industriellen Laserschweißverfahren bis zu 10^6 W/cm² erreichen, abhängig von der Anwendung und dem Material.
Einfluss der Laserleistung
Die Laserleistung beeinflusst die Eindringtiefe und die Breite der Schweißnaht. Eine höhere Leistung führt zu einer größeren Schweißtiefe, was besonders bei dicken Materialien wie Edelstahl (z. B. Werkstoffnummer 1.4301) vorteilhaft ist. Bei Anwendungen mit Nd:YAG-Lasern, wie sie in der Sidanus Light verwendet werden, kann die Laserleistung zwischen 60 und 500 W variieren, was eine flexible Anpassung an unterschiedliche Materialstärken ermöglicht.
Pulsenergie und Pulsdauer
Die Pulsenergie in Kombination mit der Pulsdauer steuert die Wärmezufuhr und die Nahtqualität. Kürzere Pulse mit hoher Energie reduzieren die Wärmeeinflusszone, was bei wärmeempfindlichen Materialien wie Aluminium (z. B. Werkstoffnummer 3.3206) entscheidend ist. Typischerweise kann die Pulsdauer im Bereich von 0,5 bis 20 ms liegen, um eine präzise Steuerung der Energieeinbringung zu gewährleisten.
Pulsfrequenz
Die Pulsfrequenz regelt die Anzahl der Impulse pro Sekunde. Eine höhere Frequenz kann die Schweißgeschwindigkeit erhöhen, birgt jedoch das Risiko von Überhitzung, insbesondere bei dünnen Materialien. Bei Ytterbium-Faserlasern, wie sie im Sineo Fibre eingesetzt werden, kann die Pulsfrequenz bis zu 1000 Hz erreichen, was für Anwendungen mit hoher Präzision und Geschwindigkeit von Vorteil ist. In der Sidanus Fibre beträgt die maximale Pulsfrequenz bis zu 100 Hz.
Fokuslage und Spotdurchmesser
Die Fokuslage und der Spotdurchmesser beeinflussen die Energiedichte und damit die Präzision der Naht. Ein kleinerer Fokusdurchmesser ermöglicht eine höhere Präzision, ideal für feine Strukturen in der Elektronikindustrie. Typischerweise liegt der Spotdurchmesser zwischen 0,1 und 2,0 mm, um eine optimale Balance zwischen Präzision und Eindringtiefe zu gewährleisten.
Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit bestimmt, wie schnell der Laser über das Material bewegt wird. Ein langsamer Vorschub erhöht die Wärmeeinwirkung und kann zu Verzug führen, während ein zu schneller Vorschub die Nahtqualität beeinträchtigen kann. Typischerweise liegt die Vorschubgeschwindigkeit im Bereich von wenigen mm/s bis zu mehreren m/min, abhängig von der Materialdicke und der gewünschten Nahtqualität.
Schutzgas
Der Einsatz von Schutzgas verhindert Oxidation und beeinflusst die Nahtqualität. Argon oder Helium werden häufig verwendet, um die Qualität von Schweißnähten bei Titan (z. B. Werkstoffnummer 3.7035) zu verbessern. Die Wahl des Schutzgases kann auch die Oberflächenbeschaffenheit und die mechanischen Eigenschaften der Schweißnaht beeinflussen.
Für eine tiefere Analyse der werkstoffspezifischen Parameter und mögliche Fehlerquellen beim Laserschweißen besuchen Sie unseren Fehlerkatalog. Weitere Informationen zur Qualifizierung von Schweißverfahren finden Sie in der Norm DIN EN ISO 15614-11.
Laserleistung und Pulsenergie: Energie dosiert einbringen
Eine präzise Steuerung der Laserleistung und Pulsenergie ist entscheidend beim Laserschweißen, um die gewünschten Schweißeigenschaften zu erzielen. Die Anlagen von Sigma Laser bieten eine Durchschnittsleistung im Bereich von 60 bis 500 Watt bei Nd:YAG-Systemen und bis zu 600 Watt bei Faserlasern, während die Pulsspitzenleistung bis zu 13 kW erreichen kann. Diese Parameter beeinflussen maßgeblich die Einschweißtiefe und das Schmelzbadvolumen, was für die Qualität der Schweißverbindungen von großer Bedeutung ist.
Typische industrielle Laserschweißsysteme arbeiten mit Wellenlängen im Bereich von 1064 bis 1070 nm, wie sie bei Nd:YAG- und Ytterbium-Faserlasern vorkommen. Diese Wellenlängen sind besonders geeignet für die Bearbeitung von Metallen wie Edelstahl (z. B. 1.4301) und Werkzeugstahl (z. B. 1.2343). Die Strahlqualität, oft durch den M²-Wert charakterisiert, ist entscheidend für die Fokussierbarkeit und damit die Präzision des Schweißprozesses Fraunhofer ILT – Laserschweißen.
Durchschnittsleistung vs. Pulsspitzenleistung
Die Durchschnittsleistung einer Laserschweißanlage bestimmt die kontinuierliche Energiezufuhr während des Schweißprozesses, während die Pulsspitzenleistung die Energie in kurzen, intensiven Impulsen bereitstellt. Diese Impulse, kombiniert mit einer Pulsenergie von bis zu 170 J bei den Nd:YAG-Anlagen bzw. bis zu 60 J bei den Faserlaseranlagen, ermöglichen eine feine Abstimmung der Schweißparameter auf den spezifischen Werkstoff und die jeweilige Anwendung. Dadurch lassen sich sowohl die Schweißgeschwindigkeit als auch die Qualität der Verbindung optimieren.
In der Praxis kann die Schweißgeschwindigkeit je nach Material und Anwendungsfall variieren. Bei dünneren Materialien sind höhere Geschwindigkeiten möglich, während bei dickeren Werkstoffen die Geschwindigkeit reduziert werden muss, um eine ausreichende Einschweißtiefe zu gewährleisten. Typische Schweißgeschwindigkeiten liegen im Bereich von wenigen mm/s bis zu mehreren m/min.
Einfluss der Pulsenergie
Die Pulsenergie, gemessen in Joule, ist eine dosierbare Größe, die die Energiedichte und somit die Schweißtiefe beeinflusst. Eine höhere Pulsenergie führt zu einer größeren Wärmeeinflusszone (WEZ) und einem tieferen Schmelzbad, was insbesondere bei dickeren Materialien von Vorteil ist. Typische Anwendungen finden sich in der Automobilindustrie sowie in der Elektronikfertigung, wo hohe Präzision und Verlässlichkeit erforderlich sind.
Die Wärmeeinflusszone ist ein kritischer Faktor, der die mechanischen Eigenschaften der Schweißnaht beeinflusst. Eine präzise Kontrolle der WEZ ist entscheidend, um Verzug und Rissbildung zu vermeiden. Die Einhaltung der Norm EN ISO 15614 für die Qualifizierung von Schweißverfahren ist hier von Bedeutung, um die Qualität und Reproduzierbarkeit der Schweißverbindungen sicherzustellen DIN EN ISO 15614-11:2011-05.
Für eine detaillierte Analyse der werkstoffspezifischen Parameter, wie sie beispielsweise bei Edelstahl oder Titan relevant sind, kann eine Werkstofftabelle hilfreich sein. Weiterführende Informationen zu den häufigsten Fehlern beim Laserschweißen finden Sie ebenfalls in unserem Fehlerkatalog.
Pulsdauer und Pulsfrequenz: den Wärmeeintrag takten
Das Laserschweißen erfordert eine präzise Kontrolle der Prozessparameter, um die optimale Schweißnahtqualität zu erreichen. Pulsdauer und Pulsfrequenz spielen eine zentrale Rolle, indem sie den Wärmeeintrag in das Material steuern. Kurze Pulsdauern im Millisekundenbereich ermöglichen eine genaue Anpassung der Wärmeeinflusszone (WEZ), während eine sorgfältig gewählte Pulsüberlappung in Prozent dichte und fehlerfreie Nähte sicherstellt.
Typische industrielle Laser für das Laserschweißen arbeiten mit Leistungen im Bereich von einigen hundert Watt bis zu mehreren Kilowatt, wobei die Wellenlängen häufig um 1064 nm für Nd:YAG-Laser und 1070 nm für Ytterbium-Faserlaser liegen. Die Strahlqualität, oft durch den M²-Wert beschrieben, liegt in der Regel zwischen 1 und 2, was eine hohe Präzision bei der Fokussierung ermöglicht. Die Einschweißtiefe kann je nach Material und Prozessparameter von wenigen Zehntelmillimetern bis zu mehreren Millimetern variieren.
Pulsdauer und ihre Auswirkung auf den Wärmeeintrag
Die Pulsdauer bestimmt die Einwirkzeit des Laserstrahls auf das Material. Bei der Wahl der Pulsdauer ist es wichtig, den Werkstoff zu berücksichtigen, um unerwünschte Verformungen zu vermeiden. Eine kürzere Pulsdauer minimiert die Wärmeeinflusszone und reduziert das Risiko von Verformungen bei Materialien wie 1.4301 (Edelstahl) oder 1.2343 (Werkzeugstahl). Die detaillierte Anpassung der Pulsformung wird in unserem Blog-Artikel über gepulstes Laserschweißen behandelt.
In der Praxis kann die Pulsdauer bei Nd:YAG-Lasern wie der Sidanus Light zwischen 0,5 und 20 ms eingestellt werden, was eine flexible Anpassung an verschiedene Werkstoffe ermöglicht. Die Steuerung der Pulsdauer ist entscheidend, um die gewünschte Schweißnahtqualität zu erreichen und die thermische Belastung des Werkstücks zu minimieren.
Pulsfrequenz versus Schweißgeschwindigkeit
Die Pulsfrequenz beeinflusst die Schweißgeschwindigkeit und die Qualität der Schweißnaht. Eine höhere Pulsfrequenz kann die Schweißgeschwindigkeit erhöhen, erfordert jedoch eine sorgfältige Abstimmung auf die Laserleistung und den Fokusdurchmesser, um die gewünschte Einschweißtiefe zu erreichen. Bei Materialien wie Aluminium oder Kupfer kann eine zu hohe Frequenz zu unzureichender Schweißnahtbildung führen. Werkstoffspezifische Parameter sind im Detail im Werkstoffe-Cluster zu finden.
Die richtige Kombination aus Pulsdauer und -frequenz ist entscheidend für die Qualität und Wirtschaftlichkeit einer Laserschweißanlage. Für weitere Informationen zu möglichen Fehlern im Prozess, besuchen Sie bitte unseren Fehlerkatalog im Laserschweißen.
Die Pulsfrequenz bei Faserlasern wie dem Sineo Fibre kann bis zu 1000 Hz betragen, was eine hohe Flexibilität bei der Anpassung an unterschiedliche Produktionsanforderungen bietet. Die Anpassung der Frequenz in Kombination mit der Schweißgeschwindigkeit ist entscheidend, um eine optimale Nahtqualität zu gewährleisten und die Prozesszeiten zu minimieren.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11 ist essentiell, um die Schweißverfahren zu qualifizieren und die Qualitätssicherung in der Produktion zu gewährleisten. Diese Norm legt die Anforderungen an die Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe fest und hilft, die Prozesssicherheit zu erhöhen DIN EN ISO 15614-11:2011-05.
Wie beeinflusst die Fokuslage die Einschweißtiefe?
Beim Laserschweißen spielt die Fokuslage eine entscheidende Rolle für die Qualität und Geometrie der Schweißnaht. Die Anpassung der Fokuslage hat direkten Einfluss auf die Einschweißtiefe und ist entscheidend für Prozessparameter wie Schweißgeschwindigkeit und Laserleistung. Eine präzise Fokussteuerung ist daher unerlässlich für die industrielle Anwendung, insbesondere bei komplexen Werkstoffen wie Edelstahl oder Titan. Typische Laserleistungen für industrielle Anwendungen liegen im Bereich von 100 bis 500 Watt, wobei die Einschweißtiefe stark von der Materialdicke und der verwendeten Laserleistung abhängt.
Fokuslage und Nahtgeometrie
Der Fokuspunkt kann auf, über oder unter der Materialoberfläche positioniert werden. Jede dieser Fokuslagen hat spezifische Auswirkungen auf die Nahtgeometrie:
- Fokus auf der Oberfläche: Diese Einstellung maximiert die Energiedichte an der Oberfläche und eignet sich für Anwendungen, die eine gleichmäßige Naht erfordern.
- Fokus über der Oberfläche: Diese Position reduziert die Einschweißtiefe, was bei dünnen Materialien oder zur Vermeidung von Durchschweißen vorteilhaft ist. Typische Materialien umfassen hier Aluminiumlegierungen und dünnwandige Edelstähle wie 1.4301.
- Fokus unter der Oberfläche: Dies führt zu einer höheren Einschweißtiefe, ideal für dickere Materialien oder wenn eine tiefere Verbindung erforderlich ist, wie bei hochfesten Stählen der Werkstoffnummer 1.2343.
Eine detaillierte Betrachtung der Einschweißtiefe in Abhängigkeit von der Fokuslage finden Sie in unserem Blog.
Wärmeeinflusszone (WEZ)
Die Fokuslage beeinflusst auch die Ausdehnung der Wärmeeinflusszone, was wiederum die mechanischen Eigenschaften der Schweißverbindung beeinflussen kann. Eine präzise Steuerung der WEZ ist besonders wichtig, um Materialverzüge zu minimieren. Typischerweise kann die WEZ durch geeignete Parameterwahl wie eine angepasste Laserleistung und Schweißgeschwindigkeit kontrolliert werden. Weitere Informationen zur Minimierung der Wärmeeinflusszone finden Sie in unserem Blogartikel zur Wärmeeinflusszone.
Durch das gezielte Anpassen der Fokuslage und der Laserparameter kann die Prozessleistung und -effizienz beim Laserschweißen erheblich gesteigert werden. Dies ist besonders relevant für industrielle Anwendungen, die hohe Qualität und Präzision erfordern. Die Einhaltung von Normen wie der DIN EN ISO 15614-11 ist hierbei entscheidend, um die Prozessqualität sicherzustellen.
Parameter und ihre Wirkung: die Übersichtstabelle
Beim Laserschweißen sind die Prozessparameter entscheidend für die Qualität und Effizienz der Schweißung. Eine präzise Steuerung dieser Parameter ermöglicht es, unterschiedlichste Materialien mit hoher Genauigkeit zu verbinden. Die Verwendung von Sigma-Laser-Anlagen wie der Sidanus Light oder der Sineo Fibre bietet Flexibilität und Präzision in der Fertigung.
Einfluss der Prozessparameter
Die richtige Einstellung der Parameter beeinflusst die Schweißtiefe, die Wärmezufuhr und die Form der Wärmeeinflusszone (WEZ). Anpassungen können erforderlich sein, um Probleme wie Porosität oder Risse zu vermeiden. Eine detaillierte Analyse der werkstoffspezifischen Einstellungen finden Sie im Werkstoffe-Cluster.
| Parameter | Physikalische Wirkung | Stellrichtung bei typischen Nahtproblemen |
|---|---|---|
| Laserleistung | Beeinflusst die Eindringtiefe und die Wärmezufuhr | Erhöhen bei unzureichender Eindringtiefe, Reduzieren bei Überhitzung |
| Schweißgeschwindigkeit | Bestimmt die Verweilzeit des Lasers auf dem Material | Verlangsamen bei unzureichender Verschmelzung, Beschleunigen zur Reduktion der Wärmeeinflusszone |
| Fokusdurchmesser | Beeinflusst die Energiedichte und die Breite der Schweißnaht | Verkleinern bei breiten Nähten, Vergrößern bei zu schmaler Naht |
| Pulsdauer | Steuert die Energieeinbringung pro Zeiteinheit | Verlängern zur Erhöhung der Energieeinbringung, Verkürzen bei Überhitzung |
Für detaillierte Informationen zu typischen Fehlern und deren Korrektur bei Laserschweißprozessen besuchen Sie unseren Fehlerkatalog.
Die Qualifizierung von Schweißverfahren für metallische Werkstoffe erfolgt gemäß der Norm DIN EN ISO 15614-11, die sicherstellt, dass die Schweißprozesse den geforderten Qualitätsstandards entsprechen.
Wie finden Sie das richtige Parameterfenster?
Das Laserschweißen erfordert eine präzise Abstimmung der Prozessparameter, um optimale Ergebnisse zu erzielen. Ein systematischer Ansatz unterstützt Sie dabei, das ideale Parameterfenster für Ihre spezifischen Fertigungsanforderungen zu ermitteln. Die folgenden Schritte bieten eine praxisnahe Anleitung.
Anforderungsprofil erstellen
Beginnen Sie mit der Definition eines Anforderungsprofils, das die Materialeigenschaften, die geforderte Schweißtiefe und die gewünschte Oberflächenqualität berücksichtigt. Dies bildet die Grundlage für Ihre ersten Versuche mit der Sigma-Laser-Anlage, sei es die Sidanus Light oder die Sineo Fibre. Typische Werkstoffe umfassen Edelstahl (z. B. 1.4301) und Aluminiumlegierungen, die aufgrund ihrer thermischen Eigenschaften besondere Aufmerksamkeit erfordern.
Probeschweißung und Sichtprüfung
Führen Sie eine Probeschweißung durch, um erste Erkenntnisse zu gewinnen. Die Ergebnisse sollten einer genauen Sichtprüfung unterzogen werden. Das Anfertigen eines Schliffbildes ermöglicht es, die Wärmeeinflusszone (WEZ) und die Einschweißtiefe genau zu analysieren. Typischerweise kann die WEZ bei Präzisionslaserschweißungen im Bereich von wenigen Hundertstel Millimetern liegen, abhängig von der Materialdicke und den eingestellten Parametern.
Iteratives Eingrenzen der Parameter
Auf Basis der Sichtprüfung und des Schliffbildes sollten Sie die Laserleistung, Schweißgeschwindigkeit, den Fokusdurchmesser und die Pulsdauer schrittweise anpassen. Dieser iterative Prozess ermöglicht es, das Parameterfenster weiter einzugrenzen, um die gewünschten Schweißergebnisse zu erzielen. Typische Laserleistungen für Präzisionsanwendungen liegen im Bereich von 300 bis 600 W, wobei die Schweißgeschwindigkeit je nach Material und Dicke zwischen 0,5 und 5 m/min variieren kann.
Parameter sichern und wiederholen
Sobald ein erprobter Parametersatz gefunden wurde, sollten Sie diesen im Programmspeicher der Anlage sichern. Sigma-Laser-Systeme bieten die Möglichkeit, bis zu 50 Programme zu speichern, was für eine reproduzierbare Wiederholung sorgt. Eine Erweiterung des Speichers ist möglich, um Flexibilität für zukünftige Anwendungen zu gewährleisten.
Für eine tiefere Analyse und zur Vermeidung häufiger Fehler beim Laserschweißen empfehlen wir, einen eigenen Fehlerkatalog zu erstellen. Weitere Informationen hierzu finden Sie in unserem Blog-Beitrag über Fehler beim Laserschweißen.
Die Einhaltung der Norm DIN EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren, insbesondere bei der Verarbeitung von anspruchsvollen Werkstoffen.
Typische Parameterfehler und ihre Folgen
Beim Laserschweißen sind die Prozessparameter entscheidend für die Qualität der Schweißnähte. Zu den wesentlichen Parametern zählen die Laserleistung, die Schweißgeschwindigkeit, der Fokusdurchmesser und die Pulsdauer. Eine falsche Einstellung dieser Parameter kann zu unterschiedlichen Fehlerbildern führen, die sowohl die strukturelle Integrität als auch das Erscheinungsbild der Schweißverbindung beeinträchtigen.
Zu hohe Energiezufuhr
Ist die Laserleistung zu hoch eingestellt, kann dies zu Materialverformungen und Spritzern führen. Im schlimmsten Fall resultiert dies in einem Durchbrand, was insbesondere bei dünnwandigen Werkstoffen problematisch ist. Eine detaillierte Auflistung der Ursachen und Abhilfen finden Sie im Fehlerkatalog.
Besonders bei Edelstahl wie 1.4301 oder Aluminiumlegierungen kann eine übermäßige Energiezufuhr die Oberflächenqualität erheblich beeinträchtigen und zu einer erhöhten Porosität führen.
Unzureichende Energiezufuhr
Eine zu geringe Energiezufuhr, verursacht durch eine zu niedrige Laserleistung oder eine zu hohe Schweißgeschwindigkeit, führt häufig zu Bindefehlern. Diese äußern sich in einer unvollständigen Verbindung zwischen den zu fügenden Teilen.
Bei der Verarbeitung von hochfesten Stählen wie 1.2343 kann dies die mechanische Festigkeit der Schweißnaht erheblich reduzieren, was zu vorzeitigem Versagen unter Belastung führen kann.
Falsche Fokuseinstellung
Eine inkorrekte Fokussierung des Lasers, etwa durch einen zu großen Fokusdurchmesser, kann zu Einbrandkerben führen. Diese Vertiefungen beeinträchtigen die Oberflächenqualität und können die mechanische Belastbarkeit der Schweißnaht verringern.
Die Fokuseinstellung sollte präzise auf den Werkstoff und die Materialdicke abgestimmt sein, um eine optimale Energieeinbringung zu gewährleisten. Typische Toleranzen für den Fokusdurchmesser liegen im Bereich von ±0,1 mm.
Für spezifische Parametertabellen zu verschiedenen Werkstoffen wie Edelstahl, Aluminium oder Kupfer, besuchen Sie unsere Laserschweißtechnik-Seite und erfahren Sie mehr über die optimalen Einstellungen für Ihr Material.
Die Norm DIN EN ISO 15614-11 bietet einen Rahmen für die Qualifizierung von Schweißverfahren für metallische Werkstoffe und ist ein wichtiger Bezugspunkt für die Sicherstellung der Schweißqualität.
Häufig gestellte Fragen
Welche Parameter sind entscheidend für die Qualität der Laserschweißnaht?
Wie beeinflusst die Laserleistung die Schweißtiefe?
Die Laserleistung hat direkten Einfluss auf die Schweißtiefe. Eine höhere Leistung ermöglicht eine tiefere Einschweißung, da mehr Energie in das Material eingebracht wird. Dies ist besonders wichtig bei dickeren Werkstoffen, um die gewünschte Nahttiefe zu erreichen.
Welche Rolle spielt die Schweißgeschwindigkeit beim Laserschweißen?
Die Schweißgeschwindigkeit beeinflusst die Nahtbreite und die Wärmeeinflusszone. Eine höhere Geschwindigkeit reduziert die Wärmeeinflusszone, kann jedoch die Nahtbreite verringern. Eine zu hohe Geschwindigkeit kann zu unvollständigen Schweißnähten führen, während eine zu niedrige Geschwindigkeit die Wärmeeinflusszone vergrößert.
Wie wirkt sich die Fokuslage auf das Schweißergebnis aus?
Die Fokuslage beeinflusst die Energiedichte im Schweißbereich. Ein korrekt eingestellter Fokus sorgt für eine präzise Energieeinbringung und optimiert die Nahtqualität. Ein defokussierter Strahl kann die Energieverteilung negativ beeinflussen und zu ungleichmäßigen Nähten führen.
Warum ist Schutzgas beim Laserschweißen wichtig?
Schutzgas verhindert Oxidation und Verunreinigungen der Schweißnaht. Es stabilisiert den Schweißprozess und verbessert die Nahtqualität. Die Wahl des Schutzgases, wie Argon oder Helium, hängt vom zu bearbeitenden Werkstoff und den gewünschten Nahtcharakteristika ab.
Welche Werkstoffe können mit Nd:YAG- und Ytterbium-Faserlasern geschweißt werden?
Nd:YAG- und Ytterbium-Faserlaser eignen sich für eine Vielzahl von Werkstoffen, einschließlich Edelstahl (z. B. 1.4301), Werkzeugstahl (z. B. 1.2343) und Aluminiumlegierungen. Diese Lasertypen bieten Flexibilität bei der Bearbeitung unterschiedlicher Materialstärken und -typen.
Quellen
- DIN EN ISO 15614-11:2011-05 – Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe — Diese Norm behandelt die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen, für metallische Werkstoffe.
- DIN EN ISO 4063:2011-03 – Schweißen und verwandte Prozesse – Liste der Prozesse und Ordnungsnummern — Diese Norm bietet eine umfassende Liste von Schweißprozessen, einschließlich Laserschweißen, und deren Klassifizierung.
- Fraunhofer ILT – Laserschweißen — Das Fraunhofer-Institut für Lasertechnik ILT bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen.
- DIN SPEC 17024:2019-12 – Additive Fertigung – Laserschweißen — Diese DIN SPEC behandelt die Anwendung von Laserschweißen in der additiven Fertigung.
- DGUV Information 209-012 – Laserstrahlbearbeitung — Diese DGUV-Information behandelt Sicherheitsaspekte und technische Parameter bei der Laserstrahlbearbeitung.
- Welding Journal – Laser Welding Parameters — Das Welding Journal veröffentlicht regelmäßig Artikel zu Schweißparametern, einschließlich Laserschweißen.
- Zeitschrift für wirtschaftlichen Fabrikbetrieb (ZWF) – Laserschweißen — Die ZWF veröffentlicht Artikel zu industriellen Fertigungstechniken, einschließlich Laserschweißen.
- Patent DE102012110331A1 – Verfahren zum Laserschweißen — Dieses Patent beschreibt ein spezielles Verfahren zum Laserschweißen und relevante Parameter.


