

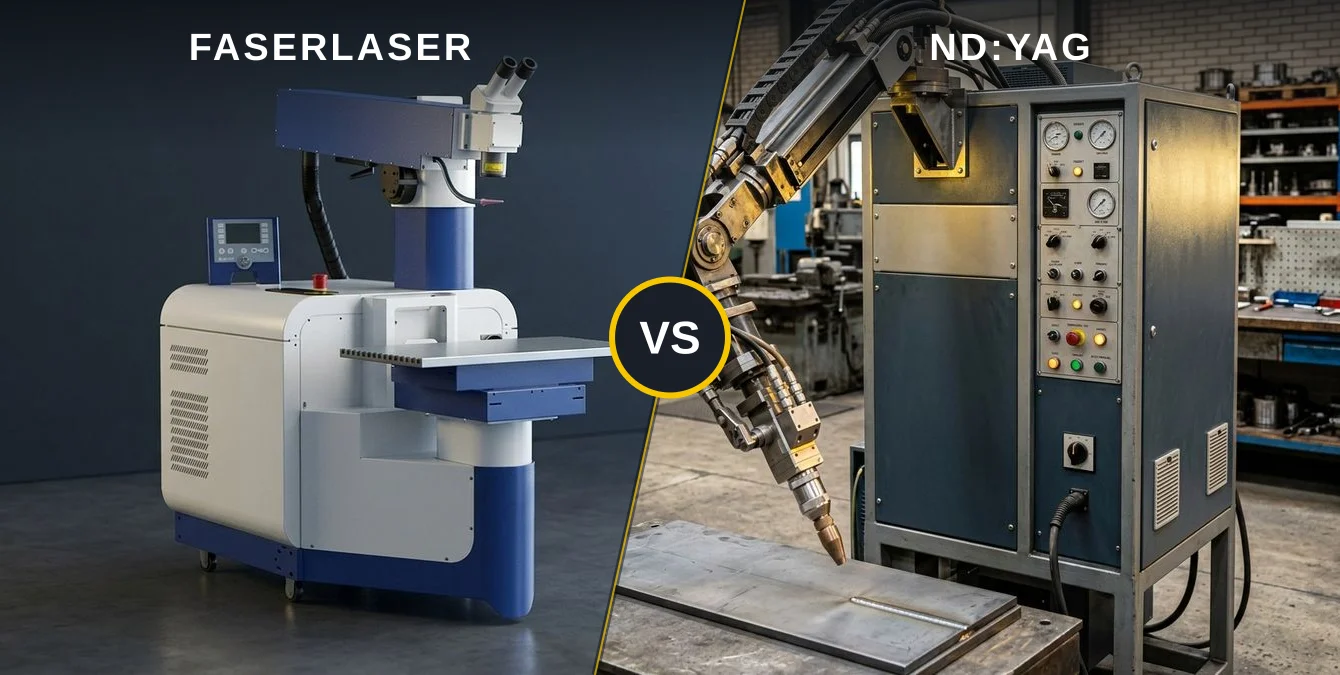
- Das Wichtigste in Kürze
- Zwei Strahlquellen, ein Hersteller: warum dieser Vergleich neutral ausfällt
- Nd:YAG Laser Anwendungen
- Faserlaser Effizienz
- Wie unterscheiden sich Strahlerzeugung und Wellenlänge?
- Technologische Unterschiede bei Nd:YAG und Faserlaser
- Absorptionsverhalten und industrielle Anwendungen
- Faserlaser vs. Nd:YAG: der direkte Vergleich
- Technische Unterschiede im Überblick
- Wann ist der Nd:YAG-Laser die richtige Wahl?
- Technische Vorteile des Nd:YAG-Lasers
- Praktische Beispiele aus der Werkzeuginstandsetzung
- Anwendungsspezifische Wahl
- Wann spielt der Faserlaser seine Stärken aus?
- Technische Merkmale der Fibre-Serie
- Wartung, Lebensdauer und Betriebskosten im Vergleich
- Nd:YAG versus Faserlaser: Wartungsaspekte
- Vorteile der Faserlaser-Technologie
- Qualitative Betrachtung der Betriebskosten
- Welche Strahlquelle für Ihre Aufgabe? Entscheidungshilfe
- Entscheidungskriterien für die richtige Laserquelle
- Produktoptionen von Sigma Laser
- Häufig gestellte Fragen
- Welcher Laser ist besser für Metallschneiden geeignet?
- Welche Vorteile bietet ein Nd:YAG Laser bei der Mikrobearbeitung?
- Welche Werkstoffe können mit einem Faserlaser bearbeitet werden?
- Wie beeinflusst die Wärmeeinflusszone die Materialeigenschaften beim Laserschweißen?
- Welche Faktoren beeinflussen die Kosten einer Laserschweißanlage?
- Wie tief kann ein Faserlaser in Metall einschweißen?
- Welche Vorteile bietet die 5-Achs-Kinematik bei Sigma Laser Anlagen?
- Quellen
- Weiterführende Artikel
Kurz beantwortet: Faserlaser oder Nd:YAG: Beide Strahlquellen haben spezifische Vorteile im industriellen Laserschweißen. Faserlaser bieten eine hohe Strahlqualität und Effizienz, ideal für dünne Materialien und präzise Anwendungen. Nd:YAG-Laser hingegen sind besonders geeignet für dickere Materialien und Anwendungen, die eine tiefe Einschweißtiefe erfordern. Die Wahl hängt von den spezifischen Anforderungen, wie Materialdicke und gewünschter Wärmeeinflusszone, ab. Beide Systeme sind für Werkstoffe wie 1.4301 und 1.2343 geeignet, jedoch variiert die optimale Strahlquelle je nach Anwendung.
Das Wichtigste in Kürze
In der industriellen Fertigung stehen Faserlaser und Nd:YAG Laser als zwei etablierte Technologien zur Verfügung, die jeweils spezifische Vorteile bieten. Bei der Entscheidung zwischen diesen beiden Lasertypen kommt es auf die konkreten Anforderungen der Anwendung an, wie Effizienz, Materialverträglichkeit und Prozessgeschwindigkeit.
- Faserlaser bieten eine höhere Energieeffizienz im Vergleich zu Nd:YAG Lasern, was zu niedrigeren Betriebskosten führt.
- Die geringere Wärmeeinflusszone (WEZ) bei Faserlasern minimiert Wärmeverzug und Materialverformung, besonders bei empfindlichen Werkstoffen wie 1.4301.
- Nd:YAG Laser zeichnen sich durch ihre Flexibilität in der Bearbeitung von dickeren Materialien aus, was sie ideal für Anwendungen mit höherer Einschweißtiefe macht.
- Faserlaser sind aufgrund ihrer kompakten Bauweise und geringeren Wartungsanforderungen für den Dauereinsatz optimiert.
- Beide Lasersysteme sind in der Lage, präzise Schweißnähte zu erzeugen, jedoch bieten Faserlaser eine bessere Strahlqualität, die für feine und komplexe Geometrien entscheidend ist.
- Nd:YAG Laser sind besonders geeignet für Anwendungen, die eine hohe Pulsenergie erfordern, wie das Schweißen von 1.2343 Werkzeugstählen.
- Die Wahl zwischen Faserlaser und Nd:YAG Laser sollte auf Basis der spezifischen Materialeigenschaften und Produktionsanforderungen getroffen werden.
Die nachfolgenden Abschnitte des Artikels beleuchten detailliert die jeweiligen Vor- und Nachteile der beiden Lasersysteme und bieten eine fundierte Entscheidungsgrundlage für Ihre Anwendung. Nutzen Sie diese Informationen, um Ihre Fertigungsprozesse effizienter und effektiver zu gestalten.
Zwei Strahlquellen, ein Hersteller: warum dieser Vergleich neutral ausfällt
In der industriellen Fertigung bieten sowohl der Nd:YAG Laser als auch der Faserlaser von Sigma Laser spezifische Vorteile, je nach Anwendung. Die Sineo Light und Sidanus Light sowie die mobile Sirius Light repräsentieren die Nd:YAG-Technologie, während die Sidanus Fibre, Sineo Fibre und Siega Fibre die Ytterbium-Faserlaser-Technologie nutzen. Beide Serien sind als 5-Achs-Anlagen konzipiert, was eine hohe Flexibilität und Präzision in der Bearbeitung ermöglicht.
Nd:YAG Laser Anwendungen
Die Nd:YAG Laser von Sigma Laser zeichnen sich durch ihre Fähigkeit aus, Materialien mit hoher Reflektivität, wie Aluminium und Kupfer, effizient zu bearbeiten. Diese Eigenschaften machen sie ideal für Anwendungen in der Mikrobearbeitung und in Bereichen, die eine präzise Steuerung der Wärmeeinflusszone erfordern. Typische Einschweißtiefen für Nd:YAG-Laser können je nach Material und Prozessparametern bis zu wenigen Millimetern betragen, wobei die Wärmeeinflusszone durch kurze Pulsdauern minimiert wird. Die Nd:YAG Laser Anwendungen sind besonders in der Elektronikfertigung und der Automobilindustrie von Vorteil.
Faserlaser Effizienz
Faserlaser, wie sie in den Modellen Sineo Fibre und Siega Fibre eingesetzt werden, bieten hohe Effizienz und eine ausgezeichnete Leistungsdichte. Diese Eigenschaften sind entscheidend für das Metallschneiden und die schnelle Bearbeitung von hochfesten Stählen. Die Strahlqualität von Faserlasern ist in der Regel sehr hoch, was zu einer besseren Fokussierbarkeit und damit zu schmaleren Schweißnähten führt. Durch die Faserlaser Effizienz können Fertigungsprozesse optimiert werden, was sich in kürzeren Produktionszeiten und reduzierten Betriebskosten niederschlägt.
Die Entscheidung zwischen einem Nd:YAG Laser und einem Faserlaser sollte stets auf der Grundlage spezifischer Anwendungsanforderungen getroffen werden. Sigma Laser bietet mit beiden Technologien maßgeschneiderte Lösungen, die auf die individuellen Bedürfnisse der Fertigungsindustrie zugeschnitten sind.
- Flexibilität in der Materialbearbeitung durch 5-Achs-Anlagen
- Präzise Steuerung der Wärmeeinflusszone
- Optimierte Produktionszeiten und Kostenreduktion
- Kompatibilität mit verschiedenen Werkstoffen, einschließlich Edelstahl (z. B. 1.4301) und Werkzeugstahl (z. B. 1.2343)
Wie unterscheiden sich Strahlerzeugung und Wellenlänge?
Die Wahl zwischen einem Nd:YAG-Laser und einem Faserlaser richtet sich nach den spezifischen Anforderungen der industriellen Anwendung. Beide Technologien arbeiten mit einer ähnlichen Wellenlänge um 1 µm, was sie hinsichtlich des Absorptionsverhaltens von Metallen vergleichbar macht. Der wesentliche Unterschied liegt in der Strahlerzeugung: Der Nd:YAG-Kristall wird entweder lampen- oder diodengepumpt, während der Faserlaser auf Ytterbium-dotierte Fasern setzt.
Technologische Unterschiede bei Nd:YAG und Faserlaser
Nd:YAG-Laser, wie sie in der Sineo Light verwendet werden, nutzen einen Kristall, der typischerweise bei 1064 nm arbeitet. Diese Technologie ermöglicht eine flexible Steuerung der Pulsenergie und Frequenz, was insbesondere in der Mikrobearbeitung und bei Anwendungen mit hoher Präzision von Vorteil ist. Der Faserlaser hingegen bietet durch seine direkte Faserführung eine überlegene Strahlqualität und eine höhere Effizienz im kontinuierlichen Betrieb.
- Nd:YAG-Laser: Flexibilität in der Pulssteuerung, ideal für präzise Anwendungen.
- Faserlaser: Hohe Effizienz und Strahlqualität, geeignet für kontinuierliche Prozesse.
Absorptionsverhalten und industrielle Anwendungen
In der industriellen Fertigung ist das Absorptionsverhalten der Metalle bei Wellenlängen um 1 µm entscheidend für die Wahl der Lasertechnologie. Beide Laserarten zeigen bei der Bearbeitung von Materialien wie Edelstahl (z.B. 1.4301) und Werkzeugstahl (z.B. 1.2343) eine gute Leistung. Die Sidanus Fibre und ähnliche Systeme von Sigma Laser bieten maßgeschneiderte Lösungen für unterschiedliche Anwendungsbereiche.
Insgesamt zeigt sich, dass die Wahl zwischen Nd:YAG- und Faserlaser nicht nur von der Wellenlänge abhängt, sondern vor allem von den spezifischen Anforderungen der Anwendung, der Strahlqualität und der gewünschten Effizienz. Die Anwendung von Normen wie der DIN EN ISO 11145, die Begriffe und Symbole für Laser und laserbezogene Geräte definiert, unterstützt die Standardisierung und Qualitätssicherung in der Lasertechnik.
Faserlaser vs. Nd:YAG: der direkte Vergleich
In der industriellen Fertigung bieten Faserlaser und Nd:YAG-Laser präzise und effiziente Bearbeitungsmöglichkeiten. Beide Lasertypen haben sich in unterschiedlichen Anwendungsbereichen etabliert und bieten spezifische Vorteile, die je nach Einsatzgebiet und Materialanforderungen entscheidend sein können. Faserlaser überzeugen besonders durch ihre Effizienz und Vielseitigkeit bei der Bearbeitung von Metallen wie Edelstahl (z.B. 1.4301), während Nd:YAG-Laser für ihre Anwendungen in der Mikrobearbeitung und bei Materialien, die eine hohe Pulsenergie erfordern, bekannt sind.
Technische Unterschiede im Überblick
| Merkmal | Faserlaser | Nd:YAG-Laser |
|---|---|---|
| Wellenlänge | 1,06 µm | 1,064 µm |
| Pulsenergie | 30/45/60 J | bis 170 J |
| Frequenz | bis 100 Hz (Sineo Fibre bis 1000 Hz) | bis 40 Hz |
| Wartung | wartungsarm | regelmäßiger Lampenwechsel erforderlich |
| Invest | höherer Invest | niedrigerer Invest |
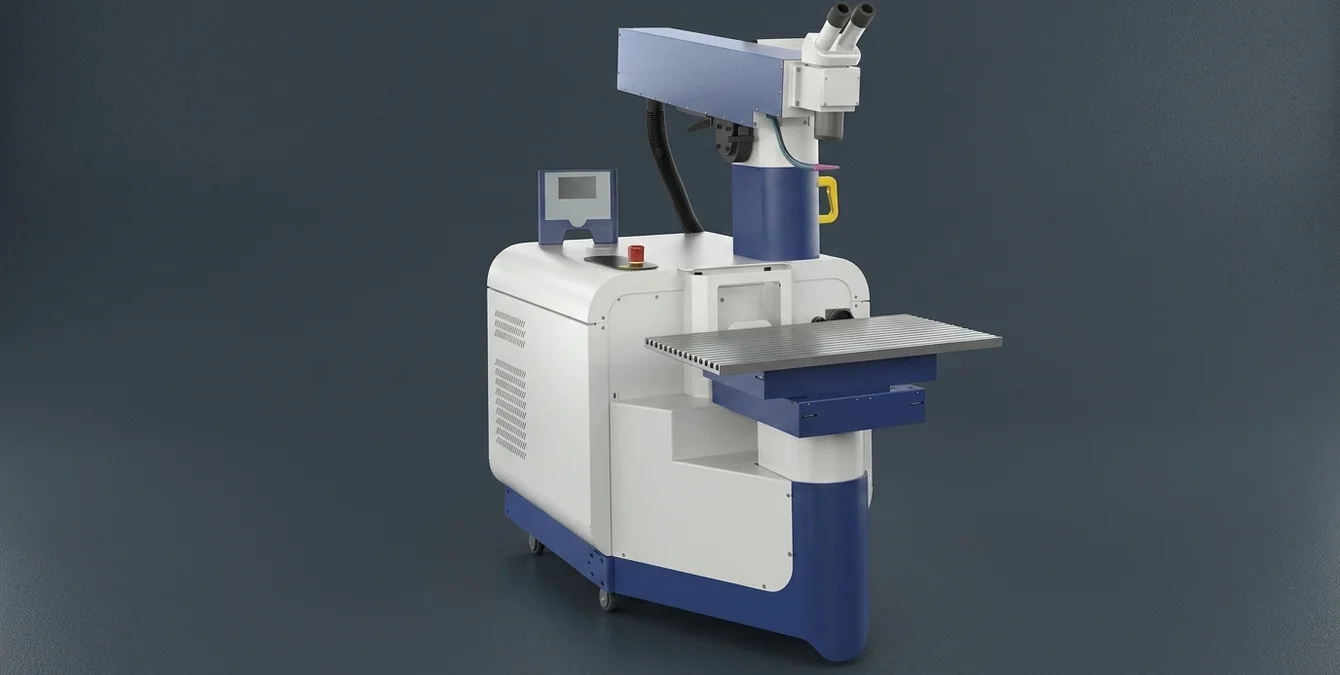
Die Wahl zwischen einem Faserlaser und einem Nd:YAG-Laser hängt stark von den spezifischen Anforderungen der Anwendung ab. Faserlaser, wie sie in der Sineo Fibre Serie von Sigma Laser verfügbar sind, bieten durch ihre Fähigkeit, kontinuierlich (CW) oder gepulst zu arbeiten, eine hohe Flexibilität und eignen sich besonders für die kontinuierliche Produktion in der Automobilindustrie sowie in der Medizintechnik. Die geringe Wärmeeinflusszone (WEZ) und der minimale Spotdurchmesser ab 0,1 mm ermöglichen präzise Schnitte ohne Materialverzug.
Nd:YAG-Laser hingegen sind aufgrund ihrer hohen Pulsenergie ideal für Anwendungen, die eine tiefe Einschweißtiefe erfordern, wie beispielsweise in der Luft- und Raumfahrtindustrie. Die Möglichkeit, auch dickere Materialien effizient zu bearbeiten, macht sie zu einem bevorzugten Werkzeug in Situationen, in denen die Materialstärke und die Notwendigkeit einer tiefen Durchdringung eine Rolle spielen.
Beide Lasertypen bieten einzigartige Vorteile und sollten entsprechend der spezifischen Anforderungen und Materialeigenschaften ausgewählt werden. Eine fundierte Entscheidung basiert auf den jeweiligen Produktionsanforderungen und dem gewünschten Ergebnis.
Typischerweise bieten Faserlaser eine bessere Strahlqualität (M²-Wert) im Vergleich zu Nd:YAG-Lasern, was eine präzisere Fokussierung und damit höhere Schweißgeschwindigkeiten ermöglicht. Diese Eigenschaft ist besonders vorteilhaft bei der Bearbeitung von Materialien mit hoher Wärmeleitfähigkeit, wie Aluminiumlegierungen. Die Strahlcharakterisierung kann gemäß DIN EN ISO 11145:2016-11 erfolgen.
Wann ist der Nd:YAG-Laser die richtige Wahl?
Der Nd:YAG-Laser bietet in der industriellen Fertigung spezifische Vorteile, die ihn für bestimmte Anwendungen ideal machen. Besonders in der Light-Serie von Sigma Laser, die hohe Pulsenergien von bis zu 170 Joule und Spitzenleistungen von bis zu 13 kW liefert, zeigt er seine Stärke. Diese Eigenschaften ermöglichen tiefe Einzelpulse, die sich hervorragend für Aufbaunähte und Reparaturen im Werkzeug- und Formenbau eignen.
Typischerweise arbeitet der Nd:YAG-Laser bei einer Wellenlänge von 1064 nm, was ihn besonders für das Schweißen von Metallen wie Stahl (z. B. 1.2343) und Edelstahl (z. B. 1.4301) geeignet macht. Die Fähigkeit, mit hohen Pulsenergien zu arbeiten, ermöglicht eine Einschweißtiefe, die in der Regel bis zu einigen Millimetern reicht, abhängig von der Materialdicke und den spezifischen Schweißanforderungen.
Technische Vorteile des Nd:YAG-Lasers
Die hohe Pulsenergie und die Fähigkeit, mit kleinen Spotgrößen von 0,2 bis 2,0 mm zu arbeiten, machen den Nd:YAG-Laser besonders flexibel. Diese Präzision ist entscheidend für Anwendungen, bei denen die Wärmeeinflusszone minimiert werden muss. Dies ist oft der Fall bei Reparaturen an Werkzeugen und Formen, wo die Materialintegrität erhalten bleiben muss.
Die Wärmeeinflusszone (WEZ) kann durch die präzise Steuerung der Pulsparameter minimiert werden, was zu einer geringeren thermischen Belastung des umgebenden Materials führt. Dies ist besonders wichtig in der Feinmechanik und bei der Bearbeitung von empfindlichen Komponenten.
Praktische Beispiele aus der Werkzeuginstandsetzung
In der Praxis zeigt sich der Vorteil des Nd:YAG-Lasers besonders bei der Instandsetzung von Werkzeugen aus Materialien wie 1.2343 oder 1.4301. Ein Beispiel ist die Reparatur von Spritzgussformen, bei der hohe Präzision und minimale Wärmeeinflusszonen entscheidend sind, um die Maßhaltigkeit der Form zu gewährleisten.
Die Fähigkeit, mit hohen Pulsraten von bis zu 40 Hz zu arbeiten, ermöglicht eine effiziente Bearbeitung, die sowohl die Zykluszeiten verkürzt als auch die Qualität der Schweißnaht verbessert.
Anwendungsspezifische Wahl
Während Faserlaser aufgrund ihrer Effizienz und Vielseitigkeit in vielen Bereichen der industriellen Lasertechnologie bevorzugt werden, bietet der Nd:YAG-Laser spezialisierte Vorteile, die in bestimmten Nischenanwendungen unschlagbar sind. Die Entscheidung für einen Nd:YAG-Laser sollte daher stets auf einer genauen Analyse der spezifischen Anforderungen und der gewünschten Ergebnisse basieren.
In der industriellen Praxis ist es wichtig, die spezifischen Anforderungen an die Schweißqualität und die Materialeigenschaften zu berücksichtigen. Die Wahl des richtigen Lasertyps kann durch die Einhaltung von Normen wie der DIN EN ISO 11145:2016-11 unterstützt werden, die Begriffe und Symbole für Laser und laserbezogene Geräte definiert.
Wann spielt der Faserlaser seine Stärken aus?
Faserlaser sind in der modernen industriellen Fertigung unverzichtbar, insbesondere bei der Bearbeitung von Materialien mit hoher Präzision. Die Effizienz der Faserlaser zeigt sich besonders in der Serienfertigung von Feinblechen und in der Feinwerktechnik. Die Sineo Fibre von Sigma Laser, ausgestattet mit der Fähigkeit zum CW- und Pulsbetrieb, erreicht hohe Frequenzen bis zu 1000 Hz und ist ideal für Anwendungen, bei denen feine Schweißnähte mit minimaler Wärmeeinflusszone gefragt sind.
Technische Merkmale der Fibre-Serie
- Feiner Spot-Durchmesser ab 0,1 mm für höchste Präzision
- Wartungsarmut durch robuste Fasertechnologie
- Flexibilität im Einsatz durch CW- und Pulsbetrieb
- Typische Strahlqualität M²-Werte liegen im Bereich von 1,1 bis 1,5, was eine exzellente Fokussierbarkeit ermöglicht
- Hohe Wiederholgenauigkeit von ±0,01 mm, was für präzise Anwendungen entscheidend ist
Die industrielle Lasertechnologie profitiert von der geringen Wärmeeinflusszone der Faserlaser, was besonders bei der Bearbeitung empfindlicher Materialien wie 1.4301 (Edelstahl) oder 1.2343 (Werkzeugstahl) von Vorteil ist. Im Vergleich zu traditionellen Verfahren wie dem WIG-Schweißen bieten Faserlaser eine effizientere und präzisere Bearbeitung, die speziell für die Massenproduktion in der Medizintechnik und Elektronikindustrie entscheidend ist.
Typische Einschweißtiefen bei Faserlasern liegen im Bereich von 1 bis 3 mm, abhängig von der Materialdicke und den spezifischen Prozessparametern. Die Schweißgeschwindigkeit kann bei dünnen Materialien bis zu 10 m/min erreichen, was die Effizienz in der Serienproduktion erheblich steigert. Die Einhaltung der Normen wie der DIN EN ISO 11145 für die Definition von Begriffen und Symbolen in der Lasertechnik ist entscheidend für die Qualitätssicherung und Prozessstabilität.
Für weitere Informationen über die Unterschiede und Vorteile der verschiedenen Betriebsarten der Faserlaser, besuchen Sie unseren ausführlichen Blogbeitrag zum gepulsten Laserschweißen.
Wartung, Lebensdauer und Betriebskosten im Vergleich
Nd:YAG versus Faserlaser: Wartungsaspekte
In der industriellen Praxis ist die Wahl zwischen einem Nd:YAG Laser und einem Faserlaser entscheidend im Hinblick auf Wartung und Betriebskosten. Nd:YAG Laser, die häufig in der Mikrobearbeitung und beim Metallschneiden eingesetzt werden, benötigen einen regelmäßigen Wechsel der Blitzlampen oder Pumpquellen. Diese Wartungsmaßnahmen können erhöhte Stillstandszeiten verursachen, was die Verfügbarkeit der Anlage beeinträchtigt.
Nd:YAG-Laser, wie sie in der Sidanus Light Serie von Sigma Laser zu finden sind, bieten eine Spitzenleistung von bis zu 13 kW und eine Pulsdauer von 0,5 bis 20 ms, was eine präzise Kontrolle der Wärmeeinflusszone (WEZ) ermöglicht. Typische Materialien, die mit Nd:YAG-Lasern bearbeitet werden, umfassen Edelstähle wie 1.4301 und Werkzeugstähle wie 1.2343.
Vorteile der Faserlaser-Technologie
Im Gegensatz dazu zeichnen sich Faserlaser durch ihre wartungsarme Konstruktion aus. Die robusten Faserquellen dieser Lasertechnologie ermöglichen längere Serviceintervalle und minimieren Betriebsunterbrechungen. Diese Effizienz führt zu einer höheren Verfügbarkeit, was besonders in der Serienproduktion vorteilhaft ist. Die Betriebskosten einer Laserschweißanlage werden maßgeblich durch die strahlquellenspezifischen Wartungsanforderungen beeinflusst.
Faserlaser, wie sie in der Sidanus Fibre Serie von Sigma Laser eingesetzt werden, bieten eine kontinuierliche Leistung von bis zu 600 W und eine Spitzenleistung von bis zu 6 kW. Diese Technologie ist besonders geeignet für Anwendungen, die eine hohe Strahlqualität und geringe Wärmeeinflusszonen erfordern, was zu einer minimalen Verformung des Werkstücks führt. Typische Anwendungen umfassen das Schweißen von Aluminiumlegierungen und hochfesten Stählen.
Qualitative Betrachtung der Betriebskosten
Obwohl die initialen Investitionskosten für Faserlaser-Anlagen höher sein können, amortisieren sich diese in vielen industriellen Umgebungen durch geringere laufende Wartungskosten und eine längere Lebensdauer. Für Unternehmen, die auf kontinuierliche Produktion angewiesen sind, bietet dies einen entscheidenden Vorteil. Die Wahl zwischen diesen Technologien sollte jedoch stets auf die spezifischen Anforderungen der jeweiligen Anwendung abgestimmt werden.
Welche Strahlquelle für Ihre Aufgabe? Entscheidungshilfe
Die Wahl der geeigneten Lasertechnologie hängt maßgeblich von den spezifischen Anforderungen Ihrer Anwendung ab. Sowohl Faserlaser als auch Nd:YAG-Laser von Sigma Laser bieten Vorteile, die präzise auf Ihre Produktionsanforderungen abgestimmt sind. Eine allgemeine Empfehlung wäre jedoch nicht zielführend. Vielmehr sollten Kriterien wie der zu bearbeitende Werkstoff, die Nahtgeometrie, die Losgröße sowie die Entscheidung zwischen Reparatur und Serienfertigung berücksichtigt werden.
Entscheidungskriterien für die richtige Laserquelle
- Werkstoff: Faserlaser sind besonders effizient bei der Bearbeitung von hochreflektierenden Metallen wie Aluminium und Kupfer, während Nd:YAG-Laser bei Legierungen mit spezifischen Wärmeeinflusszonen bevorzugt werden, wie z.B. bei der Bearbeitung von Edelstahl 1.4301.
- Nahtgeometrie: Komplexe Nahtformen lassen sich durch die flexible Strahlführung der Sidanus-Serie optimal umsetzen. Diese Anlagen bieten eine hohe Präzision bei der Bearbeitung komplexer Geometrien.
- Losgröße: Für größere Serien eignet sich die Simass Base Unit mit ihren automatisierten Modulen ideal, während kleinere Chargen von den mobilen Möglichkeiten der Sineo-Serie profitieren können. Die Simass-Systeme sind besonders für Anwendungen in der Medizintechnik und Elektronik geeignet, wo hohe Stückzahlen und Präzision gefordert sind.
- Reparatur vs. Serie: Reparaturarbeiten erfordern oft die Anpassungsfähigkeit eines Nd:YAG-Lasers, während Serienfertigungen von der hohen Effizienz eines Faserlasers profitieren. Die Sineo Light bietet hier mit ihrer Mobilität und Flexibilität Vorteile für Reparaturanwendungen.
Produktoptionen von Sigma Laser
Die stationären Anlagen der Sidanus-Serie bieten eine robuste Lösung für umfangreiche Fertigungsprozesse. Für flexible Einsätze empfiehlt sich die mobil-fahrbare Sineo-Serie. Die kompakte Siega Fibre bietet hingegen eine platzsparende Alternative für präzise Anwendungen.
Weitere Informationen zu unseren Produkten finden Sie auf unseren Produktkategorie-Seiten.
Häufig gestellte Fragen
Welcher Laser ist besser für Metallschneiden geeignet?
Für das Metallschneiden sind Ytterbium-Faserlaser besonders geeignet. Sie bieten hohe Strahlqualität und Effizienz, was zu präzisen Schnitten und geringer Wärmeeinflusszone führt. Nd:YAG-Laser sind weniger effizient beim Schneiden, eignen sich jedoch für Anwendungen, bei denen hohe Impulsenergien erforderlich sind.
Welche Vorteile bietet ein Nd:YAG Laser bei der Mikrobearbeitung?
Nd:YAG-Laser sind ideal für die Mikrobearbeitung, da sie kurze Impulsdauern und hohe Spitzenleistungen bieten. Dies ermöglicht präzise Materialbearbeitung mit minimaler Wärmeeinflusszone, was für empfindliche Materialien und Anwendungen mit hohen Anforderungen an die Detailgenauigkeit entscheidend ist.
Welche Werkstoffe können mit einem Faserlaser bearbeitet werden?
Faserlaser eignen sich zur Bearbeitung einer Vielzahl von Metallen, einschließlich Edelstahl (z.B. 1.4301), Aluminium und Kupfer. Ihre hohe Flexibilität und Effizienz ermöglichen den Einsatz in unterschiedlichen industriellen Anwendungen, von der Automobilindustrie bis zur Feinmechanik.
Wie beeinflusst die Wärmeeinflusszone die Materialeigenschaften beim Laserschweißen?
Die Wärmeeinflusszone (WEZ) ist entscheidend für die Materialeigenschaften nach dem Laserschweißen. Eine geringe WEZ, wie sie bei Faserlasern erreicht wird, minimiert Verformungen und Spannungen im Material, was die strukturelle Integrität der Schweißnaht verbessert.
Welche Faktoren beeinflussen die Kosten einer Laserschweißanlage?
Die Kosten einer Laserschweißanlage werden durch Faktoren wie Lasertyp, Leistung, Automatisierungsgrad und spezifische Kundenanforderungen beeinflusst. Wirtschaftlichkeitsberechnungen zeigen, dass Investitionen in hochwertige Systeme durch Effizienzsteigerungen und Qualitätsverbesserungen schnell amortisiert werden können.
Wie tief kann ein Faserlaser in Metall einschweißen?
Die Einschweißtiefe eines Faserlasers hängt von der Leistung und dem Material ab. Typischerweise erreichen Faserlaser Einschweißtiefen von mehreren Millimetern in Edelstahl, was sie für Anwendungen mit hohen Anforderungen an die Schweißnahtfestigkeit geeignet macht.
Welche Vorteile bietet die 5-Achs-Kinematik bei Sigma Laser Anlagen?
Die 5-Achs-CNC-Kinematik (X·Y·Z·C·D) ermöglicht reproduzierbare Schweißnähte auch an komplexen Geometrien und schwer zugänglichen Bereichen. Dadurch lassen sich anspruchsvolle Bauteile flexibel und präzise bearbeiten – unabhängig davon, ob Sie sich für einen gepulsten Nd:YAG- oder einen Ytterbium-Faserlaser von Sigma Laser entscheiden.
Quellen
- DIN EN ISO 11145:2016-11 – Optik und Photonik – Laser und laserbezogene Geräte – Wortschatz und Symbole — Diese Norm definiert Begriffe und Symbole für Laser und laserbezogene Geräte, einschließlich Faserlaser und Nd:YAG-Laser.
- Fraunhofer Institut für Lasertechnik ILT — Das Fraunhofer ILT bietet umfassende Forschung und Entwicklung im Bereich der Lasertechnologie, einschließlich Faserlaser und Nd:YAG-Laser.
- VDI-Richtlinie 3405 Blatt 3 – Additive Fertigungsverfahren – Laserstrahlschmelzen metallischer Bauteile — Diese Richtlinie behandelt das Laserstrahlschmelzen, bei dem Faserlaser und Nd:YAG-Laser zum Einsatz kommen können.
- Laser Technik Journal — Fachzeitschrift für aktuelle Entwicklungen und Anwendungen in der Lasertechnik, einschließlich Faserlaser und Nd:YAG-Laser.


