

- Das Rotationswerkzeug-Set
- Konzentrizität vor Energiezufuhr
- Synchronisation von Rotation und Impulsen
- Start, Überlappung, Ausblendung
- Schutzgas um den gesamten Umfang
- Inspektion und Wartung
- Häufig gestellte Fragen
- Wie stelle ich die optimale Überlappung beim Orbitalschweißen sicher?
- Welche Schutzgasstrategie empfiehlt sich bei Titan?
- Wie erkenne ich einen fehlerhaften Rundlauf beim Rotationsschweißen?
- Welche Wartungsmaßnahmen sind beim Motor-Driven Rotary Device wichtig?
- Related Articles
Kurz beantwortet: Für perfekte Orbitalschweißnähte mit Sigma-Systemen ist die präzise Zentrierung des Werkstücks, die Synchronisation von Rotationsgeschwindigkeit und Impulsfolge sowie eine vollständige Schutzgasabdeckung entscheidend. Achten Sie auf die Überlappung von Nahtanfang und -ende und führen Sie regelmäßige Wartung und Sichtkontrollen durch, um gleichmäßige, fehlerfreie Schweißnähte zu erzielen.
| Eigenschaft | Simass Rotate Modul | Motor-Driven Rotary Device |
|---|---|---|
| Typ | Vollautomatisches Laser-Schweißsystem (Modul) | Zubehör für manuelle/halbautomatische Anwendungen |
| Anwendung | Automatisierte Serienprozesse, hohe Wiederholgenauigkeit | Flexible Anwendung, sichere Fixierung |
| Bewegung | Festgetakteter oder frei programmierbarer Präzisions-Rundtisch | Kontinuierliche oder getaktete Drehbewegung |
| Integration | In Simass-Basiszelle integrierbar, kombinierbar mit weiteren Modulen | Ansteuerung über Sigomatic/Sigomatic Pro Software |
| Werkstückgrößen | Von Mikro-Rohren bis zu großformatigen, schweren Bauteilen | Von Rohren, Ringen bis zu Wellen |
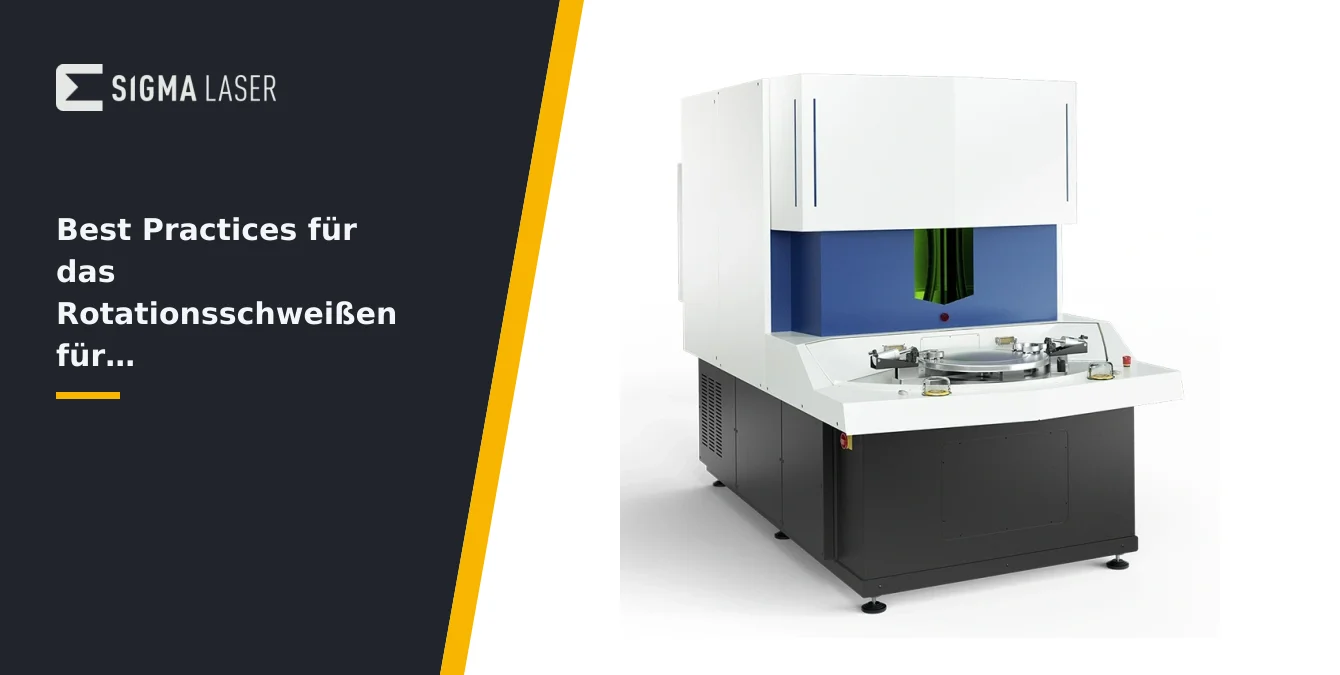
Das Rotationswerkzeug-Set
Für das Rotations- beziehungsweise Orbitalschweißen stehen bei Sigma Laser zwei zentrale Lösungen zur Verfügung: das Simass Rotate Modul – ein vollautomatisches Laser-Schweißsystem – und das Motor-Driven Rotary Device als Zubehör. Beide ermöglichen das präzise und reproduzierbare Verschweißen von rotationssymmetrischen Werkstücken – von filigranen Mikro-Rohren bis hin zu schweren, großformatigen Bauteilen wie Wellen oder Ringen.
Das Simass Rotate Modul ist als festgetakteter oder frei programmierbarer Präzisions-Rundtisch ausgeführt. Es eignet sich besonders für automatisierte Serienprozesse, bei denen eine hohe Wiederholgenauigkeit und Prozesssicherheit gefordert sind. Der Rundtisch bewegt die Bauteile exakt in die Schweißposition und ermöglicht eine gleichmäßige, kontrollierte Umlaufbewegung. Die Integration in die Simass-Basiszelle erlaubt die Kombination mit weiteren Automatisierungsmodulen.
Das Motor-Driven Rotary Device ist als Zubehör für manuelle oder halbautomatische Anwendungen konzipiert. Es fixiert runde Werkstücke sicher – etwa Rohre, Ringe oder Wellen – und sorgt für eine kontinuierliche oder getaktete Drehbewegung während des Schweißprozesses. Die Ansteuerung erfolgt über die Sigomatic oder Sigomatic Pro Software, sodass die Rotationsparameter exakt an die Schweißaufgabe angepasst werden können. Die Spannvorrichtung (z. B. das Dreibackenfutter) ist auf Verschleiß und festen Sitz zu prüfen, um einen gleichmäßigen Rundlauf zu gewährleisten.
- Simass Rotate: Automatisierte Serienfertigung, hohe Präzision, programmierbare Rundtischbewegung
- Motor-Driven Rotary Device: Flexible Anwendung, sichere Fixierung, kontinuierliche Rotation
- Für Werkstücke von Mikro-Rohren bis zu großformatigen, schweren Bauteilen geeignet
| Schritt | Empfohlene Maßnahme |
|---|---|
| Werkstück einspannen | Mittig und spannungsfrei im Dreibackenfutter/Spannvorrichtung fixieren |
| Rundlauf prüfen | Manuell oder mit niedriger Drehzahl vor Schweißbeginn kontrollieren |
| Optische Kontrolle | Leica 10× Stereo-Mikroskop für Präzisionsteile verwenden |
| Synchronisation | Rotationsgeschwindigkeit und Pulsfrequenz exakt abstimmen |
| Testschweißung | Überlappung und Nahtqualität an Musterteil prüfen |
| Überlappung/Nahtende | Nahtende über Nahtanfang überlappen, Ausblendung zur Vermeidung von Endkratern |
| Schutzgas | Vollständige, ringförmige Gasabdeckung sicherstellen |
| Prozessüberwachung | Parameter regelmäßig kontrollieren und dokumentieren |
Konzentrizität vor Energiezufuhr
Eine der wichtigsten Voraussetzungen für eine perfekte Orbitalschweißnaht ist die exakte Konzentrizität des Werkstücks. Bevor überhaupt Energie zugeführt wird, muss der Rundlauf des Bauteils sorgfältig eingestellt werden. Eine schlechte Zentrierung führt zwangsläufig zu ungleichmäßiger Energieeinbringung, was sich in Form von Nahtversatz, Poren, Einbrandfehlern oder ungleichmäßiger Nahtbreite äußert.
Prüfen Sie vor jedem Schweißvorgang, ob das Werkstück mittig und spannungsfrei im Dreibackenfutter oder der Spannvorrichtung sitzt. Drehen Sie das Werkstück manuell oder mit niedriger Geschwindigkeit und beobachten Sie den Rundlauf – bereits geringfügige Abweichungen können die Schweißqualität erheblich beeinträchtigen. Bei Simass Rotate und Motor-Driven Rotary Device ist die Justage des Spannsystems ein kritischer Schritt: Achten Sie auf gleichmäßigen Sitz aller Spannbacken und vermeiden Sie Verunreinigungen im Spannbereich.
Die Kontrolle der Konzentrizität kann durch optische Hilfsmittel wie das Leica 10× Stereo-Mikroskop unterstützt werden. Insbesondere bei dünnwandigen Rohren oder Präzisionsteilen ist eine visuelle Kontrolle unter Vergrößerung ratsam. Erst wenn der Rundlauf innerhalb der zulässigen Toleranz liegt, sollte mit der Energieeinbringung begonnen werden. Dokumentieren Sie die Ausrichtung, um bei Serienprozessen reproduzierbare Ergebnisse zu erzielen.
- Werkstück mittig und spannungsfrei einspannen
- Rundlauf vor Schweißbeginn prüfen (manuell oder mit niedriger Drehzahl)
- Optische Kontrolle mit Mikroskop für Präzisionsteile
- Erst nach erfolgreicher Zentrierung mit dem Schweißprozess starten
Synchronisation von Rotation und Impulsen
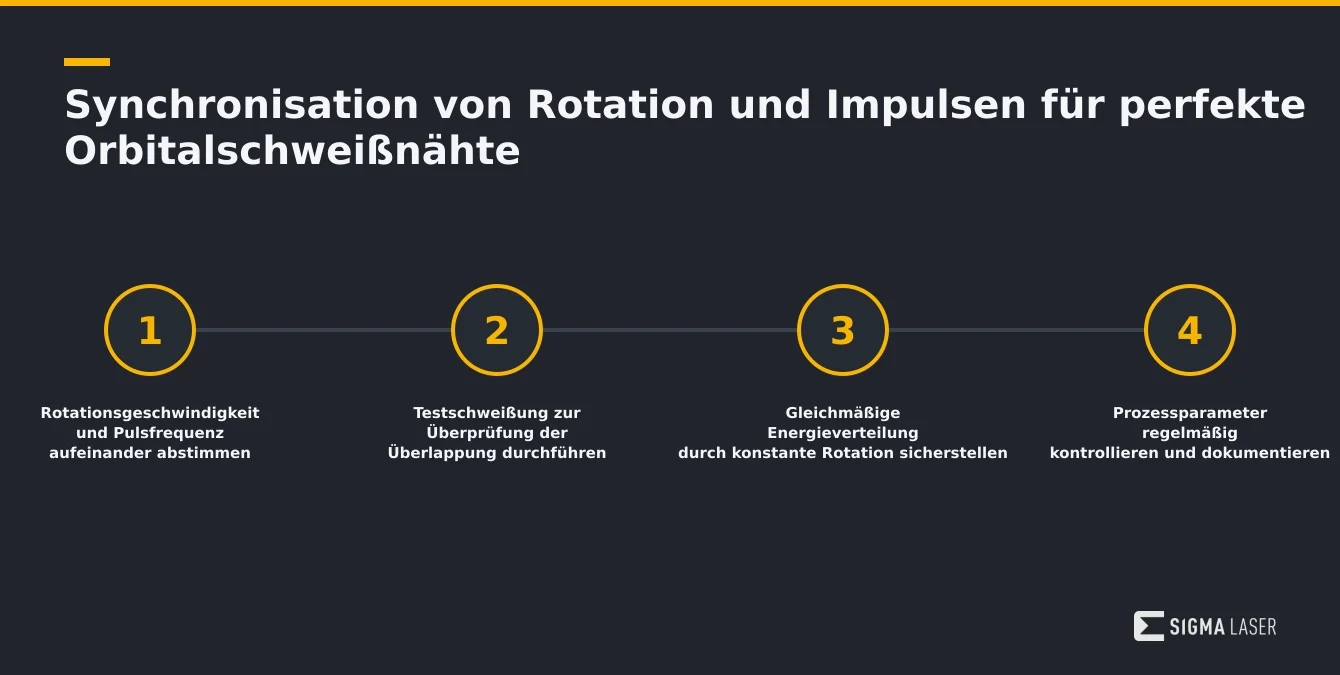
Für eine gleichmäßige und dichte Orbitalschweißnaht ist die exakte Synchronisation von Rotationsbewegung und Schweißimpulsen entscheidend. Die Rotationsgeschwindigkeit muss so gewählt werden, dass sich die einzelnen Schweißpunkte oder -impulse optimal überlappen. Nur so entsteht eine durchgehende, fehlerfreie Naht ohne Lücken oder Überhitzungszonen.
Stellen Sie die Rotationsgeschwindigkeit in Abhängigkeit von der Pulsfrequenz und der gewünschten Überlappung ein. Bei zu hoher Geschwindigkeit entstehen Lücken zwischen den Impulsen; bei zu niedriger Geschwindigkeit kann es zu Überhitzung und Verzug kommen. Nutzen Sie die Parametrierungsmöglichkeiten der Sigomatic oder Sigomatic Pro Software, um die Bewegungs- und Impulsprofile präzise abzustimmen. Für kontinuierliche Orbitalschweißnähte empfiehlt sich eine konstante Rotationsbewegung, die exakt mit der Pulsfolge harmoniert.
Während der Einrichtung empfiehlt sich eine Testschweißung an einem Musterteil, um die Überlappung und Nahtqualität zu überprüfen. Achten Sie auf gleichmäßige Nahtbreite und -höhe sowie auf das Ausbleiben von Einbrandfehlern oder Poren. Die kontinuierliche Überwachung der Prozessparameter während des Schweißens – insbesondere bei längeren Nähten oder großen Serien – ist essenziell, um Abweichungen frühzeitig zu erkennen und zu korrigieren.
- Rotationsgeschwindigkeit und Pulsfrequenz aufeinander abstimmen
- Testschweißung zur Überprüfung der Überlappung durchführen
- Gleichmäßige Energieverteilung durch konstante Rotation sicherstellen
- Prozessparameter regelmäßig kontrollieren und dokumentieren
Start, Überlappung, Ausblendung
Der Start und das Ende einer Orbitalschweißnaht sind besonders kritisch für die Nahtqualität. Branchenüblich ist es, das Schweißnahtende über den Nahtanfang zu überlappen, um eine durchgehende Verbindung ohne Schwachstelle zu erzielen. Diese Überlappung verhindert offene Enden oder Nahtkerben, die zu Festigkeitsverlust oder Korrosionsanfälligkeit führen könnten.
Planen Sie den Schweißzyklus so, dass der Schweißprozess nach einer vollen Umdrehung nicht abrupt stoppt, sondern der Endpunkt die Startstelle leicht überschneidet. Die Überlappung sollte so gewählt werden, dass keine Überhitzung entsteht, aber die Verbindung vollständig geschlossen ist. Überwachen Sie den Überlappungsbereich besonders sorgfältig auf Einbrand und Nahtbild.
Ein weiterer wichtiger Aspekt ist die Ausblendung am Nahtende. Hierbei wird die Schweißleistung am Ende des Zyklus kontrolliert reduziert, um den sogenannten Endkrater zu vermeiden. Ein abruptes Abschalten der Energie kann zu Einfallstellen oder Porenbildung führen. Die Ausblendung erfolgt in der Regel über die Steuerung der Pulsleistung oder eine gezielte Reduktion der Rotationsgeschwindigkeit im Endbereich. Auch dies sollte vorab an Musterteilen getestet werden.
- Nahtende immer über Nahtanfang überlappen
- Ausblendung am Nahtende zur Vermeidung von Endkratern
- Überlappungsbereich gezielt kontrollieren und dokumentieren
- Testläufe zur Optimierung der Überlappung und Ausblendung durchführen
Schutzgas um den gesamten Umfang
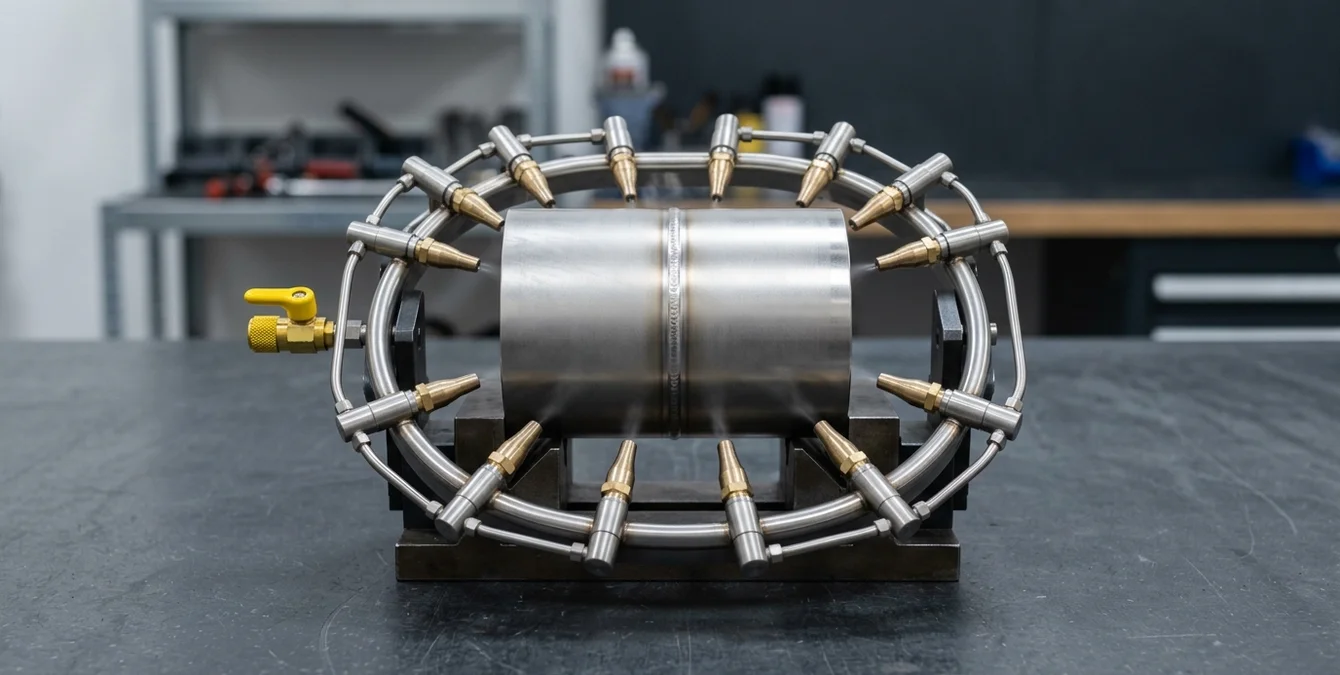
Eine vollständige Schutzgasabdeckung ist beim Orbitalschweißen unerlässlich, um Oxidation, Porenbildung und Farbveränderungen zu verhindern. Insbesondere bei reaktiven Metallen wie Titan oder Edelstahl ist eine lückenlose Schutzgasatmosphäre um die gesamte Naht erforderlich. Bereits kleinste Unterbrechungen in der Gasabdeckung können zu Fehlstellen oder unzureichender Nahtqualität führen.
Richten Sie die Schutzgasdüsen so aus, dass der gesamte Schweißbereich – sowohl die Nahtzone als auch die Wärmeeinflusszone – gleichmäßig umströmt wird. Bei rotationssymmetrischen Bauteilen empfiehlt sich eine ringförmige oder umlaufende Gaszufuhr. Achten Sie darauf, dass keine Totzonen entstehen, in denen das Schutzgas nicht ausreichend wirkt. Die Gasmenge und -reinheit sollten regelmäßig überprüft und dokumentiert werden.
Bei kritischen Werkstoffen oder besonders langen Nähten kann der Einsatz von zusätzlichen Gasabdeckungen, Gasglocken oder Nachlaufgas sinnvoll sein. Überwachen Sie die Naht während des Schweißens auf Anzeichen von Oxidation oder Verfärbung und passen Sie die Gasführung bei Bedarf an. Die Schutzgasstrategie sollte Bestandteil der Prozessdokumentation sein und regelmäßig evaluiert werden.
- Ringförmige oder umlaufende Gaszufuhr sicherstellen
- Gasmenge, -reinheit und -verteilung regelmäßig prüfen
- Zusätzliche Gasabdeckungen bei Bedarf einsetzen
- Naht auf Oxidation oder Verfärbung kontrollieren
Inspektion und Wartung
Regelmäßige Inspektion und Wartung sind unerlässlich, um die Prozesssicherheit und Schweißqualität beim Orbitalschweißen dauerhaft zu gewährleisten. Nach jedem Schweißvorgang sollten sowohl eine visuelle als auch eine maßliche Kontrolle der Schweißnaht erfolgen. Achten Sie auf gleichmäßige Nahtbreite, -höhe und -verlauf sowie auf das Ausbleiben von Poren, Einbrandfehlern oder Verzug.
Das Dreibackenfutter und die Spannvorrichtungen des Motor-Driven Rotary Device oder des Simass Rotate Moduls sind regelmäßig auf Verschleiß, Staub und Fehlausrichtung zu prüfen. Ablagerungen oder beschädigte Spannbacken können zu Unwuchten und damit zu ungleichmäßigen Nähten führen. Reinigen Sie die Spannbereiche und tauschen Sie verschlissene Komponenten rechtzeitig aus.
Vor jedem Produktionslauf empfiehlt sich ein Testlauf mit sanftem Hochfahren des Leistungszyklus. So lassen sich potenzielle Probleme bei der Rotation oder der Spanntechnik frühzeitig erkennen. Überwachen Sie die Prozessparameter während des Schweißens und dokumentieren Sie alle relevanten Einstellungen und Ergebnisse. Eine konsequente Wartungs- und Prüfroutine erhöht die Standzeit der Werkzeuge und minimiert das Risiko ungeplanter Stillstände.
- Visuelle und maßliche Kontrolle der Schweißnaht nach jedem Vorgang
- Regelmäßige Prüfung und Reinigung der Spannvorrichtungen
- Testlauf vor Produktionsbeginn durchführen
- Prozessparameter dokumentieren und auswerten
Häufig gestellte Fragen
Wie stelle ich die optimale Überlappung beim Orbitalschweißen sicher?
Die optimale Überlappung erreichen Sie, indem Sie die Rotationsgeschwindigkeit und die Pulsfrequenz so abstimmen, dass das Nahtende den Nahtanfang leicht überschneidet. Testläufe an Musterteilen helfen, die ideale Überlappung zu bestimmen und die Nahtqualität zu verifizieren.
Welche Schutzgasstrategie empfiehlt sich bei Titan?
Bei Titan empfiehlt sich eine ringförmige, lückenlose Schutzgasabdeckung um die gesamte Nahtzone. Verwenden Sie hochreines Argon und achten Sie auf eine ausreichende Gasmenge. Zusätzlich kann Nachlaufgas eingesetzt werden, um Oxidation und Farbveränderungen zu vermeiden.
Wie erkenne ich einen fehlerhaften Rundlauf beim Rotationsschweißen?
Ein fehlerhafter Rundlauf äußert sich durch ungleichmäßige Nahtbreite, Versatz oder sichtbare Unregelmäßigkeiten im Nahtverlauf. Prüfen Sie vor dem Schweißen den Rundlauf durch manuelles Drehen und optische Kontrolle, beispielsweise mit einem Mikroskop.
Welche Wartungsmaßnahmen sind beim Motor-Driven Rotary Device wichtig?
Reinigen Sie regelmäßig das Dreibackenfutter und die Spannbereiche, entfernen Sie Staub und Drahtreste und prüfen Sie die Backen auf Verschleiß oder Beschädigung. Führen Sie Testläufe durch, um die Laufruhe und Funktion der Rotation zu überprüfen.


