

- Das Wichtigste in Kürze
- Lassen sich Gussfehler per Laserschweißen reparieren?
- Industrielle Anwendungen des Laserschweißens bei Gussteilen
- Technologische Vorteile von Sigma-Laser-Anlagen
- Der Gussfehler-Katalog
- Typische Gussfehler und deren Behebung durch Laserschweißen
- Wie läuft die Reparatur Schritt für Schritt?
- 1. Fehlstelle ausarbeiten
- 2. Reinigung
- 3. Zusatzwerkstoff wählen
- 4. Kontrollierter Aufbau
- 5. Nacharbeit
- Welche Gusswerkstoffe eignen sich?
- Stahlguss
- Aluminiumguss
- Gusseisen
- Reparieren oder neu gießen?
- Wirtschaftliche Überlegungen
- Vorteile der Gussteile-Reparatur durch Laserschweißen
- Entscheidungsfindung im industriellen Kontext
- Mobil am Großgussteil oder stationär in der Kabine?
- Vorteile fahrbarer Systeme
- Präzision in der stationären Kabine
- Entscheidungshilfen für die Gussteile-Reparatur
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen bei Gussteilen?
- Welche Gussteile können mit Laserschweißen repariert werden?
- Welche Vorteile bietet Laserschweißen gegenüber konventionellen Verfahren?
- Wie beeinflusst die Einschweißtiefe die Reparatur von Gussteilen?
- Wie beeinflusst Laserschweißen die Lebensdauer von reparierten Gussteilen?
- Welche Faktoren beeinflussen die Kosten beim Laserschweißen von Gussteilen?
- Wie unterstützt Sigma Laser die präzise Reparatur von Lunkern und Poren in Gussteilen?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Gussteile reparieren mit Laserschweißen bietet eine präzise Methode zur Behebung von Lunkern, Poren und Kaltläufen. Durch den Einsatz von Nd:YAG- oder Ytterbium-Faserlasern wird die Wärmeeinflusszone (WEZ) minimiert, wodurch das Risiko von Verzug oder Materialschäden reduziert wird. Diese Technik ermöglicht eine hohe Einschweißtiefe und eignet sich ideal für komplexe Geometrien und empfindliche Werkstoffnummern wie 1.4301 oder 1.2343. Laserschweißen ist besonders effizient und bietet eine hohe Prozesssicherheit für Gießereien und den Maschinenbau.
Das Wichtigste in Kürze
Das Laserschweißen bietet eine präzise und effiziente Möglichkeit zur Reparatur von Gussteilen, insbesondere in der Gießerei- und Maschinenbaubranche. Durch die gezielte Wärmeeinbringung und die flexible Anpassung an unterschiedliche Werkstoffanforderungen wird die Qualität und Langlebigkeit der Reparaturen signifikant verbessert.
- Die gezielte Wärmeeinflusszone (WEZ) minimiert Materialverformungen und Spannungen beim Schweißen von Gussteilen.
- Laserschweißen ermöglicht hohe Einschweißtiefen, was die Reparatur von tiefen Rissen und Defekten in Gussteilen erleichtert.
- Geeignet für eine Vielzahl von Materialien, darunter gängige Werkstoffnummern wie 1.4301 (Edelstahl) und 1.2343 (Werkzeugstahl).
- Die hohe Präzision des Laserschweißens reduziert die Nachbearbeitung und spart Zeit und Kosten.
- Flexibilität bei der Bearbeitung komplexer Geometrien und schwer zugänglicher Stellen in Gussteilen.
- Im Vergleich zu traditionellen Verfahren wie WIG-Schweißen bietet Laserschweißen eine verbesserte Prozessstabilität und Wiederholgenauigkeit.
- Die Möglichkeit der Automatisierung in 5-Achs-Anlagen steigert die Effizienz und Reproduzierbarkeit der Schweißprozesse.
Mit diesen Vorteilen positioniert sich das Laserschweißen als ideale Lösung für die anspruchsvolle Gussteileinstandsetzung. Im Folgenden werden die spezifischen Anwendungen und technischen Details näher beleuchtet.
Lassen sich Gussfehler per Laserschweißen reparieren?
Ja, Laserschweißen ermöglicht die Reparatur der meisten Stahl- und Aluminiumgussteile. Typische Fehler wie Poren, Lunker, Kaltläufe und Bearbeitungsfehler lassen sich mit minimalem Wärmeeintrag beheben. Dadurch entsteht eine geringe Wärmeeinflusszone (WEZ), was die mechanischen Eigenschaften und die Struktur des Gussteils schont. Grenzen bestehen jedoch bei bestimmten Gusseisensorten, die auf der Seite Gusseisen und Laserschweißen detailliert beschrieben werden.
Typischerweise arbeiten industrielle Laserschweißsysteme mit einer Leistung von bis zu 500 W im Präzisionsbereich, wobei die Einschweißtiefe je nach Material und Anwendungsfall bis zu 2 mm betragen kann. Die Wärmeeinflusszone bleibt dabei minimal, was besonders wichtig für die Erhaltung der Materialeigenschaften ist. Die Strahlqualität, oft beschrieben durch den M²-Wert, liegt im Bereich von 1,1 bis 1,5, was eine hohe Präzision ermöglicht.
Industrielle Anwendungen des Laserschweißens bei Gussteilen
In der industriellen Praxis sind Gussteile oft hohen Belastungen ausgesetzt. Laserschweißverfahren bieten eine präzise Methode zur Instandsetzung von Gussteilen in verschiedenen Branchen, einschließlich der Automobilindustrie, wo Aluminiumguss für Motorblöcke und Getriebegehäuse verwendet wird. Dank der hohen Präzision und der Möglichkeit, auch komplexe Geometrien zu reparieren, ist das Laserschweißen ideal für die Reparatur von Gussteilen mit Werkstoffnummern wie 1.4301 und 1.4404.
Die Verwendung von Ytterbium-Faserlasern ermöglicht es, spezifische Aluminiumlegierungen und Stahlsorten effizient zu bearbeiten. Die Prozessparameter können so eingestellt werden, dass eine optimale Balance zwischen Schweißgeschwindigkeit und Qualität erreicht wird, was insbesondere bei der Reparatur von hochbelasteten Komponenten entscheidend ist. Die Einhaltung der Normen, wie der EN ISO 15614 zur Qualifizierung von Schweißverfahren, sichert dabei die Prozesssicherheit.
Technologische Vorteile von Sigma-Laser-Anlagen
Die Anlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, bieten fortschrittliche Laserschweißtechnologien, die speziell für die Instandsetzung von Gussteilen entwickelt wurden. Mit Funktionen wie der Schwenkoptik (Swivel Optics) und dem motorbetriebenen Drehtisch sind unsere Systeme in der Lage, präzise Schweißnähte auch an schwer zugänglichen Stellen zu realisieren. Diese Technologien ermöglichen es, hohe Qualitätsstandards gemäß DIN-EN-ISO 4063 und anderen europäischen Normen einzuhalten.
Die Sidanus Light, beispielsweise, nutzt einen Nd:YAG-Laser mit einer Wellenlänge von 1064 nm und einer Spitzenleistung von bis zu 13 kW, was eine hohe Energiedichte für präzise Schweißarbeiten bietet. Die Sineo Fibre hingegen verwendet einen Ytterbium-Faserlaser mit einer Wellenlänge von 1070 nm, der sowohl im gepulsten als auch im CW-Modus betrieben werden kann, um eine flexible Anpassung an verschiedene Materialanforderungen zu ermöglichen.
Die Einhaltung der Strahlqualitätsprüfung gemäß DIN EN ISO 14744-1 gewährleistet, dass die Anlagen von Sigma Laser den höchsten Anforderungen an Präzision und Zuverlässigkeit gerecht werden.
Der Gussfehler-Katalog
Die Reparatur von Gussteilen mit Laserschweißen ist eine präzise Methode, um die Lebensdauer von Gusskomponenten zu verlängern und Produktionskosten zu senken. Besonders bei hochwertigen Gussteilen aus Aluminium- oder Stahlguss, wie sie in der Automobil- und Maschinenbauindustrie verwendet werden, ist das Verständnis der typischen Gussfehler und deren Korrektur entscheidend für die Qualitätssicherung.
Typische Gussfehler und deren Behebung durch Laserschweißen
Gussfehler können eine Vielzahl von Ursachen haben, die sich negativ auf die Funktionalität und Ästhetik eines Werkstücks auswirken. Die Anwendung des Laserschweißverfahrens bietet effiziente Lösungen zur Instandsetzung dieser Fehler.
| Fehler | Typische Ursache | Laser-Reparaturweg |
|---|---|---|
| Gasporen | Ungenügende Entgasung des Schmelzbades | Gezieltes Auftragen von Schweißmaterial mittels gepulstem Laserschweißverfahren |
| Lunker | Unzureichende Speisung in der Abkühlphase | Füllung der Vertiefungen mit Laserschweißdraht zur Vermeidung von Volumenverlust |
| Kaltlauf | Unzureichende Temperatur des Gießmaterials | Nachträgliche Erwärmung und Verschmelzung des Materials durch Laserschweißen |
| Riss | Thermische Spannungen während der Abkühlung | Rissauffüllung und Strukturverbesserung durch Laserschweißtechnologie |
| Maßabweichung | Fehlerhafte Gießform oder Schrumpfung | Materialauftrag zur Wiederherstellung der Toleranzgenauigkeit |
| Korrosionsschaden | Oxidation oder chemische Reaktionen | Schutzschichtauftrag und Homogenisierung der Oberflächenstruktur |
Gießereien und Maschinenbauunternehmen profitieren von der Flexibilität und Präzision des Laserschweißens beim Reparieren von Gussteilen. Insbesondere die Anlagen von Sigma Laser, wie die Sidanus Light oder die Sineo Fibre, bieten optimale Lösungen für die Gussteile Instandsetzung. Diese modernen Systeme ermöglichen es, selbst komplexe Schweißaufgaben effizient und mit höchster Präzision zu bewältigen.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist essenziell, um konsistente und qualitativ hochwertige Schweißergebnisse zu gewährleisten. Die Maschinen von Sigma Laser sind in der Lage, eine Vielzahl von Materialien zu bearbeiten, darunter gängige Stahllegierungen wie 1.4301 (X5CrNi18-10) und 1.2343 (X37CrMoV5-1), sowie Aluminiumlegierungen, die häufig in der Luft- und Raumfahrt verwendet werden.
Wie läuft die Reparatur Schritt für Schritt?
1. Fehlstelle ausarbeiten
Im ersten Schritt wird die beschädigte Stelle am Gussteil sorgfältig ausgearbeitet. Dies umfasst das Entfernen von Rissen oder Defekten, um eine saubere Grundfläche für das Schweißen zu schaffen. Eine präzise Ausarbeitung ist entscheidend, um die Einschweißtiefe optimal zu gestalten. Typische Toleranzen für die Vorbereitung der Schweißnaht liegen im Bereich von ±0,1 mm, um eine optimale Passform zu gewährleisten.
2. Reinigung
Nach der Ausarbeitung erfolgt die gründliche Reinigung der Oberfläche. Jegliche Rückstände von Schmiermitteln, Oxiden oder anderen Verunreinigungen müssen entfernt werden, um eine einwandfreie Schweißnaht zu gewährleisten. Eine saubere Oberfläche ist entscheidend, um die Integrität der Verbindung zu sichern. Die DIN EN ISO 4063:2011-03 definiert die Nomenklatur der Prozesse und Ordnungsnummern, was für die Klassifizierung der Schweißverfahren von Bedeutung ist.
3. Zusatzwerkstoff wählen
Die Wahl des richtigen Zusatzwerkstoffs ist ein wesentlicher Faktor für den Erfolg der Gussteile-Reparatur. Die Auswahl erfolgt basierend auf den spezifischen Materialeigenschaften des Gussteils und den Anforderungen der Anwendung. Weitere Details zur Wahl des passenden Zusatzdrahts finden Sie in unserem Blogbeitrag. Die Norm DIN 32525-2:1995-02 beschreibt die Einteilung der Schweißzusätze für das Laserschweißen, was bei der Auswahl des geeigneten Materials hilfreich ist.
4. Kontrollierter Aufbau
Der kontrollierte Aufbau des Schweißmaterials erfolgt schichtweise. Durch die präzise Steuerung der Energiezufuhr und der Bewegung des Lasers wird eine gleichmäßige Verteilung des Zusatzmaterials erreicht. Dieser Schritt ist entscheidend, um die mechanischen Eigenschaften des Gussteils zu erhalten und eine nahtlose Integration des Zusatzwerkstoffs zu ermöglichen. Typische Schweißgeschwindigkeiten können je nach Material und Laserleistung variieren, liegen jedoch häufig im Bereich von 1 bis 10 mm/s.
5. Nacharbeit
Abschließend wird das bearbeitete Gussteil nachbearbeitet, um eine glatte Oberfläche und die gewünschten Maße zu erzielen. In diesem Schritt erfolgt die Feinbearbeitung durch Schleifen oder Polieren, je nach Anforderung des Endprodukts. Die Nachbearbeitung ist entscheidend, um die Oberflächenqualität zu optimieren und die Anforderungen an die Maßhaltigkeit zu erfüllen.
Die Anwendung von Laserschweißverfahren bei der Gussteile-Instandsetzung bietet eine hochpräzise und effiziente Lösung zur Reparatur und Optimierung von Gussteilen. Die durch das Laserschweißen erreichte Präzision und Kontrolle sind unverzichtbar in der modernen Fertigungsindustrie, insbesondere in Bereichen, in denen höchste Qualität und Zuverlässigkeit gefordert sind. Die Einhaltung von Normen wie der EN ISO 15614 zur Qualifizierung von Schweißverfahren stellt sicher, dass die angewandten Methoden den industriellen Standards entsprechen.
Welche Gusswerkstoffe eignen sich?
Stahlguss
Stahlguss ist hervorragend für das Laserschweißen von Gussteilen geeignet. Dieser Werkstoff zeichnet sich durch hohe Festigkeit und Zähigkeit aus, die durch das präzise und kontrollierte Laserschweißverfahren von Sigma Laser optimal genutzt werden können. Die geringe Wärmeeinflusszone (WEZ) ermöglicht dabei eine minimale Verformung der Gussteile, was besonders bei der Reparatur von hochbelasteten Bauteilen vorteilhaft ist. Die Anlagen von Sigma Laser, wie die Sidanus Light, bieten eine präzise Steuerung der Schweißparameter, um eine hohe Einschweißtiefe zu erzielen und die Integrität des Werkstoffs zu erhalten.
Typische Parameter für das Laserschweißen von Stahlguss umfassen Laserleistungen im Bereich von 100 bis 500 W und eine Einschweißtiefe von bis zu 2 mm, abhängig von der Materialdicke und den spezifischen Anforderungen des Bauteils. Die Einhaltung der Norm EN ISO 15614 zur Qualifizierung von Schweißverfahren ist hierbei von Bedeutung, um die Prozessqualität sicherzustellen.
Aluminiumguss
Aluminiumguss lässt sich ebenfalls gut mit Laserschweißen bearbeiten, wenn ein passendes Zusatzmaterial verwendet wird. Aufgrund der hohen Wärmeleitfähigkeit von Aluminium ist es entscheidend, die Schweißparameter exakt abzustimmen, um Porenbildung zu vermeiden. Hierbei kommen die speziellen Technologien von Sigma Laser, wie die Sineo Light, zum Einsatz, die eine präzise Steuerung der Laserleistung und -dichte ermöglichen. Dadurch wird die Reparatur der Gussteile effizient und qualitativ hochwertig ausgeführt, was insbesondere in der Automobil- und Luftfahrtindustrie von Bedeutung ist.
Die Wahl des geeigneten Zusatzmaterials, wie es in der DIN 32525-2 spezifiziert ist, spielt eine wesentliche Rolle, um die metallurgische Verträglichkeit zu gewährleisten. Typische Schweißgeschwindigkeiten liegen im Bereich von 0,5 bis 2 m/min, abhängig von der Legierung und der Bauteildicke.
Gusseisen
Gusseisen stellt beim Laserschweißen eine Herausforderung dar, da es aufgrund seines hohen Kohlenstoffgehalts zu Rissbildung neigen kann. Für die Instandsetzung von Gusseisen bietet das Laserschweißverfahren von Sigma Laser dennoch potenzielle Lösungen, die in einem eigenen Artikel näher erläutert werden. Die Wahl der richtigen Schweißstrategie ist entscheidend, um die mechanischen Eigenschaften der Gussteile zu erhalten und die Lebensdauer zu verlängern.
Das Laserschweißen von Gusseisen erfordert eine sorgfältige Anpassung der Prozessparameter, um die Bildung von Rissen und Poren zu minimieren. Die Verwendung von Vorwärmtechniken kann hier unterstützend wirken, um die Spannungen im Material zu reduzieren. Die Strahlqualität, wie sie in der DIN EN ISO 14744-1 beschrieben wird, ist ein kritischer Faktor für die Prozessstabilität und die Qualität der Schweißnaht.
Reparieren oder neu gießen?
Wirtschaftliche Überlegungen
Die Entscheidung zwischen der Reparatur von Gussteilen und deren Neuguss hängt von mehreren Faktoren ab, insbesondere von der Wirtschaftlichkeit. Aspekte wie Lieferzeit, Modellkosten und die Einzelteillogik spielen eine wesentliche Rolle. Beim Laserschweißen von Gussteilen können erhebliche Kosteneinsparungen erzielt werden, besonders bei teuren Werkstoffen oder komplizierten Geometrien.
Vorteile der Gussteile-Reparatur durch Laserschweißen
Das Laserschweißverfahren bietet eine präzise und effiziente Möglichkeit zur Instandsetzung von Gussteilen. Die geringe Wärmeeinflusszone (WEZ) minimiert das Risiko von Verzug oder strukturellen Veränderungen des Materials. Dies ist besonders vorteilhaft bei Materialien wie Aluminiumguss oder Stahlguss. Zudem ermöglicht die hohe Einschweißtiefe des Laserschweißens eine dauerhafte Reparatur, die die Lebensdauer des Bauteils verlängert.
Die Einhaltung von Normen wie der DIN EN ISO 4063 gewährleistet, dass die eingesetzten Verfahren und Materialien den industriellen Standards entsprechen.
Entscheidungsfindung im industriellen Kontext
- Modellkosten: Die hohen Kosten für neue Gussformen können durch die Reparatur bestehender Gussteile vermieden werden.
- Lieferzeit: Die Reparaturzeiten sind oft kürzer als die Produktionszeiten für neue Gussteile, was zu einer schnelleren Wiederinbetriebnahme der Anlagen führt.
- Materialeinsparung: Durch die Wiederverwendung von Gussteilen werden Materialkosten erheblich reduziert.
Diese Aspekte machen das Gussteile reparieren durch Laserschweißen zu einer attraktiven Option im industriellen Umfeld, insbesondere für Branchen mit hohem Kostendruck und engen Zeitplänen.
Die Flexibilität der Laserschweißsysteme, wie sie bei den mobilen Anlagen von Sigma Laser, z.B. der Sineo Light, zu finden ist, ermöglicht es, Reparaturen direkt vor Ort durchzuführen, was die Ausfallzeiten weiter reduziert. Die hohe Mobilität und Anpassungsfähigkeit dieser Systeme tragen dazu bei, dass sie in verschiedenen industriellen Anwendungen effektiv eingesetzt werden können.
Mobil am Großgussteil oder stationär in der Kabine?
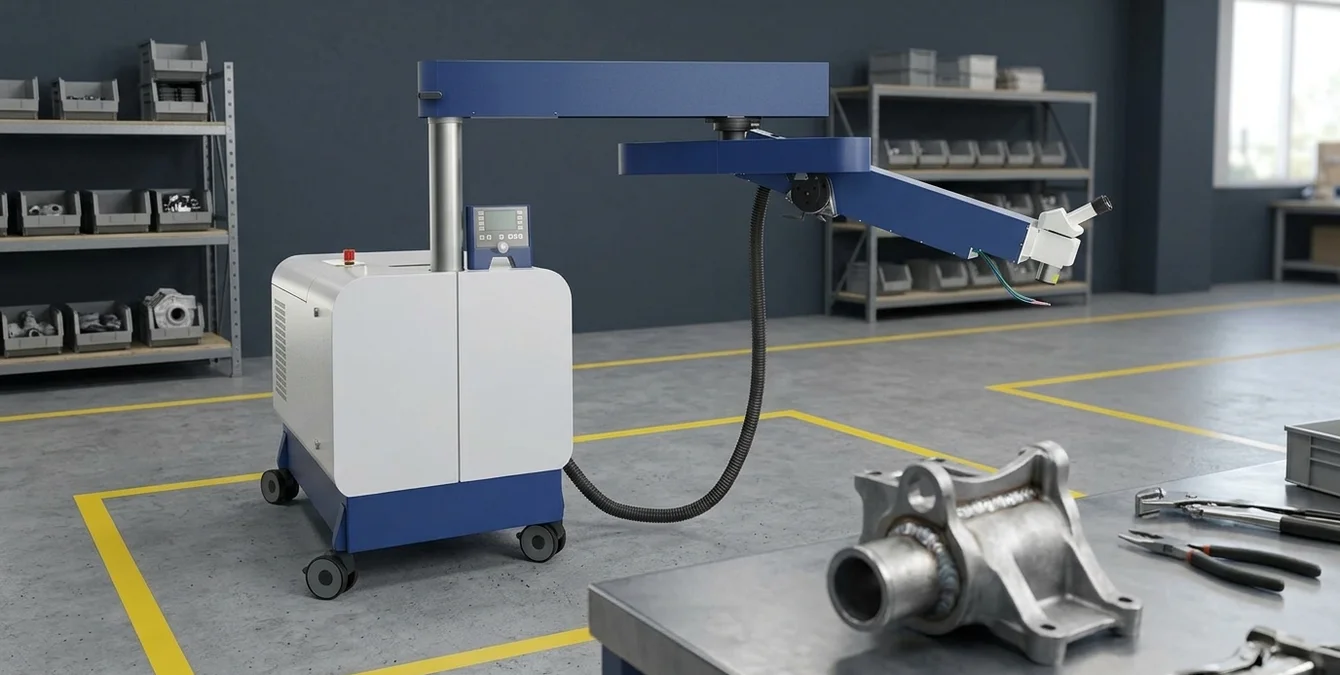
Die Wahl zwischen mobilen und stationären Laserschweißanlagen ist entscheidend bei der Instandsetzung von Gussteilen. Fahrbare Systeme wie die Sineo Light oder die Sirius Light von Sigma Laser eignen sich ideal für die Reparatur von großen, unbeweglichen Gussteilen. Stationäre Anlagen wie die Sidanus Fibre oder die Siega Fibre bieten hingegen eine präzise Schweißlösung für transportable Teile innerhalb einer geschützten Umgebung.
Vorteile fahrbarer Systeme
Fahrbare Laserschweißsysteme ermöglichen die direkte Arbeit vor Ort an großen Gussteilen. Dies reduziert den Aufwand und die Kosten für den Transport der Werkstücke. Die Systeme sind flexibel an verschiedene Einsatzorte bewegbar und besonders geeignet für die Reparatur großer Bauteile in Gießereien und im Maschinenbau. Zudem bieten sie die Möglichkeit, schwer zugängliche Stellen effizient zu erreichen.
Typischerweise arbeiten diese Systeme mit einer Laserleistung von bis zu 500 W und einer Einschweißtiefe von bis zu 2 mm, abhängig vom Material und der spezifischen Anwendung. Die Wärmeeinflusszone (WEZ) bleibt dabei minimal, was die Materialverzugsgefahr reduziert. Die Bearbeitung von Werkstoffen wie 1.4301 (Edelstahl) oder 1.2343 (Werkzeugstahl) ist häufig möglich.
Präzision in der stationären Kabine
Stationäre Laserschweißanlagen bieten eine kontrollierte Umgebung, optimiert für die Bearbeitung kleinerer, transportabler Gussteile. Diese Systeme sind ideal, wenn höchste Präzision erforderlich ist. Die Kabine schützt vor äußeren Einflüssen und ermöglicht eine konstante Qualität bei der Gussteile-Instandsetzung. Die Integration moderner Technologien wie der Schwenkoptik sorgt dabei für eine flexible Anpassung an komplexe Geometrien.
Stationäre Systeme wie die Sidanus Fibre bieten eine hohe Wiederholgenauigkeit und sind in der Lage, sowohl gepulst als auch im Dauerstrichmodus (CW) zu arbeiten. Dies ermöglicht eine Anpassung an unterschiedliche Werkstoffanforderungen und Schweißnahtgeometrien. Die Strahlqualität wird gemäß DIN EN ISO 14744-1 geprüft, um eine optimale Schweißnahtqualität sicherzustellen DIN EN ISO 14744-1.
Entscheidungshilfen für die Gussteile-Reparatur
- Werkstückgröße: Große, ortsgebundene Gussteile profitieren von mobilen Systemen.
- Transportfähigkeit: Transportable Teile lassen sich effizient in stationären Kabinen bearbeiten.
- Präzisionsanforderungen: Höchste Präzision wird in der stationären Umgebung erreicht.
- Flexibilität: Fahrbare Systeme bieten Flexibilität für unterschiedliche Einsatzorte.
Für weitere Informationen zu den Anwendungen von Laserschweißverfahren in der Industrie besuchen Sie unseren Blog über Laserschweißen-Anwendungen.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen bei Gussteilen?
Laserschweißen bei Gussteilen nutzt fokussierte Laserstrahlen, um präzise Schweißnähte mit minimaler Wärmeeinflusszone (WEZ) zu erzeugen. Dies minimiert Verzug und Risse, die bei konventionellen Methoden wie WIG auftreten können. Sigma-Laseranlagen, ausgestattet mit Nd:YAG- oder Ytterbium-Faserlasern, bieten hohe Genauigkeit und Wiederholbarkeit, ideal für komplexe Geometrien und schwer zugängliche Bereiche.
Welche Gussteile können mit Laserschweißen repariert werden?
Mit Laserschweißen können eine Vielzahl von Gussteilen repariert werden, darunter Teile aus Aluminium, Stahl und Gusseisen mit Werkstoffnummern wie 1.4301 oder 1.2343. Besonders geeignet sind Teile mit feinen Rissen oder kleinen Fehlstellen, da die Methode eine präzise Materialzugabe ermöglicht.
Welche Vorteile bietet Laserschweißen gegenüber konventionellen Verfahren?
Laserschweißen bietet zahlreiche Vorteile, darunter eine geringere Wärmeeinflusszone, was Verzug und Nacharbeit minimiert. Die hohe Präzision und Geschwindigkeit reduzieren Produktionsausfälle und verbessern die Effizienz. Zudem sind keine Schweißzusatzstoffe erforderlich, was Materialkosten senkt.
Wie beeinflusst die Einschweißtiefe die Reparatur von Gussteilen?
Die Einschweißtiefe beim Laserschweißen kann genau gesteuert werden, was entscheidend für die Reparatur von Gussteilen ist. Eine präzise Steuerung ermöglicht das Füllen von Rissen und das Hinzufügen von Material ohne Überhitzung oder Verformung des umgebenden Materials.
Wie beeinflusst Laserschweißen die Lebensdauer von reparierten Gussteilen?
Laserschweißen kann die Lebensdauer von reparierten Gussteilen verlängern, da es eine präzise und kontrollierte Materialverbindung ermöglicht. Dies führt zu einer hohen Festigkeit der Schweißnaht und reduziert das Risiko von erneuten Rissen oder Materialermüdung im reparierten Bereich.
Welche Faktoren beeinflussen die Kosten beim Laserschweißen von Gussteilen?
Die Kosten beim Laserschweißen von Gussteilen werden durch Faktoren wie Materialart, Komplexität der Reparatur, Einschweißtiefe und Produktionsvolumen beeinflusst. Eine Wirtschaftlichkeitsberechnung zeigt, dass die Investition in Lasertechnik durch Einsparungen bei Nacharbeit und Materialkosten schnell amortisiert werden kann.
Wie unterstützt Sigma Laser die präzise Reparatur von Lunkern und Poren in Gussteilen?
Sigma Laser setzt auf 5-Achs-CNC-Kinematik (X·Y·Z·C·D) für reproduzierbare Schweißnähte auch an komplexen Gussteil-Geometrien. Dank Super Pulse Technology (SPT) entstehen gleichmäßige, verzugsarme Nähte mit kontrolliertem Wärmeeintrag – ideal für die gezielte Reparatur von Lunkern, Poren und Kaltläufen direkt am Bauteil.
Quellen
- DIN EN ISO 4063:2011-03 – Schweißen und verwandte Prozesse – Nomenklatur der Prozesse und Ordnungsnummern — Diese Norm bietet eine umfassende Übersicht über Schweißprozesse, einschließlich Laserschweißen, und deren Klassifizierung.
- DIN 32525-2:1995-02 – Schweißzusätze – Teil 2: Einteilung der Schweißzusätze für das Laserschweißen — Diese Norm spezifiziert die Einteilung von Schweißzusätzen, die beim Laserschweißen von Gussteilen verwendet werden können.
- Fraunhofer ILT – Laserschweißen von Gussteilen — Das Fraunhofer-Institut für Lasertechnik bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen von Gussteilen.
- DIN EN ISO 14744-1:2000 – Laserschweißen – Prüfverfahren für die Strahlqualität — Diese Norm legt Prüfverfahren für die Strahlqualität beim Laserschweißen fest, die für die Reparatur von Gussteilen relevant sein können.
- DGUV Information 209-002 – Schweißtechnische Arbeiten — Diese DGUV-Information gibt Hinweise zu sicherheitstechnischen Anforderungen bei schweißtechnischen Arbeiten, einschließlich Laserschweißen.
- Welding in the World – Journal of the International Institute of Welding — Diese Fachzeitschrift veröffentlicht regelmäßig wissenschaftliche Artikel über neue Entwicklungen im Bereich Laserschweißen, einschließlich Anwendungen bei Gussteilen.
- Patent DE102016113456A1 – Verfahren zum Laserschweißen von Gussteilen — Dieses Patent beschreibt ein spezielles Verfahren zum Laserschweißen von Gussteilen und bietet technische Details und Innovationen.


