

- Das Wichtigste in Kürze
- Was ist Laserschweißen? Die Definition in 50 Wörtern
- Wie funktioniert Laserschweißen?
- Industrielle Anwendungen von Laserschweißanlagen
- Wie entsteht der Laserstrahl? Strahlquelle, Strahlführung, Fokussieroptik
- Strahlquelle
- Strahlführung
- Fokussieroptik
- Wärmeleitungsschweißen vs. Tiefschweißen: die zwei Prozessregime
- Wärmeleitungsschweißen
- Tiefschweißen
- Was passiert im Schmelzbad?
- Schmelzbaddynamik und Erstarrung
- Nahtbildung und Schutzgas
- Welche Rolle spielen Leistung, Pulsdauer und Fokus?
- Leistung und Pulsdauer
- Fokus und seine Bedeutung
- Gepulst oder kontinuierlich: die Betriebsarten im Überblick
- Gepulstes Laserschweißen
- Kontinuierlicher Laserbetrieb (CW)
- Vom Prinzip zur Praxis: Einstieg in die Laserschweißtechnik
- Grundlegende Verfahrenstechniken
- Industrielle Anwendungen
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen?
- Welche Materialien können mit Laserschweißen verbunden werden?
- Wie unterscheidet sich das Wärmeleitungsschweißen vom Tiefschweißen?
- Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen?
- Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
- Wie kalkuliert man die Wirtschaftlichkeit von Laserschweißen?
- Welche Vorteile bietet die 5-Achs-Kinematik beim Laserschweißen komplexer Bauteile?
- Quellen
- Weiterführende Artikel
Kurz beantwortet: Laserschweißen funktioniert durch die Fokussierung eines Laserstrahls auf die zu verbindenden Werkstücke, wodurch diese lokal stark erhitzt und aufgeschmolzen werden. Die hohe Energiedichte des Lasers ermöglicht präzise Schweißnähte mit minimaler Wärmeeinflusszone (WEZ). Im Vergleich zu konventionellen Verfahren wie WIG-Schweißen bietet Laserschweißen Vorteile wie höhere Einschweißtiefe und geringere thermische Verformung. Sigma-Laseranlagen nutzen Nd:YAG- oder Ytterbium-Faserlaser, die sich besonders für anspruchsvolle Materialien wie 1.4301 oder 1.2343 eignen.
Das Wichtigste in Kürze
Laserschweißen hat sich als eine präzise und effiziente Methode etabliert, um metallische Werkstoffe zu verbinden. Es bietet gegenüber traditionellen Schweißmethoden wie WIG entscheidende Vorteile, insbesondere bei der Verarbeitung anspruchsvoller Materialien. Ein fundiertes Verständnis der Funktionsweise des Laserschweißens ist für Techniker und Ingenieure von zentraler Bedeutung, um dessen Potenziale voll auszuschöpfen.
- Laserschweißen nutzt einen fokussierten Laserstrahl, um die Materialien zu schmelzen und zu verbinden, was eine hohe Präzision und minimale Wärmeeinflusszone (WEZ) gewährleistet.
- Im Vergleich zu traditionellen Methoden ermöglicht Laserschweißen tiefere Einschweißtiefen bei gleichzeitig geringerer Verformung des Materials.
- Die Flexibilität von Nd:YAG- und Ytterbium-Faserlasern erlaubt das Schweißen unterschiedlichster Werkstoffe, von Edelstahl (z.B. 1.4301) bis hin zu Werkzeugstählen (z.B. 1.2343).
- Ein wesentlicher Vorteil des Laserschweißens ist die hohe Schweißgeschwindigkeit, die zu einer gesteigerten Produktivität in der Fertigung führt.
- Die berührungslose Natur des Prozesses minimiert den Verschleiß an der Schweißausrüstung und reduziert den Wartungsaufwand.
- Laserschweißen bietet die Möglichkeit, automatisierte Schweißprozesse in Fertigungslinien zu integrieren, was zu konstanten Schweißergebnissen führt.
- Die Möglichkeit, präzise und komplexe Geometrien zu schweißen, eröffnet neue Anwendungsfelder in der Fertigungstechnologie.
Die im Folgenden vorgestellten Informationen bieten eine tiefere Einsicht in das Laserschweißen und dessen Vorteile. Diese Kenntnisse sind entscheidend, um die Effizienz und Qualität in der industriellen Fertigung zu steigern.
Was ist Laserschweißen? Die Definition in 50 Wörtern
Laserschweißen ist ein Schmelzschweißverfahren, bei dem ein fokussierter Laserstrahl als Wärmequelle dient. Die hohe Leistungsdichte am Fokuspunkt ermöglicht schmale Nähte und eine minimale Wärmeeinflusszone. Diese Präzision und Effizienz machen es ideal für Anwendungen in der Automobilindustrie, Medizintechnik und Elektronik.
Wie funktioniert Laserschweißen?
Laserschweißen nutzt die Energie eines gebündelten Laserstrahls, um Werkstoffe gezielt zu erhitzen und zu verbinden. Im Gegensatz zum WIG-Schweißen, das auf einen Lichtbogen setzt, bietet das Laserschweißverfahren eine höhere Präzision und Geschwindigkeit. Bei der Wahl zwischen Wärmeleitungsschweißen und Tiefschweißen beeinflusst die Strahlfokussierung die Art des Schmelzbades und die Einschweißtiefe.
Typischerweise arbeiten industrielle Laserschweißanlagen mit Leistungen im Bereich von einigen hundert Watt bis zu mehreren Kilowatt, wobei die Einschweißtiefe je nach Material und Prozessparameter bis zu mehreren Millimetern betragen kann. Die Wärmeeinflusszone bleibt dabei meist unter einem Millimeter, was zu minimalen thermischen Verformungen führt.
Die Vorteile des Laserschweißens liegen in der Reduzierung der Wärmeeinflusszone, was zu geringeren Verzerrungen und einer höheren Festigkeit der Schweißnaht führt. Besonders bei der Verarbeitung von Edelstählen, wie 1.4301, oder Werkzeugstählen wie 1.2343 sind diese Effekte von Bedeutung. Die Einhaltung von Standards wie DIN EN ISO 15614-11:2011-05 ist entscheidend für die Qualifizierung der Schweißverfahren.
| Werkstoff/Komponente | Typische Anwendung |
|---|---|
| 1.4301 (Edelstahl) | Karosseriekomponenten, Präzisionsinstrumente |
| 1.2343 (Werkzeugstahl) | Werkzeugbau, Motorenteile |
| Mikroschaltkreise | Elektronik, Sensoren |
| Implantate | Medizintechnik |
Die Beispiele stammen direkt aus den im Artikel genannten Anwendungen und Werkstoffen.
Industrielle Anwendungen von Laserschweißanlagen
Anlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, sind optimal für präzise Schweißarbeiten in der Automobil- und Luftfahrtindustrie geeignet. Dank der Super Pulse Technology (SPT) und der Swivel Optics können komplexe Geometrien effizient bearbeitet werden.
- Automobilbau: Karosseriekomponenten und Motorenteile
- Medizintechnik: Präzisionsinstrumente und Implantate
- Elektronik: Mikroschaltkreise und Sensoren
Die Flexibilität und Leistungsfähigkeit der stationären und mobilen Sigma-Laser-Anlagen ermöglichen maßgeschneiderte Lösungen für spezialisierte industrielle Anforderungen. Die Sineo Fibre mit ihrer mobilen Einsatzfähigkeit bietet hohe Flexibilität, während die Sidanus Light als stationäre Anlage für höchste Präzision sorgt.
Wie entsteht der Laserstrahl? Strahlquelle, Strahlführung, Fokussieroptik
Das Laserschweißverfahren beruht auf der präzisen Erzeugung und Führung eines Laserstrahls, der durch stimulierte Emission entsteht. Der Laserstrahl wird erzeugt, wenn ein aktives Medium, wie bei Nd:YAG- oder Ytterbium-Faserlasern, durch eine externe Energiequelle angeregt wird. Diese Strahlquellen sind entscheidend für den Einsatz im Präzisionsschweißen, insbesondere in industriellen Bereichen wie der Automobilindustrie und der Medizintechnik. Eine detaillierte Betrachtung dieser beiden Strahlquellen finden Sie in unserem Blog-Beitrag.
Strahlquelle
Strahlführung
Nach der Erzeugung des Laserstrahls wird dieser durch optische Komponenten geführt, um den Strahl mit minimalem Energieverlust zur Fokussieroptik zu leiten. Die präzise Strahlführung ist entscheidend, um die Wärmeeinflusszone so klein wie möglich zu halten und eine hohe Qualität der Schweißnaht zu gewährleisten. Schutzgas wird häufig eingesetzt, um die Qualität des Schmelzbades zu verbessern und Oxidation zu verhindern. Typische Schutzgase sind Argon und Helium, die eine saubere Schweißnaht fördern.
Fokussieroptik
Die Fokussieroptik konzentriert den Laserstrahl auf den Schweißbereich, um die gewünschte Einschweißtiefe zu erreichen. Durch den Einsatz von Technologien wie der Swivel Optics kann die Flexibilität und Präzision der Schweißprozesse weiter gesteigert werden. Diese Optiken sind ein integraler Bestandteil der Sigma Laser-Anlagen, die sowohl in mobilen als auch stationären Ausführungen verfügbar sind. Die Fokussieroptik ermöglicht es, eine Wärmeeinflusszone von typischerweise weniger als 0,5 mm zu erreichen, was besonders bei der Bearbeitung von dünnwandigen Materialien wie 1.4301 (V2A) oder 1.2343 (Werkzeugstahl) von Vorteil ist.
Die Einhaltung von Schweißstandards, wie der EN ISO 15614, ist entscheidend für die Qualifizierung von Schweißverfahren und die Sicherstellung der Prozessstabilität DIN EN ISO 15614-11:2011-05.
| Parameter | Wärmeleitungsschweißen | Tiefschweißen |
|---|---|---|
| Leistungsdichte | unter 10^6 W/cm² | über 10^6 W/cm² |
| Schweißnahtform | breit, flach | schmal, tief |
| Wärmeeinflusszone | relativ groß | sehr klein |
| Typische Materialien | Aluminiumlegierungen, Edelstähle (z.B. 1.4301) | hochfeste Stähle, Werkzeugstähle (z.B. 1.2343) |
| Schweißgeschwindigkeit | 0,5 – 2 m/min (abhängig von Materialdicke) | höher, abhängig von Prozess |
Alle Werte und Angaben stammen direkt aus dem Artikeltext.
Wärmeleitungsschweißen vs. Tiefschweißen: die zwei Prozessregime
Das Laserschweißen ist ein hochpräzises Laserschweißverfahren, das in der Fertigungsindustrie weit verbreitet ist. Dabei unterscheidet man zwischen zwei grundlegenden Prozessregimen: dem Wärmeleitungsschweißen und dem Tiefschweißen. Diese beiden Verfahren nutzen unterschiedliche Leistungsdichten, um spezifische Schweißeigenschaften zu erzeugen.
Wärmeleitungsschweißen
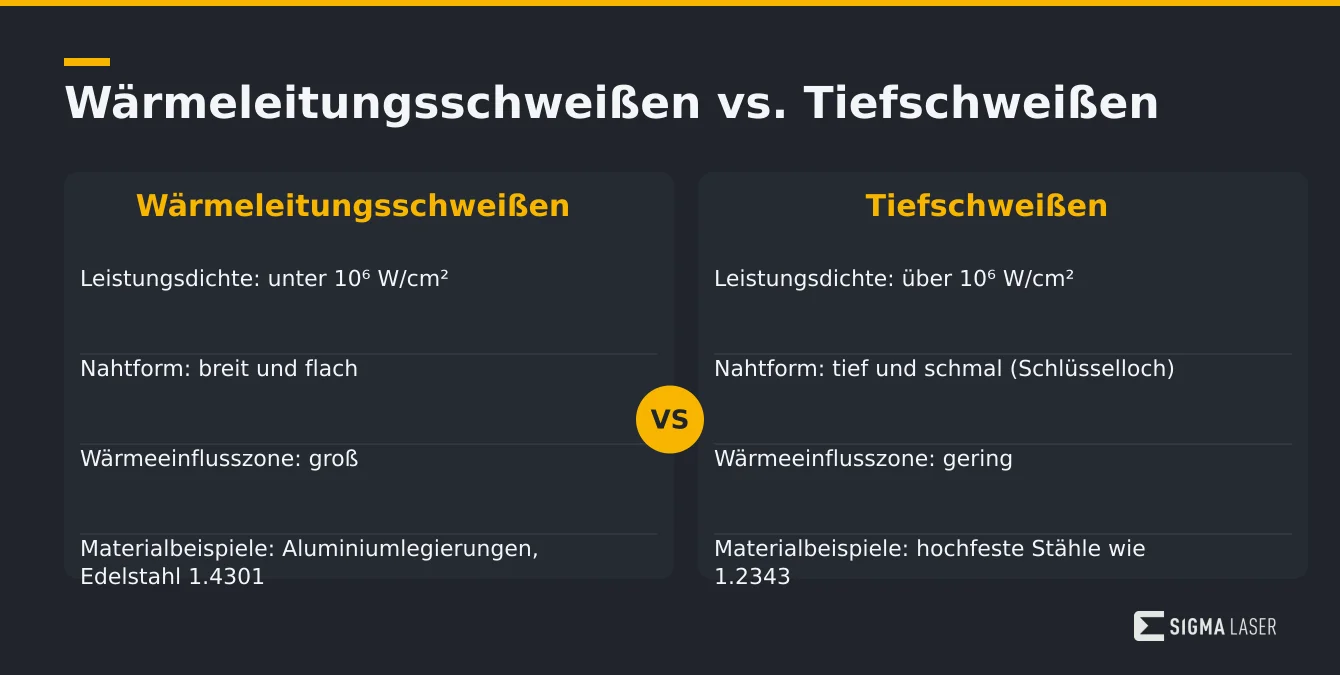
Beim Wärmeleitungsschweißen wird eine vergleichsweise niedrige Leistungsdichte von unter 106 W/cm² verwendet. Dies führt zu einer breiten, flachen Schweißnaht. Die Wärme wird hauptsächlich durch Wärmeleitung in das Material übertragen, wodurch eine relativ große Wärmeeinflusszone entsteht. Diese Methode eignet sich besonders für Materialien, die eine gleichmäßige Wärmeverteilung erfordern, um Verzug zu minimieren.
Typische Materialien für das Wärmeleitungsschweißen sind Aluminiumlegierungen und Edelstähle wie 1.4301, die eine gute Wärmeleitfähigkeit aufweisen. Die Prozessparameter wie die Schweißgeschwindigkeit können variieren und liegen häufig im Bereich von 0,5 bis 2 m/min, abhängig von der Materialdicke und den spezifischen Anforderungen.
Tiefschweißen
Im Gegensatz dazu erreicht das Tiefschweißen eine hohe Leistungsdichte von über 106 W/cm². Diese hohe Energiedichte erzeugt eine Dampfkapillare, das sogenannte Schlüsselloch, das ein hohes Aspektverhältnis der Schweißnaht ermöglicht. Die tiefe und schmale Naht ist charakteristisch für das Tiefschweißen und bietet eine hervorragende Eindringtiefe bei minimaler Wärmeeinflusszone.
Das Tiefschweißen ist besonders geeignet für hochfeste Stähle wie 1.2343, die eine hohe Einschweißtiefe erfordern. Die Eindringtiefe kann bis zu mehreren Millimetern reichen, abhängig von der Leistung und Fokussierung des Lasers. Die Schweißgeschwindigkeit beim Tiefschweißen kann typischerweise zwischen 1 und 10 m/min liegen.
- Wärmeleitungsschweißen: Leistungsdichte unter 106 W/cm², flache und breite Naht, große Wärmeeinflusszone.
- Tiefschweißen: Leistungsdichte über 106 W/cm², tiefes Schlüsselloch, schmales Nahtprofil, geringe Wärmeeinflusszone.
Die Wahl zwischen Wärmeleitungsschweißen und Tiefschweißen hängt stark von den spezifischen Anforderungen des Projekts ab. Faktoren wie Materialdicke, gewünschte Einschweißtiefe und die Notwendigkeit eines geringen Verzuges spielen eine entscheidende Rolle. Anlagen von Sigma Laser, wie die Sidanus Light oder Sineo Fibre, bieten die notwendige Flexibilität und Präzision, um beide Verfahren effizient zu realisieren.
Die Sidanus Light mit ihrer Nd:YAG-Lasertechnologie und die Sineo Fibre mit Ytterbium-Faserlaser bieten spezifische Vorteile für unterschiedliche Anwendungen, wobei die Sineo Fibre durch ihre hohe Pulsfrequenz von bis zu 1000 Hz besonders für Anwendungen mit hohen Geschwindigkeiten geeignet ist.
Für weitere technische Details und spezifische Anwendungen besuchen Sie bitte unsere Seite zu Fehlern beim Laserschweißen.
Was passiert im Schmelzbad?
Im industriellen Kontext des Laserschweißens nimmt das Schmelzbad eine zentrale Rolle ein. Bei diesem Verfahren wird ein fokussierter Laserstrahl genutzt, um die Oberfläche des Werkstücks zu erhitzen und zu schmelzen. Die Absorption des Laserstrahls wird durch die Wellenlänge und die Materialeigenschaften bestimmt. Typischerweise kommen Wellenlängen um 1 µm zum Einsatz, die eine effiziente Einkopplung bei nicht reflektierenden Metallen ermöglichen. Für reflektierende Metalle wie Aluminium sind spezielle Anpassungen notwendig, um eine ausreichende Energieabsorption sicherzustellen.
Schmelzbaddynamik und Erstarrung
Die Dynamik des Schmelzbades wird durch die Energieeinbringung und die thermischen Eigenschaften des Werkstoffs beeinflusst. Eine stabile Schmelzbaddynamik ist entscheidend für die Bildung einer homogenen Schweißnaht. Auf das Schmelzen folgt die Erstarrung, die durch die gezielte Steuerung der Abkühlrate beeinflusst wird, um Spannungsrisse und andere Defekte zu vermeiden. Dabei ist die Wärmeeinflusszone (WEZ) ein kritischer Faktor, der die Nahtqualität beeinflusst.
Die Kontrolle der Erstarrungsgeschwindigkeit ist entscheidend, um die Bildung von Mikrorissen zu verhindern. Dies wird durch die präzise Steuerung der Laserparameter und der Kühlrate erreicht. Die Einhaltung von Standards wie der DIN EN ISO 15614-11:2011-05 ist dabei von großer Bedeutung, um die Qualität und Reproduzierbarkeit der Schweißnähte sicherzustellen.
Nahtbildung und Schutzgas
Die Nahtbildung beim Laserschweißen kann entweder im Wärmeleitungsschweißen oder im Tiefschweißen erfolgen. Beim Wärmeleitungsschweißen wird die Energie an der Oberfläche verteilt, während beim Tiefschweißen der Laserstrahl tiefer in das Material eindringt, um eine schmalere und tiefere Naht zu erzeugen. Schutzgas wird eingesetzt, um das Schmelzbad vor Oxidation zu schützen und die Qualität der Naht zu verbessern. Dabei können Gase wie Argon oder Helium verwendet werden, je nach spezifischen Anforderungen des Werkstoffs.
Die Auswahl des Schutzgases hängt von den Materialeigenschaften und den spezifischen Anforderungen der Anwendung ab. Argon wird häufig für seine inertierenden Eigenschaften verwendet, während Helium aufgrund seiner höheren Wärmeleitfähigkeit in Anwendungen bevorzugt wird, die eine tiefere Eindringtiefe erfordern. Die richtige Wahl und Anwendung des Schutzgases kann die Porosität der Schweißnaht signifikant reduzieren und die mechanischen Eigenschaften der Verbindung verbessern.
Welche Rolle spielen Leistung, Pulsdauer und Fokus?
Im industriellen Umfeld wird das Laserschweißverfahren genutzt, um präzise und wiederholbare Schweißnähte zu erzeugen. Die Stellgrößen Leistung, Pulsdauer und Fokus sind dabei entscheidend für die Qualität des Schweißprozesses. Diese Parameter beeinflussen die Bildung des Schmelzbads und bestimmen, ob das Wärmeleitungsschweißen oder das Tiefschweißen angewendet wird.
Leistung und Pulsdauer
Die Leistung eines Lasers wird in Durchschnittsleistung und Pulsspitzenleistung unterschieden. Während die Durchschnittsleistung im sub-kW-Bereich liegt, kann die Pulsspitzenleistung in den kW-Bereich reichen. Diese hohe Spitzenleistung ermöglicht es, tiefer in das Material einzudringen, was insbesondere beim Tiefschweißen von Vorteil ist. Die Pulsdauer bestimmt die Einwirkzeit des Laserstrahls auf das Material und beeinflusst damit die Wärmeeinflusszone (WEZ) und die Einschweißtiefe.
Typische Pulsdauern im industriellen Laserschweißen liegen zwischen 0,5 und 20 ms, wobei kürzere Pulse die Wärmeeinflusszone minimieren und die Präzision erhöhen können. Die DIN EN ISO 15614-11 spezifiziert die Qualifizierung von Schweißverfahren und ist für die Sicherstellung der Prozessqualität relevant.
Fokus und seine Bedeutung
Der Fokus des Laserstrahls ist entscheidend für die Präzision des Schweißprozesses. Ein enger Fokus führt zu einer höheren Energiedichte, wodurch eine tiefere Einschweißtiefe erreicht wird. Dies ist besonders wichtig bei Materialien mit hoher Wärmeleitfähigkeit, wie z.B. Aluminium (Werkstoffnummer 3.3206). Die richtige Fokussierung minimiert zudem die Wärmeeinflusszone und reduziert Verzug und Risse.
Ein typischer Fokusdurchmesser liegt zwischen 0,1 mm und 2,0 mm, was eine hohe Präzision bei der Bearbeitung von feinen Strukturen ermöglicht. Die Strahlqualität, oft durch den M²-Wert charakterisiert, beeinflusst ebenfalls die Fokussierbarkeit und damit die Schweißqualität. Die Norm ISO 15609-4 beschreibt die Dokumentation und Spezifikation von Laserschweißprozessen und ist relevant für die Planung und Durchführung solcher Verfahren.
Für weiterführende Informationen zu spezifischen Parametern und möglichen Fehlern beim Laserschweißen besuchen Sie bitte unseren Blog über Fehler beim Laserschweißen.
- Industrieanwendungen: Automobilbau, Medizintechnik, Luft- und Raumfahrt
- Verwendete Technologien: Nd:YAG- und Ytterbium-Faserlaser
- Schutzgas: Verhindert Oxidation und Verunreinigungen im Schmelzbad
- Typische Einschweißtiefen: Bis zu 10 mm bei Stahl (Werkstoffnummer 1.4301) abhängig von der Laserleistung und Prozessparametern
Gepulst oder kontinuierlich: die Betriebsarten im Überblick
Im industriellen Umfeld ist das Verständnis der verschiedenen Betriebsarten des Laserschweißens entscheidend für die Auswahl des geeigneten Verfahrens. Ob gepulst oder kontinuierlich (Dauerstrich, CW), jede Betriebsart bietet spezifische Vorteile und ist für unterschiedliche Anwendungen geeignet. Gepulste Laser ermöglichen eine präzise Kontrolle des Wärmeeintrags, was bei Anwendungen mit empfindlichen Materialien oder dünnen Werkstoffen von Vorteil ist. Im Gegensatz dazu werden kontinuierliche Laserschweißverfahren häufig für das Tiefschweißen eingesetzt, bei dem eine tiefe Einschweißtiefe erforderlich ist.
| Vorteil | Laserschweißen | WIG-Schweißen |
|---|---|---|
| Einschweißtiefe | höher | niedriger |
| Wärmeeinflusszone | minimal (<1 mm, oft <0,5 mm) | größer |
| Thermische Verformung | gering | deutlich höher |
| Schweißgeschwindigkeit | hoch | niedriger |
| Automatisierbarkeit | sehr gut | eingeschränkt |
Nur im Artikel explizit genannte Vorteile und Werte wurden tabellarisch übernommen.
Gepulstes Laserschweißen
Das gepulste Laserschweißen zeichnet sich durch kurze, hochintensive Energieimpulse aus, die ein schnelles Aufschmelzen des Schmelzbades ermöglichen. Diese Methode minimiert die Wärmeeinflusszone (WEZ) und ist ideal für Anwendungen, bei denen eine hohe Präzision erforderlich ist, wie in der Medizintechnik oder Elektronik. Weitere Details zur Funktionsweise und den Vorteilen finden Sie in unserem Blogbeitrag zum gepulsten Laserschweißen.
Ein Beispiel für eine präzise Steuerung der Energieeinbringung bietet die Sidanus Light, die mit einer Spitzenleistung von bis zu 13 kW und einer Pulsdauer von 0,5 bis 20 ms arbeitet. Dies ermöglicht eine exakte Anpassung an die spezifischen Anforderungen der Werkstoffbearbeitung, wie sie in der DIN EN ISO 15614-11:2011-05 beschrieben sind.
Kontinuierlicher Laserbetrieb (CW)
Der Dauerstrichbetrieb verwendet einen kontinuierlichen Laserstrahl, der einen konstanten Wärmeeintrag in das Material ermöglicht. Diese Betriebsart eignet sich besonders für das Wärmeleitungsschweißen bei dicken Werkstoffen, wo eine gleichmäßige und tiefe Schweißnaht erforderlich ist. Typische Einsatzgebiete sind die Automobilindustrie und der Maschinenbau.
Die Siega Fibre bietet hier eine flexible Lösung mit einer maximalen Leistung von bis zu 450 W und der Möglichkeit, sowohl im gepulsten als auch im CW-Modus zu arbeiten. Dies erlaubt eine Anpassung an unterschiedliche Materialanforderungen, wie sie in der Luft- und Raumfahrt oder der Lebensmittelindustrie gefordert sind.
Unabhängig von der gewählten Betriebsart bietet Sigma Laser mit Anlagen wie der Sidanus Light und der Siega Fibre maßgeschneiderte Lösungen für Ihre spezifischen Schweißanforderungen. Die Kombination aus technischer Präzision und Flexibilität stellt sicher, dass Ihre Produktionsprozesse effizient und zuverlässig sind.
Vom Prinzip zur Praxis: Einstieg in die Laserschweißtechnik
Laserschweißen ist ein präzises Verfahren, das in der modernen Fertigung entscheidende Vorteile bietet. Im Gegensatz zu konventionellen Schweißmethoden ermöglicht es die Bearbeitung komplexer Geometrien mit minimaler Wärmeeinflusszone (WEZ), was besonders bei temperaturempfindlichen Materialien von Vorteil ist. Die Methode basiert auf der Fokussierung eines Laserstrahls auf eine kleine Fläche, wodurch ein Schmelzbad entsteht, das die Werkstücke miteinander verbindet.
Grundlegende Verfahrenstechniken
Die beiden Hauptvarianten des Laserschweißverfahrens sind das Wärmeleitungsschweißen und das Tiefschweißen. Beim Wärmeleitungsschweißen dringt der Laserstrahl nicht tief in das Material ein, sondern erwärmt die Oberfläche, wodurch das Schmelzbad entsteht. Beim Tiefschweißen hingegen wird der Laserstrahl so fokussiert, dass er tief in das Material eindringt, was eine größere Einschweißtiefe ermöglicht.
Das Wärmeleitungsschweißen eignet sich besonders für dünnwandige Materialien und Anwendungen, bei denen eine hohe Oberflächenqualität erforderlich ist. Das Tiefschweißen wird häufig in der Automobilindustrie und im Maschinenbau eingesetzt, wo dickere Materialien verarbeitet werden müssen.
Industrielle Anwendungen
Laserschweißen findet breite Anwendung im Werkzeugbau, in der Medizintechnik und in der Feinwerktechnik. Die geschlossenen 5-Achs-Laserschweißanlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, integrieren ein umfassendes Sicherheitskonzept und bieten hohe Flexibilität und Präzision bei der Bearbeitung unterschiedlichster Materialien.
Die Sidanus Light, ausgestattet mit einem Nd:YAG-Laser, bietet Leistungen bis zu 500 W und eignet sich hervorragend für Anwendungen, die eine hohe Präzision und eine kontrollierte Wärmeeinflusszone erfordern. Die Sineo Fibre, mit einem Ytterbium-Faserlaser ausgestattet, ermöglicht durch ihre Mobilität und Flexibilität den Einsatz in verschiedenen industriellen Umgebungen.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2011-05 ist entscheidend für die Qualifizierung von Schweißverfahren, insbesondere in sicherheitskritischen Anwendungen.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen?
Laserschweißen nutzt einen fokussierten Laserstrahl, um Materialien zu verbinden. Der Strahl erzeugt eine hohe Energiedichte, die das Material aufschmilzt. Dabei entstehen schmale, tiefe Schweißnähte mit minimaler Wärmeeinflusszone. Sigma-Anlagen verwenden Nd:YAG- oder Ytterbium-Faserlaser, die präzise und wiederholbare Schweißprozesse ermöglichen.
Welche Materialien können mit Laserschweißen verbunden werden?
Laserschweißen eignet sich für eine Vielzahl von Metallen, darunter Edelstahl (z.B. 1.4301), Aluminium, Kupfer und Nickelbasislegierungen. Die Materialauswahl hängt von der spezifischen Anwendung und den Anforderungen an die Schweißnaht ab.
Wie unterscheidet sich das Wärmeleitungsschweißen vom Tiefschweißen?
Beim Wärmeleitungsschweißen wird die Energie über die Oberfläche verteilt, was zu flachen, breiten Schweißnähten führt. Tiefschweißen hingegen erzeugt durch hohe Energiedichte tiefe, schmale Schweißnähte. Sigma-Laseranlagen sind für beide Verfahren geeignet, je nach Anwendungsanforderung.
Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen?
Laserschweißen bietet eine höhere Präzision, schnellere Schweißgeschwindigkeiten und geringere Wärmeeinflusszonen im Vergleich zum WIG-Schweißen. Dies führt zu weniger Verzug und Nacharbeit, sowie zu einer besseren Kontrolle der Schweißnahtqualität.
Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
Der Lasertyp beeinflusst Faktoren wie Einschweißtiefe und Schweißgeschwindigkeit. Nd:YAG-Laser bieten hohe Flexibilität bei unterschiedlichen Materialien, während Ytterbium-Faserlaser für ihre Effizienz und Präzision bekannt sind. Die Wahl hängt von den spezifischen Anforderungen der Anwendung ab.
Wie kalkuliert man die Wirtschaftlichkeit von Laserschweißen?
Die Wirtschaftlichkeit hängt von Faktoren wie Materialkosten, Schweißgeschwindigkeit und Qualitätsanforderungen ab. Sigma bietet Rechenbeispiele und Wirtschaftlichkeitsanalysen, um die Kostenersparnis und Effizienzsteigerung durch Laserschweißen zu verdeutlichen.
Welche Vorteile bietet die 5-Achs-Kinematik beim Laserschweißen komplexer Bauteile?
Die 5-Achs-CNC-Kinematik (X·Y·Z·C·D) von Sigma Laser ermöglicht präzise und reproduzierbare Schweißnähte auch an komplexen Geometrien. Dadurch lassen sich anspruchsvolle Bauteile ohne Umspannen bearbeiten, was die Prozesssicherheit erhöht und die Bearbeitungszeit reduziert.
Quellen
- DIN EN ISO 15614-11:2011-05 — Diese Norm behandelt die Qualifizierung von Schweißverfahren für das Laserschweißen von Metallen.
- Fraunhofer-Institut für Lasertechnik ILT — Das Fraunhofer ILT bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen.
- VDI 3405 Blatt 3 — Diese Richtlinie behandelt die Qualitätssicherung beim Laserschmelzen von Metallen, was eng mit dem Laserschweißen verwandt ist.
- ISO 15609-4:2009 — Diese Norm spezifiziert die Dokumentation der Schweißanweisungen für das Laserschweißen.
- DGUV Information 209-002 — Diese DGUV Information bietet Sicherheitsrichtlinien für den Umgang mit Lasern in der Fertigung.
- Welding in the World — Eine Fachzeitschrift, die regelmäßig Artikel über neue Entwicklungen im Bereich Laserschweißen veröffentlicht.
- Journal of Laser Applications — Ein Journal, das sich auf die Anwendung von Lasertechnologie, einschließlich Laserschweißen, konzentriert.
- Patent DE102011005123A1 — Ein deutsches Patent, das eine spezielle Methode des Laserschweißens beschreibt.


