

- Das Wichtigste in Kürze
- Warum braucht Laserschweißen Schutzgas?
- Schutz des Schmelzbads vor Oxidation
- Vermeidung von Anlauffarben und Poren
- Funktion als Barriere für Metalldampf und Plasma
- Folgen fehlender Schutzgasabdeckung
- Argon, Stickstoff oder Helium: Eigenschaften im Vergleich
- Argon: Schwer und Dicht
- Helium: Hohe Wärmeleitfähigkeit
- Stickstoff: Kosteneffiziente Alternative
- Welches Gas für welchen Werkstoff?
- Gasführung in der Praxis: Düse, Volumenstrom, Nachströmzeit
- Koaxial- vs. Seitendüse
- Anstellwinkel und Volumenstrom
- Nachströmzeit und Wurzelseitenformierung
- Wie vermeiden Sie Anlauffarben und Poren?
- Anlauffarben
- Poren
- Schutzgas als Kostenfaktor: Verbrauch intelligent steuern
- Effizienz durch Düsengeometrie und Programmierung
- Wahl des Schutzgases: Argon, Helium oder Stickstoff
- Häufig gestellte Fragen
- Welches Schutzgas ist am besten für Edelstahl geeignet?
- Wie beeinflusst Schutzgas die Schweißgeschwindigkeit?
- Welche Rolle spielt das Schutzgas bei der Qualität der Schweißnaht?
- Können verschiedene Schutzgase kombiniert werden?
- Welche Vorteile bietet die Verwendung von Argon als Schutzgas?
- Welche Auswirkungen hat die Schutzgaswahl auf die Wärmeeinflusszone?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Schutzgas beim Laserschweißen dient der Minimierung von Oxidation und der Verbesserung der Schweißnahtqualität. Häufig verwendete Schutzgase sind Argon, Stickstoff und Helium. Argon ist kostengünstig und universell einsetzbar, während Helium tiefere Einschweißtiefen ermöglicht und die Wärmeeinflusszone reduziert. Stickstoff wird oft bei Edelstahl (z. B. 1.4301) eingesetzt, da es die Korrosionsbeständigkeit erhöht. Die Wahl des Schutzgases hängt von Material, Anwendung und gewünschten Schweißeigenschaften ab. Sigma Laser bietet umfassende Beratung zur optimalen Schutzgasauswahl.
Das Wichtigste in Kürze
Beim Laserschweißen spielt die Auswahl des richtigen Schutzgases eine entscheidende Rolle für die Qualität der Schweißnaht. Unterschiedliche Schutzgase beeinflussen nicht nur die Eigenschaften des Schweißprozesses, sondern auch die spezifische Anwendung bei verschiedenen Werkstoffen. Ein tiefes Verständnis dieser Parameter kann den Unterschied in der Fertigungseffizienz und Produktqualität ausmachen.
- Argon ist ein universelles Schutzgas, das häufig beim Laserschweißen eingesetzt wird, da es eine stabile Schweißumgebung schafft und die Oxidation der Schweißnaht minimiert.
- Helium ermöglicht tiefere Einschweißtiefen und eine bessere Wärmeableitung, was besonders bei dicken Werkstoffen von Vorteil ist.
- Ein Mix aus Argon und Helium kann die Vorteile beider Gase kombinieren und somit die Schweißqualität verbessern.
- Die Wahl des Schutzgases beeinflusst die Eigenschaften der Wärmeeinflusszone (WEZ) erheblich und sollte entsprechend der Werkstoffnummer (z. B. 1.4301, 1.2343) ausgewählt werden.
- Die Verwendung von Stickstoff als Schutzgas kann in bestimmten Anwendungen die Kosten senken, jedoch die Schweißqualität bei einigen Materialien beeinträchtigen.
- Die richtige Schutzgaswahl kann die Nachbearbeitungszeit reduzieren, indem sie die Schweißnahtqualität und die Oberflächenbeschaffenheit optimiert.
- Die Super Pulse Technology von Sigma ermöglicht durch die gezielte Steuerung der Wärmeeinbringung eine verbesserte Schweißqualität bei Verwendung der geeigneten Schutzgase.
Indem Sie die spezifischen Eigenschaften von Schutzgasen beim Laserschweißen verstehen, können Sie die Qualität und Effizienz Ihrer Schweißprozesse erheblich steigern. Im Folgenden werden wir die verschiedenen Arten von Schutzgasen detaillierter betrachten und deren Einfluss auf die Schweißqualität analysieren.
Warum braucht Laserschweißen Schutzgas?
Beim Laserschweißen ist der Einsatz von Schutzgas entscheidend für die Qualität und Integrität der Schweißnaht. Schutzgase wie Argon, Helium und Stickstoff erfüllen mehrere kritische Funktionen während des Schweißprozesses, die für die industrielle Anwendung von großer Bedeutung sind.
Schutz des Schmelzbads vor Oxidation
Das Schmelzbad, das während des Laserschweißens entsteht, ist sehr reaktionsfreudig. Ohne den Einsatz von Schutzgas kann es schnell zu Oxidation kommen, was die Bildung einer Oxidhaut zur Folge hat. Diese Oxidschichten können die mechanischen Eigenschaften der Schweißnaht erheblich beeinträchtigen und zu einer mangelhaften Verbindung führen.
Typischerweise wird beim Laserschweißen eine Einschweißtiefe von bis zu 2 mm bei dünnen Blechen erreicht, wobei die Wärmeeinflusszone (WEZ) minimal gehalten wird, um die Materialeigenschaften nicht zu beeinträchtigen. Die Verwendung von Schutzgasen ist besonders wichtig, um eine gleichmäßige Nahtqualität zu gewährleisten und die Bildung von Oxiden zu vermeiden, die die mechanische Festigkeit der Naht beeinträchtigen könnten.
Vermeidung von Anlauffarben und Poren
Schutzgas trägt zur Verhinderung von Anlauffarben bei, die durch die Reaktion von Metall mit Sauerstoff entstehen. Zudem wird die Porenbildung durch Schutzgas minimiert, da es die Aufnahme von Luft und Feuchtigkeit im Schmelzbad verhindert. Eine porenfreie Naht ist besonders in Branchen wie der Medizintechnik und der Luft- und Raumfahrt von entscheidender Bedeutung, wo höchste Qualitätsstandards gefordert sind.
Die Verwendung von Argon als Schutzgas ist weit verbreitet, da es inert ist und eine ausgezeichnete Barriere gegen atmosphärische Einflüsse bietet Welding Journal.
Funktion als Barriere für Metalldampf und Plasma
Ein weiteres wichtiges Merkmal von Schutzgas ist seine Fähigkeit, Metalldampf und Plasmafackeln von den empfindlichen Optiken der Laserschweißanlage fernzuhalten. Dies gewährleistet eine konstante Strahlqualität und verhindert eine Kontamination der Optik, was zu einer längeren Lebensdauer der Anlage beiträgt.
Durch den Einsatz von Helium kann die Wärmeeinbringung verbessert werden, was besonders bei dickeren Materialien von Vorteil ist, da es eine höhere Wärmeleitfähigkeit als Argon besitzt Fraunhofer ILT.
Folgen fehlender Schutzgasabdeckung
Wird beim Laserschweißen kein ausreichendes Schutzgas verwendet, können neben der Oxidhautbildung auch ernsthafte Porenbildung und ein Abfall der Nahtqualität in der Bewertungsgruppe auftreten. Diese Effekte führen nicht nur zu erhöhten Nachbearbeitungskosten, sondern können auch die Funktionalität und Sicherheit der geschweißten Bauteile beeinträchtigen.
Die Einhaltung der Norm EN ISO 15614-11:2002 ist essenziell, um die Schweißverfahren zu qualifizieren und sicherzustellen, dass die Nahtqualität den industriellen Anforderungen entspricht DIN EN ISO 15614-11:2002.
Weitere Informationen zu den häufigsten Fehlern beim Laserschweißen und deren Vermeidung finden Sie in unserem Fehlerkatalog.
- Argon: Universelles Schutzgas, ideal für Edelstahl und Aluminium
- Helium: Verbessert die Wärmeeinbringung, geeignet für dickere Materialien
- Stickstoff: Kostengünstige Alternative, jedoch begrenzte Anwendungsmöglichkeiten
Argon, Stickstoff oder Helium: Eigenschaften im Vergleich
Beim Schutzgas Laserschweißen ist die Wahl des geeigneten Gases entscheidend für die Qualität und Effizienz des Schweißvorgangs. Argon, Stickstoff und Helium beeinflussen die physikalischen Eigenschaften des Schweißbades und die Oberflächenbeschaffenheit der Naht maßgeblich. Für die Anlagen von Sigma Laser, wie die Sidanus Light oder die Siega Fibre, sind diese Gase daher von besonderer Bedeutung.
Argon: Schwer und Dicht
Argon, ein Edelgas, ist schwerer als Luft und bietet eine hervorragende Abdeckung, besonders in der Wannenlage. Aufgrund seiner hohen Dichte wird es bevorzugt bei Anwendungen eingesetzt, die eine stabile Schutzgasabdeckung erfordern. Die Ionisationsenergie von Argon ist vergleichsweise gering, was zu einem stabilen Lichtbogen führt. Dies ist besonders vorteilhaft bei empfindlichen Werkstoffen wie Edelstahl (Werkstoffnummer 1.4301). Der Preis liegt im mittleren Bereich, was Argon zu einer wirtschaftlichen Option macht.
Typischerweise wird Argon beim Laserschweißen mit einer Leistung von bis zu 500 W und einer Wellenlänge von 1064 nm bei Nd:YAG-Lasern eingesetzt, wie es bei der Sidanus Light der Fall ist.
Helium: Hohe Wärmeleitfähigkeit
Helium zeichnet sich durch eine sehr hohe Wärmeleitfähigkeit aus, was zu einem heißeren und tieferen Schweißbad führt. Dies ermöglicht das Schweißen von dickeren Materialien und verbessert die Einschweißtiefe. Allerdings ist Helium deutlich teurer als Argon und Stickstoff. Aufgrund der Kosten wird es überwiegend in spezialisierten Anwendungen verwendet, bei denen die Materialstärke besondere Anforderungen stellt. Das industrielle Einsatzgebiet umfasst häufig die Luft- und Raumfahrt, wo die Anlagen von Sigma Laser regelmäßig eingesetzt werden.
Die Verwendung von Helium kann die Einschweißtiefe erhöhen und die Wärmeeinflusszone (WEZ) minimieren, was besonders bei anspruchsvollen Anwendungen in der Luft- und Raumfahrt von Vorteil ist.
Stickstoff: Kosteneffiziente Alternative
Stickstoff ist eine kostengünstige Schutzgasoption, jedoch mit werkstoffspezifischen Einschränkungen. Bei Titan und dessen Legierungen ist Vorsicht geboten, da Stickstoff zur Nitridbildung führen kann, was die Materialeigenschaften negativ beeinflusst. Dennoch wird Stickstoff häufig in der Automobilindustrie eingesetzt, wo es auf Kosten und Effizienz ankommt. Die Sineo Light von Sigma Laser eignet sich optimal für diese Anwendungen.
Stickstoff kann bei Anwendungen mit weniger kritischen Anforderungen eingesetzt werden, wobei die typischen Schweißparameter eine Leistung im Bereich von 220 bis 500 W umfassen können.
Für detaillierte Informationen zu den Parametern beim Schutzgas Laserschweißen und zur Vermeidung typischer Fehler, besuchen Sie unseren Fehlerkatalog.
Welches Gas für welchen Werkstoff?
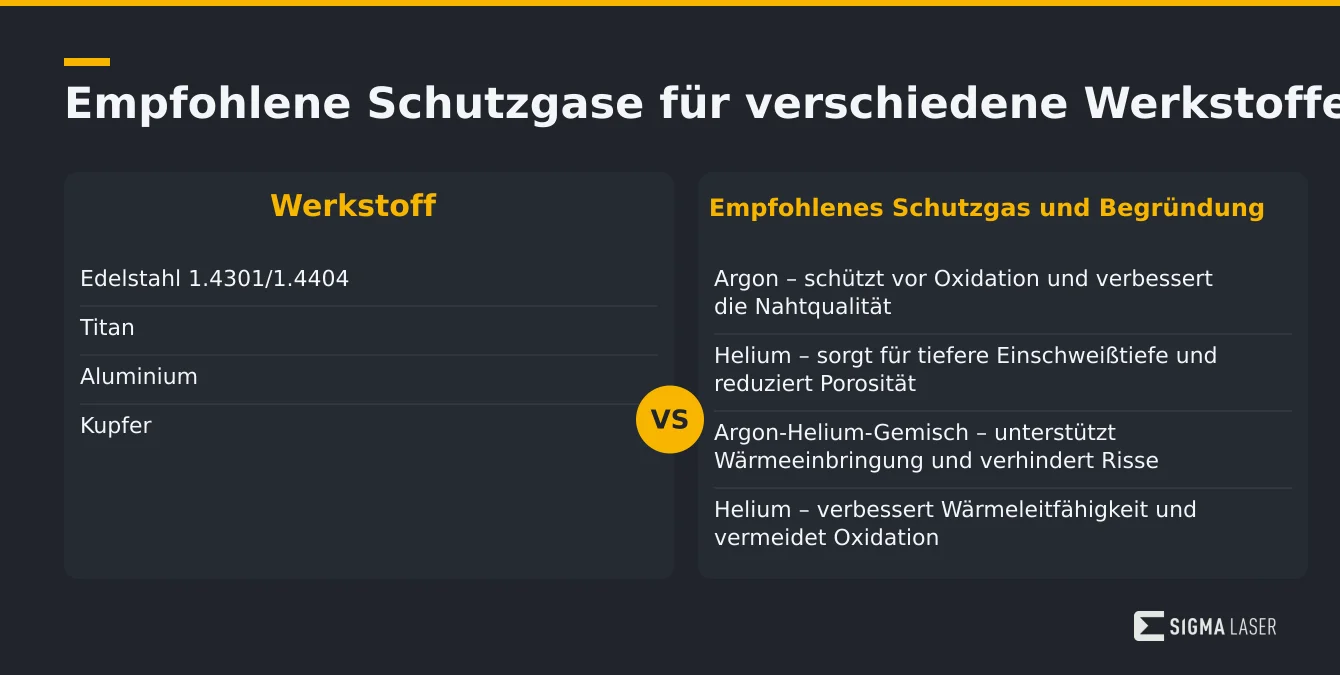
Beim Schutzgas Laserschweißen ist die Wahl des passenden Schutzgases entscheidend für die Qualität der Schweißnaht und die Minimierung von Fehlern. Unterschiedliche Werkstoffe erfordern spezifische Gase, um optimale Ergebnisse zu erzielen. Nachfolgend finden Sie eine Übersicht der empfohlenen Schutzgase für verschiedene Werkstoffe, die in der industriellen Fertigung häufig zum Einsatz kommen.
| Werkstoff | Empfohlenes Schutzgas | Begründung |
|---|---|---|
| Edelstahl 1.4301/1.4404 | Argon | Argon schützt vor Oxidation und verbessert die Nahtqualität. |
| Titan | Helium | Helium sorgt für eine tiefere Einschweißtiefe und reduziert Porosität. |
| Aluminium | Argon-Helium-Gemisch | Das Gemisch unterstützt die Wärmeeinbringung und verhindert Risse. |
| Kupfer | Helium | Helium verbessert die Wärmeleitfähigkeit und vermeidet Oxidation. |
| Werkzeugstahl 1.2343 | Stickstoff | Stickstoff minimiert die Bildung von Nitriten und verbessert die Härte. |
| Verzinkter Stahl | Argon | Argon verhindert Zinkoxidbildung und verbessert die Nahtfestigkeit. |
Weitere Informationen zum Laserschweißen von Edelstahl und Titan finden Sie in unseren detaillierten Werkstoffguides. Diese bieten umfassende Parametersätze und helfen, die richtige Wahl für Ihre spezifische Anwendung zu treffen.
Die richtige Auswahl des Schutzgases ist entscheidend, um die Prozessstabilität zu gewährleisten und die gewünschte Qualität der Schweißnähte zu erreichen. Die Super Pulse Technology (SPT) von Sigma Laser kann in Kombination mit dem korrekten Schutzgas die Effizienz und Präzision Ihrer Schweißprozesse maßgeblich verbessern.
Typischerweise werden beim Laserschweißen Leistungsbereiche von einigen hundert Watt bis zu mehreren Kilowatt angewendet, abhängig von der Materialdicke und der gewünschten Einschweißtiefe. Die Wärmeeinflusszone (WEZ) ist ein kritischer Parameter, der durch die Wahl des Schutzgases und die Laserparameter beeinflusst wird. Bei Edelstahl kann die WEZ durch den Einsatz von Argon minimiert werden, um Verformungen zu reduzieren. Fraunhofer ILT.
Die Einhaltung der Normen, wie z.B. EN ISO 15614-11, ist essenziell, um die Prozessqualität und Reproduzierbarkeit sicherzustellen. Diese Norm spezifiziert die Anforderungen an die Qualifizierung von Schweißverfahren für metallische Werkstoffe im Laser- und Elektronenstrahlschweißen DIN EN ISO 15614-11:2002.
Gasführung in der Praxis: Düse, Volumenstrom, Nachströmzeit
Koaxial- vs. Seitendüse
Beim Laserschweißen ist die Wahl der richtigen Gasführung entscheidend für die Qualität der Schweißnaht. Koaxialdüsen führen das Schutzgas gleichmäßig um den Laserstrahl herum, während Seitendüsen das Gas seitlich einleiten. Diese Unterschiede beeinflussen die Wärmeeinflusszone und die Einschweißtiefe. Koaxialdüsen bieten eine gleichmäßige Abdeckung, sind jedoch bei komplexen Geometrien weniger flexibel.
Typischerweise kann die Wärmeeinflusszone (WEZ) beim Laserschweißen durch die Wahl der Gasführung und die Strahlparameter beeinflusst werden. Eine präzise Steuerung der WEZ ist entscheidend, um Materialverformungen zu minimieren und die mechanischen Eigenschaften der Schweißnaht zu erhalten. Die Einschweißtiefe ist abhängig von der Leistung des Lasers und kann bei Präzisionsanwendungen bis zu einigen Millimetern betragen.
Anstellwinkel und Volumenstrom
Der Anstellwinkel der Düse spielt eine wesentliche Rolle bei der Vermeidung von Verwirbelungen, die Porenbildung verursachen können. Ein zu hoher Volumenstrom kann ebenfalls Verwirbelungen hervorrufen, während ein zu niedriger Volumenstrom Oxidation begünstigt. Hierbei ist die Wahl zwischen Argon, Helium und Stickstoff entscheidend, wobei Argon häufig als Standard eingesetzt wird.
Die Wahl des Schutzgases beeinflusst nicht nur die Schweißnahtqualität, sondern auch die Prozessstabilität. Argon bietet eine gute Stabilität und ist kosteneffizient, während Helium eine höhere Wärmeleitfähigkeit aufweist und bei dickeren Materialien vorteilhaft sein kann. Stickstoff kann bei bestimmten Edelstahllegierungen wie 1.4301 (X5CrNi18-10) verwendet werden, um die Korrosionsbeständigkeit zu verbessern.
Nachströmzeit und Wurzelseitenformierung
Die Nachströmzeit des Schutzgases bis zur Abkühlung der Schweißnaht ist ein weiterer wichtiger Parameter. Dies verhindert die Oxidation der Nahtoberfläche und fördert die Formierung der Wurzelseite. Besonders bei Materialien wie Titan ist eine ausreichende Schleppgasabdeckung notwendig, um Verfärbungen und Sprödheit zu vermeiden. Weitere Details finden Sie in unserem Blogartikel zum Titan-Laserschweißen.
Eine umfassende Fehleranalyse und Optimierung der Gasführung kann die Schweißqualität erheblich verbessern. Mehr dazu in unserem Blog zu Fehlern beim Laserschweißen.
Die Einhaltung der Norm EN ISO 15614-11 ist entscheidend bei der Qualifizierung von Schweißverfahren, insbesondere bei der Verwendung von Schutzgasen, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten. Weitere Informationen zu den Vorteilen der Schutzgasverwendung finden Sie im Welding Journal.
Wie vermeiden Sie Anlauffarben und Poren?
Beim Laserschweißen ist die Wahl des richtigen Schutzgases entscheidend, um gasbedingte Nahtfehler wie Anlauffarben und Poren zu minimieren. Diese Fehler können die mechanischen Eigenschaften und die optische Qualität der Schweißnaht erheblich beeinflussen. Die Auswahl des Schutzgases, sei es Argon, Helium oder ein Stickstoffgemisch, wirkt sich auf die Wärmeeinflusszone und die Einschweißtiefe aus.
Anlauffarben
Anlauffarben entstehen häufig durch unzureichende Abdeckung oder eine zu kurze Nachströmzeit des Schutzgases. Diese Oxidschichten lassen sich vermeiden, indem die Nachströmzeit so angepasst wird, dass die Naht vollständig abgedeckt bleibt, bis sie abgekühlt ist. Argon ist hier oft die erste Wahl, da es eine inerte Umgebung schafft, die Oxidation verhindert.
Die Verwendung von Argon als Schutzgas ist besonders bei Edelstahllegierungen wie 1.4301 (X5CrNi18-10) vorteilhaft, da es die Bildung von Anlauffarben effektiv verhindert. Bei der Verarbeitung von Aluminiumlegierungen kann Helium aufgrund seiner höheren Wärmeleitfähigkeit bevorzugt werden, um die Einschweißtiefe zu erhöhen.
Poren
Poren im Laserschweißprozess resultieren meist aus Gasverwirbelungen, Feuchtigkeit oder der Ausgasung von Zink bei verzinkten Materialien. Eine gleichmäßige Gasführung und die Kontrolle der Umgebungsbedingungen sind essenziell. Helium kann durch seine geringere Dichte das Eindringen des Gases verbessern und so die Entstehung von Poren reduzieren.
Porenbildung kann auch durch die Wahl der geeigneten Laserparameter minimiert werden. Typische Laserleistungen im industriellen Bereich bewegen sich im Bereich von 100 bis 600 W für Präzisionsanwendungen. Die Wärmeeinflusszone kann durch die Anpassung der Pulsdauer und der Strahlfokussierung optimiert werden, um die Porosität zu verringern Journal of Laser Applications.
Die Qualität der Schweißnaht wird nach den Bewertungsgruppen der DIN EN ISO 13919 beurteilt. Diese Norm bietet einen Maßstab, um die akzeptablen Toleranzen für Nahtfehler festzulegen. Ein vollständiger Katalog zu Fehlern beim Laserschweißen ist auf unserer Seite hier zu finden.
Indem Sie die spezifischen Anforderungen Ihres Werkstoffs analysieren und die richtigen Schutzgasparameter wählen, können Sie die Qualität und Zuverlässigkeit der Schweißnähte erheblich verbessern. Nutzen Sie den Fehlerkatalog für eine detaillierte Analyse und Optimierung Ihrer Prozesse.
Für die Prozessqualifizierung im Laserschweißen ist die Anwendung der Norm DIN EN ISO 15614-11 von Bedeutung, die die Anforderungen an die Qualifizierung von Schweißverfahren festlegt DIN EN ISO 15614-11:2002.
Schutzgas als Kostenfaktor: Verbrauch intelligent steuern
Beim Laserschweißen sind Betriebskosten ein wesentlicher Aspekt, und der Verbrauch von Schutzgas spielt dabei eine entscheidende Rolle. Die Wahl zwischen Gasflaschen und Gasbündeln kann die laufenden Kosten erheblich beeinflussen, da ein Bündel in großen Produktionsumgebungen oft wirtschaftlicher ist. Sigma Laser bietet Anlagen wie die Sidanus Light und Sidanus Fibre, die mit unterschiedlichen Schutzgasen optimal arbeiten.
Der Einsatz von Schutzgasen beim Laserschweißen dient nicht nur dem Schutz vor Oxidation, sondern kann auch die Qualität der Schweißnaht erheblich verbessern, indem es die Porosität reduziert und eine gleichmäßige Wärmeeinflusszone (WEZ) gewährleistet. Typische Schutzgase wie Argon und Helium sind aufgrund ihrer Inertheit und der Fähigkeit, die Bildung von Poren zu minimieren, weit verbreitet. Die Wahl des Schutzgases sollte auch in Bezug auf die spezifischen Materialeigenschaften und die gewünschte Einschweißtiefe erfolgen. Bei der Verarbeitung von Edelstahl, wie z.B. 1.4301, sind Argon und Helium besonders effektiv Welding Journal.
Effizienz durch Düsengeometrie und Programmierung
Die Düsengeometrie kann den Gasverbrauch direkt beeinflussen. Eine optimierte Geometrie reduziert den Gasbedarf, was zu geringeren Kosten führt. Auch die Nachströmzeit, die den Schutz des Schweißbereichs nach dem Schweißvorgang sicherstellt, sollte präzise eingestellt werden, um den Gasverbrauch zu minimieren. Durch eine gezielte Programmierung der Swivel Optics mit präzisen Parametern lässt sich der Schutzgasverbrauch weiter optimieren.
Die präzise Steuerung der Schutzgaszufuhr kann durch die Verwendung von fortschrittlichen Steuerungssystemen wie dem Sigomatic Pro erreicht werden. Diese ermöglichen eine exakte Anpassung der Gasmenge an die jeweilige Schweißaufgabe, was insbesondere bei der Verarbeitung von hochlegierten Stählen und Aluminiumlegierungen von Vorteil ist. Die Optimierung der Düsengeometrie trägt zudem dazu bei, die Strömungseigenschaften des Schutzgases zu verbessern, was die Effizienz des Schweißprozesses weiter steigert.
Wahl des Schutzgases: Argon, Helium oder Stickstoff
Die Auswahl des richtigen Schutzgases, wie Argon, Helium oder Stickstoff, ist entscheidend für die Qualität des Schweißprozesses. Argon ist häufig die erste Wahl aufgrund seiner Inertheit und Verfügbarkeit. Helium bietet Vorteile bei tiefen Einschweißtiefen und hohen Schweißgeschwindigkeiten, während Stickstoff in bestimmten Anwendungsfällen kosteneffizient sein kann. Weitere Details zu den wirtschaftlichen Aspekten finden Sie in unserem Artikel über Laserschweißanlagen und ihre Betriebskosten.
Die Wahl des Schutzgases beeinflusst auch die Schweißgeschwindigkeit und die Qualität der Schweißnaht. Helium, mit seiner höheren Wärmeleitfähigkeit, ermöglicht schnellere Schweißgeschwindigkeiten, was insbesondere bei dickeren Materialien von Vorteil ist. Stickstoff kann bei bestimmten Stählen, wie z.B. 1.2343, eingesetzt werden, um die Bildung von Nitriten zu verhindern und die mechanischen Eigenschaften der Schweißnaht zu verbessern Fraunhofer ILT.
Häufig gestellte Fragen
Welches Schutzgas ist am besten für Edelstahl geeignet?
Beim Laserschweißen von Edelstahl, insbesondere Werkstoffnummer 1.4301, wird häufig Argon als Schutzgas verwendet. Argon schützt die Schweißnaht vor Oxidation und verbessert die Nahtqualität. Bei dickeren Materialien kann auch Helium oder ein Argon-Helium-Gemisch eingesetzt werden, um die Wärmeeinflusszone zu minimieren und die Einschweißtiefe zu erhöhen.
Wie beeinflusst Schutzgas die Schweißgeschwindigkeit?
Die Wahl des Schutzgases kann die Schweißgeschwindigkeit erheblich beeinflussen. Helium als Schutzgas ermöglicht höhere Schweißgeschwindigkeiten als Argon, da es eine höhere Ionisationsenergie besitzt. Dies führt zu einer besseren Energieübertragung und ermöglicht schnellere Schweißprozesse, besonders bei dicken Materialien.
Welche Rolle spielt das Schutzgas bei der Qualität der Schweißnaht?
Das Schutzgas schützt die Schweißnaht vor atmosphärischen Einflüssen wie Sauerstoff und Stickstoff, die Porenbildung und Oxidation verursachen können. Eine optimale Schutzgaswahl verbessert die Nahtqualität, reduziert Verunreinigungen und sorgt für eine gleichmäßige Oberfläche.
Können verschiedene Schutzgase kombiniert werden?
Ja, es ist möglich, Schutzgase zu kombinieren, um die Vorteile der einzelnen Gase zu nutzen. Ein Gemisch aus Argon und Helium kann beispielsweise die Lichtbogenstabilität verbessern und gleichzeitig die Schweißgeschwindigkeit erhöhen. Die genaue Zusammensetzung hängt von den spezifischen Anforderungen des Schweißprozesses ab.
Welche Vorteile bietet die Verwendung von Argon als Schutzgas?
Argon ist ein inertes Gas, das die Schweißnaht effektiv vor Oxidation schützt. Es sorgt für eine stabile Lichtbogenführung und eine gleichmäßige Nahtoberfläche. Zudem ist Argon relativ kostengünstig und weit verbreitet, was es zu einer beliebten Wahl für das Laserschweißen von Edelstahl macht.
Welche Auswirkungen hat die Schutzgaswahl auf die Wärmeeinflusszone?
Die Wahl des Schutzgases beeinflusst die Größe der Wärmeeinflusszone (WEZ). Gase mit höherer Wärmeleitfähigkeit, wie Helium, können die WEZ verkleinern, da sie die Wärme effizienter ableiten. Eine kleinere WEZ reduziert das Risiko von Verzug und verbessert die mechanischen Eigenschaften der Schweißverbindung.
Quellen
- DIN EN ISO 15609-4:2014 — Diese Norm behandelt die Spezifikationen und Qualifikationen für Schweißverfahren, einschließlich Schutzgas-Laserschweißen.
- Fraunhofer ILT — Das Fraunhofer-Institut für Lasertechnik bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen mit Schutzgas.
- DIN EN ISO 15614-11:2002 — Diese Norm spezifiziert die Prüfverfahren für die Qualifizierung von Schweißverfahren, einschließlich Schutzgas-Laserschweißen.
- VDI-Richtlinie 3405 Blatt 3 — Richtlinie zur Qualitätssicherung beim Laserschweißen, einschließlich der Verwendung von Schutzgasen.
- Welding Journal — Fachzeitschrift für Schweißtechnik mit Artikeln und Studien zum Schutzgas-Laserschweißen.
- Journal of Laser Applications — Internationale Fachzeitschrift mit Artikeln über Anwendungen von Lasertechnologien, einschließlich Schutzgas-Laserschweißen.
- Laser Technik Journal — Fachzeitschrift mit Fokus auf Lasertechnologien und deren Anwendungen in der Industrie.
- Patent DE102012110331A1 — Patentdokument zur Technologie des Schutzgas-Laserschweißens.


