

- Das Wichtigste in Kürze
- Was umfasst Laserschweißtechnik?
- Strahlquellen und Optiksysteme
- Prozessparameter und Schutzgase
- Anwendungsbeispiele
- Wie funktioniert Laserschweißen physikalisch?
- Wärmeleitungs- vs. Tiefschweißen
- Schmelzbaddynamik und Erstarrung
- Faserlaser oder Nd:YAG: Welche Strahlquelle für welche Aufgabe?
- Technologische Unterschiede
- Anwendungsbereiche
- Gepulst oder Dauerstrich (CW)?
- Pulsformung und Super Pulse Technology
- Welche Parameter bestimmen die Nahtqualität?
- Leistungsparameter und ihre Auswirkungen
- Einfluss der Fokuslage und Spotgröße
- Vorteile der Leica-10×-Optik
- Wärmeeinflusszone minimieren: Präzises Energiemanagement
- Pulsformung und Parameterwahl
- Industrielle Anwendungen
- Schutzgas und Zusatzdraht: Die Prozessführung komplett machen
- Zusatzdraht für komplexe Schweißaufgaben
- 5-Achs-CNC und Automatisierung: Komplexe Geometrien reproduzierbar schweißen
- Laserschweißen im Verfahrensvergleich: Wann schlägt es WIG?
- Wärmeeintrag und Verzug
- Geschwindigkeit und Automatisierbarkeit
- Nahtnacharbeit
- Entscheidungshilfe: Welche Technik für welche Aufgabe?
- Strahlquelle und Betriebsart
- Werkstoff und Anwendung
- Praktische Anwendungen
- Nächste Schritte: Von der Verfahrenswahl zur Anlagenkonfiguration
- Expertengespräch und Anwendungsberatung
- Vergleich der Konfigurationsmöglichkeiten
- Ressourcen und weitere Informationen
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen?
- Welche Materialien können mit Laserschweißen bearbeitet werden?
- Welche Vorteile bietet Laserschweißen gegenüber WIG-Schweißen?
- Wie beeinflusst die Materialdicke die Laserschweißparameter?
- Was sind die wirtschaftlichen Vorteile von Laserschweißanlagen?
- Welche Strahlquellen stehen bei Sigma Laser zur Auswahl?
- Quellen
Kurz beantwortet: Laserschweißtechnik nutzt hochpräzise Strahlquellen wie Nd:YAG- oder Ytterbium-Faserlaser, um Werkstoffe effizient zu verbinden. Im Vergleich zum WIG-Schweißen bietet das Laserschweißen eine geringere Wärmeeinflusszone (WEZ) und höhere Einschweißtiefen. Wichtige Parameter sind Laserleistung, Fokusdurchmesser und Schweißgeschwindigkeit. Typische Werkstoffe umfassen Edelstahl (z. B. 1.4301) und Werkzeugstahl (z. B. 1.2343). Diese Technik ermöglicht präzise Schweißnähte mit minimaler Verformung und ist ideal für Anwendungen mit hohen Qualitätsanforderungen.
Das Wichtigste in Kürze
Die Laserschweißtechnik hat sich in den letzten Jahren als präzise und effiziente Methode etabliert, um hochwertige Schweißverbindungen in verschiedenen Industriezweigen zu realisieren. Für Schweißfachingenieure und Anwendungstechniker bietet diese Technologie zahlreiche Vorteile, die sowohl in der Qualität der Schweißnähte als auch in der Flexibilität der Anwendungen zum Tragen kommen.
- Laserschweißen ermöglicht hohe Einschweißtiefen bei minimaler Wärmeeinflusszone (WEZ), was zu geringeren Verformungen und Spannungen im Werkstück führt.
- Durch die hohe Präzision des Laserschweißens können selbst komplexe Geometrien und filigrane Bauteile effizient bearbeitet werden.
- Nd:YAG- und Ytterbium-Faserlaser bieten eine hohe Flexibilität bei der Bearbeitung von Werkstoffen wie 1.4301 (V2A) und 1.2343 (Werkzeugstahl).
- Die Prozessgeschwindigkeit beim Laserschweißen übertrifft konventionelle Verfahren wie das WIG-Schweißen, was zu einer erhöhten Produktivität führt.
- Laserschweißen ist besonders geeignet für Anwendungen, bei denen hohe Anforderungen an die Nahtqualität gestellt werden, wie z.B. in der Medizintechnik oder der Luft- und Raumfahrt.
- Durch die Möglichkeit des berührungslosen Schweißens werden Verschleiß und Wartungsaufwand der Anlagen minimiert.
- Die Integration von Laserschweißanlagen in bestehende Produktionslinien ist dank moderner Steuerungstechnologien problemlos möglich.
Die Vorteile der Laserschweißtechnik eröffnen neue Möglichkeiten in der industriellen Fertigung und bieten entscheidende Wettbewerbsvorteile. Im Folgenden wird detailliert auf die verschiedenen Aspekte und Anwendungen dieser Technologie eingegangen.
Was umfasst Laserschweißtechnik?
Die Laserschweißtechnik kombiniert präzise Strahlquellen, Optiksysteme, optimierte Prozessparameter, Schutzgase sowie Achskinematik, um hochpräzises Schweißen zu ermöglichen. Diese Technik bildet die Grundlage für Anwendungen in der Medizintechnik, Elektronik, Automobilindustrie und Luft- und Raumfahrt. Ein umfassender Leitfaden zu diesem Thema findet sich im Laserschweißen-Leitfaden.
Strahlquellen und Optiksysteme
| Parameter | Typischer Wert / Bereich |
|---|---|
| Schweißgeschwindigkeit | 0,5 – 5 m/min |
| Wärmeeinflusszone (WEZ) | Geringer als beim WIG-Schweißen |
| Schutzgase | Argon, Helium |
Alle Werte sind allgemeine Branchenangaben aus dem Artikeltext, nicht spezifisch für Sigma Laser Maschinen.
Prozessparameter und Schutzgase
Die Wahl der richtigen Prozessparameter, wie Schweißgeschwindigkeit und Laserleistung, ist entscheidend für die Minimierung des thermischen Verzugs und die Optimierung der Wärmeeinflusszone (WEZ). Typische Schweißgeschwindigkeiten liegen im Bereich von 0,5 bis 5 m/min, abhängig von der Materialdicke und -art. Der Einsatz von Schutzgasen, wie Argon oder Helium, schützt die Schweißnaht vor Oxidation. Die Norm DIN EN ISO 15614-11 regelt die Qualifizierung von Schweißverfahren und ist in vielen Industrien ein wichtiger Standard.
Anwendungsbeispiele
- Automobilindustrie: Präzisionsschweißen von Karosserie- und Antriebskomponenten. Hier werden oft anspruchsvolle Stähle wie 1.2343 eingesetzt.
- Medizintechnik: Herstellung von Implantaten und chirurgischen Instrumenten, bei denen die Biokompatibilität und Präzision entscheidend sind.
- Elektronik: Verbindung von Bauteilen auf Leiterplatten, wo geringe Wärmeeinflusszonen erforderlich sind, um empfindliche Komponenten nicht zu beschädigen.
Wie funktioniert Laserschweißen physikalisch?
Die Laserschweißtechnik ist ein präzises Verfahren, das auf der Absorption von Laserstrahlung durch metallische Werkstoffe beruht. Die dabei entstehende Energie führt zur lokalen Erhitzung und zum Schmelzen des Materials. Diese Technik wird in der Automobil-, Luft- und Raumfahrtindustrie sowie in der Medizintechnik breit eingesetzt. Der Einsatz von Faserlasern oder CO2-Lasern ermöglicht es, je nach Werkstoff und Anwendungsfall, optimale Ergebnisse zu erzielen.
Wärmeleitungs- vs. Tiefschweißen
Beim Wärmeleitungsschweißen wird die Wärme durch den Werkstoff geleitet, was eine gleichmäßige Schmelzbaddynamik ermöglicht und ideal für dünnere Materialien wie Aluminium ist. Im Gegensatz dazu erzeugt das Tiefschweißen, auch Keyhole-Schweißen genannt, durch die hohe Energiedichte des Lasers ein tiefes Schmelzbad, das durch die Materialerstarrung stabilisiert wird. Diese Methode eignet sich besonders für dickere Werkstoffe wie Edelstahl (z.B. Werkstoffnummer 1.4301).
Die Auswahl des geeigneten Schweißverfahrens hängt von der Materialbeschaffenheit und den spezifischen Anforderungen der Anwendung ab. Normen wie die DIN EN ISO 15614-11 bieten Richtlinien zur Qualifizierung von Schweißverfahren, um die Prozesssicherheit und -qualität zu gewährleisten.
Schmelzbaddynamik und Erstarrung
Die Dynamik des Schmelzbades ist entscheidend für die Qualität der Schweißnaht. Die schnelle Erstarrung des Materials minimiert den thermischen Verzug, was eine präzise Kontrolle über die Schweißgeschwindigkeit erfordert. Die Steuerungseinheiten von Sigma Laser, wie die Sigomatic Pro, ermöglichen eine optimale Anpassung der Prozessparameter an die spezifischen Anforderungen.
Für eine vertiefte Betrachtung der Grundlagen des Laserschweißens besuchen Sie unseren detaillierten Grundlagenartikel.
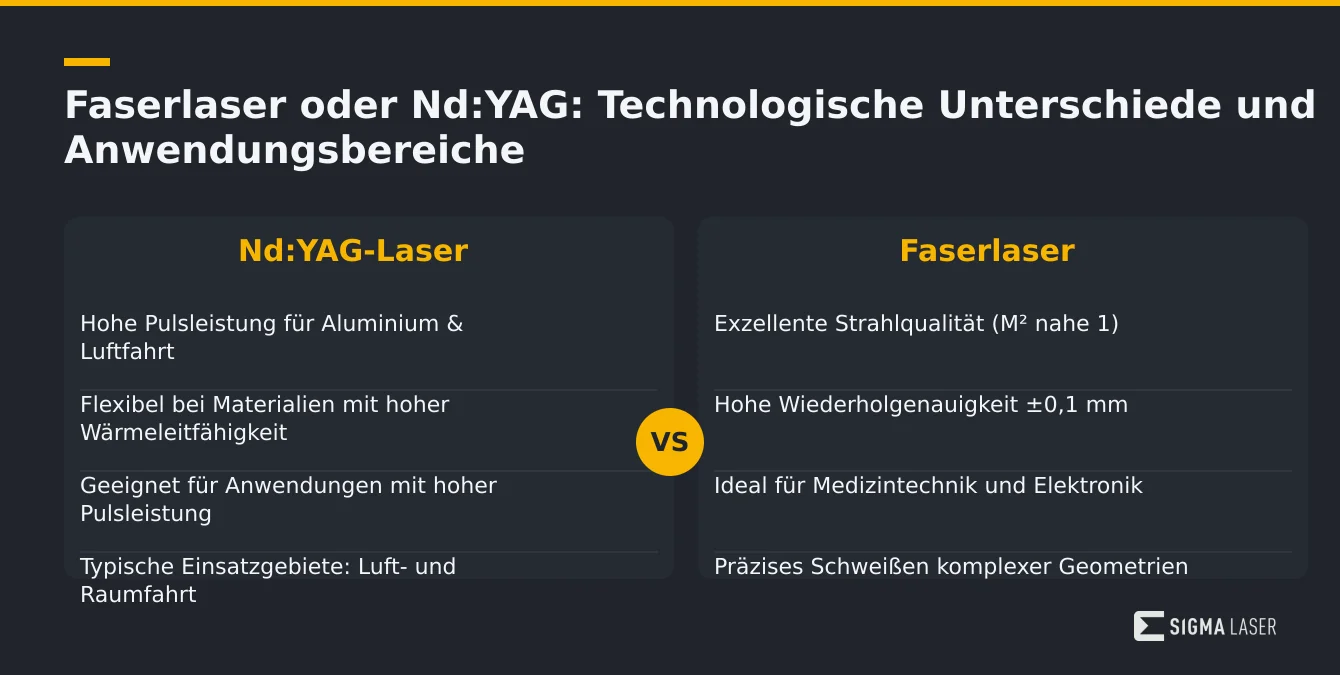
| Kriterium | Nd:YAG-Laser | Ytterbium-Faserlaser |
|---|---|---|
| Typische Anwendung | Hohe Pulsleistung, z. B. Aluminiumbauteile in Luft- und Raumfahrt | Präzise, schnelle Schweißnähte in Medizintechnik und Elektronik |
| Strahlqualität (M²) | Nicht explizit genannt | Nahe 1 (hohe Präzision, Wiederholgenauigkeit) |
| Wiederholgenauigkeit | Nicht explizit genannt | Typisch ±0,1 mm (prozessabhängig) |
| Vorteile | Hohe Flexibilität bei Materialien mit hoher Wärmeleitfähigkeit | Komplexe Geometrien, minimale Wärmeeinflusszone |
Alle Werte und Aussagen stammen direkt aus dem Artikeltext.
Faserlaser oder Nd:YAG: Welche Strahlquelle für welche Aufgabe?
In der modernen Laserschweißtechnik gelten Nd:YAG- und Ytterbium-Faserlaser als zentrale Lösungen, um präzise und effiziente Schweißnähte zu erzeugen. Die Wahl der passenden Strahlquelle richtet sich nach spezifischen Anforderungen wie Materialtyp, Einschweißtiefe und Schweißgeschwindigkeit.
Technologische Unterschiede
Die Strahlqualität eines Faserlasers, oft mit einem M²-Wert von nahe 1, ermöglicht präzise Schweißnähte mit hoher Wiederholgenauigkeit, was besonders in der Medizintechnik und Elektronik von Bedeutung ist. Die Wiederholgenauigkeit kann typischerweise im Bereich von ±0,1 mm liegen, abhängig von den spezifischen Prozessparametern.
Anwendungsbereiche
- Nd:YAG-Laser sind besonders geeignet für Anwendungen, die eine hohe Pulsleistung erfordern, wie z.B. das Laserschweißen von Aluminiumbauteilen in der Luft- und Raumfahrt. Diese Laser bieten eine hohe Flexibilität bei der Bearbeitung von Materialien mit hoher Wärmeleitfähigkeit.
- Faserlaser finden breite Anwendung in der Medizintechnik und Elektronik, wo präzise und schnelle Schweißnähte bei minimaler Wärmeeinflusszone erforderlich sind. Die hohe Strahlqualität ermöglicht es, komplexe Geometrien mit hoher Präzision zu schweißen.
Für weiterführende Informationen über die Unterschiede zwischen diesen Technologien können Sie unseren Blogbeitrag lesen. Wenn Sie mehr über unsere Produktkategorien erfahren möchten, besuchen Sie die Seiten zu den Sidanus Light und Sineo Fibre Modellen.
Die Wahl der geeigneten Laserschweißtechnik sollte immer unter Berücksichtigung der spezifischen Anwendungsanforderungen und der geltenden Normen, wie z.B. der EN ISO 15614 zur Qualifizierung von Schweißverfahren, erfolgen. Diese Normen stellen sicher, dass die Schweißprozesse den höchsten Qualitätsstandards entsprechen und eine konsistente Produktqualität gewährleistet ist.
Gepulst oder Dauerstrich (CW)?
Die Entscheidung zwischen gepulster und Dauerstrich-Laserschweißtechnik hat einen wesentlichen Einfluss auf den Energieeintrag und das resultierende Nahtbild im industriellen Einsatz. Mit der gepulsten Laserschweißtechnik lässt sich durch präzise Energieabgabe, insbesondere bei dünnen Materialien wie Aluminium, die Wärmeeinflusszone (WEZ) verringern und somit der thermische Verzug minimieren. Diese Technologie eignet sich ideal für Anwendungen, die hohe Präzision erfordern, wie in der Medizintechnik oder Elektronikfertigung.
Im Gegensatz dazu bietet das Dauerstrich- (CW-) Verfahren eine kontinuierliche Energiezufuhr, die sich besonders für Anwendungen eignet, bei denen eine hohe Schweißgeschwindigkeit notwendig ist. Dies ist häufig bei der Bearbeitung von Edelstahl der Fall, wo eine gleichmäßige Naht erforderlich ist. Die Anlagen von Sigma Laser, wie die Sidanus Fibre oder Siega Fibre, können in beiden Modi betrieben werden, was Flexibilität in der Fertigung ermöglicht.
Typischerweise können industrielle Laserschweißsysteme bei Edelstahl eine Einschweißtiefe von bis zu 2 mm erreichen, abhängig von der Laserleistung und der Materialdicke. Die Wärmeeinflusszone (WEZ) bleibt dabei in der Regel schmal, um die mechanischen Eigenschaften des Werkstoffs zu erhalten.
Pulsformung und Super Pulse Technology
Die Pulsformung ist entscheidend, um die Energiedichte und damit die Einschweißtiefe zu steuern. Sigma Laser nutzt bei der Super Pulse Technology (SPT) eine Technologie, die durch extrem kurze und intensive Pulse eine Spitzenleistung von bis zu 13 kW ermöglicht, um anspruchsvolle Schweißaufgaben zu bewältigen. Diese Technologie ist besonders nützlich, um komplexe Schweißnähte wie in der Luft- und Raumfahrtindustrie zu realisieren.
Für mehr Informationen zur Anwendung gepulster Laserschweißverfahren lesen Sie unseren detaillierten Blogbeitrag.
In der Praxis wird die Wahl zwischen gepulstem und CW-Laserschweißen oft durch die spezifischen Anforderungen des Projekts bestimmt. Beispielsweise ist bei der Verarbeitung von Aluminiumlegierungen wie 6061 oder 7075 die Kontrolle der Wärmeeinflusszone entscheidend, um Rissbildung zu vermeiden. Bei der Bearbeitung von hochfestem Stahl, etwa der Werkstoffnummer 1.2343, kann das CW-Verfahren von Vorteil sein, um eine gleichmäßige Nahtqualität zu gewährleisten.
Die Einhaltung von Schweißstandards wie der DIN EN ISO 15614-11:2018-01 ist entscheidend, um die Qualität und Sicherheit der Schweißverbindungen zu garantieren.
Welche Parameter bestimmen die Nahtqualität?
Leistungsparameter und ihre Auswirkungen
In der Laserschweißtechnik sind Leistung, Pulsdauer, Pulsenergie und Frequenz entscheidende Stellgrößen, die die Nahtqualität direkt beeinflussen. Eine präzise Anpassung dieser Parameter ermöglicht die Kontrolle der Einschweißtiefe und des thermischen Verzugs. Eine höhere Leistungsdichte führt zu einer größeren potenziellen Einschweißtiefe, was besonders bei Materialien wie Edelstahl (z. B. 1.4301) und Aluminium relevant ist. Typische Leistungsbereiche für industrielle Laserschweißanwendungen liegen zwischen 100 W und 500 W, wobei die Einschweißtiefe je nach Material und Prozessbedingungen bis zu mehreren Millimetern betragen kann. Die Wärmeeinflusszone (WEZ) bleibt dabei minimal, was die Materialverzugsneigung reduziert.
Einfluss der Fokuslage und Spotgröße
Vorteile der Leica-10×-Optik
Die Leica-10×-Optik bietet signifikante Beobachtungsvorteile, indem sie eine präzise Überwachung des Schweißprozesses ermöglicht. Dies ist besonders bei der Verwendung von Faserlasern und Diodenlasern im industriellen Umfeld von Bedeutung. Für weiterführende Informationen zu den Parametern des Laserschweißens können Sie unseren detaillierten Blogbeitrag konsultieren. Die hohe Auflösung der Optik ermöglicht es, den Schweißprozess in Echtzeit zu überwachen und so die Prozessstabilität zu gewährleisten. Dies ist besonders wichtig, um die Anforderungen an die Schweißnahtqualität gemäß den geltenden Normen zu erfüllen.
- Leistung: Bestimmt die Einschweißtiefe und beeinflusst die Schweißgeschwindigkeit. Typische Laserleistungen liegen im Bereich von 100 W bis 500 W.
- Pulsdauer und Pulsenergie: Beeinflussen die Nahtqualität und den thermischen Verzug. Kurze Pulsdauern von 0,5 ms bis 20 ms sind üblich.
- Frequenz: Regelt die Energieeinbringung und die Prozessstabilität. Frequenzen bis zu 1000 Hz sind bei Faserlasern gängig.
- Fokuslage: Kritisch für die Minimierung des thermischen Verzugs. Eine präzise Fokuslage kann den Verzug erheblich reduzieren.
- Spotgröße: Entscheidend für die Steuerung der Wärmeeinflusszone. Kleinere Spotgrößen erhöhen die Energiedichte und damit die Präzision.
Wärmeeinflusszone minimieren: Präzises Energiemanagement
In der industriellen Laserschweißtechnik ist die Minimierung der Wärmeeinflusszone (WEZ) ein zentrales Qualitätskriterium, insbesondere bei verzugskritischen Bauteilen. Durch präzises Energiemanagement kann der thermische Verzug verringert werden, was die Passgenauigkeit und mechanische Stabilität der geschweißten Komponenten verbessert. Bei Sigma Laser nutzen wir Technologien wie die Super Pulse Technology (SPT) und eine fein abgestimmte Parameterwahl, um diese Herausforderungen erfolgreich zu meistern.
Pulsformung und Parameterwahl
Die Steuerung der Pulsformung ist entscheidend, um die Energieeinbringung exakt zu kontrollieren. Ein optimierter Puls reduziert die WEZ, was besonders bei dünnwandigen Materialien wie Aluminium und Edelstahl von Bedeutung ist. Mit unserer Super Pulse Technology (SPT) können wir die Schweißgeschwindigkeit anpassen und so eine gleichmäßige Energieverteilung gewährleisten.
Die Wiederholgenauigkeit bei der Pulsformung ist ein entscheidender Faktor für die Qualität der Schweißnaht. Industriestandardmäßig liegt die Wiederholgenauigkeit oft im Bereich von ±0,1 mm, was eine hohe Präzision bei der Bearbeitung ermöglicht.
Industrielle Anwendungen
Unsere Systeme wie der Sidanus Fibre und Sineo Light werden in Bereichen eingesetzt, in denen Präzision und minimaler Verzug entscheidend sind, etwa in der Medizintechnik oder der Luft- und Raumfahrt. Der Einsatz von Faserlasern bietet hier Vorteile gegenüber traditionellen Verfahren wie dem WIG-Schweißen, insbesondere hinsichtlich der Schweißgeschwindigkeit und der Reduzierung der WEZ.
Der Sidanus Fibre mit seiner Ytterbium-Faserlaser-Technologie ermöglicht eine flexible Anpassung der Schweißparameter, was besonders bei anspruchsvollen Materialien wie hochlegierten Stählen (z. B. 1.4301) von Vorteil ist.
Für weitere Informationen über die Vorteile der Laserschweißtechnik beim Schweißen verschiedener Werkstoffe besuchen Sie unsere Ressourcen.
Schutzgas und Zusatzdraht: Die Prozessführung komplett machen
In der modernen Laserschweißtechnik spielt die Wahl des Schutzgases eine entscheidende Rolle, um die Qualität der Schweißnaht zu gewährleisten. Schutzgase wie Argon, Stickstoff und Helium verhindern effektiv die Bildung von Anlauffarben und Poren. Die spezifische Gasauswahl kann je nach Materialeigenschaften und gewünschtem Schweißergebnis variieren.
Beim Schutzgas-Laserschweißen haben Argon und Helium den Vorteil, dass sie aufgrund ihrer inerten Eigenschaften die Oxidation der Schweißstelle minimieren. Helium, mit seiner höheren Ionisierungsenergie, ermöglicht zudem eine tiefere Eindringtiefe des Lasers, was besonders bei dicken Materialien von Vorteil ist. Stickstoff hingegen wird häufig bei der Bearbeitung von Edelstahl (z. B. 1.4301) verwendet, um die Schweißgeschwindigkeit zu erhöhen und den thermischen Verzug zu minimieren.
Zusatzdraht für komplexe Schweißaufgaben
Die Integration von Zusatzdraht in die Laserschweißtechnik eröffnet weitere Möglichkeiten zur Optimierung des Schweißprozesses. Dies ist besonders vorteilhaft bei der Spaltüberbrückung, der Erstellung von Aufbaunähten und der Anpassung von Legierungen. Die kontrollierte Drahtzufuhr ermöglicht es, die Materialeigenschaften gezielt zu beeinflussen und die Nahtqualität zu verbessern.
Durch den Einsatz von Laserschweißen mit Zusatzdraht können Anwender die mechanischen Eigenschaften der Schweißnaht optimieren und gleichzeitig die Flexibilität bei der Bearbeitung unterschiedlicher Werkstoffe wie Aluminium oder hochlegierte Stähle erhöhen. Dies ist besonders in Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik von Vorteil, wo höchste Präzision und Zuverlässigkeit gefordert sind.
Die Anwendung von Zusatzdraht ermöglicht es zudem, die Toleranzen bei der Schweißnahtgestaltung zu verringern, was insbesondere bei der Fertigung von Bauteilen mit engen Maßvorgaben entscheidend ist. Die Prozessqualifizierung kann gemäß DIN EN ISO 15614-11 erfolgen, um sicherzustellen, dass die Schweißverfahren den industriellen Standards entsprechen.
5-Achs-CNC und Automatisierung: Komplexe Geometrien reproduzierbar schweißen
Die Laserschweißtechnik von Sigma Laser ermöglicht es, dank der 5-Achs-Kinematik (X·Y·Z·C·D) komplexe Geometrien präzise und reproduzierbar zu schweißen. Die 5-Achs-CNC-Systeme bieten hohe Flexibilität für anspruchsvolle Schweißaufgaben in der Serienfertigung. Besonders in Branchen wie der Medizintechnik, Automotive und Luft- und Raumfahrt, wo höchste Präzision gefordert ist, ist dies von Bedeutung.
Eine wesentliche Stärke der Sigma-Laser-Anlagen liegt in der Kombination von fortschrittlicher Steuerungstechnik und Automatisierung. Die Sigomatic-Steuerung ermöglicht eine präzise Programmierung und Steuerung der Schweißprozesse mit einem Speicher für bis zu 50 Programme, erweiterbar auf über 100. Dies bietet die Flexibilität, verschiedene Schweißparameter und -strategien schnell und effizient zu nutzen.
Durch die Integration von Modulen wie der Simass Base Unit, Simass Rotate und Simass Slide können die Anlagen optimal an spezifische Fertigungsanforderungen angepasst werden. Diese Module unterstützen eine hohe Schweißgeschwindigkeit und minimieren thermischen Verzug, was besonders bei empfindlichen Werkstoffen wie Aluminium und Edelstahl vorteilhaft ist.
Die Möglichkeit, mehr über CNC-Laserschweißen mit 5-Achs-Systemen zu erfahren, und die Perspektiven im Laser-Sondermaschinenbau zu entdecken, verdeutlicht die Stärke und Vielseitigkeit der Sigma-Technologie. Erfahren Sie mehr über den Kauf einer Laserschweißanlage und die Vorteile der Automatisierung.
Für die Qualifizierung von Schweißverfahren ist die Norm DIN EN ISO 15614-11 von Bedeutung, die sicherstellt, dass die Schweißprozesse den erforderlichen Standards entsprechen.
| Branche | Typische Anwendung | Beispielwerkstoffe |
|---|---|---|
| Automobilindustrie | Präzisionsschweißen von Karosserie- und Antriebskomponenten | 1.2343 (Werkzeugstahl) |
| Medizintechnik | Herstellung von Implantaten und chirurgischen Instrumenten | 1.4301 (Edelstahl) |
| Elektronik | Verbindung von Bauteilen auf Leiterplatten | Nicht explizit genannt |
Die Beispiele und Werkstoffe stammen direkt aus dem Artikeltext.
Laserschweißen im Verfahrensvergleich: Wann schlägt es WIG?
Im industriellen Umfeld ist die Wahl des geeigneten Schweißverfahrens entscheidend für die Effizienz und Qualität der Produktion. Die Laserschweißtechnik bietet insbesondere bei der Verarbeitung von Materialien wie Edelstahl und Aluminium erhebliche Vorteile gegenüber traditionellen Verfahren wie dem WIG-Schweißen. Der Einsatz von Faserlasern oder Nd:YAG-Lasern ermöglicht eine präzise Steuerung der Energieeinbringung, was zu minimalem thermischen Verzug und reduzierter Nahtnacharbeit führt. Typische Laserschweißanlagen arbeiten mit Leistungen von bis zu 500 W in der Präzisionsklasse, wobei die Einschweißtiefe je nach Material und Fokusdurchmesser variiert.
Wärmeeintrag und Verzug
Ein wesentlicher Vorteil des Laserschweißens liegt im geringen Wärmeeintrag. Die fokussierte Energie des Laserstrahls beschränkt die Wärmeeinflusszone (WEZ) auf ein Minimum, wodurch der thermische Verzug deutlich reduziert wird. Dies ist besonders vorteilhaft bei der Fertigung von Bauteilen mit engen Toleranzen. Typische Werte für die WEZ liegen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und der Laserleistung.
Geschwindigkeit und Automatisierbarkeit
Die Schweißgeschwindigkeit beim Laserschweißen übertrifft die des WIG-Schweißens signifikant. Durch die hohe Prozessgeschwindigkeit und die Möglichkeit der Integration in automatisierte Fertigungslinien, wie sie beispielsweise mit der Simass Base Unit realisiert werden kann, wird die Produktivität gesteigert. Dies macht das Laserschweißen besonders attraktiv für Branchen wie die Automobilindustrie und die Medizintechnik. Die Automatisierung ermöglicht eine Wiederholgenauigkeit im Bereich von ±0,1 mm, was für präzise Anwendungen entscheidend ist.
Nahtnacharbeit
Dank der exakten Steuerung der Laserparameter reduziert sich der Bedarf an Nacharbeit der Schweißnähte erheblich. Die glatten und gleichmäßigen Nähte minimieren die Notwendigkeit zusätzlicher Bearbeitungsschritte, was sowohl Zeit als auch Ressourcen spart. Die Oberflächenqualität der Schweißnähte entspricht häufig den Anforderungen der EN ISO 15614 für die Qualifizierung von Schweißverfahren DIN EN ISO 15614-11:2018-01.
Insgesamt bietet die Laserschweißtechnik erhebliche Vorteile in Bezug auf Effizienz und Qualität, insbesondere in hochautomatisierten Umgebungen. Weitere Details zu den Unterschieden zwischen Laserschweißen und WIG-Schweißen finden Sie in unserem Blogartikel.
Entscheidungshilfe: Welche Technik für welche Aufgabe?
In der heutigen Fertigungsumgebung ist die Wahl der geeigneten Laserschweißtechnik von entscheidender Bedeutung. Unterschiedliche Anforderungen an Einschweißtiefe, Schweißgeschwindigkeit und thermischen Verzug erfordern spezifische Strahlquellen und Betriebsarten. Mit der richtigen Kombination können Sie die Effizienz steigern und die Eigenschaften der Werkstoffe optimal nutzen.
Strahlquelle und Betriebsart
Die Wahl der Strahlquelle, sei es ein Nd:YAG-Laser, Faserlaser oder CO2-Laser, hängt stark von der Anwendung ab. Nd:YAG-Laser bieten präzise Kontrollmöglichkeiten und eignen sich ideal für Anwendungen, die hohe Spitzenleistungen erfordern. Faserlaser überzeugen durch ihre Flexibilität und Effizienz, während CO2-Laser für bestimmte Präzisionsschweißvorgänge eingesetzt werden können.
Werkstoff und Anwendung
Die Materialwahl beeinflusst maßgeblich die Laserschweißtechnik. Für Edelstähle wie 1.4301 und hochlegierte Stähle wie 1.2343 sind Faserlaser aufgrund ihrer hohen Strahlqualität besonders geeignet. Aluminium erfordert hingegen oft spezielle Parameteranpassungen, um den thermischen Verzug zu minimieren. Weitere Informationen finden Sie in unserem Werkstoff-Hub.
Die Schweißgeschwindigkeit kann je nach Material und Anlagentyp stark variieren, liegt jedoch typischerweise zwischen 1 m/min und 5 m/min für Präzisionsanwendungen. Die Einhaltung der Norm EN ISO 15614 ist bei der Qualifizierung von Schweißverfahren von zentraler Bedeutung, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten DIN EN ISO 15614-11:2018-01.
Praktische Anwendungen
In der Automobilindustrie sind die Anforderungen an Schweißnähte besonders hoch. Hier kommen häufig die Sidanus Light und Siega Fibre zum Einsatz, die durch ihre modulare Bauweise und die Integration der Super Pulse Technology (SPT) überzeugen. Diese Anlagen bieten hohe Flexibilität und sind für die Serienproduktion optimiert.
Die richtige Wahl der Technik kann den Unterschied zwischen einem erfolgreichen und einem suboptimalen Produktionsprozess ausmachen. Durch die Kombination von Sigma-Laser-Technologien mit den passenden Materialien und Anwendungen können Sie die Effizienz und Qualität Ihrer Produktion signifikant steigern.
Nächste Schritte: Von der Verfahrenswahl zur Anlagenkonfiguration
Die Wahl der passenden Laserschweißtechnik ist entscheidend für die Effizienz und Qualität industrieller Fertigungsprozesse. Je nach Anwendung und Werkstoff, ob Edelstahl oder Aluminium, bieten die Laserschweißsysteme von Sigma Laser maßgeschneiderte Lösungen, die den spezifischen Anforderungen gerecht werden.
Expertengespräch und Anwendungsberatung
Ein fundiertes Gespräch mit unseren Experten kann Ihnen helfen, die ideale Kombination aus Technologie und Anlage für Ihre spezifischen Bedürfnisse zu identifizieren. Von der Auswahl zwischen Nd:YAG- oder Faserlasern bis hin zur Berücksichtigung der Schweißgeschwindigkeit und des thermischen Verzugs bieten wir Ihnen umfassende Beratung.
Die Berücksichtigung von Normen wie der DIN EN ISO 15614-11, die die Qualifizierung von Schweißverfahren regelt, ist essenziell, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten.
Vergleich der Konfigurationsmöglichkeiten
Unsere Produktpalette, darunter die Sidanus Light und Sirius Light, bietet unterschiedliche Konfigurationsmöglichkeiten, die es Ihnen erlauben, die Anlage optimal auf Ihre Produktionsanforderungen abzustimmen. Die Kompatibilität mit Modulen wie der “Swivel Optics” oder der “Super Pulse Technology (SPT)” ermöglicht Flexibilität und Präzision.
Die Sidanus Light, ausgestattet mit einem Nd:YAG-Laser, bietet Spitzenleistungen von bis zu 13 kW und eine Pulsdauer von 0,5 bis 20 ms, was sie ideal für präzise Anwendungen macht. Die Sirius Light, ebenfalls mit Nd:YAG-Technologie, ist als mobile Schwerlastanlage konzipiert und bietet eine Reichweite von bis zu 1830 mm.
Ressourcen und weitere Informationen
Für weiterführende Informationen und detaillierte Vergleiche unserer Anlagen besuchen Sie bitte unsere spezifischen Produktkategorie-Seiten. Nutzen Sie diese Ressourcen, um Ihre Entscheidung auf einer soliden Datenbasis zu treffen und die ideale Laserschweißlösung für Ihre Produktion zu finden.
Zusätzliche Informationen zu Sicherheitsstandards und Arbeitsrichtlinien finden Sie in der DGUV Information 209-010, die wichtige Hinweise zur sicheren Handhabung von Laserschweißanlagen bietet.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen?
Laserschweißen nutzt einen fokussierten Laserstrahl, um Materialien zu verbinden. Der Strahl erzeugt eine hohe Energiedichte, die das Material lokal aufschmilzt. Sigma Laser verwendet Nd:YAG- und Ytterbium-Faserlaser, die präzise und tiefere Einschweißtiefen ermöglichen. Die Wärmeeinflusszone (WEZ) ist minimal, was zu geringer Verformung führt.
Welche Materialien können mit Laserschweißen bearbeitet werden?
Laserschweißen eignet sich für eine Vielzahl von Materialien, darunter Edelstähle wie 1.4301 und Werkzeugstähle wie 1.2343. Auch NE-Metalle und Legierungen lassen sich effizient schweißen. Die Materialwahl beeinflusst die Parameter wie Laserleistung und Schweißgeschwindigkeit.
Welche Vorteile bietet Laserschweißen gegenüber WIG-Schweißen?
Laserschweißen bietet höhere Schweißgeschwindigkeiten und geringere Wärmeeinflusszonen im Vergleich zum WIG-Schweißen. Es ermöglicht präzisere Schweißnähte und ist ideal für automatisierte Fertigungsprozesse. Die Qualität der Schweißnaht ist oft überlegen, insbesondere bei dünnen Materialien.
Wie beeinflusst die Materialdicke die Laserschweißparameter?
Die Materialdicke bestimmt die erforderliche Laserleistung und Schweißgeschwindigkeit. Dünnere Materialien erfordern weniger Energie und schnellere Schweißgeschwindigkeiten, während dickere Materialien eine höhere Leistung für ausreichende Einschweißtiefe benötigen.
Was sind die wirtschaftlichen Vorteile von Laserschweißanlagen?
Die Investition in Laserschweißtechnik kann durch höhere Effizienz und geringeren Materialverbrauch gerechtfertigt werden. Die präzise Energiezufuhr minimiert Nacharbeit und Ausschuss. Im Vergleich zu konventionellen Verfahren können die Betriebskosten durch reduzierte Zykluszeiten und Automatisierung gesenkt werden.
Welche Strahlquellen stehen bei Sigma Laser zur Auswahl?
Sigma Laser bietet sowohl gepulste Nd:YAG-Laser (Light-Serie) als auch Ytterbium-Faserlaser (Fibre-Serie) an. Damit können Anwender je nach Applikation die optimale Strahlquelle wählen und profitieren von reproduzierbaren Nähten dank 5-Achs-CNC-Kinematik für komplexe Geometrien.
Quellen
- DIN EN ISO 15614-11:2018-01 — Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe – Schweißverfahrensprüfung – Teil 11: Elektronenstrahl- und Laserstrahlschweißen
- Fraunhofer Institut für Lasertechnik ILT — Forschung und Entwicklung im Bereich Laserschweißtechnik am Fraunhofer ILT
- DIN EN ISO 14732:2013-12 — Schweißer und Bediener von Schweißgeräten für das mechanisierte und automatische Schweißen von metallischen Werkstoffen
- DGUV Information 209-010 — Sicherheitsregeln für den Einsatz von Lasern in der Materialbearbeitung
- Welding in the World — Internationale Fachzeitschrift für Schweißtechnik, einschließlich Laserschweißen
- Journal of Laser Applications — Fachzeitschrift für Anwendungen von Lasertechnologien, einschließlich Laserschweißen
- Laser Technik Journal — Fachzeitschrift für Lasertechnologie mit Fokus auf industrielle Anwendungen


