

- Ursachen für Längsnahtfehler
- Vorteile der Slide-Plattform
- Spannvorrichtung für lange Werkstücke
- Segmentierung der Schweißnaht
- Relevante Messgrößen
- Häufig gestellte Fragen
- Wie kann thermisches Wachstum bei langen Werkstücken kompensiert werden?
- Welche Vorteile bietet die Simass Slide gegenüber konventionellen Schweißsystemen bei Längsnähten?
- Wie wird die Geradheit der Schweißnaht auf der Simass Slide überprüft?
- Was ist bei der Spannvorrichtung für lange Werkstücke besonders zu beachten?
- Related Articles
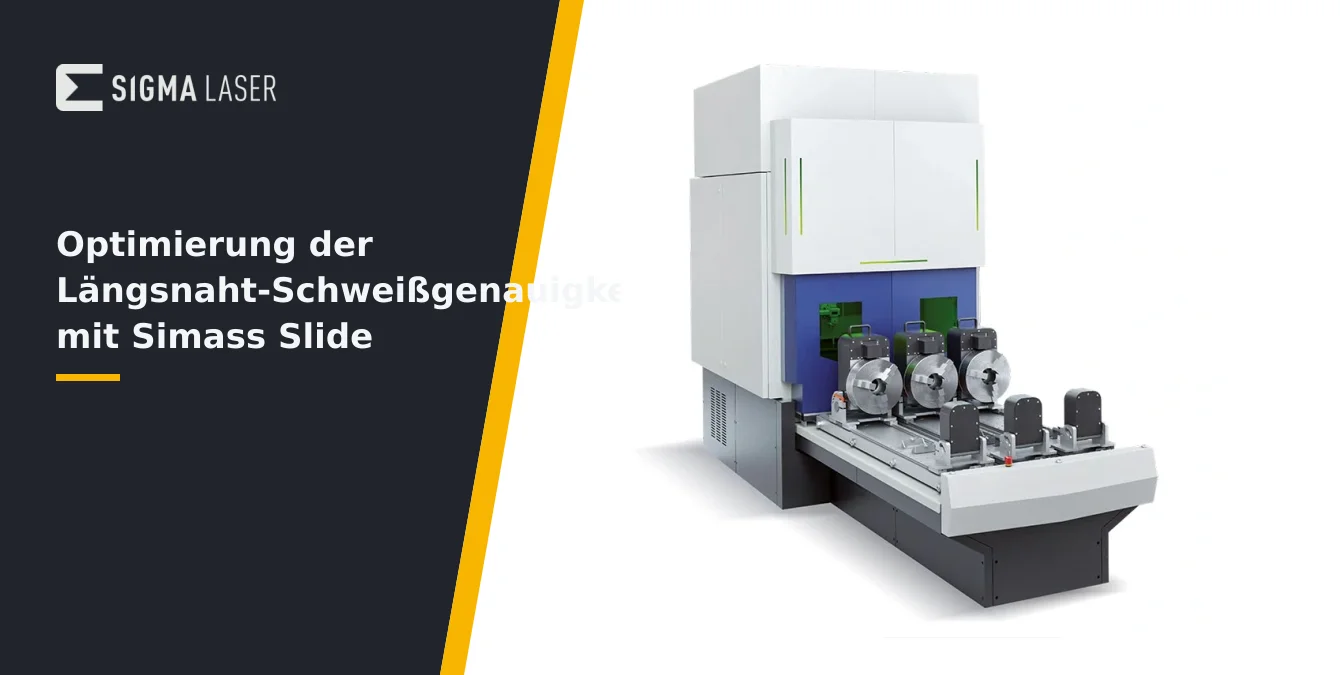
Kurz beantwortet: Die Simass Slide ist ein automatisches Laser-Schweißsystem mit numerisch gesteuerten Achsen, das speziell für anspruchsvolle Hochzyklus-Produktionsumgebungen entwickelt wurde. Die Plattform ermöglicht eine hochpräzise Längsnahtschweißung durch motorische Achssteuerung, stabile Spannvorrichtungen und segmentierte Nahtführung. Entscheidend für optimale Genauigkeit sind die Kontrolle von Werkstückverformung, thermischem Wachstum und die Überwachung relevanter Messgrößen wie Geradheit und Wiederholgenauigkeit über den gesamten Verfahrweg.
| Fehlerquelle | Typische Anzeichen | Empfohlene Kontrolle |
|---|---|---|
| Schienenverformung der Maschinenachsen | Systematische Abweichungen von der Sollgeraden über die Nahtlänge | Beobachtung des Bewegungsverhaltens, Kontrolle auf Nachgeben/Temperaturdrift |
| Thermisches Wachstum des Werkstücks | Plötzliche Spaltveränderungen, Verschiebung des Fokuspunktes | Achten auf Längenänderungen, besonders bei Werkstoffen mit hohem Wärmeausdehnungskoeffizienten |
| Durchbiegung des Werkstücks | Durchhängen der Werkstückmitte, Fokuslage beeinträchtigt | Gleichmäßiger Abstand zwischen Werkstück und Auflage, Geradheitsprüfung nach Fixierung |
| Umkehrspiel (Backlash) in der Antriebsmechanik | Ruckartige Bewegungen, Unregelmäßigkeiten in Nahtbreite/Segmentübergängen | Beobachtung beim Richtungswechsel, Testlauf auf Totzeiten/Sprünge |
Ursachen für Längsnahtfehler
Die Ursachen für Längsnahtfehler bei der Schweißung auf langen Achsen sind vielschichtig und erfordern eine differenzierte Betrachtung. Schienenverformungen der Maschinenachsen entstehen häufig durch mechanische Belastung oder Temperaturunterschiede während des Betriebs. Der Bediener sollte gezielt auf Veränderungen im Bewegungsverhalten achten – etwa auf ein Nachgeben der Achse bei Belastungswechseln oder auf Temperaturdrift nach längeren Schweißzyklen. Sichtbare Hinweise sind kleine, aber systematische Abweichungen von der Sollgeraden über die gesamte Nahtlänge.
Thermisches Wachstum des Werkstücks ist ein weiterer kritischer Faktor. Während des Schweißens dehnen sich Metalle – insbesondere bei längeren Nähten – messbar aus. Dies kann zu Positionsfehlern führen, die sich in Nahtversatz oder ungleichmäßiger Nahttiefe äußern. Der Bediener sollte auf Anzeichen wie plötzlich auftretende Spaltveränderungen oder eine Verschiebung des Fokuspunktes achten. Ein typischer Fehler ist das Übersehen von Längenänderungen bei der Bearbeitung von Werkstoffen mit hohem Wärmeausdehnungskoeffizienten.
Durchbiegung des Werkstücks tritt vor allem bei langen oder schweren Bauteilen auf, wenn die Abstützung unzureichend ist. Dies äußert sich in einem Durchhängen der Werkstückmitte, was die Fokuslage des Lasers und damit die Nahtqualität beeinträchtigt. Während des Einrichtens empfiehlt es sich, gezielt auf einen gleichmäßigen Abstand zwischen Werkstück und Auflage zu achten und nach dem Fixieren die Geradheit zu prüfen. Ein Warnsignal sind sichtbare Schatten oder Abweichungen beim Abtasten mit Messuhren.
Umkehrspiel (Backlash) in der Antriebsmechanik kann beim Richtungswechsel der Achsen zu kurzen Totzeiten oder Sprüngen führen. Dies wirkt sich besonders bei segmentierten Nähten oder am Nahtanfang und -ende aus. Der Bediener sollte während der Programmierung und beim Testlauf auf ruckartige Bewegungen oder Verzögerungen achten. Typische Indikatoren sind kleine Unregelmäßigkeiten in der Nahtbreite oder Unstetigkeiten an den Segmentübergängen.
Die genaue Analyse dieser Fehlerquellen ist entscheidend, um gezielt gegenzusteuern. Ein systematisches Vorgehen – beginnend bei der Überprüfung der Achsmechanik, über die Kontrolle der Werkstückabstützung bis hin zur Beobachtung des thermischen Verhaltens während der Schweißung – hilft, die Längsnahtschweißgenauigkeit auf der Simass Slide nachhaltig zu optimieren.
| Merkmal | Beschreibung/Nutzen |
|---|---|
| Groß dimensionierte Verfahrwege | X bis 1010 mm, Y bis 1110 mm, Z bis 510 mm – Bearbeitung langer/schwerer Werkstücke |
| Motorisch angetriebene Achssteuerung | Hohe Wiederholgenauigkeit, konstante Schweißgeschwindigkeit |
| Aufspannspitzen & motorisierte Drehachsen | Exakte Ausrichtung und Fixierung des Werkstücks |
| Modulare Bauweise | Flexibler Wechsel zwischen Werkstückgeometrien, reduzierte Stillstandzeiten |
| Regelmäßige Überprüfung der Achsführung | Dauerhafte Präzision durch Wartung und Kontrolle |
Vorteile der Slide-Plattform
Die Simass Slide Plattform setzt Maßstäbe bei der präzisen Längsnahtschweißung durch eine Kombination aus groß dimensionierten Verfahrwegen (X bis 1010 mm, Y bis 1110 mm, Z bis 510 mm) und einer robusten, motorisch angetriebenen Achssteuerung. Für den Bediener bedeutet dies, dass auch sehr lange oder schwere Werkstücke ohne Einschränkung der Nahtqualität bearbeitet werden können. Die hohe Wiederholgenauigkeit der Achsen ist dabei entscheidend, um Positionsabweichungen über die gesamte Nahtlänge zu vermeiden.
Ein zentrales Element für die Präzision sind die Aufspannspitzen und motorisierten Drehachsen, die eine exakte Ausrichtung und Fixierung des Werkstücks ermöglichen. Während des Einrichtens sollte der Bediener darauf achten, dass das Werkstück spannungsfrei und gleichmäßig über die gesamte Länge gehalten wird. Typische Fehlerquellen wie ungleichmäßige Auflage oder unzureichende Fixierung zeigen sich oft durch minimale Positionsverschiebungen am Nahtanfang oder -ende. Hier empfiehlt es sich, die Ausrichtung vor dem Schweißstart mit geeigneten Messmitteln zu überprüfen.
Die motorische Steuerung der Achsen bietet die Möglichkeit, konstante Schweißgeschwindigkeiten und gleichmäßige Bewegungsabläufe sicherzustellen. Während des Schweißprozesses sollte der Bediener die Achsbewegungen beobachten und auf ruckartige Bewegungen, Geräusche oder Unregelmäßigkeiten achten, die auf mechanisches Spiel oder Verschmutzungen hinweisen könnten. Eine regelmäßige Überprüfung der Achsführung und Schmierung trägt dazu bei, die Präzision dauerhaft zu gewährleisten.
Die modulare Bauweise der Slide-Plattform erleichtert den Wechsel zwischen unterschiedlichen Werkstückgeometrien und -größen. Der Bediener kann die Einschubmodule flexibel nutzen, um das Ein- und Ausbringen von Werkstücken zu optimieren und Stillstandzeiten zu minimieren. Wichtig ist, bei jedem Wechsel die Spannvorrichtung und Achsreferenzierung neu zu prüfen, um eine gleichbleibende Nahtqualität sicherzustellen. Typische Anzeichen für Nachjustierbedarf sind sichtbare Abweichungen in der Nahtlage oder eine veränderte Geräuschkulisse während der Achsbewegung.
Insgesamt bietet die Simass Slide durch ihre technische Auslegung und die gezielte Integration von Spann- und Steuerungskomponenten eine zuverlässige Plattform für Längsnahtschweißungen mit höchsten Genauigkeitsanforderungen. Die konsequente Beobachtung der Achsbewegungen und der Spanntechnik im Betrieb ist dabei der Schlüssel, um die Vorteile der Anlage voll auszuschöpfen und typische Fehlerquellen frühzeitig zu erkennen.
| Maßnahme | Ziel/Nutzen |
|---|---|
| Mehrpunktabstützung des Werkstücks | Verhindert Durchbiegung, sichert Nahtführung |
| Positionierung der Abstützungen außerhalb des Schweißbereichs | Vermeidung von Kollisionen mit Laser/Optik |
| Thermisch tolerante Spannmittel (z.B. federbelastet) | Kompensiert Längenausdehnung, verhindert Verzug |
| Kontrolle der Geradheit/Auflagepunkte vor Schweißbeginn | Vermeidung späterer Nahtabweichungen |
| Regelmäßige Kontrolle auf Lockerung/Verschiebung während des Schweißens | Sicherstellung gleichbleibender Nahtqualität |
Spannvorrichtung für lange Werkstücke
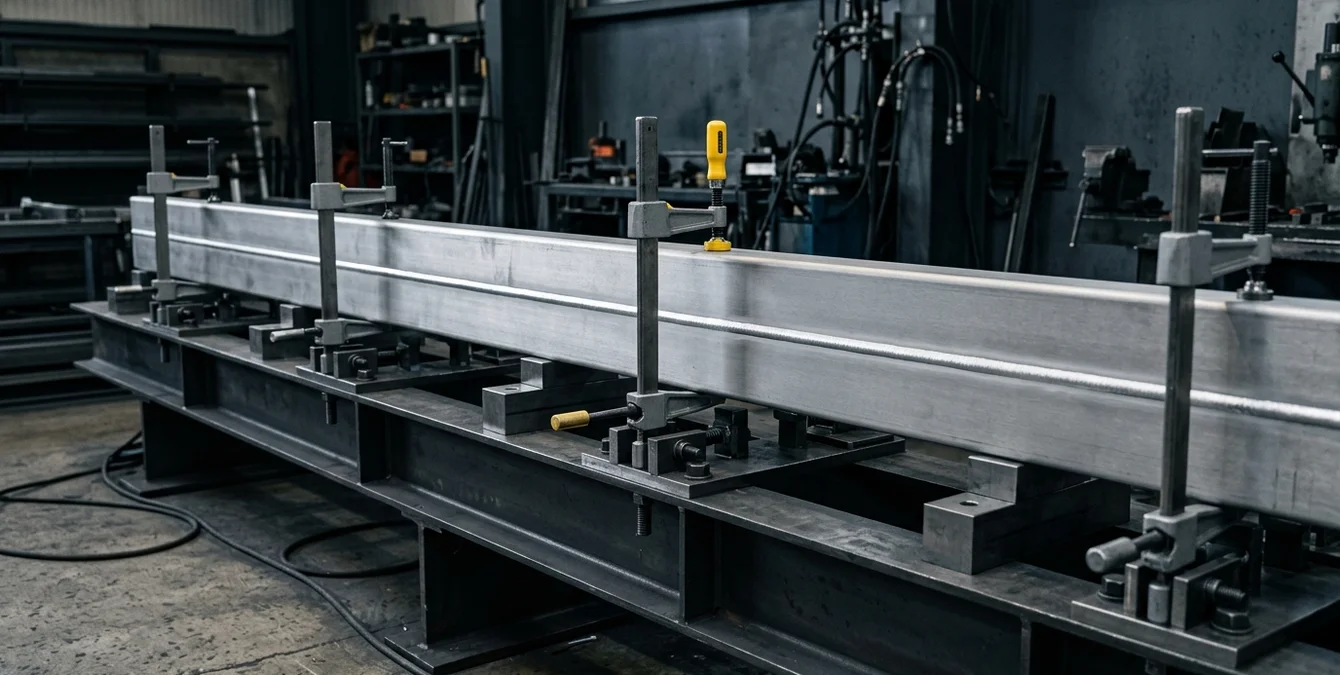
Die Auswahl und Auslegung der Spannvorrichtung ist ein entscheidender Faktor für die Längsnahtschweißgenauigkeit auf der Simass Slide. Lange Werkstücke neigen unter Eigengewicht und thermischer Belastung zur Durchbiegung, was zu Abweichungen in der Nahtführung führen kann. Es empfiehlt sich, das Werkstück an mehreren Punkten über die gesamte Länge hinweg mit starren Abstützungen zu versehen, um ein Durchhängen zu verhindern. Dabei sollten die Abstützungen so positioniert werden, dass sie außerhalb des unmittelbaren Schweißbereichs liegen, um Kollisionen mit dem Laserstrahl oder der Optik zu vermeiden.
Die Spannvorrichtung muss nicht nur mechanisch stabil, sondern auch thermisch tolerant ausgelegt sein. Während des Schweißens kommt es zu einer lokalen Erwärmung und damit zu einer Ausdehnung des Werkstücks. Um Spannungen und Verzug zu vermeiden, sollten Spannmittel mit Nachgiebigkeit oder Gleitfunktion eingesetzt werden, die eine kontrollierte Längenausdehnung zulassen, ohne das Bauteil zu verformen. In der Praxis haben sich federbelastete oder temperaturkompensierende Spannsysteme bewährt.
Vor Beginn des Schweißprozesses ist es ratsam, die Ausrichtung und Fixierung des Werkstücks sorgfältig zu überprüfen. Eine Kontrolle der Geradheit und der Auflagepunkte, beispielsweise mit Messuhren oder Laserlinien, hilft, spätere Nahtabweichungen zu vermeiden. Während des Schweißens sollte regelmäßig kontrolliert werden, ob sich das Werkstück gelöst oder verschoben hat, um eine gleichbleibende Nahtqualität sicherzustellen.
Segmentierung der Schweißnaht
Die Segmentierung der Schweißnaht ist bei langen Längsnähten auf der Simass Slide ein zentrales Verfahren, um die Schweißgenauigkeit gezielt zu optimieren. Ziel ist es, die Wärmeeinbringung symmetrisch zu steuern und den Gesamtverzug des Werkstücks zu minimieren. Durch das Unterteilen der Naht in mehrere Abschnitte können Sie die thermische Belastung besser kontrollieren und eine gleichmäßige Verteilung der Spannungen im Material sicherstellen.
Ein bewährtes Vorgehen ist das sequenzielle Verschweißen von der Mitte nach außen oder das alternierende Bearbeiten gegenüberliegender Segmente. Dies reduziert das Risiko, dass sich thermische Spannungen aufschaukeln und zu Verformungen führen. Achten Sie während des Prozesses darauf, nach jedem Segment die Nahtlage, Geradheit und das Werkstück selbst visuell und messtechnisch zu überprüfen. Typische Hinweise auf Verzug sind leichte Abweichungen in der Nahtlinie oder das Verziehen von Flächen im Bereich der Schweißzone.
Zwischen den Segmenten empfiehlt es sich, gezielte Abkühlphasen einzulegen. Diese verhindern eine übermäßige lokale Erwärmung und ermöglichen es, thermische Spannungen vor dem nächsten Schweißabschnitt weitgehend abzubauen. Nutzen Sie die Pause, um die Ausrichtung des Werkstücks und die Unversehrtheit der Spannvorrichtung zu kontrollieren – bereits kleine Lageänderungen können die Nahtqualität beeinträchtigen.
Beim Ansetzen und Überlappen der Schweißsegmente ist besondere Sorgfalt gefragt: Achten Sie darauf, dass die Enden der einzelnen Abschnitte sauber überlappen, ohne Überhöhungen oder Einschnürungen zu erzeugen. Typische Fehlerquellen sind ungleichmäßige Überlappungen, zu kurze oder zu lange Überlappbereiche sowie unzureichende Verschmelzung an den Segmentübergängen. Eine sorgfältige Sichtkontrolle und gegebenenfalls eine Nacharbeit der Übergänge sind entscheidend, um eine durchgehend hochwertige Naht zu erzielen.
Die Simass Slide Plattform unterstützt diese segmentierte Vorgehensweise durch ihre präzise Achssteuerung und die Möglichkeit, Schweißparameter individuell je Segment zu programmieren. So können Sie für jedes Segment gezielt auf Werkstückgeometrie, Materialdicke und thermische Randbedingungen eingehen – ein wesentlicher Beitrag zur Maximierung der Längsnahtschweißgenauigkeit bei anspruchsvollen Bauteilen.
Relevante Messgrößen
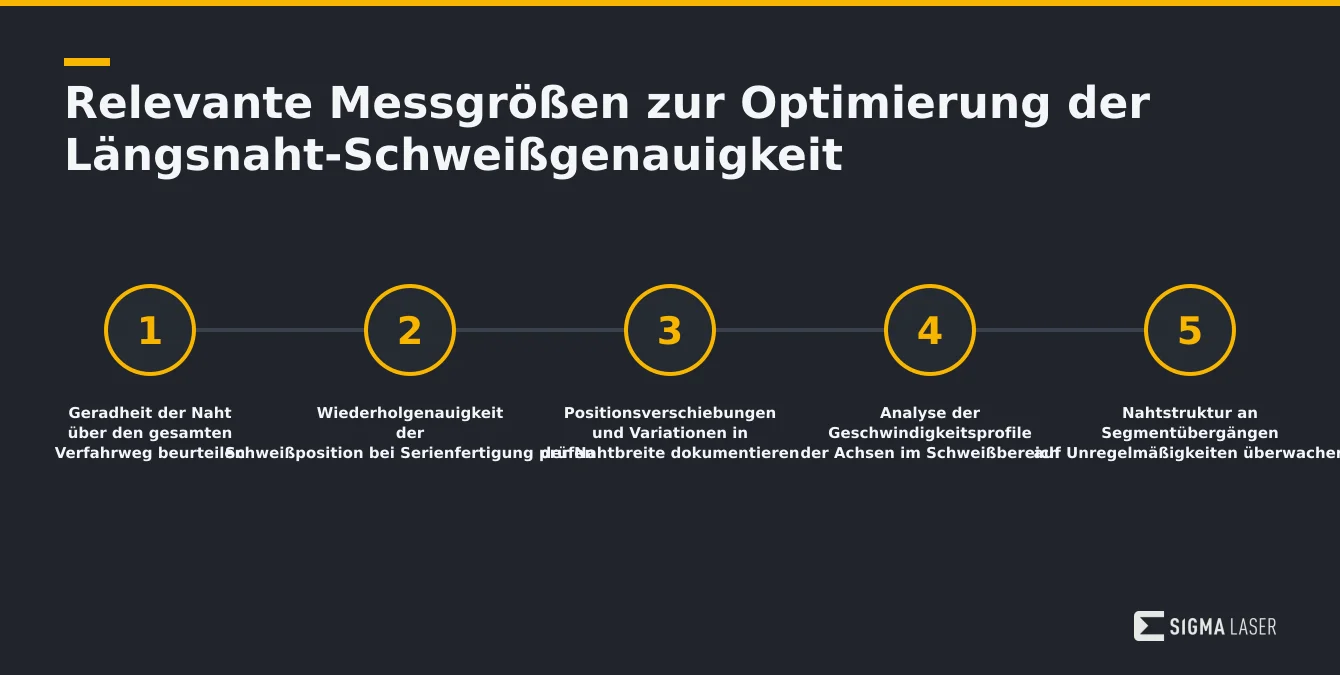
Für die präzise Beurteilung und Optimierung der Längsnahtschweißgenauigkeit auf der Simass Slide sind mehrere Messgrößen entscheidend, die jeweils spezifische Rückschlüsse auf den Prozess zulassen. Die Geradheit der Naht über den gesamten Verfahrweg steht dabei im Mittelpunkt: Schon geringe Abweichungen von der Sollgeraden können auf Achsführungsfehler, Werkstückdurchbiegung oder fehlerhafte Spanntechnik hindeuten. Während der Kontrolle mit Messuhren oder optischen Systemen sollten Sie gezielt auf systematische Abweichungen oder plötzliche Richtungsänderungen achten, da diese häufig auf mechanische Schwachstellen oder thermische Einflüsse zurückzuführen sind.
Ein weiteres zentrales Kriterium ist die Wiederholgenauigkeit der Schweißposition, insbesondere bei Serienfertigung oder mehrfachen Bearbeitungen identischer Bauteile. Hier empfiehlt es sich, nach jedem Schweißzyklus die Nahtlage und -geometrie zu dokumentieren und gezielt auf Positionsverschiebungen oder Variationen in der Nahtbreite zu achten. Typische Fehlerquellen sind unzureichend fixierte Werkstücke oder Veränderungen im Bewegungsverhalten der Achsen. Eine konsequente Überprüfung und Vergleichsmessung mehrerer Durchgänge hilft, Schwankungen frühzeitig zu erkennen und gezielt gegenzusteuern.
Die Analyse der Geschwindigkeitsprofile der Achsen ist für die Nahtqualität von großer Bedeutung. Im Bereich konstanter Geschwindigkeit lassen sich eine gleichmäßige Nahtführung und eine stabile Energieeinbringung erzielen. Achten Sie darauf, dass der überwiegende Teil der Schweißung im stabilen Geschwindigkeitsbereich erfolgt. Übergänge zwischen Beschleunigungs- und Verzögerungszonen sind kritisch, da sie zu Unregelmäßigkeiten in der Naht führen können. Beobachten Sie beim Schweißen gezielt die Nahtstruktur an Segmentübergängen – Unregelmäßigkeiten deuten auf suboptimale Geschwindigkeitsprofile hin.
Zur Verifizierung der Ergebnisse empfiehlt es sich, die dokumentierten Messwerte regelmäßig mit den Sollvorgaben abzugleichen und Abweichungen systematisch zu analysieren. Typische Stolpersteine sind eine zu grobe Segmentierung, unzureichende Spannvorrichtungen oder nicht berücksichtigte Temperaturdrifts. Indem Sie die relevanten Messgrößen kontinuierlich überwachen und die Ursachen für Abweichungen gezielt identifizieren, schaffen Sie die Grundlage für eine nachhaltige Prozessoptimierung und sichern die Längsnahtschweißgenauigkeit auf der Simass Slide langfristig ab.
Häufig gestellte Fragen
Wie kann thermisches Wachstum bei langen Werkstücken kompensiert werden?
Thermisches Wachstum wird durch flexible oder federbelastete Spannsysteme ausgeglichen, die Längenausdehnung zulassen, ohne das Werkstück zu verformen. Zusätzlich empfiehlt sich eine segmentierte Schweißstrategie mit Abkühlphasen, um Temperaturspitzen und daraus resultierende Verformungen zu vermeiden.
Welche Vorteile bietet die Simass Slide gegenüber konventionellen Schweißsystemen bei Längsnähten?
Die Simass Slide ermöglicht präzise Längsnahtschweißungen durch motorische Achssteuerung, große Verfahrwege und modulare Spanntechnik. Das parallele Be- und Entladen reduziert Stillstandzeiten, während die stabile Maschinenkinematik und segmentierte Nahtführung höchste Genauigkeit gewährleisten.
Wie wird die Geradheit der Schweißnaht auf der Simass Slide überprüft?
Die Geradheit wird mit Messuhren, Laser-Messsystemen oder optischen Verfahren überprüft. Nach jedem Schweißsegment empfiehlt es sich, die Nahtlage zu kontrollieren und gegebenenfalls Korrekturen vorzunehmen, um Abweichungen frühzeitig zu erkennen und zu beheben.
Was ist bei der Spannvorrichtung für lange Werkstücke besonders zu beachten?
Die Spannvorrichtung sollte das Werkstück über die gesamte Länge stabil abstützen und thermische Ausdehnung zulassen. Abstützungen außerhalb des Schweißbereichs und temperaturkompensierende Spannmittel verhindern Verformungen und sichern eine präzise Nahtführung während des gesamten Prozesses.


