

- Simass Slide auf einen Blick
- Die drei Einschubmodule und ihre Auswirkungen
- Grundlagen der mechanischen Installation
- Spanntechnik für Großbauteile
- Kalibrierung und erste Längsnaht
- Übergabe an die Produktion
- Häufig gestellte Fragen
- Wie groß dürfen Werkstücke für den Simass Slide maximal sein?
- Welche Vorteile bietet das Drei-Einschubmodul-Konzept im Produktionsalltag?
- Wie wird die Wiederholgenauigkeit beim Schweißen großer Bauteile sichergestellt?
- Welche Software wird zur Steuerung des Simass Slide verwendet?
- Related Articles
Kurz beantwortet: Der Simass Slide ist für das automatisierte Schweißen von Großbauteilen konzipiert. Mit drei Einschubmodulen, sechs Achsen und großzügigem Arbeitsraum ermöglicht er effiziente Bearbeitung großer Werkstücke. Die Einrichtung umfasst präzises Ausrichten, sichere Spanntechnik und sorgfältige Kalibrierung für reproduzierbare Schweißergebnisse.
| Parameter | Wert |
|---|---|
| Anzahl Einschubmodule | 3 (unabhängig, parallel nutzbar) |
| Anzahl Achsen | 6 (numerisch gesteuert) |
| Max. Werkstückdurchmesser (Standard) | 500 mm |
| Max. Werkstücklänge (Standard) | 1500 mm |
| Achsverfahrwege | X bis 1010 mm, Y bis 1110 mm, Z bis 510 mm |
| Max. Maschinenmasse | 1800 kg |
| Dreibackenfutter pro Einschubmodul | 315 mm |
| Steuerung | Sigomatic / Sigomatic Pro |
| Laserbetrieb | Faserlaser, CW- oder Pulsbetrieb |
| Modularität | Offene Architektur, spätere Anpassung möglich |
Alle Werte stammen direkt aus dem Artikeltext und beziehen sich auf den Simass Slide im Standardkonfigurationsbereich.
Simass Slide auf einen Blick
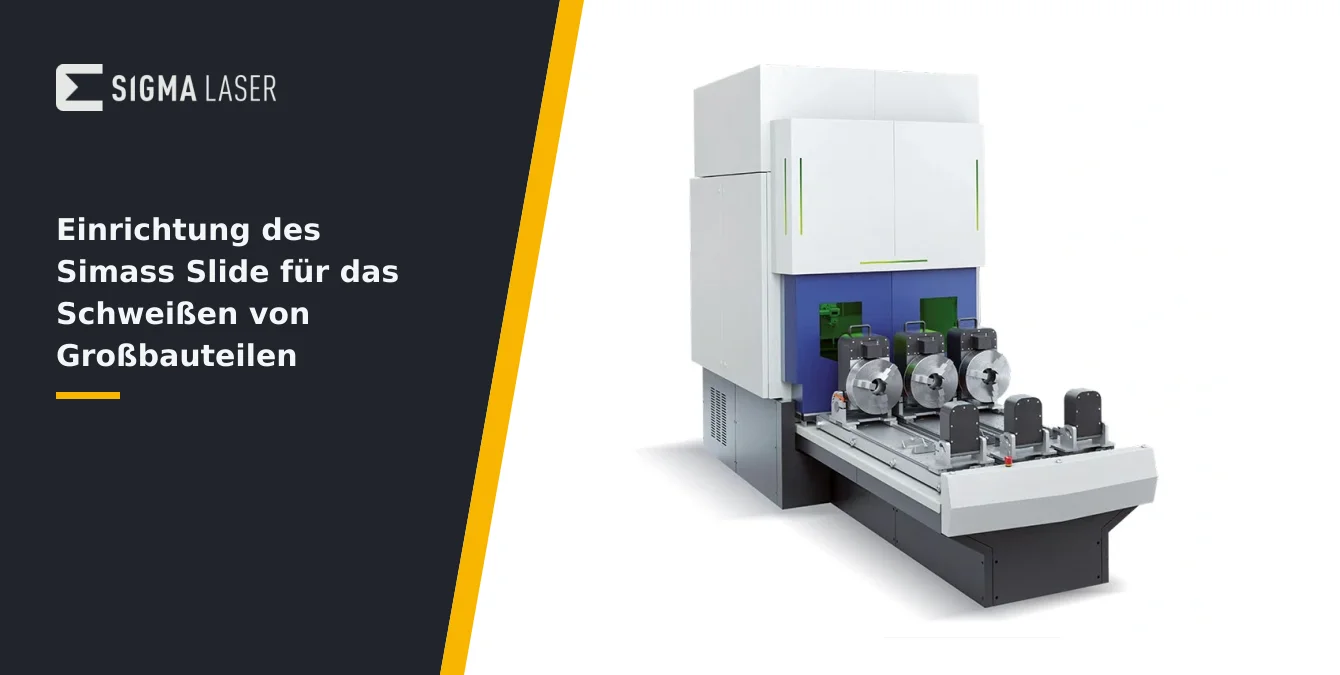
Der Simass Slide ist ein modular aufgebautes, automatisiertes Laserschweißsystem, das speziell für die Bearbeitung von Großbauteilen wie Rohren, Behältern oder Werkzeugkomponenten entwickelt wurde. Mit seinen sechs numerisch gesteuerten Achsen und Kapazität für Werkstücke bis zu 500 mm Durchmesser und 1500 mm Länge (Standard) sowie Achsverfahrwege von X bis zu 1010 mm, Y bis zu 1110 mm und Z bis zu 510 mm bietet er ausreichend Platz und Flexibilität für unterschiedlichste Bauteilgeometrien und -größen.
Die Verfahrwege der Achsen betragen X bis zu 1010 mm, Y bis zu 1110 mm und Z bis zu 510 mm. Dadurch lassen sich auch sehr lange oder voluminöse Werkstücke präzise positionieren und bearbeiten. Das System ist für eine maximale Maschinenmasse von 1800 kg ausgelegt, sodass auch schwere Bauteile sicher gehandhabt werden können. Die Kombination aus großem Arbeitsraum und hoher Tragfähigkeit macht den Simass Slide zur idealen Lösung für Anwendungen im Werkzeug-, Formen- und Anlagenbau sowie in der Großserienfertigung.
Die Steuerung erfolgt über die bewährte Sigomatic- oder Sigomatic Pro-Software, die eine intuitive Programmierung und Überwachung des Schweißprozesses ermöglicht. Durch die Integration von Faserlasern im CW- oder Pulsbetrieb ist das System für eine Vielzahl von Werkstoffen und Schweißaufgaben geeignet. Die offene Architektur und die Modularität erlauben eine spätere Anpassung an veränderte Produktionsanforderungen.
Mit dem Simass Slide profitieren Anwender von einer deutlichen Reduktion der Nebenzeiten, hoher Prozesssicherheit und reproduzierbaren Schweißergebnissen – auch bei komplexen oder großformatigen Bauteilen.
| Funktion | Beschreibung |
|---|---|
| Unabhängige Bewegung | Jedes Modul kann separat eingefahren und bewegt werden |
| Motorisierte Drehachse | Jedes Modul mit eigener, schwenkbarer Drehachse (315-mm-Dreibackenfutter) |
| Parallelisierung | Mehrere Werkstücke können parallel vorbereitet, bearbeitet und entnommen werden |
| Be-/Entladen außerhalb Kabine | Be- und Entladen der Module erfolgt außerhalb des Schweißbereichs |
| Flexible Taktung | Anpassung an unterschiedliche Bauteilgrößen und Losgrößen möglich |
| Reduktion der Nebenzeiten | Parallelisierung führt zu erheblich reduzierten Neben- und Rüstzeiten |
Diese Tabelle fasst die im Artikel beschriebenen Kernfunktionen und Vorteile der Einschubmodule zusammen.
Die drei Einschubmodule und ihre Auswirkungen
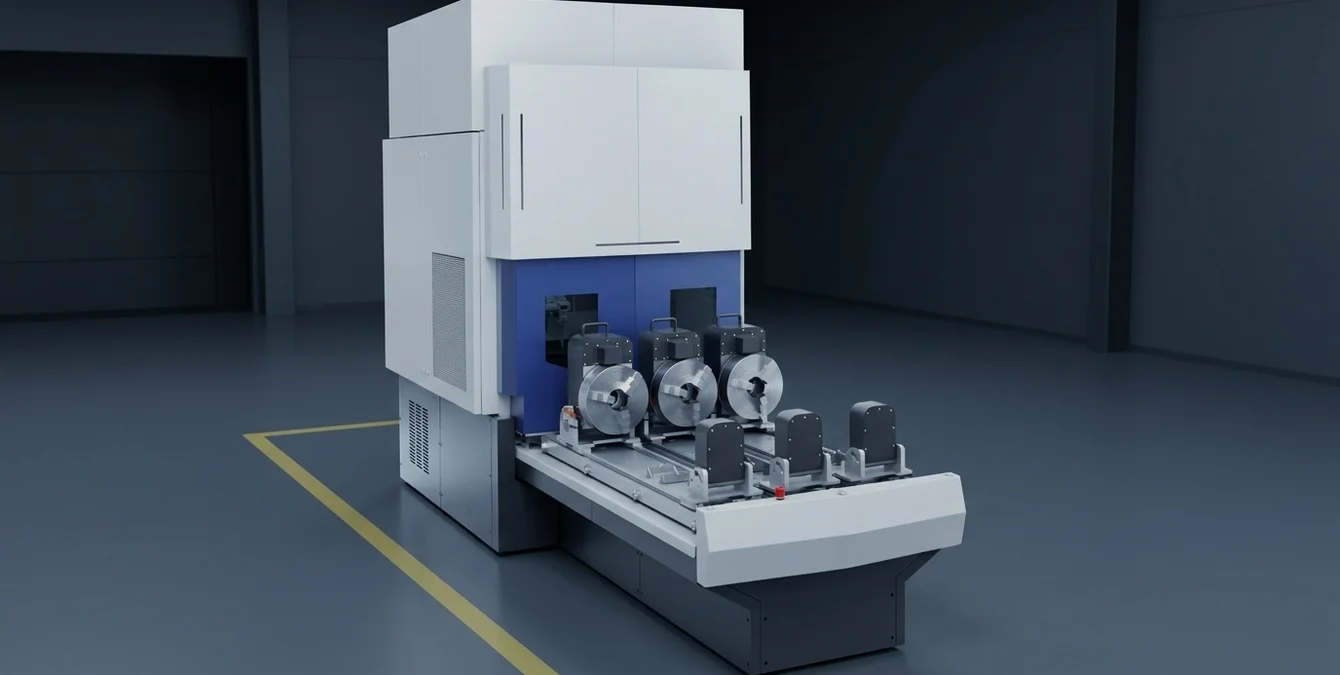
Ein zentrales Merkmal des Simass Slide ist das Konzept der drei unabhängigen Einschubmodule. Jedes Modul kann separat in den Arbeitsbereich eingefahren werden und verfügt über eine eigene motorisierte Drehachse mit einem 315-mm-Dreibackenfutter. Dadurch lassen sich mehrere Werkstücke parallel vorbereiten, bearbeiten und entnehmen, ohne dass der Schweißprozess unterbrochen werden muss.
Das Be- und Entladen der Einschubmodule erfolgt außerhalb der Schweißkabine. Während ein Werkstück im Arbeitsraum bearbeitet wird, können die beiden anderen Module außerhalb vorbereitet oder entladen werden. Diese Parallelisierung der Prozessschritte führt zu einer erheblichen Reduktion der Neben- und Rüstzeiten. Insbesondere bei der Bearbeitung großer oder schwerer Bauteile, bei denen das Einrichten und Spannen zeitaufwändig ist, zahlt sich dieses Konzept aus.
Die Einschubmodule sind so konstruiert, dass sie unabhängig voneinander bewegt werden können. Dies ermöglicht eine flexible Taktung und eine Anpassung an unterschiedliche Bauteilgrößen oder Losgrößen. Die Drehvorrichtungen auf den Modulen sind schwenkbar ausgeführt, sodass sowohl horizontale als auch vertikale Bearbeitungspositionen realisiert werden können. Die hohe Präzision der Achsantriebe gewährleistet eine exakte Positionierung der Werkstücke im Arbeitsraum.
In der Praxis bedeutet dies: Während ein Bauteil geschweißt wird, kann das nächste bereits gespannt und ausgerichtet werden. Nach Abschluss des Schweißvorgangs wird das Modul mit dem fertigen Werkstück herausgefahren, und das vorbereitete Modul übernimmt nahtlos die nächste Bearbeitung. So lässt sich die Produktivität deutlich steigern, ohne Kompromisse bei der Prozesssicherheit einzugehen.
Grundlagen der mechanischen Installation
Die mechanische Installation des Simass Slide bildet die Basis für einen stabilen und präzisen Schweißprozess, insbesondere bei der Bearbeitung von Großbauteilen. Zunächst ist eine sorgfältige Ausrichtung und Verankerung der Anlage am Aufstellort erforderlich. Der Untergrund muss eben, tragfähig und vibrationsarm sein, um eine dauerhafte Stabilität zu gewährleisten. Eine präzise Ausrichtung entlang der Hauptachsen verhindert Verwindungen und minimiert spätere Justageaufwände.
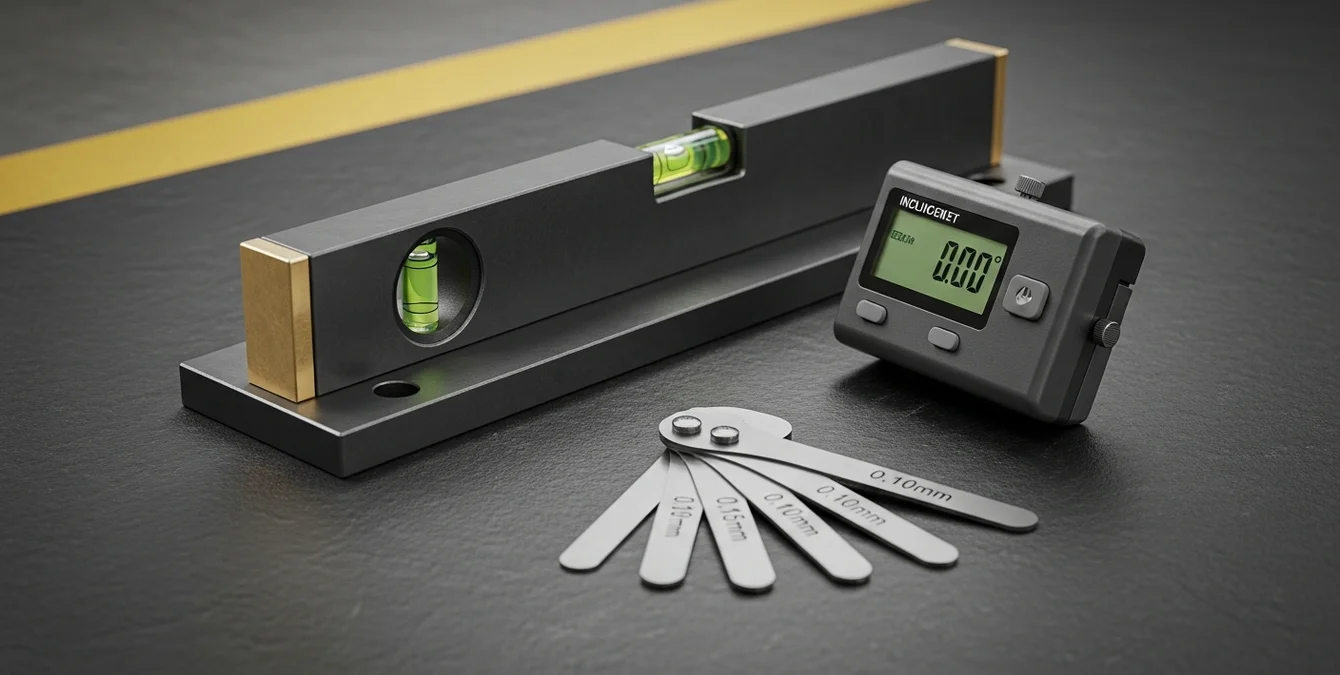
Nach der groben Positionierung wird die Anlage gemäß den Vorgaben des Aufstellplans nivelliert. Industriestandard ist die Verwendung von Präzisionswasserwaagen oder digitalen Messsystemen, um eine exakte horizontale und vertikale Ausrichtung sicherzustellen. Die Verankerung erfolgt über die vorgesehenen Befestigungspunkte im Fundament oder Hallenboden. Dabei ist auf eine gleichmäßige Verspannung und das Einhalten der vorgegebenen Anzugsmomente zu achten. Unregelmäßigkeiten können zu Verzug oder unerwünschten Schwingungen führen.
Im nächsten Schritt wird die Geradheit und Parallelität der Verfahrwege überprüft. Dazu werden Messuhren oder Laser-Messsysteme entlang der Achsen geführt, um eventuelle Abweichungen frühzeitig zu erkennen. Besonders bei langen Verfahrwegen ist es entscheidend, dass keine Durchbiegungen oder Verkippungen auftreten, da diese die spätere Schweißqualität direkt beeinflussen können. Gegebenenfalls sind Korrekturen an der Ausrichtung oder zusätzliche Unterlegplatten einzusetzen.
Abschließend erfolgt die Kontrolle der mechanischen Endlagen und der Bewegungsfreiheit aller Achsen. Hindernisse, Kabel oder Schläuche dürfen die Bewegungen nicht behindern. Erst nach erfolgreicher Prüfung aller mechanischen Komponenten kann mit dem elektrischen Anschluss und der Inbetriebnahme der Steuerung begonnen werden.
| Aspekt | Empfehlung / Beschreibung |
|---|---|
| Standard-Spannmittel | 315-mm-Dreibackenfutter auf jeder Einschubachse |
| Max. Werkstückgröße | Bis 500 mm Durchmesser, bis 1500 mm Länge (Standard) |
| Schwenkbare Drehvorrichtung | Horizontale und vertikale Bearbeitungspositionen möglich |
| Zusätzliche Abstützung | Auflagen, Reitstöcke oder Stützvorrichtungen für lange/große Werkstücke |
| Thermische Ausdehnung | Spanntechnik so auslegen, dass Längenausdehnungen aufgenommen werden |
| Sauberkeit & Kontrolle | Vor jedem Schweißvorgang Zustand und Sitz des Werkstücks prüfen |
Die Tabelle gibt einen Überblick über die im Artikel genannten Spanntechniken und Empfehlungen für Großbauteile.
Spanntechnik für Großbauteile
Die richtige Spanntechnik ist entscheidend für die sichere und präzise Bearbeitung von Großbauteilen im Simass Slide. Das System ist standardmäßig mit einem 315-mm-Dreibackenfutter auf jeder Einschubachse ausgestattet. Dieses ermöglicht das sichere Spannen runder Werkstücke wie Rohre, Wellen oder Ringe. Für Werkstücke mit einem Durchmesser bis zu 500 mm und einer Länge bis 1500 mm (Standard) bietet das System ausreichend Kapazität.
Die Drehvorrichtungen sind schwenkbar ausgeführt, sodass sowohl horizontale als auch vertikale Bearbeitungspositionen realisiert werden können. Dies ist besonders bei langen oder komplex geformten Bauteilen von Vorteil, da die optimale Schweißposition individuell eingestellt werden kann. Beim Einrichten ist darauf zu achten, dass das Werkstück gleichmäßig gespannt wird und keine Verspannungen oder Verformungen auftreten.
Große oder lange Werkstücke sollten zusätzlich abgestützt werden, um Durchbiegungen während des Schweißprozesses zu vermeiden. Hierzu können Auflagen, Reitstöcke oder individuell angepasste Stützvorrichtungen eingesetzt werden. Bei der Bearbeitung von Bauteilen mit hoher thermischer Ausdehnung (z. B. Aluminium oder Edelstahl) ist es ratsam, die Spanntechnik so auszulegen, dass Längenausdehnungen aufgenommen werden können, ohne das Werkstück zu verspannen.
- Prüfen Sie vor jedem Schweißvorgang die Sauberkeit und den Zustand des Dreibackenfutters.
- Kontrollieren Sie die korrekte Positionierung und den festen Sitz des Werkstücks.
- Vermeiden Sie Kontaktflächen mit Grat oder Schmutz, um eine reproduzierbare Spannung zu gewährleisten.
- Stellen Sie sicher, dass alle Spann- und Stützelemente außerhalb des Schweißbereichs liegen.
Eine sorgfältige Spanntechnik ist die Grundlage für wiederholgenaue Schweißergebnisse und eine lange Lebensdauer der Spannmittel.
Kalibrierung und erste Längsnaht
Vor dem ersten produktiven Einsatz ist eine umfassende Kalibrierung der Achsen und der Spanntechnik durchzuführen. Ziel ist es, die Wiederholgenauigkeit über den gesamten Verfahrweg sicherzustellen und die Positioniergenauigkeit der Einschubmodule zu überprüfen. Dazu wird ein Referenzlauf über alle Achsen durchgeführt, bei dem die Endlagen und die Nullpunkte angefahren und mit den Sollwerten verglichen werden.
Für die erste Längsnaht empfiehlt es sich, das Werkstück in Segmente zu unterteilen und jede Schweißbahn einzeln anzufahren. Dies erleichtert die Kontrolle der Nahtführung und ermöglicht eine gezielte Überwachung des Bauteilverzugs. Während des Schweißprozesses sollten Temperaturverläufe und eventuelle Verformungen kontinuierlich beobachtet werden. Bei Abweichungen ist es ratsam, die Schweißparameter oder die Spanntechnik entsprechend anzupassen.
Die Kalibrierung umfasst auch die Überprüfung der optischen Systeme, insbesondere der Fokussierung und der Ausrichtung des Laserstrahls. Eine saubere Optik und eine exakte Justage sind entscheidend für eine gleichmäßige Nahtqualität. Industriestandard ist die Durchführung von Testnähten auf einem Referenzbauteil, um die Einstellungen zu validieren.
- Führen Sie nach jeder Umrüstung oder Wartung einen Wiederholgenauigkeitslauf durch.
- Segmentieren Sie lange Nähte, um Verzug besser kontrollieren zu können.
- Dokumentieren Sie alle relevanten Parameter und Beobachtungen für spätere Serienproduktionen.
Eine sorgfältige Kalibrierung und die strukturierte Durchführung der ersten Längsnaht schaffen die Voraussetzung für stabile und reproduzierbare Schweißergebnisse im Großbauteilbereich.
Übergabe an die Produktion
Nach erfolgreicher Einrichtung und Kalibrierung des Simass Slide erfolgt die Übergabe an die Produktion. Ein zentraler Aspekt ist die Organisation der Schweißprogramme entsprechend den verwendeten Spannmitteln und Werkstückfamilien. Programme sollten so strukturiert werden, dass Umrüstzeiten minimiert und häufig wiederkehrende Abläufe standardisiert werden können.
Die Steuerung der Anlage erfolgt über die Sigomatic- oder Sigomatic Pro-Software. Diese ermöglicht die Verwaltung und Auswahl von Schweißprogrammen, die Überwachung der Prozessparameter sowie die Ansteuerung der Einschubmodule und Spannmittel. Für die Serienfertigung empfiehlt es sich, Programme nach Spannmittel-Typen oder Bauteilgruppen zu organisieren, um die Bedienung zu vereinfachen und Fehlerquellen zu reduzieren.
Vor Produktionsbeginn ist eine Einweisung des Bedienpersonals in die spezifischen Abläufe und Sicherheitsvorschriften unerlässlich. Die Bediener sollten mit den Besonderheiten der Einschubmodule, den Möglichkeiten der Spanntechnik und den Funktionen der Steuerungssoftware vertraut sein. Die Dokumentation aller relevanten Parameter und Abläufe unterstützt eine schnelle Fehlerdiagnose und die kontinuierliche Prozessoptimierung.
Abschließend empfiehlt es sich, regelmäßige Wartungs- und Kontrollintervalle für Spannmittel, Einschubmodule und optische Systeme festzulegen. So wird eine hohe Anlagenverfügbarkeit und gleichbleibende Schweißqualität über den gesamten Lebenszyklus des Simass Slide sichergestellt.
Häufig gestellte Fragen
Wie groß dürfen Werkstücke für den Simass Slide maximal sein?
Standardmäßig können Werkstücke bis zu einem Durchmesser von 500 mm und einer Länge von 1500 mm bearbeitet werden. Die Einschubmodule und der Arbeitsraum sind für große und schwere Bauteile ausgelegt. Bei Sondergrößen empfiehlt sich eine individuelle Abstimmung mit dem Anlagenhersteller.
Welche Vorteile bietet das Drei-Einschubmodul-Konzept im Produktionsalltag?
Das Drei-Einschubmodul-Konzept ermöglicht das parallele Be- und Entladen außerhalb des Schweißbereichs. Dadurch werden Nebenzeiten deutlich reduziert, und der Schweißprozess läuft nahezu unterbrechungsfrei. Dies steigert die Produktivität und Flexibilität im Umgang mit wechselnden Bauteilen.
Wie wird die Wiederholgenauigkeit beim Schweißen großer Bauteile sichergestellt?
Die Wiederholgenauigkeit wird durch präzise Kalibrierung der Achsen, regelmäßige Referenzläufe und die Kontrolle der Spanntechnik gewährleistet. Segmentierte Schweißnähte und kontinuierliche Überwachung von Verzug und Temperatur unterstützen die gleichbleibende Qualität bei Großbauteilen.
Welche Software wird zur Steuerung des Simass Slide verwendet?
Zur Steuerung des Simass Slide kommen die Sigomatic- oder Sigomatic Pro-Softwarelösungen zum Einsatz. Sie ermöglichen die Programmierung, Verwaltung und Überwachung aller Prozessparameter sowie die Ansteuerung der Einschubmodule und Spanntechnik für eine effiziente Produktion.


