- O essencial em resumo
- Porque falham as arestas de fecho dos moldes?
- Esmagamento na linha de fecho
- Desgaste abrasivo
- Pancadas de manuseamento
- Sobreinjeção
- Soldadura laser em arestas finas: o que a torna adequada
- Vantagens da soldadura laser em comparação com processos de arco
- Aplicações industriais e contextos de uso
- Considerações técnicas adicionais
- Como reconstruir uma aresta passo a passo?
- Avaliação e preparação da aresta
- Seleção do fio de adição
- Aplicação de camadas de soldadura
- Deixar sobremetal mínimo e uniforme
- Remaquinação e polimento
- Abatimento, escorrimento e falta de fusão no vértice: como evitar
- Efeitos físicos no bordo do molde
- Técnica de posicionamento do impulso
- Erros comuns e a sua correção
- Que fio de adição usar em arestas de aços de ferramenta?
- Compatibilidade metalúrgica e dureza
- Considerações práticas na escolha do fio de adição
- Arestas junto a superfícies texturizadas ou polidas: cuidados adicionais
- Proteção das superfícies adjacentes
- Abordagens recomendadas
- Perguntas frequentes
- Como recuperar arestas de moldes de injeção?
- Quais são os melhores produtos para polir moldes?
- Quais são as vantagens da soldadura laser para moldes?
- Que tipo de laser é mais adequado para a soldadura de moldes?
- Qual é a importância de controlar a ZAC na soldadura laser?
- Quais são as medidas de segurança necessárias ao operar uma máquina de soldadura laser?
- Como escolher o fio de adição adequado para soldadura de moldes?
- Artigos relacionados
- Fontes
Resposta rápida: Recuperar arestas de moldes com soldadura laser de precisão é um processo essencial na indústria de moldes, especialmente em Marinha Grande e Oliveira de Azeméis. As máquinas de soldadura laser Nd:YAG e de fibra de itérbio da Sigma Laser permitem intervenções meticulosas, minimizando a ZAC e garantindo a integridade estrutural do molde de injeção. A utilização de fio de adição adequado assegura a restauração eficaz dos contornos, prolongando a vida útil dos moldes e melhorando a qualidade final dos produtos.
O essencial em resumo
A recuperação de arestas de moldes é uma preocupação constante na indústria de moldes, especialmente quando se trata de danos em arestas de fecho. A escolha das técnicas adequadas pode prolongar a vida útil dos moldes e melhorar a eficiência produtiva. Neste contexto, a soldadura laser surge como uma solução eficaz e precisa.
- A soldadura laser oferece precisão milimétrica, essencial para a recuperação de arestas de moldes sem comprometer a integridade estrutural do molde.
- As máquinas de soldadura laser, como a Sineo Light ou a Sirius Light da Sigma, permitem a manipulação de diferentes tipos de fio de adição, adaptando-se às necessidades específicas de cada material de molde.
- Um programa de manutenção preventiva que inclua inspeções regulares e intervenções de soldadura laser pode reduzir significativamente o tempo de inatividade e os custos associados a reparações emergenciais.
- A zona afetada pela soldadura (ZAC) é minimizada com a tecnologia laser, preservando as propriedades térmicas e mecânicas do molde.
- A formação adequada dos técnicos de bancada na operação de máquinas de soldadura laser é crucial para maximizar a eficácia das intervenções de recuperação.
- Integrar procedimentos de manutenção preventiva com técnicas de soldadura laser pode aumentar a longevidade dos moldes e garantir a qualidade das peças produzidas.
- Escolher o equipamento de soldadura laser certo pode fazer a diferença entre reparações frequentes e uma operação de moldes mais eficiente e sustentável.
Compreender a importância da recuperação e manutenção preventiva de arestas de moldes é fundamental para os técnicos de bancada. A seguir, exploraremos em detalhe as técnicas mais eficazes e as melhores práticas para garantir moldes de injeção duradouros e eficientes.
| Causa | Descrição | Medidas Preventivas |
|---|---|---|
| Esmagamento na linha de fecho | Deformações permanentes quando a força de fecho excede a resistência do material. | Escolha adequada de aços (ex: 1.2344/AISI H13), ajuste preciso das forças de injeção. |
| Desgaste abrasivo | Desgaste causado por plásticos reforçados, como fibras de vidro, aumentando o espaço entre superfícies. | Polimento regular dos moldes, manutenção preventiva. |
| Pancadas de manuseamento | Danos mecânicos durante montagem/desmontagem. | Protocolos rigorosos de manuseamento, uso de equipamentos apropriados. |
| Sobreinjeção | Excesso de material aumenta a pressão na linha de fecho, causando falhas e linhas de junta visíveis. | Controlo preciso dos parâmetros de injeção, calibração regular dos sistemas. |
Porque falham as arestas de fecho dos moldes?
As arestas de fecho dos moldes são componentes cruciais no fabrico de peças por injeção, garantindo o alinhamento e a vedação perfeita entre as metades do molde. Contudo, estas arestas estão sujeitas a várias formas de falha, o que pode afetar a qualidade final da peça produzida. Compreender as causas destas falhas é essencial para recuperar as arestas dos moldes de forma eficaz.
Esmagamento na linha de fecho
O esmagamento é uma das principais causas de falha nas arestas de fecho. Este fenómeno ocorre quando a força de fecho do molde excede a resistência do material, resultando em deformações permanentes. A escolha adequada de aços para ferramentas, como o 1.2344 (AISI H13), e o ajuste preciso das forças de injeção são críticos para mitigar este problema.
Desgaste abrasivo
O uso de plásticos reforçados, como aqueles com fibras de vidro, pode causar desgaste abrasivo nas arestas de fecho. Este desgaste resulta num aumento do espaço entre as superfícies, permitindo a formação de rebarbas indesejadas. O polimento regular dos moldes e a manutenção preventiva são estratégias eficazes para minimizar este tipo de desgaste.
Pancadas de manuseamento
Durante o manuseamento, especialmente em operações de montagem e desmontagem, as arestas podem sofrer pancadas que resultam em danos mecânicos. A implementação de protocolos rigorosos de manuseamento e o uso de equipamentos apropriados são fundamentais para prevenir estas ocorrências.
Sobreinjeção
A sobreinjeção ocorre quando há um excesso de material no processo de injeção, levando ao aumento de pressão na linha de fecho. Este fenómeno pode causar falhas significativas nas arestas, manifestando-se em problemas como a linha de junta visível nas peças. O controlo preciso dos parâmetros de injeção e a calibração regular dos sistemas são medidas preventivas eficazes.
Os moldistas enfrentam constantemente o problema recorrente de rebarbas e linhas de junta visíveis, que afetam a qualidade e a estética das peças injetadas. Soluções como a recuperação de arestas de moldes através de soldadura laser oferecem uma abordagem precisa e controlada, permitindo a restauração das arestas sem comprometer o molde original.
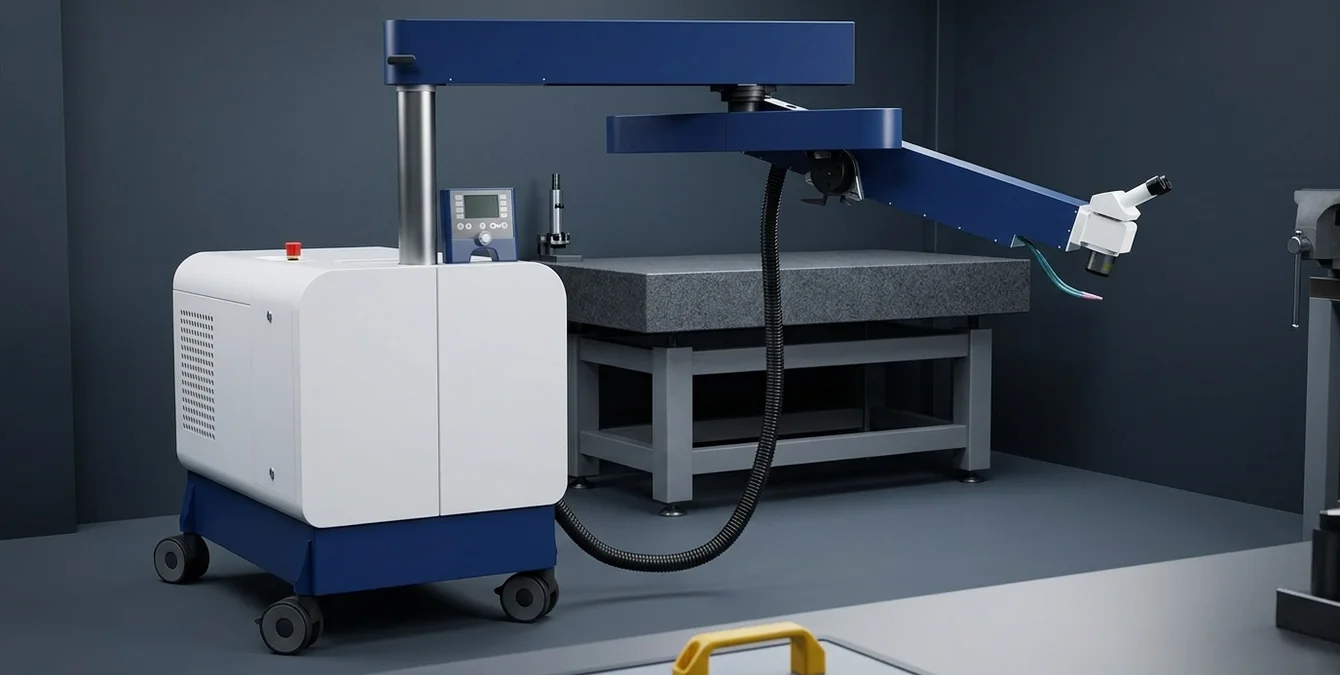
A utilização de sistemas móveis de soldadura laser, como a Sineo Light, que opera com uma frequência até 40 Hz, permite realizar reparações diretamente no local, reduzindo o tempo de inatividade das máquinas. A tecnologia laser de fibra, como a presente na Sineo Fibre, oferece uma ZAC reduzida, minimizando o impacto térmico nas áreas adjacentes e garantindo uma precisão elevada na recuperação das arestas. A conformidade com normas como a EN ISO 15614 assegura que os procedimentos de soldadura são qualificados para manter a integridade estrutural dos moldes.
Soldadura laser em arestas finas: o que a torna adequada
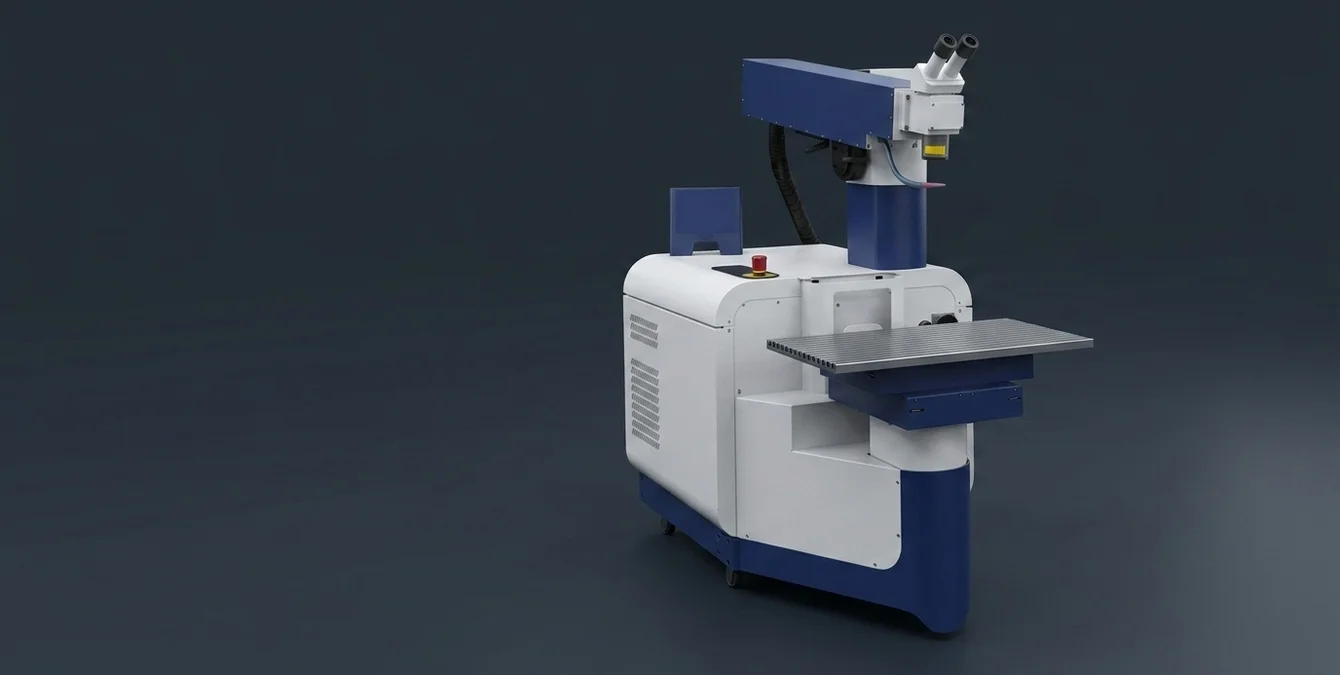
A soldadura laser oferece uma precisão notável em aplicações industriais, especialmente ao recuperar arestas de moldes. Com um spot de laser entre 0,2–2,0 mm e impulsos de 0,5 a 20 ms, a energia máxima de 170 J dos sistemas Nd:YAG permite uma deposição de material localizada. Este método evita o sobreaquecimento das zonas adjacentes e mantém o vértice do molde intacto, o que é essencial na reparação de moldes complexos. A utilização de sistemas laser de fibra, como os presentes na Sidanus Fibre, permite uma penetração precisa e controlada, ideal para a recuperação de arestas finas.
| Critério | Soldadura Laser | Processos de Arco |
|---|---|---|
| Aporte térmico | Controlado, minimiza ZAC | Maior, ZAC ampliada |
| Precisão | Milimétrica, spot 0,2–2,0 mm | Menor precisão |
| Distorção térmica | Mínima | Mais comum |
| Facilidade de polimento | Facilita polimento, preserva geometria | Pode exigir retrabalho adicional |
| Normas aplicáveis | EN ISO 15614 | Variável |
Vantagens da soldadura laser em comparação com processos de arco
Ao contrário dos métodos de arco, a soldadura laser proporciona um aporte térmico controlado, minimizando a zona afetada pelo calor (ZAC) e evitando distorções térmicas indesejadas. Além disso, a precisão na deposição de fio de adição facilita o polimento de moldes, preservando as características geométricas desejadas com menos esforço. A norma EN ISO 15614 é frequentemente aplicada para qualificar os procedimentos de soldadura, assegurando a consistência e a qualidade do processo.
Aplicações industriais e contextos de uso
No setor de fabrico de moldes, especialmente em Marinha Grande e Oliveira de Azeméis, a soldadura laser é essencial para a manutenção e reparação de moldes de injeção. Equipamentos estacionários como a Sidanus Light e a Siega Fibre da Sigma Laser permitem reparações de alta precisão na própria oficina, sem enviar o molde a prestadores externos; quando o molde não pode sair da máquina de produção, são os sistemas móveis (Sineo Light, Sineo Fibre e Sirius Light) que se deslocam até ele. Estas máquinas, com a sua capacidade de operar em cinco eixos (X·Y·Z·C·D), permitem um posicionamento preciso e uma cobertura abrangente da área de trabalho.
Considerações técnicas adicionais
- A precisão é assegurada por sistemas de eixos controlados, como a Swivel Optics e o Motor-driven Turning Device, que garantem um posicionamento fino. Estes sistemas são fundamentais para a execução de soldaduras em geometrias complexas e de difícil acesso.
- Para materiais específicos, como o aço 1.2344 (AISI H13), recomenda-se consultar as tabelas de parâmetros metalúrgicos disponíveis no centro de conhecimento. Este aço é amplamente utilizado em moldes de injeção devido à sua elevada resistência ao calor e desgaste.
- O uso de óculos de proteção e a manutenção de uma área laser controlada são partes integrantes do processo de operação, garantindo a segurança na classe 4.
Como reconstruir uma aresta passo a passo?
No setor industrial, a recuperação de arestas de moldes é essencial para assegurar a funcionalidade e a longevidade dos moldes de injeção. Este processo requer precisão e conhecimento técnico para evitar falhas futuras e manter padrões de alta qualidade. Abaixo, apresenta-se um guia passo a passo para recuperar arestas de moldes utilizando sistemas de soldadura a laser de última geração, como os oferecidos pela Sigma Laser.
Avaliação e preparação da aresta
- Primeiro, deve-se avaliar o estado da aresta. Remova quaisquer contaminantes e material fatigado para garantir uma superfície limpa. Este passo é crítico para evitar inclusões de impurezas durante a soldadura.
- É importante medir a geometria da aresta danificada para determinar a quantidade de material a ser reposto. A utilização de instrumentos de medição precisos, como micrómetros ou braços de medição 3D, pode auxiliar na obtenção de dados exatos.
Seleção do fio de adição
- Escolha um fio de diâmetro fino que seja compatível com o tipo de aço do molde, como o 1.2344 (AISI H13). A escolha correta do material do fio é vital para a integridade da soldadura.
- Para garantir a compatibilidade metalúrgica, o fio de adição deve ter propriedades semelhantes às do material base, minimizando o risco de formação de fissuras ou descontinuidades.
Aplicação de camadas de soldadura
- Com um sistema móvel como a Sineo Light ou a Sirius Light, deposite camadas sobrepostas de soldadura ao longo da aresta. Utilize o controlo fino de cinco eixos para garantir uma aplicação precisa.
- As máquinas da Sigma Laser, como a Sineo Light, permitem um controlo preciso do aporte térmico, reduzindo a zona afetada pelo calor (ZAC) e minimizando o risco de distorção térmica.
Deixar sobremetal mínimo e uniforme
- Ao aplicar as camadas de soldadura, assegure-se de deixar um sobremetal mínimo e uniforme. Este passo é crucial para facilitar o polimento subsequente e evitar distorções na peça.
- O uso de parâmetros de soldadura adequados, como a energia de pulso e a frequência de repetição, ajuda a controlar o volume de material depositado, garantindo a uniformidade do sobremetal.
Remaquinação e polimento
- Finalmente, efetue a remaquinação e o polimento da aresta até alcançar a geometria nominal desejada. Este passo garante que o molde está pronto para uso imediato, mantendo a qualidade superficial necessária. Para mais detalhes sobre os parâmetros metalúrgicos, consulte o nosso artigo especializado.
- Durante a remaquinação, é essencial monitorizar a temperatura da peça para evitar sobreaquecimento, que pode comprometer a integridade estrutural do molde.
Ao seguir estes passos meticulosos, a recuperação de arestas de moldes pode ser realizada com eficácia, prolongando a vida útil dos moldes e assegurando a qualidade do produto final. Os sistemas de soldadura a laser da Sigma Laser oferecem a precisão e flexibilidade necessárias para enfrentar os desafios industriais mais exigentes.
Abatimento, escorrimento e falta de fusão no vértice: como evitar
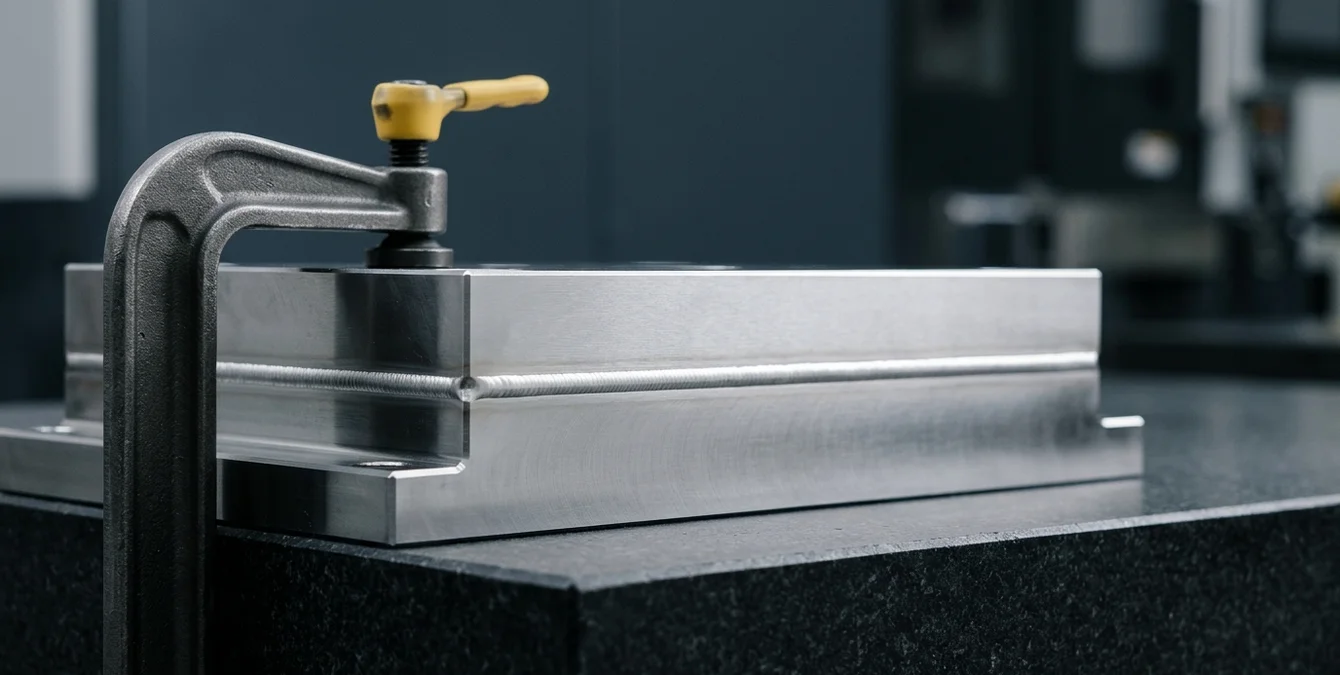
No contexto industrial da recuperação de arestas de moldes, a soldadura a laser destaca-se pela sua capacidade de minimizar efeitos indesejados como abatimento, escorrimento e falta de fusão. Estes fenómenos ocorrem frequentemente devido à tensão superficial do banho de fusão e a técnicas inadequadas de posicionamento do impulso.
Efeitos físicos no bordo do molde
Durante a soldadura, a tensão superficial pode provocar o escorrimento do material, especialmente em vértices livres. Para evitar este problema, é essencial ajustar o ângulo de incidência do feixe laser, garantindo um aporte térmico controlado. A utilização dos 5 eixos das máquinas móveis Sigma, como a Sineo Light e a Sirius Light, permite um posicionamento preciso e ajustável em tempo real.
As máquinas da Sigma, como a Sineo Light, operam com uma frequência até 40 Hz, permitindo um controlo fino do feixe laser. Este nível de precisão é crucial para evitar o escorrimento e garantir uma soldadura uniforme ao longo de arestas complexas.
Técnica de posicionamento do impulso
O posicionamento correto do impulso é crucial para evitar a falta de fusão. Deve-se assegurar uma sobreposição adequada dos pulsos, facilitada pela tecnologia de controlo avançado Sigomatic. Este sistema permite ajustar a frequência e a duração dos impulsos para otimizar o polimento de moldes.
Para assegurar a qualidade da fusão, é recomendável seguir as diretrizes da norma EN ISO 15614, que especifica a qualificação de procedimentos de soldadura, garantindo assim a integridade estrutural e a resistência do material soldado.
Erros comuns e a sua correção
- Escorrimento no vértice: Ajustar o ângulo de incidência e controlar a tensão superficial com um feixe laser bem direcionado.
- Falta de fusão: Utilizar uma sobreposição de impulsos adequada e controlar a energia de entrada.
- Abatimento: Reduzir o aporte térmico e ajustar a taxa de arrefecimento para evitar a formação de cavidades.
Para uma compreensão mais aprofundada dos parâmetros metalúrgicos e da sua aplicação na soldadura a laser, recomenda-se a consulta do nosso artigo sobre aços para moldes e soldadura a laser.
| Parâmetro | Valor Típico |
|---|---|
| Spot de laser | 0,2–2,0 mm |
| Duração do impulso | 0,5–20 ms |
| Energia máxima | 170 J |
Valores apresentados são típicos do processo e não atribuídos a um modelo específico.
Que fio de adição usar em arestas de aços de ferramenta?
A escolha do fio de adição adequado para a soldadura laser em arestas de aços de ferramenta como 1.2344 (AISI H13) e 1.2343 é essencial para a recuperação de arestas de moldes e para assegurar a durabilidade e funcionalidade dos componentes. A compatibilidade metalúrgica e a dureza final desejada na aresta são fatores determinantes na seleção do fio de adição.
Compatibilidade metalúrgica e dureza
O fio de adição deve ser compatível com o material base, garantindo uma ligação sólida sem comprometer a integridade do molde. Para aços de ferramenta como 1.2344 e 1.2343, recomenda-se utilizar fios que proporcionem uma dureza final que atenda às exigências da aplicação. A compatibilidade com 1.2344/H13 assegura resistência ao desgaste e propriedades térmicas adequadas.
Na soldadura laser, é crucial considerar a zona afetada pelo calor (ZAC), que deve ser minimizada para evitar alterações indesejadas nas propriedades do material base. A utilização de sistemas laser com precisão elevada, como os da Sigma Laser, contribui para um controlo eficaz da ZAC, assegurando a manutenção das características mecânicas e térmicas do aço de ferramenta.
Considerações práticas na escolha do fio de adição
- Compatibilidade com a composição química dos aços de ferramenta.
- Dureza final desejada na aresta após o processo de soldadura.
- Adequação para o polimento de moldes após a soldadura.
- Consideração das normas de qualificação de procedimentos de soldadura, como a EN ISO 15614, para assegurar a conformidade e a qualidade do processo.
Para aplicações industriais exigentes, como na indústria de moldes de injeção, o uso de sistemas móveis de soldadura a laser da Sigma Laser, como a Sineo Light e a Sirius Light, permite realizar intervenções precisas e eficientes diretamente no local, evitando a necessidade de deslocar moldes pesados. A utilização destes sistemas é ideal para a recuperação de arestas de moldes e para assegurar um acabamento de alta qualidade.
Os sistemas móveis, como a Sineo Light, com uma frequência de pulso até 40 Hz e uma potência de pico de 13 kW, são particularmente eficazes em operações de soldadura onde a precisão e o controlo térmico são críticos. Estes equipamentos permitem a realização de soldaduras com penetrações controladas, típicas até alguns milímetros, dependendo do material e da configuração do feixe, garantindo uma ZAC reduzida e minimizando a distorção térmica.
Arestas junto a superfícies texturizadas ou polidas: cuidados adicionais
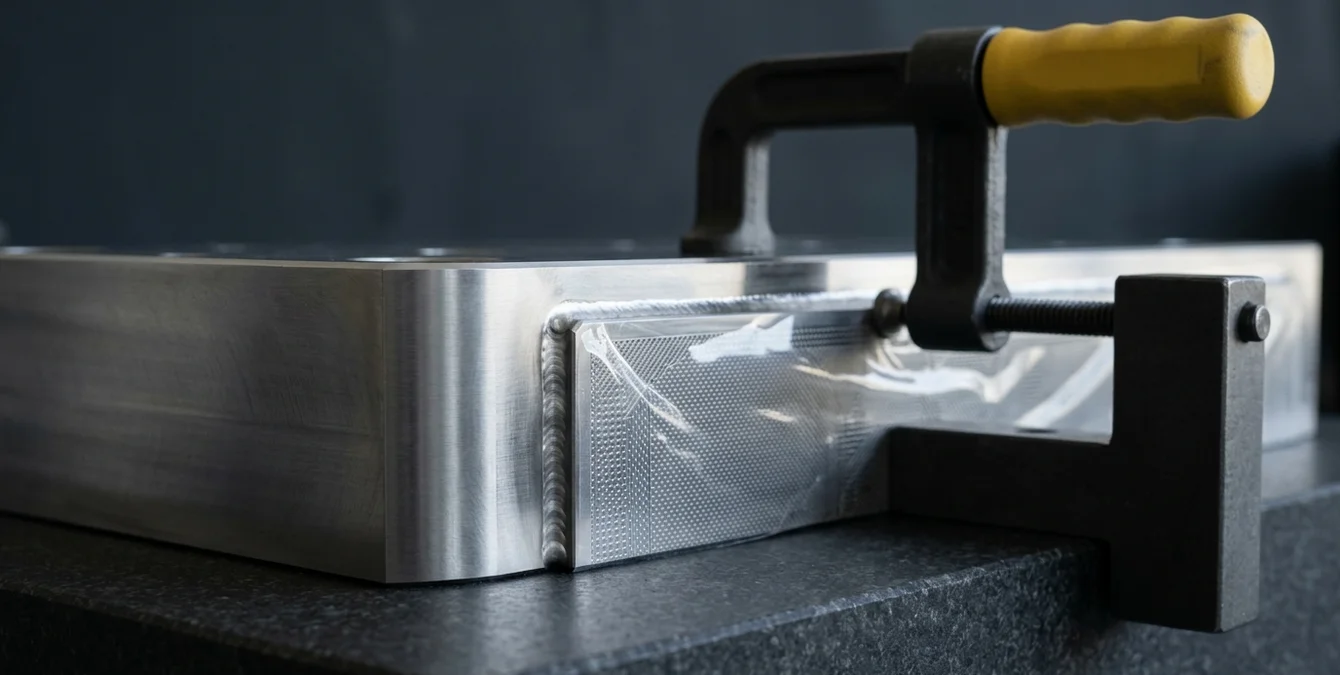
No contexto da indústria de moldes, a recuperação de arestas de moldes é uma tarefa crítica, especialmente quando estas se encontram próximas de superfícies texturizadas ou polidas. Manter a integridade do grão ou do brilho adjacente durante a soldadura a laser é essencial para garantir a qualidade final do produto. Sistemas móveis como a Sineo Light e a Sirius Light da Sigma Laser oferecem a precisão necessária para estas operações delicadas, permitindo intervenções diretas no local sem deslocar o molde.
As máquinas da Sigma Laser, como a Sineo Light, com uma frequência até 40 Hz, e a Sirius Light, com um alcance até 1830 mm, são ideais para este tipo de aplicação, oferecendo uma elevada precisão e controlo do feixe, o que é crucial para evitar danos nas superfícies adjacentes. A utilização de um feixe com um diâmetro de ponto que pode variar entre 0,2 mm e 2,0 mm permite uma adaptação precisa ao detalhe da aresta a recuperar.
Proteção das superfícies adjacentes
Durante a soldadura, é crucial proteger as áreas texturizadas ou polidas para evitar danos indesejados. O uso de barreiras físicas temporárias ou revestimentos protetores pode ser benéfico. Além disso, a precisão e controlo proporcionados pelas máquinas de soldadura a laser da Sigma permitem minimizar a ZAC (zona afetada pelo calor), preservando assim as características superficiais dos moldes.
A minimização da ZAC é particularmente importante em aços como o 1.2344 (AISI H13), frequentemente utilizados em moldes de injeção, onde a integridade térmica e mecânica deve ser mantida. A norma EN ISO 15614 pode ser utilizada para qualificar procedimentos de soldadura que assegurem a qualidade e repetibilidade do processo, conforme as orientações do IPQ – Instituto Português da Qualidade.
Abordagens recomendadas
- Utilizar sistemas com ótica orientável para melhor acesso e precisão.
- Implementar técnicas de soldadura com controlo fino do aporte térmico para evitar a deformação da superfície.
- Considerar o uso de tabelas de parâmetros metalúrgicos específicas para o aço em utilização.
Para uma compreensão aprofundada sobre a soldadura em superfícies texturizadas, consulte o artigo completo sobre soldadura em superfícies texturizadas de moldes.
Perguntas frequentes
Como recuperar arestas de moldes de injeção?
A recuperação de arestas em moldes de injeção pode ser eficazmente realizada através de soldadura laser. Este método permite precisão elevada e mínima afetação da ZAC. É crucial utilizar máquinas de laser Nd:YAG ou de fibra de itérbio, garantindo a integridade estrutural do molde e a qualidade da superfície.
Quais são os melhores produtos para polir moldes?
Os produtos mais eficazes para polir moldes incluem pastas diamantadas e compostos abrasivos finos. Estas soluções são ideais para alcançar um acabamento de alta qualidade, mantendo a precisão das superfícies moldadas. A escolha do produto deve considerar o material do molde e o nível de polimento desejado.
Quais são as vantagens da soldadura laser para moldes?
A soldadura laser oferece precisão superior, aquecimento localizado e mínima distorção térmica. Estes fatores são críticos para a recuperação de arestas, garantindo que o molde mantém as suas dimensões originais e características de superfície, sem comprometer a integridade do material base.
Que tipo de laser é mais adequado para a soldadura de moldes?
Os lasers Nd:YAG e de fibra de itérbio são os mais adequados para soldadura de moldes, devido à sua capacidade de focar o feixe com alta precisão e controlar a profundidade de penetração. Estes tipos de laser são ideais para aplicações que exigem um controlo rigoroso da ZAC.
Qual é a importância de controlar a ZAC na soldadura laser?
Controlar a ZAC é crucial para evitar alterações indesejadas nas propriedades mecânicas e térmicas do material do molde. Uma ZAC minimizada evita a distorção e o comprometimento da resistência do molde, assegurando que o processo de soldadura não afeta negativamente a funcionalidade do molde.
Quais são as medidas de segurança necessárias ao operar uma máquina de soldadura laser?
Operar uma máquina de soldadura laser de classe 4 requer o uso de óculos de proteção adequados e a manutenção de uma área laser controlada. Estas medidas são essenciais para garantir a segurança dos operadores e prevenir danos oculares ou cutâneos durante a operação do equipamento.
Como escolher o fio de adição adequado para soldadura de moldes?
A seleção do fio de adição deve basear-se na composição do material do molde e nas propriedades desejadas após a soldadura. A compatibilidade química e a correspondência das propriedades mecânicas são fundamentais para garantir uma união sólida e duradoura entre o fio de adição e o material base.
Fontes
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela coordenação e desenvolvimento de normas técnicas.
- ISO 10791-7:2019 — Norma ISO que especifica métodos de ensaio para máquinas de moldagem, incluindo a recuperação de arestas.
- CEN-CENELEC — Organização europeia de normalização que desenvolve normas para a indústria, incluindo técnicas de moldagem.
- EN ISO 9001:2015 — Norma internacional que especifica requisitos para sistemas de gestão da qualidade, aplicáveis na recuperação de moldes.
- ISQ – Instituto de Soldadura e Qualidade — Instituto português que oferece serviços de inspeção e certificação, incluindo técnicas de recuperação de moldes.
- Journal of Manufacturing Processes — Publicação científica que cobre processos de fabrico, incluindo técnicas de recuperação de moldes.
- Procedia CIRP — Revista científica que publica artigos sobre inovação em processos industriais, incluindo recuperação de moldes.