- O essencial em resumo
- O que torna o aço 1.2344 (H13) o padrão dos moldes de injeção?
- Características do aço 1.2344 (H13)
- Aplicações industriais
- Relevância na soldadura laser
- Porque é o 1.2344 propenso a fissuras na soldadura?
- Composição e microestrutura
- Tensões residuais e gradientes térmicos
- Pré-aquecimento do 1.2344: quando é necessário e a que temperatura?
- Critérios para decidir o pré-aquecimento
- Janelas de temperatura típicas
- Manutenção da temperatura entre passes
- Exceções para retoques pequenos
- Parâmetros de soldadura laser para o 1.2344
- Reconstrução de aresta fina
- Enchimento de zona desgastada
- Retoque em superfície texturizada
- Que fio de adição usar no 1.2344?
- Fio de liga idêntica
- Fio mais dúctil
- Dureza e tratamento após a soldadura
- Considerações sobre a dureza do cordão em bruto e após revenido
- Quando se justifica um alívio de tensões
- Verificação da dureza junto ao cordão
- Sobremetal e acabamento
- Equipamento Sigma para o 1.2344: impulso, 5 eixos e ótica de precisão
- Soluções de soldadura laser em 5 eixos
- Ótica de precisão para acabamentos finos
- Perguntas frequentes
- Quais são as propriedades do aço 1.2344 H13?
- Como a soldadura laser é aplicada no aço H13?
- Qual é a vantagem da soldadura laser em comparação com a TIG no aço 1.2344 H13?
- É possível realizar reparações no local com sistemas de soldadura laser?
- Que tipo de fio de adição é recomendado para soldadura laser no aço H13?
- Quais são as capacidades das máquinas de soldadura laser da Sigma?
- Fontes
Resposta rápida: A soldadura laser do aço 1.2344 (H13) requer atenção especial aos parâmetros para evitar fissuras. Utilize uma máquina de soldadura laser Nd:YAG ou fibra de itérbio da Sigma, garantindo controlo preciso da energia e temperatura. A Super Pulse Technology é recomendada para minimizar o risco de fissuração. Empregar um fio de adição compatível e ajustar a ZAC (zona afetada pelo calor) são práticas essenciais. A formação certificada da Sigma assegura que os técnicos dominem estas técnicas, maximizando a durabilidade do molde de injeção.
O essencial em resumo
O aço 1.2344 H13 é amplamente utilizado na indústria de moldes devido à sua excelente resistência ao desgaste e capacidade de suportar altas temperaturas. A soldadura laser, com a sua precisão e controlo térmico, é uma técnica eficaz para a reparação e modificação de componentes fabricados com este tipo de aço.
- A soldadura laser permite reparações precisas no aço 1.2344 H13, minimizando a zona afetada pelo calor (ZAC) e preservando as propriedades mecânicas do material.
- O aço 1.2344 H13 é conhecido pela sua elevada resistência à fadiga térmica, tornando-o ideal para moldes de injeção e ferramentas de corte.
- A utilização de fio de adição compatível é crucial para garantir a integridade estrutural durante a soldadura laser de aço H13.
- As máquinas de soldadura laser da Sigma, como a Sineo Light e a Sirius Light, oferecem cinemática de 5 eixos para uma versatilidade superior no processamento de peças complexas.
- A tecnologia Super Pulse presente nos sistemas Sigma permite um controlo preciso da energia, essencial para evitar distorções térmicas em aços de alta liga.
- Sistemas móveis de soldadura laser possibilitam a reparação no local, reduzindo tempos de paragem e custos associados ao transporte de grandes moldes.
Explorar as aplicações da soldadura laser no aço 1.2344 H13 oferece uma vantagem competitiva na manutenção e otimização de moldes de injeção. Descubra como a escolha de equipamentos adequados pode transformar a eficiência e durabilidade dos seus processos produtivos.
O que torna o aço 1.2344 (H13) o padrão dos moldes de injeção?
O aço 1.2344, também conhecido como H13, é um aço de ferramenta para trabalho a quente amplamente utilizado na indústria de moldes de injeção devido às suas propriedades técnico-mecânicas superiores. Este material destaca-se pela sua excelente resistência ao desgaste e à fadiga térmica, características essenciais para suportar as condições severas de operação durante o processo de injeção de plásticos.
Características do aço 1.2344 (H13)
O aço 1.2344 (H13) é um aço Cr-Mo-V que apresenta uma dureza de serviço típica entre 44 a 52 HRC. Esta combinação de elementos de liga proporciona uma resistência elevada ao revenido, garantindo que o material mantém a sua dureza mesmo após sucessivos ciclos térmicos. A resistência térmica é fundamental para prevenir deformações e assegurar a longevidade dos componentes dos moldes.
Adicionalmente, o aço 1.2344 é compatível com processos de soldadura laser devido à sua composição química estável, que minimiza a ocorrência de fissuras na zona afetada pelo calor (ZAC). A soldadura laser em aços de ferramenta como o 1.2344 é frequentemente realizada com parâmetros que permitem um controlo preciso da penetração e da ZAC, assegurando a integridade estrutural do material.
Aplicações industriais
No contexto dos moldes de injeção, o aço 1.2344 é frequentemente utilizado em componentes críticos como cavidades, postiços e machos. Estas peças estão sujeitas a altos níveis de pressão e temperatura, o que torna a escolha do material crucial para evitar falhas prematuras. Comparativamente, o aço 1.2343, apesar de ser mais tenaz, oferece uma resistência ligeiramente inferior ao desgaste, tornando o 1.2344 a escolha preferida para aplicações que exigem máxima durabilidade.
Relevância na soldadura laser
Na soldadura laser aço 1.2344 H13, a capacidade de controlar a zona afetada pelo calor (ZAC) é vital para manter a integridade do material. As tecnologias avançadas da Sigma Laser, como a Super Pulse Technology (SPT), permitem uma entrega térmica precisa, minimizando a ZAC e garantindo um acabamento superior. As máquinas como a Sidanus Fibre e a Siega Fibre são ideais para operações de reparação e manutenção de moldes, assegurando uma soldadura de alta qualidade sem comprometer as propriedades do aço.
Para a soldadura de precisão em aços como o 1.2344, é essencial seguir normas de qualificação de procedimentos, como a EN ISO 15614, que estabelece os requisitos para garantir a qualidade e a repetibilidade do processo. Além disso, a caracterização do feixe laser, conforme a norma ISO 11146, é crucial para assegurar a precisão e a eficiência da soldadura.
Porque é o 1.2344 propenso a fissuras na soldadura?
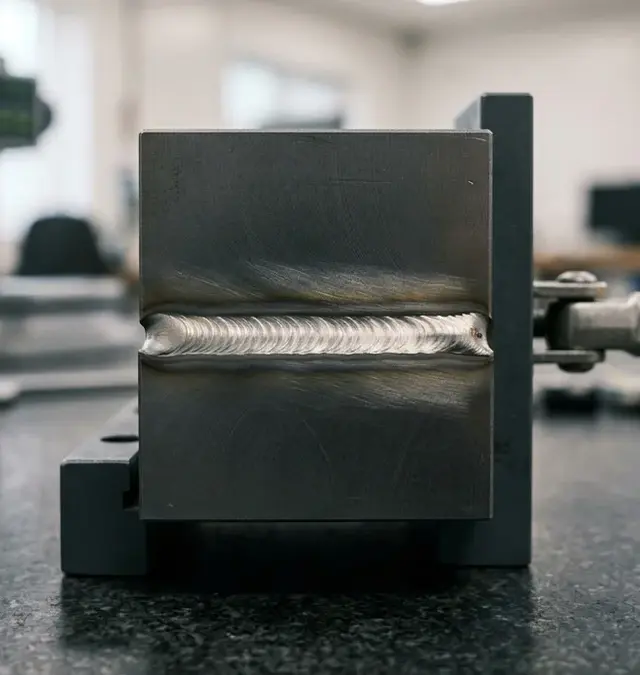
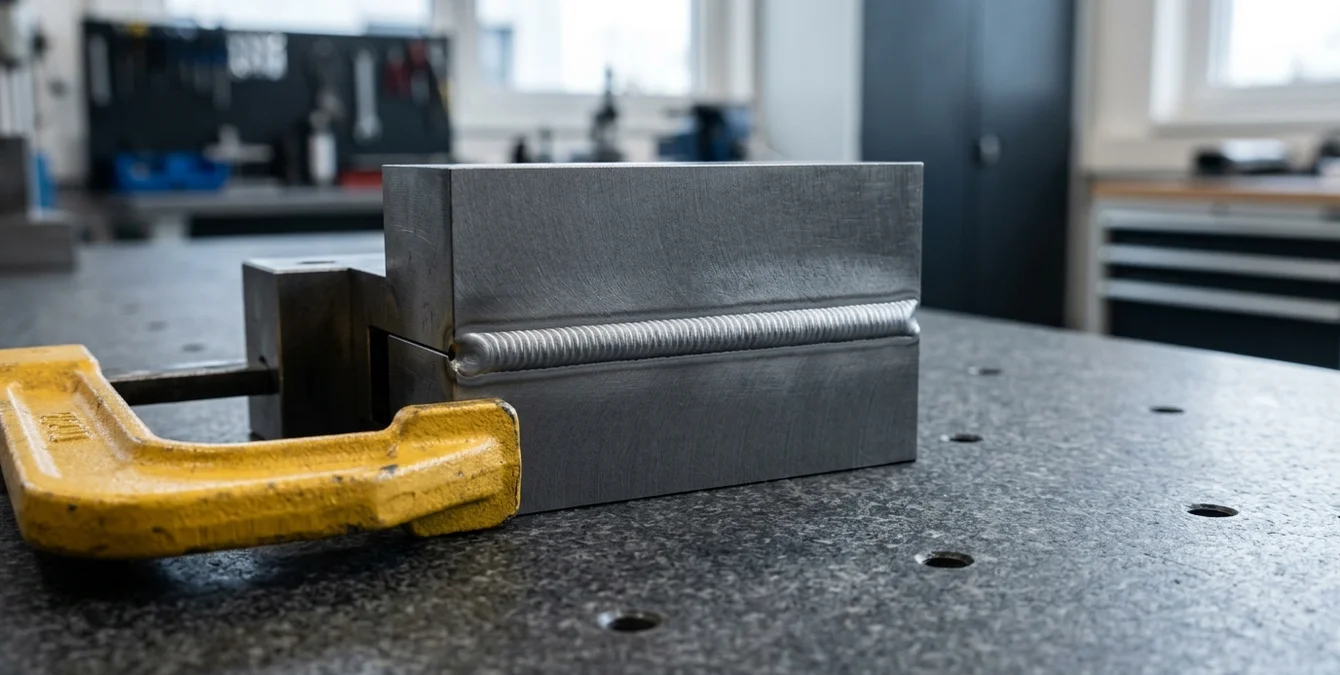
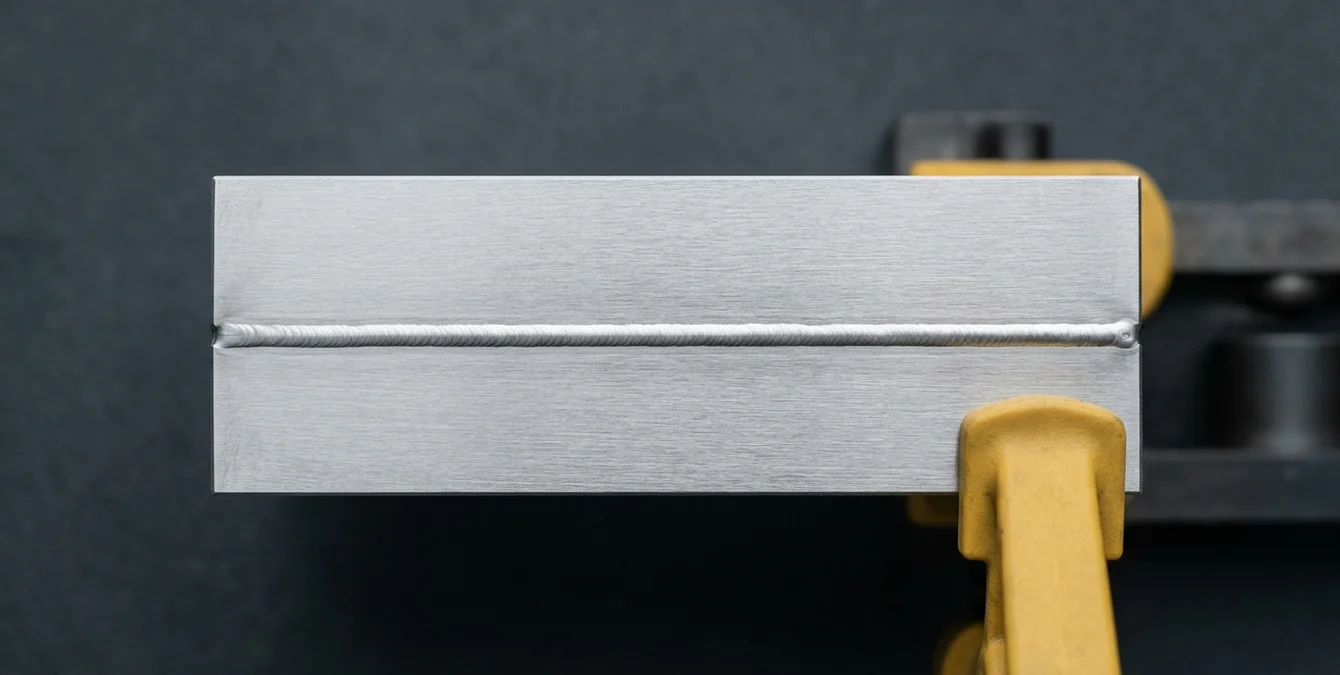
O aço 1.2344, também conhecido como AISI H13, é amplamente utilizado na construção de ferramentas devido à sua resistência térmica e durabilidade. Contudo, este material está suscetível a fissuras durante o processo de soldadura laser, o que pode comprometer a integridade das ferramentas de construção, como os moldes de injeção. Este fenómeno é principalmente influenciado pela sua composição química, que inclui cerca de 0,40% de carbono, resultando numa microestrutura martensítica dura e frágil na zona afetada pelo calor (ZAC).
Composição e microestrutura
A presença de carbono no aço 1.2344 contribui para a formação de martensite durante o arrefecimento rápido, um processo inerente à soldadura laser. A martensite é notoriamente dura, mas também frágil, tornando-a propensa a fissuras, especialmente quando sujeita a tensões térmicas e mecânicas.
Tensões residuais e gradientes térmicos
As tensões residuais são outro fator crítico que pode levar à fissuração. Estas tensões são frequentemente o resultado de tratamentos térmicos prévios, como a têmpera, que podem criar zonas de tensão interna no material. Durante a soldadura, os gradientes térmicos abruptos intensificam estas tensões, promovendo a formação de fissuras.
Para mitigar estes riscos, a escolha de equipamentos de soldadura adequados, como os sistemas Sigma Laser, pode ser determinante. A tecnologia de impulso super (Super Pulse Technology) presente nas máquinas da Sigma, como a Sidanus Light, contribui para uma entrega térmica controlada, minimizando a ZAC e, consequentemente, as potenciais fissuras.
O uso de normas como a ISO 15614 para a qualificação de procedimentos de soldadura é essencial para garantir a qualidade e a segurança dos processos. Estas normas ajudam a definir parâmetros críticos, como a energia de impulso e a frequência, que são fundamentais para minimizar a ZAC e evitar a formação de fissuras. Além disso, a utilização de equipamentos como a Sidanus Light, que opera com potências até 500 W e frequências até 40 Hz, permite uma precisão elevada na soldadura de moldes de injeção complexos.
Em termos de segurança, é crucial seguir as diretrizes de segurança fornecidas com o seu sistema; a Sigma oferece formações certificadas para operadores, assegurando que todas as práticas de segurança sejam rigorosamente seguidas.
Pré-aquecimento do 1.2344: quando é necessário e a que temperatura?
O pré-aquecimento do aço 1.2344 (AISI H13), amplamente utilizado em moldes de injeção devido à sua resistência térmica e durabilidade, é uma prática comum na soldadura laser para evitar problemas como fissuras e distorções. Contudo, a necessidade e a temperatura de pré-aquecimento não são universais, variando conforme o volume de material a depositar, a massa do molde e o estado de tratamento térmico do material base.
Critérios para decidir o pré-aquecimento
- Volume de material a depositar: Depósitos maiores podem exigir pré-aquecimento para reduzir tensões internas.
- Massa do molde: Moldes mais pesados têm maior inércia térmica, podendo necessitar de aquecimento para uniformizar a distribuição de calor.
- Estado de tratamento térmico: Aços pré-tratados podem reagir de forma diferente ao calor, influenciando a decisão de pré-aquecer.
- Normas aplicáveis: A conformidade com normas como a EN ISO 15614 pode ajudar a garantir que os procedimentos de soldadura são adequados para o material e aplicação específica.
Janelas de temperatura típicas
De acordo com a literatura metalúrgica, as temperaturas de pré-aquecimento para o aço 1.2344 situam-se frequentemente entre 200°C e 300°C. Estas são referências gerais que ajudam a minimizar a zona afetada pelo calor (ZAC) e a garantir a integridade do material.
Manutenção da temperatura entre passes
Para otimizar os resultados, é crucial manter a temperatura durante todo o processo de soldadura. Sistemas como a Sineo Light podem ser configurados para intervenções no local, facilitando o controlo térmico contínuo. A capacidade de operar com um alcance de ≤1830 mm e uma frequência até 40 Hz permite um ajuste preciso do calor aplicado, essencial para evitar a formação de ZAC excessiva.
Exceções para retoques pequenos
Em casos de retoques menores, onde são utilizados impulsos de milissegundos, o pré-aquecimento pode ser dispensado. No entanto, esta decisão deve ser cuidadosamente avaliada com base na dimensão da reparação e nas propriedades do aço 1.2344. A utilização de tecnologias como a Super Pulse Technology, disponível em todas as máquinas Sigma, permite um controlo preciso do calor, reduzindo a necessidade de pré-aquecimento em operações de menor escala.
Parâmetros de soldadura laser para o 1.2344
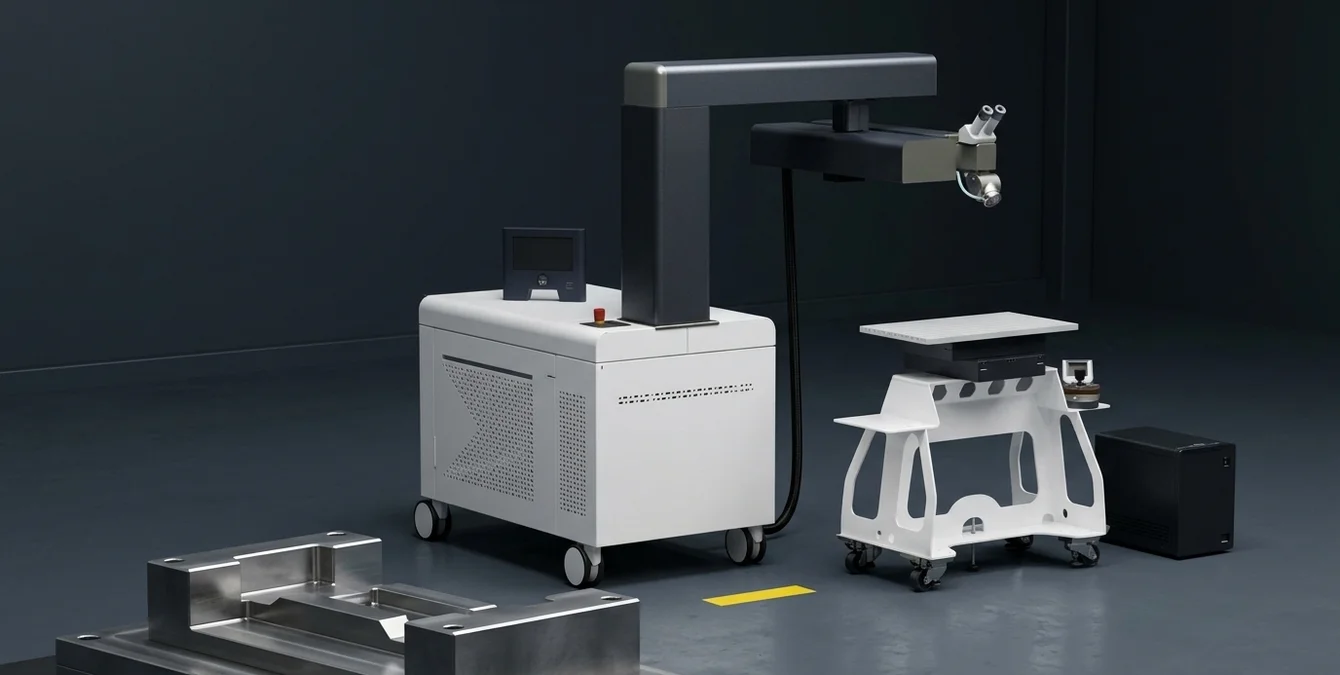
O aço 1.2344 (AISI H13) é amplamente utilizado na indústria de moldes devido à sua resistência térmica e durabilidade. A soldadura laser deste material exige uma compreensão precisa dos parâmetros de soldadura para garantir resultados ótimos. A Sigma Laser, com a sua tecnologia de ponta, oferece soluções adequadas para intervenções em moldes de injeção, permitindo a reparação e manutenção eficazes deste tipo de aço.
O aço 1.2344 é um aço para ferramentas de trabalho a quente que requer um controlo rigoroso da zona afetada pelo calor (ZAC) durante a soldadura laser. A utilização de sistemas de soldadura como a Sineo Light, que opera com uma frequência até 40 Hz, permite uma entrega térmica controlada, minimizando distorções e assegurando a integridade estrutural do material. A precisão no posicionamento é crucial, especialmente em aplicações de reconstrução de arestas finas, onde a sobreposição de pontos e o diâmetro de spot desempenham papéis críticos.
Reconstrução de aresta fina
| Parâmetro | Valor |
|---|---|
| Duração de impulso | 0,5–2 ms |
| Potência de pico | 200 W |
| Frequência | 40 Hz (Sineo Light) |
| Diâmetro de spot | 0,2 mm |
| Sobreposição de pontos | 80% |
Para assegurar a qualidade da soldadura em aços como o 1.2344, recomenda-se a qualificação dos procedimentos de soldadura conforme a norma EN ISO 15614, que estabelece os requisitos para a qualificação de procedimentos de soldadura por fusão.
Enchimento de zona desgastada
| Parâmetro | Valor |
|---|---|
| Duração de impulso | 5–10 ms |
| Potência de pico | 300 W |
| Frequência | 20 Hz (Sirius Light) |
| Diâmetro de spot | 1,0 mm |
| Sobreposição de pontos | 70% |
Os sistemas móveis como a Sirius Light são ideais para intervenções em locais de difícil acesso, permitindo uma flexibilidade operacional superior. A utilização de fio de adição compatível com o material base é recomendada para assegurar a homogeneidade da junta soldada.
Retoque em superfície texturizada
| Parâmetro | Valor |
|---|---|
| Duração de impulso | 10–20 ms |
| Potência de pico | 250 W |
| Frequência | 20 Hz (Sidanus Fibre) |
| Diâmetro de spot | 2,0 mm |
| Sobreposição de pontos | 60% |
Para uma compreensão mais aprofundada sobre os parâmetros de soldadura laser, recomenda-se a consulta do nosso artigo detalhado sobre parâmetros de soldadura laser. A escolha correta dos parâmetros não só assegura a qualidade das reparações, como também maximiza a eficiência dos processos produtivos.
Que fio de adição usar no 1.2344?
Na soldadura laser do aço 1.2344 H13, a escolha do fio de adição é crucial para garantir a integridade estrutural e o acabamento desejado do molde. Este tipo de aço, amplamente utilizado na produção de moldes de injeção devido à sua elevada resistência térmica e durabilidade, requer uma seleção cuidadosa entre fios de liga idêntica e fios mais dúcteis, conforme as necessidades específicas da aplicação.
Fio de liga idêntica
Optar por um fio de adição com uma composição química semelhante ao aço 1.2344 assegura que o cordão de soldadura mantém propriedades de dureza e polibilidade equivalentes ao material base. Esta escolha é particularmente relevante quando o acabamento espelhado é uma exigência, uma vez que minimiza diferenças visuais e de textura.
Fio mais dúctil
Para moldes que exigem camadas de amortecimento, um fio de adição mais dúctil pode ser preferível. Este tipo de fio permite uma melhor absorção de tensões mecânicas, reduzindo o risco de fissuras na zona afetada pelo calor (ZAC). Embora possa resultar numa ligeira redução da dureza final do cordão, esta abordagem pode ser vantajosa em moldes sujeitos a elevados ciclos térmicos.
Na soldadura laser de aços como o 1.2344, é comum utilizar potências de laser que variam tipicamente entre 300 e 600 W, dependendo da espessura do material e da velocidade de soldadura desejada. As máquinas da série Sidanus Fibre, por exemplo, oferecem uma gama de potências de 300 a 600 W, com capacidade de operação em modo contínuo ou pulsado, permitindo uma penetração controlada e uma ZAC minimizada. A escolha correta dos parâmetros de soldadura é essencial para evitar distorções térmicas e assegurar uma junção de alta qualidade.
Para garantir a conformidade com os procedimentos de soldadura, recomenda-se a qualificação dos mesmos de acordo com a norma EN ISO 15614, que fornece diretrizes para a qualificação de procedimentos de soldadura por fusão, assegurando a qualidade e a repetibilidade do processo.
Dureza e tratamento após a soldadura
Considerações sobre a dureza do cordão em bruto e após revenido
No processo de soldadura laser aço 1.2344 H13, a dureza inicial do cordão de soldadura pode diferir substancialmente da dureza após um tratamento de revenido de alívio de tensões. O aço 1.2344 (AISI H13), conhecido pela sua resistência térmica e aplicabilidade em ferramentas de construção, frequentemente apresenta uma dureza elevada no estado em bruto, o que pode ser problemático para a integridade a longo prazo do molde.
Os sistemas de soldadura laser, como a Sineo Light, que utilizam tecnologia Nd:YAG a 1064 nm, são adequados para aplicações que requerem precisão e controlo térmico, minimizando a zona afetada pelo calor (ZAC) e preservando a integridade estrutural do aço 1.2344 H13.
Quando se justifica um alívio de tensões
A aplicação de um alívio de tensões é particularmente relevante quando se trabalha com moldes em serviço contínuo, onde as tensões residuais podem comprometer o desempenho. Este procedimento ajuda a reduzir a zona afetada pelo calor (ZAC) e a estabilizar a microestrutura do aço, prolongando a vida útil do molde.
É importante seguir as diretrizes da norma ISO 15614 para a qualificação de procedimentos de soldadura, assegurando que o processo de alívio de tensões é executado de acordo com os padrões industriais.
Verificação da dureza junto ao cordão
Após a soldadura, é aconselhável realizar testes de dureza HV/HRC junto ao cordão para assegurar que as propriedades mecânicas cumprem os requisitos especificados. Este passo é crucial para garantir que o aço 1.2344 H13 mantém a sua resistência e funcionalidade após o tratamento térmico.
Os testes de dureza devem ser conduzidos em conformidade com as normas internacionais, garantindo que os resultados são precisos e fiáveis.
Sobremetal e acabamento
O processo de soldadura pode resultar na necessidade de remoção de sobremetal e acabamento da superfície do molde. Estes passos são essenciais para garantir um ajuste preciso e uma superfície de qualidade, que pode ser explorada em maior detalhe no nosso artigo sobre acabamento após soldadura laser de moldes.
Para assegurar a qualidade do acabamento, recomenda-se a utilização de sistemas de soldadura com tecnologia de Super Pulse, como os disponíveis em todas as máquinas Sigma, que proporcionam uma entrega térmica controlada e cordões de baixa distorção.
Equipamento Sigma para o 1.2344: impulso, 5 eixos e ótica de precisão
Os sistemas de soldadura laser da Sigma são concebidos para satisfazer os rigorosos requisitos da indústria de moldes, especialmente no processamento de aço 1.2344 (AISI H13). Este material, reconhecido pela sua resistência térmica e durabilidade, é amplamente utilizado em ferramentas de construção. A capacidade de aplicar energia de forma localizada, com picos até 13 kW das séries Light e Fibre, possibilita uma soldadura precisa e controlada, minimizando a zona afetada pelo calor (ZAC).
O aço 1.2344 é ideal para aplicações que exigem alta resistência ao calor e ao desgaste, características fundamentais em moldes de injeção. A conformidade com normas de qualificação de procedimentos de soldadura, como a EN ISO 15614, garante a qualidade e a consistência dos processos.
Soluções de soldadura laser em 5 eixos
Com a cinemática avançada de 5 eixos (X·Y·Z·C·D), as máquinas da Sigma oferecem um controlo preciso e flexível, essencial para intervenções complexas em moldes de injeção. A série Light, que utiliza tecnologia Nd:YAG, e a série Fibre, baseada em laser de fibra de itérbio, disponibilizam opções tanto pulsadas como contínuas (CW), adaptando-se a diversas necessidades de fabrico. A escolha entre sistemas móveis e estacionários permite ajustar-se a diferentes ambientes de produção.
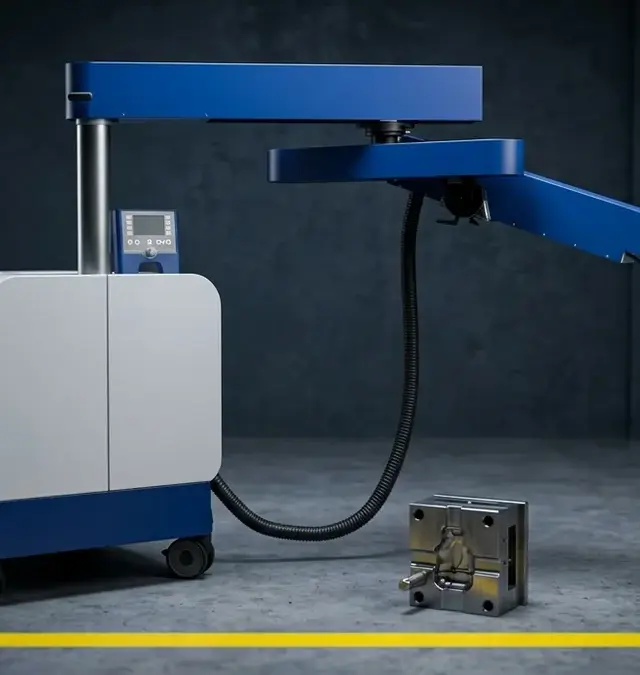
Os sistemas móveis, como a Sineo Light, são particularmente vantajosos para intervenções diretas em moldes de grande dimensão, eliminando a necessidade de transporte dos mesmos para uma estação fixa. A flexibilidade operacional é maximizada pela capacidade de alcance até 1830 mm, permitindo operações em áreas de difícil acesso.
Ótica de precisão para acabamentos finos
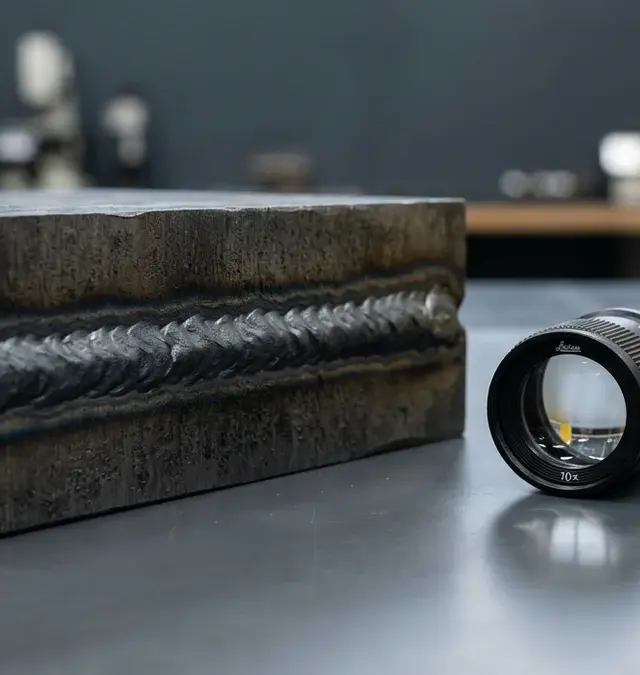
Equipadas com ótica Leica 10×, as máquinas da Sigma garantem a precisão necessária para trabalhar com arestas finas e bordos delicados. Esta característica é crucial ao lidar com aço 1.2344, onde a precisão e a qualidade de acabamento são essenciais para prolongar a vida útil das ferramentas. A tecnologia Super Pulse Technology (SPT) disponível em todos os modelos assegura uma entrega térmica otimizada, ideal para aplicações industriais exigentes.
A precisão das máquinas Sigma é complementada pela capacidade de ajustar o diâmetro do ponto de laser entre 0,2 mm e 2,0 mm, permitindo uma adaptação precisa às especificidades de cada projeto. A utilização de SPT promove cordões homogéneas com distorção mínima, essencial para manter as tolerâncias apertadas exigidas em moldes de injeção.
- Processamento eficiente de aço 1.2344 (H13) para moldes de injeção
- Implementação de cinemática de 5 eixos para flexibilidade operacional
- Escolha entre sistemas móveis e estacionários para adaptação ao local de trabalho
- Ótica avançada para precisão em arestas e acabamentos

Perguntas frequentes
Quais são as propriedades do aço 1.2344 H13?
O aço 1.2344 H13 é conhecido pela sua elevada resistência ao calor, tenacidade e capacidade de suportar choques térmicos. Este aço é frequentemente utilizado em moldes de injeção, devido à sua excelente resistência ao desgaste e estabilidade dimensional. A sua composição química inclui elementos como cromo, molibdénio e vanádio, que melhoram a resistência à fadiga térmica.
Como a soldadura laser é aplicada no aço H13?
A soldadura laser no aço H13 envolve a utilização de sistemas de laser Nd:YAG ou de fibra de itérbio, que permitem uma fusão precisa e controlada do material. Este processo é ideal para reparações ou modificações em moldes de injeção, garantindo uma ZAC mínima e preservando as propriedades mecânicas do aço.
Qual é a vantagem da soldadura laser em comparação com a TIG no aço 1.2344 H13?
A soldadura laser oferece uma ZAC reduzida e maior precisão em comparação com a TIG, minimizando distorções térmicas. A tecnologia Super Pulse das máquinas Sigma permite uma aplicação controlada de calor, essencial para manter a integridade estrutural do aço H13 durante o processo de soldadura.
É possível realizar reparações no local com sistemas de soldadura laser?
Sim, os sistemas móveis de soldadura laser da Sigma permitem a reparação no local de moldes de injeção, reduzindo tempos de paragem e custos associados ao transporte de peças. Esta flexibilidade é especialmente vantajosa para grandes moldes ou componentes fixos.
Que tipo de fio de adição é recomendado para soldadura laser no aço H13?
Para soldadura laser no aço 1.2344 H13, recomenda-se o uso de fio de adição com composição semelhante ao metal base, garantindo compatibilidade e integridade estrutural. A escolha do fio deve ser feita com base nas especificações do projeto e nas propriedades desejadas para a peça final.
Quais são as capacidades das máquinas de soldadura laser da Sigma?
As máquinas de soldadura laser da Sigma oferecem cinemática de 5 eixos (X·Y·Z·C·D), permitindo uma soldadura precisa e complexa. Com a ótica Leica 10× e a opção entre laser Nd:YAG e de fibra de itérbio, estas máquinas são adequadas para uma ampla gama de aplicações industriais, incluindo a indústria de moldes.
Fontes
- ISO 15614-11:2002 — Especificação e qualificação de procedimentos de soldadura para materiais metálicos – Soldadura por feixe de energia.
- EN ISO 15609-4:2009 — Especificação e qualificação de procedimentos de soldadura para materiais metálicos – Parte 4: Soldadura por feixe de energia.
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela gestão de normas técnicas.
- DIN 32525-4:1991 — Norma alemã para aços de ferramenta, incluindo especificações para soldadura.
- Journal of Manufacturing Processes — Publicação científica que cobre processos de fabricação, incluindo soldadura laser.
- Materials & Design — Revista que publica pesquisas sobre design e desenvolvimento de materiais, incluindo aplicações de soldadura.
- Welding in the World — Revista internacional que publica artigos sobre tecnologia de soldadura, incluindo soldadura laser.