- O essencial em resumo
- Porque são as superfícies texturizadas um caso crítico de reparação?
- Desafios na soldadura em superfícies texturizadas de moldes
- Vantagens da reparação localizada
- Impulso controlado: como o laser protege o grão adjacente
- Precisão e controlo no processo de soldadura
- Considerações para a reparação de moldes
- Como reparar uma zona texturizada passo a passo?
- 1. Delimitar e mapear a área danificada
- 2. Escolher o fio de adição adequado
- 3. Depositar o material com precisão
- 4. Ajustar o sobremetal ao relevo do grão
- 5. Retocar o acabamento e verificar
- Impulso, spot e sobreposição: os parâmetros que decidem
- Duração de impulso e seu impacto
- Diâmetro de spot e precisão
- Sobreposição de pontos e uniformidade
- O grão pode ser totalmente reposto? Limites honestos do retoque
- Reparação de moldes de injeção: vantagens e desafios
- Impacto da ZAC e a importância da comunicação franca
- Considerações finais: confiança através da honestidade
- Texturizado vs. polido de alto brilho: diferenças na abordagem
- Considerações ao polir superfícies de alto brilho
- Desafios nas superfícies texturizadas
- Perguntas frequentes
- Quais são os desafios da soldadura em superfícies texturizadas de moldes?
- Como a soldadura laser preserva a textura original dos moldes?
- Que tipo de laser é mais adequado para soldadura em superfícies texturizadas?
- Existem cuidados especiais ao realizar soldadura laser em superfícies texturizadas?
- Qual é o impacto da ZAC na soldadura de superfícies texturizadas?
- Como a escolha do fio de adição influencia a soldadura em superfícies texturizadas?
- Fontes
Resposta rápida: A soldadura em superfícies texturizadas de moldes requer precisão para evitar danos ao grão texturizado. As máquinas de soldadura laser da Sigma Laser, como a Sineo Light e a Sirius Light, são ideais para este tipo de aplicação, pois oferecem controlo preciso sobre a ZAC e permitem a utilização de fio de adição adequado. Desta forma, garantem a integridade da textura original, preservando as características estéticas e funcionais do molde de injeção.
O essencial em resumo
A soldadura em superfícies texturizadas de moldes de injeção apresenta desafios únicos, mas também oferece oportunidades significativas para aumentar a durabilidade e a funcionalidade dos moldes. As máquinas de soldadura laser da Sigma, como a Sineo Light e a Sirius Light, destacam-se na execução precisa e eficaz destas tarefas complexas.
- A soldadura laser permite uma precisão elevada, minimizando o impacto na textura original do molde e preservando a sua integridade estética.
- As máquinas laser da Sigma utilizam tecnologia Nd:YAG ou de fibra de itérbio, garantindo um calor concentrado e controlado que reduz a zona afetada pelo calor (ZAC).
- O fio de adição adequado é crucial para garantir a compatibilidade com o material base e evitar alterações indesejadas na textura.
- Os técnicos devem considerar a configuração de parâmetros específicos, como a potência do laser e a velocidade de avanço, para otimizar os resultados em superfícies texturizadas.
- A soldadura laser reduz a necessidade de retrabalho, uma vez que permite uma fusão mais uniforme e controlada.
- Os desafios técnicos incluem a manutenção da consistência na profundidade e na largura da soldadura, especialmente em texturas complexas ou detalhadas.
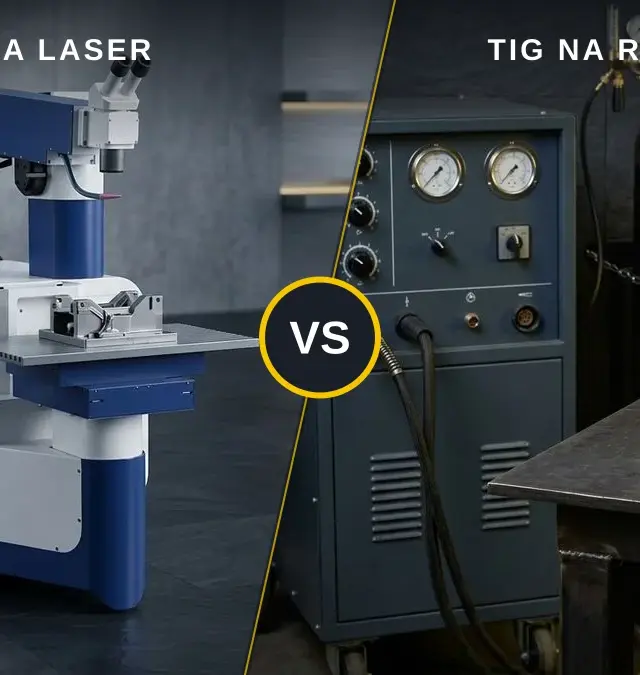
- O uso de laser é preferível ao método TIG em superfícies texturizadas devido à menor distorção térmica e maior precisão.
Compreender as vantagens e os desafios associados à soldadura em superfícies texturizadas é essencial para técnicos de bancada que procuram melhorar a qualidade e a longevidade dos seus moldes.
Porque são as superfícies texturizadas um caso crítico de reparação?
Nos moldes de injeção, as superfícies texturizadas desempenham um papel crucial na aparência final das peças produzidas. Estas texturas, obtidas através de métodos de texturização química ou laser, são reproduzidas em cada peça injetada. Uma reparação inadequada deste grão pode resultar em imperfeições visíveis em milhares de peças, comprometendo a qualidade do produto final e levando a custos elevados devido à necessidade de retexturizar cavidades completas.
| Modelo | Tipo de Laser | Mobilidade | Potência Máxima (W) | Frequência Máxima (Hz) | Spot Laser Ajustável |
|---|---|---|---|---|---|
| Sineo Light | Nd:YAG | Móvel | 500 | 40 | 0,2–2,0 mm |
| Sirius Light | Nd:YAG | Móvel (pesado) | 500 | 20 | 0,2–2,0 mm |
| Sineo Fibre | Fibra de itérbio | Móvel | 600 | 1000 | 0,2–2,0 mm |
| Siega Fibre | Fibra de itérbio | Estacionária | 450 | 100 | 0,2–2,0 mm |
A tabela compara os principais modelos Sigma Laser mencionados no artigo, destacando as suas características relevantes para a soldadura de moldes texturizados.
Desafios na soldadura em superfícies texturizadas de moldes
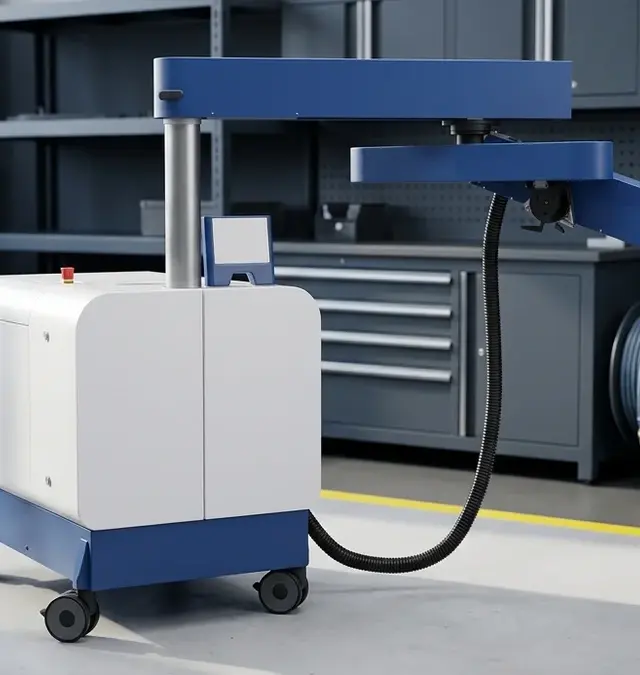
A soldadura laser de moldes, como realizada pelos sistemas móveis da Sigma Laser, oferece uma solução eficaz para a reparação localizada de superfícies texturizadas. Contudo, é essencial reconhecer os limites deste processo. A zona afetada pelo calor (ZAC) deve ser minimizada para evitar alterações na microestrutura do material, o que pode resultar em diferenças visíveis na textura. A precisão e o controlo oferecidos pelas máquinas de soldadura laser de 5 eixos, como a Sineo Light e a Sineo Fibre, permitem intervenções controladas que respeitam as características originais da superfície texturizada.
Os sistemas de soldadura laser da Sigma, como a Sineo Light, utilizam lasers Nd:YAG com potências até 500 W e frequências até 40 Hz, proporcionando um controlo preciso da entrega térmica. Esta precisão é essencial para evitar a distorção das texturas delicadas presentes nos moldes. A utilização de feixes de laser com diâmetros de ponto variáveis, entre 0,2 mm e 2,0 mm, permite ajustar a soldadura às especificidades de cada superfície texturizada.
Para garantir a conformidade com os requisitos de qualidade, os procedimentos de soldadura devem ser qualificados de acordo com a norma EN ISO 15614, assegurando que as reparações realizadas mantêm a integridade estrutural do molde.
Vantagens da reparação localizada
- Redução dos custos associados à retexturização completa das cavidades.
- Minimização do tempo de inatividade, aumentando a eficiência da produção.
- Preservação das características originais da superfície, garantindo a continuidade da qualidade estética das peças injetadas.
Embora a soldadura em superfícies texturizadas de moldes exija um elevado nível de precisão e controlo, as soluções da Sigma Laser proporcionam a flexibilidade necessária para abordar estas reparações com eficácia.
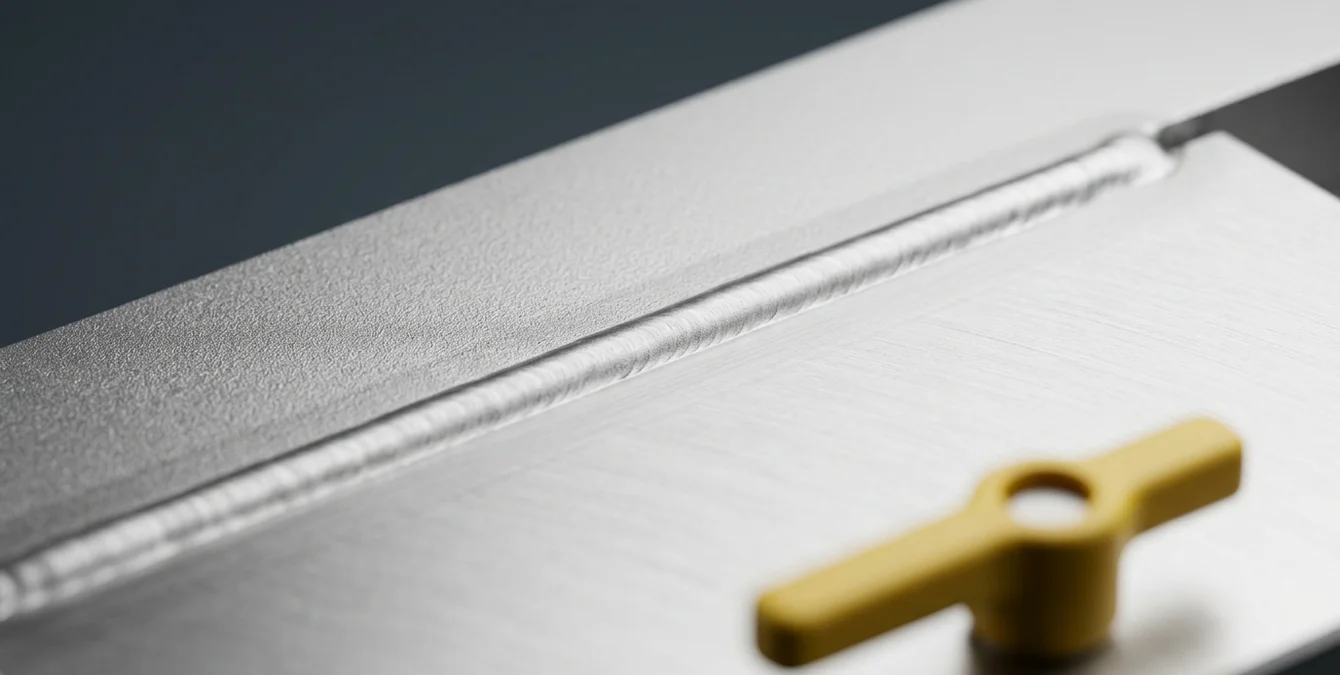
Impulso controlado: como o laser protege o grão adjacente
Na soldadura em superfícies texturizadas de moldes, a precisão e o controlo do processo são essenciais para assegurar que a zona afetada pelo calor (ZAC) seja minimizada, preservando a integridade do grão adjacente. Os sistemas de soldadura laser da Sigma Laser, como a Sineo Fibre e a Siega Fibre, são concebidos para realizar deposições de material com um spot ajustável desde 0,2 mm. Esta capacidade permite impulsos de milissegundos com energia dosada, confinando a deposição à zona danificada e assegurando que o grão vizinho não é fundido nem descolorado, mantendo a estrutura original do molde intacta.
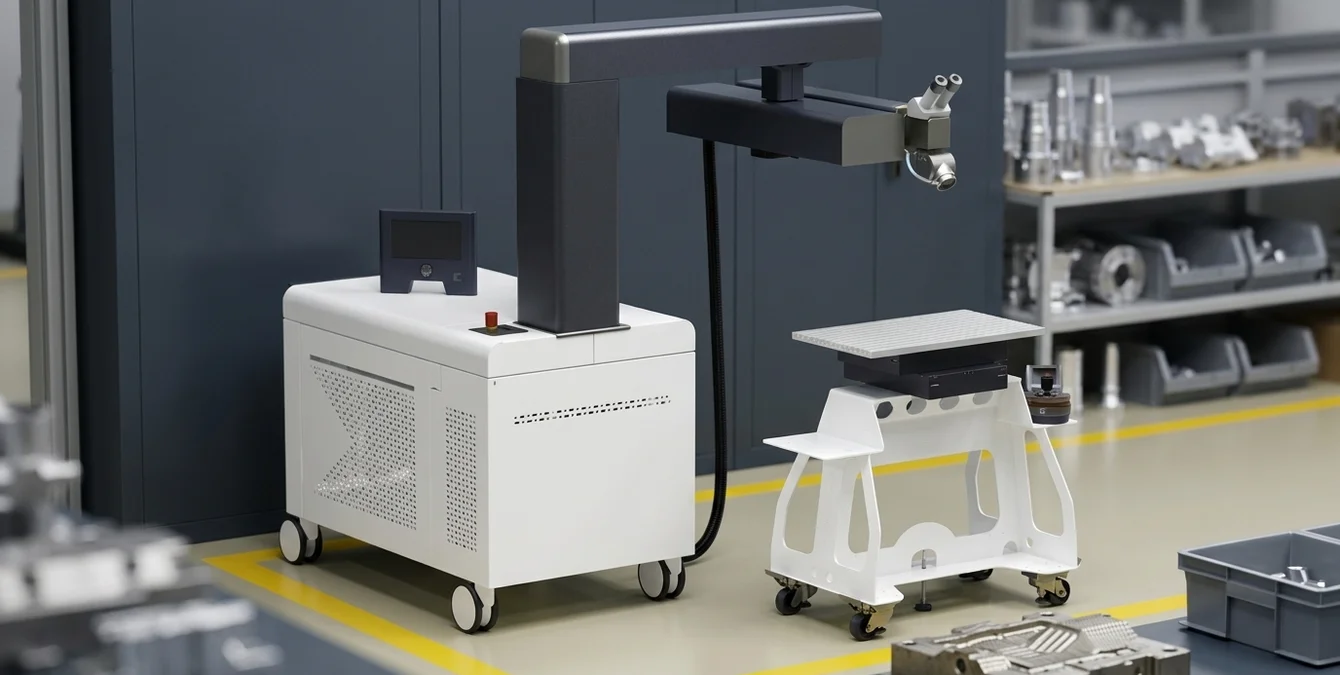
Os técnicos de bancada que lidam com a reparação de moldes de injeção enfrentam frequentemente desafios relacionados com a preservação das superfícies texturizadas. A utilização de sistemas móveis como a Sineo Light ou a Sirius Light, que integram tecnologia de 5 eixos, permite que a máquina se desloque até ao molde, eliminando a necessidade de transporte de peças pesadas e reduzindo o tempo de inatividade.
Os sistemas Sigma Laser são concebidos para operar com aços como o 1.2344 (AISI H13), frequentemente utilizados na indústria de moldes devido à sua resistência e durabilidade. A aplicação precisa de energia laser assegura que a ZAC é minimizada, protegendo a textura e a funcionalidade do molde.
Precisão e controlo no processo de soldadura
O controlo fino do feixe laser é uma mais-valia na soldadura de moldes, especialmente quando se trabalha com aços para ferramentas como 1.2344 (AISI H13). A precisão na deposição de material garante que a superfície do molde mantém a sua textura e funcionalidade, sem a necessidade de retrabalhos extensivos. A aplicação de energia é feita de forma tão controlada que a ZAC é reduzida ao mínimo, protegendo o grão adjacente de qualquer fusão indesejada.
As normas relevantes, como a ISO 15614-11, asseguram que os procedimentos de soldadura são adequadamente qualificados, garantindo a qualidade e consistência do processo.
| Parâmetro | Importância |
|---|---|
| Ajuste do spot laser desde 0,2 mm | Permite intervenções detalhadas em superfícies texturizadas |
| Impulsos de milissegundos com energia dosada | Garante deposição precisa e controlada |
| Proteção da estrutura do grão adjacente | Evita fusão ou descoloração indesejada |
| Utilização de máquinas móveis | Facilita intervenções no local sem necessidade de transporte |
Considerações para a reparação de moldes
- Ajuste do spot laser desde 0,2 mm para intervenções detalhadas.
- Impulsos de milissegundos com energia dosada para deposição precisa.
- Proteção da estrutura do grão adjacente, sem fusão ou descoloração.
- Utilização de máquinas móveis para intervenções no local, evitando transporte de moldes.
Para mais detalhes sobre a reparação de moldes com soldadura laser, explore as aplicações práticas e considerações técnicas no nosso blogue.
Além disso, a precisão do feixe laser, conforme caracterizada pela norma ISO 11146, é crucial para manter a qualidade do processo, especialmente em superfícies texturizadas onde a uniformidade é essencial.
Como reparar uma zona texturizada passo a passo?
A reparação de superfícies texturizadas em moldes de injeção exige uma abordagem meticulosa para manter a integridade estética e funcional do molde. A soldadura em superfícies texturizadas de moldes é uma técnica que se destaca pela precisão e eficácia, especialmente quando se utilizam os sistemas móveis da Sigma, como a Sineo Light e a Sirius Light. Aqui, delineamos os passos essenciais para realizar uma reparação precisa.
1. Delimitar e mapear a área danificada
O primeiro passo é identificar e delimitar a área afetada. Utilize ferramentas de medição precisas para mapear o padrão de grão da superfície. Esta etapa é crucial para garantir que a reparação não comprometa a textura original do molde. A caracterização do feixe laser, conforme a norma ISO 11146, pode ser um recurso valioso para assegurar a precisão do processo.
2. Escolher o fio de adição adequado
Selecione um fio de adição compatível com o tipo de aço do molde, como o 1.2344 (AISI H13), e com o seu tratamento de superfície. A escolha correta do material é fundamental para minimizar a zona afetada pelo calor (ZAC) e garantir uma transição suave após a soldadura. A norma EN ISO 15614 pode ser consultada para a qualificação de procedimentos de soldadura.
3. Depositar o material com precisão
Com o uso de sistemas de soldadura laser de moldes, deposite o mínimo de material necessário. Utilize impulsos curtos para evitar o aquecimento excessivo e preservar a integridade da superfície texturizada. A tecnologia laser permite intervenções de alta precisão, reduzindo a necessidade de retrabalho. Sistemas como a Sineo Light oferecem frequências até 40 Hz, permitindo um controlo preciso da entrega térmica.
4. Ajustar o sobremetal ao relevo do grão
Após a soldadura, ajuste o sobremetal para coincidir com o relevo do grão. Este processo pode exigir ferramentas de micromecânica para assegurar que a textura seja restaurada com precisão. A precisão do posicionamento dos sistemas de 5 eixos da Sigma Laser facilita este ajuste fino.
5. Retocar o acabamento e verificar
Finalmente, realize uma retexturização localizada localizada da textura para garantir que a superfície reparada se alinha visualmente com as áreas circundantes. Utilize uma peça de ensaio para verificar a consistência da textura e a integridade estrutural do molde. A conformidade com a norma ISO 3834 pode ser assegurada para garantir a qualidade do processo de soldadura.
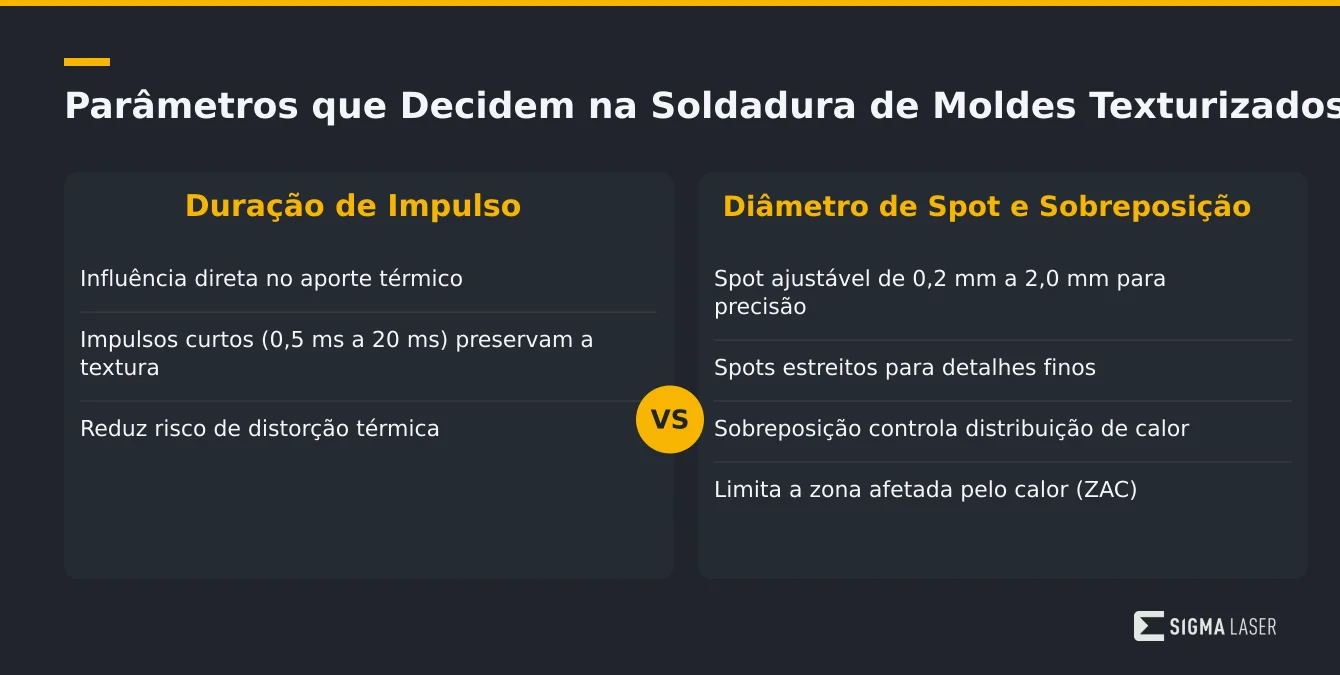
Impulso, spot e sobreposição: os parâmetros que decidem
Na soldadura em superfícies texturizadas de moldes, a escolha criteriosa dos parâmetros de soldadura é crucial para garantir a integridade da textura e minimizar a zona afetada pelo calor (ZAC). A correta combinação entre a duração de impulso, o diâmetro de spot e a sobreposição de pontos pode fazer a diferença entre uma reparação bem-sucedida e a necessidade de retrabalho.
Duração de impulso e seu impacto
A duração de impulso na soldadura laser influencia diretamente a entrega térmica na superfície do molde. Impulsos mais curtos são preferíveis para superfícies texturizadas, pois reduzem o risco de distorção térmica, preservando a definição do grão original. Ajustar este parâmetro adequadamente é essencial para a reparação de moldes de injeção sem comprometer a estética ou a funcionalidade.
Em aplicações industriais, a duração do impulso pode variar tipicamente entre 0,5 ms e 20 ms, dependendo da máquina e do material a ser trabalhado. As máquinas da Sigma, como a Sidanus Light, oferecem flexibilidade na escolha destes parâmetros, permitindo ajustes finos que são cruciais para a preservação de superfícies texturizadas.
Diâmetro de spot e precisão
O diâmetro de spot determina a área de aplicação do feixe laser. Nas máquinas da Sigma, como a Sidanus Light e a Siega Fibre, a capacidade de ajustar o spot permite uma adaptação precisa às necessidades específicas de cada projeto. Spots mais estreitos são ideais para detalhes finos, enquanto spots mais largos podem ser utilizados para áreas maiores, exigindo um cuidado redobrado em superfícies texturizadas.
O ajuste do diâmetro de spot, que pode variar de 0,2 mm a 2,0 mm, é essencial para garantir a precisão e a qualidade da soldadura, especialmente em moldes com texturas complexas. Esta capacidade de ajuste é fundamental para evitar a deterioração dos detalhes texturizados durante o processo de soldadura.
Sobreposição de pontos e uniformidade
A sobreposição de pontos de soldadura ajuda a garantir uma distribuição uniforme do calor, essencial para evitar irregularidades na textura do molde. Uma sobreposição bem calibrada permite que o calor seja distribuído de maneira controlada, limitando a ZAC e assegurando uma superfície homogénea após a intervenção.
Para garantir a uniformidade, a sobreposição de pontos deve ser cuidadosamente controlada, com base em normas como a ISO 15614-11, que estabelece diretrizes para a qualificação de procedimentos de soldadura. Este controlo é crucial para evitar a formação de zonas de calor excessivo que possam comprometer a integridade do molde.
O grão pode ser totalmente reposto? Limites honestos do retoque
No setor industrial de moldes, a soldadura em superfícies texturizadas de moldes surge como uma solução viável para a reparação de danos superficiais. Este processo, quando executado adequadamente, permite corrigir defeitos sem comprometer a integridade estrutural do molde. Contudo, apesar dos avanços na tecnologia de soldadura laser, existem limitações inerentes à retexturização localizada localizada que devem ser reconhecidas.
Em aplicações típicas, a soldadura laser utiliza potências que podem variar até cerca de 500 W em sistemas móveis como a Sineo Light, com frequências de repetição até 40 Hz, permitindo um controlo preciso da deposição de material. A utilização de lasers de fibra, como na Sineo Fibre, proporciona uma frequência até 1000 Hz, ideal para operações que requerem alta precisão e uma entrega térmica mínima.
| Vantagem | Descrição |
|---|---|
| Redução de custos | Evita a retexturização completa das cavidades |
| Minimização do tempo de inatividade | Aumenta a eficiência da produção |
| Preservação da superfície | Mantém a qualidade estética das peças injetadas |
| Precisão elevada | Permite intervenções localizadas sem distorção da textura |
Resumo das principais vantagens operacionais e de qualidade ao utilizar soldadura laser Sigma em moldes texturizados.
Reparação de moldes de injeção: vantagens e desafios
A soldadura laser de moldes oferece precisão na reparação, minimizando a zona afetada pelo calor (ZAC) e preservando as características originais do molde. No entanto, no caso de superfícies texturizadas, a reconstituição do grão requer um equilíbrio delicado entre a técnica de soldadura e os processos de texturização subsequentes. Embora seja possível alcançar uma correspondência visual aceitável, diferenças de brilho e relevo podem persistir, especialmente sob condições de iluminação variáveis.
Para garantir a qualidade da soldadura, a qualificação de procedimentos segundo a norma EN ISO 15614 é essencial, assegurando que os parâmetros de soldadura são adequados para o material e a aplicação específicos.
Impacto da ZAC e a importância da comunicação franca
A ZAC reduzida é um benefício significativo da soldadura laser, mas a sua influência nas superfícies texturizadas não pode ser ignorada. A aplicação de soldadura em áreas localizadas pode alterar ligeiramente o contraste do grão, tornando essencial a comunicação transparente com os clientes sobre as expectativas de acabamento.acabamento após soldadura laser em moldes.
Adicionalmente, a qualificação dos operadores de soldadura segundo a norma ISO 14732 garante que o pessoal envolvido possui as competências necessárias para realizar soldaduras de alta qualidade, especialmente em moldes de injeção com texturas complexas.
Considerações finais: confiança através da honestidade
Em última análise, a confiança em operações B2B é fortalecida pela franqueza quanto aos limites técnicos. Reconhecer que a reposição invisível do grão não é garantida em todos os casos é crucial para estabelecer expectativas realistas. Para operadores técnicos, compreender estas nuances e comunicar eficazmente as capacidades e restrições das técnicas de soldadura laser de moldes fortalece as relações de negócio e assegura a satisfação do cliente.
- Vantagens: precisão, ZAC minimizada
- Desafios: diferenças de brilho e relevo
- Importância da comunicação honesta com o cliente
Texturizado vs. polido de alto brilho: diferenças na abordagem
No contexto da soldadura em superfícies texturizadas de moldes, a escolha entre uma superfície texturizada e uma polida de alto brilho apresenta desafios distintos no processo de reparação de moldes de injeção. Estes desafios têm implicações diretas na qualidade final do produto moldado, exigindo abordagens técnicas específicas para cada tipo de superfície.
Considerações ao polir superfícies de alto brilho
Em moldes com superfícies polidas de alto brilho, o principal desafio é evitar poros e diferenças de dureza que se revelam no polimento. Estes defeitos podem comprometer a estética e a funcionalidade do produto final, sendo necessário um controlo rigoroso da zona afetada pelo calor (ZAC) para garantir um acabamento perfeito.
Para minimizar a ZAC, é essencial utilizar parâmetros de soldadura adequados, como o ajuste preciso da potência do laser e do tempo de impulso, que são críticos para evitar deformações térmicas. Em superfícies polidas, a utilização de sistemas como a Sidanus Light, com uma potência de pico até 13 kW e frequências até 40 Hz, permite um controlo preciso da entrega térmica, assegurando um acabamento homogéneo.
Desafios nas superfícies texturizadas
Por outro lado, na soldadura laser de moldes com superfícies texturizadas, o foco está na preservação do grão. A destruição do grão pode resultar em áreas visivelmente diferentes no produto final. A tecnologia Sigma, como a Sidanus Fibre e a Siega Fibre, oferece soluções para realizar reparações precisas sem comprometer a integridade textural, embora seja crucial reconhecer os limites do retoque em certos casos.
- As superfícies texturizadas exigem técnicas de soldadura que minimizem a zona afetada pelo calor.
- A precisão no posicionamento é crítica para evitar a destruição do grão texturizado.
- Os sistemas de laser de fibra, como a Sineo Fibre, com frequências até 1000 Hz, permitem uma adaptação eficaz a superfícies complexas, preservando a textura original.
Para moldes de injeção de alta precisão, a escolha da técnica de soldadura adequada e o uso de sistemas como a Sirius Light ou a Sineo Fibre asseguram resultados consistentes e de alta qualidade, adaptando-se às especificidades de cada superfície.
É importante referir que a qualificação dos operadores para a execução de soldaduras em superfícies texturizadas deve seguir normas específicas, como a EN ISO 15614, que garante a conformidade dos procedimentos de soldadura e a qualidade final do produto.
Perguntas frequentes
Quais são os desafios da soldadura em superfícies texturizadas de moldes?
Os principais desafios incluem a preservação da integridade da textura original e a minimização da zona afetada pelo calor (ZAC). A precisão do laser Nd:YAG ou de fibra de itérbio é crucial para evitar deformações e garantir que a textura não seja comprometida durante o processo de soldadura.
Como a soldadura laser preserva a textura original dos moldes?
A soldadura laser permite um controlo preciso do calor e da penetração, minimizando a ZAC. Este controlo meticuloso assegura que as texturas delicadas dos moldes sejam preservadas, evitando a necessidade de retrabalho extenso e garantindo a continuidade das especificações originais do molde.
Que tipo de laser é mais adequado para soldadura em superfícies texturizadas?
Os lasers Nd:YAG e de fibra de itérbio são os mais adequados devido à sua precisão e capacidade de controlo do feixe. Estes tipos de laser permitem soldaduras precisas sem comprometer a textura do molde, mantendo a qualidade do produto final.
Existem cuidados especiais ao realizar soldadura laser em superfícies texturizadas?
Sim, é essencial garantir que a área de trabalho está controlada e que os operadores utilizam óculos de proteção adequados, dado que as máquinas Sigma são sistemas de classe 4. Além disso, o ajuste fino dos parâmetros do laser é crucial para evitar danos na textura do molde.
Qual é o impacto da ZAC na soldadura de superfícies texturizadas?
A zona afetada pelo calor (ZAC) pode alterar a textura e a integridade do molde. Na soldadura laser, a ZAC é significativamente reduzida, o que minimiza o risco de deformações e mantém a precisão das texturas, essencial para a funcionalidade dos moldes de injeção.
Como a escolha do fio de adição influencia a soldadura em superfícies texturizadas?
A escolha correta do fio de adição é vital para garantir compatibilidade com o material do molde e preservar a textura. Um fio de adição inadequado pode alterar a aparência e a funcionalidade da superfície texturizada, comprometendo a qualidade do produto final.
Fontes
- ISO 15614-11:2002 — Norma ISO que especifica os requisitos para a qualificação de procedimentos de soldadura para materiais metálicos.
- EN ISO 9606-1:2017 — Norma europeia que define os requisitos para a qualificação de soldadores de fusão de aços.
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela adoção de normas europeias e internacionais no contexto da soldadura.
- DIN EN ISO 14732:2013 — Norma que especifica os requisitos para a qualificação de operadores de soldadura.
- ISQ – Instituto de Soldadura e Qualidade — Instituto português que oferece serviços de inspeção e certificação em soldadura.
- Journal of Manufacturing Processes — Publicação científica que aborda processos de fabrico, incluindo técnicas de soldadura em superfícies complexas e texturizadas.
- Welding in the World — Revista internacional que publica artigos sobre avanços em tecnologia de soldadura, incluindo aplicações em moldes texturizados.