- Das Wichtigste in Kürze
- Warum ist Zink das Kernproblem beim Schweißen verzinkter Bleche?
- Unterschiedliche Beschichtungsarten
- Einfluss der Schichtdicke
- Problem → Lösung: Zinkausgasung kontrollieren
- Typische Probleme beim Laserschweißen von verzinktem Stahl
- Lösungsansätze zur Kontrolle der Zinkausgasung
- Erweiterte Anwendung der Lösungen
- Wie stellen Sie den Entgasungsspalt im Überlappstoß sicher?
- Konstruktive Lösungen für den Entgasungsspalt
- Spaltkontrolle vor dem Schweißen
- Gepulst oder Dauerstrich? Prozessführung für verzinkte Feinbleche
- Gepulster Betrieb
- Dauerstrichbetrieb
- Bewertung von Poren und Auswürfen: wann die Naht noch trägt
- Porenbildung beim Laserschweißen
- Auswürfe und ihre Akzeptanz
- Korrosionsschutz nach dem Schweißen wiederherstellen
- Zinkabbrand in der Nahtzone verstehen
- Nacharbeit zur Wiederherstellung des Korrosionsschutzes
- Konstruktive Alternativen und Sigma-Anlagenvorteile
- Häufig gestellte Fragen
- Wie kann man Zinkverlust beim Laserschweißen minimieren?
- Welche Gase sind am besten für das Laserschweißen von verzinktem Stahl geeignet?
- Welche Lasertypen sind für das Schweißen von verzinktem Stahl geeignet?
- Wie beeinflusst die Einschweißtiefe die Schweißqualität bei verzinktem Stahl?
- Wie wirkt sich die Materialzusammensetzung auf das Laserschweißen von verzinktem Stahl aus?
- Welche Vorteile bieten Sigma-Laseranlagen beim Schweißen von verzinktem Stahl?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Verzinkten Stahl laserschweißen erfordert besondere Aufmerksamkeit, um Zinkausgasungen zu kontrollieren. Das Laserschweißen minimiert die Wärmeeinflusszone (WEZ), was die Verformung des Materials reduziert. Unsere Systeme bieten Super Pulse Technology, die eine präzise Energiezufuhr ermöglicht. Dies ist entscheidend, um die Einschweißtiefe zu optimieren und die Zinkschicht zu schonen. Sigma-Laseranlagen nutzen Nd:YAG- oder Ytterbium-Faserlaser, die sich ideal für anspruchsvolle Schweißarbeiten an verzinktem Stahl eignen. Nutzen Sie die Vorteile unserer 5-Achs-Kinematik für maximale Flexibilität.
Das Wichtigste in Kürze
Das Laserschweißen von verzinktem Stahl ist eine anspruchsvolle Aufgabe, die spezielle Techniken und präzise Temperaturkontrolle erfordert. Die Wahl des richtigen Lasersystems und die sorgfältige Vorbereitung der Materialien sind entscheidend, um hochwertige Schweißverbindungen zu erzielen. Im Folgenden finden Sie einige wichtige Erkenntnisse, die Ihnen helfen können, diese Herausforderungen zu meistern.
- Die präzise Temperaturkontrolle minimiert die Wärmeeinflusszone (WEZ) und verhindert das Verziehen des Materials.
- Die Wahl des Schutzgases, häufig Argon oder Helium, beeinflusst die Schweißnahtqualität maßgeblich.
- Eine gründliche Reinigung der Zinkschicht vor dem Schweißen reduziert die Bildung von Poren und Spritzern.
- Nd:YAG- und Faserlaser bieten spezifische Vorteile, die auf die Anforderungen des verzinkten Stahls abgestimmt werden können.
- Die Super Pulse Technology von Sigma ermöglicht es, die Hitzeeinwirkung präzise zu steuern und die Qualität der Schweißnaht zu optimieren.
- Verzinkter Stahl erfordert eine sorgfältige Planung und Durchführung, um Zinkdämpfe und deren potenzielle Gefährdungen zu minimieren.
- Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an.
Durch den Einsatz fortschrittlicher Lasertechnologien und fundierter Vorbereitungstechniken können Sie die Effizienz und Qualität Ihrer Schweißprozesse erheblich steigern. Lesen Sie weiter, um mehr über die spezifischen Anforderungen und Vorteile beim Laserschweißen von verzinktem Stahl zu erfahren.
Warum ist Zink das Kernproblem beim Schweißen verzinkter Bleche?
Das Laserschweißen von verzinktem Stahl stellt eine besondere Herausforderung dar, die auf die physikalischen Eigenschaften von Zink zurückzuführen ist. Zink verdampft bereits bei einer Temperatur von 907 °C, während Stahl erst bei etwa 1500 °C schmilzt. Diese Differenz führt dazu, dass der entstehende Zinkdampf durch das Schmelzbad expandiert, was zu Porenbildung, Auswürfen und Spritzern in der Schweißnaht führt. Diese Effekte beeinträchtigen die Schweißnahtqualität erheblich und erfordern spezifische Schutzmaßnahmen. Eine präzise Steuerung der Laserparameter, wie z. B. der Energieeintrag und die Pulsdauer, ist entscheidend, um die Auswirkungen der Zinkverdampfung zu minimieren. Typische Laserleistungen im industriellen Bereich für das Schweißen von verzinktem Stahl liegen im Bereich von 100 bis 500 W, wobei die Einschweißtiefe und die Wärmeeinflusszone (WEZ) stark von der Schichtdicke und den Prozessparametern abhängen.
Unterschiedliche Beschichtungsarten
Um die Herausforderungen beim Laserschweißen von verzinktem Stahl besser zu verstehen, ist es wichtig, die verschiedenen Verzinkungsarten zu kennen. Zwei gängige Varianten sind:
- Feuerverzinkt (Z): Diese Methode führt zu einer dickeren Zinkschicht, die den Zinkverlust bei hohen Temperaturen verstärkt.
- Elektrolytisch verzinkt (ZE): Diese Beschichtung ist dünner und kann den Einfluss der Zinkdampfbildung reduzieren.
Die Wahl der Beschichtungsart kann die Prozessparameter beeinflussen, da dünnere Schichten eine geringere Neigung zur Porenbildung aufweisen. Die Anpassung der Schweißgeschwindigkeit und der Strahlfokussierung sind hierbei wesentliche Faktoren, um die Schweißnahtqualität zu optimieren.
Einfluss der Schichtdicke
Die Schichtdicke des Zinks spielt ebenfalls eine entscheidende Rolle. Dickere Zinkschichten führen zu einem erhöhten Zinkverlust und verstärken die beschriebenen negativen Effekte beim Schweißen. Eine präzise Steuerung der Schweißparameter, wie sie in den Anlagen von Sigma Laser durch Super Pulse Technology möglich ist, kann jedoch die Qualität der Schweißnaht erheblich verbessern. Diese Technologie ermöglicht eine gleichmäßige Energieverteilung und minimiert die Wärmeeinflusszone, was zu einer Reduzierung von Verzug und Spritzern führt.
Die Einhaltung von Schweißnormen, wie der DIN EN ISO 15614-1, ist entscheidend für die Qualifizierung und Validierung der Schweißverfahren, insbesondere bei anspruchsvollen Materialien wie verzinktem Stahl. Diese Norm legt die Anforderungen an die Schweißprozessprüfung fest und stellt sicher, dass die Schweißnähte den geforderten Qualitätsstandards entsprechen.
Weitere Informationen zu allgemeinen Schweißfehlern finden Sie in unserem detaillierten Fehlerkatalog. Beachten Sie, dass ähnliche physikalische Phänomene auch beim Laserschweißen von Messing auftreten, jedoch mit spezifischen Eigenheiten.
Problem → Lösung: Zinkausgasung kontrollieren
Beim Laserschweißen von verzinktem Stahl treten spezifische Herausforderungen auf, die die Schweißnahtqualität beeinflussen können. Das Verständnis dieser Probleme und die Anwendung gezielter Lösungen sind entscheidend, um eine hohe Qualität der Schweißverbindungen zu gewährleisten.
Typische Probleme beim Laserschweißen von verzinktem Stahl
Verzinkter Stahl stellt beim Laserschweißen durch die Zinkausgasung einige Herausforderungen dar. Häufige Probleme sind Porenbildung, Spritzer und Zinkabbrand an Sichtkanten. Diese können die Schweißnahtqualität erheblich beeinträchtigen und die mechanischen Eigenschaften der Verbindung mindern.
Die Porenbildung ist insbesondere auf die rasche Verdampfung des Zinks zurückzuführen, das bei Temperaturen um 907 °C seinen Siedepunkt erreicht. Dies kann zu einer unkontrollierten Ausgasung führen, die die Integrität der Schweißnaht gefährdet. Spritzer und Auswürfe entstehen häufig durch die plötzliche Freisetzung von Zinkdampf, was die Oberflächenqualität beeinträchtigen kann.
Lösungsansätze zur Kontrolle der Zinkausgasung
| Problem | Lösung |
|---|---|
| Porenbildung | Definierter Entgasungsspalt im Überlappstoß (Literaturbereich ca. 0,1–0,2 mm) |
| Spritzer und Auswürfe | Pulsformung und Leistungsrampen |
| Zinkabbrand an Sichtkanten | Nahtlage und Nahtart anpassen |
Um die Porenbildung zu minimieren, wird häufig ein definierter Entgasungsspalt von etwa 0,1 bis 0,2 mm im Überlappstoß empfohlen. Dies ermöglicht eine kontrollierte Entgasung und reduziert die Wahrscheinlichkeit von Porenbildung erheblich Fraunhofer ILT – Laserschweißen von verzinktem Stahl.
Erweiterte Anwendung der Lösungen
Die Anpassung der Nahtlage und Nahtart kann durch die Verwendung von Schwenkoptik in den Sigma-Laser-Anlagen verbessert werden. Diese Technologie ermöglicht eine präzise Kontrolle der Schweißparameter und fördert so die Optimierung der Schweißnahtqualität. Zusätzlich kann die Super Pulse Technology (SPT) von Sigma Laser helfen, die Pulsformung effektiv zu gestalten, um Spritzer zu minimieren.
Die Super Pulse Technology (SPT) erlaubt es, die Wärmeeinflusszone (WEZ) präzise zu steuern, was zu gleichmäßigen, verzugsarmen Nähten führt. Diese Technologie ist besonders nützlich, um den Wärmeeintrag zu kontrollieren und die Qualität der Schweißverbindung zu verbessern.
Weitere Schweißfehler und deren Behebung beim Laserschweißen von verzinktem Stahl finden Sie in unserem allgemeinen Fehlerkatalog. Für die spezifische Behandlung von Messing und dessen Zinkphysik verweisen wir auf unseren Artikel zum Messing-Laserschweißen.
Wie stellen Sie den Entgasungsspalt im Überlappstoß sicher?
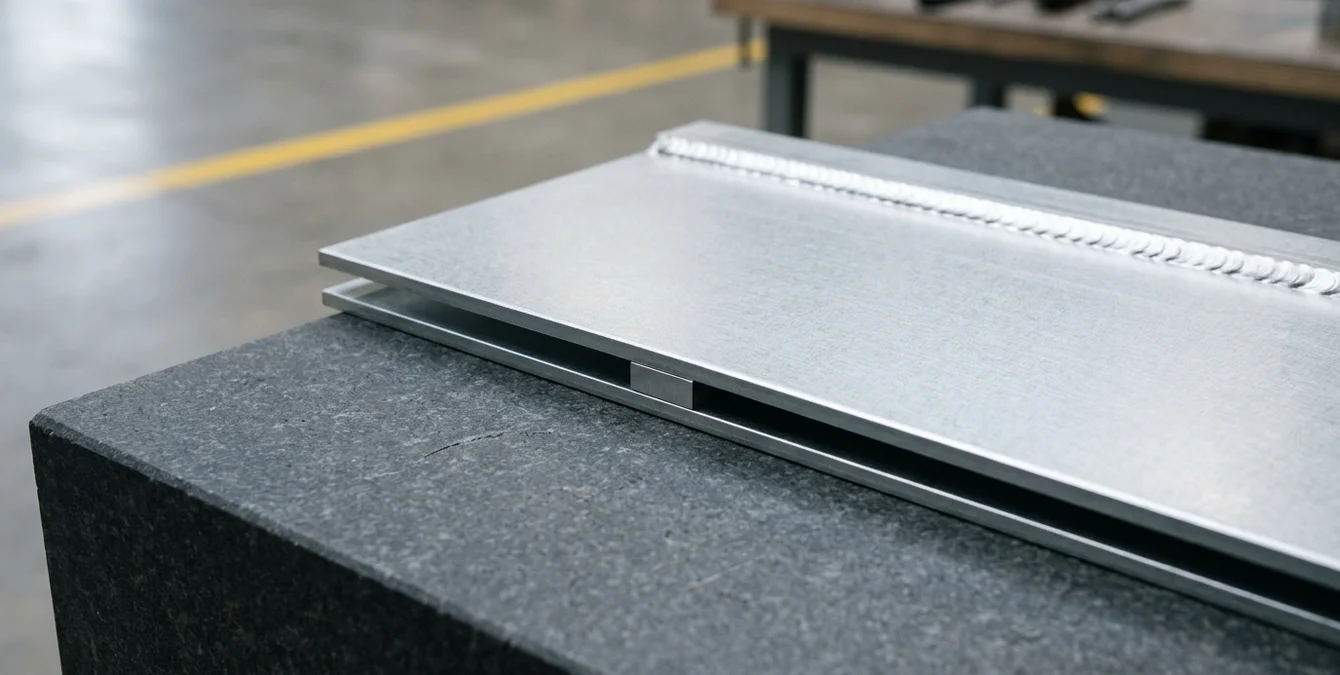
Beim Laserschweißen von verzinktem Stahl ist die Sicherstellung eines ausreichenden Entgasungsspalts im Überlappstoß entscheidend, um die Schweißnahtqualität zu gewährleisten und den Zinkverlust zu minimieren. Ein kontrollierter Spalt ermöglicht das Entweichen von Zinkdämpfen, die sich bei hohen Temperaturen bilden und die Schweißnahtqualität beeinträchtigen können.
Typischerweise werden beim Laserschweißen von verzinktem Stahl Laserleistungen im Bereich von 300 bis 600 W eingesetzt, um eine ausreichende Einschweißtiefe zu erzielen, während die Wärmeeinflusszone (WEZ) minimiert wird. Die Eindringtiefe kann je nach Materialdicke und Laserparameter bis zu 2 mm betragen. Die Prozessparameter müssen sorgfältig abgestimmt werden, um eine gleichmäßige Schweißnaht ohne Porositäten zu gewährleisten. Die Einhaltung der Norm DIN EN ISO 15614-1 ist dabei entscheidend für die Qualifizierung der Schweißverfahren.
Konstruktive Lösungen für den Entgasungsspalt
Um einen definierten Entgasungsspalt zu gewährleisten, können verschiedene konstruktive Maßnahmen ergriffen werden:
- Distanzprägungen oder Buckel: Diese Mechanismen werden in das Blech eingeprägt und sorgen für einen konstanten Abstand zwischen den zu verbindenden Teilen.
- Definierte Abstandshalter: Diese können zwischen die Bleche eingefügt werden, um den gewünschten Spalt aufrechtzuerhalten.
- Spannkonzept mit reproduzierbarem Spalt: Durch den Einsatz spezieller Spannvorrichtungen kann der Entgasungsspalt bei jedem Schweißvorgang konsistent gehalten werden.
Spaltkontrolle vor dem Schweißen
Die Kontrolle des Spaltes vor Beginn des Schweißprozesses ist essenziell. Moderne Laserschweißanlagen von Sigma Laser, wie die Sidanus Light oder die Sineo Fibre, bieten präzise Einstellmöglichkeiten, die reproduzierbare Ergebnisse liefern. Zusätzlich unterstützt die Super Pulse Technology (SPT) eine fein abgestimmte Wärmezufuhr, die die Wärmeeinflusszone minimiert.
Die präzise Steuerung der Laserparameter, wie Pulsdauer und Energiedichte, ermöglicht es, die Wärme gezielt zuzuführen und somit die Materialverformung zu reduzieren. Dies ist besonders wichtig bei der Verarbeitung von verzinktem Stahl, um die Integrität der Zinkschicht zu bewahren und die Bildung von Spritzern zu vermeiden.
Weitere Informationen zu möglichen Schweißfehlern und deren Vermeidung finden Sie in unserem Schweißfehlerkatalog.
Bei der Verarbeitung von verzinktem Stahl sind diese Maßnahmen essenziell, um eine hohe Schweißnahtqualität zu erreichen und die Oberflächenintegrität zu wahren.
Gepulst oder Dauerstrich? Prozessführung für verzinkte Feinbleche
Beim Laserschweißen von verzinktem Stahl stehen Fertigungsleiter vor der Wahl zwischen gepulstem und Dauerstrichbetrieb. Diese Entscheidung beeinflusst maßgeblich die Schweißnahtqualität und den Zinkverlust. Verzinkter Stahl erfordert eine spezifische Prozessführung, um die Schutzschicht zu erhalten und eine optimale Verbindung zu gewährleisten. Gepulstes Laserschweißen bietet Vorteile, wenn es um die Minimierung der Wärmeeinflusszone und die Reduzierung der Verdampfung von Zink geht.
Gepulster Betrieb
Im gepulsten Modus ermöglicht die Super Pulse Technology (SPT) von Sigma Laser eine präzise Steuerung der Energieeinbringung. Dies ist besonders beim Schweißen von verzinktem Stahl von Vorteil, da der gepulste Betrieb eine kontrollierte Wärmeeinbringung erlaubt, wodurch der Zinkverlust minimiert wird. Die Anlagen, wie die Sidanus Light und Sineo Light, bieten hier eine ideale Plattform für Anwendungen, die eine hohe Präzision erfordern.
Die Verwendung gepulster Laserstrahlung ermöglicht es, die Energie in kurzen, intensiven Pulsen zuzuführen, was die Verdampfung der Zinkschicht reduziert und die Bildung von Poren in der Schweißnaht minimiert. Dies ist besonders wichtig bei verzinktem Stahl, um die Korrosionsbeständigkeit der Verbindung zu gewährleisten.
Dauerstrichbetrieb
Der Dauerstrichbetrieb, wie er in stationären Anlagen wie der Siega Fibre verwendet wird, ist geeignet, wenn eine gleichmäßige Energieeinbringung über längere Zeiträume erforderlich ist. Dies kann bei dickerem verzinktem Material von Vorteil sein. Der kontinuierliche Betrieb ermöglicht eine gleichmäßige Durchwärmung des Materials, was zu einer stabilen Schweißnahtqualität führt.
Der Dauerstrichbetrieb bietet den Vorteil einer konstanten Energiezufuhr, die für Anwendungen mit höheren Anforderungen an die Durchdringungstiefe und die Wärmeeinflusszone geeignet ist. Dies ist besonders bei dickeren Materialstärken von verzinktem Stahl relevant, wo eine tiefere Durchdringung erforderlich ist, um eine vollständige Verbindung zu gewährleisten.
Weitere Informationen zur Wahl der Betriebsart finden Sie in unserem Blogbeitrag zu den Laserschweißparametern. Allgemeine Schweißfehler und deren Vermeidung werden ausführlich in unserem Schweißfehlerkatalog behandelt.
Beschichteter Stahl erfordert einen differenzierten Ansatz im Laserschweißen, um die gewünschten Schweißeigenschaften zu erreichen. Die richtigen Schutzmaßnahmen und die Wahl des geeigneten Betriebsmodus sind entscheidend für den Erfolg. Beachten Sie stets die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an.
Die Einhaltung von Normen wie der DIN EN ISO 15614-1, die die Qualifizierung von Schweißverfahren regelt, ist essenziell, um die Qualität und Sicherheit der Schweißverbindungen zu gewährleisten.
Bewertung von Poren und Auswürfen: wann die Naht noch trägt
Das Laserschweißen von verzinktem Stahl ist in der industriellen Fertigung aufgrund seiner Präzision und Effizienz weit verbreitet. Doch die Zinkbeschichtung kann spezifische Fehlerbilder hervorrufen, die bei der Qualitätsbewertung der Schweißnaht besondere Aufmerksamkeit erfordern. Bei verzinktem Stahl sind Poren und Auswürfe häufige Probleme, die unmittelbar durch den Zinkverlust und die Verdampfung des Zinks entstehen.
Porenbildung beim Laserschweißen
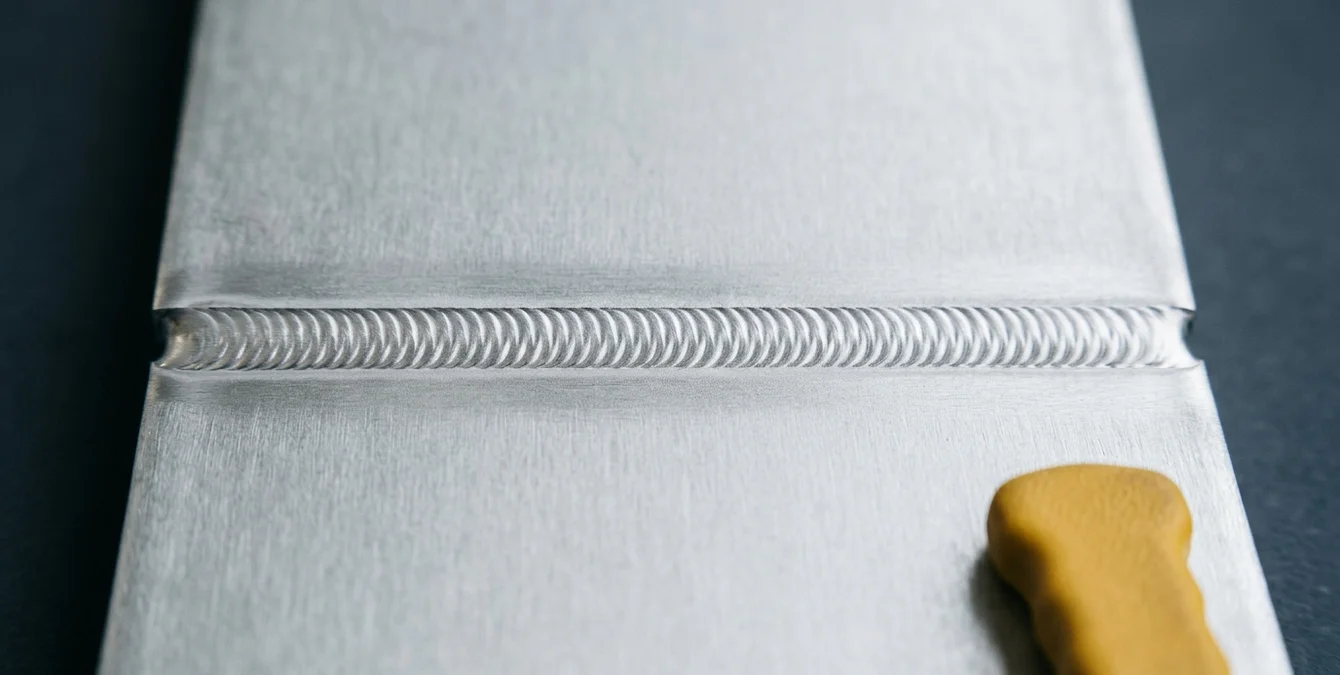
Porenbildungen treten auf, wenn beim Laserschweißen das Zink aufgrund der hohen Temperaturen verdampft. Diese Gasblasen können in der Schmelze eingeschlossen werden und nach der Erstarrung als Poren sichtbar bleiben. Die Akzeptanz solcher Poren hängt von der Anwendung und den spezifischen Anforderungen an die Schweißnahtqualität ab. Eine detaillierte Bewertung der Poren erfolgt nach den Richtlinien der DIN EN ISO 15614-1:2021-06.
Die Porenbildung kann durch die Anpassung der Schweißparameter, wie z.B. die Erhöhung der Schweißgeschwindigkeit oder die Verwendung eines fokussierten Laserstrahls mit einem kleineren Spotdurchmesser, reduziert werden. Die Strahlqualität, typischerweise mit einem M²-Wert nahe 1, gewährleistet eine hohe Präzision und gleichmäßige Energieverteilung.
Auswürfe und ihre Akzeptanz
Auswürfe entstehen, wenn das verdampfte Zink explosionsartig aus der Schmelze austritt. Diese können die Oberfläche der Schweißnaht beeinträchtigen und müssen auf ihre strukturelle Integrität hin bewertet werden. In der Praxis werden Auswürfe oft durch Schutzmaßnahmen wie die Anpassung der Schweißparameter oder den Einsatz von Argon als Schutzgas minimiert.
Für eine vollständige Bewertung zinkspezifischer Fehlerbilder und ihrer Akzeptanzlogik ist es wichtig, sowohl Poren als auch Auswürfe im Kontext der spezifischen Anwendung und der industriellen Anforderungen zu betrachten. Weitere allgemeine Informationen zu Schweißfehlern finden Sie im allgemeinen Schweißfehlerkatalog.
Die Wahl der geeigneten Schweißparameter ist entscheidend für die Minimierung von Poren und Auswürfen. Dazu gehört auch die präzise Steuerung der Laserleistung und der Pulsdauer, wie sie bei den mobilen und stationären Anlagen von Sigma Laser, wie der Sineo Light oder der Sidanus Fibre, möglich ist. Diese Anlagen bieten durch ihre 5-Achs-Technologie und die Möglichkeit der Super Pulse Technology eine hohe Flexibilität und Qualität bei der Bearbeitung von verzinktem Stahl.
Korrosionsschutz nach dem Schweißen wiederherstellen
Zinkabbrand in der Nahtzone verstehen
Beim Laserschweißen von verzinktem Stahl kommt es häufig zu einem Zinkverlust in der Schweißnaht, da die hohen Temperaturen das Zink in der Wärmeeinflusszone (WEZ) verdampfen lassen. Dieser Effekt, bekannt als Zinkabbrand, kann die Korrosionsbeständigkeit des Materials beeinträchtigen und die Schweißnahtqualität mindern. Eine durchdachte Herangehensweise ist erforderlich, um diesen Verlust auszugleichen und den Schutz zu gewährleisten.
Nacharbeit zur Wiederherstellung des Korrosionsschutzes
Nach dem Schweißen von verzinktem Stahl empfiehlt es sich, die betroffenen Stellen mit einer Zinkstaubbeschichtung oder einem Zinkspray zu behandeln. Diese Nacharbeiten tragen dazu bei, den ursprünglichen Korrosionsschutz wiederherzustellen und die Langlebigkeit der Bauteile zu sichern. Die richtige Applikationstechnik ist entscheidend, um eine gleichmäßige Schutzschicht zu erzielen.
Konstruktive Alternativen und Sigma-Anlagenvorteile
Ein weiterer Ansatz zur Minimierung des Zinkverlustes besteht darin, die Nahtlage in eine geschützte Zone des Bauteils zu verlegen. Dies erfordert eine sorgfältige Planung und Konstruktion. Sigma-Laser-Anlagen wie die Sineo Light und Sidanus Fibre bieten dank ihrer gepulsten 5-Achs-Systeme präzise und reproduzierbare Schweißprogramme, die den Zinkabbrand reduzieren können.
Die Sineo Light, ausgestattet mit einem Nd:YAG-Laser mit einer Wellenlänge von 1064 nm, ermöglicht durch ihre variablen Pulsdauern von 0,05 bis 50 ms eine präzise Steuerung des Energieeintrags, was besonders vorteilhaft für die Bearbeitung von verzinktem Stahl ist. Die Sidanus Fibre hingegen nutzt einen Ytterbium-Faserlaser mit einer Wellenlänge von 1070 nm und bietet eine hohe Flexibilität durch ihre gepulsten und CW-Betriebsmodi.
Für eine tiefergehende Analyse von Schweißfehlern und deren Vermeidung finden Sie weitere Informationen in unserem Schweißfehlerkatalog. Beachten Sie, dass bei der Bearbeitung von Messing ähnliche Zink-Phänomene auftreten können, die wir in einem separaten Artikel über Messing-Laserschweißen behandeln.
Häufig gestellte Fragen
Wie kann man Zinkverlust beim Laserschweißen minimieren?
Um den Zinkverlust beim Laserschweißen zu minimieren, wird empfohlen, die Schweißparameter präzise zu steuern. Eine niedrige Wärmeeinflusszone (WEZ) reduziert Verdampfung. Die Super Pulse Technology von Sigma ermöglicht eine präzise Steuerung der Energiezufuhr, was den Zinkverlust weiter verringert.
Welche Gase sind am besten für das Laserschweißen von verzinktem Stahl geeignet?
Beim Laserschweißen von verzinktem Stahl wird häufig Argon als Schutzgas verwendet, da es die Oxidation minimiert und eine stabile Schweißnaht fördert. In einigen Fällen kann auch ein Argon-Helium-Gemisch vorteilhaft sein, um die Eindringtiefe zu erhöhen.
Welche Lasertypen sind für das Schweißen von verzinktem Stahl geeignet?
Für das Laserschweißen von verzinktem Stahl eignen sich Nd:YAG- und Ytterbium-Faserlaser. Beide bieten präzise Steuerungsmöglichkeiten und sind für die Verarbeitung von verzinkten Materialien optimiert.
Wie beeinflusst die Einschweißtiefe die Schweißqualität bei verzinktem Stahl?
Die Einschweißtiefe beeinflusst die Festigkeit und Qualität der Schweißnaht. Eine zu geringe Einschweißtiefe kann zu schwachen Verbindungen führen, während eine zu tiefe Einschweißung den Zinkmantel vollständig entfernen kann. Die richtige Balance ist entscheidend für optimale Ergebnisse.
Wie wirkt sich die Materialzusammensetzung auf das Laserschweißen von verzinktem Stahl aus?
Die Materialzusammensetzung, insbesondere der Zinkgehalt, beeinflusst die Schweißparameter. Höhere Zinkschichten erfordern angepasste Energieeinstellungen, um Spritzer zu vermeiden und die Schweißnahtqualität zu sichern. Eine genaue Analyse der Werkstoffnummern, wie 1.4301 oder 1.2343, ist entscheidend.
Welche Vorteile bieten Sigma-Laseranlagen beim Schweißen von verzinktem Stahl?
Sigma-Laseranlagen bieten eine 5-Achs-Kinematik, was Flexibilität bei komplexen Geometrien ermöglicht. Die Super Pulse Technology und die Option zwischen Nd:YAG- und Faserlaser bieten hohe Präzision und Qualität. Zudem sind die Systeme mobil einsetzbar und ermöglichen Reparaturen direkt vor Ort.
Quellen
- DIN EN ISO 15614-1:2021-06 — Diese Norm behandelt die Spezifikationen und Qualifikationen von Schweißverfahren für metallische Werkstoffe, einschließlich Laserschweißen.
- DIN SPEC 17071:2019-11 — Diese Spezifikation behandelt die Anforderungen an die Qualifikation von Laserschweißprozessen und -personal.
- Fraunhofer ILT – Laserschweißen von verzinktem Stahl — Das Fraunhofer-Institut für Lasertechnik bietet umfassende Informationen und Forschungsergebnisse zum Laserschweißen von verzinktem Stahl.
- DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V. — Der DVS bietet Richtlinien und technische Bulletins zum Thema Schweißen, einschließlich Laserschweißen von verzinktem Stahl.
- Welding in the World — Fachzeitschrift, die regelmäßig Artikel über neue Entwicklungen und Forschung im Bereich Laserschweißen veröffentlicht.
- Journal of Laser Applications — Internationale Fachzeitschrift, die sich mit Anwendungen von Lasertechnologien, einschließlich Laserschweißen, beschäftigt.
SYN · Dankeschön-Event von Sigma Laser
Ihr schweißt. Wir sagen Danke.
Für alle, die täglich Großes verbinden – am 17.12.2026 dreht sich das Glücksrad für euch.
Ein Foto an eurer Laserschweißanlage, eine kurze Verifizierung – und ihr seid dabei. Registrieren ist kostenlos und dauert zwei Minuten. Am 17. Dezember drehen alle verifizierten Teilnehmer einmal am Glücksrad.
- 1 Dreh am Glücksrad
- Geschenke in 3 Stufen
- Kostenlos, ohne Kaufpflicht
Versand der Geschenke innerhalb DE · AT · CH · EU gratis · Verifizierung in der Regel innerhalb eines Werktags