- Was eine einzelne Maschine abdeckt
- Warum der Zusatzwerkstoff die entscheidende Variable ist
- Hochlegierte Werkstoffe mit hohem Kohlenstoffgehalt und das Rissrisiko
- Wie Super Pulse Technology den Werkstoffbereich erweitert
- Qualifizierung eines neuen Werkstoffs im eigenen Betrieb
- Häufig gestellte Fragen
- Welche Werkstoffe lassen sich mit einer Laserschweißanlage typischerweise bearbeiten?
- Was ist bei hochlegierten oder kohlenstoffreichen Stählen zu beachten?
- Wie trägt Super Pulse Technology (SPT) zur Schweißbarkeit schwieriger Werkstoffe bei?
- Wie qualifiziert man einen neuen Werkstoff für das Laserschweißen im Betrieb?
- Weiterführende Artikel
Kurz beantwortet: Eine moderne Laserschweißanlage deckt ein breites Spektrum an Werkstoffen ab – von Werkzeugstählen über rostfreie Stähle bis hin zu Titan und vielen Sonderlegierungen. Entscheidend für die Schweißbarkeit ist neben dem Werkstoff selbst vor allem die Wahl des passenden Zusatzwerkstoffs und die richtige Prozessführung.
| Werkstoffgruppe | Beispiele | Besondere Hinweise |
|---|---|---|
| Werkzeugstähle | Warmarbeits- und Kaltarbeitsstähle | Laserschweißen ist Standard |
| Rostfreie Stähle | z. B. 1.4301, 1.4542 | Hohe Schweißqualität erreichbar |
| Titan und Titanlegierungen | Ti, Ti6Al4V | Erfordert passende Parameter und Zusatzwerkstoffe |
| Nickelbasislegierungen | z. B. Inconel | Strenge Anforderungen an Reinheit des Zusatzmaterials |
| Kupferlegierungen | Cu-Legierungen | Bearbeitbar, aber anspruchsvoll |
| Aluminiumlegierungen | bestimmte Al-Legierungen | Besondere Anforderungen an Prozessführung |
| Sonderlegierungen | diverse Spezialwerkstoffe | Parameter und Zusatzwerkstoff entscheidend |
Nur Werkstoffgruppen und Hinweise, die im Artikeltext explizit genannt sind.
Was eine einzelne Maschine abdeckt
Eine Laserschweißanlage bietet eine außergewöhnlich große Bandbreite an schweißbaren Werkstoffen. Im Werkzeug- und Formenbau stehen typischerweise Werkzeugstähle, rostfreie Stähle, Titan und zahlreiche Sonderlegierungen im Fokus. Die präzise, lokal begrenzte Energieeinbringung des Lasers ermöglicht das Schweißen von Materialien, die mit konventionellen Verfahren oft problematisch sind. Gerade bei Reparaturen an hochwertigen Werkzeugen und Formeinsätzen ist das entscheidend, da die Materialvielfalt in der Praxis hoch ist.
Für Werkzeugstähle – egal ob warm- oder kaltarbeitsgeeignet – ist Laserschweißen heute Standard. Auch rostfreie Stähle (z. B. 1.4301, 1.4542) lassen sich in hoher Qualität bearbeiten. Titan und seine Legierungen, die im Werkzeug- und Formenbau sowie in der Medizintechnik und Luftfahrt eingesetzt werden, können mit den richtigen Parametern und Zusatzwerkstoffen erfolgreich geschweißt werden. Ebenso sind Nickelbasislegierungen, Kupferlegierungen oder sogar bestimmte Aluminiumlegierungen bearbeitbar, wobei letztere besondere Anforderungen an die Prozessführung stellen.
Die Optimierung der Laser-Schweißparameter für Titan und Aluminium ist ein wichtiger Aspekt, um auch anspruchsvolle Werkstoffe prozesssicher zu bearbeiten. Die Flexibilität einer modernen Anlage erlaubt es, unterschiedlichste Werkstoffe mit nur einem System zu schweißen – vorausgesetzt, die Prozessparameter und der Zusatzwerkstoff sind korrekt gewählt.
Für Qualitätsmanager und Werkzeugmacher bedeutet das: Die Materialauswahl im eigenen Betrieb ist selten ein Ausschlusskriterium für das Laserschweißen. Vielmehr gilt es, für jeden Werkstoff die passenden Parameter und Zusatzwerkstoffe zu definieren und zu dokumentieren, um reproduzierbare Ergebnisse zu erzielen. Die Bandbreite der schweißbaren Werkstoffe ist ein zentrales Argument für die Investition in eine Laserschweißanlage.
| Faktor | Auswirkung | Praxisempfehlung |
|---|---|---|
| Zusatzwerkstoff | Beeinflusst Gefüge, Härte, Funktionalität | Exakte Abstimmung auf Grundwerkstoff und Einsatzzweck |
| Kohlenstoffgehalt | Ab ~1,2 % steigt Rissrisiko deutlich | Sorgfältige Auswahl von Zusatzwerkstoff und Parametern |
| Legierungszusammensetzung | Bestimmt Schweißbarkeit und Nachbearbeitung | Testschweißungen und Dokumentation empfohlen |
| Prozessparameter | Wirken auf Nahtausbildung und Einbrand | Parameter gezielt anpassen und dokumentieren |
Alle Faktoren und Empfehlungen stammen direkt aus dem Artikeltext.
Warum der Zusatzwerkstoff die entscheidende Variable ist
Die Auswahl des richtigen Zusatzwerkstoffs ist beim Laserschweißen oft der entscheidende Faktor für die Qualität und Haltbarkeit der Verbindung. Selbst wenn ein Grundwerkstoff grundsätzlich gut schweißbar ist, kann ein ungeeigneter Zusatz zu Rissen, Poren oder unzureichender Festigkeit führen. Die Kompatibilität zwischen Grund- und Zusatzwerkstoff beeinflusst maßgeblich das Gefüge, die Härte und die Funktionalität der reparierten Stelle.
Im Werkzeug- und Formenbau kommen häufig hochlegierte Werkzeugstähle mit spezifischen Eigenschaften zum Einsatz. Für eine dauerhafte, belastbare Reparatur muss der Zusatzwerkstoff exakt auf die Legierung und den Einsatzzweck abgestimmt werden. Bei Titan oder Nickelbasislegierungen gelten besonders strenge Anforderungen an die Reinheit und Zusammensetzung des Zusatzmaterials, um Versprödung oder Inhomogenitäten zu vermeiden.
Ein weiterer Aspekt ist die Anpassung des Zusatzwerkstoffs an die spätere Nachbearbeitung. Unterschiedliche Härtegrade oder Bearbeitbarkeit können die Auswahl beeinflussen. In der Praxis empfiehlt es sich, vor der Serienanwendung Testschweißungen mit dem gewählten Zusatz auf Reststücken durchzuführen und die Ergebnisse zu dokumentieren.
Für Qualitätsverantwortliche ist es ratsam, eine Werkstoff- und Zusatzwerkstoffdatenbank im eigenen Betrieb aufzubauen. So lässt sich für jede Anwendung nachvollziehen, welcher Zusatz in welcher Kombination erfolgreich eingesetzt wurde. Das minimiert das Risiko von Fehlstellen und erhöht die Prozesssicherheit bei wiederkehrenden Reparaturen.
Hochlegierte Werkstoffe mit hohem Kohlenstoffgehalt und das Rissrisiko
Das Laserschweißen von hochlegierten Stählen mit hohem Kohlenstoffgehalt stellt besondere Herausforderungen dar. Ab einem Kohlenstoffgehalt von etwa 1,2 % steigt das Risiko für Rissbildung beim Schweißen deutlich an. Ursache ist die erhöhte Härte und Sprödigkeit im Gefüge, die durch den schnellen, konzentrierten Energieeintrag des Lasers noch verstärkt werden kann.
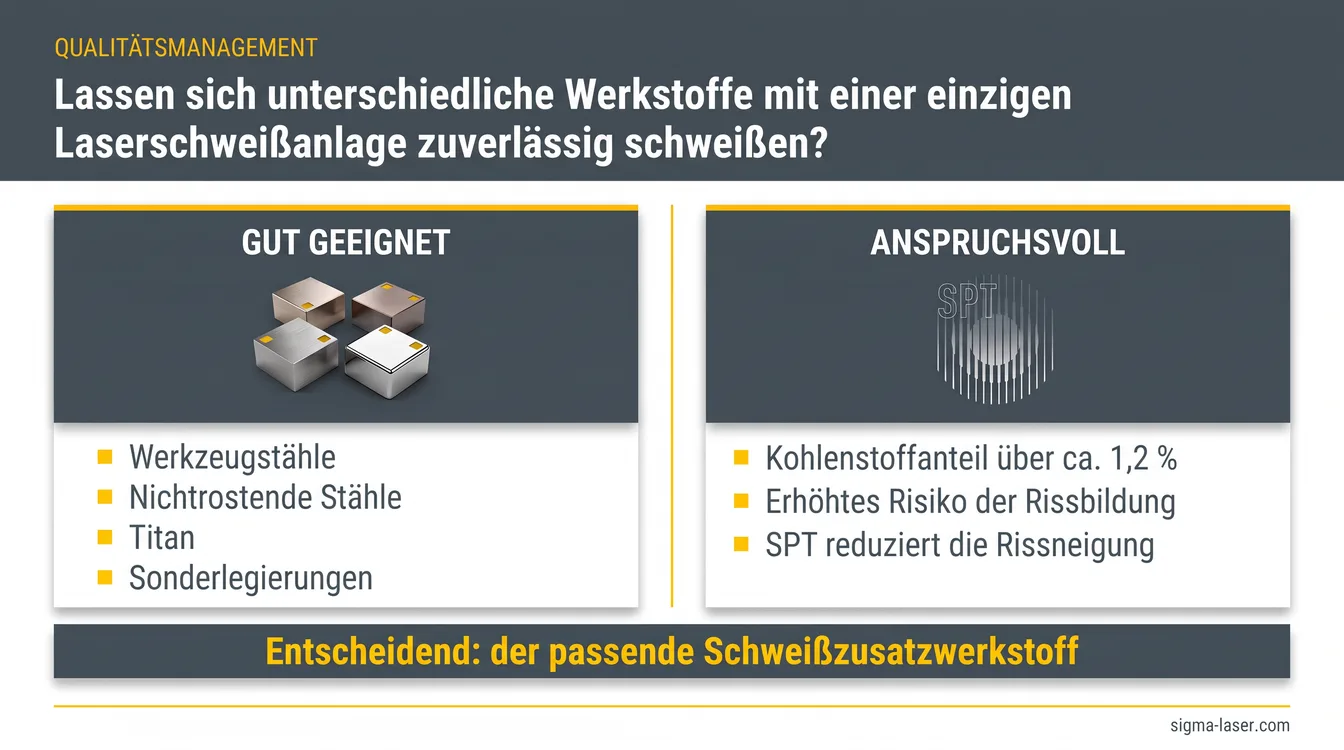
Für Werkzeugmacher und Qualitätssicherung bedeutet das: Die Schweißbarkeit solcher Werkstoffe ist nicht grundsätzlich ausgeschlossen, erfordert aber eine besonders sorgfältige Auswahl von Zusatzwerkstoff und Schweißparametern. Oft sind spezielle Füllmaterialien mit angepasster Legierung nötig, um die Rissneigung zu minimieren. Auch die Vor- und Nachbehandlung – etwa kontrolliertes Vorwärmen und langsames Abkühlen – kann entscheidend sein, um Spannungen abzubauen.
Gerade bei Reparaturen an Formeinsätzen oder hochbelasteten Werkzeugen ist eine sorgfältige Bewertung des Rissrisikos unerlässlich. Testschweißungen und mikroskopische Prüfungen helfen, potenzielle Probleme frühzeitig zu erkennen. Moderne Laserschweißanlagen bieten durch präzise Pulssteuerung und individuell einstellbare Parameter zusätzliche Möglichkeiten, die Rissneigung zu reduzieren.
Vertiefende Informationen finden Sie im Fachbeitrag Schweißen von hochlegierten und Werkzeugstählen mit SPT. Hier werden praktische Lösungsansätze und Erfahrungswerte für den Umgang mit kritischen Werkstoffen vorgestellt.
| Werkstofftyp | Herausforderung | SPT-Lösung |
|---|---|---|
| Hochlegierte Stähle mit hohem C-Gehalt | Erhöhte Rissneigung | Gezielte Pulssteuerung reduziert Rissrisiko |
| Titan und reaktive Metalle | Poren, Versprödung | Feindosierter Wärmeeintrag, stabile Schweißnähte |
| Allgemein kritische Legierungen | Gefügeumwandlung, Qualitätsgrenzen | Kontrollierte Energieeinbringung, erweiterter Werkstoffbereich |
Nur Vorteile und Herausforderungen, die im Artikeltext explizit genannt werden.
Wie Super Pulse Technology den Werkstoffbereich erweitert
Die Super Pulse Technology (SPT) ist ein entscheidender Fortschritt im Laserschweißen anspruchsvoller Werkstoffe. Durch die präzise Steuerung von Energieeintrag und Impulscharakteristik ermöglicht SPT eine gezielte Anpassung der Schweißparameter an das jeweilige Material. Das reduziert die Rissneigung erheblich und erweitert das Spektrum der Werkstoffe, die wirtschaftlich und qualitativ hochwertig geschweißt werden können.
Insbesondere bei Werkstoffen mit hohem Kohlenstoffgehalt, hochlegierten Stählen oder reaktiven Metallen wie Titan stößt das konventionelle Laserschweißen oft an Grenzen. SPT erlaubt es, die Pulsenergie so fein zu dosieren, dass der Wärmeeintrag minimal bleibt und die Gefügeumwandlung kontrolliert erfolgt. Dadurch lassen sich auch kritische Legierungen mit geringerem Risiko für Risse oder Versprödung bearbeiten.
Für Titan und andere reaktive Metalle ist die Kombination aus SPT und geeigneter Prozessführung besonders vorteilhaft. Sie ermöglicht stabile, porenfreie Schweißnähte mit hoher Festigkeit – ein entscheidender Faktor für Anwendungen im Werkzeugbau, in der Medizintechnik oder Luftfahrt.
Weitere Informationen zur Super Pulse Technology (SPT) und deren Einsatzgebieten finden Sie auf der Produktseite. Praxisbeispiele und Tipps zum Schweißen von Titan und reaktiven Metallen mit SPT zeigen, wie sich der Werkstoffbereich gezielt erweitern lässt.
Qualifizierung eines neuen Werkstoffs im eigenen Betrieb
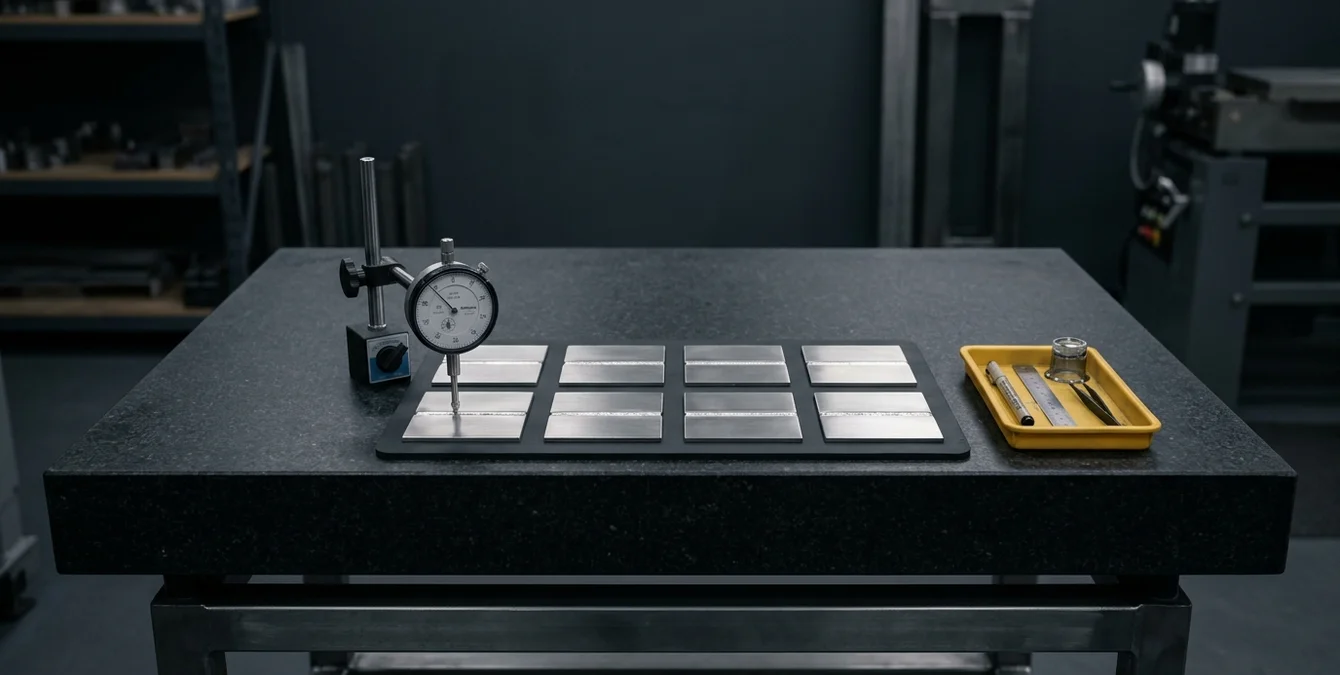
Die Qualifizierung eines neuen Werkstoffs für das Laserschweißen im eigenen Betrieb ist ein entscheidender Schritt, um Prozesssicherheit und gleichbleibende Qualität zu gewährleisten. Bevor eine neue Legierung in den regulären Reparaturablauf übernommen wird, sollten systematische Testschweißungen an Reststücken oder Ausschussmaterial desselben Werkstoffs erfolgen. So lassen sich die Wechselwirkungen zwischen Grund- und Zusatzwerkstoff sowie die optimalen Schweißparameter unter realen Bedingungen ermitteln.
Ein bewährtes Vorgehen ist, jeweils nur eine Prozessvariable – etwa Pulsenergie, Drahtvorschub oder Schweißgeschwindigkeit – gezielt zu verändern. Dadurch wird klar erkennbar, wie sich jede einzelne Einstellung auf Nahtausbildung, Einbrand und Gefüge auswirkt. Nach jeder Testreihe ist eine sorgfältige Sichtprüfung auf Risse, Poren, Einbrandkerben und Oberflächenbeschaffenheit unerlässlich. Bei sicherheitsrelevanten oder hochbelasteten Bauteilen empfiehlt sich ergänzend eine metallographische oder zerstörungsfreie Prüfung, um versteckte Fehler frühzeitig zu erkennen.
Erst wenn die Ergebnisse den betrieblichen Anforderungen und Qualitätsstandards entsprechen, werden die ermittelten Parameter als verbindliches „Rezept“ dokumentiert und für künftige Anwendungen übernommen. Diese strukturierte Dokumentation ist nicht nur für die Nachvollziehbarkeit im Qualitätsmanagement wichtig, sondern auch, um bei wechselnden Bedienern und unterschiedlichen Bauteilgeometrien eine konstante Schweißqualität zu sichern.
Typische Fehlerquellen in der Praxis sind unvollständige Testreihen, das gleichzeitige Verändern mehrerer Parameter oder eine unzureichende Dokumentation der Ergebnisse. Wer diese Stolpersteine vermeidet, minimiert das Risiko von Ausschuss, Nacharbeit und unerwarteten Produktionsunterbrechungen. Weitere praxisnahe Hinweise zur Reproduzierbarkeit der Schweißqualität bei unterschiedlichen Bedienern finden Sie im zugehörigen Fachartikel.
Häufig gestellte Fragen
Welche Werkstoffe lassen sich mit einer Laserschweißanlage typischerweise bearbeiten?
Laserschweißanlagen eignen sich für Werkzeugstähle, rostfreie Stähle, Titan, Nickelbasis- und Kupferlegierungen sowie viele Sonderwerkstoffe. Entscheidend ist die richtige Prozessführung und die Auswahl des passenden Zusatzwerkstoffs.
Was ist bei hochlegierten oder kohlenstoffreichen Stählen zu beachten?
Bei Werkstoffen mit mehr als 1,2 % Kohlenstoff steigt das Rissrisiko deutlich. Hier sind spezielle Zusatzwerkstoffe, angepasste Parameter und gegebenenfalls Vor- und Nachbehandlungen erforderlich, um Fehlstellen zu vermeiden.
Wie trägt Super Pulse Technology (SPT) zur Schweißbarkeit schwieriger Werkstoffe bei?
SPT ermöglicht eine präzise Steuerung des Energieeintrags. Dadurch lassen sich selbst rissanfällige oder reaktive Werkstoffe wie Titan und hochlegierte Stähle mit geringerer Rissneigung und hoher Nahtqualität schweißen.
Wie qualifiziert man einen neuen Werkstoff für das Laserschweißen im Betrieb?
Durch Testschweißungen an Reststücken, systematische Variation der Parameter und Sichtprüfung. Erst nach erfolgreicher Erprobung werden die Parameter dokumentiert und für Serienanwendungen übernommen.