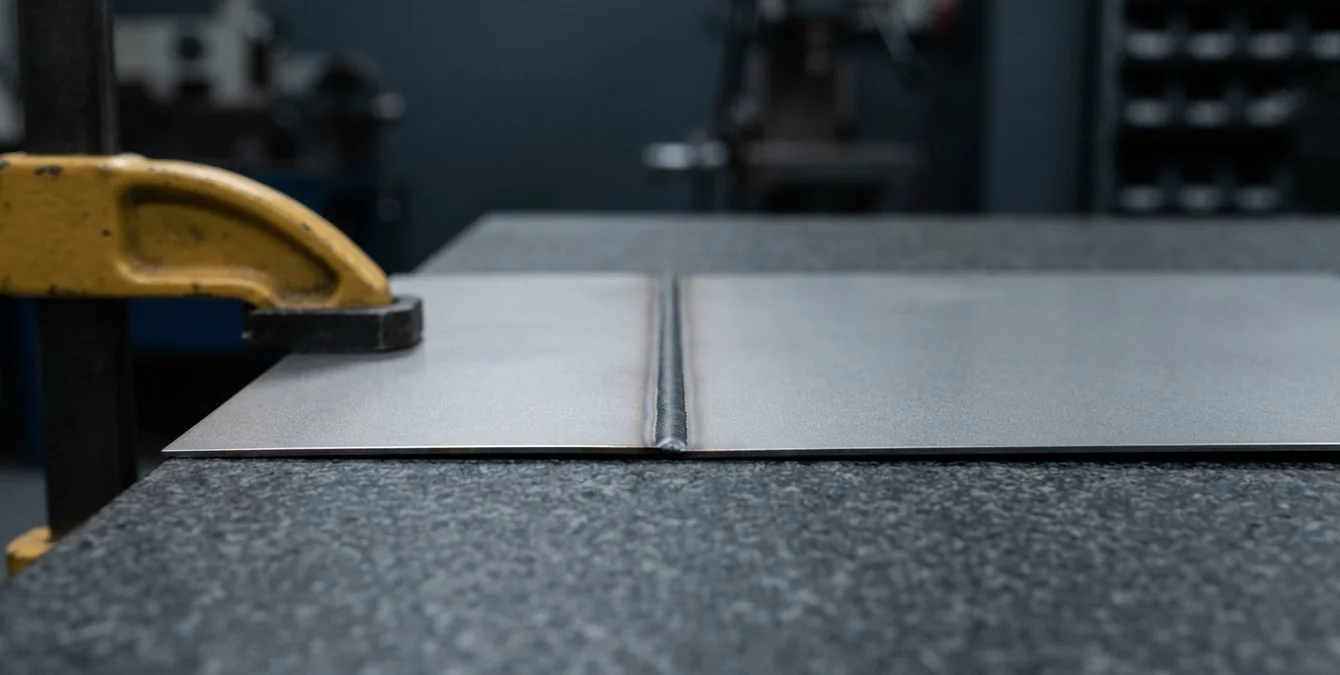
- Das Wichtigste in Kürze
- Ab welcher Blechdicke wird Schweißen zur Präzisionsaufgabe?
- Abgrenzung: Feinblech, Folie und Membran
- Präzision durch Faserlaser-Technologie
- Warum ist der gepulste Laser das Werkzeug der Wahl für Feinbleche?
- Industrielle Anwendungen des Dünnblech-Laserschweißens
- Wie spannen und fixieren Sie 0,1–1,0 mm Bleche verzugsarm?
- Nahtarten und Spaltmaß
- Spannvorrichtungen und Wärmeableitung
- Effektive Heftpunktstrategie
- Werkstofffrage im Dünnblech: Edelstahl, Aluminium, Titan im Vergleich
- Edelstahl: Stabilität und Präzision
- Aluminium: Herausforderung Wärmeleitung
- Titan: Oxidhaut als Schlüssel
- Membranen, Faltenbälge, Gehäuse: typische Dünnblech-Baugruppen
- Präzision und Verformungskontrolle
- Industrielle Anwendungen und Technologievorteile
- Anlagentechnik für reproduzierbare Feinnähte
- Vorteile der 5-Achs-Kinematik
- Innovative Beobachtungsoptik
- Anwendungsbereiche und industrielle Nutzung
- Häufig gestellte Fragen
- Welche Materialien eignen sich am besten für das Laserschweißen von Dünnblechen?
- Wie beeinflusst die Materialstärke die Qualität der Schweißnaht beim Laserschweißen?
- Welche Vorteile bieten Nd:YAG- und Ytterbium-Faserlaser beim Dünnblechschweißen?
- Welche Rolle spielt die 5-Achs-Kinematik beim Laserschweißen von Dünnblechen?
- Wie beeinflusst die Super Pulse Technology die Schweißqualität?
- Können Sigma-Anlagen für die Reparatur von Bauteilen vor Ort eingesetzt werden?
- Welche Schulungen bietet Sigma für den Betrieb ihrer Laserschweißanlagen an?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Dünnbleche laserschweißen bietet entscheidende Vorteile, insbesondere bei Materialstärken ab 0,1 mm. Dank der geringen Wärmeeinflusszone (WEZ) und der präzisen Einschweißtiefe minimiert das Laserschweißen Verzugsprobleme, die bei herkömmlichen Verfahren wie WIG auftreten können. Sigma-Anlagen mit Nd:YAG- oder Ytterbium-Faserlasern ermöglichen eine hochpräzise Bearbeitung, unterstützt durch die 5-Achs-Kinematik (X·Y·Z·C·D) und die Super Pulse Technology. Entwickelt in Hanau, bieten sie zudem erweiterte Garantien und umfassende Schulungen.
Das Wichtigste in Kürze
Das Laserschweißen ist eine entscheidende Technologie für die Bearbeitung von Dünnblechen, insbesondere in Bereichen, die höchste Präzision erfordern. Entwicklungsingenieure, die in der Feinwerktechnik tätig sind, profitieren von den zahlreichen Vorteilen, die diese Methode bietet, um anspruchsvolle Designs effizient und kostengünstig umzusetzen.
- Das Laserschweißen ermöglicht eine minimale Wärmeeinflusszone (WEZ), was die Verformung des Dünnblechs reduziert und die Maßhaltigkeit verbessert.
- Mit der Super Pulse Technology von Sigma können selbst empfindliche Werkstoffe wie 1.4301 (Edelstahl) oder 1.2343 (Werkzeugstahl) sicher und präzise geschweißt werden.
- Die 5-Achs-Kinematik (X·Y·Z·C·D) der Sigma-Anlagen erlaubt komplexe Geometrien und erhöht die Flexibilität bei der Bauteilbearbeitung.
- Dank der Möglichkeit, zwischen Nd:YAG- und Faserlasern zu wählen, können Sie die optimale Lösung für Ihre spezifischen Materialanforderungen auswählen.
- Die Leica-10×-Optik sorgt für außergewöhnliche Schweißpräzision und ermöglicht die Bearbeitung von Bauteilen jeglicher Größe.
- Reparaturen und Anpassungen können direkt vor Ort mit den mobilen Systemen von Sigma durchgeführt werden, wodurch Ausfallzeiten minimiert werden.
- Referenzkunden wie Airbus, Siemens und Continental vertrauen auf die Qualität und Zuverlässigkeit der Sigma Laserschweißanlagen.
Die Vielseitigkeit und Präzision des Laserschweißens machen es zur idealen Lösung für eine Vielzahl von Anwendungen in der Feinwerktechnik. Im Folgenden erfahren Sie mehr über spezifische Anwendungsfälle und die Vorteile, die diese Technologie für Ihre Projekte bieten kann.
| Serie | Minimaler Spotdurchmesser |
|---|---|
| Fibre-Serie | ab 0,1 mm |
| Light-Serie | ab 0,2 mm |
Diese Werte zeigen die Eignung der jeweiligen Sigma Laser Serie für präzises Dünnblechschweißen.
Ab welcher Blechdicke wird Schweißen zur Präzisionsaufgabe?
Das Laserschweißen von Dünnblech erfordert bereits ab einer Materialstärke von 0,1 mm höchste Präzision. Die Fibre-Serie der Sigma-Laser-Anlagen ermöglicht Spotdurchmesser ab 0,1 mm, während die Light-Serie bei 0,2 mm beginnt. Diese Spezifikationen unterstreichen die Eignung für anspruchsvolle Anwendungen in der Feinwerktechnik.
Ein zentrales Risiko beim Schweißen von Dünnblechen ist der Durchbrand, der durch die geringe Wärmekapazität des Materials begünstigt wird. Ebenso stellt Verzug eine Herausforderung dar, da dünne Materialien bei Wärmeeinwirkung leicht ihre Form verlieren. Die Wahl einer geeigneten Mikroschweiß-Anwendung ist entscheidend, um diese Risiken zu minimieren.
Typische industrielle Laserschweißparameter für Dünnbleche beinhalten Leistungen im Bereich von 50 bis 500 Watt und Schweißgeschwindigkeiten von bis zu 5 Metern pro Minute, abhängig von der Materialdicke und der gewünschten Einschweißtiefe. Die Wärmeeinflusszone (WEZ) kann bei optimalen Bedingungen auf wenige Hundertstel Millimeter begrenzt werden, was zu minimalem Verzug führt.
Abgrenzung: Feinblech, Folie und Membran
Dünnbleche werden oft mit Folien und Membranen verwechselt, doch es gibt klare Unterschiede. Feinblech weist in der Regel Materialstärken zwischen 0,5 mm und 3 mm auf, während Folien und Membranen deutlich dünner sind und spezifische Anwendungen in der Elektronik oder Medizintechnik finden.
Präzision durch Faserlaser-Technologie
Die Faserlaser-Technologie der Sigma-Laser-Anlagen bietet erhebliche Vorteile beim Dünnblech-Laserschweißen. Dank der präzisen Steuerbarkeit der Laserparameter sowie der Verwendung von Super Pulse Technology (SPT) kann die Wärmeeinflusszone (WEZ) minimiert und die Verformung reduziert werden. Diese Eigenschaften sind besonders in der Luft- und Raumfahrt sowie der Automobilindustrie gefragt, wo hohe Anforderungen an die Schweißnahtqualität bestehen.
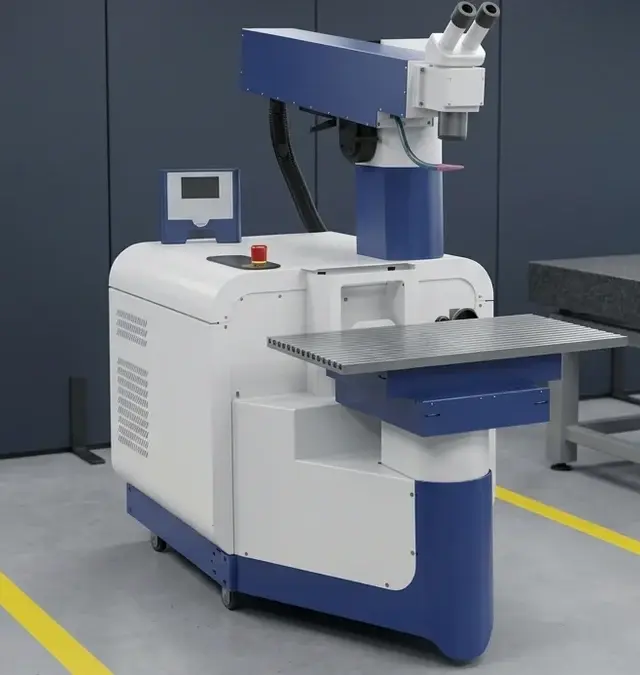
Umfassende Lösungen für das Dünnblech-Laserschweißen bietet Sigma Laser mit seinen 5-Achs-Anlagen – etwa der mobilen Sineo Light und der stationären Hochpräzisionsanlage Sidanus Fibre. Diese Systeme unterstützen Entwicklungsingenieure dabei, auch bei geringen Materialstärken präzise und zuverlässige Schweißverbindungen zu erzielen.
Die Einhaltung von Standards wie der DIN EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren bei metallischen Werkstoffen, um die Prozesssicherheit und Qualität der Schweißnähte zu gewährleisten.
Warum ist der gepulste Laser das Werkzeug der Wahl für Feinbleche?
Im industriellen Kontext stellt das Dünnblech-Laserschweißen eine anspruchsvolle Aufgabe dar, die Präzision und Kontrolle erfordert. Gepulste Laser bieten entscheidende Vorteile, da sie eine geringe Streckenenergie und exakt dosierbare Pulsenergie ermöglichen. Diese Eigenschaften sind besonders wichtig, um die Verformung des Materials zu minimieren und eine präzise Schweißnaht zu erzielen.
Durch die Verwendung von ms-Pulsen kann die Wärmeeinflusszone (WEZ) auf ein Minimum reduziert werden. Eine optimierte WEZ ist entscheidend, um Materialveränderungen an der Schweißnaht und im angrenzenden Bereich zu vermeiden. Weitere Informationen zur Steuerung der WEZ finden Sie in unserem Blogbeitrag zur Minimierung der Wärmeeinflusszone.
| Parameter | Typischer Bereich |
|---|---|
| Leistung | 50–500 W |
| Schweißgeschwindigkeit | bis zu 5 m/min |
| Wärmeeinflusszone (WEZ) | wenige Hundertstel Millimeter (optimal) |
Die genannten Werte sind allgemeine Industrieparameter und nicht spezifisch für ein Sigma-Produkt.
Industrielle Anwendungen des Dünnblech-Laserschweißens
In der Automobilindustrie und der Luft- und Raumfahrt ist die Fähigkeit, dünnes Blech ohne signifikante Verformungen zu schweißen, von entscheidender Bedeutung. Hier kommen die 5-Achs-Anlagen von Sigma Laser – etwa die stationäre Sidanus Light und die mobile Sineo Light – zum Einsatz. Diese Anlagen nutzen die Super Pulse Technology (SPT), um höchste Präzision zu gewährleisten.
Ein weiterer Vorteil der Faserlaser-Technologie liegt in der Möglichkeit, die Laserparameter individuell an die spezifischen Anforderungen jedes Werkstücks anzupassen. Dies ist besonders relevant in der Feinwerktechnik, wo kleinste Toleranzen eingehalten werden müssen.
- Minimale Verformung: Durch die gezielte Energieeinbringung wird die Verformung minimiert.
- Hohe Präzision: Ideal für Anwendungen, die millimetergenaue Schweißnähte erfordern.
- Flexibilität: Anpassung der Laserparameter an unterschiedliche Materialien wie Edelstahl (z. B. 1.4301) und Aluminium.
Durch die Kombination aus Präzision im Laserschweißen und der Flexibilität der gepulsten Laser ist Sigma Laser ein verlässlicher Partner für anspruchsvolle Anwendungen im Bereich des Dünnblech-Laserschweißens.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren und die Sicherstellung der Qualität bei der Bearbeitung von metallischen Werkstoffen.
Wie spannen und fixieren Sie 0,1–1,0 mm Bleche verzugsarm?
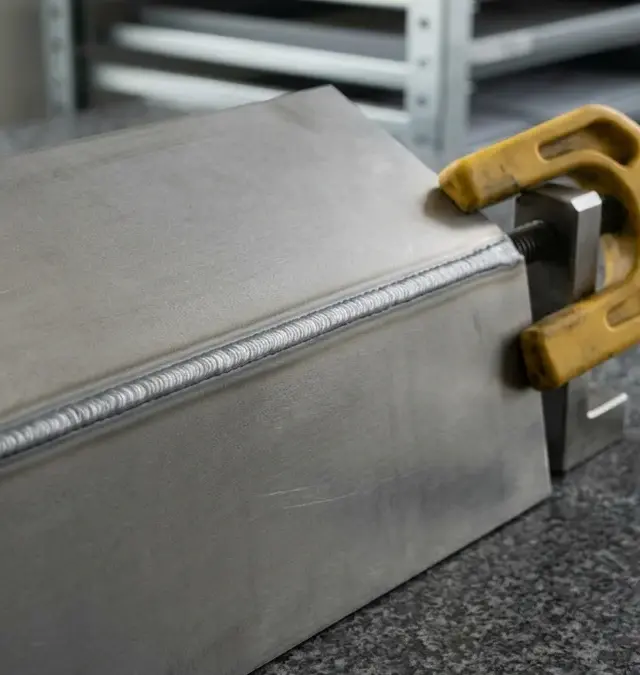
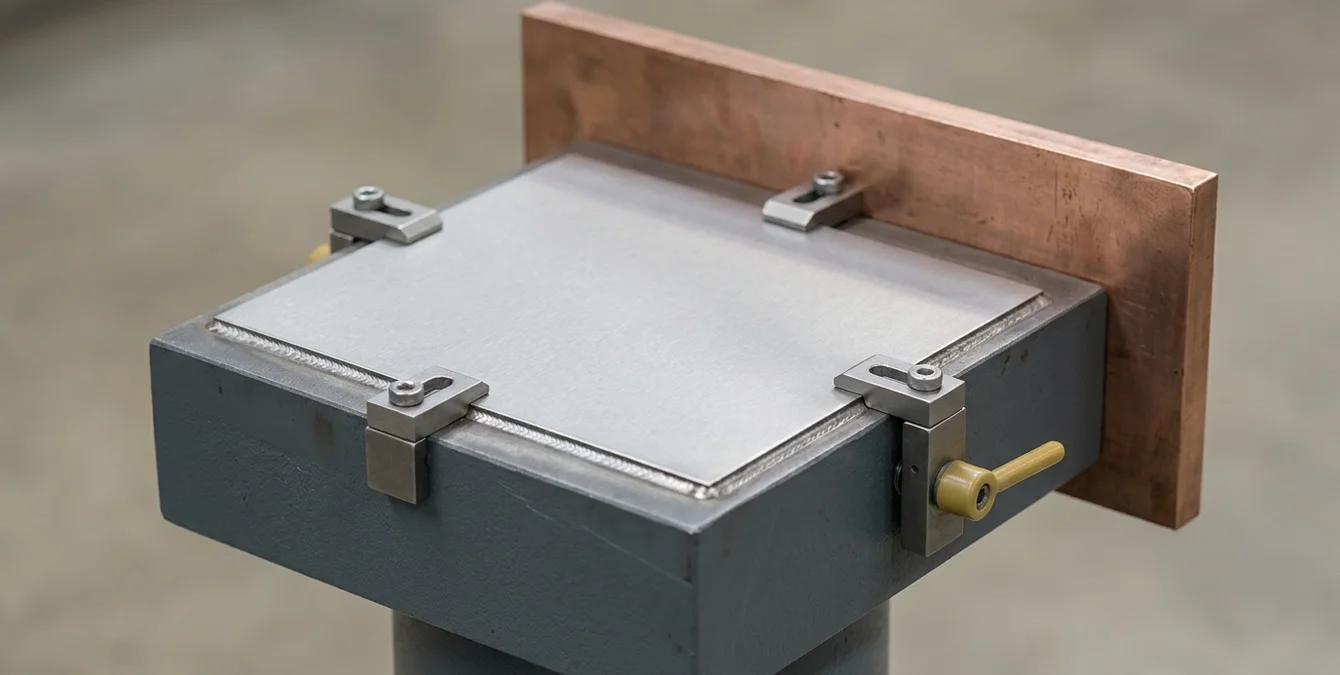
Beim dünnblech Laserschweißen ist die präzise Fixierung der Bleche entscheidend, um Verformungen zu minimieren und qualitativ hochwertige Schweißverbindungen zu erzielen. Unterschiedliche Nahtarten, wie Überlapp-, Stumpf- und Bördelnähte, erfordern spezifische Strategien zur Positionierung und Fixierung der Werkstücke.
Nahtarten und Spaltmaß
Je nach gewählter Nahtart variiert das erforderliche Spaltmaß, das idealerweise als Bruchteil der Blechdicke definiert wird. Beim Stumpfschweißen sollte der Spalt möglichst gering sein, um eine saubere Verbindung zu gewährleisten. Für Überlappnähte empfiehlt sich ein minimaler Überstand, der die Wärmeeinflusszone reduziert und die Präzision beim Laserschweißen optimiert.
Typische Parameter beim Laserschweißen von Dünnblechen umfassen eine Laserleistung von bis zu 500 W und eine Einschweißtiefe von bis zu 1 mm, abhängig von der Materialdicke und der verwendeten Laserquelle. Die Wärmeeinflusszone bleibt dabei im Bereich von wenigen Millimetern, was eine hohe Präzision ermöglicht.
| Bezeichnung | Typische Materialstärke | Typische Anwendung |
|---|---|---|
| Feinblech | 0,5–3 mm | Allgemeiner Maschinenbau, Feinwerktechnik |
| Folie/Membran | deutlich <0,5 mm | Elektronik, Medizintechnik |
Die Materialstärken dienen der Abgrenzung und sind branchenübliche Werte.
Spannvorrichtungen und Wärmeableitung
Um Verzug während des Schweißprozesses zu vermeiden, sind geeignete Spannvorrichtungen notwendig. Diese sollten das Blech sicher fixieren, ohne die Materialien zu beschädigen. Kupferunterlagen bieten eine effektive Wärmeableitung, die die Wärmeeinflusszone kontrolliert und die Qualität der Schweißnaht verbessert. Anlagen von Sigma Laser, wie die Sidanus Light, bieten durch ihre fortschrittliche 5-Achs-Kinematik eine flexible Anpassung an unterschiedliche Geometrien.
Die Verwendung von Kupferunterlagen kann die Wärmeabfuhr verbessern und somit die Verformung minimieren. Dies ist besonders wichtig bei Materialien wie Edelstahl (z.B. Werkstoffnummer 1.4301) oder Aluminiumlegierungen, die empfindlich auf Wärmeeintrag reagieren.
Effektive Heftpunktstrategie
Eine durchdachte Heftpunktstrategie ist entscheidend, um die Position der Bleche vor dem eigentlichen Schweißvorgang zu stabilisieren. Heftpunkte sollten so gesetzt werden, dass sie die mechanische Festigkeit der Verbindung sicherstellen, ohne die finale Naht zu beeinträchtigen. Geräte wie die Sineo Light mit Super Pulse Technology (SPT) ermöglichen es, präzise Heftpunkte zu setzen, die den Anforderungen in der Luft- und Raumfahrt und Medizintechnik gerecht werden.
Durch den Einsatz der Faserlaser Technologie in Kombination mit optimalen Spann- und Fixiermethoden können beim Laserschweißen von Dünnblechen Verformungen effektiv minimiert werden. Dies führt zu einer verbesserten Qualität und Zuverlässigkeit der Schweißverbindungen.
Die Einhaltung von Standards wie der DIN EN ISO 15614-11, die die Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe behandelt, ist entscheidend, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten.
Werkstofffrage im Dünnblech: Edelstahl, Aluminium, Titan im Vergleich
Das Dünnblech-Laserschweißen erfordert präzise Anpassungen der Prozessparameter, um die spezifischen Eigenschaften der Werkstoffe optimal zu nutzen. Dabei sind die Unterschiede in Wärmeleitung, Durchbrandneigung und Oxidhautbildung entscheidend. Typische Laserleistungen für das Dünnblechschweißen liegen im Bereich von 100 bis 500 Watt, wobei die Einschweißtiefe in der Regel bis zu 2 mm betragen kann, abhängig von der Materialdicke und der spezifischen Legierung DVS.
Edelstahl: Stabilität und Präzision
Edelstahl, z.B. 1.4301, ist bekannt für seine gute Schweißbarkeit und hohe Korrosionsbeständigkeit. Aufgrund der moderaten Wärmeleitung bleibt die Wärmeeinflusszone (WEZ) kontrollierbar, wodurch eine Verformung minimiert wird. Weitere Details finden Sie im Artikel über das Edelstahl-Laserschweißen. Typische Parameter für das Laserschweißen von Edelstahl umfassen eine Pulsdauer von 0,5 bis 20 ms und eine Wiederholrate von bis zu 40 Hz, wie sie bei der Sidanus Light Anlage verwendet werden.
Aluminium: Herausforderung Wärmeleitung
Aluminium besitzt eine hohe Wärmeleitfähigkeit, was beim Laserschweißen von Dünnblech zu einer erhöhten Durchbrandgefahr führt. Die Wahl der richtigen Faserlaser-Technologie und der Einsatz von Super Pulse Technology (SPT) kann helfen, diese Herausforderung zu meistern. Erfahren Sie mehr im Beitrag Aluminium-Laserschweißen. Die effektive Steuerung der Wärmeeinbringung ist entscheidend, um die Bildung von Poren und Rissen zu vermeiden, insbesondere bei Legierungen der Serie 6000.
Titan: Oxidhaut als Schlüssel
Titanlegierungen, wie 1.2343, zeichnen sich durch ihre Festigkeit und Korrosionsbeständigkeit aus. Beim Schweißen ist die Bildung einer Oxidhaut eine wesentliche Herausforderung, die durch präzise Prozesssteuerung überwunden werden kann. Weitere Informationen bietet unser Artikel über das Titan-Laserschweißen. Die Kontrolle der Schutzgasatmosphäre ist entscheidend, um die Bildung von Oxiden zu minimieren, was durch die Anwendung von Standards wie der EN ISO 15614-11 unterstützt wird DIN EN ISO 15614-11.
Die Wahl des geeigneten Verfahrens für das Mikroschweißen ist ebenfalls entscheidend, um die Genauigkeit und Effizienz zu maximieren. Im Mikroschweiß-Anwendungskatalog finden Sie umfassende Informationen zu spezifischen Anwendungen in den Bereichen Medizintechnik und Elektronik. Typische Toleranzen im Mikroschweißen liegen im Bereich von ±0,1 mm, was eine hohe Präzision bei der Fertigung von Komponenten gewährleistet.
Membranen, Faltenbälge, Gehäuse: typische Dünnblech-Baugruppen
In der Feinwerktechnik und Sensorik sind Membranen, Faltenbälge und Gehäuse entscheidend für die Herstellung präziser und zuverlässiger Komponenten. Diese Baugruppen aus Dünnblech erfordern besondere Aufmerksamkeit beim Schweißprozess, um Integrität und Funktionalität sicherzustellen. Das dünnblech Laserschweißen bietet eine ideale Lösung, um Verformungen zu minimieren und die erforderliche Präzision zu erreichen.
Präzision und Verformungskontrolle
Der Einsatz von Laserschweißen bei Dünnblech-Baugruppen ermöglicht es Fertigungsingenieuren, Verformungen zu minimieren und gleichzeitig hohe Präzision zu gewährleisten. Die Mikroschweißverfahren erlauben es, selbst kleinste Strukturen ohne Verzerrungen zu verbinden. Sigma Laser bietet mit Anlagen wie der Sidanus Light und der Sineo Fibre Lösungen, die speziell für solche anspruchsvollen Anwendungen entwickelt wurden.
Industrielle Anwendungen und Technologievorteile
In der Elektronikindustrie sind dichte Gehäusenähte entscheidend, um Bauteile vor Umwelteinflüssen zu schützen. Die Faserlaser Technologie leistet hier einen wesentlichen Beitrag, da sie durch exakte Steuerbarkeit und geringe Wärmeeinflusszone überzeugt. Die Super Pulse Technology (SPT) von Sigma Laser verbessert die Energieeffizienz und Schweißqualität erheblich, was zu höherer Produktivität in der Fertigung führt.
Für Anwendungen in der Medizintechnik und Luft- und Raumfahrt, wo Materialien wie Edelstahl 1.4301 oder Aluminiumlegierungen verwendet werden, ist die präzise Steuerung der Schweißparameter entscheidend. Die Einhaltung der Norm EN ISO 15614 für die Qualifizierung von Schweißverfahren stellt sicher, dass die Prozesse den höchsten Qualitätsstandards entsprechen DIN EN ISO 15614-11:2002.
- Hochpräzises Laserschweißen von Dünnblech reduziert die Verformung signifikant.
- Ideal für Anwendungen in der Medizintechnik und Luft- und Raumfahrt, wo Präzision und Zuverlässigkeit entscheidend sind.
- Mit Sigma-Laser-Anlagen können auch komplexe Geometrien problemlos verarbeitet werden.
Die Wahl der geeigneten Laserschweißtechnologie, wie sie von Sigma Laser angeboten wird, kann einen erheblichen Unterschied in der Qualität und Effizienz der Produktion von Dünnblech-Baugruppen machen. Für weitere Informationen zu spezifischen Anwendungen und technischen Details besuchen Sie bitte unsere ausführlichen Blogbeiträge.
Anlagentechnik für reproduzierbare Feinnähte
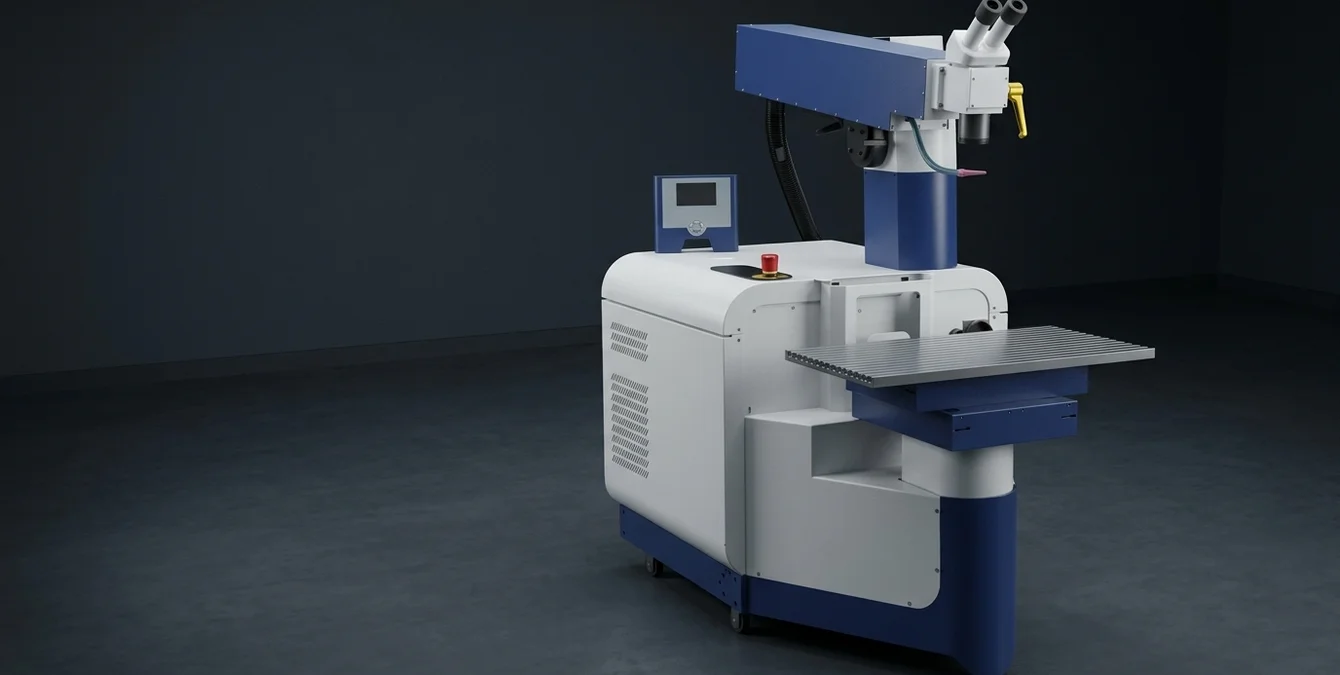
Die präzise Anlagentechnik von Sigma Laser, insbesondere bei der Anwendung des Dünnblech-Laserschweißens, ermöglicht reproduzierbare Feinnähte und eine minimale Verformung der Werkstücke. Unsere 5-Achs-Kinematik (X·Y·Z·C·D) bietet hohe Flexibilität und Präzision bei der Bearbeitung selbst komplexer Geometrien. Der integrierte 50-Programm-Speicher erlaubt die Speicherung und Wiederholung von Nahtprogrammen, was besonders in der industriellen Serienfertigung von Vorteil ist.
Vorteile der 5-Achs-Kinematik
- Hohe Flexibilität bei der Bearbeitung komplexer Geometrien
- Ermöglicht präzise und reproduzierbare Schweißnähte
- Geringe Wärmeeinflusszone (WEZ) reduziert Verformungen
- Typischerweise ermöglicht die 5-Achs-Technologie eine Wiederholgenauigkeit im Bereich von ±0,01 mm, was für die Bearbeitung von Dünnblechen entscheidend ist.
Innovative Beobachtungsoptik
Die Leica-10×-Beobachtungsoptik gewährleistet eine exakte Kontrolle des Schweißprozesses, indem sie eine klare Sicht auf den Schweißbereich bietet. Dies ist besonders nützlich bei der Verarbeitung von Dünnblech und anderen anspruchsvollen Materialien wie Edelstahl und Aluminium.
Typische Materialstärken für das Dünnblech-Laserschweißen liegen im Bereich von 0,5 mm bis 3 mm, wobei die Wärmeeinflusszone durch den präzisen Energieeintrag des Lasers minimiert wird. Die Verwendung von Materialien wie 1.4301 (AISI 304) und 1.2343 (X37CrMoV5-1) ist gängig, da sie gute Schweißeigenschaften aufweisen.
Anwendungsbereiche und industrielle Nutzung
Dank der Faserlaser-Technologie sind unsere Systeme ideal für Anwendungen in der Feinwerktechnik, der Automobilindustrie sowie der Medizin- und Luftfahrttechnik geeignet. Die Möglichkeit, Verformungen zu minimieren, macht unsere Anlagen zur ersten Wahl für anspruchsvolle Schweißaufgaben.
Typische Laserleistungen für Dünnblechanwendungen liegen im Bereich von 300 W bis 600 W, wobei die Eindringtiefe abhängig von der Materialart und -dicke variiert. Die Schweißgeschwindigkeit kann je nach Material und Anlageneinstellung bis zu 5 m/min erreichen.
Für eine persönliche Demonstration und um ein Gefühl für die Qualität unserer Schweißnähte zu bekommen, fordern Sie ein Schweißmuster an. Kontaktieren Sie uns direkt, um Ihre spezifischen Anforderungen zu besprechen und maßgeschneiderte Lösungen zu erhalten.
Häufig gestellte Fragen
Welche Materialien eignen sich am besten für das Laserschweißen von Dünnblechen?
Für das Laserschweißen von Dünnblechen eignen sich insbesondere rostfreie Stähle wie 1.4301, Aluminiumlegierungen und Titan. Diese Materialien bieten gute Absorptionseigenschaften für den Laserstrahl und ermöglichen präzise Schweißnähte mit minimaler Wärmeeinflusszone (WEZ). Die Wahl des Materials hängt von den spezifischen Anforderungen der Anwendung ab.
Wie beeinflusst die Materialstärke die Qualität der Schweißnaht beim Laserschweißen?
Die Materialstärke hat einen direkten Einfluss auf die Einschweißtiefe und die Wärmeeinflusszone (WEZ). Dünnere Materialien ermöglichen eine präzisere Kontrolle der WEZ, was zu saubereren und ästhetisch ansprechenderen Schweißnähten führt. Bei dickeren Materialien ist eine sorgfältige Anpassung der Laserparameter erforderlich, um eine optimale Nahtqualität zu gewährleisten.
Welche Vorteile bieten Nd:YAG- und Ytterbium-Faserlaser beim Dünnblechschweißen?
Welche Rolle spielt die 5-Achs-Kinematik beim Laserschweißen von Dünnblechen?
Die 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine flexible Positionierung des Laserkopfes, was besonders bei komplexen Bauteilen von Vorteil ist. Sie bietet die Möglichkeit, Schweißnähte in schwer zugänglichen Bereichen präzise auszuführen und erhöht die Effizienz bei der Bearbeitung von Bauteilen mit anspruchsvollen Geometrien.
Wie beeinflusst die Super Pulse Technology die Schweißqualität?
Die Super Pulse Technology verbessert die Schweißqualität durch die Erzeugung hochenergetischer Pulse, die eine präzise Steuerung der Wärmeeinflusszone ermöglichen. Dies führt zu geringeren Verformungen und einer verbesserten Nahtfestigkeit, insbesondere bei empfindlichen oder dünnen Materialien.
Können Sigma-Anlagen für die Reparatur von Bauteilen vor Ort eingesetzt werden?
Ja, Sigma bietet mobile Laserschweißsysteme, die für die Reparatur von Bauteilen direkt vor Ort eingesetzt werden können. Diese Systeme sind ideal für Anwendungen, bei denen der Transport von großen oder schwer zugänglichen Bauteilen unpraktisch ist, und ermöglichen eine schnelle und effiziente Instandsetzung.
Welche Schulungen bietet Sigma für den Betrieb ihrer Laserschweißanlagen an?
Sigma bietet zertifizierte Bedienerschulungen an, die auf die spezifischen Anforderungen der Laserschweißanlagen abgestimmt sind. Diese Schulungen umfassen sowohl theoretische als auch praktische Aspekte, um eine sichere und effiziente Nutzung der Anlagen zu gewährleisten. Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien.
Quellen
- DIN EN ISO 4063:2011-03 – Schweißen und verwandte Prozesse – Benennung und Nummerierung der Prozesse — Diese Norm bietet eine systematische Benennung und Nummerierung von Schweißprozessen, einschließlich Laserschweißen.
- Fraunhofer ILT – Lasermaterialbearbeitung — Das Fraunhofer-Institut für Lasertechnik ILT bietet umfassende Informationen und Forschungsergebnisse zur Lasermaterialbearbeitung, einschließlich Dünnblech-Laserschweißen.
- DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V. — Der DVS bietet Richtlinien und Fachinformationen zu Schweißverfahren, einschließlich Laserschweißen von Dünnblechen.
- DIN EN ISO 15614-11:2002 – Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe — Diese Norm behandelt die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen für metallische Werkstoffe.
- ISO 15609-4:2009 – Specification and qualification of welding procedures for metallic materials — Diese internationale Norm spezifiziert die Anforderungen an die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen.
- Welding in the World – Journal of the International Institute of Welding — Diese Fachzeitschrift veröffentlicht wissenschaftliche Artikel zu Schweißtechnologien, einschließlich Laserschweißen.
- Fachzeitschrift ‚Schweißen und Schneiden‘ — Diese Fachzeitschrift bietet Artikel und Berichte über aktuelle Entwicklungen im Bereich Schweißen und Schneiden, einschließlich Laserschweißen.