- Die eine zwingende Voraussetzung: freie Sichtlinie
- Wie flexible Kopfpositionierung schwierige Geometrien zugänglich macht
- Was das Neigen und Schwenken der Optik verändert
- Kombination von Optik und Verfahrweg der Maschine
- Wann das Zerlegen dennoch die bessere Entscheidung ist
- Häufig gestellte Fragen
- Welche Voraussetzung muss für das Laserschweißen schwer zugänglicher Stellen immer erfüllt sein?
- Wie hilft eine Schwenkoptik beim Schweißen komplexer Geometrien?
- Wann ist das Zerlegen eines Bauteils trotz Schwenkoptik notwendig?
- Welche Vorteile bietet die Kombination aus Schwenkoptik und Maschinenachsen?
Kurz beantwortet: Schwer zugängliche Stellen lassen sich mit Schwenkoptik laserschweißen, wenn eine freie Sichtlinie zwischen Optik und Reparaturbereich besteht. Durch neig- und schwenkbare Optiken sowie flexible Maschinenpositionierung können auch komplexe Geometrien ohne aufwändiges Zerlegen bearbeitet werden.
| Herausforderung | Beschreibung |
|---|---|
| Hinterschnitte | Verdeckte Bereiche, die schwer direkt erreichbar sind |
| Tiefe Kavitäten | Schmale, tiefe Vertiefungen im Werkstück |
| Enge Werkzeugtaschen | Begrenzter Raum in Werkzeugen/Formen |
| Komplexe Formeinsätze | Vielschichtige Geometrien im Werkzeug- und Formenbau |
Die eine zwingende Voraussetzung: freie Sichtlinie
Das Laserschweißen setzt grundsätzlich eine freie Sichtlinie zwischen der Schweißoptik und dem zu bearbeitenden Bereich voraus. Ohne diese direkte Verbindung kann der Laserstrahl nicht exakt auf die gewünschte Stelle gelenkt werden. Dies unterscheidet das Verfahren von anderen Fügetechnologien, bei denen beispielsweise ein Lichtbogen oder eine Elektrode auch um Ecken geführt werden kann.
In der Praxis bedeutet das: Bereits bei der Planung von Reparaturen an schwer zugänglichen Stellen muss geprüft werden, ob die Optik den Zielbereich direkt “sehen” kann. Typische Herausforderungen sind Hinterschnitte, tiefe Kavitäten, enge Werkzeugtaschen oder komplexe Formeinsätze, wie sie im Werkzeug- und Formenbau häufig vorkommen. Ohne freie Sichtlinie ist ein präzises und qualitativ hochwertiges Laserschweißen nicht möglich.
Für Produktionsleiter und Werkzeugmacher bedeutet dies, dass vor dem eigentlichen Schweißprozess die Zugänglichkeit sorgfältig analysiert werden sollte. Oft hilft eine Vorab-Inspektion mit Endoskop oder Kamera, um die Machbarkeit einzuschätzen. Die freie Sichtlinie ist die Grundvoraussetzung, auf der alle weiteren technischen Lösungen – wie Schwenkoptik oder flexible Maschinenachsen – aufbauen.
Wer regelmäßig Reparaturen an komplexen oder schwer zugänglichen Komponenten durchführt, sollte diesen Aspekt bereits bei der Konstruktion und Wartungsplanung berücksichtigen. So lassen sich spätere Einschränkungen im Reparaturprozess vermeiden und die Effizienz der Instandhaltung steigern. Einen Überblick zu weiteren praxisrelevanten Fragen finden Sie auf der Fragen-Übersichtsseite.
Wie flexible Kopfpositionierung schwierige Geometrien zugänglich macht
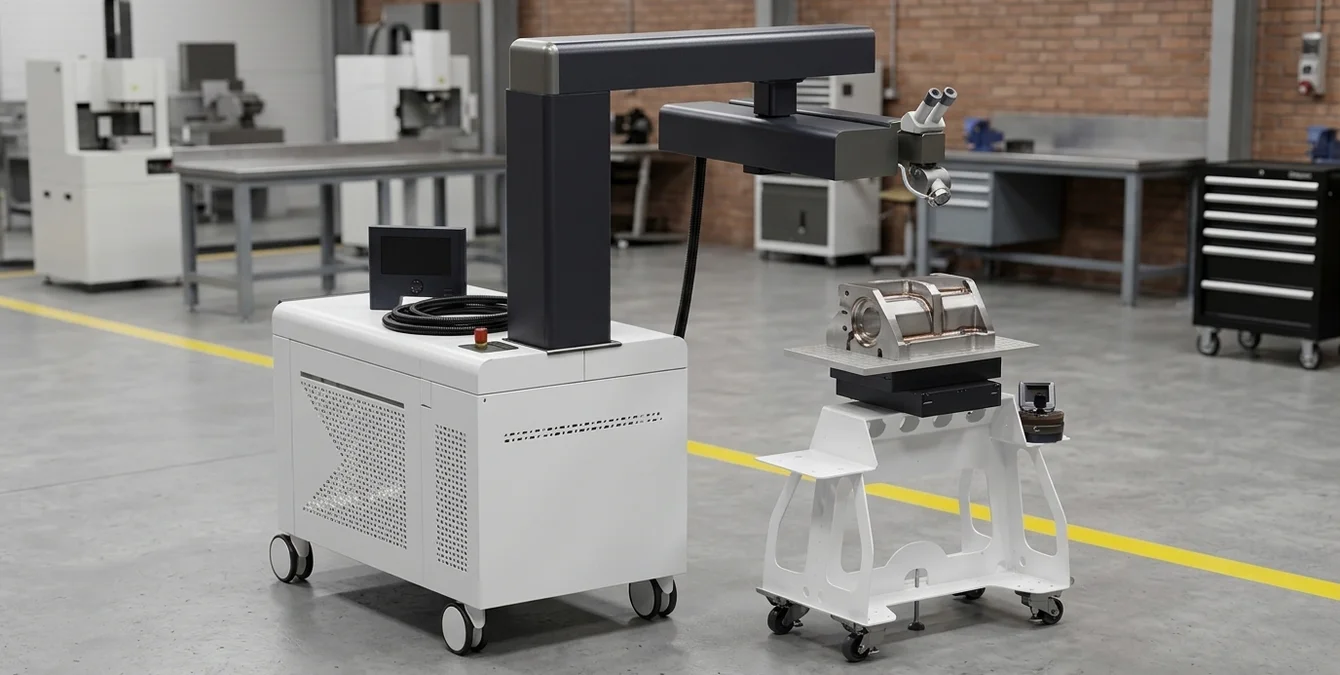
Die flexible Positionierung des Schweißkopfes ist ein zentrales Element, um schwer zugängliche Stellen effektiv laserschweißen zu können. Moderne Laserschweißsysteme bieten umfangreiche Verfahrwege und Achsen, mit denen der Schweißkopf präzise an die gewünschte Stelle geführt werden kann. Dadurch lassen sich selbst komplexe Bauteilgeometrien erreichen, ohne das Werkstück aufwändig umzuspannen oder zu zerlegen.
In der Praxis bedeutet dies, dass der Bediener den Schweißkopf so ausrichten kann, dass die Optik exakt auf den Reparaturbereich zeigt. Gerade bei großen Werkzeugen, Formeinsätzen oder Spritzgussformen mit mehreren Ebenen ist dies ein erheblicher Vorteil. Die Maschinensteuerung unterstützt dabei, indem sie Bewegungen in mehreren Achsen ermöglicht – oft kombiniert mit feinfühliger manueller Nachjustierung durch den erfahrenen Anwender.
Für die Produktionsplanung heißt das: Je flexibler die Positioniermöglichkeiten, desto mehr Reparaturfälle lassen sich intern und ohne Zeitverlust durch externe Dienstleister abdecken. Besonders bei Serienwerkzeugen oder häufig wiederkehrenden Problemstellen zahlt sich diese Flexibilität aus. Sie reduziert Stillstandszeiten und erhöht die Auslastung der eigenen Fertigung.
Wichtig ist jedoch, dass die Bediener entsprechend geschult sind, um das volle Potenzial der flexiblen Kopfpositionierung auszuschöpfen. Nur so lassen sich auch anspruchsvolle Geometrien sicher und mit hoher Qualität bearbeiten.
| Vorteil | Erläuterung |
|---|---|
| Erweiterte Zugänglichkeit | Ermöglicht das Erreichen von Winkeln, die mit starrer Optik nicht erreichbar wären |
| Anpassung an Geometrie | Strahlverlauf kann exakt an das Bauteil angepasst werden |
| Reduzierte Rüstzeiten | Werkstück bleibt eingespannt, kein Umspannen nötig |
| Kontinuierliche Kontrolle | Optik kann während des Prozesses nachgeführt werden |
| Schonende Wärmeeinbringung | Gezielte Führung des Laserstrahls für sensible Reparaturstellen |
Was das Neigen und Schwenken der Optik verändert
Systeme mit neig- und schwenkbarer Optik – auch als Schwenkoptik bekannt – eröffnen zusätzliche Freiheitsgrade beim Zugang zu schwer erreichbaren Schweißbereichen. Durch das gezielte Neigen und Schwenken kann der Laserstrahl in Winkelbereiche gelenkt werden, die mit einer starr montierten Optik nicht erreichbar wären. Dies ist besonders relevant bei Hinterschnitten, geneigten Flächen oder tiefen Kavitäten.
Die Schwenkoptik ermöglicht es, den Strahlverlauf exakt an die Geometrie des Bauteils anzupassen. Dadurch können Reparaturen durchgeführt werden, ohne dass das Werkstück aus seiner stabilen Einspannung gelöst werden muss. Das minimiert das Risiko von Lagefehlern und spart wertvolle Rüstzeit. Zudem bleibt die Kontrolle über den Schweißprozess erhalten, da der Bediener die Optik kontinuierlich nachführen kann.
Für Anwender, die regelmäßig mit komplexen Werkzeugen oder Formen arbeiten, ist die Schwenkbare Optik daher ein entscheidendes Werkzeug. Detaillierte Hinweise zur Installation und Ausrichtung von Swivel Optics auf Laserschweißsystemen helfen dabei, die Vorteile in der täglichen Praxis optimal zu nutzen.
In der Anwendungspraxis zeigt sich, dass die Schwenkoptik nicht nur die Zugänglichkeit verbessert, sondern auch die Qualität der Schweißnaht positiv beeinflusst. Der Laserstrahl kann so geführt werden, dass die Wärmeeinbringung gezielt und schonend erfolgt – ein wesentlicher Vorteil bei sensiblen oder präzisen Reparaturstellen.
Kombination von Optik und Verfahrweg der Maschine
Die größte Flexibilität beim Laserschweißen schwer zugänglicher Stellen entsteht durch die Kombination aus schwenkbarer Optik und den Verfahrwegen der Maschine. Während die Schwenkoptik den Strahlwinkel anpasst, ermöglichen die Achsen der Maschine das präzise Positionieren des Schweißkopfes relativ zum Bauteil. So lassen sich auch komplexe Geometrien erreichen, ohne dass aufwändiges Zerlegen oder Umspannen erforderlich ist.
In vielen Fällen kann der Reparaturbereich durch eine geschickte Kombination von Maschinenbewegung und Optikneigung optimal angesteuert werden. Das Werkstück bleibt dabei sicher gespannt, was die Prozesssicherheit und Wiederholgenauigkeit erhöht. Gerade bei großen oder schweren Werkzeugen ist dieser Ansatz besonders wirtschaftlich, da Transport- und Rüstzeiten entfallen.
Die Optimierung des Zugangs zu schwer erreichbaren Schweißbereichen erfordert jedoch Erfahrung und ein gutes Verständnis der Maschinenkinematik. In der Praxis empfiehlt es sich, vorab einen Bewegungsplan zu erstellen und die Zugänglichkeit mit Hilfe von 3D-Modellen oder Simulationen zu prüfen. So lassen sich Kollisionen vermeiden und der Schweißprozess effizient vorbereiten.
Durch die optimale Nutzung von Optik und Maschinenachsen können Unternehmen die Zahl der notwendigen Umspannvorgänge deutlich reduzieren und so die Durchlaufzeiten in der Reparatur spürbar verkürzen.
| Kriterium | Zu prüfen |
|---|---|
| Stabile Einspannung möglich? | Kann das Werkstück sicher fixiert werden? |
| Freie Sichtlinie vorhanden? | Ist der Zugang zur Schweißstelle uneingeschränkt? |
| Qualität der Schweißnaht | Beeinflusst die Zugangsstrategie das Ergebnis oder den Nacharbeitsaufwand? |
Wann das Zerlegen dennoch die bessere Entscheidung ist
Auch mit modernster Schwenkoptik und flexibler Maschinenpositionierung stößt das Laserschweißen an Grenzen. Wenn sich keine freie Sichtlinie herstellen lässt – etwa weil massive Bauteile den Zugang vollständig blockieren oder die Geometrie extrem verwinkelt ist – bleibt das Zerlegen oder zumindest Teilzerlegen des Werkstücks oft unvermeidlich.
Ein weiterer wichtiger Aspekt ist die Stabilität der Einspannung. Ist der Zugang zum Reparaturbereich nur unter Kompromissen erreichbar, kann dies die sichere Fixierung oder die Kontrolle über die Schweißnaht beeinträchtigen. In solchen Fällen ist es aus qualitäts- und sicherheitstechnischen Gründen oft sinnvoller, das Bauteil zu zerlegen und optimal einzuspannen, auch wenn dies mit zusätzlichem Aufwand verbunden ist.
Für die Entscheidung, ob eine Reparatur ohne Zerlegen möglich ist, sollten folgende Punkte geprüft werden:
- Kann eine stabile und sichere Einspannung gewährleistet werden?
- Ist die Sichtlinie zur Schweißstelle vollständig frei?
- Beeinflusst die gewählte Zugangsstrategie die Qualität oder Nacharbeit der Schweißnaht?
In der Praxis gilt: Die Vorteile der Schwenkoptik und flexiblen Maschinenachsen sollten immer gegen den Aufwand und das Risiko einer Kompromisslösung abgewogen werden. Die Qualität und Prozesssicherheit stehen dabei an erster Stelle.
Häufig gestellte Fragen
Welche Voraussetzung muss für das Laserschweißen schwer zugänglicher Stellen immer erfüllt sein?
Es muss eine freie Sichtlinie zwischen der Schweißoptik und dem zu bearbeitenden Bereich bestehen. Ohne diese direkte Verbindung kann der Laserstrahl nicht präzise auf die Reparaturstelle gelenkt werden.
Wie hilft eine Schwenkoptik beim Schweißen komplexer Geometrien?
Eine Schwenkoptik ermöglicht das gezielte Neigen und Schwenken der Optik, sodass der Laserstrahl auch in schwer erreichbare Bereiche gelenkt werden kann. Dadurch können Reparaturen ohne aufwändiges Zerlegen durchgeführt werden.
Wann ist das Zerlegen eines Bauteils trotz Schwenkoptik notwendig?
Wenn keine freie Sichtlinie zur Schweißstelle hergestellt werden kann oder die Stabilität der Einspannung und die Kontrolle über die Naht beeinträchtigt sind, ist ein Zerlegen oft die bessere Entscheidung.
Welche Vorteile bietet die Kombination aus Schwenkoptik und Maschinenachsen?
Die Kombination erlaubt es, den Schweißkopf und den Laserstrahl optimal zum Reparaturbereich zu führen. So lassen sich viele schwer zugängliche Stellen erreichen, ohne das Werkstück umzuspannen oder zu zerlegen.