- Das Wichtigste in Kürze
- Warum braucht Titan eine lückenlose Gasabdeckung?
- Reaktivität und Herausforderungen beim Titan Laserschweißen
- Schutzgasatmosphäre beim Laserschweißen
- Industrielle Anwendungen und Technologische Lösungen
- Welche Titanwerkstoffe werden lasergeschweißt?
- Reintitan Grade 1–4
- Ti6Al4V/Grade 5
- Schritt für Schritt: Gasschutz für Titan richtig aufbauen
- 1. Bauteil reinigen und entfetten
- 2. Argon hoher Reinheit anströmen
- 3. Nachlauf-/Schleppgasabdeckung oder Kammer verwenden
- 4. Wurzelschutz/Formieren
- 5. Nachströmzeit bis unter kritische Temperatur
- Was verraten Anlauffarben über die Nahtqualität?
- Farbskala als Akzeptanzkriterium
- Schutzgasatmosphäre beim Laserschweißen
- Gepulstes Laserschweißen: schmale WEZ für dünnwandige Titanbauteile
- Technische Vorteile des gepulsten Laserschweißens
- Schutzgasatmosphäre beim Laserschweißen
- Titan in Medizintechnik und Luftfahrt: Anschluss an die Anwendungsartikel
- Schlüsselvorteile des Laserschweißens von Titan
- Häufig gestellte Fragen
- Warum ist Titan schwer zu schweißen?
- Welche Vorteile bietet das Laserschweißen von Titan?
- Welche Lasertypen eignen sich für das Schweißen von Titan?
- Wie beeinflusst die Wahl des Lasertyps die Schweißqualität bei Titan?
- Welche Rolle spielt die Wärmeeinflusszone beim Laserschweißen von Titan?
- Kann Laserschweißen für Reparaturen an Titanbauteilen eingesetzt werden?
- Welche Branchen profitieren vom Laserschweißen von Titan?
- Weiterführende Artikel
- Quellen
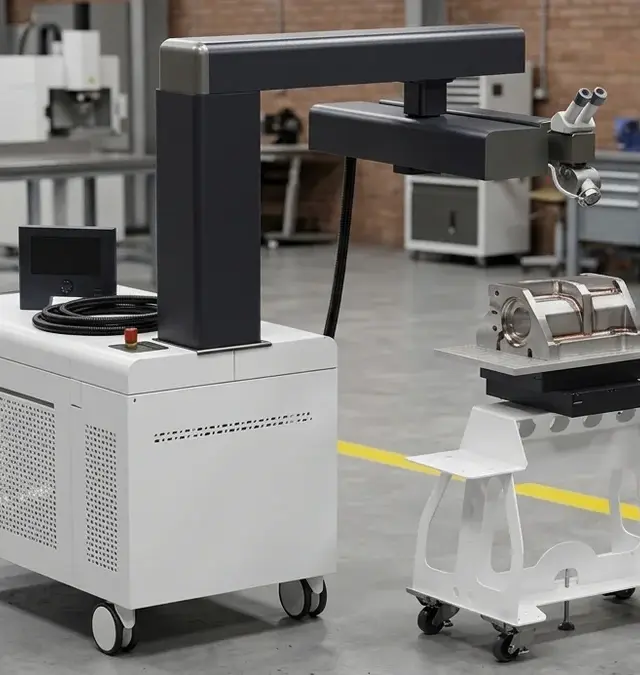
Kurz beantwortet: Titan laserschweißen erfordert besondere Maßnahmen zum Oxidationsschutz, da Titan bei hohen Temperaturen schnell oxidiert. Unsere Sigma-Laseranlagen bieten präzise Steuerung der Wärmeeinflusszone (WEZ) und ermöglichen eine sichere Prozessführung durch den Einsatz von Nd:YAG- oder Ytterbium-Faserlasern. Die 5-Achs-Kinematik (X·Y·Z·C·D) erlaubt eine flexible Bearbeitung komplexer Geometrien. Mit der Super Pulse Technology und der Leica-10×-Optik erzielen Sie höchste Qualität bei minimalem Verzug. Unsere Systeme sind ideal für Anwendungen in der Luftfahrt und der Automobilindustrie.
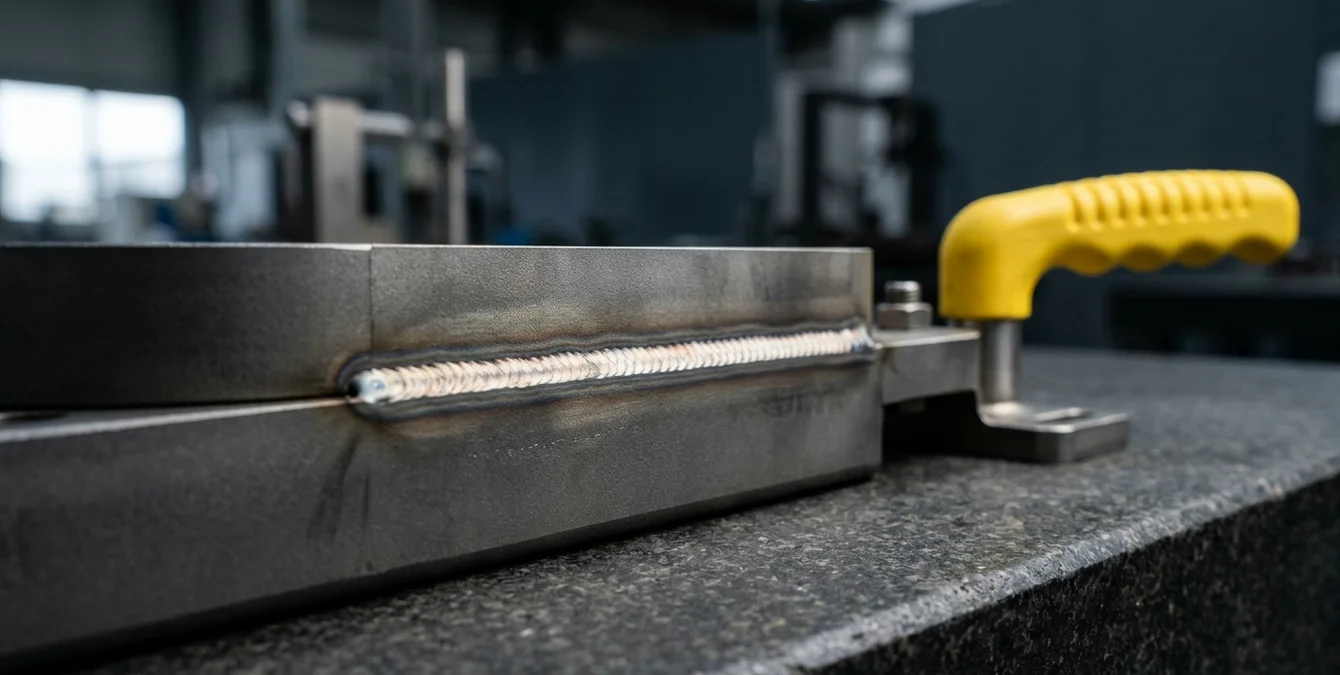
Das Wichtigste in Kürze
Das Laserschweißen von Titan stellt eine anspruchsvolle Aufgabe dar, die jedoch durch den Einsatz moderner Lasertechnologie, wie sie von Sigma Laser angeboten wird, effizient gemeistert werden kann. Insbesondere in der Medizintechnik, wo höchste Präzision und Reinheit gefordert sind, bietet das Laserschweißen von Titan erhebliche Vorteile gegenüber herkömmlichen Schweißverfahren.
- Die geringe Wärmeeinflusszone (WEZ) beim Laserschweißen minimiert die Verformung und erhält die strukturelle Integrität von Titan.
- Dank der 5-Achs-Kinematik unserer Anlagen können komplexe Geometrien präzise bearbeitet werden.
- Unsere Systeme bieten eine Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern, um den spezifischen Anforderungen Ihrer Anwendung gerecht zu werden.
- Mit der Super Pulse Technology wird die Einschweißtiefe optimiert und die Schweißnahtqualität verbessert.
- Die Leica-10×-Optik ermöglicht eine exakte Fokussierung und trägt zu höchster Schweißpräzision bei.
- Durch die Möglichkeit der Reparatur vor Ort mit unseren mobilen Systemen können Ausfallzeiten minimiert werden.
- Unsere Referenzkunden wie Airbus, Siemens und Continental belegen die Zuverlässigkeit und Leistungsfähigkeit unserer Anlagen.
In den folgenden Abschnitten werden wir die spezifischen Herausforderungen beim Titan Laserschweißen genauer betrachten und aufzeigen, wie unsere Technologien diese meistern. Entdecken Sie, wie Sigma Laser Ihre Prozesse in der Medizintechnik revolutionieren kann.
Warum braucht Titan eine lückenlose Gasabdeckung?
Reaktivität und Herausforderungen beim Titan Laserschweißen
Titan ist ein Werkstoff, der in der Industrie aufgrund seiner hervorragenden Korrosionsbeständigkeit und Festigkeit geschätzt wird. Allerdings zeigt sich Titan auch als hochreaktiv, insbesondere bei erhöhten Temperaturen. Ab etwa 300–400 °C reagiert Titan mit Sauerstoff, Stickstoff und Wasserstoff, was zur Versprödung des Materials und der Bildung einer spröden Schicht, bekannt als Alpha-Case, führt. Diese Reaktionen können die mechanischen Eigenschaften erheblich beeinträchtigen und sind bei Anwendungen in der Medizintechnik, wo strenge Regulatorien wie ISO 13485 eingehalten werden müssen, nicht akzeptabel.
Schutzgasatmosphäre beim Laserschweißen
Um die Reaktivität von Titan zu kontrollieren, ist eine lückenlose Schutzgasatmosphäre entscheidend. Beim Laserschweißen muss nicht nur das Schmelzbad geschützt werden, sondern auch die gesamte abkühlende Naht und Wurzel. Dies minimiert die Bildung unerwünschter Reaktionsprodukte und erhält die Korrosionsbeständigkeit von Titan. Die Wahl der richtigen Schutzgasatmosphäre und die präzise Steuerung der Wärmeeinflusszone sind entscheidend, um die gewünschten Eigenschaften des Werkstoffs zu bewahren.
Typischerweise wird Argon als Schutzgas verwendet, da es inert ist und die Bildung von Oxidschichten effektiv verhindert. Die Strahlqualität und die Energieeinstellung des Lasers sind entscheidend, um die Einschweißtiefe und die Wärmeeinflusszone zu kontrollieren. Industrielle Lasersysteme arbeiten oft mit Leistungen im Bereich von einigen hundert Watt bis zu etwa 1 kW, wobei die Strahlqualität typischerweise M²-Werte von unter 1,5 aufweist Fraunhofer ILT.
| Technologie / Feature | Vorteil beim Titan-Laserschweißen |
|---|---|
| Nd:YAG- oder Ytterbium-Faserlaser | Anpassung an spezifische Anforderungen und Materialeigenschaften |
| 5-Achs-Kinematik (X·Y·Z·C·D) | Flexible Bearbeitung komplexer Geometrien |
| Super Pulse Technology (SPT) | Optimierte Einschweißtiefe, verbesserte Schweißnahtqualität |
| Leica-10×-Optik | Exakte Fokussierung, höchste Schweißpräzision |
| Sigomatic Pro Steuerung | Präzise Prozessparameterkontrolle, einfache Bedienung |
| Mobile Systeme | Reparatur vor Ort, minimierte Ausfallzeiten |
Sigma Laser bietet diese Technologien für höchste Qualität und Prozesssicherheit beim Laserschweißen von Titan.
Industrielle Anwendungen und Technologische Lösungen
Die Präzision und Kontrolle, die durch die Laserschweißtechnologie erreicht wird, ist unerlässlich für Industrien wie die Medizintechnik, die Luft- und Raumfahrt und die Automobilindustrie. Hier bietet Sigma Laser mit Anlagen wie der Sidanus Light und der Sineo Fibre maßgeschneiderte Lösungen, die es ermöglichen, auch komplexe Bauteile aus Titan effizient zu schweißen. Die Anforderungen der Medizintechnik werden durch die Einhaltung strenger Qualitätsstandards und die Verwendung modernster Technologie erfüllt.
Die Integration fortschrittlicher Steuerungssysteme wie der Sigomatic Pro und die Möglichkeit zur Nutzung der Super Pulse Technology (SPT) auf Sigma-Laser-Anlagen bieten weitere Optimierungspotenziale. Diese Technologien ermöglichen es, die Wärmeeinflusszone präzise zu minimieren, was besonders bei der Verarbeitung von Titan entscheidend ist.
Die Kontrolle der Prozessparameter, wie Pulsdauer und Wiederholrate, ist entscheidend, um die gewünschte Nahtqualität zu erreichen. Typische Pulsdauern liegen im Bereich von 0,5 bis 20 ms, während die Wiederholrate bis zu 100 Hz betragen kann, abhängig von der spezifischen Anwendung und dem verwendeten Lasersystem Welding in the World.
Welche Titanwerkstoffe werden lasergeschweißt?
Titan ist aufgrund seiner hervorragenden Eigenschaften wie Festigkeit, geringem Gewicht und Korrosionsbeständigkeit ein bevorzugtes Material in vielen High-Tech-Industrien. Das Laserschweißen von Titan ermöglicht präzise und hochwertige Verbindungen, die insbesondere in der Medizintechnik, der Luft- und Raumfahrt sowie im chemischen Apparatebau Anwendung finden. Typische Parameter für das Laserschweißen von Titan umfassen Laserleistungen im Bereich von 100 bis 500 Watt und eine Einschweißtiefe von bis zu 2 mm, abhängig von der Materialdicke und der spezifischen Anwendung Fraunhofer ILT.
Reintitan Grade 1–4
Die Reintitan-Grade 1 bis 4 (Werkstoffnummern 3.7025 bis 3.7065) unterscheiden sich hauptsächlich in ihrer Festigkeit und Umformbarkeit. Grade 1 bietet die höchste Umformbarkeit, während Grade 4 die größte Festigkeit aufweist. Diese Werkstoffe werden häufig in Anwendungen eingesetzt, die geringe mechanische Belastungen erfordern, aber von der ausgezeichneten Korrosionsbeständigkeit von Titan profitieren, wie etwa in der chemischen Industrie. Beim Laserschweißen von Reintitan ist es wichtig, die Wärmeeinflusszone (WEZ) zu minimieren, um die Materialeigenschaften nicht zu beeinträchtigen.
| Werkstoff | Eigenschaften | Typische Anwendung |
|---|---|---|
| Reintitan Grade 1–4 | Höchste Umformbarkeit (Grade 1), größte Festigkeit (Grade 4), ausgezeichnete Korrosionsbeständigkeit | Chemische Industrie, Anwendungen mit geringer mechanischer Belastung |
| Ti6Al4V (Grade 5) | Optimales Gleichgewicht zwischen Festigkeit und Gewicht, hohe Festigkeit, biokompatibel | Luftfahrt, Medizintechnik |
Die Auswahl des Titanwerkstoffs richtet sich nach den Anforderungen an Festigkeit, Umformbarkeit und Korrosionsbeständigkeit.
Ti6Al4V/Grade 5
Ti6Al4V, bekannt als Grade 5 (Werkstoffnummer 3.7165), bietet ein optimales Gleichgewicht zwischen Festigkeit und Gewicht. Dieser Titanwerkstoff wird häufig in der Luftfahrt und der Medizintechnik eingesetzt, wo hohe Festigkeit und biokompatible Eigenschaften entscheidend sind. Das Laserschweißen minimiert die Wärmeeinflusszone, was besonders wichtig ist, um die Materialeigenschaften zu erhalten. Typische Schweißgeschwindigkeiten liegen im Bereich von 0,5 bis 2 m/min, je nach spezifischem Anwendungsfall Welding in the World.
Die Prozessführung beim Titan Laserschweißen erfordert eine kontrollierte Schutzgasatmosphäre, um eine Oxidation während des Schweißens zu verhindern. Weitere Informationen zur Medizintechnik, einschließlich ISO 13485 und Prozessvalidierung, finden Sie in unseren Beiträgen über aktive Implantate und Laserschweißen in der Medizintechnik. Die Einhaltung der Norm EN ISO 15614-11 ist entscheidend für die Qualifizierung der Schweißverfahren, um die Qualität und Zuverlässigkeit der Schweißnähte sicherzustellen DIN EN ISO 15614-11:2011-05.
Schritt für Schritt: Gasschutz für Titan richtig aufbauen
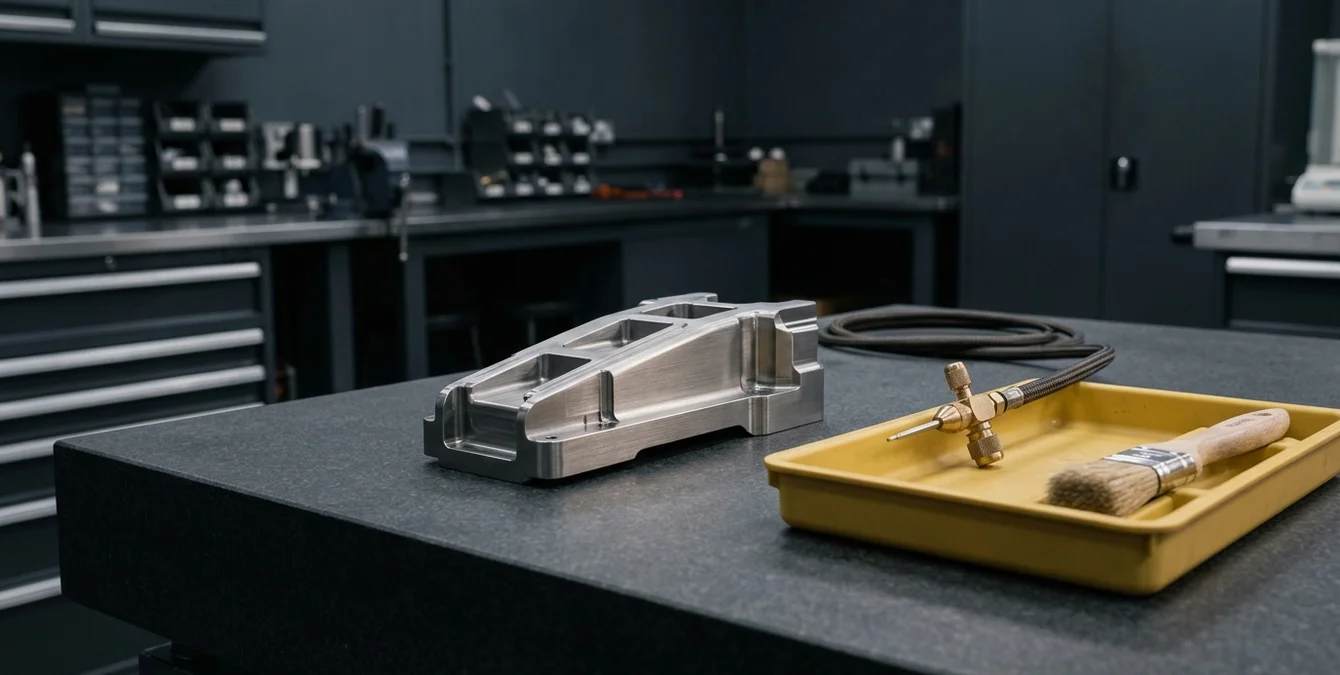
Beim Titan-Laserschweißen ist der richtige Gasschutz entscheidend, um die Korrosionsbeständigkeit von Titan zu gewährleisten und die Wärmeeinflusszone zu minimieren. Dieser Prozess ist besonders relevant in der Medizintechnik, wo hohe Standards gemäß ISO 13485 erfüllt werden müssen. Im Folgenden finden Sie eine Schritt-für-Schritt-Anleitung, um sicherzustellen, dass der Gasschutz korrekt aufgebaut wird.
1. Bauteil reinigen und entfetten
Vor dem Schweißen muss das Titan-Bauteil gründlich gereinigt und entfettet werden, um Verunreinigungen zu vermeiden, die die Schweißnahtqualität beeinträchtigen könnten. Eine saubere Oberfläche ist entscheidend, um die Bildung von Porositäten zu verhindern, die die mechanischen Eigenschaften der Naht schwächen könnten.
2. Argon hoher Reinheit anströmen
Verwenden Sie Argon mit hoher Reinheit als Schutzgas, um eine stabile Schutzgasatmosphäre beim Laserschweißen zu schaffen. Dies ist entscheidend, um Oxidation zu vermeiden und die Schweißqualität zu sichern. Typischerweise wird ein Gasdurchfluss von etwa 10–20 l/min empfohlen, um eine ausreichende Abdeckung zu gewährleisten.
3. Nachlauf-/Schleppgasabdeckung oder Kammer verwenden
Für Titan ist es wichtig, eine Nachlaufgasabdeckung oder eine geschlossene Kammer zu verwenden. Dies sorgt dafür, dass das Schutzgas auch nach dem Schweißvorgang weiterhin anliegt, um die Naht vor Oxidation zu schützen. Eine geschlossene Kammer kann die Schutzgasumgebung optimieren und gleichmäßige Schweißergebnisse fördern.
4. Wurzelschutz/Formieren
Ein effektiver Wurzelschutz ist notwendig, um die Rückseite der Schweißnaht vor Oxidation zu schützen. Dies kann durch Innenformieren mit Argon erfolgen. Der Wurzelschutz ist besonders bei Anwendungen in der Luft- und Raumfahrt sowie der Medizintechnik von Bedeutung, wo höchste Nahtqualität gefordert ist.
5. Nachströmzeit bis unter kritische Temperatur
Lassen Sie das Schutzgas weiterströmen, bis die Schweißnaht unter die kritische Temperatur abgekühlt ist. Dies verhindert nachträgliche Oxidation und erhält die mechanischen Eigenschaften des Titans. Die kritische Temperatur liegt typischerweise unterhalb von 200 °C, um eine vollständige Oxidationsvermeidung zu gewährleisten.
Für tiefergehende Informationen zur Medizintechnik-Regulatorik beim Laserschweißen von Titan, besuchen Sie unsere Blogbeiträge zu Laserschweißen in der Medizintechnik.
Beim Laserschweißen von Titan werden häufig Nd:YAG- oder Faserlaser eingesetzt, die eine präzise Steuerung der Wärmeeinflusszone ermöglichen. Die typischen Einschweißtiefen liegen im Bereich von 0,5 bis 2 mm, abhängig von der Laserleistung und den spezifischen Prozessparametern. Die Wärmeeinflusszone kann durch optimierte Pulsparameter minimiert werden, um die Materialeigenschaften zu bewahren. Weitere Informationen finden Sie im Fraunhofer ILT.
Was verraten Anlauffarben über die Nahtqualität?
Die Bewertung der Nahtqualität beim Titan Laserschweißen ist entscheidend für die industrielle Anwendung, insbesondere in hochsensiblen Bereichen wie der Medizintechnik und der Luft- und Raumfahrt. Anlauffarben, die beim Schweißen von Titan auftreten, dienen als unmittelbare Indikatoren für die Akzeptanz oder den Ausschuss einer Schweißnaht.
Farbskala als Akzeptanzkriterium
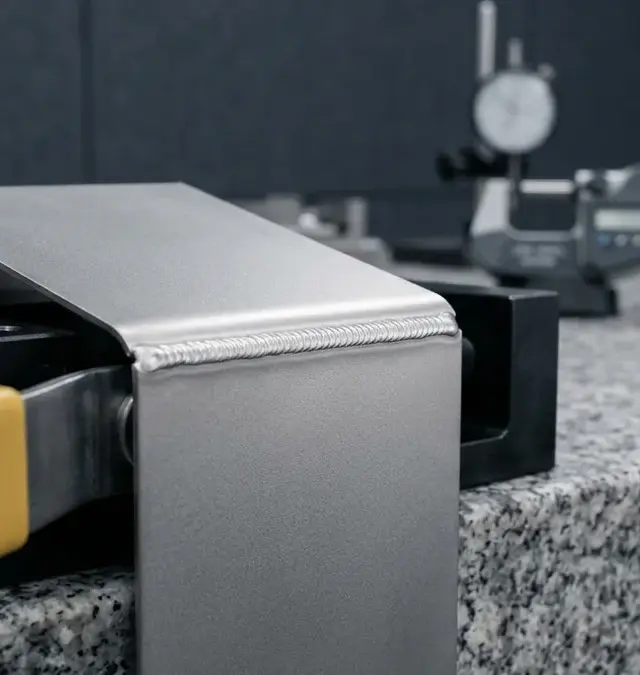
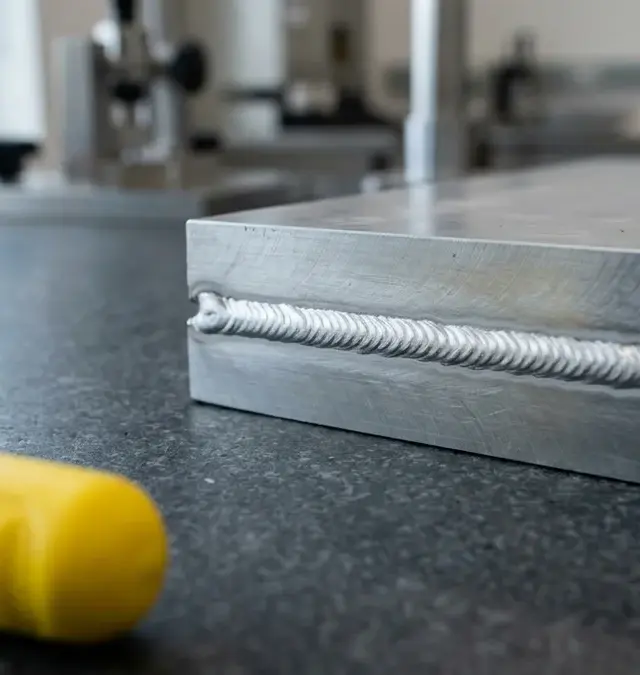
Die Farbskala reicht von silber über strohgelb bis hin zu blau, grau oder pulvrig. Silberne Anlauffarben deuten auf eine einwandfreie Naht hin, während strohgelbe Farben als grenzwertig gelten. Anlauffarben in blau, grau oder pulvrig weisen auf Überhitzung hin, was zu einer Versprödung des Materials führen kann. Diese Farben sind als Ausschuss zu betrachten. Die Sichtprüfung der Naht dient als erste Qualitätssicherungsstufe, wobei weiterführende Prüfverfahren wie zerstörungsfreie Prüfmethoden ergänzend eingesetzt werden können.
Schutzgasatmosphäre beim Laserschweißen
Um die Bildung unerwünschter Anlauffarben zu minimieren, ist die Verwendung einer Schutzgasatmosphäre entscheidend. Sie schützt die Schweißnaht vor Oxidation und trägt zur Erhaltung der Korrosionsbeständigkeit von Titan bei. Ein weiterer Vorteil des Laserschweißens ist die präzise Kontrolle der Wärmeeinflusszone, was bei der Verarbeitung von Titan von besonderer Bedeutung ist.
Beim Laserschweißen von Titan ist die Wahl des Schutzgases entscheidend. Häufig wird Argon verwendet, um eine reaktive Umgebung zu vermeiden, die zu Oxidation führen könnte. Die optimale Schutzgasführung kann die Bildung von Anlauffarben erheblich reduzieren und die Nahtqualität verbessern Fraunhofer ILT.
Um mehr über die spezifischen Anforderungen in der Medizintechnik zu erfahren, lesen Sie unseren Beitrag über aktive Implantate.
Gepulstes Laserschweißen: schmale WEZ für dünnwandige Titanbauteile
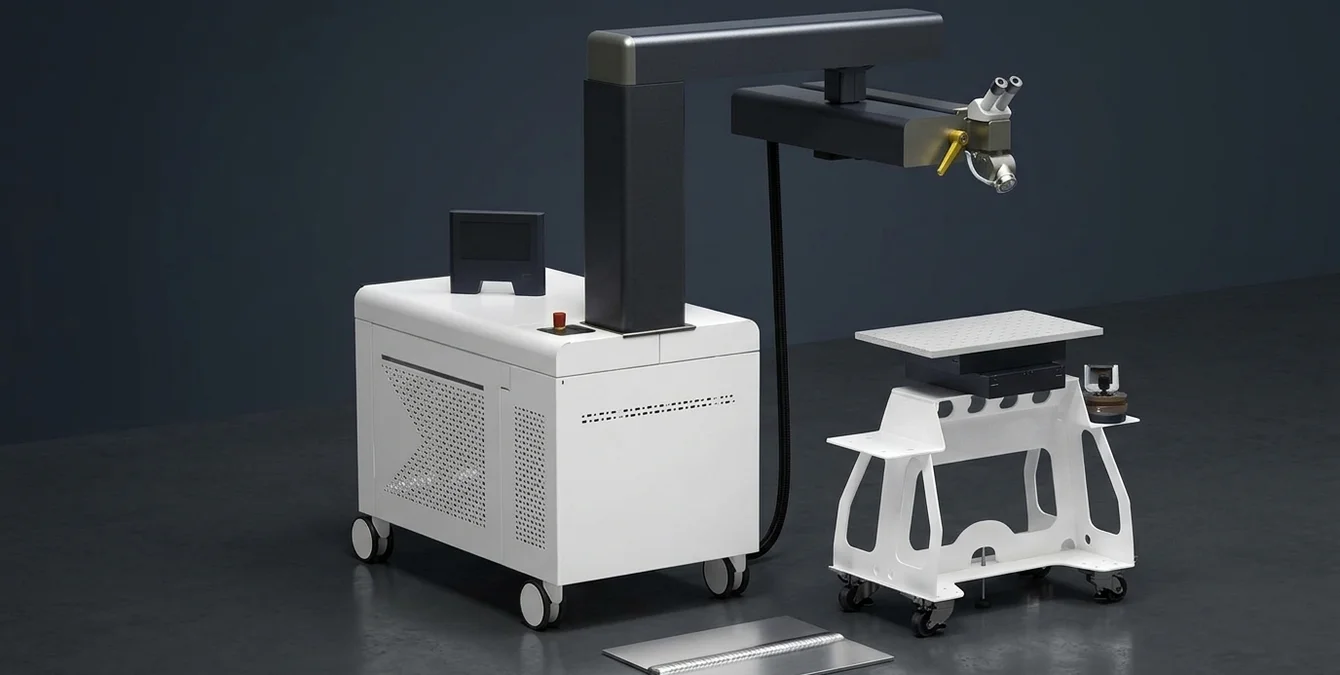
Gepulstes Laserschweißen ist eine präzise Methode, um dünnwandige Titanbauteile, wie Membranen und Gehäuse, zu verbinden. Das Verfahren zeichnet sich durch einen geringen Wärmeeintrag aus, was die Wärmeeinflusszone (WEZ) minimiert und den Verzug des Materials reduziert. Besonders für Titan, bekannt für seine hohe Korrosionsbeständigkeit, bietet das Laserschweißen erhebliche Vorteile gegenüber herkömmlichen Methoden wie dem WIG-Schweißen. Typische Einschweißtiefen beim Laserschweißen von Titan liegen im Bereich von 0,5 bis 2 mm, abhängig von der Materialdicke und den spezifischen Prozessparametern.
Technische Vorteile des gepulsten Laserschweißens
- Geringer Wärmeeintrag: Durch den gepulsten Betrieb wird die Energiezufuhr präzise kontrolliert, was die WEZ reduziert und die Struktur des Titans schont. Die Wärmeeinflusszone kann auf wenige Millimeter begrenzt werden, was die mechanischen Eigenschaften des Werkstücks erhält.
- Feiner Spotdurchmesser: Mit Spotdurchmessern ab 0,1 mm bei Faserlaseranlagen und ab 0,2 mm bei Light-Systemen von Sigma Laser wird eine hohe Präzision erreicht. Dies ermöglicht das Schweißen von Bauteilen mit engen Toleranzen, die typischerweise im Bereich von ±0,1 mm liegen.
- Verzugsarmut: Ideal für die Verarbeitung dünnwandiger Bauteile, da der geringe Wärmeeintrag das Risiko von Materialverzug minimiert. Dies ist besonders wichtig für Anwendungen in der Luft- und Raumfahrt, wo die strukturelle Integrität entscheidend ist.
Die Anlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, bieten eine ideale Lösung für die Herausforderungen beim Titan Laserschweißen. Diese Systeme sind sowohl für die Luft- und Raumfahrtindustrie als auch für die Medizintechnik geeignet, wo hohe Präzision und Zuverlässigkeit gefordert sind. Die Verwendung von Ytterbium-Faserlasern in der Sineo Fibre ermöglicht es, eine hervorragende Strahlqualität zu erreichen, die typischerweise durch einen M²-Wert von nahe 1,1 charakterisiert wird, was für präzise Schweißnähte entscheidend ist.
Schutzgasatmosphäre beim Laserschweißen
Eine Schutzgasatmosphäre ist beim Schweißen von Titan entscheidend, um Oxidation zu vermeiden und die Korrosionsbeständigkeit des Materials zu erhalten. Anlagen von Sigma Laser integrieren fortschrittliche Schutzgaskonzepte, die eine optimale Schweißqualität sicherstellen. Typischerweise wird Argon als Schutzgas verwendet, um eine inerte Umgebung zu schaffen, die die Bildung von Titanoxiden verhindert.
Für weitere Informationen über regulatorische Anforderungen und Validierung in der Medizintechnik, besuchen Sie unsere Artikel über Laserschweißen in der Medizintechnik. Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2011-05 ist dabei entscheidend, um die Prozessqualifizierung und -validierung sicherzustellen DIN EN ISO 15614-11:2011-05.
Titan in Medizintechnik und Luftfahrt: Anschluss an die Anwendungsartikel
Das Laserschweißen von Titan ist eine entscheidende Technologie für die Fertigung hermetischer Gehäuse in der Medizintechnik und Luftfahrt. Die Fähigkeit, präzise Schweißnähte unter Schutzgasatmosphäre zu erzeugen, macht es ideal für die Verarbeitung von Werkstoffen wie Titan, insbesondere der Werkstoffnummer 3.7035. Titan bietet eine herausragende Korrosionsbeständigkeit, was es besonders geeignet für Anwendungen in anspruchsvollen Umgebungen macht.
In der Medizintechnik sind hermetische Implantatgehäuse eine wesentliche Anwendung, die höchste Anforderungen an Dichtheit und Validierung stellt. Diese Aspekte werden ausführlich in unserem Blogartikel über aktive Implantate behandelt. Hierbei spielt die Minimierung der Wärmeeinflusszone eine zentrale Rolle, um die Materialeigenschaften des Titans nicht zu beeinträchtigen.
Typischerweise wird beim Laserschweißen von Titan eine geringe Wärmeeinflusszone erreicht, die bei etwa 0,5 bis 1,5 mm liegt, abhängig von der Laserleistung und den spezifischen Prozessparametern. Die Verwendung von Schutzgasen wie Argon ist entscheidend, um die Oxidation des Titans während des Schweißprozesses zu verhindern Fraunhofer ILT.
| Parameter | Typischer Wert / Bereich |
|---|---|
| Laserleistung | 100–500 W |
| Einschweißtiefe | bis zu 2 mm |
| Schweißgeschwindigkeit | 0,5–2 m/min |
| Pulsdauer | 0,5–20 ms |
| Wiederholrate | bis zu 100 Hz |
| Strahlqualität (M²) | unter 1,5 |
| Schutzgas | Argon |
Alle Werte sind allgemeine Richtwerte für das Laserschweißen von Titan und nicht spezifisch für ein Sigma Laser Modell. Quellen: Fraunhofer ILT, Welding in the World.
Schlüsselvorteile des Laserschweißens von Titan
- Reduzierte Wärmeeinflusszone für optimale Materialeigenschaften
- Korrosionsbeständigkeit von Titan bleibt erhalten
- Präzise Steuerung der Schweißnahtqualität
- Geeignet für komplexe Geometrien und feine Details
- Hohe Prozessstabilität und Wiederholgenauigkeit, typischerweise im Bereich von ±0,1 mm
In der Luftfahrtindustrie wird Titan aufgrund seines geringen Gewichts und seiner hohen Festigkeit geschätzt. Unsere Anlagen, wie die Sidanus Light und Siega Fibre, bieten Technologiemöglichkeiten, die den Anforderungen dieser Branche gerecht werden. Der Einsatz von Super Pulse Technology (SPT) ermöglicht es, die Schweißqualität weiter zu optimieren, indem gleichmäßige, verzugsarme Schweißnähte mit kontrolliertem Wärmeeintrag erzeugt werden.
Für detaillierte Informationen über die Schweißprozesse und die spezifischen Anforderungen der Medizintechnik empfehlen wir unseren Blogartikel zu Laserschweißen in der Medizintechnik. Weitere Einblicke in das Schweißen unterschiedlicher Werkstoffe finden Sie in unserem Hub für Werkstoffe.
Interessieren Sie sich für ein Schweißmuster oder wünschen Sie eine Anwendungsberatung? Kontaktieren Sie uns für maßgeschneiderte Lösungen.
Häufig gestellte Fragen
Warum ist Titan schwer zu schweißen?
Titan ist schwer zu schweißen, da es bei hohen Temperaturen leicht mit Sauerstoff, Stickstoff und Wasserstoff reagiert, was zu Versprödung führen kann. Die geringe Wärmeleitfähigkeit von Titan erfordert präzise Wärmeführung, um Verformungen zu vermeiden. Laserschweißen minimiert die Wärmeeinflusszone (WEZ) und reduziert die Gefahr von Verunreinigungen.
Welche Vorteile bietet das Laserschweißen von Titan?
Laserschweißen von Titan bietet hohe Präzision und minimale Wärmeeinflusszone, was Verformungen und Risse reduziert. Die Methode ermöglicht tiefe Einschweißtiefen und hohe Festigkeit der Schweißnähte. Sigma-Anlagen bieten zudem die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern für optimale Ergebnisse.
Welche Lasertypen eignen sich für das Schweißen von Titan?
Für das Schweißen von Titan sind Nd:YAG- und Ytterbium-Faserlaser besonders geeignet. Diese Lasertypen bieten die notwendige Präzision und Leistung, um Titan effizient und mit hoher Qualität zu schweißen, wie es in den Sigma-Laserschweißanlagen der Fall ist.
Wie beeinflusst die Wahl des Lasertyps die Schweißqualität bei Titan?
Die Wahl des Lasertyps beeinflusst die Schweißqualität erheblich. Nd:YAG-Laser bieten hohe Pulsenergie, ideal für dickere Materialien, während Ytterbium-Faserlaser für ihre Effizienz und Präzision bei dünneren Materialien bekannt sind. Beide Lasertypen minimieren die Wärmeeinflusszone.
Welche Rolle spielt die Wärmeeinflusszone beim Laserschweißen von Titan?
Die Wärmeeinflusszone (WEZ) ist entscheidend, da sie die Materialeigenschaften beeinflusst. Eine kleine WEZ, wie sie beim Laserschweißen erreicht wird, reduziert Verformungen und Rissbildung und erhält die mechanischen Eigenschaften des Titans.
Kann Laserschweißen für Reparaturen an Titanbauteilen eingesetzt werden?
Ja, Laserschweißen ist ideal für Reparaturen an Titanbauteilen. Sigma bietet mobile Laserschweißsysteme an, die vor Ort eingesetzt werden können, um präzise und schnelle Reparaturen durchzuführen, ohne die Bauteilgröße zu begrenzen.
Welche Branchen profitieren vom Laserschweißen von Titan?
Branchen wie Luft- und Raumfahrt, Medizintechnik und Automobilbau profitieren vom Laserschweißen von Titan. Die hohe Festigkeit und Korrosionsbeständigkeit von Titan, kombiniert mit der Präzision des Laserschweißens, erfüllen die anspruchsvollen Anforderungen dieser Industrien.
Quellen
- DIN EN ISO 15614-11:2011-05 — Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe – Schweißverfahrensprüfung – Teil 11: Elektronenstrahl- und Laserstrahlschweißen von Titan und Titanlegierungen
- Fraunhofer ILT — Fraunhofer-Institut für Lasertechnik ILT bietet umfassende Forschung und Entwicklung im Bereich des Laserstrahlschweißens, einschließlich Titan.
- DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V. — DVS bietet Richtlinien und Fachinformationen zum Schweißen, einschließlich Laserschweißen von Titan.
- VDI – Verein Deutscher Ingenieure — VDI bietet technische Richtlinien und Standards für Ingenieure, einschließlich Informationen zum Laserschweißen.
- Welding in the World — Internationale Fachzeitschrift für Schweißtechnik, die regelmäßig Artikel über Laserschweißen und Titan veröffentlicht.
- Journal of Laser Applications — Fachzeitschrift, die Forschungsergebnisse und Anwendungen im Bereich der Lasertechnologie veröffentlicht, einschließlich Titanlaserschweißen.