

- Zwei Hälften einer Automationszelle
- Definition der Zelle in der Software
- Live-Rückmeldung während der Zyklen
- Vom manuellen Rezept zum automatisierten Zyklus
- Disziplin bei der Inbetriebnahme
- Häufig gestellte Fragen
- Welche Vorteile bietet die Kombination von Simass und Sigomatic Pro?
- Wie werden neue Module oder Achsen in der Software integriert?
- Wie lässt sich die Prozesssicherheit während der Automatisierung gewährleisten?
- Kann ich bestehende manuelle Programme für die Automatisierung nutzen?
- Related Articles
Kurz beantwortet: Die Integration von Simass mit Sigomatic Pro verbindet modulare Automationshardware mit leistungsfähiger PC-basierter Steuerung. Dadurch lassen sich komplexe Serienfertigungsprozesse effizient abbilden, Achsen und Module flexibel konfigurieren und Produktionszyklen mit Live-Rückmeldung sicher überwachen und optimieren.
| Fehlerquelle | Hinweis/Empfohlene Maßnahme |
|---|---|
| Lose Steckverbindungen oder nicht vollständig eingerastete Module | Vor Einbindung in die Software mechanische und elektrische Verbindung prüfen |
| Kommunikationsstörungen oder Achsfehler | Statusmeldungen der Software beachten; Bewegungsfreigaben werden ggf. verweigert |
| Ruckartige Bewegungen, ungewöhnliche Geräusche, Statuswarnungen nach Umbau | Nach jedem Modulwechsel Funktionstest durchführen und Reaktion der Achsen/Module beobachten |
Diese Tabelle fasst typische Integrationsfehler und empfohlene Prüfmaßnahmen zusammen.
Zwei Hälften einer Automationszelle
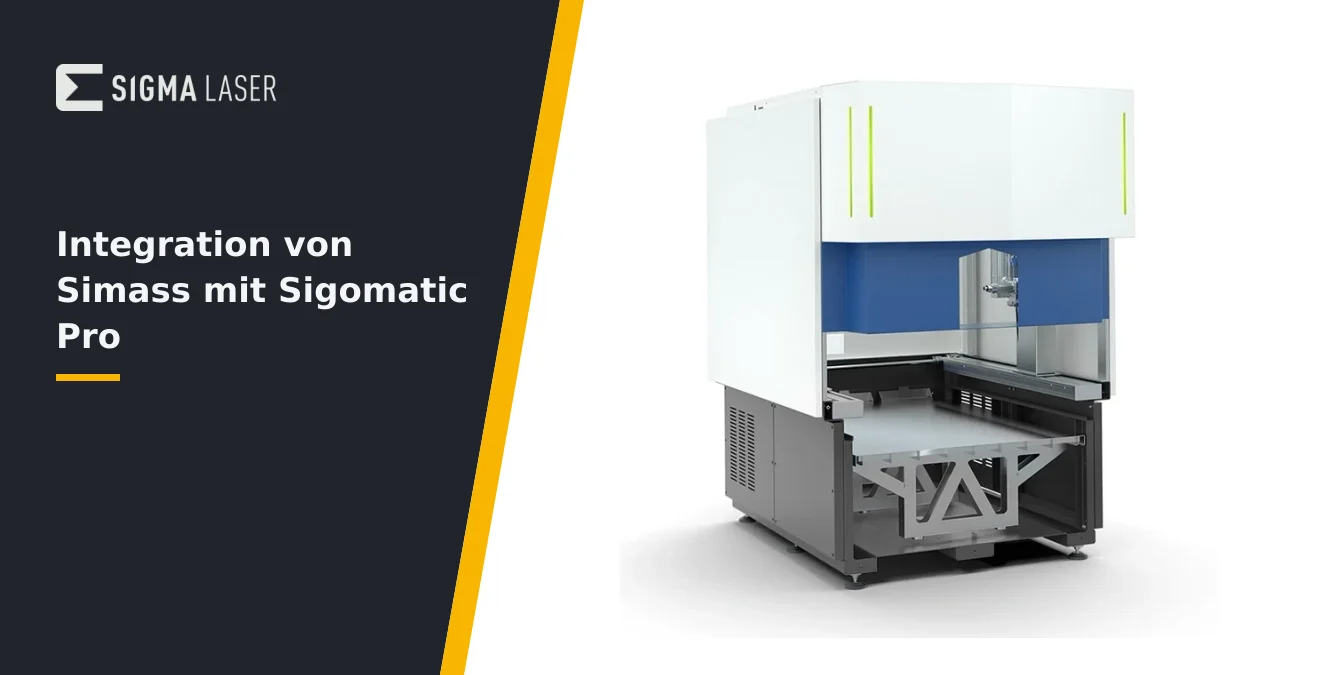
Die Integration von Simass und Sigomatic Pro vereint zwei komplementäre Komponenten zu einer leistungsfähigen Automationszelle: Simass als vollautomatisches Laser-Schweißsystem mit numerisch gesteuerten Achsen und flexibel austauschbaren Modulen (Base Unit, Slide, Rotate), Sigomatic Pro als zentrale, PC-basierte Steuerungsinstanz. Für den Bediener bedeutet dies, dass jede Bewegung – vom Vorschub über die Drehung bis zur Positionierung – durch die Hardware exakt ausgeführt wird, während die Software sämtliche Abläufe logisch verknüpft und überwacht.
Im praktischen Betrieb ist es entscheidend, die mechanischen Schnittstellen zwischen Simass-Modulen und der Steuerung sorgfältig zu prüfen. Achten Sie darauf, dass alle Module korrekt verriegelt und elektrisch verbunden sind, bevor sie in die Software eingebunden werden. Typische Fehlerquellen sind lose Steckverbindungen oder nicht vollständig eingerastete Module, die zu Kommunikationsstörungen oder Achsfehlern führen können. Die Software signalisiert solche Abweichungen in der Regel durch Statusmeldungen oder verweigerte Bewegungsfreigaben.
Ein wesentliches Ziel der Integration ist die nahtlose Kopplung von Hardware und Softwarelogik. Während Simass die physische Flexibilität für unterschiedlichste Werkstückgrößen und -formen bereitstellt, steuert Sigomatic Pro die Sequenzierung, Überwachung und Anpassung der Prozessschritte. Die Software erkennt die jeweils aktiven Module und integriert deren Funktionen automatisch in die Ablaufsteuerung. Dies minimiert Umrüstzeiten und reduziert das Risiko von Bedienfehlern bei Modulwechseln.
Um eine stabile und produktive Automationszelle zu gewährleisten, empfiehlt es sich, nach jedem Umbau oder Modulwechsel einen kurzen Funktionstest durchzuführen. Beobachten Sie dabei die Reaktion der Achsen und Module auf Steuerbefehle: Ruckartige Bewegungen, ungewöhnliche Geräusche oder Statuswarnungen deuten auf Integrationsprobleme hin. Durch diese systematische Überprüfung lassen sich typische Inbetriebnahmefehler frühzeitig erkennen und beheben, bevor sie den Produktionsprozess beeinträchtigen.
| Schritt | Beschreibung |
|---|---|
| Abbildung der NC-Achsen und Simass-Module | Zuordnung der Achsen und Identifikation der aktiven Module (z. B. Slide, Rotate) |
| Referenzieren der Achsen und Module | Teach-in-Verfahren zur Festlegung von Nullpunkten und Referenzpositionen |
| Definition von Geometrieprimitiven | Linien, Kreise, Splines für spätere Prozessprogrammierung mit Teach-in-Funktion |
| Programmierung der Produktionszyklen | Bearbeitungsschritte, Bewegungsfolgen und Prozessparameter logisch hinterlegen |
Die Schritte ermöglichen eine flexible und reproduzierbare Automationszellen-Programmierung.
Definition der Zelle in der Software
Die erfolgreiche Integration beginnt mit der präzisen Definition der Automationszelle innerhalb von Sigomatic Pro. Zunächst werden die vorhandenen NC-Achsen sowie die eingesetzten Simass-Module in der Software abgebildet. Dies umfasst die Achszuordnung, die Festlegung von Bewegungsbereichen und die Identifikation der jeweils aktiven Module (z. B. Slide, Rotate). Die modulare Struktur von Simass erlaubt es, die Zelle jederzeit an neue Anforderungen anzupassen – die Software muss diese Änderungen entsprechend nachvollziehen.
Ein elementarer Schritt ist das Referenzieren der Achsen und Module. Hierbei werden die Nullpunkte und Referenzpositionen über das Teach-in-Verfahren eingelernt. Die Bedienperson fährt die Achsen gezielt an definierte Positionen und bestätigt diese als Ausgangs- oder Referenzpunkte. Dies gewährleistet, dass alle Bewegungsabläufe reproduzierbar und kollisionsfrei ablaufen. Die Teach-in-Funktionalität von Sigomatic Pro unterstützt dabei, Geometrieprimitive wie Linien, Kreise oder Splines für die spätere Prozessprogrammierung zu definieren.
Im Anschluss erfolgt die Programmierung der Produktionszyklen. Hier werden die einzelnen Bearbeitungsschritte, Bewegungsfolgen und Prozessparameter in logischer Reihenfolge hinterlegt. Die Software ermöglicht es, komplexe Zyklusprogramme zu erstellen, die sowohl die Bewegungen der Simass-Module als auch die Steuerung des Lasers und eventueller Zusatzfunktionen (z. B. Drahtzufuhr, Schutzgas) umfassen. Die Programmierung erfolgt ohne die Notwendigkeit tiefergehender Programmierkenntnisse und ist auf eine intuitive Bedienung ausgelegt.
| Überwachter Parameter | Typische Warnhinweise/Fehlerquellen |
|---|---|
| Achspositionen und Bewegungsrichtungen | Unplausible Werte, unerwartete Stillstände (mögliche Blockaden oder Kalibrierungsfehler) |
| Lasereinstellungen und Prozessparameter | Abweichungen können auf Kommunikationsprobleme oder fehlerhafte Übergaben hindeuten |
| Status der eingesetzten Module | Nicht erkannte oder falsch eingerastete Module verursachen Statuswarnungen |
| Sicherheitsrelevante Zustände (z. B. Schutztüren, Not-Aus, Interlock) | Geöffnete Türen oder ausgelöster Not-Aus werden unmittelbar signalisiert |
Die Live-Rückmeldung unterstützt die Prozessüberwachung und Qualitätssicherung.
Live-Rückmeldung während der Zyklen
Die Live-Rückmeldung während der Zyklen ist ein zentrales Werkzeug für die Prozessüberwachung und Qualitätssicherung in automatisierten Simass-Zellen unter Sigomatic Pro. Bereits beim Start eines Produktionszyklus erhält die Bedienperson eine fortlaufende, übersichtliche Darstellung aller relevanten Parameter: Achspositionen, Bewegungsrichtungen, Lasereinstellungen sowie der Status der eingesetzten Module werden in Echtzeit angezeigt. Diese Transparenz ist essenziell, um den Fertigungsprozess aktiv zu begleiten und frühzeitig auf Abweichungen reagieren zu können.
Während des Betriebs sollte die Bedienperson gezielt auf Veränderungen in den Achspositionen und Bewegungszuständen achten. Unplausible Werte oder unerwartete Stillstände können auf mechanische Blockaden, fehlerhafte Kalibrierung oder Kommunikationsprobleme zwischen Software und Hardware hindeuten. Besonders bei komplexen Bewegungsabläufen – etwa beim Wechsel zwischen verschiedenen Simass-Modulen – ist die Überprüfung der Echtzeitdaten entscheidend, um Kollisionen oder Fehlpositionierungen zu vermeiden.
Die Prozessstatus-Überwachung umfasst neben den Bearbeitungsparametern wie Laserleistung, Pulsdauer und Drahtvorschub auch sicherheitsrelevante Zustände. Die Software signalisiert etwa geöffnete Schutztüren, ausgelöste Not-Aus-Schalter oder einen unterbrochenen Interlock unmittelbar. Ein typischer Fehler ist das Übersehen solcher Warnhinweise, was zu ungeplanten Unterbrechungen führen kann. Daher empfiehlt es sich, alle Statusmeldungen konsequent zu prüfen und dokumentieren.
Die Live-Rückmeldung unterstützt darüber hinaus die kontinuierliche Optimierung der Fertigungszyklen. Durch gezielte Anpassungen der Prozessparameter auf Basis der angezeigten Ist-Werte lassen sich Schweißqualität und Taktzeiten verbessern. Die lückenlose Dokumentation aller Parameter ermöglicht eine spätere Analyse und Rückverfolgung, was insbesondere bei der Einführung neuer Werkstücke oder bei Serienfertigung unverzichtbar ist. Typische Stolpersteine sind inkonsistente Parameterübergaben oder das Übersehen schleichender Abweichungen – regelmäßige Kontrolle und Vergleich mit Referenzwerten helfen, solche Fehler frühzeitig zu erkennen.
Abschließend gilt: Die Live-Rückmeldung ist nicht nur ein Kontrollinstrument, sondern auch ein Werkzeug zur Prozessverbesserung. Wer die angezeigten Daten aktiv nutzt, kann nicht nur Fehler vermeiden, sondern auch die Effizienz und Qualität der automatisierten Fertigung nachhaltig steigern.
Vom manuellen Rezept zum automatisierten Zyklus
Der Übergang von bewährten manuellen Rezepten zu einem vollautomatisierten Fertigungszyklus mit Simass und Sigomatic Pro erfordert ein systematisches Vorgehen, das auf Praxiserfahrung und Prozesssicherheit setzt. Zunächst werden die bestehenden manuellen Programme sorgfältig analysiert: Welche Parameter und Abläufe sind kritisch für die Bauteilqualität? Welche Schritte lassen sich standardisieren, welche benötigen individuelle Anpassung? Ziel ist es, diese Erkenntnisse als stabile Basis für die Automatisierung zu nutzen.
Im nächsten Schritt erfolgt die Überführung der manuellen Bearbeitungsschritte in logisch strukturierte Sequenzen, die von Sigomatic Pro gesteuert werden können. Hierbei ist es ratsam, jeden einzelnen Prozessschritt zunächst isoliert zu automatisieren und auf seine Reproduzierbarkeit zu prüfen. Typische Fehlerquellen wie fehlerhafte Achsreferenzierung, unvollständige Werkstückerkennung oder nicht synchronisierte Zusatzfunktionen (z. B. Drahtförderung) lassen sich so frühzeitig identifizieren. Die Bedienperson sollte gezielt auf Abweichungen in Bewegungsabläufen, Timing und Materialhandling achten.
Die Integration von Automationsmodulen – etwa automatisches Ein- und Ausschleusen, Positionieren oder das Handling von Zusatzmaterialien – erfolgt schrittweise. Dabei ist es entscheidend, die Schnittstellen zwischen den Modulen und der Software klar zu definieren und auf ihre Reaktionsfähigkeit zu testen. Ein häufiger Stolperstein ist die fehlerhafte Parametrierung von Übergaben zwischen Modulen, was zu unerwarteten Stillständen oder Prozessunterbrechungen führen kann. Hier empfiehlt sich eine engmaschige Überwachung der Statusmeldungen und eine konsequente Dokumentation der Änderungen.
Abschließend werden die automatisierten Sequenzen in einem gestuften Validierungsprozess getestet: Zunächst im Einzelschrittbetrieb, dann im verketteten Ablauf. Die Bedienperson sollte auf stabile Wiederholbarkeit, saubere Übergänge und vollständige Rückmeldungen aus allen Modulen achten. Erst nach erfolgreicher Validierung und dokumentierter Prozessstabilität werden die neuen Zyklen für die Serienproduktion freigegeben. So wird sichergestellt, dass die Automatisierung nicht nur effizient, sondern auch robust und qualitätsgesichert erfolgt.
Disziplin bei der Inbetriebnahme
Eine sorgfältige, disziplinierte Inbetriebnahme ist entscheidend für die sichere und zuverlässige Integration von Simass mit Sigomatic Pro. Der erste Schritt, der Trockenlauf, erfolgt grundsätzlich ohne Laseraktivierung und dient dazu, sämtliche Bewegungsabläufe der Achsen und Module im Verbund zu simulieren. Dabei beobachtet die Bedienperson aufmerksam die Synchronisation aller Komponenten: Stimmen Start- und Endpositionen, reagieren Module wie vorgesehen, und gibt es Anzeichen für mechanische Blockaden oder unerwartete Kollisionen? Typische Fehlerquellen wie falsch zugeordnete Achsen oder nicht korrekt eingerastete Module lassen sich so frühzeitig erkennen und beheben.
Im nächsten Schritt folgt der Einzelzyklus, bei dem das System erstmals mit aktiviertem Laser arbeitet – jedoch unter strenger Überwachung und gegebenenfalls mit reduzierten Prozessparametern. Ziel ist es, die vollständige Prozesskette unter realen Bedingungen zu durchlaufen und dabei alle sicherheitsrelevanten und qualitätskritischen Parameter live zu kontrollieren. Die Bedienperson prüft, ob die Laseraktivierung exakt mit der Bewegung der Module korrespondiert und alle programmierten Abläufe reproduzierbar ausgeführt werden. Unstimmigkeiten, etwa Verzögerungen beim Start des Lasers oder Abweichungen bei der Achsbewegung, sind klare Hinweise auf Optimierungsbedarf.
Vor dem Übergang in die Kleinserienfertigung ist eine abschließende Überprüfung aller Verriegelungs- und Sicherheitsmechanismen unerlässlich. Dazu zählen die Kontrolle der Interlocks, die Funktion der Not-Aus-Schalter und die Einhaltung der definierten Sicherheitszonen. Die Bedienperson achtet darauf, dass keine Schutzvorrichtung umgangen wird und alle Warnanzeigen korrekt arbeiten. Fehler wie nicht erkannte Unterbrechungen im Sicherheitskreis oder unzureichend markierte Gefahrenbereiche können zu gravierenden Risiken führen und müssen vor Produktionsfreigabe ausgeschlossen werden.
Während des gesamten Prozesses empfiehlt sich eine lückenlose Dokumentation aller Prüfschritte, Beobachtungen und etwaiger Abweichungen. Diese Aufzeichnungen sind nicht nur für spätere Fehleranalysen und Prozessoptimierungen wertvoll, sondern auch als Nachweis für die Einhaltung der betrieblichen und gesetzlichen Vorgaben. Die Teilnahme an zertifizierten Operator-Trainings von Sigma unterstützt dabei, typische Bedienfehler zu vermeiden und das Verständnis für sicherheitsrelevante Zusammenhänge weiter zu vertiefen.
Häufig gestellte Fragen
Welche Vorteile bietet die Kombination von Simass und Sigomatic Pro?
Die Verbindung von Simass-Hardware mit Sigomatic Pro ermöglicht eine flexible, modulare Automatisierung. Sie profitieren von präziser Bewegungssteuerung, schneller Umrüstung auf neue Aufgaben und umfassender Prozessüberwachung – ideal für Serienfertigung, Werkzeug- und Formenbau.
Wie werden neue Module oder Achsen in der Software integriert?
Neue Simass-Module oder Achsen werden in Sigomatic Pro über die Achs- und Moduldefinition eingebunden. Nach der mechanischen Installation erfolgt ein Referenz-Teach-in, um die Bewegungsbereiche und Nullpunkte festzulegen. Die Software erkennt die Module und bindet sie in die Zyklussteuerung ein.
Wie lässt sich die Prozesssicherheit während der Automatisierung gewährleisten?
Durch die Live-Rückmeldung von Sigomatic Pro werden alle sicherheitsrelevanten Parameter und Zustände kontinuierlich überwacht. Störungen oder Abweichungen werden sofort angezeigt. Die Einhaltung der Sicherheitsvorgaben gemäß Maschinendokumentation ist dabei zwingend erforderlich.
Kann ich bestehende manuelle Programme für die Automatisierung nutzen?
Ja, bewährte manuelle Rezepte lassen sich in Sigomatic Pro übernehmen und schrittweise zu automatisierten Zyklen erweitern. Dabei können Automationsmodule flexibel hinzugefügt werden, sodass der Automatisierungsgrad bedarfsgerecht steigt – ohne Qualitätseinbußen.


