

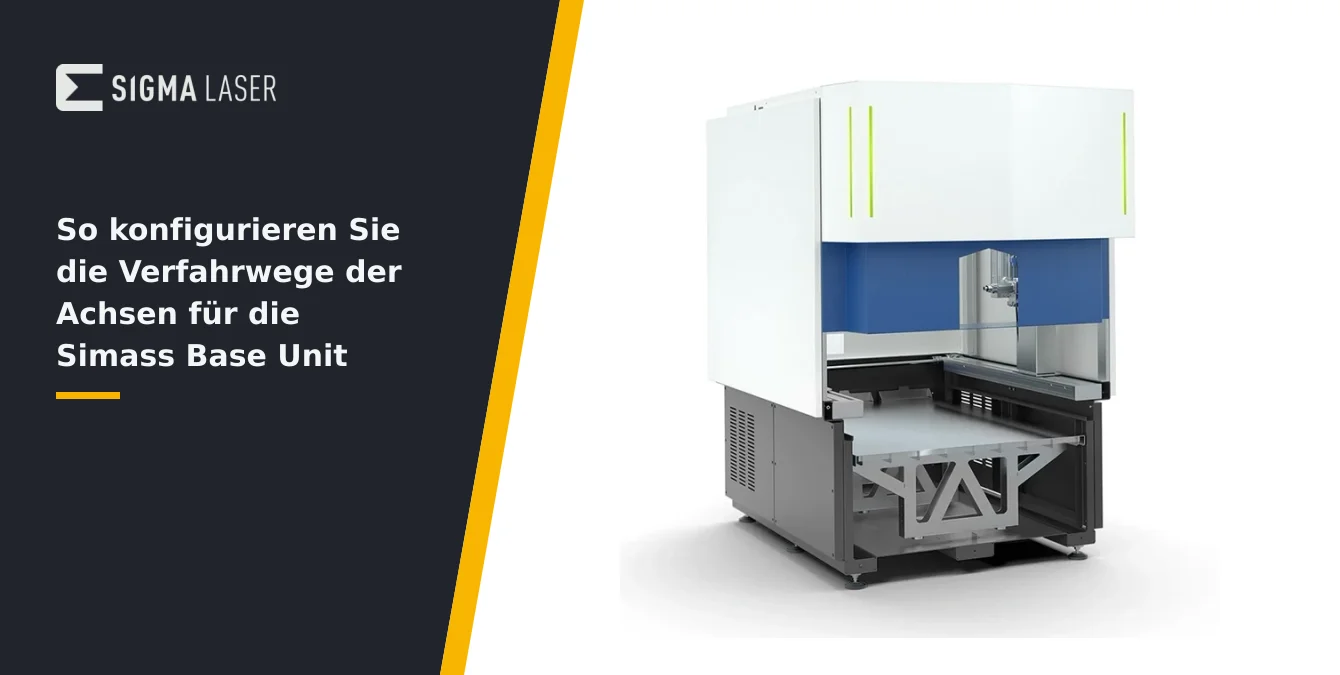
- Die Base Unit und ihre Achsen
- Warum Arbeitsbereichsgrenzen wichtig sind
- Grenzwerte anhand des Bauteilkonturen definieren
- Überprüfung mit Laser-Aus-Jog-Fahrten
- Dokumentation je Vorrichtungsfamilie
- Häufig gestellte Fragen
- Wie groß sind die maximalen Verfahrwege der Simass Base Unit?
- Warum sollten Soft-Limits für die Achsen gesetzt werden?
- Wie überprüfe ich die eingestellten Arbeitsbereichsgrenzen sicher?
- Wie kann die Dokumentation der Achsgrenzen organisiert werden?
Kurz beantwortet: Die Konfiguration der Verfahrwege der Achsen bei der Simass Base Unit erfolgt durch Festlegung der Arbeitsbereichsgrenzen in der Steuerungssoftware, basierend auf Bauteilkonturen und Vorrichtungsabständen. Dies schützt vor Kollisionen und gewährleistet reproduzierbare Prozesse. Nach dem Festlegen der Soft-Limits sollten die Endlagen mit Laser-Aus-Jog-Fahrten geprüft und dokumentiert werden.
| Achse | Maximaler Verfahrweg |
|---|---|
| X | ≤ 1010 mm |
| Y | ≤ 1110 mm |
| Z | ≤ 510 mm |
Die großzügigen Achsverfahrwege ermöglichen flexible Bearbeitung unterschiedlichster Bauteilgrößen und -geometrien.
Die Base Unit und ihre Achsen
Die Simass Base Unit ist als modulare, automatische Laser-Schweißarbeitsstation konzipiert und bildet das Herzstück der Simass-Automationsplattform. In der Basiseinheit sind die wesentlichen Achsen integriert, die einen großzügigen Arbeitsraum für unterschiedlichste Bauteilgrößen und -geometrien bieten. Die maximalen Verfahrwege betragen X ≤ 1010 mm, Y ≤ 1110 mm und Z ≤ 510 mm. Diese Achsverfahrwege gelten identisch für die Simass Base Unit sowie für die Module Rotate und Slide. Diese Achsen ermöglichen eine präzise Positionierung und flexible Bearbeitung der Werkstücke, unabhängig davon, ob es sich um Einzelteile, Serienbauteile oder komplexe Baugruppen handelt.
Die Versorgungselemente der Base Unit, wie Energie-, Kühl- und Steuerleitungen, sind so ausgelegt, dass sie den modularen Aufbau unterstützen und eine schnelle Anpassung an wechselnde Produktionsanforderungen ermöglichen. Ein zentrales Merkmal der Simass Base Unit ist die Möglichkeit, verschiedene Einschubmodule – Rotate, Slide oder Powder – zu verwenden. Diese Module sind nachträglich austauschbar und erweitern die Funktionalität der Basiseinheit erheblich. So kann beispielsweise das Rotate-Modul für rotierende Teile, das Slide-Modul für längere oder größere Bauteile und das Powder-Modul für Reparaturschweißungen mit Pulverauftrag eingesetzt werden.
Die Kombination aus großzügigem Achsverfahrweg, modularer Erweiterbarkeit und präziser Steuerung macht die Simass Base Unit zu einer universellen Lösung für Anwendungen im Werkzeugbau, der Medizintechnik, der Automobilindustrie sowie in der Luft- und Raumfahrt. Die flexible Anpassung der Achsen an unterschiedliche Bauteilgrößen ist dabei ein zentraler Aspekt für einen effizienten und sicheren Betrieb.
| Vorteil | Beschreibung |
|---|---|
| Kollisionsschutz | Minimiert das Risiko von Kollisionen mit Maschinenkomponenten, Vorrichtungen oder Werkstücken. |
| Taktzeitoptimierung | Vermeidet Leerfahrten und unnötige Bewegungen, erhöht die Produktivität. |
| Wiederholgenauigkeit | Ermöglicht präzise und reproduzierbare Bearbeitungsprozesse. |
Regelmäßige Anpassung der Achsgrenzen an veränderte Bauteilgeometrien wird empfohlen.
Warum Arbeitsbereichsgrenzen wichtig sind
Arbeitsbereichsgrenzen sind bei der Simass Base Unit von zentraler Bedeutung, weil sie die Grundlage für einen kollisionsfreien und störungsarmen Betrieb schaffen. Die gezielte Begrenzung der Achsverfahrwege minimiert das Risiko, dass bewegliche Teile mit festen Maschinenkomponenten, Vorrichtungen oder dem Werkstück kollidieren. Bereits kleine Unachtsamkeiten bei der Grenzdefinition können zu teuren Schäden an Mechanik oder Bauteil führen. Deshalb ist es wichtig, beim Einrichten der Grenzen aufmerksam auf ungewöhnliche Geräusche, Widerstände oder unerwartete Achsbewegungen zu achten – dies können frühe Hinweise auf eine fehlerhafte Konfiguration sein.
Ein weiterer entscheidender Faktor ist die Taktzeitoptimierung. Wenn die Achsen nur innerhalb des tatsächlich benötigten Bereichs verfahren, werden Leerfahrten und unnötige Bewegungen vermieden. Dies verkürzt die Bearbeitungszeit pro Zyklus und erhöht die Produktivität, insbesondere bei automatisierten Abläufen oder Serienfertigung. Typische Fehler wie zu großzügig gewählte Arbeitsbereiche führen oft zu Zeitverlusten und können sich negativ auf die Wirtschaftlichkeit auswirken. Es empfiehlt sich daher, die Achsgrenzen regelmäßig an veränderte Bauteilgeometrien oder Vorrichtungen anzupassen und die Bewegungsabläufe kritisch zu beobachten.
Die Wiederholgenauigkeit ist ein weiteres zentrales Argument für exakt definierte Arbeitsbereichsgrenzen. Nur wenn die Achsen stets innerhalb identischer Grenzen arbeiten, lassen sich Bearbeitungsprozesse mit hoher Präzision und Reproduzierbarkeit durchführen. Dies ist besonders im Werkzeug- und Formenbau sowie in der Medizintechnik unverzichtbar. Bereits geringe Abweichungen können zu Maßfehlern oder Nachbearbeitungsaufwand führen. Ein klar abgegrenzter Arbeitsbereich sorgt dafür, dass jede Bewegung exakt nachvollziehbar bleibt und Prozessabweichungen frühzeitig erkannt werden.
Um die Vorteile optimal zu nutzen, sollten Sie nach jeder Änderung der Grenzwerte eine manuelle Verfahrprüfung durchführen und die Achsen langsam bis an die neuen Endlagen fahren. Beobachten Sie dabei aufmerksam, ob die Bewegungen frei von Hindernissen und ohne ungewöhnliche Geräusche ablaufen. Dokumentieren Sie jede Anpassung nachvollziehbar und informieren Sie alle beteiligten Bediener über die neuen Grenzen. So stellen Sie sicher, dass die Simass Base Unit dauerhaft sicher, effizient und mit maximaler Wiederholgenauigkeit arbeitet.
Grenzwerte anhand des Bauteilkonturen definieren
Die Definition der Achsgrenzwerte anhand der realen Bauteilkonturen ist ein zentraler Schritt für den sicheren und effizienten Betrieb der Simass Base Unit. Ziel ist es, die Bewegungsfreiheit der Achsen so zu begrenzen, dass einerseits alle Bearbeitungspunkte des Werkstücks sicher erreichbar sind, andererseits aber keine Gefahr besteht, dass die Achsen mit Vorrichtungen, Spannmitteln oder festen Maschinenkomponenten kollidieren. Soft-Limits in der Steuerungssoftware dienen dabei als elektronische Endpunkte, die einen zusätzlichen Schutz gegenüber rein mechanischen Hardstops bieten.
Im ersten Schritt wird das zu bearbeitende Bauteil in die vorgesehene Vorrichtung eingespannt. Der Bediener erfasst nun mit äußerster Sorgfalt die äußersten Punkte der Bauteilkontur sowie alle relevanten Vorrichtungsabstände. Es empfiehlt sich, dabei besonders auf überstehende oder unregelmäßig geformte Bereiche des Werkstücks zu achten, da diese häufig übersehen werden und ein erhöhtes Kollisionsrisiko bergen. Auch die Position und der Bewegungsraum von Spannmitteln sollten berücksichtigt werden, um unbeabsichtigte Kollisionen zu vermeiden.
Beim Festlegen der Soft-Limits in der Steuerungssoftware ist es ratsam, einen ausreichenden Sicherheitsabstand zu allen mechanischen Endanschlägen und festen Teilen einzuplanen. Der Abstand sollte so gewählt werden, dass auch bei minimalen Abweichungen in der Positionierung oder bei leichten Toleranzschwankungen keine Gefahr besteht. Besonders bei empfindlichen oder hochwertigen Werkstücken empfiehlt sich ein großzügiger bemessener Sicherheitsbereich, um Beschädigungen auszuschließen.
Ein häufiger Fehler in der Praxis ist das Unterschätzen von Vorrichtungs- oder Werkstücküberständen, was zu unerwarteten Kollisionen führen kann. Vermeiden Sie es, Soft-Limits zu knapp zu setzen – insbesondere bei wechselnden Bauteilgeometrien oder neuen Vorrichtungsaufbauten. Eine sorgfältige Sichtprüfung und das bewusste Abfahren der äußersten Positionen im Setup-Prozess helfen, solche Fehler frühzeitig zu erkennen und zu korrigieren. Achten Sie auf ungewöhnliche Geräusche oder Widerstände beim manuellen Verfahren – sie sind oft ein Hinweis auf zu knapp gesetzte Grenzen.
Die abschließende Verifikation der Soft-Limits sollte immer mit deaktiviertem Laser erfolgen, um Risiken auszuschließen. Erst wenn alle Bewegungsbereiche sicher und kollisionsfrei abgefahren wurden, kann der Produktionsbetrieb aufgenommen werden. Durch dieses strukturierte Vorgehen lassen sich typische Fehlerquellen minimieren und die Betriebssicherheit der Simass Base Unit nachhaltig gewährleisten.
Überprüfung mit Laser-Aus-Jog-Fahrten
Die Überprüfung der eingestellten Verfahrweggrenzen mittels Laser-Aus-Jog-Fahrten ist ein entscheidender Schritt, um die Sicherheit und Zuverlässigkeit der Simass Base Unit zu gewährleisten. Im manuellen Jog-Modus – stets mit deaktiviertem Laser – werden die Achsen behutsam bis zu den zuvor definierten Endlagen bewegt. Ziel ist es, die tatsächlichen Bewegungsbereiche unter praxisnahen Bedingungen zu validieren und potenzielle Abweichungen frühzeitig zu erkennen.
Während dieser Fahrten sollte der Bediener mit besonderer Aufmerksamkeit vorgehen: Jede Achse wird einzeln und langsam bis kurz vor die mechanischen Hardstops gefahren. Dabei ist darauf zu achten, dass der vorgesehene Sicherheitsabstand zu den Hardstops konsequent eingehalten wird. Typische Anzeichen für eine zu knapp bemessene Grenze sind ein abruptes Anlaufen der Achse gegen den Endanschlag oder ungewöhnliche Geräusche. Solche Hinweise deuten darauf hin, dass die Soft-Limits nachjustiert werden müssen.
Ein weiterer kritischer Punkt ist die Beobachtung der Umgebung des Bewegungsbereichs. Überstände von Spannmitteln, Werkstückkonturen oder Anbauteilen können leicht übersehen werden und stellen ein häufiges Kollisionsrisiko dar. Der Bediener sollte daher aus verschiedenen Blickwinkeln prüfen, ob sich während der Achsbewegungen unerwartete Störkonturen ergeben. Besonders bei wechselnden Vorrichtungen empfiehlt es sich, die Überprüfung für jede Konfiguration zu wiederholen.
Nach Abschluss der Jog-Fahrten wird der tatsächlich nutzbare Verfahrweg sorgfältig dokumentiert. Diese Aufzeichnungen bilden die Grundlage für spätere Automatisierungsprogramme und dienen als Referenz für die Qualitätssicherung. Durch die Kombination aus Soft-Limit-Einstellung, praktischer Überprüfung und lückenloser Dokumentation werden sowohl Betriebssicherheit als auch Prozessstabilität nachhaltig erhöht.
| Modul | Typische Anwendung |
|---|---|
| Rotate | Rotierende Teile |
| Slide | Längere oder größere Bauteile |
| Powder | Reparaturschweißungen mit Pulverauftrag |
Alle Module sind nachträglich austauschbar und erweitern die Funktionalität der Basiseinheit.
Dokumentation je Vorrichtungsfamilie
Eine sorgfältige und nachvollziehbare Dokumentation der Achsverfahrwege für jede Vorrichtungsfamilie ist entscheidend, um die Simass Base Unit effizient und prozesssicher zu betreiben. Im Programmspeicher der Steuerungssoftware können für jede Bauteil- oder Vorrichtungsvariante spezifische Parameter und Grenzwerte hinterlegt werden. Diese strukturierte Ablage ermöglicht es dem Bediener, bei einem Wechsel zwischen verschiedenen Produktionsaufträgen in Bereichen wie Werkzeugbau, Medizintechnik oder Automobilindustrie schnell und fehlerfrei auf die passenden Einstellungen zuzugreifen.
Das Anlegen getrennter Dokumentationsdatensätze je Vorrichtungsfamilie reduziert das Risiko von Verwechslungen und Bedienfehlern erheblich. Besonders bei häufig wechselnden Bauteilgeometrien oder engen Toleranzvorgaben sorgt dies für eine gleichbleibend hohe Prozessqualität. Es empfiehlt sich, neben den numerisch festgelegten Achsgrenzen auch Besonderheiten der jeweiligen Vorrichtung, erforderliche Sicherheitsabstände sowie Hinweise zu kritischen Zonen oder Bearbeitungsschritten zu dokumentieren. So behalten alle Anwender den Überblick über relevante Details und können bei Bedarf gezielt nachschlagen.
Während der Dokumentation ist darauf zu achten, dass alle relevanten Parameter vollständig und eindeutig erfasst werden. Typische Fehlerquellen sind unklare Bezeichnungen, fehlende Hinweise auf Vorrichtungswechsel oder nicht aktualisierte Grenzwerte nach Modifikationen. Solche Unstimmigkeiten können zu teuren Stillständen oder gar Kollisionen führen. Deshalb sollte jede Änderung an Vorrichtungen, Bauteilen oder Prozessen unmittelbar in der Dokumentation nachgepflegt werden.
Zur Verifikation empfiehlt sich eine regelmäßige Überprüfung der gespeicherten Datensätze durch einen zweiten, erfahrenen Bediener oder im Rahmen von Routineaudits. Auffälligkeiten, wie abweichende Achsstellungen oder unerwartete Bewegungsgrenzen, lassen sich so frühzeitig erkennen und korrigieren. Eine lückenlose, gepflegte Dokumentation bildet letztlich die Basis für einen störungsfreien, reproduzierbaren Betrieb der Simass Base Unit – auch bei komplexen oder wechselnden Fertigungsaufträgen.
Häufig gestellte Fragen
Wie groß sind die maximalen Verfahrwege der Simass Base Unit?
Die Simass Base Unit bietet maximale Verfahrwege von X ≤ 1010 mm, Y ≤ 1110 mm und Z ≤ 510 mm. Diese großzügigen Achswege ermöglichen die Bearbeitung unterschiedlichster Bauteilgrößen und -geometrien und bieten hohe Flexibilität für verschiedene Anwendungen.
Warum sollten Soft-Limits für die Achsen gesetzt werden?
Soft-Limits verhindern Kollisionen zwischen Achsen, Vorrichtungen und Werkstücken, indem sie den Verfahrweg elektronisch begrenzen. Sie erhöhen die Betriebssicherheit, schützen Maschine und Bauteil und sorgen für reproduzierbare Prozesse mit minimalem Risiko von Fehlern oder Schäden.
Wie überprüfe ich die eingestellten Arbeitsbereichsgrenzen sicher?
Führen Sie mit deaktiviertem Laser (Laser-Aus) Jog-Fahrten zu den Endlagen der Achsen durch. Beobachten Sie dabei alle Bewegungen und achten Sie auf ausreichenden Abstand zu Hardstops, Vorrichtungen und Bauteilkonturen. Dokumentieren Sie den nutzbaren Verfahrweg nach Abschluss der Überprüfung.
Wie kann die Dokumentation der Achsgrenzen organisiert werden?
Legen Sie für jede Vorrichtungsfamilie eigene Programme mit den zugehörigen Grenzwerten im Programmspeicher der Steuerungssoftware an. Ergänzen Sie diese um Hinweise zu Sicherheitsabständen und Besonderheiten. Aktualisieren Sie die Dokumentation regelmäßig bei Änderungen an Vorrichtungen oder Bauteilen.


