- Das Wichtigste in Kürze
- Spotgröße beim Laserschweißen: 0,1 bis 2,0 mm im Fokus
- Spotgröße als Bindeglied zwischen Optik und Nahtbreite
- Werkstoffspezifische Parameterfenster
- Wie hängen Spotgröße und Leistungsdichte zusammen?
- Einfluss der Spotgröße auf die Einschweißtiefe
- Werkstoffspezifische Parameter und Anwendungen
- Was bestimmt die Einschweißtiefe?
- Parameter der Lasertechnik
- Materialeigenschaften
- Anwendungsbereiche und Prozesswahl
- Wo liegt der optimale Fokus: auf, über oder unter der Oberfläche?
- Optimale Fokuslage in der Fertigung
- Defokussierung als Stellgröße
- Praxisfälle: Glätten und Tiefschweißen
- Beobachten statt raten: die Leica-10×-Optik
- Spotgröße und Einschweißtiefe kontrollieren
- Anwendungen in der Industrie
- Vom Spot zur fertigen Naht: Parameter aufeinander abstimmen
- Spotgröße und Pulsenergie: Kernparameter verstehen
- Überlappung und Vorschub: Die Dynamik der Nahtgestaltung
- Häufig gestellte Fragen
- Wie beeinflusst die Spotgröße die Einschweißtiefe beim Laserschweißen?
- Welche Rolle spielt die Spotgröße bei der Präzision von Laserschweißnähten?
- Welche Lasertypen bietet Sigma Laser für unterschiedliche Spotgrößen an?
- Wie wirkt sich die Spotgröße auf die Wärmeeinflusszone (WEZ) aus?
- Kann die Spotgröße bei Sigma-Anlagen angepasst werden?
- Welche Vorteile bieten Sigma-Lasersysteme bei der Anpassung der Spotgröße?
- Quellen
Kurz beantwortet: Die Spotgröße und Einschweißtiefe beim Laserschweißen beeinflussen direkt die Nahtqualität. Eine kleinere Spotgröße erhöht die Energiedichte, was zu einer größeren Einschweißtiefe führt. Unsere Sigma-Anlagen mit Leica-10×-Optik ermöglichen präzise Anpassungen der Spotgröße, um optimale Ergebnisse zu erzielen. Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern erlaubt es, die Einschweißtiefe je nach Materialanforderungen, wie z. B. bei Werkstoffnummern 1.4301 oder 1.2343, zu variieren. So sichern Sie höchste Qualität und Effizienz.
Das Wichtigste in Kürze
Das Laserschweißen bietet durch seine präzise Steuerung der Spotgröße und Einschweißtiefe entscheidende Vorteile gegenüber herkömmlichen Schweißverfahren. Die Optimierung dieser Parameter kann die Qualität und Effizienz Ihrer Schweißprozesse erheblich steigern. Lernen Sie, wie die Feinabstimmung dieser Faktoren Ihre Fertigungsprozesse revolutionieren kann.
- Die Spotgröße beeinflusst direkt die Wärmeeinflusszone (WEZ) und somit die mechanischen Eigenschaften der Schweißnaht.
- Eine kleinere Spotgröße ermöglicht eine präzisere Kontrolle der Einschweißtiefe und reduziert die Wärmeeinflusszone.
- Optimierte Parameter beim Laserschweißen führen zu einer höheren Schweißnahtfestigkeit und einer verbesserten Oberflächenqualität.
- Die Anpassung der Spotgröße kann die Effizienz des Laserschweißprozesses erhöhen und Materialverzug minimieren.
- Unsere Sigma-Anlagen bieten die Möglichkeit zur Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern für spezifische Anforderungen.
- Die 5-Achs-Kinematik unserer Systeme ermöglicht das Schweißen komplexer Geometrien und unbegrenzter Bauteilgrößen.
- Durch die Nutzung der Super Pulse Technology wird die Einschweißtiefe maximiert, während die Wärmeeinflusszone minimiert wird.
Durch die gezielte Optimierung der Spotgröße und Einschweißtiefe können Sie Ihre Produktionsprozesse effizienter gestalten und die Qualität Ihrer Produkte erhöhen. Erfahren Sie mehr über die technischen Möglichkeiten und wie Sigma Laser Ihnen dabei helfen kann, Ihre Fertigungsprozesse zu optimieren.
Spotgröße beim Laserschweißen: 0,1 bis 2,0 mm im Fokus
Die Spotgröße beim Laserschweißen ist entscheidend für die Nahtqualität und die Präzision des Schweißprozesses. Sigma Laser bietet mit der Fibre-Serie einen Spotbereich von 0,1 bis 2,0 mm und mit der Light-Serie von 0,2 bis 2,0 mm an. Diese Bandbreiten ermöglichen eine flexible Anpassung an unterschiedliche Schweißanforderungen und Werkstoffe.
Typischerweise beeinflusst die Spotgröße nicht nur die Nahtbreite, sondern auch die Energieverteilung auf das Werkstück, was für die Kontrolle der Wärmeeinflusszone (WEZ) entscheidend ist. In der Industrie werden Spotgrößen je nach Anwendung und Material in einem Bereich von 0,1 mm bis 2,0 mm verwendet, um eine optimale Balance zwischen Einschweißtiefe und Schweißgeschwindigkeit zu erreichen Journal of Laser Applications.
| Spotgröße | Auswirkung | Typische Anwendung |
|---|---|---|
| klein | Höhere Energiedichte, größere Einschweißtiefe, geringere Wärmeeinflusszone, präzisere Kontrolle | Feine Nähte in Automobilbau, Medizintechnik, dünne Bleche (z. B. 1.4301) |
| groß | Schnelleres Schweißen, größere Nahtbreite, höhere Einschweißtiefe bei hochfesten Stählen | Großflächige Anwendungen, Lebensmittel- und Verpackungsindustrie, hochfeste Stähle (z. B. 1.2343) |
Die Wahl der Spotgröße beeinflusst Nahtbreite, Wärmeeinflusszone und Schweißgeschwindigkeit.
Spotgröße als Bindeglied zwischen Optik und Nahtbreite
Der Fokusdurchmesser beeinflusst direkt die Wärmeeinflusszone (WEZ) und damit die resultierende Nahtbreite. Eine kleinere Spotgröße führt zu einer konzentrierteren Energieeinbringung, was bei Anwendungen im Automobilbau oder in der Medizintechnik essenziell ist, um feine und präzise Nähte zu erzeugen. Gleichzeitig ermöglicht eine größere Spotgröße ein schnelleres Schweißen auf größeren Flächen, ideal für Anwendungen in der Lebensmittel- und Verpackungsindustrie.
Die Wahl der Spotgröße beeinflusst auch die auftretenden thermischen Spannungen, die insbesondere bei empfindlichen Materialien wie Aluminiumlegierungen oder hochfesten Stählen von Bedeutung sind. Eine präzise Steuerung der Spotgröße kann dazu beitragen, Verformungen und Risse zu minimieren.
Werkstoffspezifische Parameterfenster
Die Wahl der Spotgröße ist eng verknüpft mit der Einschweißtiefe, die je nach Material variiert. Während bei dünnen Blechen aus Edelstahl (z. B. 1.4301) eine kleinere Spotgröße für eine minimale Wärmeeinflusszone bevorzugt wird, sind bei höherfesten Stählen (z. B. 1.2343) größere Spotgrößen vorteilhaft, um die notwendige Einschweißtiefe zu erreichen. Die Flexibilität der Sigma-Laser-Anlagen ermöglicht es, diese Parameter optimal auf die jeweiligen Materialanforderungen abzustimmen.
Typische Einschweißtiefen im industriellen Laserschweißen können je nach Material und Laserleistung von wenigen Zehntelmillimetern bis zu mehreren Millimetern reichen. Die genaue Einschweißtiefe hängt von der spezifischen Kombination aus Laserleistung, Spotgröße und Schweißgeschwindigkeit ab Fraunhofer ILT – Laserstrahlschweißen.
Durch den Einsatz der Super Pulse Technology kann die Leistung der Laserquelle optimal genutzt werden, um sowohl die Spotgröße als auch die Einschweißtiefe an die speziellen Anforderungen des Werkstücks anzupassen. Dies führt zu einer höheren Prozessstabilität und Qualität der Schweißnähte.
Die Super Pulse Technology ermöglicht eine präzise Kontrolle der Energieeinbringung, was besonders bei der Bearbeitung von komplexen Geometrien und empfindlichen Materialien von Vorteil ist. Diese Technologie trägt dazu bei, die thermische Belastung zu minimieren und die Nahtqualität zu maximieren.
Wie hängen Spotgröße und Leistungsdichte zusammen?
In der industriellen Praxis des Laserschweißens spielt die Spotgröße eine entscheidende Rolle für die Einschweißtiefe. Die Spotgröße bestimmt zusammen mit der Laserleistung die Leistungsdichte, definiert als die Leistung pro Fläche (W/cm²). Eine Reduktion der Spotgröße führt zu einer signifikanten Erhöhung der Leistungsdichte. Wird der Spotdurchmesser halbiert, vervierfacht sich die Leistungsdichte, was die Voraussetzung für das Tiefschweißen schafft.
Typischerweise liegt die Spotgröße bei industriellen Laserschweißanwendungen im Bereich von 0,1 bis 2,0 mm, wobei die Wahl der Spotgröße von der spezifischen Anwendung und den Materialeigenschaften abhängt. Eine präzise Steuerung der Spotgröße ist entscheidend, um die gewünschte Einschweißtiefe und Schweißqualität zu erreichen.
| Serie | Spotgrößenbereich (mm) |
|---|---|
| Sigma Fibre-Serie | 0,1 – 2,0 |
| Sigma Light-Serie | 0,2 – 2,0 |
Die angegebenen Spotgrößenbereiche ermöglichen eine flexible Anpassung an unterschiedliche Schweißanforderungen und Werkstoffe.
Einfluss der Spotgröße auf die Einschweißtiefe
Die Einschweißtiefe kann je nach Material und Prozessparametern variieren. Beispielsweise sind bei Edelstahl 1.4301 Einschweißtiefen von mehreren Millimetern möglich, während bei Aluminiumlegierungen aufgrund ihrer höheren Wärmeleitfähigkeit andere Parameter erforderlich sind.
Mehr zu den Regime-Grundlagen des Tiefschweißens erfahren Sie in unserem Blogbeitrag.
Werkstoffspezifische Parameter und Anwendungen
Die Wahl der Spotgröße und Leistungsdichte muss auf den spezifischen Werkstoff abgestimmt sein. So kann beispielsweise bei Edelstahl 1.4301 eine höhere Leistungsdichte erforderlich sein, um eine ausreichende Einschweißtiefe zu erzielen. Systeme wie die Sidanus Light oder die Sirius Light von Sigma Laser bieten die Flexibilität, unterschiedliche Spotgrößen und Leistungsparameter einzustellen, um den Anforderungen in der Medizintechnik, Elektronik oder im Automobilbau gerecht zu werden.
Die richtige Einstellung der Spotgröße ist entscheidend, um die optimale Schweißqualität zu erreichen und die Prozessstabilität zu gewährleisten. Sigma-Laser-Anlagen ermöglichen durch ihre präzise Steuerung und Anpassungsfähigkeit ein effektives Management der Spotgröße, was zu einer verbesserten Produktionsqualität führt.
Für die Qualifizierung von Schweißverfahren kann die Norm EN ISO 15614 relevant sein, die Anforderungen an die Schweißverfahrensprüfung definiert und sicherstellt, dass die Schweißnähte den geforderten Qualitätsstandards entsprechen ISO 15614-11:2002.
Was bestimmt die Einschweißtiefe?
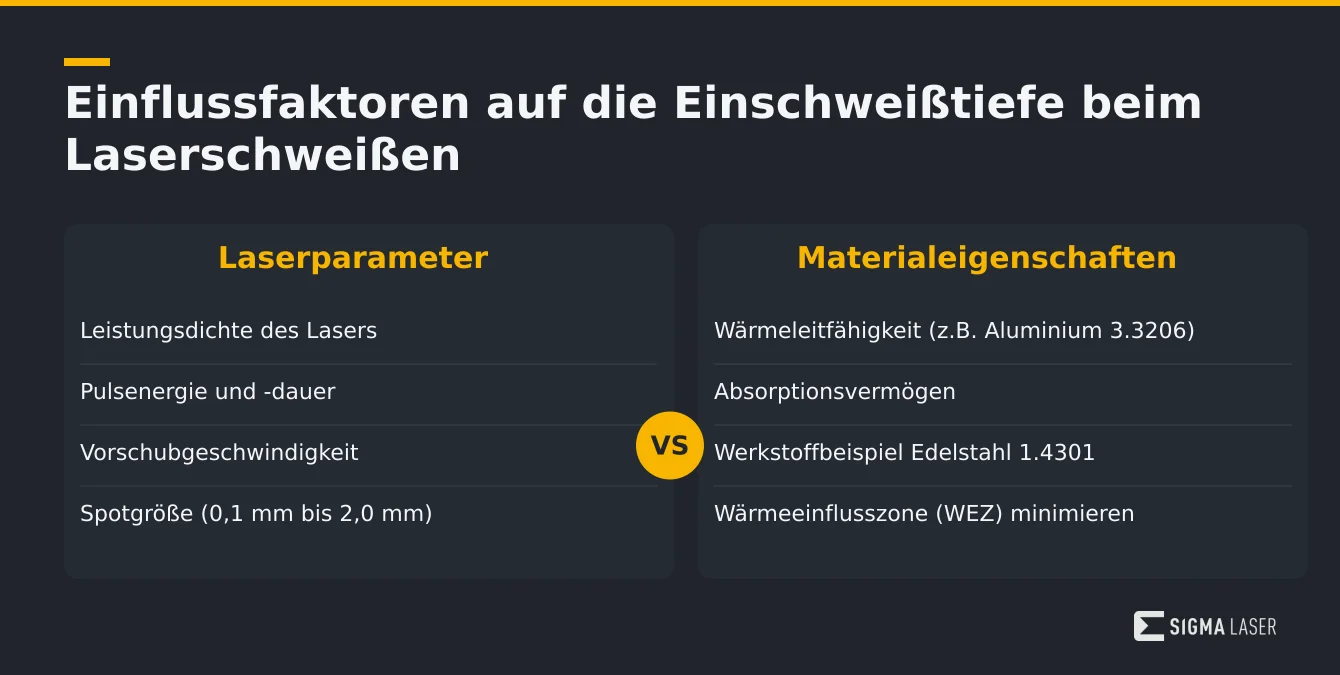
Die Einschweißtiefe beim Laserschweißen wird durch eine Vielzahl von Faktoren beeinflusst, die alle in einem komplexen Zusammenspiel stehen. Wesentliche Einflussgrößen sind die Leistungsdichte des Lasers, die Pulsenergie und -dauer sowie der Vorschub. Diese Parameter bestimmen, wie effektiv die Energie des Lasers in das Material eingekoppelt wird, um die gewünschte Einschweißtiefe zu erreichen.
Typischerweise liegt die Einschweißtiefe bei industriellen Laserschweißanwendungen im Bereich von wenigen Millimetern bis zu mehreren Zentimetern, abhängig von der Materialdicke und den Prozessparametern. Die Wärmeeinflusszone (WEZ) sollte dabei minimiert werden, um Verformungen zu reduzieren und die Materialeigenschaften zu erhalten. Fraunhofer ILT – Laserstrahlschweißen
Parameter der Lasertechnik
Die Spotgröße des Lasers hat einen direkten Einfluss auf die Einschweißtiefe. Mit einer kleineren Spotgröße lässt sich bei gegebener Leistung eine höhere Leistungsdichte erzielen, was ein tieferes Eindringen des Lasers in das Material ermöglicht. Gleichzeitig spielt die Wahl zwischen kontinuierlichem und gepulstem Laserschweißen eine Rolle: Pulsenergie und -dauer müssen so abgestimmt sein, dass die Wärmeeinflusszone (WEZ) optimal kontrolliert wird.
Die Spotgröße variiert typischerweise zwischen 0,1 mm und 2,0 mm, was eine präzise Anpassung an die jeweilige Anwendung ermöglicht. Bei den Sigma-Anlagen, wie der Sidanus Fibre, kann die Spotgröße zwischen 0,1 mm und 2,0 mm eingestellt werden, um eine hohe Flexibilität bei der Bearbeitung unterschiedlicher Materialien zu gewährleisten.
Materialeigenschaften
Die Werkstoffeigenschaften, wie Wärmeleitfähigkeit und Absorption, bestimmen maßgeblich die erreichbare Einschweißtiefe. Materialien mit hoher Wärmeleitfähigkeit, wie z. B. Aluminium (Werkstoffnummer 3.3206), leiten die Wärme schneller ab, was die Einschweißtiefe verringern kann. Dagegen zeigen Werkstoffe wie Edelstahl (z. B. 1.4301) bei angepasster Parametereinstellung eine größere Tiefe der Schweißnaht.
Die Wahl des geeigneten Lasersystems ist entscheidend, um die Materialeigenschaften optimal zu nutzen. Edelstahl, wie 1.4301, profitiert von der Fähigkeit der Sigma-Laseranlagen, präzise Energieeinstellungen vorzunehmen, um die gewünschte Einschweißtiefe zu erreichen.
Anwendungsbereiche und Prozesswahl
Je nach Anforderung des Bauteils kann zwischen einer Tiefschweißnaht und einer flachen Wärmeleitungsnaht gewählt werden. In der Luft- und Raumfahrt, wo hohe Festigkeit bei minimalem Gewicht gefordert ist, sind Tiefschweißnähte besonders relevant. Hier bietet die Nutzung von Sigma-Laser-Anlagen mit moderner Technologie wie der Super Pulse Technology (SPT) erhebliche Vorteile.
Die Super Pulse Technology (SPT) ermöglicht eine gleichmäßige Nahtbildung mit minimaler Verformung, was besonders in der Luft- und Raumfahrtindustrie von Vorteil ist. Diese Technologie erlaubt eine präzise Steuerung des Wärmeeintrags, was zu hochwertigen Schweißnähten führt.
Zusammengefasst hängt die optimale Einschweißtiefe von einem sorgfältig abgestimmten Zusammenspiel der Lasertechnik und den spezifischen Materialeigenschaften ab. Durch die Wahl der passenden Laserschweißanlage und die präzise Einstellung der Prozessparameter lassen sich in der industriellen Anwendung signifikante Qualitätssteigerungen erzielen.
Wo liegt der optimale Fokus: auf, über oder unter der Oberfläche?
Optimale Fokuslage in der Fertigung
Im industriellen Laserschweißen ist die Wahl der Fokuslage entscheidend für die Qualität der Schweißnaht. Die Spotgröße und die Einschweißtiefe eines Lasers hängen eng mit der Position der Strahltaille zusammen. Eine präzise Steuerung dieser Parameter ermöglicht es, die Wärmeeinflusszone zu minimieren und die Prozessstabilität zu erhöhen.
Typischerweise liegt die Spotgröße im Bereich von 0,1 bis 2,0 mm, wie es auch bei den Anlagen von Sigma Laser der Fall ist. Die Einschweißtiefe kann je nach Material und Lasertyp bis zu mehreren Millimetern betragen. Besonders bei hochreflektierenden Materialien wie Aluminium oder Kupfer ist die präzise Einstellung der Fokuslage von Bedeutung, um die gewünschte Nahtqualität zu erzielen.
Defokussierung als Stellgröße
Durch gezieltes Defokussieren kann die Nahtbreite angepasst werden, ohne die Einschweißtiefe signifikant zu beeinflussen. In der Praxis wird dies häufig angewendet, um Oberflächen zu glätten oder bei empfindlichen Werkstoffen die Wärmeeinflusszone zu reduzieren. Die Strahltaille und die Tiefenschärfe sind hierbei entscheidend.
Die Defokussierung ermöglicht es, die Wärmeeinflusszone zu steuern, was besonders bei der Verarbeitung von Edelstählen wie 1.4301 oder Werkzeugstählen wie 1.2343 wichtig ist. Diese Materialien erfordern eine präzise Kontrolle der Wärmezufuhr, um Verzug und andere thermische Effekte zu minimieren.
Praxisfälle: Glätten und Tiefschweißen
Typische industrielle Anwendungen erfordern unterschiedliche Fokuslagen. Beim Glätten von Oberflächen wird der Fokus über die Werkstückoberfläche gelegt, um die Nahtbreite zu erhöhen. Für das Tiefschweißen hingegen wird der Fokus tiefer in das Material gelegt, um eine größere Einschweißtiefe zu erreichen. Diese Techniken sind in der Luft- und Raumfahrt sowie in der Automobilindustrie von besonderer Bedeutung.
Die Einhaltung von Standards wie der EN ISO 15614 ist essentiell, um die Qualität und Reproduzierbarkeit der Schweißnähte sicherzustellen. Diese Norm legt die Anforderungen an die Qualifizierung von Schweißverfahren fest, was insbesondere bei sicherheitskritischen Anwendungen von Bedeutung ist.
Mehr Informationen zu den Parametern des Laserschweißens finden Sie auf unserer Webseite.
Beobachten statt raten: die Leica-10×-Optik
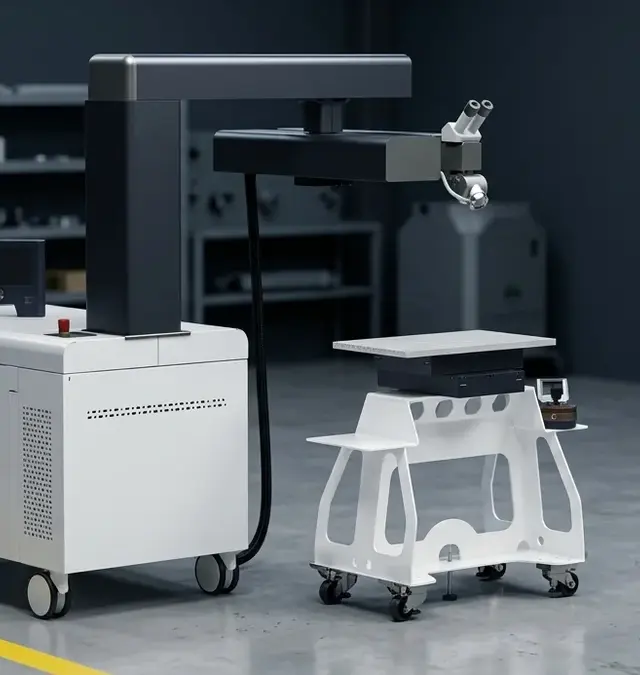
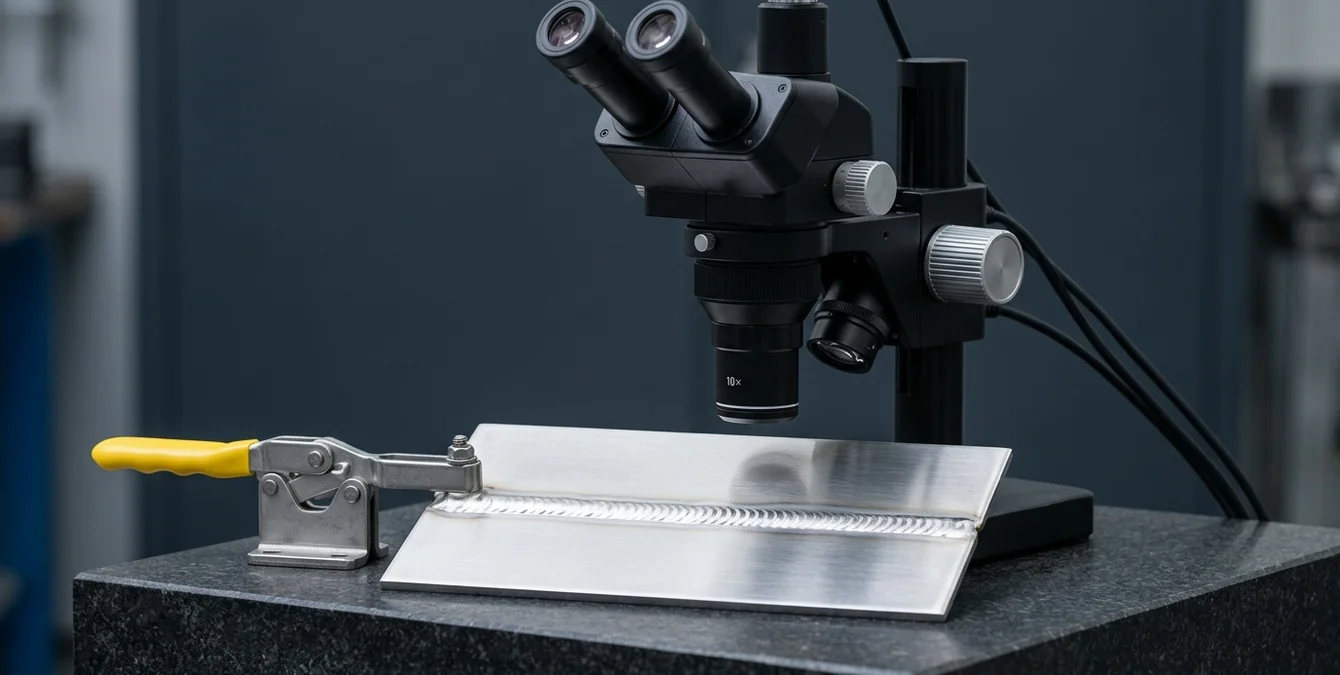
Die präzise Prozessvorbereitung ist entscheidend für die Qualität des Laserschweißens, insbesondere bei Kleinserien und Reparaturarbeiten. Die Leica-10×-Optik, ein Standardmerkmal aller Sigma-Laser-Anlagen, ermöglicht es, den Schweißprozess mit höchster Genauigkeit zu beobachten und zu steuern. Das Beobachtungsmikroskop vereinfacht das Positionieren der Schweißnaht über ein Fadenkreuz, wodurch die Spotgröße optimal eingestellt werden kann.
| Werkstoff | Bevorzugte Spotgröße | Typische Einschweißtiefe |
|---|---|---|
| Edelstahl (1.4301) | kleiner | mehrere Millimeter |
| Hochfester Stahl (1.2343) | größer | größere Einschweißtiefe erforderlich |
Die optimale Kombination aus Spotgröße und Einschweißtiefe hängt vom Material und den Prozessparametern ab.
Spotgröße und Einschweißtiefe kontrollieren
Dank der Leica-10×-Optik wird der Spot am Bauteil exakt eingestellt. Dies ist entscheidend, um die gewünschte Einschweißtiefe zu erreichen und die Wärmeeinflusszone (WEZ) zu minimieren. Die direkte Kontrolle der Schweißnaht während des Prozesses erlaubt Anpassungen in Echtzeit, was besonders beim Tiefschweißen von Vorteil ist, um eine gleichmäßige und tiefe Durchdringung zu gewährleisten. Typische Einschweißtiefen beim Präzisionslaserschweißen liegen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und der Laserleistung Journal of Laser Applications.
Anwendungen in der Industrie
Diese Technologie ist besonders nützlich in Bereichen, die hohe Präzision erfordern, wie der Medizintechnik oder der Luft- und Raumfahrt. Bei der Produktion von Bauteilen aus unterschiedlichen Werkstoffen, wie etwa Edelstahl 1.4301 oder Werkzeugstahl 1.2343, ist die Anpassungsfähigkeit der Spotgröße entscheidend, um optimale Schweißergebnisse zu erzielen. Die Leica-10×-Optik unterstützt dabei, diese Anforderungen durch exakte Prozessüberwachung zu erfüllen.
- Präzises Einstellen der Spotgröße für variierende Werkstoffe
- Direkte Kontrolle der Nahtqualität während des Schweißens
- Anpassungsfähigkeit für Kleinserien und Reparaturarbeiten
Mit der Leica-10×-Optik von Sigma Laser wird die Prozesssicherheit erhöht und die Qualität der Schweißverbindungen nachhaltig verbessert. Diese optische Präzisionstechnologie ist ein wesentlicher Bestandteil der Sigma-Laser-Anlagen und stellt sicher, dass der Anwender den Schweißprozess jederzeit genau im Blick hat. Typische industrielle Laserschweißparameter umfassen Laserleistungen von einigen hundert Watt bis zu etwa 500 Watt für Präzisionsanwendungen, wobei die Spotgröße flexibel zwischen 0,1 mm und 2,0 mm eingestellt werden kann Fraunhofer ILT – Laserstrahlschweißen.
Vom Spot zur fertigen Naht: Parameter aufeinander abstimmen
Im industriellen Umfeld des Laserschweißens ist die präzise Abstimmung von Prozessparametern entscheidend, um optimale Ergebnisse zu erzielen. Die Spotgröße und die Einschweißtiefe stehen in direktem Zusammenhang mit der Pulsenergie und der Überlappung der Schweißnähte. Ein fundiertes Verständnis dieser Parameter ist essenziell, um sowohl feine Nähte in der Feinwerktechnik als auch robuste Aufbaunähte am Werkzeug effizient zu realisieren.
Spotgröße und Pulsenergie: Kernparameter verstehen
Die Spotgröße beeinflusst maßgeblich die Energieeinbringung in das Material und damit die resultierende Einschweißtiefe. Eine kleinere Spotgröße konzentriert die Energie auf eine kleinere Fläche, was zu einer erhöhten Einschweißtiefe führen kann. Bei Anwendungen, die eine präzise Wärmeeinbringung erfordern, wie etwa in der Feinwerktechnik, ist dies ein entscheidender Vorteil. Andererseits kann bei der Aufbaunaht an Werkzeugen eine größere Spotgröße sinnvoll sein, um eine breitere Wärmeeinflusszone zu erzielen. Für mehr Informationen zur Minimierung dieser Wärmeeinflusszone besuchen Sie unseren Blogartikel.
Typischerweise variiert die Spotgröße bei industriellen Laserschweißanwendungen zwischen 0,1 mm und 2,0 mm, abhängig von der spezifischen Anwendung und den Materialanforderungen. Die Pulsenergie kann dabei bis zu 170 J betragen, wie es bei den Nd:YAG-Lasern von Sigma der Fall ist. Diese Parameter ermöglichen eine Einschweißtiefe, die je nach Material und Laserleistung zwischen wenigen Mikrometern und mehreren Millimetern liegt.
Überlappung und Vorschub: Die Dynamik der Nahtgestaltung
Die Überlappung der Laserspots sowie der Vorschub beeinflussen die Qualität und die mechanischen Eigenschaften der Schweißnaht. Eine hohe Überlappung kann die Nahtqualität verbessern, indem sie eine gleichmäßige Energieverteilung gewährleistet. Der Vorschub muss entsprechend angepasst werden, um die gewünschte Nahtgeometrie zu erreichen. Diese Parametereinstellung ist besonders in der Medizintechnik und der Luft- und Raumfahrt von Bedeutung, wo höchste Präzision gefordert ist.
Das Zusammenspiel dieser Parameter ermöglicht es Anwendern von Sigma-Laser-Anlagen, sowohl in mobilen als auch stationären Systemen, eine breite Palette von Materialien und Anwendungen effizient zu bearbeiten. Diese Flexibilität ist besonders wertvoll für Branchen mit variierenden Anforderungen, wie der Automobilindustrie oder der Elektronikfertigung.
Für eine umfassende Einführung in die Laserschweißtechnik besuchen Sie bitte unseren Hauptartikel.
Die Einhaltung von Standards wie der ISO 15614-11 ist dabei von entscheidender Bedeutung, um die Qualität und Reproduzierbarkeit der Schweißnähte sicherzustellen. Diese Norm bietet Richtlinien zur Qualifizierung von Schweißverfahren, die insbesondere bei sicherheitskritischen Anwendungen unerlässlich sind.
Häufig gestellte Fragen
Wie beeinflusst die Spotgröße die Einschweißtiefe beim Laserschweißen?
Die Spotgröße hat direkten Einfluss auf die Einschweißtiefe. Eine kleinere Spotgröße konzentriert die Laserenergie auf einen kleineren Bereich, was zu einer größeren Einschweißtiefe führt. Umgekehrt verteilt eine größere Spotgröße die Energie breiter, was die Einschweißtiefe verringert. Die Wahl der Spotgröße hängt von den spezifischen Anforderungen des Werkstücks ab.
Welche Rolle spielt die Spotgröße bei der Präzision von Laserschweißnähten?
Die Spotgröße ist entscheidend für die Präzision von Laserschweißnähten. Eine kleinere Spotgröße ermöglicht präzisere Schweißnähte, da sie die Energie auf einen kleineren Bereich fokussiert. Dies ist besonders wichtig bei Anwendungen, die hohe Genauigkeit erfordern, wie in der Luft- und Raumfahrt oder der Medizintechnik.
Welche Lasertypen bietet Sigma Laser für unterschiedliche Spotgrößen an?
Sigma Laser bietet sowohl Nd:YAG- als auch Ytterbium-Faserlaser an, die für eine Vielzahl von Spotgrößen konfiguriert werden können. Diese Flexibilität ermöglicht es, die optimale Spotgröße für spezifische Anwendungen und Werkstoffe zu wählen, um die gewünschten Schweißergebnisse zu erzielen.
Wie wirkt sich die Spotgröße auf die Wärmeeinflusszone (WEZ) aus?
Eine kleinere Spotgröße reduziert die Wärmeeinflusszone (WEZ), da die Energie stärker konzentriert ist. Dies minimiert den Wärmeeintrag in das umliegende Material und verringert Verformungen. Eine größere Spotgröße führt zu einer breiteren WEZ, was die Materialeigenschaften in einem größeren Bereich beeinflussen kann.
Kann die Spotgröße bei Sigma-Anlagen angepasst werden?
Ja, Sigma-Anlagen bieten die Möglichkeit, die Spotgröße je nach Anforderung anzupassen. Dies ermöglicht eine hohe Flexibilität bei der Bearbeitung unterschiedlicher Materialien und Geometrien. Die Anpassung der Spotgröße erfolgt über die Wahl der Optik und die Konfiguration des Lasersystems.
Welche Vorteile bieten Sigma-Lasersysteme bei der Anpassung der Spotgröße?
Sigma-Lasersysteme bieten durch ihre fortschrittliche 5-Achs-Kinematik und die Verwendung von Leica-10×-Optiken eine präzise Anpassung der Spotgröße. Dies ermöglicht eine optimale Steuerung der Einschweißtiefe und der Schweißnahtqualität, was besonders in anspruchsvollen industriellen Anwendungen von Vorteil ist.
Quellen
- DIN SPEC 17026 — Diese Spezifikation behandelt die Grundlagen der Laserbearbeitung, einschließlich der Beziehung zwischen Spotgröße und Einschweißtiefe.
- ISO 15614-11:2002 — Internationale Norm für die Qualifizierung von Schweißverfahren, die auch Laserstrahlschweißen umfasst.
- Fraunhofer ILT – Laserstrahlschweißen — Forschungsergebnisse und technische Berichte des Fraunhofer-Instituts für Lasertechnik zum Thema Laserstrahlschweißen.
- VDI 3405 Blatt 3 — Richtlinie zur Qualitätssicherung beim Laserstrahlschmelzen, relevant für die Einschweißtiefe.
- Journal of Laser Applications — Fachzeitschrift mit Artikeln über die Anwendung von Lasertechnologien, einschließlich Schweißprozessen.
- Welding Journal — Internationale Fachzeitschrift für Schweißtechnik mit Artikeln über Laserschweißverfahren.
- Zeitschrift für wirtschaftlichen Fabrikbetrieb (ZWF) — Deutsche Fachzeitschrift mit Artikeln zur industriellen Anwendung von Lasertechnologien.