

- Die Zelle vom Bauteil aus rückwärts konstruieren
- Was die Module leisten
- Layout-Entscheidungen
- Gestufte Automatisierung
- Taktzeit-Überlegungen
- Inbetriebnahmephasen
- Häufig gestellte Fragen
- Welche Vorteile bietet die Kombination aus Rotate- und Slide-Modul?
- Wie kann ich die Schweißprogramme für verschiedene Bauteile verwalten?
- Worauf sollte ich bei der Layoutplanung besonders achten?
- Wie läuft die Inbetriebnahme einer Simass-Schweißzelle typischerweise ab?
- Weiterführende Artikel
Kurz beantwortet: Beim Aufbau einer multi axis welding cell mit Simass Rotate und Slide beginnen Sie mit der Analyse Ihrer Bauteilgeometrie und Prozessanforderungen. Daraus leiten Sie die benötigten Bewegungsachsen und Module ab. Die Kombination aus Rotate- und Slide-Modul ermöglicht präzises Schweißen verschiedenster Werkstückgrößen – von Mikrorohren bis zu großen Bauteilen – und unterstützt flexible Automatisierungsgrade.
| Fehlerquelle | Empfohlene Maßnahme |
|---|---|
| Übersehene Hinterschneidungen oder schwer zugängliche Nahtbereiche | Sorgfältige Betrachtung der Bauteilgeometrie aus verschiedenen Perspektiven |
| Zu frühe Festlegung auf ein Modul | Alle Prozessanforderungen und zukünftige Bauteilvarianten prüfen |
| Eingeschränkte Bewegungsfreiheit einer Achse | Bewegungsabläufe mit Skizzen oder CAD-Modellen visuell überprüfen |
| Kollisionen zwischen Achsen/Modulen | Frühzeitige Kollisionsprüfung und Bewegungsanalyse |
| Fehlende Synchronisation zwischen Einschub und Schweißprozess | Prozessabläufe überwachen und Bewegungsprofile anpassen |
| Unzureichende Sichtprüfung nach Modulwechsel | Nach jedem Einschubwechsel Sitz und Spannkraft kontrollieren |
Die Zelle vom Bauteil aus rückwärts konstruieren
Der Konstruktionsprozess einer mehrachsigen Schweißzelle mit Simass Rotate und Slide beginnt stets mit einer konsequent bauteilzentrierten Vorgehensweise. Im ersten Schritt analysieren Sie die Geometrie des Werkstücks im Detail: Konturen, Schweißnahtverläufe, Zugänglichkeiten und potenzielle Störkonturen. Ziel ist es, alle relevanten Merkmale zu erfassen, die den späteren Schweißprozess beeinflussen. Typische Fehlerquellen in dieser Phase sind das Übersehen von Hinterschneidungen oder schwer zugänglichen Nahtbereichen – eine sorgfältige Betrachtung aus verschiedenen Perspektiven ist daher unerlässlich.
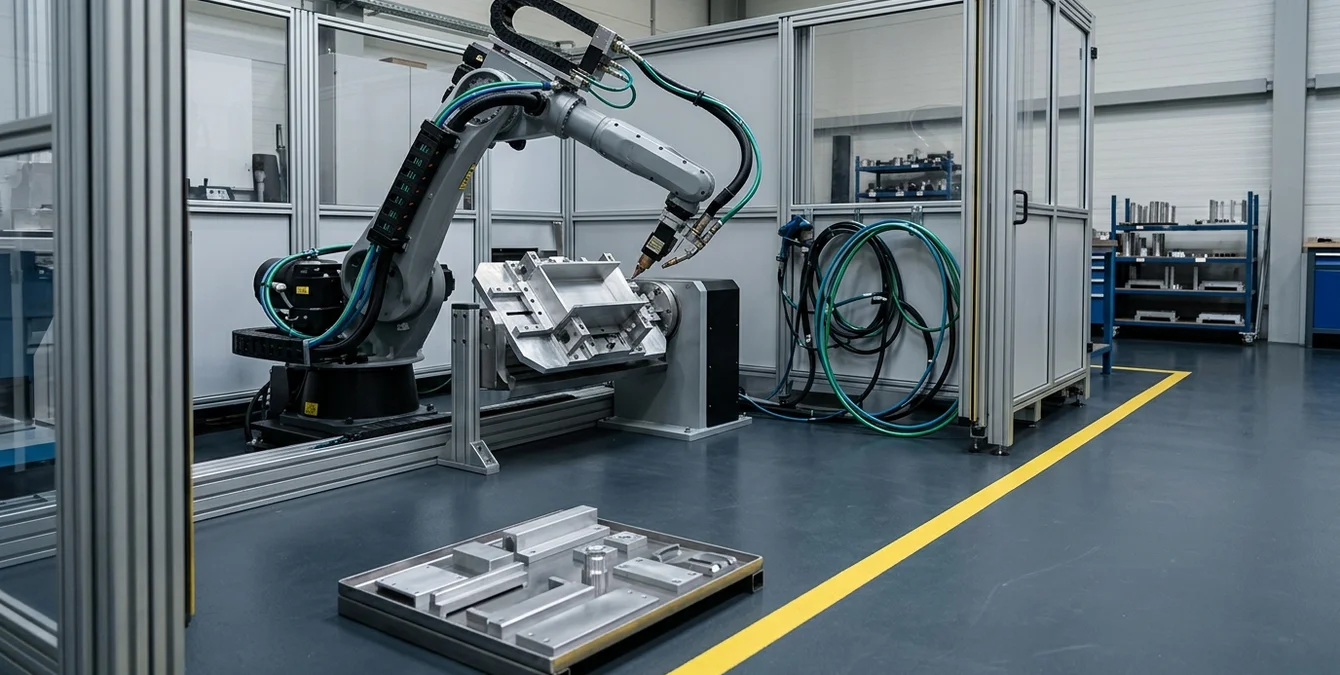
Im nächsten Schritt leiten Sie aus der Bauteilgeometrie die erforderlichen Bewegungen ab. Überlegen Sie, welche Achsen für die vollständige Erreichbarkeit aller Schweißstellen notwendig sind: Muss das Werkstück gedreht, verschoben oder in der Höhe verstellt werden? Gibt es Schweißnähte auf mehreren Ebenen oder Seiten, die in einem Arbeitsgang zugänglich sein müssen? Hierbei empfiehlt es sich, mit Skizzen oder CAD-Modellen zu arbeiten, um die Bewegungsabläufe visuell zu überprüfen. Achten Sie darauf, dass keine Achse in ihrer Bewegungsfreiheit eingeschränkt wird und Kollisionsbereiche frühzeitig erkannt werden.
Erst auf Basis dieser Bewegungsanalyse erfolgt die Modulauswahl: Das Rotate-Modul eignet sich für rotierende Bearbeitungen, während das Slide-Modul für lange, große oder mehrere parallele Werkstücke prädestiniert ist. In manchen Fällen kann eine Kombination beider Module die optimale Lösung sein. Typische Stolpersteine sind hier eine zu frühe Festlegung auf ein Modul, ohne alle Prozessanforderungen geprüft zu haben, oder das Unterschätzen zukünftiger Bauteilvarianten.
Die modulare Architektur der Simass-Zelle erlaubt es, die Ausstattung flexibel an die aktuelle und zukünftige Bauteilpalette anzupassen. Berücksichtigen Sie bereits in der Planungsphase die Möglichkeit eines späteren Modultauschs, um die Investition nachhaltig abzusichern. Prüfen Sie zudem, ob die gewählte Kombination auch für geplante Produktwechsel oder neue Bauteilgrößen geeignet ist. Ein strukturierter Abgleich mit der Produktionsplanung hilft, spätere Engpässe oder teure Nachrüstungen zu vermeiden.
Abschließend empfiehlt es sich, die geplante Zellenkonfiguration anhand eines Testbauteils oder einer Simulation zu validieren. Beobachten Sie dabei kritisch, ob alle Schweißstellen wie vorgesehen erreichbar sind und ob der Materialfluss reibungslos funktioniert. Typische Hinweise auf Optimierungsbedarf sind wiederholte Umspannvorgänge, eingeschränkte Sicht auf die Naht oder unnötige Bewegungsumwege. Eine frühzeitige Identifikation solcher Punkte erhöht die Prozesssicherheit und minimiert spätere Anpassungen.
| Kriterium | Simass Rotate-Modul | Simass Slide-Modul |
|---|---|---|
| Typische Werkstücke | Rotationssymmetrische Bauteile (z. B. Mikrorohre, massive Rohre, komplexe Geometrien) | Große oder lange Werkstücke (z. B. Rohre bis 1500 mm Länge, komplexe Querschnitte) |
| Bewegungsprinzip | Frei programmierbare oder festgetaktete Drehbewegung | Drei unabhängig steuerbare Einschubmodule (paralleles Ein-/Ausfahren) |
| Spanntechnik | Dreibackenfutter, Rundlaufgenauigkeit prüfen | Korrekte Positionierung und Fixierung im Einschub |
| Bearbeitungsoptionen | Exakte Schweißnähte entlang der Umfangsfläche | Horizontale und vertikale Bearbeitung durch motorisierte Drehachsen |
| Typische Fehlerquellen | Ungleichmäßige Spannung, Exzentrizität | Fehlausrichtung, fehlende Synchronisation zwischen Einschub und Schweißprozess |
| Besonderheiten | Start-/Stopp-Positionen und Drehgeschwindigkeit programmierbar | Beladen/Entladen außerhalb des Schweißbereichs, optionale Z-Achse integrierbar |
Was die Module leisten
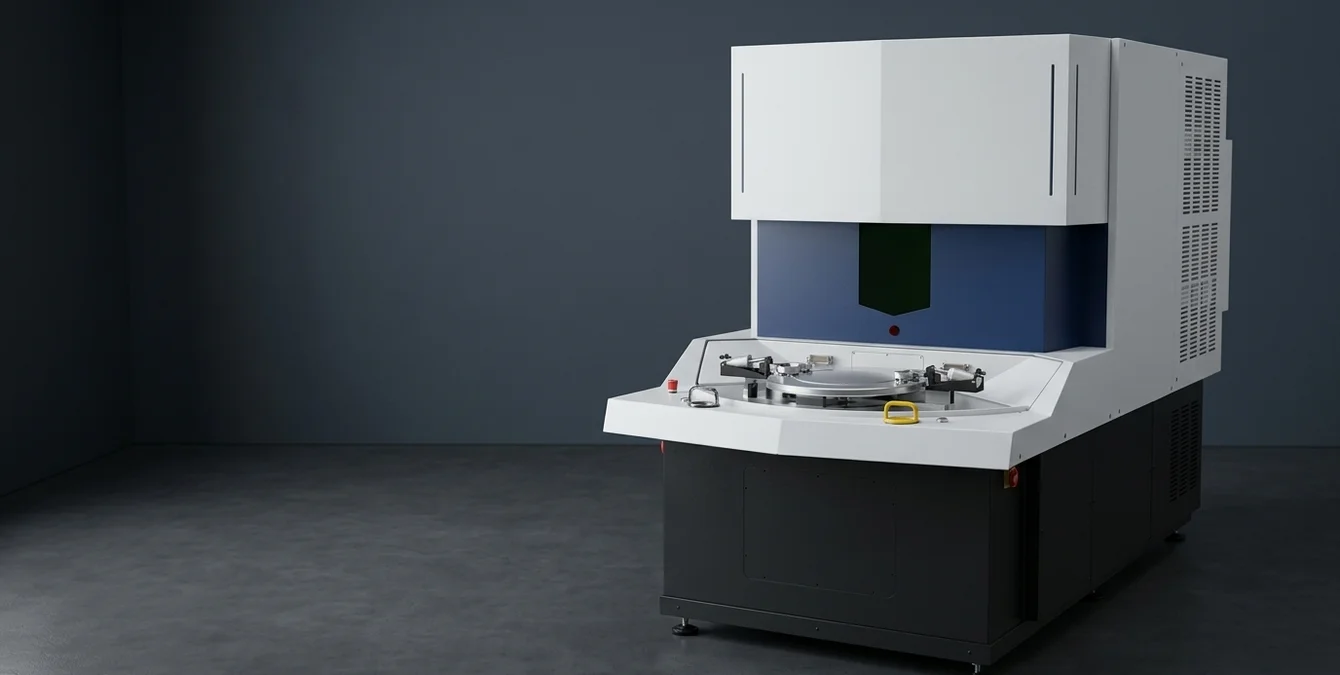
Das Simass Rotate-Modul ermöglicht die präzise Bearbeitung rotationssymmetrischer Bauteile – von filigranen Mikrorohren bis hin zu massiven Rohren und komplexen Geometrien. Die frei programmierbare oder festgetaktete Drehbewegung erlaubt es, Schweißnähte exakt entlang der Umfangsfläche zu positionieren. Beim Einrichten ist darauf zu achten, dass das Werkstück sicher im Dreibackenfutter gespannt ist und die Rundlaufgenauigkeit überprüft wird. Ein typischer Fehler ist eine ungleichmäßige Spannung, die zu Exzentrizität und damit zu ungleichmäßigen Schweißnähten führt. Während der Programmierung sollten Sie die gewünschte Drehgeschwindigkeit und die Start-/Stopp-Positionen sorgfältig festlegen, um die Prozesssicherheit zu gewährleisten.
Das Slide-Modul ist für große oder lange Werkstücke konzipiert, wie beispielsweise Rohre bis 1500 mm Länge oder Bauteile mit komplexen Querschnitten. Die drei unabhängig voneinander steuerbaren Einschubmodule ermöglichen das parallele Ein- und Ausfahren von Werkstücken. Dies reduziert Stillstandszeiten erheblich, da Beladen und Entladen außerhalb des Schweißbereichs erfolgen können. Achten Sie beim Einschieben auf die korrekte Positionierung und Fixierung des Werkstücks, um Kollisionen oder Fehlausrichtungen zu vermeiden. Die motorisierten Drehachsen der Einschübe erlauben horizontale und vertikale Bearbeitung; prüfen Sie vor jedem Zyklus die Bewegungsfreiheit und die Funktion der Sicherheitsverriegelungen.
Ein häufiger Stolperstein ist die fehlende Synchronisation zwischen Einschubbewegung und Schweißprozess. Überwachen Sie die Prozessabläufe und passen Sie die Bewegungsprofile gegebenenfalls an, um eine reibungslose Übergabe der Werkstücke sicherzustellen. Die Wiederholgenauigkeit der Module ist hoch, dennoch empfiehlt es sich, nach jedem Wechsel der Einschübe eine Sichtprüfung auf korrekten Sitz und Spannkraft durchzuführen.
Optional lässt sich eine zusätzliche Z-Achse integrieren, um noch komplexere Schweißpositionen und -höhen zu realisieren. Dies erweitert die Flexibilität der Zelle erheblich. Achten Sie bei der Integration darauf, dass alle Achsen kollisionsfrei arbeiten und die Softwaresteuerung die neuen Freiheitsgrade korrekt abbildet. Die Kombination aus Rotate- und Slide-Modul eröffnet ein breites Anwendungsspektrum – von der Einzelteilfertigung bis zur Kleinserie, von Präzisionsteilen bis zu großformatigen Werkstücken.
| Aspekt | Empfehlung |
|---|---|
| Bedienerzugang | Alle Bedienelemente, Module und Arbeitsbereiche ohne Umwege erreichbar halten |
| Beladestrategie | Ausreichend Platz für sicheres Handling beim parallelen Be- und Entladen der Slide-Einschübe einplanen |
| Führung von Gas- und Energieleitungen | Leitungen so verlegen, dass sie Bewegungsfreiheit der Achsen nicht einschränken; flexible Energieketten und klare Kabelwege nutzen |
| Integration Schutzgas/Absaugung | Gasanschlüsse und Absaugstutzen so platzieren, dass Wartung ohne Demontage möglich ist; regelmäßige Dichtigkeitsprüfungen durchführen |
| Nach jedem Umbau/Modulwechsel | Sichtkontrolle auf frei liegende, gespannte oder schleifende Leitungen |
| Planung | Tatsächliche Bewegungsabläufe des Bedieners berücksichtigen, nicht nur Konstruktionszeichnungen |
Layout-Entscheidungen
Die sorgfältige Gestaltung des Layouts einer mehrachsigen Schweißzelle ist entscheidend für einen effizienten und sicheren Betrieb. Im Zentrum steht der Bedienerzugang: Achten Sie darauf, dass alle Bedienelemente, Module und der Arbeitsbereich ohne Umwege erreichbar sind. Engstellen oder schlecht einsehbare Bereiche erhöhen das Unfallrisiko und erschweren die Wartung. Prüfen Sie nach dem Aufbau gezielt, ob der Zugang zu Not-Aus-Schaltern, Bedienpanels und Wartungspunkten jederzeit frei bleibt – insbesondere bei ausgefahrenen Einschüben oder geöffneter Drehvorrichtung.
Die Beladestrategie sollte sich an den realen Prozessabläufen und der Größe der zu bearbeitenden Bauteile orientieren. Beim parallelen Be- und Entladen der Slide-Einschübe ist es wichtig, dass der Bediener ausreichend Platz für das sichere Handling der Werkstücke hat. Beobachten Sie während der ersten Testläufe, ob es zu Kollisionen zwischen Bediener, Einschub und Achsen kommt. Typische Fehlerquellen sind zu knapp bemessene Abstände oder unübersichtliche Wegeführungen, die zu Stolper- oder Quetschgefahren führen können.
Ein oft unterschätzter Aspekt ist die fachgerechte Führung von Gas- und Energieleitungen. Diese dürfen die Bewegungsfreiheit der Achsen nicht einschränken und müssen so verlegt werden, dass sie weder in den Arbeitsbereich hineinragen noch sich an beweglichen Teilen verfangen können. Flexible Energieketten und klar gekennzeichnete Kabelwege sind bewährte Mittel, um Beschädigungen und Störungen vorzubeugen. Nach jedem Umbau oder Modulwechsel empfiehlt sich eine Sichtkontrolle: Liegen Leitungen frei, sind sie gespannt oder schleifen sie am Boden?
Die Integration der Schutzgas- und Absaugtechnik sollte bereits in der Layoutphase mitgedacht werden. Platzieren Sie Gasanschlüsse und Absaugstutzen so, dass ein schneller Wechsel oder eine Wartung ohne Demontage größerer Baugruppen möglich ist. Achten Sie darauf, dass keine Undichtigkeiten im Gasversorgungssystem entstehen, da diese die Schweißqualität unmittelbar beeinträchtigen können. Regelmäßige Dichtigkeitsprüfungen und die Kontrolle der Gasströmung während des Betriebs sind empfehlenswerte Routinen.
Vermeiden Sie den Fehler, das Layout ausschließlich auf Basis von Konstruktionszeichnungen zu planen. Beziehen Sie die tatsächlichen Bewegungsabläufe des Bedieners und die Dynamik der Module in Ihre Überlegungen ein. Beobachten Sie die Zelle im Probebetrieb: Wo entstehen Engpässe? Wo könnten Kabel oder Gasschläuche zur Stolperfalle werden? Durch iterative Anpassungen im Layout lassen sich viele typische Schwachstellen frühzeitig erkennen und beheben.
Gestufte Automatisierung
Die gestufte Automatisierung mit Simass Rotate folgt einem bewährten Ablauf, der sowohl Sicherheit als auch Prozessqualität in den Vordergrund stellt. Beginnen Sie grundsätzlich im manuellen Modus: So können Sie jede Achsbewegung, Spannvorgänge und die ersten Schweißungen unmittelbar beobachten und gezielt auf unerwartete Reaktionen oder Abweichungen reagieren. Achten Sie dabei auf gleichmäßige Bewegungen, stabile Lichtbogenführung und die exakte Positionierung des Werkstücks im Dreibackenfutter. Typische Hinweise auf Optimierungsbedarf sind ungleichmäßige Nahtbilder, Vibrationen oder unerwartete Achsstopps.
Im manuellen Betrieb lassen sich Parameter wie Drehgeschwindigkeit, Vorschub und Pulsdauer individuell anpassen und direkt auf ihre Wirkung hin überprüfen. Nutzen Sie diese Phase, um die optimale Kombination für Ihr spezifisches Bauteil zu ermitteln. Dokumentieren Sie die Einstellungen und beobachten Sie insbesondere die Wiederholgenauigkeit bei mehreren Testläufen. Achten Sie darauf, dass keine Kollisionen mit Spannmitteln oder Modulkanten auftreten – dies ist eine der häufigsten Fehlerquellen bei der Erstinbetriebnahme.
Sind die Bewegungsabläufe und Schweißparameter stabil und reproduzierbar, empfiehlt sich der Übergang in die teilautomatisierte Betriebsart. Über die Teach-in-Funktionen der Sigomatic-Software können Sie bewährte Sequenzen abspeichern und für wiederkehrende Aufgaben abrufen. Prüfen Sie nach jedem Automatisierungsschritt gezielt, ob die erzielte Nahtqualität und die Positionierung weiterhin den Anforderungen entsprechen. Typische Anzeichen für Automatisierungsprobleme sind unerwartete Stillstände, Abweichungen im Nahtverlauf oder sporadische Fehlermeldungen der Achssteuerung.
Die schrittweise Erhöhung des Automatisierungsgrads ermöglicht es Ihnen, die Produktivität gezielt zu steigern, ohne die Kontrolle über kritische Prozessschritte zu verlieren. Bleiben Sie auch im automatisierten Betrieb aufmerksam für Veränderungen im Anlagenverhalten, etwa durch Verschleiß, Temperaturschwankungen oder Materialchargenwechsel. Die Möglichkeit, jederzeit manuell einzugreifen und Anpassungen vorzunehmen, bleibt erhalten – nutzen Sie diese Flexibilität, um auch bei Serienfertigung eine gleichbleibend hohe Qualität sicherzustellen.
Taktzeit-Überlegungen
Die gezielte Reduktion der Taktzeit in einer multi axis welding cell mit Rotate- und Slide-Modul erfordert ein systematisches Vorgehen, das weit über die reine Parallelisierung von Belade- und Schweißvorgängen hinausgeht. Entscheidend ist, dass die Einschubmodule des Slide-Systems unabhängig voneinander außerhalb des Prozessraums vorbereitet und entladen werden können, während im Inneren bereits geschweißt wird. Beobachten Sie dabei, ob der Materialfluss zwischen den Einschüben und dem Schweißbereich reibungslos funktioniert – Verzögerungen beim Wechseln der Module oder Engpässe beim Nachschub sind typische Hinweise auf Optimierungspotenzial.
Ein häufiger Stolperstein ist die fehlerhafte Synchronisation zwischen Schweißprozess und Beladung. Achten Sie darauf, dass das Bedienpersonal die Einschübe rechtzeitig vorbereitet und die Werkstücke korrekt positioniert. Verifizieren Sie regelmäßig, ob die Einschübe vollständig aus dem Gefahrenbereich ausgefahren sind, bevor ein neues Werkstück eingelegt oder entnommen wird. Visuelle Kontrollpunkte und klare Arbeitsanweisungen helfen, Kollisionen und Stillstände zu vermeiden.
Die Nutzung von Programmbibliotheken für jede Bauteilfamilie ist ein weiterer Schlüsselfaktor. Bewährte Schweißprogramme können über die Sigomatic-Software hinterlegt und für wiederkehrende Werkstücke schnell abgerufen werden. Dies minimiert Rüstzeiten und verringert das Risiko von Fehleinstellungen. Überprüfen Sie nach jedem Programmwechsel die korrekte Auswahl des Programms und führen Sie bei neuen Bauteilvarianten stets einen Testlauf durch, um die Prozessstabilität zu sichern.
Regelmäßige Auswertungen der Produktionsdaten und Rückmeldungen der Bediener sind essenziell, um Schwachstellen im Ablauf frühzeitig zu erkennen. Typische Indikatoren für verbesserungswürdige Taktzeiten sind unerwartete Stillstände, häufige Programmwechsel oder wiederkehrende Nacharbeiten. Nutzen Sie diese Informationen, um die Ablaufplanung kontinuierlich zu justieren und die Leistungsfähigkeit der Schweißzelle langfristig zu sichern.
Inbetriebnahmephasen
Die Inbetriebnahmephasen einer multi axis welding cell mit Simass Rotate und Slide sind klar strukturiert, um eine sichere und stabile Integration in anspruchsvolle Branchen wie Werkzeugbau, Medizintechnik, Automobil, Lebensmittel & Verpackung sowie Luft- und Raumfahrt zu gewährleisten. Jede Phase verfolgt das Ziel, die Zelle technisch und prozessual optimal an die jeweiligen Produktionsanforderungen anzupassen.
Zu Beginn steht die mechanische und elektrische Montage der Module im Fokus. Hierbei ist es entscheidend, alle Verbindungselemente auf festen Sitz und die Verkabelung auf korrekte Zuordnung zu prüfen. Typische Fehlerquellen wie lose Steckverbindungen oder nicht korrekt montierte Schutzwände lassen sich durch Sichtkontrolle und Funktionsprüfung frühzeitig erkennen. Überprüfen Sie, ob alle Not-Aus-Schalter, Zugangssperren und Sicherheitsverriegelungen zuverlässig arbeiten – dies ist ein zentrales Abnahmekriterium, das vor dem ersten Einschalten dokumentiert werden sollte.
In der nächsten Phase erfolgt die Kalibrierung der Achsen und die Referenzfahrt. Beobachten Sie dabei die Bewegungsabläufe genau: Ruckartige Bewegungen, ungewöhnliche Geräusche oder Abweichungen von der programmierten Bahn deuten auf Justierfehler oder mechanische Blockaden hin. Die Referenzfahrt sollte reproduzierbar und kollisionsfrei ablaufen. Kontrollieren Sie nach der Kalibrierung die Endlagen und Nullpunkte jeder Achse und dokumentieren Sie die Ergebnisse für spätere Wartungen.
Im Anschluss werden Testschweißungen mit Referenzbauteilen durchgeführt. Ziel ist es, die Positioniergenauigkeit, Wiederholbarkeit und Prozesssicherheit zu validieren. Achten Sie auf gleichmäßige Nahtbilder, stabile Prozessparameter und eine saubere Trennung zwischen den Arbeitsbereichen der einzelnen Module. Typische Stolpersteine sind fehlerhafte Spannungen, unzureichende Abschirmung oder nicht korrekt zugeordnete Programme. Eine strukturierte Dokumentation der Testläufe erleichtert die spätere Fehleranalyse und Nachverfolgbarkeit.
Abschließend erfolgt die Freigabe für den produktiven Betrieb. Hierbei ist es ratsam, die Inbetriebnahme gemeinsam mit den verantwortlichen Qualitäts- und Produktionsverantwortlichen durchzuführen, um alle branchenspezifischen Anforderungen an Prozesssicherheit, Rückverfolgbarkeit und Dokumentation zu erfüllen. Erst wenn sämtliche Abnahmekriterien nachweislich erfüllt sind, wird die Zelle für die Serienfertigung freigegeben.
Häufig gestellte Fragen
Welche Vorteile bietet die Kombination aus Rotate- und Slide-Modul?
Die Kombination ermöglicht maximale Flexibilität: Sie können sowohl rotationssymmetrische Teile als auch große, komplexe Werkstücke effizient bearbeiten. Paralleles Beladen und Bearbeiten steigert die Produktivität, während die modulare Bauweise eine spätere Anpassung an neue Anforderungen erlaubt.
Wie kann ich die Schweißprogramme für verschiedene Bauteile verwalten?
Mit der Sigomatic-Software lassen sich Programmbibliotheken für unterschiedliche Bauteilfamilien anlegen. So können Sie bewährte Schweißparameter und Bewegungsabläufe speichern und bei Bedarf schnell abrufen, was die Umrüstzeiten deutlich verkürzt.
Worauf sollte ich bei der Layoutplanung besonders achten?
Achten Sie auf ergonomischen Bedienerzugang, sichere Beladebereiche und eine störungsfreie Führung von Gasen und Kabeln. Die Anordnung der Module sollte Kollisionen verhindern und einen effizienten Materialfluss ermöglichen. Frühzeitige Einbindung der Schutzmaßnahmen ist ratsam.
Wie läuft die Inbetriebnahme einer Simass-Schweißzelle typischerweise ab?
Die Inbetriebnahme erfolgt in mehreren Phasen: mechanische und elektrische Installation, Sicherheitsprüfung, Kalibrierung der Achsen, Testläufe mit Referenzbauteilen und abschließende Freigabe für die Produktion. Jede Phase wird durch spezifische Abnahmekriterien begleitet.


