

- Das Wichtigste in Kürze
- Welche Fehler treten beim Laserschweißen am häufigsten auf?
- Innere Schweißfehler
- Äußere Schweißfehler
- Geometrische Schweißfehler
- Fehler, Ursache, Abhilfe: die Übersichtstabelle
- Poren und Lunker: Woher kommen sie?
- Ursachen von Porosität
- Materialabhängige Faktoren
- Vermeidung von Schweißfehlern
- Heiß- und Kaltrisse: Wie lassen sie sich vermeiden?
- Erstarrungsrisse bei Aluminiumlegierungen
- Aufhärtungsrisse bei Werkzeugstählen
- Legierungsanpassung und Zusatzdraht
- Bindefehler und zu geringe Einschweißtiefe
- Ursachen und Einflussfaktoren
- Oberflächenfehler: Spritzer, Anlauffarben, unruhige Nahtschuppung
- Anlauffarben bei Edelstahl
- Oxidationsverfärbung bei Titan
- Verzug bei Feinblechen
- Wann ist ein Fehler noch zulässig?
- Bewertung und Nachweis der Fehler
- Fehler systematisch abstellen statt Symptome korrigieren
- Methodisches Vorgehen zur Fehlerreduktion
- Häufig gestellte Fragen
- Wie kann man Porosität beim Laserschweißen vermeiden?
- Welche Materialien sind am besten für das Laserschweißen geeignet?
- Welche typischen Fehler treten beim Laserschweißen auf?
- Wie beeinflusst die Wärmeeinflusszone (WEZ) die Schweißqualität?
- Welche Rolle spielt die Einschweißtiefe beim Laserschweißen?
- Wie beeinflusst die Wahl des Lasertyps die Schweißqualität?
- Wie unterstützt Sigma Laser die Fehlervermeidung bei komplexen Geometrien?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Fehler beim Laserschweißen wie Poren, Risse und Bindefehler können durch unzureichende Vorbereitungen oder falsche Parameter entstehen. Porenbildung resultiert oft aus Verunreinigungen oder falschem Schutzgasfluss. Risse können durch hohe Abkühlraten oder unpassende Werkstoffkombinationen entstehen. Bindefehler, wie unzureichende Einschweißtiefe, treten bei falscher Einstellung der Laserleistung oder zu schneller Schweißgeschwindigkeit auf. Eine genaue Analyse der Wärmeeinflusszone (WEZ) und Anpassung der Schweißparameter kann diese Probleme minimieren.
Das Wichtigste in Kürze
Das Laserschweißen bietet zahlreiche Vorteile gegenüber traditionellen Schweißverfahren, jedoch können auch hier Fehler auftreten, die die Qualität der Schweißnaht beeinträchtigen. Besonders für SFI und Bediener ist es wichtig, typische Schweißfehler zu erkennen und zu beheben, um die Effizienz und Qualität zu maximieren.
- Porosität vermeiden: Stellen Sie sicher, dass die Werkstücke sauber und frei von Verunreinigungen sind, um Gasblasen in der Schweißnaht zu verhindern.
- Risse reduzieren: Achten Sie auf die richtige Wärmeeinflusszone (WEZ) und kontrollieren Sie die Abkühlgeschwindigkeit, um Spannungsrisse zu minimieren.
- Optimale Einschweißtiefe: Passen Sie die Laserparameter an, um die gewünschte Einschweißtiefe zu erreichen und unzureichende Durchdringung zu vermeiden.
- Verzugskontrolle: Verwenden Sie geeignete Spannvorrichtungen und optimieren Sie die Schweißreihenfolge, um Verzug zu reduzieren.
- Materialkompatibilität: Prüfen Sie die Werkstoffnummern (z. B. 1.4301, 1.2343) und stellen Sie sicher, dass die Materialien für das Laserschweißen geeignet sind.
- Leistungsabfall: Überprüfen Sie regelmäßig die Laserquelle und die optischen Komponenten, um Leistungsverluste zu verhindern.
Indem Sie diese häufigen Fehler beim Laserschweißen identifizieren und adressieren, können Sie die Qualität und Effizienz Ihrer Schweißprozesse erheblich verbessern. Lesen Sie weiter, um detaillierte Lösungen für spezifische Schweißprobleme zu finden und Ihr Fachwissen zu vertiefen.
Welche Fehler treten beim Laserschweißen am häufigsten auf?
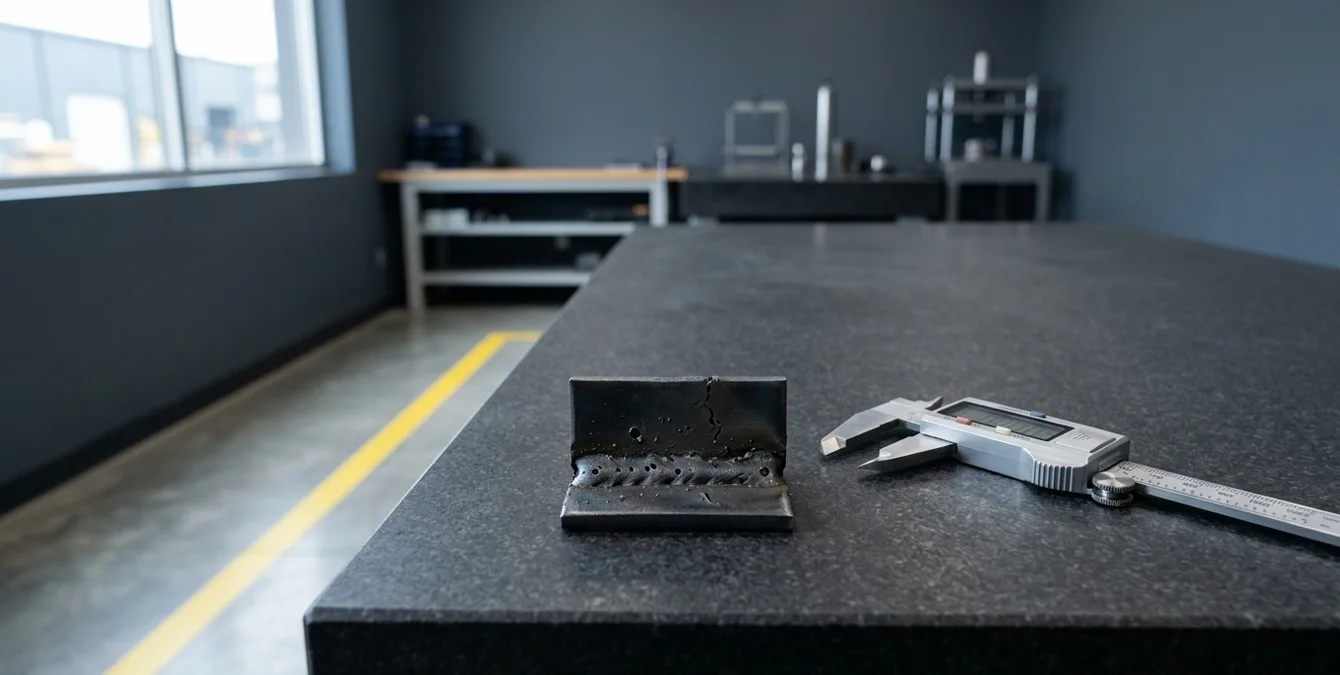
Das Laserschweißen ist ein hochpräzises Verfahren, das in der modernen Fertigung eingesetzt wird, um Materialien wie Edelstahl, Aluminium und Kupfer zu verbinden. Trotz seiner vielen Vorteile können bei unsachgemäßer Anwendung verschiedene Schweißfehler auftreten, die die Qualität der Schweißnaht beeinträchtigen. Diese Fehler lassen sich gemäß der Norm DIN EN ISO 6520-1 in innere, äußere und geometrische Kategorien einordnen.
Innere Schweißfehler
- Poren: Diese entstehen häufig durch eingeschlossene Gase, die während des Schweißprozesses freigesetzt werden. Porosität kann die mechanische Festigkeit der Schweißnaht erheblich verringern.
- Risse: Thermische Spannungen führen zu Rissen, die die Integrität der Verbindung gefährden können. Die Kontrolle der Wärmeeinflusszone (WEZ) ist entscheidend, um Rissbildung zu minimieren.
- Bindefehler: Unvollständige Fusion tritt auf, wenn der Laserstrahl die Werkstücke nicht vollständig durchdringt, was zu schwachen Verbindungen führt. Eine sorgfältige Anpassung der Laserparameter wie Leistung und Schweißgeschwindigkeit kann helfen, diese Fehler zu vermeiden.
Äußere Schweißfehler
- Spritzer: Metalltröpfchen, die während des Schweißens entstehen und an der Oberfläche haften, können die Optik und Funktion der Schweißnaht beeinträchtigen. Eine präzise Steuerung der Laserleistung und der Fokuslage ist erforderlich, um Spritzer zu minimieren.
- Anlauffarben: Diese Verfärbungen treten durch Oxidation bei hohen Temperaturen auf und können die Korrosionsbeständigkeit reduzieren. Die Verwendung von Schutzgasen kann die Entstehung von Anlauffarben verringern.
- Nahtüberhöhung: Eine zu hohe Naht kann die Belastbarkeit der Verbindung beeinträchtigen und erfordert oft Nachbearbeitung. Die richtige Einstellung der Energieeinbringung und der Vorschubgeschwindigkeit ist entscheidend.
Geometrische Schweißfehler
- Kantenversatz: Ein Versatz der Kanten führt zu einer ungleichmäßigen Schweißnaht und kann zu Spannungen führen, die die Stabilität der Baugruppe beeinträchtigen. Eine präzise Justierung der Bauteile vor dem Schweißprozess ist notwendig.
- Endkraterrisse: Diese entstehen am Ende einer Schweißnaht und sind oft Folge eines abrupten Abbruchs des Schweißprozesses. Ein sanfter Auslauf des Lasers kann helfen, diese Risse zu vermeiden.
Um diese Fehler zu minimieren, sollten Sie die richtige Laserschweißtechnik wählen und die Werkstoffspezifikationen genau beachten. Typische Parameter wie die Laserleistung im Bereich von 100 bis 500 Watt und die Schweißgeschwindigkeit von bis zu 5 m/min sind je nach Werkstoff und Anforderung anzupassen. Weitere Informationen zu spezifischen Parametern für verschiedene Werkstoffe finden Sie in unseren Werkstoff-Artikel. Die Qualifizierung von Schweißverfahren nach EN ISO 15614 kann ebenfalls zur Sicherstellung der Schweißqualität beitragen DIN EN ISO 15614-11:2011-05.
Fehler, Ursache, Abhilfe: die Übersichtstabelle
Laserschweißen ist ein hochpräzises Verfahren, das in der industriellen Fertigung aufgrund seiner Effizienz und Genauigkeit weit verbreitet ist. Dennoch können trotz seiner Vorteile verschiedene Fehlerbilder auftreten. Diese Übersichtstabelle bietet einen schnellen Einblick in häufige Fehler beim Laserschweißen, deren Ursachen und mögliche Abhilfemaßnahmen. Ziel ist es, die Qualität der Schweißnähte zu optimieren und Produktionsausfälle zu minimieren.
| Fehlerbild | Typische Ursache(n) | Abhilfe |
|---|---|---|
| Poren | Unzureichende Nahtvorbereitung, falsche Schutzgaswahl | Verbesserung der Nahtvorbereitung, Auswahl eines geeigneten Schutzgases |
| Heißrisse | Hoher Wärmeinput, ungeeigneter Werkstoff | Reduzierung der Wärmeeinflusszone, Verwendung rissresistenter Werkstoffe |
| Kaltrisse | Schlechte Nahtgeometrie, hohe Eigenspannungen | Optimierung der Nahtgeometrie, Vorwärmen des Werkstücks |
| Bindefehler | Zu geringe Einschweißtiefe, falsche Laserparameter | Anpassung der Laserparameter, Erhöhung der Einschweißtiefe |
| Humping | Zu hohe Schweißgeschwindigkeit, unzureichende Wärmeabfuhr | Reduzierung der Schweißgeschwindigkeit, Verbesserung der Wärmeableitung |
| Spritzer | Fehlerhafte Schutzgasströmung, übermäßige Energiezufuhr | Optimierung der Schutzgasströmung, Reduzierung der Energiezufuhr |
| Endkraterrisse | Schnelles Abkühlen, ungleichmäßige Energieverteilung | Langsames Abkühlen, gleichmäßige Verteilung der Energie |
| Anlauffarben | Zu hohe Temperatur, falsche Schutzgaszusammensetzung | Anpassung der Temperatur, Verwendung eines geeigneten Schutzgases |
Die genannten Fehlerbilder und deren Abhilfemaßnahmen bieten eine fundierte Grundlage zur Optimierung von Laserschweißprozessen in der Industrie. Bei spezifischen Werkstoffen wie Edelstahl, Aluminium oder Kupfer sind spezifische Parameteranpassungen notwendig, die im jeweiligen Werkstoffartikel detailliert beschrieben werden.
Die Einhaltung der Norm EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren und gewährleistet, dass die Prozesse den industriellen Standards entsprechen. DIN EN ISO 15614-11:2011-05
Poren und Lunker: Woher kommen sie?
Beim Laserschweißen können Fehler auftreten, die sich in Form von Poren und Lunkern manifestieren. Diese Schweißfehler beeinträchtigen die Integrität und Qualität der Schweißnaht erheblich.
Ursachen von Porosität
Porosität entsteht häufig durch Gaseinschlüsse, die während des Schweißprozesses nicht entweichen können. Die Instabilität des sogenannten “Keyhole”-Effekts ist eine häufige Quelle solcher Gaseinschlüsse. Auch Feuchtigkeit und Verunreinigungen auf der Werkstückoberfläche tragen zur Bildung von Poren bei.
Materialabhängige Faktoren
Verschiedene Werkstoffe reagieren unterschiedlich auf das Laserschweißen. Beispielsweise kann bei verzinktem Stahl die Zinkausgasung zu einer signifikanten Porenbildung führen. Bei Messing und Aluminium sind ebenfalls werkstoffspezifische Besonderheiten zu beachten, die zu Schweißfehlern führen können. Die vollständigen werkstoffspezifischen Parametertabellen sind in den jeweiligen Artikeln zu finden.
Die Wahl des geeigneten Lasertyps, wie z.B. Nd:YAG oder Ytterbium-Faserlaser, kann je nach Material entscheidend sein. Während Nd:YAG-Laser mit Wellenlängen von 1064 nm häufig für Stähle wie 1.4301 eingesetzt werden, sind Faserlaser mit 1070 nm für Aluminiumlegierungen und hochreflektive Materialien vorteilhaft.
Vermeidung von Schweißfehlern
Um Schweißfehler wie Porosität zu minimieren, kann die richtige Schutzgasführung entscheidend sein. Darüber hinaus kann die Pulsformung des Lasers optimiert werden, um die Stabilität des Schweißprozesses zu erhöhen und die Qualität der Schweißnaht zu verbessern.
Die Anwendung der Norm DIN EN ISO 15614-11:2011-05 zur Qualifizierung von Schweißverfahren kann dabei helfen, die Prozessparameter optimal anzupassen und reproduzierbare Ergebnisse zu erzielen. Eine präzise Steuerung der Laserparameter, wie sie durch die Sigomatic Pro Steuerung in Sigma-Anlagen ermöglicht wird, trägt ebenfalls zur Reduzierung von Schweißfehlern bei.
Heiß- und Kaltrisse: Wie lassen sie sich vermeiden?
Heiß- und Kaltrisse sind häufige Fehler beim Laserschweißen, die in verschiedenen Werkstoffen auftreten können. Diese Schweißfehler entstehen durch ungünstige Spannungen und Materialeigenschaften während des Abkühlprozesses. Um diese Probleme zu minimieren, sind spezifische Maßnahmen erforderlich, die auf die jeweiligen Werkstoffe abgestimmt sind.
Typischerweise treten Heißrisse bei hohen Schweißgeschwindigkeiten und unzureichender Vorwärmung auf. Die Wahl der optimalen Prozessparameter, wie Laserleistung und Schweißgeschwindigkeit, ist entscheidend, um die Wärmeeinflusszone (WEZ) zu kontrollieren und Rissbildung zu vermeiden. Die WEZ sollte so klein wie möglich gehalten werden, um die Materialeigenschaften nicht negativ zu beeinflussen.
Erstarrungsrisse bei Aluminiumlegierungen
Aluminiumlegierungen der Serien 5xxx und 6xxx neigen zu Erstarrungsrissen. Diese treten auf, wenn das Schmelzbad zu schnell erstarrt und dabei Schrumpfspannungen entstehen. Eine geeignete Maßnahme zur Vermeidung solcher Risse ist die Anpassung der Legierung über den Einsatz von Zusatzdraht. Weitere Details zu diesem Ansatz finden Sie im Artikel über Aluminium-Laserschweißen.
Die Verwendung von Zusatzdraht mit ähnlicher oder leicht abweichender chemischer Zusammensetzung kann die Bildung von Erstarrungsrissen reduzieren. Zudem kann die Anpassung der Laserparameter, wie die Reduzierung der Schweißgeschwindigkeit, die Rissbildung minimieren.
Aufhärtungsrisse bei Werkzeugstählen
Werkzeugstähle wie 1.2343 sind anfällig für Aufhärtungsrisse, die durch unkontrollierte Martensitbildung im Bereich der Wärmeeinflusszone entstehen. Eine gezielte Vorwärmung sowie Anlasseffekte können die Bildung dieser Risse verhindern. Eine ausführliche Diskussion dieser Methoden ist im Artikel über Werkzeugstahl-Laserschweißen zu finden.
Die Vorwärmung auf Temperaturen zwischen 150 °C und 250 °C kann die Bildung von Martensit und damit verbundenen Rissen effektiv reduzieren. Eine kontrollierte Abkühlung nach dem Schweißen ist ebenfalls wichtig, um Spannungen abzubauen.
Legierungsanpassung und Zusatzdraht
Die Legierungsanpassung durch den Einsatz von Zusatzdraht kann nicht nur bei Aluminium, sondern auch bei anderen Materialien wirkungsvoll sein. Diese Technik hilft, unvollständige Fusion und Porosität zu reduzieren. Für weitere Informationen zur Anwendung dieser Technik besuchen Sie den Artikel über Laserschweißen mit Zusatzdraht.
Durch die richtige Parameterwahl und Werkstoffanpassung können die typischen Fehler beim Laserschweißen, wie Risse und unvollständige Fusion, effektiv vermieden werden. Sigma-Laser-Anlagen ermöglichen präzise Anpassungen, um die Qualität der Schweißnähte zu optimieren.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2011-05 zur Qualifizierung von Schweißverfahren ist entscheidend, um die Prozesssicherheit und -qualität zu gewährleisten. Die präzise Steuerung der Laserparameter mit Sigma-Anlagen, wie der Sidanus Fibre mit einer Leistung von bis zu 600 W und einer Spitzenleistung von 6 kW, bietet die nötige Flexibilität zur Anpassung an unterschiedliche Werkstoffe und Schweißanforderungen.
Bindefehler und zu geringe Einschweißtiefe
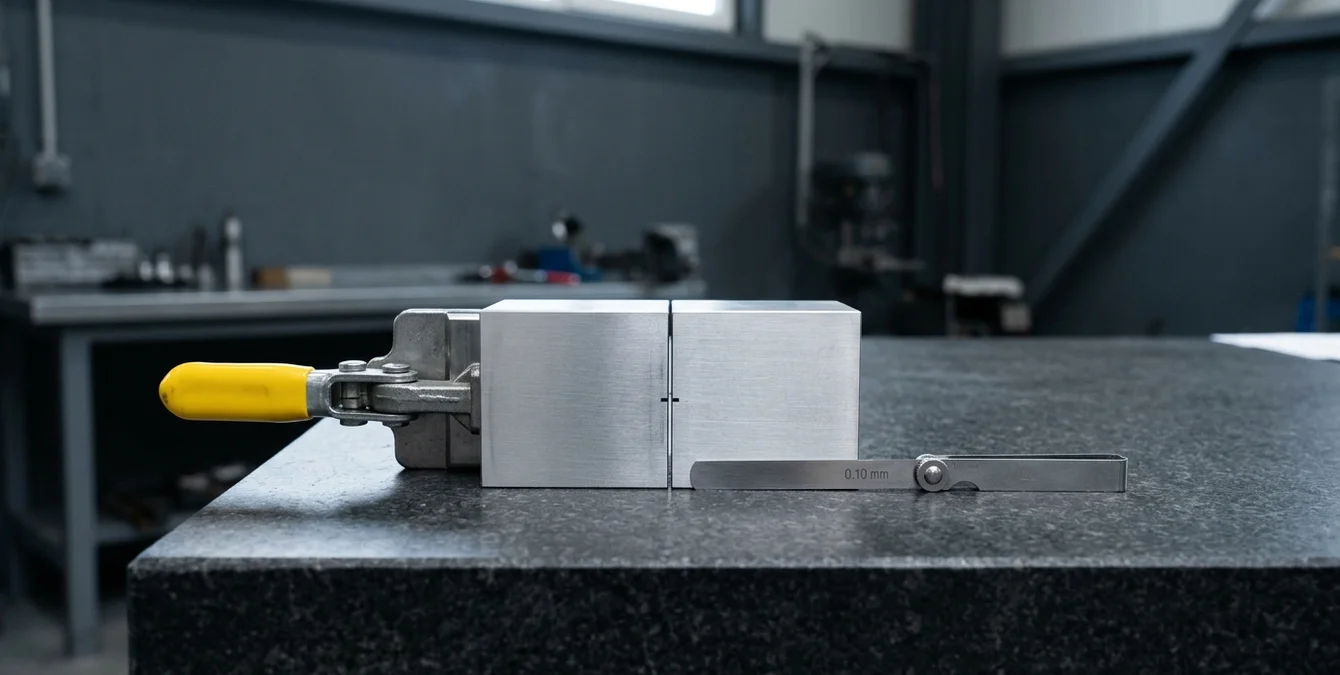
Beim Laserschweißen können verschiedene Schweißfehler auftreten, die die Qualität und Festigkeit der Schweißnaht beeinträchtigen. Zu den häufigsten Problemen zählen Bindefehler und eine zu geringe Einschweißtiefe. Diese Fehler entstehen häufig durch eine unzureichende Fokuslage, eine falsche Leistungsdichte, ein unpassendes Spaltmaß oder eine unangemessene Spotgröße. Eine detaillierte Analyse der physikalischen Tiefe liefert wertvolle Informationen zur Optimierung der Schweißparameter.
Ursachen und Einflussfaktoren
- Fokuslage: Eine korrekte Fokussierung ist entscheidend, um eine ausreichende Energieübertragung zu gewährleisten und Bindefehler zu vermeiden. Typischerweise sollte die Fokuslage so eingestellt werden, dass der Laserstrahl optimal auf die Werkstückoberfläche trifft, um die maximale Energieübertragung zu gewährleisten.
- Leistungsdichte: Die optimale Leistungsdichte hängt vom Werkstoff und seiner Wärmeleitfähigkeit ab. Eine zu niedrige Leistungsdichte führt oft zu unvollständiger Fusion. In der Industrie wird häufig eine Leistungsdichte von bis zu 10^6 W/cm² verwendet, um eine angemessene Einschweißtiefe zu erreichen.
- Spaltmaß: Ein zu großes Spaltmaß kann die Energieverteilung beeinträchtigen und somit die Einschweißtiefe reduzieren. Typische Toleranzen für das Spaltmaß liegen im Bereich von ±0,1 mm, um die Schweißqualität zu gewährleisten.
- Spotgröße: Die Wahl der Spotgröße beeinflusst direkt die Einschweißtiefe und muss je nach Material angepasst werden. Eine Spotgröße von 0,2 bis 2,0 mm ist üblich, um eine präzise Energieeinbringung zu ermöglichen.
Sonderfälle, wie das Laserschweißen von Mischverbindungen oder hochreflektierendem Kupfer, stellen zusätzliche Herausforderungen dar, da sie spezielle Anpassungen der Schweißparameter erfordern. Bei hochreflektierenden Materialien ist es wichtig, die Laserparameter so zu wählen, dass die Reflektion minimiert wird, um die Energieeffizienz zu erhöhen.
Um Schweißfehler zu minimieren, ist es essenziell, werkstoffspezifische Parametertabellen zu verwenden, die in den verlinkten Artikeln detailliert behandelt werden. Eine präzise Abstimmung der Laserschweißparameter ermöglicht es, die gewünschten Ergebnisse in der industriellen Anwendung zu erzielen. Die Norm DIN EN ISO 15614-11 bietet eine Grundlage für die Qualifizierung von Schweißverfahren, um reproduzierbare und qualitativ hochwertige Schweißnähte zu gewährleisten.
Oberflächenfehler: Spritzer, Anlauffarben, unruhige Nahtschuppung
Beim Laserschweißen können spezifische Fehler auftreten, die je nach Werkstoff unterschiedliche Ursachen haben. Diese Oberflächenfehler beeinträchtigen die Qualität der Schweißnaht erheblich. Im Folgenden werden häufige Fehlerbilder und deren Ursachen je Werkstoff betrachtet. Für detaillierte Parametertabellen verweisen wir auf die jeweiligen Werkstoff-Artikel.
Anlauffarben bei Edelstahl
Bei Edelstahl, insbesondere den Sorten 1.4301 und 1.4404, können Anlauffarben durch hohe Temperaturen und unzureichendes Schutzgas entstehen. Eine Anpassung der Schutzgaszufuhr und der Laserleistung kann hier Abhilfe schaffen. Typischerweise wird ein Schutzgasfluss von etwa 10–20 l/min empfohlen, um die Bildung von Anlauffarben zu minimieren. Die Wahl des Schutzgases, wie Argon oder Helium, kann ebenfalls die Qualität der Schweißnaht beeinflussen.
Oxidationsverfärbung bei Titan
Oxidationsverfärbungen sind ein typisches Problem beim Schweißen von Titan und entstehen durch den Kontakt mit Sauerstoff bei hohen Temperaturen. Eine intensivierte Schutzgasabdeckung kann diese Verfärbungen minimieren. Weitere Informationen finden Sie in unserem Artikel über Titan-Laserschweißen. Bei Titan ist es entscheidend, die Schweißnaht und die angrenzenden Bereiche effektiv mit Schutzgas zu umhüllen, um die Oxidation zu verhindern.
Verzug bei Feinblechen
Verzug tritt häufig bei dünnen Blechen auf, wenn die Wärmeeinflusszone (WEZ) zu groß ist. Eine präzise Steuerung der Laserenergie ist hier entscheidend. Lesen Sie mehr über diese Herausforderungen in unserem Artikel zu Dünnblech-Laserschweißen. Um Verzug zu minimieren, kann eine Reduzierung der Laserleistung oder eine Erhöhung der Schweißgeschwindigkeit hilfreich sein. Typische Schweißgeschwindigkeiten variieren je nach Materialdicke und Laserleistung, liegen jedoch häufig im Bereich von 1 bis 10 m/min.
Um diese Schweißfehler zu minimieren, bieten die Anlagen von Sigma Laser, wie die Sidanus Light oder Sineo Fibre, vielfältige Einstellmöglichkeiten, die eine optimale Anpassung an die spezifischen Werkstoffe ermöglichen. Eine korrekte Auswahl der Parameter ist entscheidend für die Vermeidung von Porosität, Rissen und unvollständiger Fusion. Die präzise Steuerung der Laserparameter, wie Pulsdauer und Frequenz, ermöglicht eine Anpassung an unterschiedliche Materialdicken und -eigenschaften. Für die Qualifizierung von Schweißverfahren ist die Norm DIN EN ISO 15614-11:2011-05 relevant, die Anforderungen an die Schweißverfahrensprüfung definiert.
Wann ist ein Fehler noch zulässig?
Bei der Anwendung von Laserschweißen in der industriellen Fertigung spielt die Bewertung der Zulässigkeit von Schweißfehlern eine entscheidende Rolle. Fehler wie Porosität, Risse oder unvollständige Fusion können die Integrität der Schweißverbindung erheblich beeinträchtigen. Die DIN EN ISO 13919 bietet einen standardisierten Ansatz zur Klassifizierung dieser Fehler in die Bewertungsgruppen B, C und D, was eine objektive Beurteilung ermöglicht. Weitere Details zu diesen Bewertungsgruppen finden Sie in unserem Blog-Artikel.
Bewertung und Nachweis der Fehler
Die Bewertung von Schweißfehlern erfolgt nicht nur visuell, sondern auch durch umfangreiche Prüfverfahren. Diese sind essenziell, um die Einhaltung der festgelegten Toleranzen sicherzustellen. Für eine fundierte Analyse der Schweißnähte bietet sich der Einsatz von zerstörungsfreien Prüfmethoden an, die in unserem detaillierten Artikel beschrieben werden.
In der Praxis werden die Laserschweißanlagen von Sigma Laser, wie die Sidanus Light und Sirius Light, häufig in Bereichen eingesetzt, die hohe Präzision und Zuverlässigkeit erfordern. Dank innovativer Technologien wie der Swivel Optics und dem Z-Axis Module ermöglichen diese Anlagen eine präzise Steuerung der Schweißparameter, um die Entstehung von Schweißfehlern zu minimieren. Die Sidanus Light arbeitet mit einer maximalen Pulsenergie von bis zu 170 J und einer Spitzenleistung von 13 kW, was eine hohe Flexibilität bei der Anpassung an unterschiedliche Schweißanforderungen bietet.
Die Einhaltung der Schweißverfahrensqualifikation gemäß DIN EN ISO 15614 ist unerlässlich, um die Prozesssicherheit und Qualität zu gewährleisten. Diese Norm legt die Anforderungen an die Qualifizierung von Schweißverfahren fest und sichert so die Reproduzierbarkeit und Zuverlässigkeit der Schweißverbindungen.
Fehler systematisch abstellen statt Symptome korrigieren
In industriellen Schweißprozessen, insbesondere beim Laserschweißen, führt eine systematische Fehleranalyse zu nachhaltigeren Ergebnissen als bloße Symptombehebungen. Dabei sollten Sie einer methodischen Vorgehensweise folgen, bei der jeweils nur eine Einflussgröße pro Versuch geändert wird. Dies minimiert die Fehler beim Laserschweißen und maximiert die Prozessstabilität.
Methodisches Vorgehen zur Fehlerreduktion
- Musterteile dokumentieren und Parametervariationen nachvollziehbar aufzeichnen.
- Freigegebene Parametersätze im Programmspeicher sichern, um reproduzierbare Ergebnisse zu gewährleisten.
- Nutzung von werkstoffspezifischen Parametertabellen, die auf Parameter-Grundlagen basieren.
Die richtige Parametereinstellung ist entscheidend, um Schweißfehler wie Porosität, Risse und unvollständige Fusion zu vermeiden. Diese Parameter sollten idealerweise in speziell für den Werkstoff erstellten Tabellen zusammengefasst werden. Eine Verlinkung zu Normen und Sicherheitsrichtlinien gewährleistet zudem die Einhaltung geltender Standards wie DIN-EN-ISO 4063.
Durch den Einsatz von Sigma-Laser-Anlagen, wie der Sidanus Light oder der Sirius Light, können präzise und kontrollierte Ergebnisse erzielt werden. Diese Systeme ermöglichen es, die Einflüsse der Wärmeeinflusszone (WEZ) gezielt zu steuern und somit die Einschweißtiefe optimal zu kontrollieren.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2011-05 ist unerlässlich, um die Qualifizierung von Schweißverfahren sicherzustellen. Diese Norm bietet eine Grundlage für die Validierung und Dokumentation von Schweißprozessen, um die Prozesssicherheit und -effizienz zu erhöhen.
Häufig gestellte Fragen
Wie kann man Porosität beim Laserschweißen vermeiden?
Porosität kann durch Optimierung der Schweißparameter wie Laserleistung und Schweißgeschwindigkeit minimiert werden. Eine saubere Werkstückoberfläche und die Verwendung geeigneter Schutzgasatmosphären, wie Argon oder Helium, sind ebenfalls entscheidend, um die Bildung von Poren zu verhindern. Regelmäßige Wartung der Laseroptik trägt zudem zur Qualitätssicherung bei.
Welche Materialien sind am besten für das Laserschweißen geeignet?
Laserschweißen eignet sich besonders gut für rostfreie Stähle wie 1.4301, Aluminium und Titan. Auch hochfeste Stähle und Nickellegierungen lassen sich effizient verarbeiten. Wichtig ist, dass die Materialien eine gute Wärmeleitfähigkeit und geringe Reflexionseigenschaften aufweisen, um optimale Ergebnisse zu erzielen.
Welche typischen Fehler treten beim Laserschweißen auf?
Häufige Fehler beim Laserschweißen umfassen Porosität, Risse, unzureichende Einschweißtiefe und Verzug. Diese können durch falsche Parameterwahl, unzureichende Materialvorbereitung oder unpassende Schutzgasführung verursacht werden. Eine präzise Parametereinstellung und Materialanalyse sind entscheidend zur Fehlervermeidung.
Wie beeinflusst die Wärmeeinflusszone (WEZ) die Schweißqualität?
Die WEZ beeinflusst die mechanischen Eigenschaften der Schweißnaht erheblich. Eine zu große WEZ kann zu Verzug und Spannungen führen, während eine zu kleine WEZ die Verbindung schwächen kann. Optimale Laserparameter minimieren die WEZ und verbessern die Nahtqualität.
Welche Rolle spielt die Einschweißtiefe beim Laserschweißen?
Die Einschweißtiefe ist entscheidend für die Festigkeit und Integrität der Schweißverbindung. Sie muss ausreichend sein, um die geforderten mechanischen Eigenschaften zu gewährleisten. Eine präzise Steuerung der Laserparameter ist notwendig, um die gewünschte Einschweißtiefe zu erreichen und Materialfehler zu vermeiden.
Wie beeinflusst die Wahl des Lasertyps die Schweißqualität?
Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern beeinflusst die Schweißqualität durch Unterschiede in der Strahlqualität und Energieeffizienz. Nd:YAG-Laser sind vielseitig, während Faserlaser eine hohe Strahlqualität bieten, die für feine und präzise Schweißarbeiten ideal ist.
Wie unterstützt Sigma Laser die Fehlervermeidung bei komplexen Geometrien?
Sigma Laser setzt auf 5-Achs-CNC-Kinematik (X·Y·Z·C·D), die präzise und reproduzierbare Schweißnähte auch an anspruchsvollen Bauteilgeometrien ermöglicht. In Kombination mit Super Pulse Technology (SPT) werden typische Fehler wie Poren oder Bindefehler durch kontrollierten Wärmeeintrag und optimale Nahtführung deutlich reduziert.
Quellen
- DIN EN ISO 15614-11:2011-05 — Diese Norm behandelt die Qualifizierung von Schweißverfahren für metallische Werkstoffe, einschließlich Laserschweißen.
- DGUV Information 209-002 — Diese DGUV-Information bietet Sicherheitsrichtlinien und Präventionsmaßnahmen für das Laserschweißen.
- DIN EN ISO 13919-1:1997-04 — Diese Norm spezifiziert die Akzeptanzkriterien für Unregelmäßigkeiten beim Schweißen von Stahl, einschließlich Laserschweißen.
- ISO 4063:2009 — Diese internationale Norm klassifiziert die verschiedenen Schweißprozesse, einschließlich Laserschweißen.
- Fraunhofer ILT – Laserschweißen — Das Fraunhofer-Institut für Lasertechnik bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen.
- Welding in the World — Eine Fachzeitschrift, die regelmäßig Artikel und Studien zu Schweißtechnologien, einschließlich Laserschweißen, veröffentlicht.
- Schweißtechnik: Fachzeitschrift für Schweiß-, Schneid- und Löttechnik — Eine Fachzeitschrift, die sich mit den neuesten Entwicklungen und Herausforderungen im Bereich der Schweißtechnik beschäftigt.
- Patent DE102010037679A1 — Ein Patent, das sich mit einem speziellen Verfahren zur Verbesserung der Qualität beim Laserschweißen befasst.


