- Das Wichtigste in Kürze
- Welche Normen und Vorschriften gelten beim Laserschweißen?
- Qualitätsanforderungen
- Sicherheitsvorschriften
- Qualität und Dokumentation: Zwei Regelwerksstränge, ein Ziel
- Nahtqualität und Prozessqualifikation
- Dokumentation und Rückverfolgbarkeit
- Verantwortlichkeiten im Betrieb
- Nahtqualität bewerten: DIN EN ISO 13919 und die Bewertungsgruppen
- Bewertungsgruppen B, C und D
- WPS und Betriebsqualifikation: ISO 15609-4 und ISO 3834
- Schweißanweisung nach DIN EN ISO 15609-4
- Verfahrensqualifizierung nach ISO 15614-11
- Qualitätsstufen der ISO 3834
- Schweißnahtprüfung und typische Fehlerbilder
- Typische Fehlerbilder
- Rückverfolgbarkeit und Dokumentation: Was Auditoren sehen wollen
- Die drei Nachweise, die ein Audit trägt
- Bedienerqualifikation: DIN EN ISO 14732 und zertifizierte Schulungen
- Was die Bedienerprüfung umfasst
- Wie zertifizierte Schulungen die Einarbeitung verkürzen
- Entscheidungshilfe: Normkonformität als Kaufkriterium
- Prüfliste für die Anlagenauswahl
- Nächste Schritte: Normkonformität im eigenen Betrieb klären
- Praxisnahe Beratung zu Laserschweißen Sicherheitsnormen
- Schulungsangebote für Normenverständnis
- Expertengespräche für maßgeschneiderte Lösungen
- Häufig gestellte Fragen
- Welche Vorteile bieten Sigma-Laserschweißanlagen gegenüber herkömmlichen WIG-Verfahren?
- Können Sigma-Laserschweißanlagen bei verschiedenen Werkstoffnummern eingesetzt werden?
- Gibt es spezielle Anforderungen an die Arbeitsumgebung für Sigma-Laserschweißanlagen?
- Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
- Welche Vorteile bietet die 5-Achs-CNC-Kinematik von Sigma Laser für normgerechtes Laserschweißen?
- Quellen
Kurz beantwortet: Beim Laserschweißen regeln vor allem DIN EN ISO 13919 (Bewertungsgruppen für Nahtunregelmäßigkeiten), DIN EN ISO 15614-11 (Qualifizierung des Schweißverfahrens), DIN EN ISO 3834 (Qualitätsanforderungen des Betriebs) und DIN EN ISO 14732 (Qualifizierung des Bedienpersonals) die Qualität. Sie legen fest, wie Nähte bewertet, Verfahren nachgewiesen und Prozesse dokumentiert werden — die Grundlage für Audits und Kundenfreigaben.
Das Wichtigste in Kürze
Laserschweißen ist eine präzise und effiziente Technologie, die in der Fertigungsindustrie weit verbreitet ist. Dabei spielt die Einhaltung von Qualitätsnormen wie der DIN EN ISO 13919 eine entscheidende Rolle, um die Nahtqualität nachweisbar zu sichern.
- Bewerten Sie Schweißnähte nach den Bewertungsgruppen B, C und D der DIN EN ISO 13919.
- Qualifizieren Sie Ihr Schweißverfahren nach DIN EN ISO 15614-11 und dokumentieren Sie die Parameter in einer WPS.
- Schulen Sie Ihre Mitarbeiter regelmäßig; zertifizierte Bedienerschulungen verkürzen die Einarbeitung.
- Überprüfen Sie regelmäßig die Kalibrierung und Wartung Ihrer Laserschweißanlagen, um unerwartete Betriebsstörungen zu vermeiden.
- Dokumentieren Sie Prüfungen und Freigaben so, dass sie in Audits nach DIN EN ISO 3834 nachvollziehbar sind.
- Nutzen Sie Laserschweißverfahren, um die Wärmeeinflusszone (WEZ) zu minimieren und die Materialeigenschaften zu erhalten.
- Vergleichen Sie die Vorteile des Laserschweißens mit traditionellen Verfahren wie WIG, um die beste Lösung für Ihre spezifischen Anforderungen zu finden.
Die Einhaltung von Qualitätsnormen beim Laserschweißen ist entscheidend, um sowohl die Nahtqualität als auch die Effizienz in Ihrer Produktion zu sichern. Im folgenden Artikel gehen wir detailliert auf die wichtigsten Aspekte und Vorteile dieser Technologie ein.
| Norm / Vorschrift | Anwendungsbereich |
|---|---|
| DIN EN ISO 11554 | Laser und Laseranlagen – Prüfverfahren und Betriebskenngrößen |
| DIN EN ISO 13919 | Bewertung von Unregelmäßigkeiten in Schweißverbindungen |
| DIN EN ISO 15609-4 | Anforderungen an Schweißanweisungen für das Laserstrahlschweißen |
| ISO 15614-11 | Qualifizierung von Schweißprozessen |
| DIN EN ISO 3834 | Qualitätssicherung von Schweißprozessen |
Diese Tabelle listet die wichtigsten Normen und Vorschriften für das industrielle Laserschweißen auf.
Welche Normen und Vorschriften gelten beim Laserschweißen?
Laserschweißen ist ein hochpräzises Verfahren, das in der industriellen Fertigung weit verbreitet ist. Um die Qualität und Sicherheit zu gewährleisten, müssen bestimmte Normen und Sicherheitsvorschriften beachtet werden. Diese regeln die technischen Anforderungen und Sicherheitsaspekte für den Einsatz von Laserschweißanlagen.
Typische industrielle Parameter für das Laserschweißen umfassen Laserleistungen von bis zu 1 kW für Präzisionsanwendungen, Wellenlängen im Bereich von 1064 bis 1070 nm und Einschweißtiefen, die je nach Material und Prozessparameter variieren können. Die Wärmeeinflusszone (WEZ) ist in der Regel sehr gering, was zu minimalem Verzug führt. Die Strahlqualität, oft durch den M²-Wert charakterisiert, liegt typischerweise bei ≤1,5 für hochpräzise Anwendungen.
Qualitätsanforderungen
Die Qualität beim Laserschweißen wird durch mehrere Normen definiert. Die DIN EN ISO 13919 legt die Bewertung von Unregelmäßigkeiten in Schweißverbindungen fest. Die DIN EN ISO 15609-4 beschreibt die Anforderungen an die Schweißanweisungen für das Laserstrahlschweißen. Für die Qualifizierung von Schweißprozessen ist die ISO 15614-11 relevant. Schließlich stellt die DIN EN ISO 3834 sicher, dass die Qualität der Schweißprozesse systematisch überwacht wird.
Für die Materialkompatibilität sind Stähle wie 1.4301 und 1.2343 sowie Aluminiumlegierungen häufig im Einsatz. Die Präzision und Wiederholgenauigkeit des Prozesses sind entscheidend für die Qualität, wobei Toleranzen im Bereich von ±0,1 mm üblich sind.
Sicherheitsvorschriften
Die Sicherheit beim Arbeiten mit Laserstrahlen wird durch verschiedene Vorschriften geregelt.
Für eine umfassende Einführung in die Themen rund um Laserschweißen und die damit verbundenen Sicherheitsnormen, besuchen Sie unseren Laserschweißen Leitfaden. Hier finden Sie detaillierte Informationen zu den technischen und sicherheitsrelevanten Aspekten des Laserschweißens.
Qualität und Dokumentation: Zwei Regelwerksstränge, ein Ziel
In der industriellen Fertigung mit Laserschweißanlagen von Sigma Laser sind sowohl die Nahtqualität als auch ihre Dokumentation entscheidende Faktoren für den erfolgreichen Betrieb. Während die Nahtqualität durch präzise Prozessqualifikation und Kontrolle der Wärmeeinflusszone (WEZ) gesichert wird, macht die Dokumentation diese Qualität für Kunden und Auditoren nachvollziehbar.
Nahtqualität und Prozessqualifikation
Die Nahtqualität beim Laserschweißen ist entscheidend für die Langlebigkeit und Zuverlässigkeit der geschweißten Produkte. Dies erfordert eine genaue Prozessqualifikation gemäß DIN EN ISO 3834, die sicherstellt, dass alle Schweißprozesse den hohen Qualitätsanforderungen genügen. In der Praxis bedeutet dies, dass Werkstoffe wie 1.4301 und 1.2343 korrekt verarbeitet werden, um optimale Einschweißtiefen und minimale Wärmeeinflusszonen zu erreichen. Die QS-Leitung ist dafür verantwortlich, dass diese Standards eingehalten und regelmäßig überprüft werden.
Typischerweise können Einschweißtiefen im Bereich von wenigen Millimetern bis zu einigen Zentimetern variieren, abhängig von der Laserleistung und den spezifischen Materialeigenschaften. Die Wärmeeinflusszone (WEZ) sollte so klein wie möglich gehalten werden, um die Materialeigenschaften nicht negativ zu beeinflussen. Eine präzise Steuerung der Laserparameter, wie Pulsdauer und Energie, ist entscheidend für die Minimierung der WEZ.
Dokumentation und Rückverfolgbarkeit
Der zweite Regelwerksstrang betrifft den Nachweis: Eine Schweißanweisung (WPS) nach DIN EN ISO 15609-4, das Qualifizierungsprotokoll nach DIN EN ISO 15614-11 und die Prüfdokumentation nach DIN EN ISO 13919 belegen, dass ein Verfahren beherrscht wird. In der Praxis entsteht diese Dokumentation dort, wo die Parameter liegen: Die Sigomatic-Steuerung der Sigma-Anlagen hält qualifizierte Parametersätze als Programme bereit, sodass Pulsenergie, Pulsdauer, Frequenz und Spotdurchmesser für jede Naht reproduzierbar und nachweisbar bleiben.
Wer die Dokumentation von Anfang an mit der Programmverwaltung verknüpft, spart bei jedem Audit Zeit — und kann Kundenfreigaben für Werkstoffe wie 1.4301 oder 1.2343 ohne erneute Qualifizierung wiederholen.
| Rolle | Aufgabe |
|---|---|
| QS-Leitung | Sicherstellung und Dokumentation der Nahtqualität gemäß Normen |
| Fertigungsleitung | Freigabe der Schweißprogramme und Pflege der Parameterdokumentation |
| SFI (Schweißfachingenieur) | Technische Beratung und Unterstützung bei Prozessqualifikation und Prüfplanung |
Diese Tabelle zeigt die wichtigsten Verantwortlichkeiten für Qualität und Dokumentation beim Laserschweißen.
Verantwortlichkeiten im Betrieb
- QS-Leitung: Sicherstellung und Dokumentation der Nahtqualität gemäß den geltenden Normen.
- Fertigungsleitung: Freigabe der Schweißprogramme und Pflege der Parameterdokumentation in der Steuerung.
- SFI (Schweißfachingenieur): Technische Beratung und Unterstützung bei der Prozessqualifikation und der Prüfplanung.
Der sorgfältige Umgang mit den Regelwerken für Nahtqualität und Dokumentation stellt einen entscheidenden Beitrag zur Effizienz und Prozesssicherheit in der industriellen Fertigung dar. Integrierte Steuerungen wie die Sigomatic Pro tragen dazu bei, die Prozesse zu optimieren und den hohen Standards gerecht zu werden. Die kontinuierliche Überwachung und Anpassung der Schweißparameter gewährleistet, dass die Anlagen stets im optimalen Bereich arbeiten und die Qualität der Schweißnähte konstant hoch bleibt.
Nahtqualität bewerten: DIN EN ISO 13919 und die Bewertungsgruppen
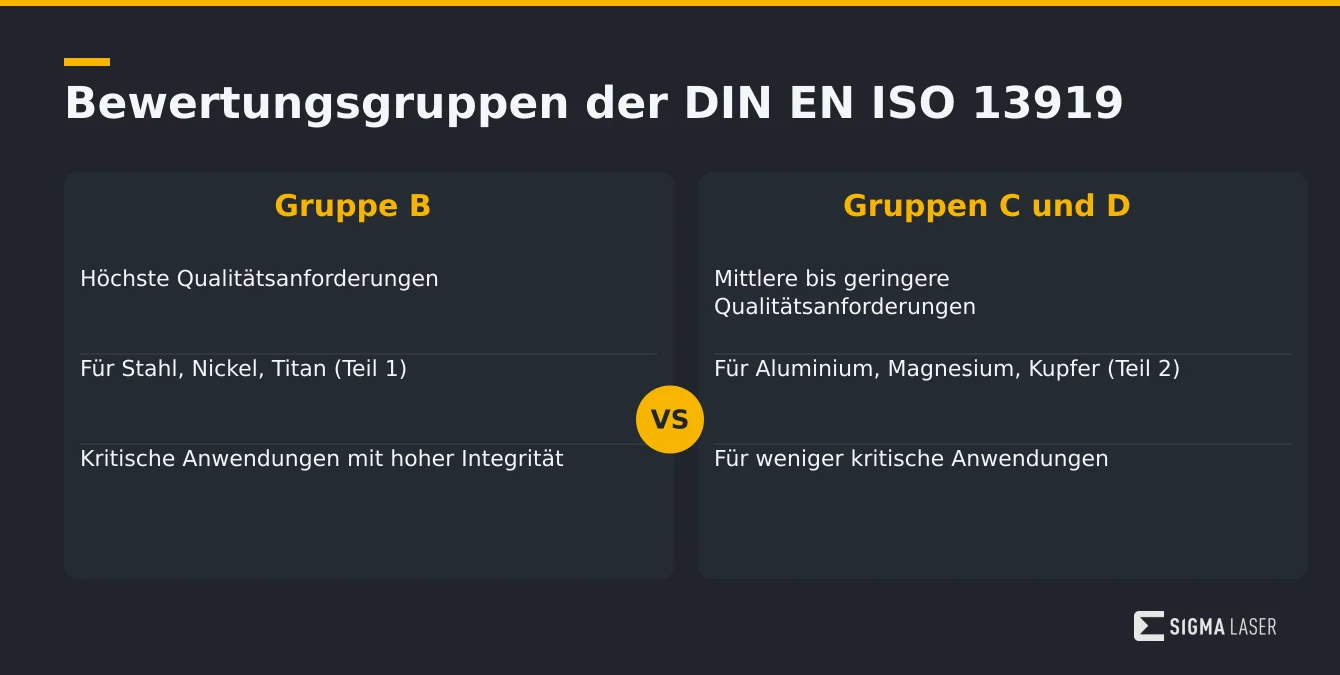
Im industriellen Umfeld, besonders beim Laserschweißen, sind präzise und verlässliche Normen zur Bewertung von Schweißnähten entscheidend. Die DIN EN ISO 13919 bietet einen strukturierten Rahmen zur Beurteilung der Nahtqualität anhand spezifischer Bewertungsgruppen. Diese Normen sind in zwei Teile gegliedert: Teil 1 für Stahl, Nickel und Titan und Teil 2 für Aluminium, Magnesium und Kupfer. Diese Einteilung ermöglicht eine gezielte Anpassung an die jeweiligen Werkstoffe und ihre spezifischen Schweißanforderungen.
Bewertungsgruppen B, C und D
Die DIN EN ISO 13919 unterscheidet zwischen den Bewertungsgruppen B, C und D, die unterschiedliche Qualitätsstufen der Schweißnähte repräsentieren. Gruppe B steht für die höchsten Qualitätsanforderungen, während Gruppe D weniger strenge Maßstäbe anlegt. Diese Einstufung ist besonders für Fertigungsprozesse relevant, bei denen die Integrität und Funktionalität der Schweißverbindungen von kritischer Bedeutung sind.
Die detaillierte Einordnung der Bewertungsgruppen bietet einen umfassenden Überblick über die spezifischen Anforderungen und Kriterien, die bei der Klassifizierung von Schweißnähten berücksichtigt werden müssen. Dies ist für Qualitätsmanager und Sicherheitsfachkräfte essenziell, um die Einhaltung der entsprechenden Laserschweißsicherheitsnormen sicherzustellen.
Im Kontext von Laserschweißanlagen, wie sie von Sigma Laser angeboten werden, spielen diese Normen eine zentrale Rolle. Anlagen wie die Sidanus Light oder die Sineo Fibre lassen sich präzise auf die Anforderungen der DIN EN ISO 13919 einstellen — gespeicherte Parametersätze machen die Nahtqualität reproduzierbar. Durch die Einhaltung dieser Normen wird nicht nur die Produktqualität gesteigert, sondern auch der sichere Betrieb der Anlagen sichergestellt.
Die Einhaltung der DIN EN ISO 15614-11 ist für die Qualifizierung von Schweißverfahren unerlässlich, um sicherzustellen, dass die Prozesse reproduzierbar und die Ergebnisse konsistent sind. Diese Norm legt die Anforderungen an die Verfahrensprüfung fest und ist ein wesentlicher Bestandteil der Qualitätskontrolle in der Schweißtechnik.
WPS und Betriebsqualifikation: ISO 15609-4 und ISO 3834
Schweißanweisung nach DIN EN ISO 15609-4
Die Schweißanweisung ist ein zentrales Dokument, das die spezifischen Anforderungen für das Laserschweißen festlegt. Es umfasst Details wie die Wahl des Laserstrahls, die Einschweißtiefe und die Wärmeeinflusszone. Typischerweise liegt die Wärmeeinflusszone beim Laserschweißen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und der Laserleistung. Für eine eingehende Betrachtung der Schweißanweisungen beim Laserschweißen, besuchen Sie unseren detaillierten Blogbeitrag.
Verfahrensqualifizierung nach ISO 15614-11
Die Verfahrensqualifizierung nach ISO 15614-11 stellt sicher, dass das Laserschweißverfahren den Anforderungen der spezifischen Anwendung entspricht. Diese Qualifizierung ist besonders wichtig in sicherheitskritischen Branchen wie der Luft- und Raumfahrt oder der Automobilindustrie. Die Norm legt fest, dass die Schweißverfahren unter realen Produktionsbedingungen getestet werden müssen, um die Einhaltung der Qualitätsanforderungen zu gewährleisten DIN EN ISO 15614-11.
Qualitätsstufen der ISO 3834
Die Norm ISO 3834 bietet einen umfassenden Rahmen für die Qualitätssicherung in schweißtechnischen Betrieben. Sie definiert verschiedene Qualitätsstufen, die von der einfachen Überprüfung bis hin zur vollständigen Qualitätskontrolle reichen. Für weitere Informationen zu den Qualitätsanforderungen der ISO 3834, lesen Sie unseren ausführlichen Artikel.
- WPS nach DIN EN ISO 15609-4: Standardisierung der Schweißprozesse
- ISO 15614-11: Verfahrensqualifizierung in sicherheitskritischen Anwendungen
- ISO 3834: Qualitätsrahmen für schweißtechnische Betriebe
| Parameter | Typischer Wert / Bereich |
|---|---|
| Laserleistung | bis zu 1 kW (Präzisionsanwendungen) |
| Wellenlänge | 1064 – 1070 nm |
| Einschweißtiefe | variabel je nach Material und Prozessparametern |
| Wärmeeinflusszone (WEZ) | sehr gering |
| Strahlqualität (M²) | ≤ 1,5 (hochpräzise Anwendungen) |
| Toleranzen | ±0,1 mm (üblich) |
Alle Werte sind allgemeine Branchenangaben und nicht spezifisch für ein Sigma Laser Modell.
Schweißnahtprüfung und typische Fehlerbilder
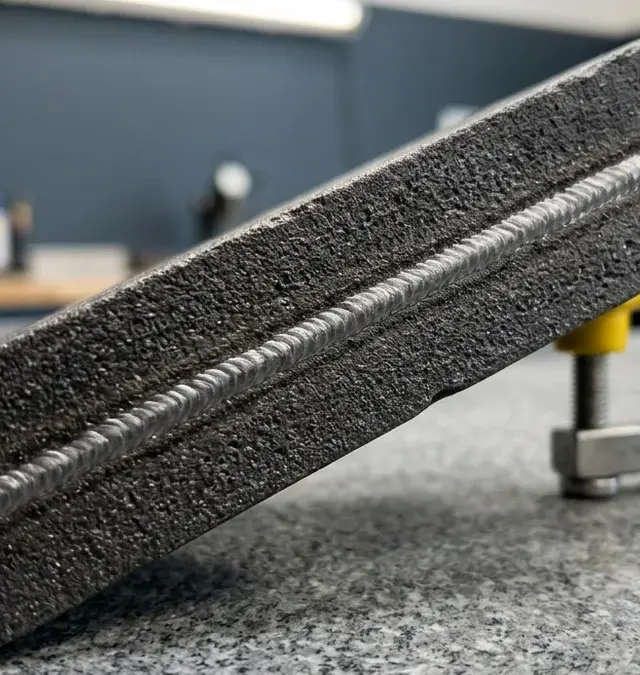
Die Schweißnahtprüfung ist ein wesentlicher Bestandteil des industriellen Qualitätsmanagements. Im Kontext des Laserschweißens kommen verschiedene zerstörungsfreie Prüfverfahren (ZfP) zum Einsatz, um die Integrität der Schweißnaht zu bewerten. Zu den häufig eingesetzten Methoden gehören Sichtprüfungen, Röntgenprüfungen und die Schliffprüfung. Diese Verfahren stellen sicher, dass die Schweißnähte den geltenden Laserschweißen Sicherheitsnormen entsprechen und die Funktionalität in kritischen Anwendungen, wie der Automobil- oder Medizintechnik, gewährleisten.
Typische Fehlerbilder
- Poren: Diese entstehen häufig durch Gaseinschlüsse während des Schweißprozesses und können die mechanische Festigkeit der Verbindung beeinträchtigen.
- Risse: Diese Fehler treten durch thermische Spannungen auf und sind oft das Ergebnis unzureichender Kontrolle der Wärmeeinflusszone.
- Bindefehler: Ungenügende Verschmelzung der Werkstücke kann durch falsche Justierung der Laserparameter oder unzureichende Oberflächenvorbereitung verursacht werden.
Ein tiefes Verständnis der Ursachen und Auswirkungen dieser Fehler ist entscheidend, um die Qualität der Laserschweißnähte kontinuierlich zu verbessern.
Bei der Auswahl geeigneter Materialien für das Laserschweißen, wie z.B. Edelstahl 1.4301 oder Werkzeugstahl 1.2343, ist es wichtig, die spezifischen Eigenschaften der Werkstoffe zu berücksichtigen, um optimale Schweißergebnisse zu erzielen. Die präzise Steuerung der Laserparameter, wie Pulsdauer und Frequenz, ist entscheidend, um eine hohe Wiederholgenauigkeit und minimale Toleranzen zu erreichen.
Rückverfolgbarkeit und Dokumentation: Was Auditoren sehen wollen
Ob Medizintechnik nach ISO 13485, Luftfahrt oder Automobilzulieferer: Auditoren fragen beim Laserschweißen nicht nach der Anlage, sondern nach dem Nachweis. Entscheidend ist, ob sich für jede Naht belegen lässt, mit welchen Parametern sie geschweißt wurde, wer das Verfahren qualifiziert hat und welche Prüfung die Freigabe trägt. Genau dafür greifen DIN EN ISO 3834, DIN EN ISO 15614-11 und DIN EN ISO 13919 ineinander.
Die drei Nachweise, die ein Audit trägt
- Schweißanweisung (WPS): beschreibt Werkstoff, Nahtgeometrie und die freigegebenen Parameter — Grundlage nach DIN EN ISO 15609-4.
- Verfahrensprüfung (WPQR): belegt nach DIN EN ISO 15614-11, dass die WPS zu einer normgerechten Naht führt.
- Prüfprotokoll: ordnet die Naht einer Bewertungsgruppe der DIN EN ISO 13919 zu und dokumentiert Sicht-, Schliff- oder Durchstrahlungsprüfung.
Bei den Anlagen von Sigma Laser liegen die freigegebenen Parametersätze als Programme in der Sigomatic-Steuerung. Das schließt die Lücke zwischen Papier und Prozess: Der Bediener ruft das qualifizierte Programm ab, die Naht entsteht mit denselben Werten wie in der Verfahrensprüfung, und das Protokoll verweist auf eine eindeutige Programmnummer. Super Pulse Technology (SPT) hält den Wärmeeintrag dabei so kontrolliert, dass die in der WPQR dokumentierte Wärmeeinflusszone reproduzierbar bleibt.
Weitere Informationen zu den Anlagen und ihrer Programmverwaltung finden Sie auf den Produktkategorie-Seiten unserer Laserschweißsysteme.
Bedienerqualifikation: DIN EN ISO 14732 und zertifizierte Schulungen
Neben dem Verfahren muss auch das Personal qualifiziert sein. DIN EN ISO 14732 regelt die Prüfung von Bedienern vollmechanischer und automatischer Schweißanlagen — und damit genau die Rolle, die an einer CNC-geführten Laserschweißanlage entsteht: Der Bediener richtet ein, wählt das qualifizierte Programm, überwacht den Prozess und beurteilt das Ergebnis.
Was die Bedienerprüfung umfasst
Geprüft werden das Einrichten der Anlage, die Funktionsprüfung vor Schweißbeginn, das Erkennen von Abweichungen während des Prozesses und die Sichtprüfung der Naht. Die Qualifikation ist an Verfahren und Anlagentyp gebunden und muss in festen Abständen verlängert werden — ein Punkt, den Betriebe mit Schichtwechsel und Personalfluktuation früh einplanen sollten.
Wie zertifizierte Schulungen die Einarbeitung verkürzen
Sigma Laser bietet zertifizierte Bedienerschulungen an, die direkt an der Anlage stattfinden: Einrichten über die Sigomatic-Steuerung, Prozessbeobachtung mit der Leica-10×-Optik, Parameterwahl für Edelstahl, Werkzeugstahl und Aluminiumlegierungen sowie die Beurteilung typischer Nahtfehler. Teilnehmer erhalten die Dokumentation, die sie für die Bedienerprüfung und für interne Unterweisungen benötigen.
- Einrichtung und Programmverwaltung an der Sigomatic-Steuerung
- Prozessbeobachtung und Beurteilung des Schmelzbads
- Sichtprüfung und Zuordnung zu Bewertungsgruppen nach DIN EN ISO 13919
Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an. Durch die korrekte Umsetzung dieser Qualifizierung wird nicht nur die Nahtqualität gesichert, sondern auch die Effizienz der Produktionsprozesse: Eingearbeitete Bediener erkennen Abweichungen früher und vermeiden Nacharbeit.
Für die Qualifizierung von Schweißverfahren ist die Norm DIN EN ISO 15614-11:2017-12 relevant, die sicherstellt, dass die Schweißprozesse den geforderten Qualitätsstandards entsprechen. Diese Norm ist von entscheidender Bedeutung, um die Zuverlässigkeit und Wiederholbarkeit der Schweißnähte zu gewährleisten.
Entscheidungshilfe: Normkonformität als Kaufkriterium
Bei der Auswahl einer Laserschweißanlage ist die Normkonformität ein entscheidendes Kriterium. Diese Normen sind besonders in regulierten Branchen wie der Medizintechnik von großer Bedeutung. Weiterführende Informationen finden Sie in unserem Blogartikel zu spezifischen Anforderungen.
Prüfliste für die Anlagenauswahl
- CE-Konformität: Stellen Sie sicher, dass die Anlage das CE-Zeichen trägt, welches die Einhaltung aller relevanten EU-Sicherheitsanforderungen bestätigt.
- Dokumentation und Konformität: Eine vollständige Konformitätserklärung und technische Dokumentation des Herstellers erleichtern Audits und Freigaben.
- Dokumentation für WPS/Validierung: Eine umfassende Dokumentation der Schweißverfahren (WPS) ist notwendig für die Validierung und Qualitätssicherung. Die Norm DIN EN ISO 15614-11:2017-12 bietet hierfür einen anerkannten Rahmen.
- Programmspeicher: Ein ausreichender Programmspeicher für die Speicherung reproduzierbarer Schweißprozesse unterstützt die Effizienz und Konsistenz in der Produktion.
Die Beachtung der Laserschweißen Normen Sicherheit bietet nicht nur Schutz für die Anwender, sondern optimiert auch den Produktionsprozess durch standardisierte und sichere Schweißbedingungen. Insbesondere in Industrien mit hohen Qualitätsanforderungen wie der Luft- und Raumfahrt, der Medizintechnik oder der Automobilindustrie ist die Einhaltung solcher Normen unerlässlich. Eine gezielte Auswahl Ihrer Schweißanlage unter Berücksichtigung dieser Normen verbessert sowohl die betriebliche Sicherheit als auch die Gesamtproduktivität.
Ein umfassendes Sicherheitskonzept ist daher unerlässlich, um die Gesundheit der Bediener zu schützen und die Betriebssicherheit zu gewährleisten.
Nächste Schritte: Normkonformität im eigenen Betrieb klären
Praxisnahe Beratung zu Laserschweißen Sicherheitsnormen
Die Einhaltung von Sicherheitsnormen beim Laserschweißen ist entscheidend für die Betriebssicherheit und Produktqualität. Diese Normen bieten Orientierung hinsichtlich der erforderlichen Schutzmaßnahmen, um das Risiko für Mitarbeiter zu minimieren.
Schulungsangebote für Normenverständnis
Eine fundierte Schulung kann helfen, die Anforderungen der Normen wie DIN EN ISO 11553 umfassend zu verstehen und korrekt umzusetzen. Dies ist besonders wichtig, um sicherzustellen, dass alle Sicherheitsvorschriften eingehalten werden und die Mitarbeiter optimal geschützt sind. Schulen Sie Ihr Team, um die Effizienz und Sicherheit Ihrer Laserschweißprozesse zu maximieren. Die Norm DIN EN ISO 15614-11 bietet zudem eine Grundlage für die Qualifizierung von Schweißverfahren, was für die Sicherstellung der Prozessqualität unerlässlich ist DIN EN ISO 15614-11:2017-12.
Expertengespräche für maßgeschneiderte Lösungen
Unsere Experten stehen Ihnen zur Verfügung, um individuelle Fragen zu klären und maßgeschneiderte Lösungen zu erarbeiten. Ein Expertengespräch kann dabei helfen, spezifische Herausforderungen in Ihrem Betrieb zu adressieren und optimale Strategien für die Normkonformität zu entwickeln. Typischerweise arbeiten industrielle Laserschweißanlagen im Leistungsbereich von einigen hundert Watt bis zu mehreren Kilowatt, je nach Anwendung und Materialanforderungen. Materialien wie Edelstahl (z. B. 1.4301) und Aluminiumlegierungen werden häufig verarbeitet, wobei die Wärmeeinflusszone (WEZ) minimiert wird, um Materialverformungen zu vermeiden.
Stellen Sie sicher, dass Ihre technischen Abläufe den aktuellen Sicherheitsanforderungen entsprechen, indem Sie sich umfassend beraten lassen und kontinuierlich Weiterbildungen in Anspruch nehmen. Dies gewährleistet nicht nur die Sicherheit Ihrer Mitarbeiter, sondern auch die Qualität Ihrer Produkte. Die Einhaltung der relevanten Normen und die kontinuierliche Überwachung der Prozessparameter tragen wesentlich zur Qualitätssicherung und zur Einhaltung der Industriestandards bei.
Häufig gestellte Fragen
Welche Vorteile bieten Sigma-Laserschweißanlagen gegenüber herkömmlichen WIG-Verfahren?
Die Laserschweißanlagen von Sigma bieten eine geringere Wärmeeinflusszone (WEZ), höhere Präzision und schnellere Schweißgeschwindigkeiten im Vergleich zu herkömmlichen WIG-Verfahren. Dies führt zu minimalen Verformungen und einer höheren Produktivität bei der Bearbeitung von Werkstoffen wie 1.4301 und 1.2343.
Können Sigma-Laserschweißanlagen bei verschiedenen Werkstoffnummern eingesetzt werden?
Ja, Sigma-Laserschweißanlagen sind vielseitig einsetzbar und können verschiedene Werkstoffe wie 1.4301 (Edelstahl) und 1.2343 (Werkzeugstahl) effizient schweißen. Die Anpassungsfähigkeit der Anlagen ermöglicht eine breite Anwendung in verschiedenen industriellen Bereichen.
Gibt es spezielle Anforderungen an die Arbeitsumgebung für Sigma-Laserschweißanlagen?
Die Arbeitsumgebung sollte sauber und frei von Staub sein, um die optimale Leistung der Anlage zu gewährleisten. Eine ausreichende Belüftung ist ebenfalls wichtig, um Schweißrauch und Gase sicher abzuführen. Die Anlagen selbst sind so konzipiert, dass sie in einer Vielzahl von industriellen Umgebungen betrieben werden können.
Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern beeinflusst die Einschweißtiefe und die Präzision. Nd:YAG-Laser sind ideal für Materialien, die eine höhere Energiedichte erfordern, während Ytterbium-Faserlaser für ihre Effizienz und geringen Wartungsanforderungen geschätzt werden. Beide Lasertypen bieten exzellente Ergebnisse bei unterschiedlichen Anwendungen.
Welche Vorteile bietet die 5-Achs-CNC-Kinematik von Sigma Laser für normgerechtes Laserschweißen?
Die 5-Achs-CNC-Kinematik (X·Y·Z·C·D) ermöglicht bei Sigma Laser reproduzierbare Schweißnähte selbst an komplexen Geometrien. Damit lassen sich die Anforderungen gängiger Normen wie DIN EN ISO 13919-1 präzise erfüllen, da Positionierung und Nahtführung exakt programmierbar und wiederholbar sind.
Quellen
- DIN EN ISO 15614-11:2017-12 – Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe — Diese Norm behandelt die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen, für metallische Werkstoffe.
- DIN EN ISO 14732:2013-12 – Schweißaufsichtspersonal — Diese Norm spezifiziert die Anforderungen an das Schweißaufsichtspersonal, das für die Überwachung von Schweißprozessen, einschließlich Laserschweißen, verantwortlich ist.
- Fraunhofer IWS – Forschung im Bereich Laserschweißen — Das Fraunhofer IWS bietet umfassende Forschungsergebnisse und Entwicklungen im Bereich des Laserschweißens.
- Welding in the World – Journal of the International Institute of Welding — Diese Fachzeitschrift veröffentlicht regelmäßig Artikel über neue Entwicklungen und Forschungsergebnisse im Bereich Schweißen, einschließlich Laserschweißen.
- Patent DE102017007123A1 – Verfahren zum Laserschweißen — Dieses Patent beschreibt ein spezifisches Verfahren zum Laserschweißen und bietet technische Details und Innovationen.