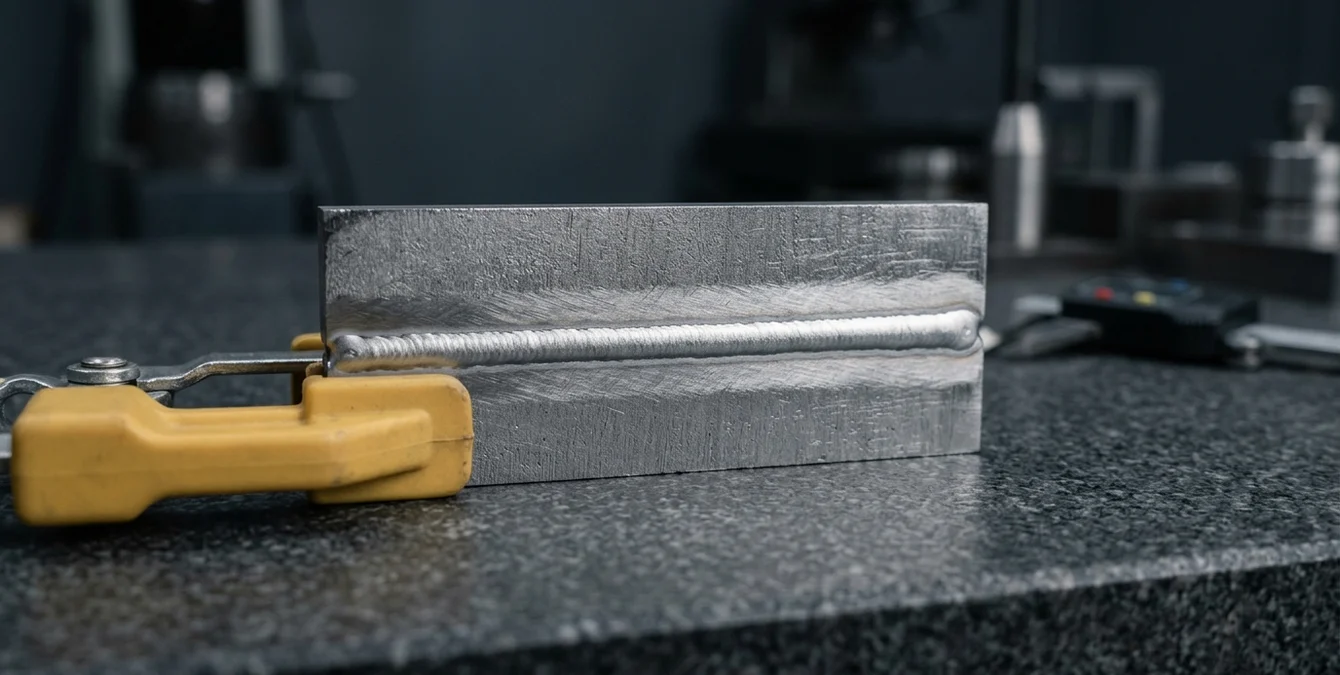
- Das Wichtigste in Kürze
- Warum neigen Werkzeugstähle beim Schweißen zu Rissen?
- Metallurgische Herausforderungen
- Eigenspannungen und Rissgefahr
- Vorteile des gepulsten Lasers
- Praktische Anwendungen und Prozesssteuerung
- Welche Werkzeugstähle schweißen Sie wie? Die Werkstoffnummern im Überblick
- Werkstoffnummern und ihre Schweißanforderungen
- Vorwärmen oder nicht? Die Anlasstemperatur als Leitplanke
- Reparaturvolumen und Wandstärke
- Vergütungszustand beachten
- Praxisbeispiele aus der Industrie
- Konturaufbau mit Zusatzdraht: Kanten, Radien und Dichtflächen reparieren
- Artgleicher vs. weicherer Aufbaudraht
- Aufmischung und mehrlagiger Aufbau
- Polierfähige Lagen
- Härteverlauf, Polierbarkeit, Textur: die Naht in der Formoberfläche
- Härtemessung über die Naht
- Polierte Sichtflächen
- Genarbte und texturierte Oberflächen
- Reparatur direkt an der Form: stationär in der Werkstatt oder mobil in der Halle
- Vorteile der mobilen Reparatur
- Häufig gestellte Fragen
- Welche Laserschweißgeräte eignen sich für Werkzeugstahl?
- Wie minimiert man Rissbildung beim Laserschweißen von Werkzeugstahl?
- Welche Vorteile bieten Sigma Laserschweißanlagen für Werkzeugmacher?
- Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
- Welche Werkstoffnummern von Werkzeugstahl sind mit Sigma Lasern kompatibel?
- Welche Rolle spielt die Super Pulse Technology bei Sigma Anlagen?
- Wie kann die Wirtschaftlichkeit von Laserschweißanlagen beurteilt werden?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Werkzeugstahl laserschweißen, insbesondere bei Stahlsorten wie 1.2343, erfordert präzise Steuerung der Wärmeeinflusszone (WEZ), um Risse zu vermeiden. Sigma-Lasersysteme bieten durch ihre 5-Achs-Kinematik und Super Pulse Technology optimale Kontrolle über die Einschweißtiefe und ermöglichen gleichmäßige Schweißnähte. Der Einsatz von Nd:YAG- oder Ytterbium-Faserlasern minimiert thermische Spannungen, was besonders bei hochlegierten Werkzeugstählen von Vorteil ist. Durch die Entwicklung in Hanau und die Zusammenarbeit mit Referenzkunden wie Airbus und Siemens garantiert Sigma höchste Qualität und Zuverlässigkeit.
Das Wichtigste in Kürze
Beim Laserschweißen von Werkzeugstahl bieten Sigma Laser-Systeme erhebliche Vorteile gegenüber herkömmlichen Verfahren. Unsere Technologien sind speziell auf die Anforderungen im Formenbau abgestimmt, um hochpräzise Ergebnisse bei minimaler Wärmeeinflusszone zu gewährleisten.
- Die 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht komplexe Schweißnähte und höchste Flexibilität im Formenbau.
- Durch die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern können Sie die optimale Lösung für Ihre spezifischen Werkstoffanforderungen, wie z.B. 1.2343 oder 1.4301, wählen.
- Unsere Super Pulse Technology sorgt für eine präzise Energieeinbringung, reduziert Risse und Verformungen im Werkzeugstahl.
- Mit der Leica-10×-Optik wird höchste Genauigkeit und Detailgenauigkeit beim Schweißprozess gewährleistet.
- Die Möglichkeit zur Reparatur vor Ort mit unseren mobilen Systemen minimiert Ausfallzeiten und erhöht die Produktivität.
- Dank der unbegrenzten Bauteilgröße sind auch große und komplexe Werkzeuge problemlos bearbeitbar.
- Entwickelt und produziert in Hanau, stehen unsere Anlagen für deutsche Ingenieurskunst und Zuverlässigkeit.
Diese technologischen Vorteile machen Sigma Laser zur idealen Wahl für Werkzeugmacher, die höchste Ansprüche an die Qualität und Präzision ihrer Werkzeuge stellen. Erfahren Sie im Folgenden mehr über die spezifischen Vorteile und Anwendungen unserer Laserschweißgeräte im Formenbau.
Warum neigen Werkzeugstähle beim Schweißen zu Rissen?
Metallurgische Herausforderungen
Beim Laserschweißen von Werkzeugstahl treten spezifische Herausforderungen auf. Werkzeugstähle wie der Werkstoff 1.2343 besitzen einen hohen Kohlenstoffgehalt und besondere Legierungsanteile. Diese Zusammensetzung kann während der Erwärmung und Abkühlung im Schweißprozess zu einer Aufhärtung und Martensitbildung in der Wärmeeinflusszone (WEZ) führen. Solche Gefügeänderungen erhöhen die Empfindlichkeit gegenüber Rissbildung, insbesondere Kaltrisse.
Typischerweise kann die WEZ beim Laserschweißen von Werkzeugstahl je nach Prozessparametern und Laserleistung auf wenige Millimeter begrenzt werden, was die Gefahr der Rissbildung reduziert. Die präzise Steuerung der Energiezufuhr ist entscheidend, um die Bildung von spröden Gefügen zu vermeiden.
Eigenspannungen und Rissgefahr
Die bei der Abkühlung entstehenden Eigenspannungen tragen erheblich zur Rissbildung bei. Diese Spannungen entstehen durch das ungleichmäßige Schrumpfen der WEZ im Vergleich zu den unveränderten Bereichen des Werkstücks. Diese metallurgischen Phänomene sind besonders kritisch bei Werkzeugstählen, da sie häufig in Anwendungen eingesetzt werden, die hohe mechanische Belastungen erfordern.
Um die Eigenspannungen zu minimieren, ist eine kontrollierte Abkühlung sowie die Wahl geeigneter Schweißparameter entscheidend. Der Einsatz von gepulsten Lasern kann hier von Vorteil sein, da er eine präzise Steuerung der Wärmeeinbringung ermöglicht.
Vorteile des gepulsten Lasers
Im Vergleich zu konventionellen WIG-Schweißverfahren bietet der gepulste Laser von Sigma Laser wesentliche Vorteile zur Minimierung der Rissbildung. Durch den gezielten und lokal begrenzten Wärmeeintrag des Lasers wird die WEZ signifikant reduziert. Dies führt zu geringeren Eigenspannungen und somit zu einer geringeren Rissanfälligkeit.
- Die Super Pulse Technology (SPT) ermöglicht es, die Wärme präzise zu steuern und die Einschweißtiefe optimal zu regulieren.
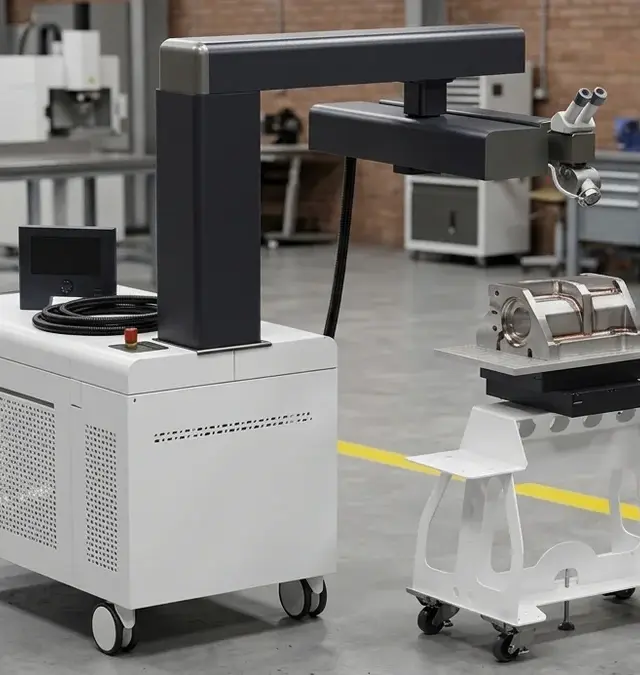
- Die mobilen 5-Achs-Systeme wie die Sineo Light, Sineo Fibre und Sirius Light bieten Flexibilität und Präzision für den Einsatz im Formenbau.
- Typische Laserschweißparameter für Werkzeugstahl liegen im Leistungsbereich von 60 bis 500 W, mit Pulsdauern von 0,5 bis 50 ms, was eine präzise Kontrolle der Einschweißtiefe ermöglicht.
Praktische Anwendungen und Prozesssteuerung
In der Praxis ermöglicht der Einsatz von Laserschweißanlagen von Sigma Laser, wie der Sidanus Light oder der Sirius Light, eine effektive Bearbeitung von Werkzeugstählen ohne die Gefahr von Rissen. Die Kombination aus Swivel Optics und motorisierten Achsen erlaubt eine präzise Anpassung an komplexe Werkstückgeometrien, während die Möglichkeit, zwischen Nd:YAG- und Faserlasern zu wählen, eine optimale Anpassung an spezifische Materialanforderungen sicherstellt.
Ein weiterer Vorteil der Sigma-Laseranlagen ist die hohe Wiederholgenauigkeit, die typischerweise im Bereich von ±0,1 mm liegt, was besonders bei der Fertigung von Präzisionsbauteilen von Bedeutung ist.
Zusammengefasst bietet das Laserschweißen von Werkzeugstahl mit Sigma-Laser-Anlagen eine innovative Lösung zur Minimierung von Rissbildung, die sich in der industriellen Praxis bewährt hat.
Welche Werkzeugstähle schweißen Sie wie? Die Werkstoffnummern im Überblick
Der Einsatz von Laserschweißverfahren bei Werkzeugstählen erfordert eine präzise Abstimmung auf die spezifischen Eigenschaften der jeweiligen Werkstoffe. Besonders bei der Bearbeitung von Werkzeugstählen, wie sie in der Automobilindustrie oder im Formenbau verwendet werden, ist das Laserschweißen eine bevorzugte Methode, um die Wärmeeinflusszone zu minimieren und die Qualität der Schweißnähte zu optimieren. Sigma-Laser-Anlagen, wie die Sidanus Light oder die Sirius Light, bieten durch ihre 5-Achs-Kinematik und die Möglichkeit, zwischen Nd:YAG- und Faserlasern zu wählen, entscheidende Vorteile.
Typischerweise liegen die Laserleistungen im industriellen Laserschweißen von Werkzeugstählen im Bereich von einigen hundert Watt bis zu etwa 1 kW, abhängig von der Materialstärke und den spezifischen Anforderungen des Prozesses. Die Wellenlängen bei Nd:YAG-Lasern betragen 1064 nm, während Faserlaser bei 1070 nm arbeiten. Die Einschweißtiefe kann je nach Material und Prozessparametern bis zu einigen Millimetern betragen, wobei die Wärmeeinflusszone durch die präzise Steuerung der Laserparameter minimiert wird.
Werkstoffnummern und ihre Schweißanforderungen
Im Folgenden finden Sie eine Übersicht über gängige Werkzeugstähle und deren spezifische Anforderungen beim Laserschweißen. Diese Tabelle gibt Aufschluss über Rissneigung, empfohlene Vorwärmtemperaturen und Zusatzdrahtoptionen.
| Werkstoffnummer | Rissneigung | Vorwärmung | Zusatzdraht |
|---|---|---|---|
| 1.2343 / 1.2344 (X37/X40CrMoV5-1) | mittel | empfohlen | ähnlich |
| 1.2311 / 1.2312 / 1.2738 | niedrig | optional | ähnlich |
| 1.2379 | hoch | notwendig | ähnlich |
| 1.2083 | niedrig | optional | ähnlich |
Für das Laserschweißen von Werkzeugstählen ist die Auswahl des geeigneten Lasers entscheidend. Die Anlagen von Sigma Laser, ausgestattet mit der Super Pulse Technology, bieten höchste Präzision und Flexibilität. Dies ist besonders im Formenbau von Vorteil, wo komplexe Geometrien und hohe Genauigkeitsanforderungen an die Schweißnähte gestellt werden. Durch die gezielte Steuerung der Wärmeeinflusszone lassen sich Verzug und Rissbildung minimieren.
Die Einhaltung relevanter Standards wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren beschreibt, ist essenziell, um die Prozessqualität und Wiederholgenauigkeit sicherzustellen. Typische Toleranzen im Laserschweißen von Werkzeugstählen liegen im Bereich von ±0,1 mm, abhängig von der Komplexität des Bauteils und den eingesetzten Maschinenparametern.
Weitere Informationen zu den Anwendungen im Werkzeugstahl-Laserschweißen finden Sie in unserem Anwendungsbereich.
Vorwärmen oder nicht? Die Anlasstemperatur als Leitplanke
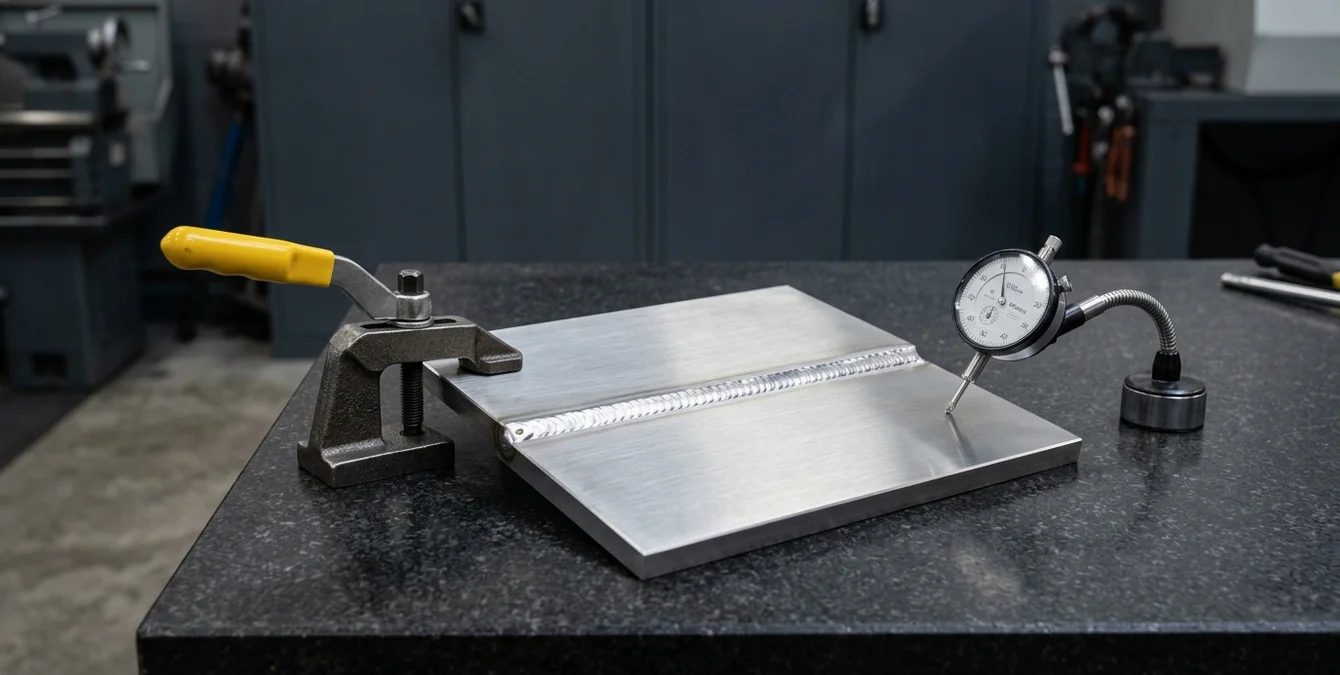
Beim Laserschweißen von Werkzeugstahl stellt sich häufig die Frage, ob eine Vorwärmung erforderlich ist. Diese Entscheidung hängt stark vom Reparaturvolumen, der Wandstärke und dem Vergütungszustand des Werkstoffs ab. Insbesondere bei hochlegierten Stählen wie dem 1.2343, der häufig im Formenbau eingesetzt wird, ist Vorsicht geboten, um die gewünschte Härte und Festigkeit zu erhalten.
Reparaturvolumen und Wandstärke
Bei größeren Reparaturvolumen oder dicken Wandstärken ist es ratsam, den Stahl vorzuwärmen. Dies hilft, Spannungen zu reduzieren und die Wärmeeinflusszone (WEZ) zu minimieren, was zu einer gleichmäßigeren Verteilung der mechanischen Eigenschaften führt. Im Gegensatz dazu können Kleinstreparaturen mit einem gepulsten Lasergerät, wie sie in den mobilen Anlagen von Sigma Laser eingesetzt werden, oft ohne Vorwärmung durchgeführt werden.
Vergütungszustand beachten
Der Vergütungszustand des Werkzeugstahls bestimmt, wie er auf thermische Einflüsse reagiert. Wichtig ist, dass die Anlasstemperatur nicht überschritten wird, um Anlasseffekte und einen damit verbundenen Härteverlust zu vermeiden. Allgemein gilt: Je höher die Härte des Ausgangsmaterials, desto kritischer ist die Kontrolle der Temperaturführung während des Schweißprozesses.
Praxisbeispiele aus der Industrie
In der Praxis zeigt sich, dass bei Reparaturen im Werkzeugbau häufig auf eine Vorwärmung verzichtet werden kann, wenn die Super Pulse Technology (SPT) von Sigma Laser zum Einsatz kommt. Diese Technologie erlaubt eine präzise Energieübertragung, die eine gezielte Beeinflussung der WEZ ermöglicht, ohne die Anlasstemperatur zu überschreiten. Gleichzeitig sorgen die 5-Achs-Kinematik der mobilen Systeme wie die Sineo Light oder Sirius Light für eine optimale Zugänglichkeit auch bei komplexen Geometrien.
Zusammenfassend ist die Entscheidung für oder gegen eine Vorwärmung beim Laserschweißen von Werkzeugstahl von mehreren Faktoren abhängig. Eine fundierte Analyse der Werkstoff- und Prozessparameter ist entscheidend, um die Qualität und Langlebigkeit der Reparatur sicherzustellen.
Konturaufbau mit Zusatzdraht: Kanten, Radien und Dichtflächen reparieren
Der präzise Aufbau von Konturen mittels Laserschweißen mit Zusatzdraht ist ein zentraler Prozess im Formenbau, insbesondere bei der Reparatur von Kanten, Radien und Dichtflächen. Durch den Einsatz von artgleichem oder weicherem Aufbaudraht können spezifische Materialeigenschaften gezielt beeinflusst werden, um eine optimale Verbindung mit dem Basiswerkstoff sicherzustellen. Typischerweise werden beim Laserschweißen von Werkzeugstählen wie 1.2343 Leistungen im Bereich von 100 bis 500 W eingesetzt, um eine präzise Kontrolle der Wärmeeinflusszone (WEZ) zu gewährleisten.
Artgleicher vs. weicherer Aufbaudraht
Die Wahl zwischen artgleichem und weicherem Aufbaudraht beeinflusst maßgeblich die mechanischen Eigenschaften der Schweißnaht. Während artgleicher Draht, wie beispielsweise bei Werkzeugstahl 1.2343, eine homogene Verbindung gewährleistet, bietet weicherer Draht eine erhöhte Flexibilität und Nachbearbeitbarkeit, was insbesondere bei komplexen Geometrien vorteilhaft ist. Die Verwendung von artgleichem Draht minimiert die Aufmischung und sorgt für eine gleichmäßige Verteilung der mechanischen Eigenschaften entlang der Schweißnaht.
Aufmischung und mehrlagiger Aufbau
Ein wesentlicher Faktor bei der Verarbeitung von Werkzeugstahl im Laserschweißprozess ist die Aufmischung der Materialien. Diese beeinflusst die Eigenschaften der Wärmeeinflusszone und die Qualität der Schweißnaht. Der mehrlagige Aufbau ermöglicht es, die Einschweißtiefe und die mechanischen Eigenschaften schrittweise zu optimieren. Typischerweise liegt die Einschweißtiefe bei Werkzeugstahl im Bereich von 0,5 bis 2,0 mm, abhängig von der Laserleistung und den Prozessparametern. Für weiterführende Informationen zu diesen Aspekten besuchen Sie unseren Artikel zu Laserschweißen mit Zusatzdraht. Die Einhaltung der Norm EN ISO 15614 zur Qualifizierung von Schweißverfahren ist hierbei entscheidend, um die Prozesssicherheit zu gewährleisten.
Polierfähige Lagen
Die abschließenden Lagen einer Schweißverbindung müssen oft polierfähig sein, um eine glatte Oberfläche zu gewährleisten. Dies ist besonders wichtig bei der Reparatur von Dichtflächen, wo die Oberflächenqualität entscheidend ist. Mit der Laserauftragschweißen-Technik lassen sich Schichten aufbauen, die nachbearbeitet und poliert werden können, um den industriellen Anforderungen gerecht zu werden. Die Kontrolle der Oberflächenrauhigkeit ist hierbei entscheidend, um eine polierfähige Qualität zu erreichen, die typischerweise im Bereich von Ra 0,2 bis 0,8 µm liegt.
Härteverlauf, Polierbarkeit, Textur: die Naht in der Formoberfläche
Härtemessung über die Naht
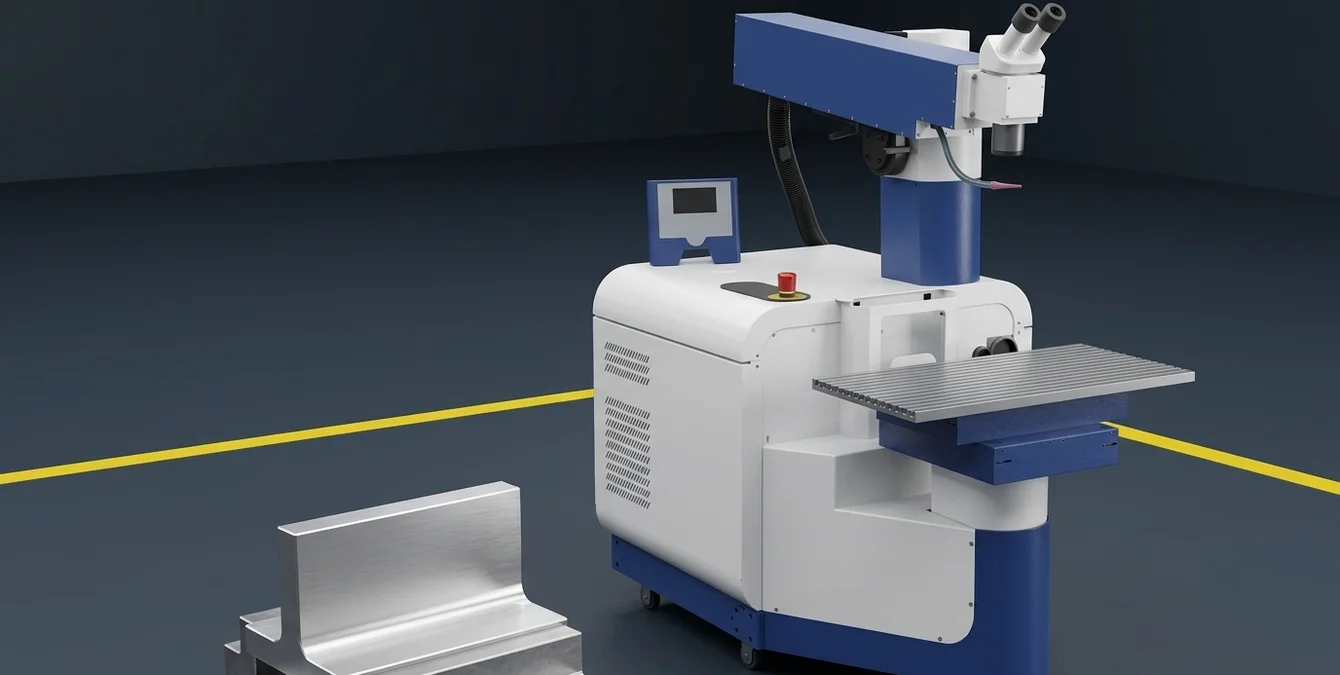
Beim Laserschweißen von Werkzeugstahl ist die Kontrolle des Härteverlaufs entscheidend. Eine präzise Härtemessung über die Naht ermöglicht es, die mechanischen Eigenschaften des reparierten Bereichs zu bewerten und die Qualität der Schweißnaht sicherzustellen. Die Wärmeeinflusszone zu minimieren ist dabei ein zentraler Aspekt, um Verformungen und ungewollte Härteänderungen zu vermeiden. Mit den 5-Achs-Systemen von Sigma Laser, wie der Sidanus Light, können solche Herausforderungen effizient gemeistert werden.
Typischerweise liegt die Einschweißtiefe beim Laserschweißen von Werkzeugstählen im Bereich von 0,1 bis 2,0 mm, abhängig von der Materialdicke und den spezifischen Prozessparametern. Die Wärmeeinflusszone (WEZ) kann durch präzise Steuerung der Laserparameter wie Pulsdauer und -frequenz minimiert werden, was besonders bei hochlegierten Stählen wie 1.2343 von Bedeutung ist.
Polierte Sichtflächen
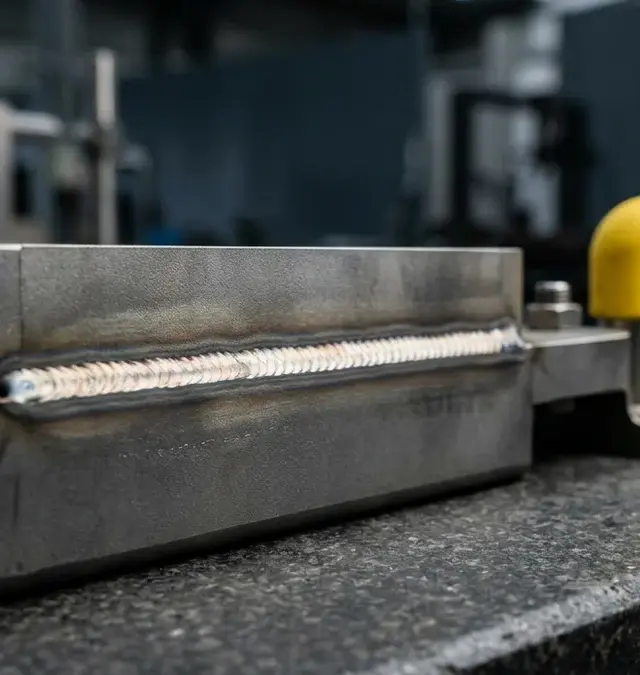
Die Polierbarkeit von Werkzeugstahl nach dem Laserschweißen bestimmt maßgeblich das Endergebnis der Oberfläche. Eine sorgfältige Prozessführung, unterstützt durch Technologien wie die Super Pulse Technology (SPT), ermöglicht es, eine glatte und gleichmäßige Oberfläche zu erzielen. Dies ist besonders wichtig für Anwendungen im Formenbau, wo die Sichtbarkeit der Reparaturstelle minimal sein sollte. Anlagen wie die Sineo Light bieten hier durch ihre präzise Steuerung erhebliche Vorteile.
Die Einhaltung von Normen wie der EN ISO 15614 ist entscheidend, um die Konsistenz und Qualität der Schweißnähte zu gewährleisten. Diese Norm deckt die Qualifizierung von Schweißverfahren ab und ist ein wichtiger Maßstab für die industrielle Anwendung.
Genarbte und texturierte Oberflächen
Bei genarbten oder texturierten Oberflächen stellt die Sichtbarkeit der Naht eine besondere Herausforderung dar. Durch den Einsatz von Sigma-Laser-Anlagen können Nahtstellen nahezu unsichtbar in die bestehende Struktur integriert werden. Die Swivel Optics ermöglicht dabei eine flexible Bearbeitung auch in komplexen Geometrien. Das Resultat sind gleichmäßige Texturen ohne sichtbare Übergänge, was insbesondere in der Automobilindustrie und bei hochwertigen Konsumgütern von Bedeutung ist.
Die Anpassung der Laserparameter, wie z.B. der Spotgröße, die bei Sigma-Anlagen zwischen 0,2 und 2,0 mm variieren kann, ist entscheidend für die Erzielung homogener Oberflächenstrukturen. Dies ermöglicht eine nahtlose Integration in bestehende Designs und verbessert die ästhetische Qualität des Endprodukts.
Zusammenfassend bietet das Laserschweißen von Werkzeugstahl mit den Systemen von Sigma Laser eine kontrollierte und hochwertige Lösung für die Herausforderungen im Formenbau. Die präzise Prozessführung und die Möglichkeit zur Anpassung an spezifische Anwendungsfälle machen diese Technologie zu einer wertvollen Investition für die Industrie.
Reparatur direkt an der Form: stationär in der Werkstatt oder mobil in der Halle
In der modernen Werkzeugherstellung ist Flexibilität bei der Reparatur entscheidend. Mit den fahrbaren 5-Achs-Anlagen der Sineo-Serie von Sigma Laser können schwere Formen direkt vor Ort repariert werden, ohne dass ein Ausbau nötig ist. Diese Anlagen ermöglichen eine unbegrenzte Bauteilgröße, was im Formenbau besonders vorteilhaft ist.
Dank der präzisen Steuerung und der Anwendung von Laserschweißen lassen sich selbst komplexe Werkzeugstähle wie 1.2343 effizient bearbeiten. Der Einsatz von Lasertechnologie minimiert die Wärmeeinflusszone und stellt sicher, dass die mechanischen Eigenschaften des Werkstoffs erhalten bleiben. Typische Einschweißtiefen beim Laserschweißen von Werkzeugstählen können bis zu 2 mm betragen, abhängig von der Leistung und den spezifischen Anforderungen des Prozesses. Mehr über diese Verfahren erfahren Sie in unserem detaillierten Blogartikel.
Die Sineo Light-Anlage, die mit einem Nd:YAG-Laser arbeitet, bietet eine Spitzenleistung von bis zu 13 kW und ermöglicht eine präzise Energiezufuhr mit Pulsen von 0,05 bis 50 ms. Diese Flexibilität ist entscheidend für die Bearbeitung von Werkzeugstählen, da sie eine kontrollierte Wärmeeinflusszone gewährleistet und die Materialintegrität bewahrt.
Vorteile der mobilen Reparatur
- Reduzierung der Ausfallzeiten durch Vor-Ort-Reparaturen
- Keine Notwendigkeit, schwere Formen aus der Produktionslinie zu entfernen
- Flexibilität durch Anpassung an unterschiedliche Werkstoffe, darunter Werkzeugstahl
- Erfüllung der relevanten Normen wie der EN ISO 15614 zur Qualifizierung von Schweißverfahren, um eine gleichbleibend hohe Qualität sicherzustellen
Die Reparatur vor Ort ist besonders für Unternehmen interessant, die große und komplexe Bauteile verarbeiten. Die Sineo-Anlagen bieten eine ideale Lösung, um Effizienz und Kontinuität in der Produktion zu gewährleisten. Weitere Informationen zur mobilen Instandsetzung finden Sie in unserem entsprechenden Beitrag.
Häufig gestellte Fragen
Welche Laserschweißgeräte eignen sich für Werkzeugstahl?
Für das Laserschweißen von Werkzeugstahl sind Nd:YAG- und Ytterbium-Faserlaser besonders geeignet. Sigma Laser bietet 5-Achs-Anlagen, die eine präzise Steuerung ermöglichen und mit Super Pulse Technology ausgerüstet sind, um die Wärmeeinflusszone zu minimieren und eine hohe Einschweißtiefe zu erreichen.
Wie minimiert man Rissbildung beim Laserschweißen von Werkzeugstahl?
Rissbildung kann durch die Optimierung der Laserparameter und die Verwendung von Super Pulse Technology reduziert werden. Eine präzise Steuerung der Wärmeeinflusszone und die Wahl des geeigneten Lasertyps, wie Nd:YAG oder Ytterbium-Faserlaser, sind entscheidend. Sigma bietet zudem zertifizierte Bedienerschulungen an.
Welche Vorteile bieten Sigma Laserschweißanlagen für Werkzeugmacher?
Sigma Anlagen bieten eine flexible 5-Achs-Kinematik, die unbegrenzte Bauteilgrößen ermöglicht. Die Systeme sind mobil einsetzbar und ermöglichen Reparaturen vor Ort. Die Entwicklung in Hanau garantiert höchste Qualitätsstandards, und Referenzkunden wie Airbus und Siemens zeugen von der Zuverlässigkeit der Anlagen.
Wie beeinflusst die Wahl des Lasertyps die Schweißergebnisse?
Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern beeinflusst die Präzision und die Wärmeeinflusszone. Nd:YAG-Laser eignen sich für Anwendungen, die eine höhere Energieintensität erfordern, während Faserlaser eine bessere Strahlqualität und Energieeffizienz bieten.
Welche Werkstoffnummern von Werkzeugstahl sind mit Sigma Lasern kompatibel?
Sigma Laserschweißanlagen sind mit gängigen Werkzeugstählen wie 1.2343 kompatibel. Die Anlagen bieten die Flexibilität, verschiedene Stähle effizient zu schweißen, wobei die Materialeigenschaften durch präzise Steuerung der Laserparameter erhalten bleiben.
Welche Rolle spielt die Super Pulse Technology bei Sigma Anlagen?
Die Super Pulse Technology ermöglicht eine präzise Steuerung der Energiezufuhr, was die Wärmeeinflusszone minimiert und die Einschweißtiefe optimiert. Dies ist besonders vorteilhaft beim Schweißen von empfindlichen Materialien wie Werkzeugstahl, um die Materialintegrität zu erhalten.
Wie kann die Wirtschaftlichkeit von Laserschweißanlagen beurteilt werden?
Die Wirtschaftlichkeit hängt von Faktoren wie der Einschweißtiefe, der Reduktion von Nachbearbeitungsaufwand und der Langlebigkeit der Schweißnähte ab. Sigma bietet Rechenbeispiele und Wirtschaftlichkeitsanalysen an, um die Investitionsvorteile klar darzustellen.
Quellen
- DIN Deutsches Institut für Normung e.V. — Diese Norm behandelt die Qualifizierung von Schweißverfahren für metallische Werkstoffe, einschließlich Werkzeugstahl, und ist relevant für das Laserschweißen.
- ISO – International Organization for Standardization — ISO 15614-11 spezifiziert die Anforderungen an die Qualifizierung von Schweißverfahren für metallische Werkstoffe, einschließlich Laserschweißen.
- Fraunhofer-Institut für Lasertechnik ILT — Das Fraunhofer ILT bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen von Werkzeugstahl.
- VDI Verein Deutscher Ingenieure — Der VDI bietet technische Richtlinien und Dokumentationen, die für das Laserschweißen von Werkzeugstahl relevant sind.
- Welding in the World — Eine Fachzeitschrift, die sich mit den neuesten Forschungsergebnissen und Entwicklungen im Bereich Schweißtechnik, einschließlich Laserschweißen, befasst.
- Schweißtechnik — Deutsche Fachzeitschrift, die sich mit verschiedenen Schweißtechniken, einschließlich Laserschweißen von Werkzeugstahl, beschäftigt.
- European Patent Office — Datenbank für Patente, die Technologien und Verfahren im Bereich des Laserschweißens von Werkzeugstahl umfassen.