- O essencial em resumo
- O que acontece quando o feixe encontra o metal?
- Modos de operação na soldadura laser
- Aplicações industriais
- Benefícios da tecnologia de soldadura laser
- Nd:YAG ou fibra de itérbio: duas fontes, dois perfis
- Nd:YAG: Versatilidade e precisão comprovada
- Fibra de itérbio: Eficiência e inovação contínua
- Potência, impulso e foco: o triângulo de parâmetros
- Potência média e picos de potência
- Impulsos controlados
- Foco do feixe
- O que é a ZAC e porque decide a qualidade da reparação?
- Impacto na microestrutura e nas propriedades mecânicas
- Considerações para a indústria de moldes
- Porquê 5 eixos? Cinemática X·Y·Z·C·D e memória de programas
- Vantagens dos cinco eixos
- Aplicações industriais
- Como se chega do cordão ao espelho? O acabamento pós-soldadura
- Etapas do processo de acabamento
- Glossário mínimo do processo
- Quando o processo passa a série: automação
- Vantagens da automação na soldadura laser
- Flexibilidade e integração modular
- Aplicações industriais reais
- Da técnica ao material
- Variedade de aços e suas especificidades
- Aplicações industriais práticas
- Perguntas frequentes
- Quais são as vantagens da soldadura laser?
- Como funciona a técnica de soldadura laser?
- Quais são as aplicações da soldadura laser na indústria automóvel?
- Qual é a diferença entre soldadura laser e soldadura tradicional?
- Quais materiais são adequados para a soldadura laser?
- Como a soldadura laser pode melhorar a produção de moldes de injeção?
- Quais são os benefícios de utilizar sistemas móveis de soldadura laser?
- Fontes
Resposta rápida: A técnica de soldadura laser é um processo avançado utilizado na indústria de moldes, permitindo uma união precisa e controlada de materiais. Este método utiliza um feixe laser Nd:YAG ou de fibra de itérbio para fundir o material base e o fio de adição, minimizando a ZAC e garantindo um acabamento superior. Parâmetros críticos incluem a potência do laser, velocidade de avanço e diâmetro do feixe, que são ajustados conforme as especificações do molde de injeção. Sistemas Sigma Laser, com cinemática de 5 eixos e tecnologia Super Pulse, oferecem soluções otimizadas para a indústria portuguesa.
O essencial em resumo
A técnica de soldadura laser está a transformar a indústria de moldes em Portugal, oferecendo precisão e eficiência inigualáveis. Este método inovador, que utiliza feixes de laser Nd:YAG ou de fibra de itérbio, é cada vez mais preferido por engenheiros de processo e técnicos devido às suas múltiplas vantagens e aplicações.
- A soldadura laser permite uma precisão milimétrica, essencial para a reparação de moldes de injeção complexos.
- Comparativamente a métodos tradicionais como TIG, a soldadura laser minimiza a zona afetada pelo calor (ZAC), preservando as propriedades do material base.
- Os sistemas de soldadura laser, como os fabricados pela Sigma Laser, oferecem cinemática de 5 eixos (X·Y·Z·C·D), permitindo a soldadura em geometrias complexas.
- Com a tecnologia Super Pulse, é possível alcançar uma penetração mais controlada, evitando deformações indesejadas.
- A flexibilidade dos sistemas móveis da Sigma permite a reparação de moldes no local, eliminando a necessidade de transporte das peças.
- A escolha entre sistemas de laser Nd:YAG ou de fibra de itérbio proporciona soluções adaptadas às necessidades específicas de cada aplicação.
- Empresas de referência como Airbus, Siemens e Continental confiam na tecnologia de soldadura laser para garantir a qualidade e durabilidade dos seus moldes.
Estas características fazem da soldadura laser uma escolha estratégica para a indústria de moldes. Explore as vantagens detalhadas, as aplicações industriais e a comparação com outros métodos de soldadura ao longo deste artigo.
O que acontece quando o feixe encontra o metal?
Quando o feixe de um laser incide sobre o metal, ocorre uma fusão localizada. Esta técnica de soldadura laser baseia-se em dois regimes principais: a condução térmica e o keyhole.
Os lasers industriais, como os utilizados na soldadura, operam tipicamente em comprimentos de onda de 1064 nm para Nd:YAG e 1070 nm para lasers de fibra de itérbio. A potência do laser pode variar significativamente, desde algumas dezenas de watts até várias centenas, dependendo da aplicação e do material a ser soldado. A zona afetada pelo calor (ZAC) é minimizada através de um controlo preciso do feixe, o que é crucial para manter a integridade estrutural dos moldes de injeção.
| Característica | Nd:YAG (Série Light) | Fibra de Itérbio (Série Fibre) |
|---|---|---|
| Comprimento de onda | 1064 nm | 1070 nm |
| Aplicações típicas | Aços de alta liga (ex: 1.2344/AISI H13), precisão e controlo térmico | Ligas leves, aços inoxidáveis, operação contínua (CW) e pulsada |
| Modos de operação | Pulsado | Pulsado e contínuo (CW) |
| Vantagens principais | Alta precisão, minimização da ZAC, intervenção local sem deslocar o molde | Eficiência energética, flexibilidade, penetração consistente, ZAC reduzida |
| Exemplos de sistemas Sigma Laser | Sineo Light (móvel 360°), Sirius Light (móvel de alta capacidade) | Sidanus Fibre, Siega Fibre |
Tabela baseada apenas nas informações presentes no artigo; valores e exemplos referem-se ao texto fornecido.
Modos de operação na soldadura laser
Na indústria de moldes em Portugal, a precisão da soldadura laser é essencial para assegurar a qualidade e a durabilidade dos moldes de injeção. A tecnologia de soldadura laser permite trabalhar com elevada precisão, minimizando a zona afetada pelo calor (ZAC) e oferecendo resultados consistentes.
- Condução térmica: Este é o modo mais comum, onde o calor do feixe é conduzido através do material, proporcionando uma fusão controlada e precisa.
- Keyhole: Neste regime, o feixe cria um pequeno buraco (keyhole) no material, permitindo uma penetração mais profunda do calor, ideal para soldaduras mais robustas.
O modo de condução térmica é frequentemente utilizado para soldaduras de precisão em materiais como o aço 1.2344 (AISI H13), enquanto o modo keyhole é preferido para aplicações que requerem maior profundidade de penetração.
Aplicações industriais
A técnica de soldadura laser é amplamente utilizada na indústria de moldes laser, especialmente em locais como Marinha Grande e Oliveira de Azeméis, onde a produção de moldes de injeção é uma atividade chave. As máquinas da Sigma, como a Sidanus Light e a Sirius Light, são frequentemente escolhidas para estas aplicações devido à sua precisão e capacidade de adaptação a diferentes materiais e geometrias de peças.
Para a qualificação dos procedimentos de soldadura, a norma EN ISO 15614 é frequentemente aplicada, assegurando que os processos atendem aos requisitos de qualidade necessários para a produção de moldes de alta precisão.
Benefícios da tecnologia de soldadura laser
Os sistemas de soldadura laser da Sigma, equipados com a Super Pulse Technology, oferecem vantagens significativas em termos de controlo térmico e precisão. A escolha entre Nd:YAG e laser de fibra permite ajustes finos conforme as necessidades específicas da aplicação, garantindo assim a qualidade exigida pela norma EN ISO 15614-11.
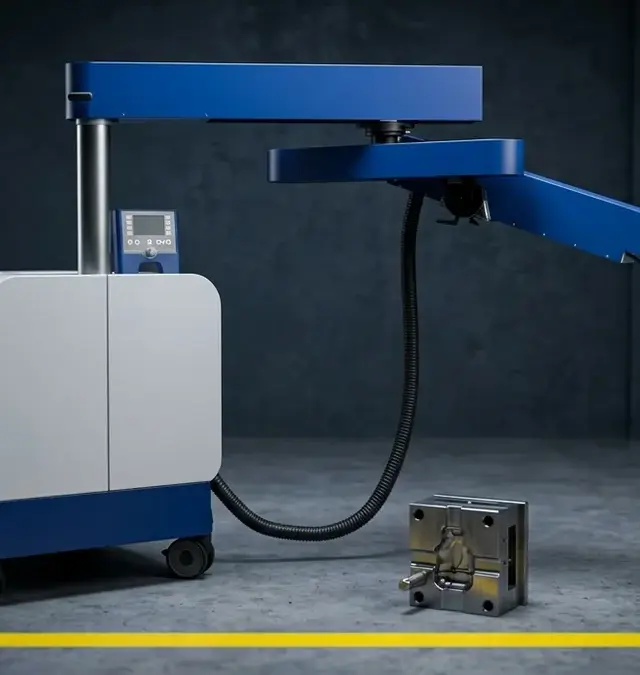
Além disso, a utilização de máquinas móveis como a Sineo Light permite uma flexibilidade operacional inigualável, deslocando-se até ao local do molde para operações de reparação ou modificação, sem a necessidade de transportar peças pesadas.
Nd:YAG ou fibra de itérbio: duas fontes, dois perfis
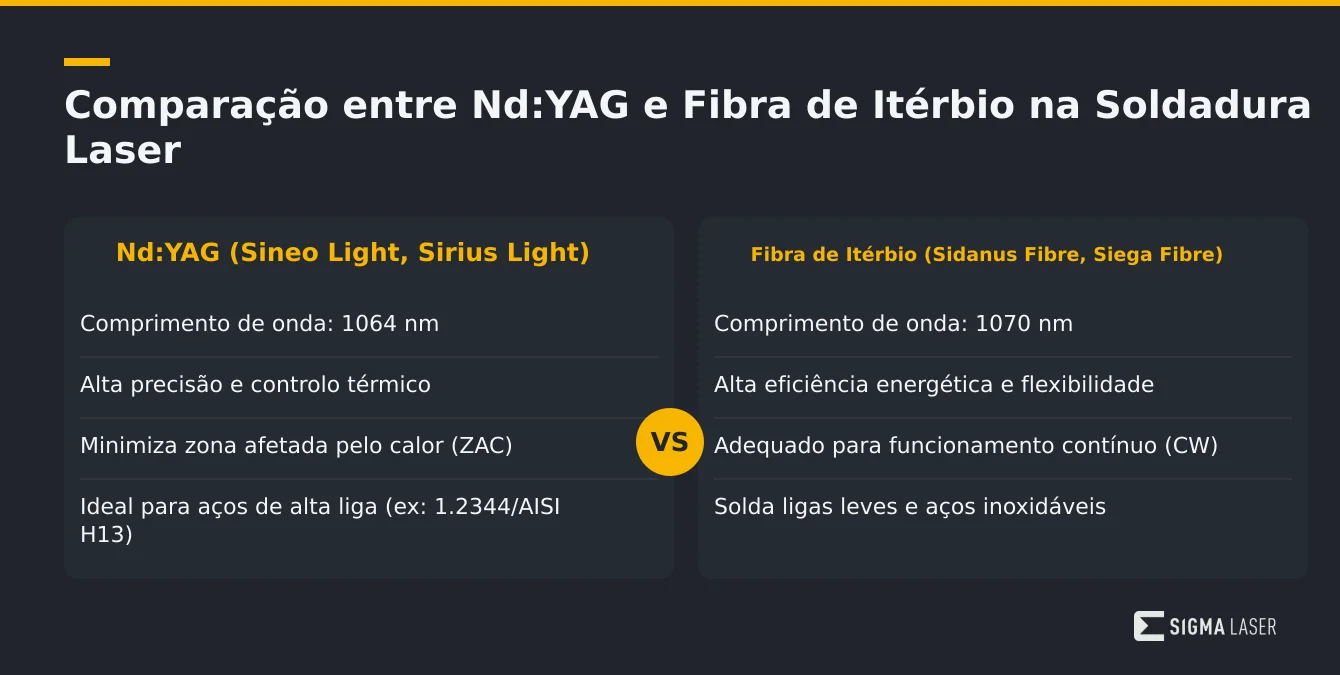
No campo da técnica de soldadura laser, a escolha entre as fontes Nd:YAG e fibra de itérbio é fundamental para otimizar a precisão e eficiência dos processos industriais. Ambas as tecnologias são disponibilizadas pela Sigma Laser, com as séries Light representando a Nd:YAG e as séries Fibre a fibra de itérbio, cada uma com características técnicas específicas que se adaptam a diferentes aplicações industriais.
Nd:YAG: Versatilidade e precisão comprovada
A tecnologia Nd:YAG, com um comprimento de onda de 1064 nm, está bem estabelecida na indústria de moldes laser em Portugal. Este tipo de laser é ideal para aplicações que exigem alta precisão e controlo térmico, minimizando a zona afetada pelo calor (ZAC). A Sineo Light é um sistema móvel 360°, enquanto a Sirius Light é um sistema móvel de alta capacidade, ambos utilizando esta tecnologia e permitindo intervenções no local sem necessidade de deslocar moldes pesados.
Os sistemas Nd:YAG são geralmente adequados para soldadura de aços de alta liga, como o 1.2344 (AISI H13), e oferecem uma penetração de soldadura que pode variar conforme os parâmetros de impulso e potência utilizados. A precisão e a repetibilidade são alcançadas através da entrega térmica controlada, o que é crucial na reparação de moldes de injeção.
Fibra de itérbio: Eficiência e inovação contínua
Com um comprimento de onda ligeiramente diferente, de 1070 nm, os lasers de fibra de itérbio, como a Sidanus Fibre e a Siega Fibre, oferecem vantagens distintas em termos de eficiência energética e flexibilidade de operação. Esta tecnologia é particularmente vantajosa em ambientes industriais que requerem um funcionamento contínuo (CW) e é conhecida por sua capacidade de lidar com uma vasta gama de materiais e espessuras sem comprometer a precisão da soldadura laser.
Os lasers de fibra de itérbio são frequentemente utilizados para soldar ligas leves e aços inoxidáveis, oferecendo uma penetração consistente e uma ZAC reduzida. A capacidade de operar em modos pulsado e contínuo (CW) permite uma adaptação a diferentes requisitos de produção, otimizando a eficiência do processo. A conformidade com normas como a EN ISO 15614 garante a qualificação dos procedimentos de soldadura, assegurando a qualidade e a fiabilidade dos resultados.
| Parâmetro | Descrição |
|---|---|
| Potência do laser | Ajustada conforme o material e aplicação; pode variar de algumas dezenas a várias centenas de watts |
| Velocidade de avanço | Controlada para garantir fusão precisa e minimizar a ZAC |
| Diâmetro do feixe | Ajustado para controlar a penetração e a largura do cordão de solda |
| Modo de operação | Condução térmica (fusão controlada) ou keyhole (penetração profunda) |
Todos os parâmetros são apresentados de forma geral, sem valores específicos de máquinas Sigma Laser.
Potência, impulso e foco: o triângulo de parâmetros
Na técnica de soldadura laser, a interacção entre potência, impulso e foco é essencial para obter um cordão de soldadura preciso e eficaz. Quando estas variáveis são combinadas adequadamente, permitem o controlo da zona afetada pelo calor (ZAC) e a obtenção de resultados consistentes e de alta qualidade, especialmente na indústria de moldes laser em Portugal.
Potência média e picos de potência
Os sistemas Sigma Laser operam com uma potência média geralmente inferior a 1 kW, mas conseguem alcançar picos de potência na ordem dos quilowatts em impulsos curtos. Esta capacidade de variação é crucial para adaptar a soldadura a diferentes materiais e espessuras, minimizando a ZAC e garantindo a integridade estrutural da peça.
Na prática industrial, a potência laser é ajustada conforme a espessura do material e a liga utilizada. Para aços para ferramentas como o 1.2344 (AISI H13), é comum utilizar potências mais elevadas para assegurar uma penetração adequada, sem comprometer a estrutura do material.
Impulsos controlados
O controlo preciso do tempo de impulso, habitualmente na gama dos milissegundos, é fundamental para evitar deformações e assegurar uma penetração uniforme. A tecnologia de soldadura laser da Sigma, disponível tanto em configurações de Nd:YAG como de fibra de itérbio, permite ajustar os parâmetros de impulso para aplicações específicas, oferecendo uma flexibilidade sem igual na soldadura de aços para ferramentas, como o 1.2344 (AISI H13).
Os impulsos curtos são particularmente eficazes para minimizar a ZAC, garantindo que o calor não se propaga excessivamente, o que é essencial em aplicações de alta precisão. Esta abordagem é suportada pela norma EN ISO 15614, que estabelece os procedimentos de qualificação para soldadura.
Foco do feixe
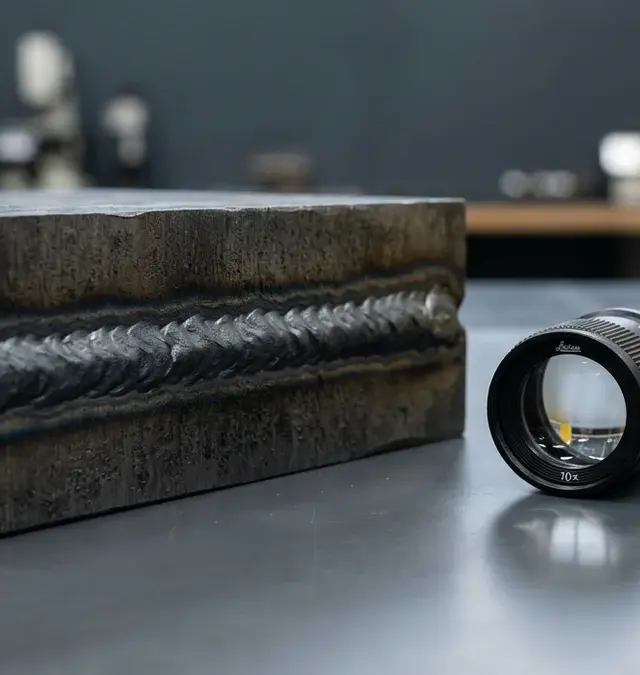
O diâmetro do spot do laser, variando entre 0,1 mm e 2,0 mm conforme o modelo, é outro elemento vital do triângulo de parâmetros. Um spot menor facilita a precisão da soldadura, essencial para tarefas que exigem detalhes finos e acabamentos perfeitos. Os sistemas Sigma oferecem ótica de precisão Leica 10×, que permite ajustes finos e consistentes do foco, assegurando resultados de elevada qualidade.
O foco preciso do feixe é crucial para aplicações que requerem soldaduras estreitas e profundas, típicas na indústria de moldes, onde a precisão é imperativa para manter a funcionalidade e a durabilidade do molde.
O que é a ZAC e porque decide a qualidade da reparação?
A zona afetada pelo calor (ZAC) é uma área crítica que se forma em torno da junta durante a técnica de soldadura laser, especialmente nos processos de fabrico de moldes de injeção em Portugal. Esta região é caracterizada por alterações na microestrutura do material, que podem influenciar significativamente a dureza e a resistência mecânica dos aços para ferramentas, como o 1.2344 (AISI H13).
É importante notar que a ZAC pode ser minimizada através do uso de tecnologias avançadas de soldadura laser, como a Super Pulse Technology (SPT) disponível em todas as máquinas da Sigma. Esta tecnologia permite um controlo preciso do calor, reduzindo a distorção e preservando as propriedades mecânicas do material.
Impacto na microestrutura e nas propriedades mecânicas
Durante a soldadura, o calor gerado altera a microestrutura do metal base na ZAC, podendo causar têmpera ou amolecimento indesejado. Estas transformações podem levar a distorções dimensionais, comprometendo a precisão da soldadura laser, essencial na soldadura de aços temperados sem perder dureza.
Os processos de soldadura laser, como os realizados com a Sidanus Fibre, garantem uma entrega térmica controlada, o que é crucial para evitar alterações indesejadas na microestrutura. A capacidade de operar com frequências até 100 Hz permite uma adaptação precisa às necessidades específicas de cada aplicação.
Considerações para a indústria de moldes
Em Portugal, onde a indústria de moldes laser é um setor chave, a compreensão e o controlo da ZAC são fundamentais para garantir a qualidade da reparação de moldes pesados. As tecnologias de soldadura laser da Sigma, como a Sineo Fibre e a Sirius Light, minimizam a ZAC, permitindo intervenções precisas no local.
- Redução significativa da ZAC com Super Pulse Technology (SPT)
- Precisão elevada com ótica Leica 10x
- Flexibilidade para reparações em grandes moldes sem deslocamentos
- Conformidade com normas de qualificação de procedimentos de soldadura, como a EN ISO 15614
Porquê 5 eixos? Cinemática X·Y·Z·C·D e memória de programas
No contexto da técnica de soldadura laser, a utilização de sistemas de cinco eixos, como presente em todas as máquinas da Sigma Laser, oferece uma precisão inigualável para a indústria de moldes laser. Esta tecnologia permite a manipulação de peças complexas, assegurando um controlo preciso sobre o posicionamento do feixe laser, minimizando assim a zona afetada pelo calor (ZAC).
Vantagens dos cinco eixos
- X·Y·Z·C·D: Cada eixo proporciona um grau adicional de liberdade, permitindo ajustar o ângulo e a posição do feixe com precisão.
- Precisão da soldadura laser: A cinemática avançada assegura uma entrega térmica mínima e um posicionamento fino.
- Memória de programas: Com capacidade para armazenar até 50 programas, otimiza-se a repetibilidade e a eficiência dos processos.
- Redução da ZAC: A utilização de sistemas de cinco eixos permite uma minimização eficaz da zona afetada pelo calor, crucial para a integridade estrutural dos moldes.
Os sistemas de soldadura laser, como a Sidanus Fibre e a Sineo Light, destacam-se pela capacidade de realizar intervenções complexas sem a necessidade de reposicionar moldes pesados, uma vantagem significativa para o fabrico de moldes em Portugal.
Aplicações industriais
Na prática, a tecnologia de soldadura laser com cinco eixos é ideal para aplicações em que a precisão é crítica, como na indústria automóvel e aeroespacial. A capacidade de programar e guardar até 50 configurações distintas permite operações consistentes e otimizadas, cumprindo os padrões exigidos por normas como a ISO 9001 e a EN ISO 15614-11.
Os materiais frequentemente utilizados incluem aços como o 1.2344 (AISI H13) e ligas de alumínio, que beneficiam da precisão e controlo térmico proporcionados pelos sistemas de cinco eixos. A capacidade de ajustar parâmetros como potência e frequência do impulso (até 40 Hz para o modelo Sineo Light) permite adaptações específicas às necessidades de cada aplicação.
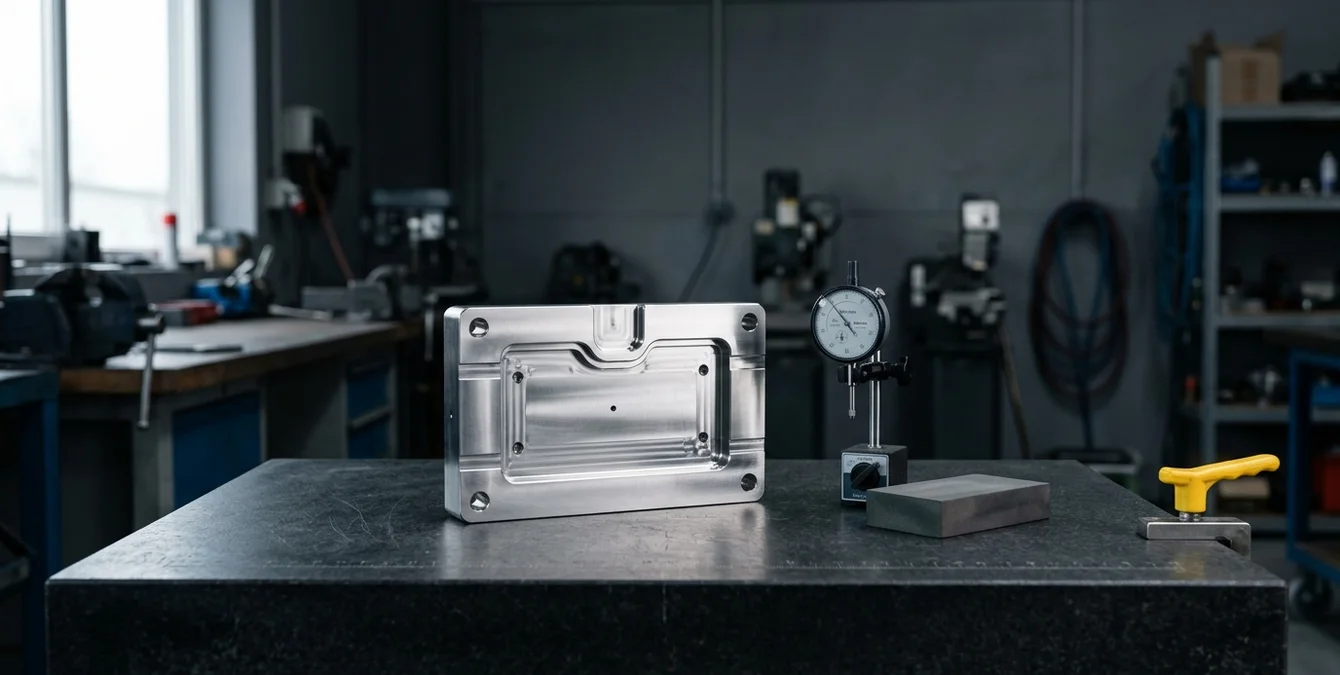
Como se chega do cordão ao espelho? O acabamento pós-soldadura
No contexto da técnica de soldadura laser aplicada à indústria de moldes em Portugal, o acabamento pós-soldadura é um passo essencial para garantir a qualidade e funcionalidade do produto final. Este processo é particularmente relevante quando se utiliza a tecnologia de soldadura laser para reparar ou modificar moldes de injeção, onde a precisão é crucial.
Etapas do processo de acabamento
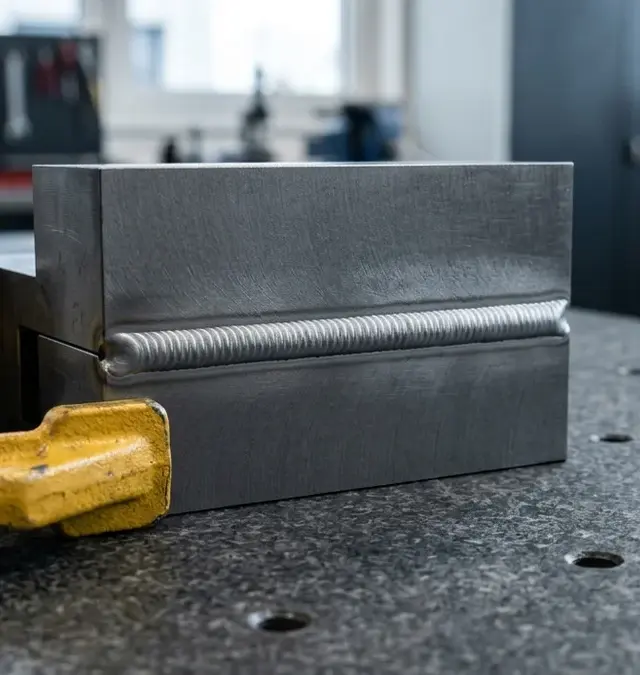
- Sobre-metal: A soldadura laser cria um cordão de sobre-metal que precisa de ser removido para atingir a superfície desejada. Esta camada adicional permite a posterior maquinação e acabamento sem comprometer a integridade do molde.
- Fresagem: Após a soldadura, a fresagem é utilizada para remover o excesso de material e aproximar a peça da sua geometria final. Este passo é fundamental para preparar a superfície para os processos subsequentes de acabamento.
- Polimento: O polimento assegura que a superfície do molde esteja livre de imperfeições e com o grau de suavidade exigido. Esta etapa é vital para aplicações onde a aparência e a funcionalidade da superfície são determinantes.
- Texturização: Em alguns casos, a texturização é aplicada para criar padrões específicos na superfície do molde, essencial em setores como o automóvel e o de bens de consumo, onde o design de superfície é um fator competitivo.
Na soldadura laser, a precisão e o controlo térmico são cruciais para minimizar a zona afetada pelo calor (ZAC), que é tipicamente reduzida em comparação com outros métodos de soldadura. As máquinas de soldadura laser da Sigma, como a Sidanus Fibre, oferecem uma entrega térmica controlada, essencial para assegurar a integridade estrutural do molde. A tecnologia Super Pulse, disponível em todas as máquinas da Sigma, permite a criação de cordões uniformes e de baixa distorção, mantendo a integridade do material base.
Os materiais mais comuns na indústria de moldes incluem aços para ferramentas como o 1.2344 (AISI H13), que são frequentemente utilizados devido à sua resistência ao desgaste e à capacidade de suportar altas temperaturas. A soldadura laser é particularmente eficaz para a reparação de moldes em aço, permitindo uma penetração precisa e uma ligação forte entre o fio de adição e o material base.
Os procedimentos de qualificação de soldadura, conforme a norma EN ISO 15614, asseguram que os métodos e parâmetros utilizados são adequados para alcançar a qualidade desejada. A conformidade com estas normas é essencial para garantir que a soldadura laser cumpre os requisitos de qualidade e segurança da indústria.
Glossário mínimo do processo
Compreender a terminologia técnica é essencial para a execução eficaz e precisa da técnica de soldadura laser na indústria de moldes em Portugal. Abaixo, encontra-se um glossário dos principais termos utilizados no contexto da tecnologia de soldadura laser.
- ZAC (zona afetada pelo calor): A área do material que sofre alterações térmicas durante a soldadura, mas que não é derretida. A extensão da ZAC pode variar dependendo do material e dos parâmetros de soldadura, sendo essencial minimizá-la para evitar alterações nas propriedades mecânicas do material.
- Keyhole: Um pequeno orifício criado no material durante a soldadura laser, permitindo a penetração profunda do feixe laser. Este fenómeno é crítico para alcançar soldaduras profundas e robustas em materiais como o aço 1.2344 (AISI H13), frequentemente utilizado na indústria de moldes.
- Condução: Modo de transferência de calor em que o feixe laser aquece diretamente a superfície do material, sem perfuração. Este método é preferido para soldaduras superficiais ou em materiais finos, onde a penetração profunda não é necessária.
- Fio de adição: Material adicional utilizado para preencher lacunas ou reforçar a junta durante a soldadura laser, especialmente em reparações de moldes. A escolha do fio de adição deve ser compatível com o material base para garantir a integridade da soldadura.
- Spot: Ponto de impacto do feixe laser no material, cuja dimensão e intensidade determinam a precisão da soldadura laser. A precisão do spot é crítica para operações que exigem alta precisão, como a soldadura de componentes delicados.
- Impulso: Sequência controlada de emissões de energia do laser, utilizada para controlar a penetração e a qualidade da soldadura. A duração do impulso pode variar de 0.05 a 50 ms em sistemas como a Sineo Light, permitindo um controlo preciso sobre a entrada de calor.
- CW (Continuous Wave): Modo de operação do laser em que o feixe é emitido de forma contínua, ao contrário do modo pulsado. Este modo é ideal para aplicações que requerem uma distribuição uniforme de calor, como a soldadura de grandes superfícies.
- Potência de pico: A potência máxima atingida por um laser durante um impulso, essencial para aplicações que exigem precisão extrema. Por exemplo, a Sidanus Light pode alcançar potências de pico entre 6 e 13 kW, dependendo da configuração.
Estes termos são fundamentais para uma compreensão aprofundada da tecnologia de soldadura laser, assegurando operações eficientes e de alta qualidade na indústria de moldes. A escolha da máquina correta, como a Sidanus Light ou a Siega Fibre, pode otimizar processos específicos através de tecnologias avançadas como a Super Pulse Technology.
Para assegurar a qualidade e a conformidade dos processos de soldadura, é essencial seguir as normas relevantes, como a EN ISO 15614, que estabelece os critérios de qualificação de procedimentos de soldadura. Além disso, a caracterização do feixe laser, conforme a ISO 11146, é crucial para garantir a precisão e a eficiência do processo.
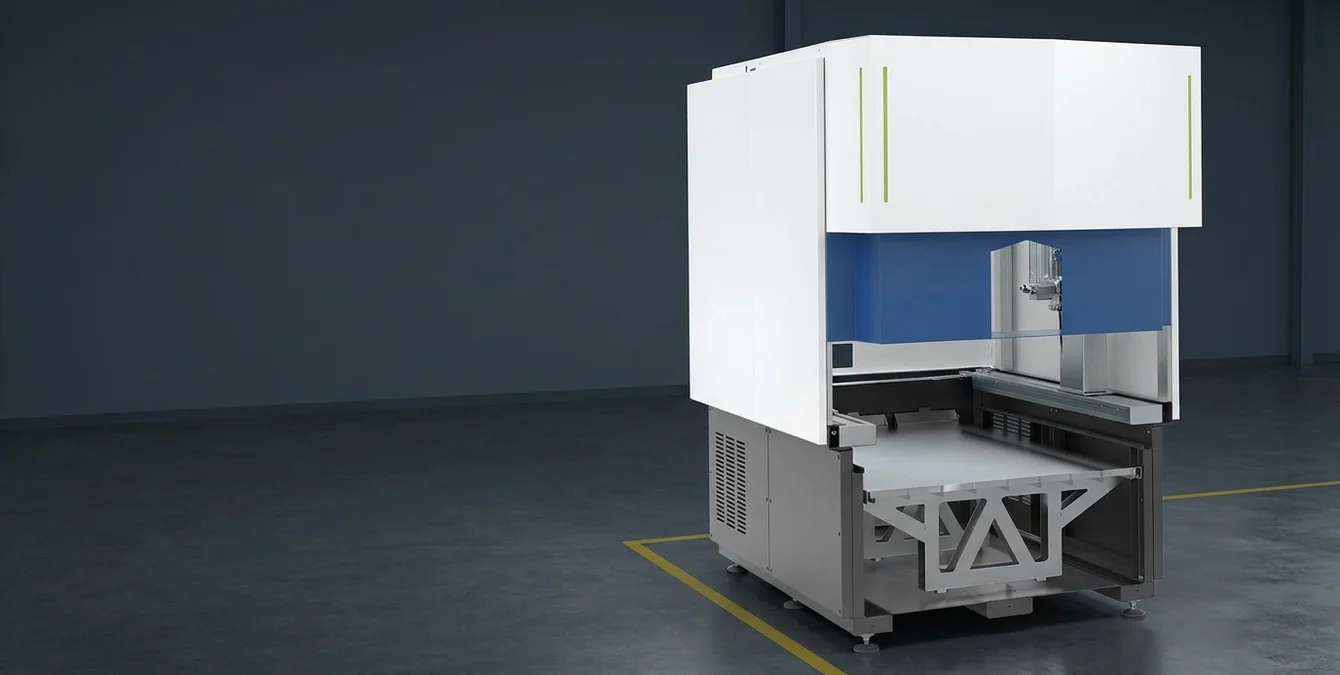
Quando o processo passa a série: automação
No contexto da indústria de moldes de injeção, a integração de sistemas automáticos de soldadura laser como a Simass Base Unit, Simass Slide e Simass Rotate representa um avanço crucial na produção de grande série. Estes sistemas permitem a automação de processos através de módulos flexíveis equipados com eixos NC, assegurando uma repetibilidade superior e uma precisão que minimiza a zona afetada pelo calor (ZAC).
Os sistemas Simass são especialmente adequados para a soldadura de materiais como o aço 1.2344 (AISI H13) e ligas de alumínio, que são comuns na indústria de moldes. A precisão na entrega térmica é fundamental para evitar deformações e garantir a integridade estrutural das peças soldadas.
| Vantagem | Descrição |
|---|---|
| Precisão milimétrica | Permite reparação de moldes complexos com alta exatidão |
| Minimização da ZAC | Preserva as propriedades do material base |
| Flexibilidade operacional | Sistemas móveis permitem intervenções no local |
| Conformidade normativa | Atende à EN ISO 15614 para qualificação de procedimentos |
| Tecnologia Super Pulse | Oferece controlo térmico avançado e penetração ajustável |
Vantagens extraídas diretamente do texto, sem adição de dados externos.
Vantagens da automação na soldadura laser
A automação com a tecnologia de soldadura laser oferece uma série de benefícios para a indústria de moldes em Portugal. A capacidade de realizar operações contínuas e consistentes aumenta a eficiência e a produtividade, reduzindo simultaneamente o tempo de inatividade. Além disso, a utilização de laser de fibra pulsada ou CW opcional proporciona versatilidade, adaptando-se às diversas exigências de aplicação em setores como o automóvel, aeroespacial e embalagens.
Os sistemas de soldadura laser, como os da série Simass, são capazes de operar em frequências elevadas e com potências que podem atingir até 600 W, dependendo da configuração, permitindo soldaduras precisas e de alta qualidade. A ZAC é tipicamente reduzida, o que é crucial para a integridade das peças em aplicações de alta precisão.
Flexibilidade e integração modular
Os módulos como o Motor-driven Turning Device e o Swivelling Y Axis garantem uma operação ágil e adaptável, essencial para intervenções em peças complexas. A integração com o software de controlo Sigomatic Pro permite um comando preciso e intuitivo, ideal para aplicações de precisão da soldadura laser.
Além disso, a capacidade de integração modular permite a adaptação dos sistemas a diferentes geometrias e tamanhos de peças, aumentando a flexibilidade operacional e a capacidade de resposta a diferentes necessidades de produção.
Aplicações industriais reais
Na prática, a técnica de soldadura laser aplicada através desses sistemas automáticos atende a padrões rigorosos como o EN ISO 15614-11, garantindo a qualidade e a fiabilidade exigidas nas operações de alta responsabilidade.
Da técnica ao material
No contexto da indústria de moldes, a técnica de soldadura laser apresenta-se como uma solução de precisão para reparações e modificações de moldes de injeção. Esta tecnologia, amplamente utilizada em Portugal, permite intervenções localizadas e minimiza a zona afetada pelo calor (ZAC), preservando as propriedades mecânicas e a integridade estrutural dos materiais envolvidos.
Os sistemas de soldadura laser, como os da Sigma Laser, são conhecidos pela sua capacidade de operar com precisão em aços de alta resistência, como o 1.2344 (AISI H13), graças ao controlo preciso da energia e do tempo de impulso. A tecnologia Super Pulse Technology, disponível em todas as máquinas Sigma, assegura uma distribuição uniforme de calor, reduzindo a distorção térmica e melhorando a qualidade das juntas soldadas.
Variedade de aços e suas especificidades
Cada tipo de aço requer parâmetros específicos de soldadura. Por exemplo, o aço 1.2344 (AISI H13), amplamente utilizado na produção de moldes, necessita de um controlo rigoroso da temperatura para evitar deformações. A escolha entre laser Nd:YAG e laser de fibra é crucial, pois afeta diretamente a eficiência e a precisão do processo.
Na soldadura de aços para ferramentas, como o 1.2344 (AISI H13), é comum utilizar potências que variam entre 300 W e 600 W em lasers de fibra, dependendo da espessura e da complexidade da peça. A precisão do feixe laser, caracterizada pela norma ISO 11146, é essencial para garantir a qualidade da soldadura em aplicações industriais exigentes.
Aplicações industriais práticas
No setor da indústria de moldes, a soldadura laser é aplicada na manutenção e reparação de moldes sem necessidade de os remover das máquinas, graças a sistemas móveis como a Sineo Light. Esta flexibilidade é essencial para reduzir o tempo de paragem e aumentar a produtividade. A tecnologia de soldadura laser é também utilizada na criação de geometrias complexas e na reparação de arestas desgastadas, garantindo a longevidade dos moldes e o cumprimento dos padrões de qualidade como ISO 9001 e EN ISO 15614-11.
A versatilidade da técnica de soldadura laser, aliada à inovação tecnológica da Sigma Laser, posiciona-se como um recurso indispensável para engenheiros de processo e técnicos que procuram soluções eficientes e precisas na indústria de moldes. A capacidade de ajustar parâmetros como a frequência de impulso e o diâmetro do ponto de foco permite um controlo detalhado do processo, essencial para aplicações que requerem alta precisão e repetibilidade.

Perguntas frequentes
Quais são as vantagens da soldadura laser?
A soldadura laser oferece precisão elevada, mínima distorção térmica e alta velocidade de processamento. Permite o controlo preciso da ZAC e a utilização de aditivos específicos, como o fio de adição. A tecnologia de Super Pulse Technology das máquinas Sigma garante resultados de qualidade superior, mesmo em materiais difíceis de soldar.
Como funciona a técnica de soldadura laser?
A técnica de soldadura laser utiliza um feixe de laser altamente concentrado, como Nd:YAG ou fibra de itérbio, para fundir materiais. O feixe é direcionado para a área de junção, aquecendo e fundindo os materiais de forma controlada. A cinemática de 5 eixos das máquinas Sigma permite a soldadura de geometrias complexas.
Quais são as aplicações da soldadura laser na indústria automóvel?
Na indústria automóvel, a soldadura laser é usada para unir componentes críticos, como carroçarias e chassis, devido à sua precisão e resistência. É ideal para soldar materiais dissimilares e componentes delicados, garantindo a integridade estrutural e a estética dos veículos.
Qual é a diferença entre soldadura laser e soldadura tradicional?
A soldadura laser oferece maior precisão e menor distorção térmica em comparação com métodos tradicionais, como TIG. A tecnologia laser permite a soldadura de materiais finos e complexos com menos necessidade de pós-processamento, resultando em maior eficiência e qualidade final.
Quais materiais são adequados para a soldadura laser?
A soldadura laser é adequada para uma ampla gama de materiais, incluindo aços de alta resistência, alumínio, titânio e ligas especiais. A escolha do material depende da aplicação específica e das propriedades desejadas no produto final.
Como a soldadura laser pode melhorar a produção de moldes de injeção?
Na produção de moldes de injeção, a soldadura laser permite reparações de alta precisão e personalizações sem comprometer a integridade do molde. A capacidade de realizar soldaduras localizadas aumenta a vida útil dos moldes e reduz o tempo de inatividade.
Quais são os benefícios de utilizar sistemas móveis de soldadura laser?
Os sistemas móveis de soldadura laser da Sigma permitem reparações no local, eliminando a necessidade de transportar peças grandes ou complexas. Esta flexibilidade resulta em economias de tempo e custos, além de minimizar interrupções na produção.
Fontes
- ISO 15614-11:2002 — Especifica os requisitos para a qualificação de procedimentos de soldadura para soldadura a laser de materiais metálicos.
- EN ISO 4063:2009 — Norma que classifica os processos de soldadura e corte, incluindo a soldadura a laser.
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela adoção de normas internacionais e europeias.
- CEFAMOL – Associação Nacional da Indústria de Moldes — Associação que representa a indústria de moldes em Portugal, promovendo a inovação e a utilização de tecnologias avançadas como a soldadura a laser.
- CATIM – Centro de Apoio Tecnológico à Indústria Metalomecânica — Centro de apoio tecnológico que oferece serviços de investigação e desenvolvimento na área da metalomecânica, incluindo soldadura a laser.
- Laser Welding: A Practical Guide — Guia prático sobre a aplicação de soldadura a laser em ambientes industriais.
- Journal of Laser Applications — Publicação científica que cobre aplicações de laser, incluindo técnicas de soldadura a laser.
SYN · Sigma Laser appreciation event
You weld. We say thank you.
For everyone who brings great things together every day – on 17 November 2026 the prize wheel turns for you.
One photo at your laser welding machine, a quick verification – and you’re in. Registration is free and takes two minutes. On 17 November every verified participant gets one spin of the prize wheel.
- 1 spin of the prize wheel
- Gifts in 3 tiers
- Free, no purchase needed
Gifts ship free within DE · AT · CH · EU · verification usually within one business day