- Das Wichtigste in Kürze
- Warum gilt Aluminium als anspruchsvoller Laserschweiß-Werkstoff?
- Herausforderungen beim Schweißen von Aluminium
- Industrielle Anwendungen und Lösungen
- Welche Aluminiumlegierungen sind laserschweißgeeignet?
- 5xxx-Aluminiumlegierungen
- 6xxx-Aluminiumlegierungen
- 2xxx- und 7xxx-Aluminiumlegierungen
- Reinaluminium 1xxx
- Problem → Lösung: Reflexion, Poren, Heißrisse beherrschen
- Reflexion minimieren
- Poren vermeiden
- Heißrisse kontrollieren
- Heißrisse in 6xxx-Legierungen: Zusatzdraht als Legierungsstrategie
- Einfluss des AlSi-Zusatzdrahts
- Industrielle Anwendungen und Vorteile
- Wie beeinflussen Pulsspitzenleistung und Fokuslage das Prozessfenster?
- Optimierung der Pulsspitzenleistung
- Einfluss der Fokuslage
- Aluminium fügen und reparieren auf 5-Achs-Anlagen
- Vorteile der 5-Achs-Technologie
- Praktische Anwendungen
- Fehlerbewertung und Optimierung
- Häufig gestellte Fragen
- Welche Vorteile bietet das Laserschweißen von Aluminium?
- Wie funktioniert das Laserschweißen von Aluminium?
- Welche Aluminiumlegierungen können mit Sigma-Lasern geschweißt werden?
- Wie beeinflusst die Wärmeeinflusszone das Schweißen von Aluminium?
- Welche Rolle spielt die 5-Achs-Kinematik beim Laserschweißen?
- Gibt es Referenzkunden, die Sigma-Laserschweißsysteme für Aluminium verwenden?
- Wie wird die Qualität der Schweißnähte bei Sigma-Anlagen sichergestellt?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Aluminium laserschweißen erfordert spezielle Techniken, um Herausforderungen wie hohe Reflexion, Porenbildung und Heißrisse zu meistern. Sigma-Laseranlagen bieten durch ihre fortschrittliche 5-Achs-Kinematik und die Wahl zwischen Nd:YAG- oder Ytterbium-Faserlasern optimale Lösungen für das Schweißen von Aluminium. Die Super Pulse Technology minimiert die Wärmeeinflusszone (WEZ) und reduziert das Risiko von Heißrissen. Durch den Einsatz von Leica-10×-Optik wird eine präzise Steuerung gewährleistet. Unsere Systeme sind ideal für Anwendungen, die hohe Qualität und Effizienz erfordern, und werden von führenden Unternehmen wie Airbus und Siemens genutzt.
Das Wichtigste in Kürze
Aluminium ist ein weit verbreiteter Werkstoff in der Industrie, der durch seine Leichtigkeit und Korrosionsbeständigkeit überzeugt. Das Laserschweißen von Aluminium bietet zahlreiche Vorteile, insbesondere in der Automobil- und Elektronikindustrie, wo Präzision und Effizienz entscheidend sind.
- Das Laserschweißen von Aluminium ermöglicht eine geringe Wärmeeinflusszone (WEZ), was Verformungen minimiert und die Materialeigenschaften erhält.
- Durch die hohe Einschweißtiefe von Sigma-Lasern können auch dickere Aluminiumteile effizient verbunden werden.
- Die 5-Achs-Kinematik (X·Y·Z·C·D) von Sigma-Anlagen erlaubt komplexe Geometrien und flexible Produktionsprozesse.
- Mit der Super Pulse Technology sind präzise Schweißungen selbst bei dünnen Aluminiumblechen möglich.
- Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern bietet Flexibilität je nach spezifischen Anforderungen und Materialdicken.
- Führende Unternehmen wie Airbus, Siemens und Continental setzen auf Sigma-Lösungen für ihre Aluminium-Schweißanwendungen.
- Sigma-Anlagen ermöglichen die Reparatur vor Ort durch fahrbare Systeme, was Ausfallzeiten erheblich reduziert.
Durch den Einsatz modernster Lasertechnologie bietet Sigma Laser erhebliche Vorteile im Aluminium-Schweißprozess. Erfahren Sie im Folgenden, wie diese Technologien in der Automobil- und Elektronikindustrie angewendet werden und welche konkreten Vorteile sie bieten.
Warum gilt Aluminium als anspruchsvoller Laserschweiß-Werkstoff?
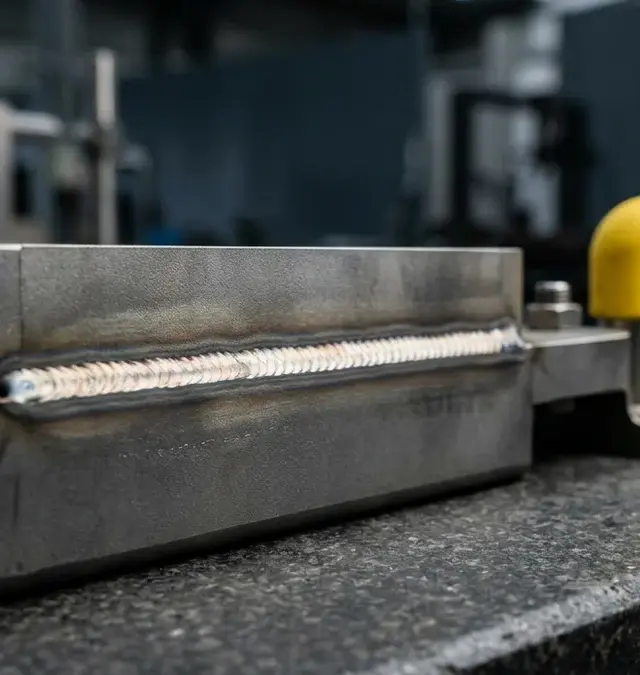
Das Aluminium Laserschweißen stellt eine technische Herausforderung dar, die auf die spezifischen physikalischen Eigenschaften des Werkstoffs zurückzuführen ist. Insbesondere die hohe Reflexion von Aluminium im festen Zustand bei Wellenlängen von 1064 nm und 1070 nm erschwert den Energieeintrag. Sobald jedoch der Schmelzpunkt erreicht wird, steigt die Absorption sprunghaft an, was eine präzise Steuerung der Laserstrahlquelle erfordert, um eine gleichmäßige Schweißnaht zu erzeugen.
Typischerweise werden beim Laserschweißen von Aluminium Leistungen von bis zu 6 kW verwendet, um die notwendige Einschweißtiefe zu erreichen. Die Wärmeeinflusszone (WEZ) kann dabei je nach Prozessparametern und Werkstoffdicke variieren. Die Schweißgeschwindigkeit liegt häufig im Bereich von 1 bis 10 m/min, abhängig von der Materialstärke und der gewünschten Nahtqualität.
Herausforderungen beim Schweißen von Aluminium
- Reflexion und Absorption: Die hohe Reflexion im festen Zustand erfordert leistungsstarke Systeme, wie die Super Pulse Technology (SPT) von Sigma Laser, die eine exakte Energiezufuhr ermöglicht.
- Wärmeleitfähigkeit: Aufgrund der hohen Wärmeleitfähigkeit von Aluminium wird die Wärmeeinflusszone (WEZ) größer, was die Gefahr von Verzug und ungleichmäßigen Schweißnähten erhöht.
- Oxidhaut: Die stabile Al2O3-Oxidhaut mit einem Schmelzpunkt von etwa 2050 °C muss durchbrochen werden, was spezielle Vorbehandlungen oder Schweißzusatzwerkstoffe erfordern kann.
- Porenneigung: Die hohe Wasserstofflöslichkeit der Schmelze kann zu Porenbildung in den Schweißnähten führen, was die Schweißnahtfestigkeit beeinträchtigt.
Um die Porenbildung zu minimieren, kann der Einsatz von Schutzgasen wie Argon oder Helium erforderlich sein, die die Schmelze vor atmosphärischen Einflüssen schützen.
Industrielle Anwendungen und Lösungen
In der Elektronik- und Automobilindustrie kommt Aluminium aufgrund seiner Leichtigkeit und Korrosionsbeständigkeit häufig zum Einsatz. Die Sidanus Light und Siega Fibre Anlagen von Sigma Laser sind speziell darauf ausgelegt, diese Herausforderungen zu meistern. Durch den Einsatz gepulster Nd:YAG- und Faserlaserquellen sowie innovativer Features wie der Schwenkoptik können selbst komplexe Bauteilgeometrien mit hoher Präzision bearbeitet werden. Dies trägt zur Verbesserung der Energieeffizienz und zur Optimierung der Produktionsprozesse bei.
Für detailliertere Informationen zu typischen Fehlern und deren Vermeidung beim Laserschweißen besuchen Sie unseren Blogartikel. Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an.
Welche Aluminiumlegierungen sind laserschweißgeeignet?
Im industriellen Umfeld ist das Laserschweißen von Aluminiumlegierungen entscheidend, um qualitativ hochwertige Schweißnähte mit hoher Energieeffizienz zu erzielen. Die Wahl der geeigneten Legierung spielt dabei eine zentrale Rolle. Sigma Laser bietet umfassende Lösungen für das Aluminium-Laserschweißen, einschließlich der Verwendung von Nd:YAG- und Ytterbium-Faserlasern, um den spezifischen Anforderungen verschiedener Legierungen gerecht zu werden.
5xxx-Aluminiumlegierungen
Die 5xxx-Serie, insbesondere EN AW-5754 und EN AW-5083, zeichnet sich durch gute Schweißeignung aus. Diese AlMg-Legierungen sind weniger anfällig für Heißrisse und ermöglichen stabile Schweißprozesse. Sie finden häufig Anwendung in der Automobil- und Schiffsindustrie, wo Korrosionsbeständigkeit und mechanische Belastbarkeit gefragt sind.
Für die 5xxx-Legierungen ist es wichtig, die Prozessparameter sorgfältig zu steuern, um eine gleichmäßige Nahtqualität zu gewährleisten. Typische Parameter umfassen eine Laserleistung im Bereich von 300 bis 600 W bei Faserlasern, wie sie in der Sidanus Fibre eingesetzt werden können.
6xxx-Aluminiumlegierungen
AlMgSi-Legierungen wie EN AW-6060 und EN AW-6082 sind aufgrund ihrer Heißrissanfälligkeit beim Laserschweißen herausfordernd. Oft ist der Einsatz von Schweißzusatzwerkstoffen notwendig, um die Verbindungseigenschaften zu verbessern. Diese Legierungen werden häufig in der Bau- und Transportbranche eingesetzt, wo ihre Festigkeit und Formbarkeit geschätzt werden.
Beim Schweißen dieser Legierungen ist die Kontrolle der Wärmeeinflusszone entscheidend, um Rissbildung zu vermeiden. Der Einsatz von Zusatzwerkstoffen kann die Nahtqualität erheblich verbessern, indem er die metallurgischen Eigenschaften der Schweißnaht optimiert.
2xxx- und 7xxx-Aluminiumlegierungen
Die 2xxx- und 7xxx-Serien gelten als kritisch in Bezug auf das Laserschweißen. Aufgrund ihrer hohen Festigkeit und speziellen Legierungselemente sind sie besonders heikel und erfordern spezielle Verfahren zur Minimierung von Schweißfehlern. Diese Legierungen sind in der Luftfahrt und im militärischen Bereich von Bedeutung.
Für diese Legierungen sind fortschrittliche Laserschweißtechniken erforderlich, um die Bildung von Porositäten und Rissen zu minimieren. Der Einsatz von gepulsten Lasern, wie sie in der Sidanus Light mit einer Spitzenleistung von bis zu 13 kW verfügbar sind, kann hierbei von Vorteil sein.
Reinaluminium 1xxx
Reinaluminium der 1xxx-Serie ist zwar weich, jedoch sehr gut schweißbar. Es bietet eine ausgezeichnete Schweißnahtfestigkeit und wird häufig in Anwendungen eingesetzt, bei denen eine hohe elektrische Leitfähigkeit erforderlich ist, wie in der Elektronikindustrie.
Beim Schweißen von Reinaluminium ist die Kontrolle der Wärmeeinbringung entscheidend, um die Materialeigenschaften zu erhalten. Die Verwendung von Faserlasern mit hoher Strahlqualität kann hier besonders vorteilhaft sein, um präzise und saubere Schweißnähte zu erzeugen.
Weitere Informationen zu häufigen Fehlern beim Aluminium-Laserschweißen finden Sie in unserem Fehlerkatalog.
Problem → Lösung: Reflexion, Poren, Heißrisse beherrschen
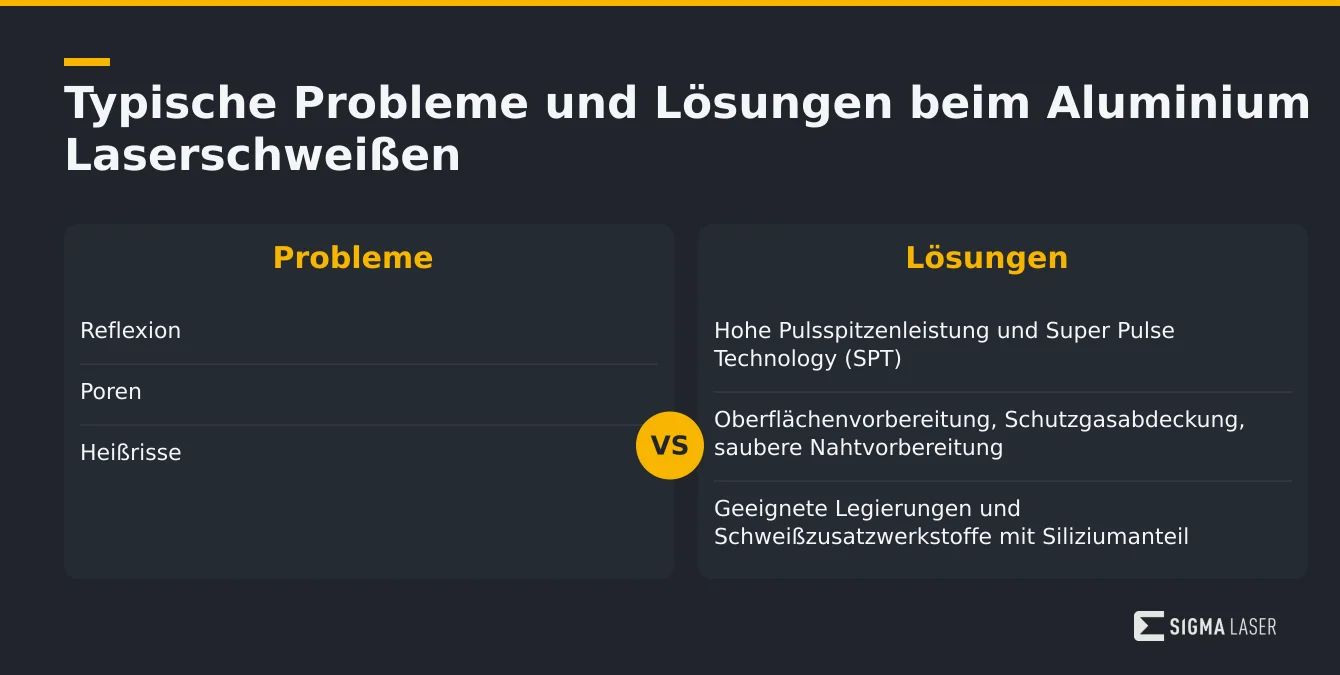
Das Aluminium Laserschweißen stellt zahlreiche Herausforderungen dar, die eine präzise Steuerung und angepasste Prozessparameter erfordern. Ob in der Automobil- oder Elektronikindustrie, es ist entscheidend, häufig auftretende Probleme wie Reflexion, Porenbildung und Heißrisse gezielt zu adressieren. Die folgende Tabelle bietet eine Übersicht über typische Probleme und deren Lösungen, um die Schweißqualität zu optimieren.
| Problem | Lösung |
|---|---|
| Reflexion | Hohe Pulsspitzenleistung und gepulster Betrieb mit Super Pulse Technology (SPT) |
| Poren | Oberflächenvorbereitung durch Entfernen von Oxiden, Feuchtigkeit und Öl sowie Anwendung einer Schutzgasabdeckung und saubere Nahtvorbereitung |
| Heißrisse | Auswahl geeigneter Legierungen und Schweißzusatzwerkstoffe mit Siliziumanteil |
Reflexion minimieren
Beim Aluminium Laserschweißen ist die Reflexion des Laserstrahls ein häufiges Problem, das zu einer unzureichenden Energieübertragung auf das Werkstück führt. Durch die Verwendung von hohen Pulsspitzenleistungen und einem gepulsten Betrieb kann die Energieeffizienz verbessert und die Reflexion minimiert werden. Technologien wie die Super Pulse Technology (SPT) in Anlagen von Sigma Laser bieten hier entscheidende Vorteile.
Typische Wellenlängen für das Laserschweißen von Aluminium liegen im Bereich von 1064 bis 1070 nm, wie sie bei den Nd:YAG- und Faserlasern der Sigma Laser Maschinen eingesetzt werden. Die Strahlqualität, gemessen durch den M²-Wert, ist entscheidend für die Fokussierbarkeit und die Eindringtiefe, die bei Aluminium häufig im Bereich von 0,5 bis 3 mm liegt, abhängig von der Materialdicke und den spezifischen Prozessparametern.
Poren vermeiden
Die Porenbildung in Schweißnähten kann die Festigkeit und Dichtigkeit beeinträchtigen. Eine gründliche Oberflächenvorbereitung ist entscheidend, um Poren zu vermeiden. Dies umfasst das Entfernen von Oxiden, Feuchtigkeit und Öl. Zudem sorgt eine geeignete Schutzgasabdeckung für eine saubere Naht. Eine präzise Schweißnahtvorbereitung ist ebenfalls unerlässlich.
Die Verwendung von Schutzgasen wie Argon oder Helium kann die Porenbildung weiter reduzieren, indem sie die Schweißnaht vor atmosphärischen Einflüssen schützen. Die Wahl des Schutzgases sollte an die spezifischen Anforderungen des Werkstoffs angepasst werden. In der Praxis werden oft Schutzgasdurchflussraten von 10 bis 20 l/min verwendet, um eine optimale Abdeckung zu gewährleisten.
Heißrisse kontrollieren
Heißrisse treten häufig auf, wenn das Schweißgut während des Erstarrungsprozesses zu schnell abkühlt. Eine sorgfältige Auswahl der Legierungen und der Schweißzusatzwerkstoffe, insbesondere solche mit einem höheren Siliziumanteil, kann dazu beitragen, die Bildung von Heißrissen zu verhindern. Für weitere Informationen zu Fehlern beim Laserschweißen besuchen Sie unseren Blogartikel.
Die Kontrolle der Abkühlrate ist ebenfalls entscheidend, um Heißrisse zu vermeiden. Dies kann durch eine angepasste Wärmezufuhr und die Verwendung von Vorwärmtechniken erreicht werden, die die Temperaturgradienten im Werkstück reduzieren. Die Norm EN ISO 15614 bietet Richtlinien zur Qualifizierung von Schweißverfahren, die bei der Vermeidung von Heißrissen hilfreich sein können.
Durch die Optimierung dieser Parameter können Sie die Schweißqualität erheblich steigern und die Zuverlässigkeit Ihrer Produktionsprozesse verbessern.
Heißrisse in 6xxx-Legierungen: Zusatzdraht als Legierungsstrategie
Beim Aluminium Laserschweißen von 6xxx-Legierungen tritt häufig das Problem der Heißrissbildung auf. Diese Risse entstehen typischerweise im Erstarrungsintervall, wenn das Schmelzbad während des Abkühlens nicht ausreichend stabilisiert wird. Die Metallurgie des Schmelzbades spielt dabei eine wesentliche Rolle, da die 6xxx-Legierungen besonders anfällig für Heißrisse sind. Eine typische Herausforderung beim Laserschweißen von Aluminium ist die Kontrolle der Wärmeeinflusszone (WEZ), die bei Aluminiumlegierungen besonders kritisch ist, um Verformungen und Rissbildungen zu vermeiden.
Einfluss des AlSi-Zusatzdrahts
Um die Heißrissneigung zu reduzieren, wird häufig AlSi-Zusatzdraht eingesetzt. Dieser Zusatzdraht verändert die Legierungszusammensetzung im Schmelzbad, was zu einer verbesserten Duktilität der Schweißnaht führt. Durch die gezielte Zugabe von Silizium wird die Neigung zur Rissbildung verringert. Weitere Details zur Prozesstiefe und Drahtzufuhr finden Sie in unserem Blogbeitrag über das Laserschweißen mit Zusatzdraht. Typische Einschweißtiefen beim Laserschweißen von Aluminium liegen im Bereich von wenigen Millimetern, abhängig von der Laserleistung und der Schweißgeschwindigkeit.
Industrielle Anwendungen und Vorteile
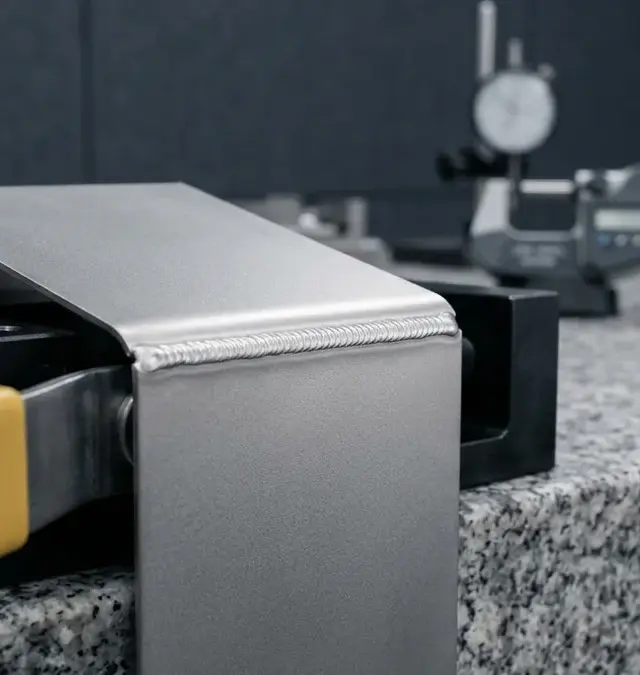
In der Automobilindustrie, der Elektronikindustrie sowie in der Luft- und Raumfahrttechnik wird das Aluminium Laserschweißen aufgrund seiner Energieeffizienz und der hohen Qualität der resultierenden Schweißnähte geschätzt. Die Anlagen von Sigma Laser, wie die Sidanus Light und die Siega Fibre, bieten durch die Integration von Super Pulse Technology (SPT) und Swivel Optics herausragende Flexibilität und Präzision. Diese Technologien ermöglichen eine gleichmäßige, verzugsarme Nahtführung und eine kontrollierte Wärmeeinbringung, was insbesondere bei dünnwandigen Aluminiumkomponenten von Vorteil ist.
Für eine umfassende Analyse der häufigsten Fehler beim Laserschweißen, besuchen Sie unseren Blogbeitrag zu Fehlern beim Laserschweißen. Eine fundierte Fehleranalyse ermöglicht es, die Prozesssicherheit und die Qualität der Schweißnähte weiter zu steigern. Die Einhaltung von Standards wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist entscheidend für die Sicherstellung der Schweißqualität in industriellen Anwendungen.
Typische Laserleistungen für das Schweißen von Aluminium liegen im Bereich von 300 bis 600 W, wobei die Wellenlängen um 1064 nm für Nd:YAG-Laser und 1070 nm für Faserlaser liegen. Die Schweißgeschwindigkeiten können je nach Material und Anlagenspezifikation variieren, liegen aber oft im Bereich von einigen Metern pro Minute. Eine präzise Strahlcharakterisierung gemäß ISO 11146 ist entscheidend, um die optimale Fokussierung und Energieverteilung zu gewährleisten.
Wie beeinflussen Pulsspitzenleistung und Fokuslage das Prozessfenster?
Im Bereich des Aluminium-Laserschweißens sind Pulsspitzenleistung und Fokuslage entscheidende Parameter, um ein optimales Prozessfenster zu gewährleisten. Die hohe Spitzenleistung im Kilowattbereich hilft, die anfängliche Reflexion des Laserstrahls zu überwinden, die insbesondere bei Aluminium auftritt. Sobald die Reflexion überwunden ist, kann die Energiezufuhr reduziert werden, um eine präzise Schweißnaht ohne Durchbrand zu erzielen.
Typischerweise arbeiten industrielle Laserschweißsysteme im Leistungsbereich von einigen hundert Watt bis zu mehreren Kilowatt, abhängig von der Materialdicke und der gewünschten Einschweißtiefe. Die Wellenlänge liegt häufig bei etwa 1064 nm für Nd:YAG-Laser und 1070 nm für Faserlaser, was eine hohe Absorption bei Aluminium gewährleistet Fraunhofer ILT – Laserschweißen von Aluminium.
Optimierung der Pulsspitzenleistung
Die Pulsspitzenleistung beeinflusst direkt die Schweißgeschwindigkeit und -qualität. Eine zu hohe Leistung kann zu einer übermäßigen Wärmeeinflusszone (WEZ) führen, während eine zu niedrige Leistung die Schweißnähte unzureichend verbindet. Die allgemeine Parametersystematik bietet Richtlinien zur optimalen Einstellung der Laserparameter.
Bei der Optimierung der Pulsspitzenleistung ist es wichtig, die Balance zwischen Durchdringungstiefe und Wärmeeinflusszone zu finden. Typische WEZ-Breiten bei Aluminium liegen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und der Laserparameter Journal of Laser Applications.
Einfluss der Fokuslage
Die Fokuslage ist entscheidend, um die Einschweißtiefe und die Qualität der Schweißnaht zu kontrollieren. Ein zu tief fokussierter Laserstrahl kann zu Durchbrand führen, während ein zu oberflächlicher Fokus die Nahtfestigkeit beeinträchtigt. Durch die Anpassung der Fokuslage lässt sich die Energieeffizienz erhöhen und die Schweißqualität optimieren.
Die Präzision der Fokuslage kann durch den Einsatz von hochauflösenden Optiken, wie sie in den Sigma-Anlagen mit Leica 10× Optiken verwendet werden, verbessert werden. Dies ermöglicht eine exakte Steuerung der Strahlposition und minimiert das Risiko von Schweißfehlern. Die Wiederholgenauigkeit solcher Systeme liegt typischerweise im Bereich von ±0,1 mm, was für die Herstellung von hochwertigen Schweißnähten in der Automobil- und Elektronikindustrie entscheidend ist.
Die Fehlerbehebung beim Laserschweißen hilft dabei, häufige Probleme zu identifizieren und zu vermeiden, die durch falsche Einstellung der Pulsspitzenleistung und Fokuslage entstehen können. Diese Faktoren sind besonders wichtig in Industrien wie der Automobil- und Elektronikindustrie, wo präzise Schweißnähte unerlässlich sind.
Aluminium fügen und reparieren auf 5-Achs-Anlagen
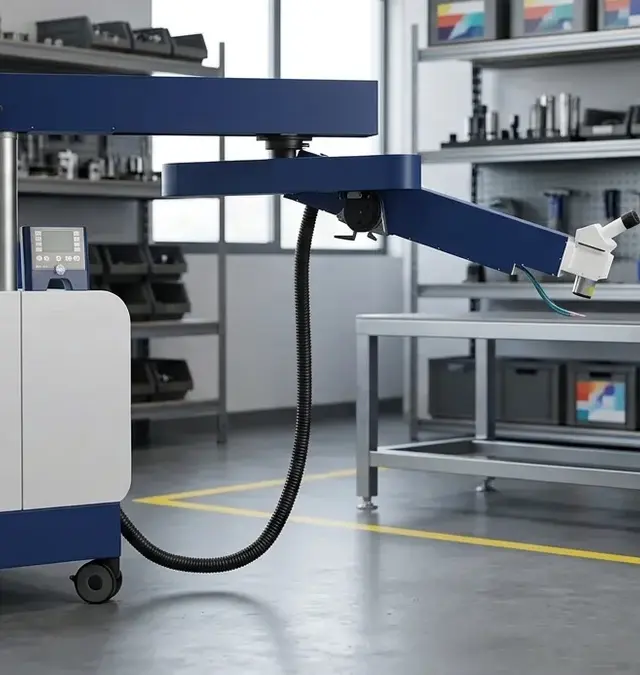
Beim Aluminium Laserschweißen bieten die 5-Achs-Systeme von Sigma Laser sowohl für die Fertigung von Gehäusen als auch für die Reparatur von Alu-Formen präzise und effiziente Lösungen. Diese Anlagen, wie die Sidanus Light oder die Sineo Fibre, sind ideal zum Fügen von dünnwandigen Aluminiumteilen und zur Reparatur von Bauteilen in der Luftfahrt- und Automobilindustrie geeignet.
Aluminiumlegierungen, wie 1.4301 oder 1.2343, erfordern aufgrund ihrer hohen Wärmeleitfähigkeit und Reflexionsfähigkeit spezielle Laserschweißverfahren. Die Wellenlänge von 1064 nm bei Nd:YAG-Lasern und 1070 nm bei Faserlasern ist besonders geeignet, um die Absorptionseigenschaften von Aluminium zu optimieren. Typische Einschweißtiefen liegen bei Aluminium im Bereich von 0,1 bis 2,0 mm, abhängig von der Laserleistung und den spezifischen Prozessparametern.
Vorteile der 5-Achs-Technologie
Die 5-Achs-Kinematik ermöglicht eine exakte Schweißnahtführung selbst bei komplexen Geometrien. Mit Optionen wie der Schwenkoptik (Swivel Optics) und der Super Pulse Technology (SPT) können die Schweißnähte mit höchster Präzision ausgeführt werden. Dies führt zu einer signifikanten Reduzierung der Wärmeeinflusszone (WEZ), was besonders bei Aluminium entscheidend ist, um Verzug und Rissbildung zu vermeiden.
Die Super Pulse Technology (SPT) ermöglicht eine gleichmäßige Nahtführung und minimiert die Wärmeeinbringung, was zu einer Reduzierung der WEZ und damit zu weniger Verzug führt. Diese Technologie ist besonders nützlich bei der Bearbeitung von dünnwandigen Aluminiumteilen, wo Präzision und geringe thermische Belastung entscheidend sind.
Praktische Anwendungen
In der Praxis werden diese Anlagen häufig zum Fügen von Elektronikgehäusen oder für Reparaturen an Aluminiumformen eingesetzt. Dank der Flexibilität der Systeme, wie dem motorbetriebenen Drehgerät, lassen sich auch Bauteile mit anspruchsvollen Konturen effizient bearbeiten.
Die Möglichkeit, Aluminium mit hoher Präzision zu schweißen, ist besonders für die Luft- und Raumfahrtindustrie von Vorteil, wo die Anforderungen an die Schweißnahtqualität und die Maßhaltigkeit besonders hoch sind. Typische Schweißgeschwindigkeiten können je nach Materialdicke und Legierung bei bis zu 5 m/min liegen, wobei die genaue Geschwindigkeit von den spezifischen Prozessanforderungen abhängt.
Fehlerbewertung und Optimierung
Fehler beim Laserschweißen können durch gezielte Prozessoptimierung minimiert werden. Es ist ratsam, häufige Fehler beim Laserschweißen zu analysieren und durch Anpassungen der Schweißparameter zu korrigieren. Sigma Laser bietet hierzu umfangreiche Schulungen an, um die Energieeffizienz und Schweißnahtfestigkeit zu maximieren.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren abdeckt, ist entscheidend, um die Prozesssicherheit und Qualität zu gewährleisten. Durch den Einsatz von hochpräzisen Steuerungssystemen wie Sigomatic Pro kann die Wiederholgenauigkeit der Schweißprozesse erheblich gesteigert werden.
Für weitere Informationen und zur Anforderung von Schweißmustern, besuchen Sie bitte unsere Webseite.
Häufig gestellte Fragen
Welche Vorteile bietet das Laserschweißen von Aluminium?
Das Laserschweißen von Aluminium ermöglicht präzise und schnelle Verbindungen mit minimaler Wärmeeinflusszone (WEZ). Dadurch wird die Verformung des Materials reduziert. Die hohe Energieintensität der Nd:YAG- oder Ytterbium-Faserlaser von Sigma sorgt für eine tiefe Einschweißtiefe, die für strukturelle Integrität entscheidend ist. Zudem sind die Systeme für große Bauteile geeignet und bieten Flexibilität durch 5-Achs-Kinematik.
Wie funktioniert das Laserschweißen von Aluminium?
Beim Laserschweißen von Aluminium wird ein fokussierter Laserstrahl verwendet, um die Oberfläche des Materials zu schmelzen und so eine Verbindung zu schaffen. Die Systeme von Sigma nutzen entweder Nd:YAG- oder Ytterbium-Faserlaser, die eine hohe Energieeffizienz und Präzision bieten. Die Super Pulse Technology verbessert die Kontrolle über den Schweißprozess.
Welche Aluminiumlegierungen können mit Sigma-Lasern geschweißt werden?
Sigma-Laserschweißanlagen sind in der Lage, eine Vielzahl von Aluminiumlegierungen zu schweißen, einschließlich der gängigen Werkstoffnummern wie 3.3206 (AlMgSi0.5) und 3.2315 (AlCuMgPb). Die Anpassungsfähigkeit der Laserparameter ermöglicht die Bearbeitung unterschiedlicher Legierungen mit optimalen Ergebnissen.
Wie beeinflusst die Wärmeeinflusszone das Schweißen von Aluminium?
Eine reduzierte Wärmeeinflusszone (WEZ) ist beim Schweißen von Aluminium entscheidend, um Materialverzug und thermische Schäden zu minimieren. Die Lasersysteme von Sigma bieten präzise Steuerung der Energieeinbringung, was die Größe der WEZ reduziert und die Qualität der Schweißnaht verbessert.
Welche Rolle spielt die 5-Achs-Kinematik beim Laserschweißen?
Die 5-Achs-Kinematik (X·Y·Z·C·D) der Sigma-Laserschweißsysteme ermöglicht komplexe Bewegungen und präzise Bearbeitung von Aluminiumbauteilen in verschiedenen Winkeln. Dies ist besonders vorteilhaft bei dreidimensionalen Strukturen und erhöht die Flexibilität und Effizienz des Schweißprozesses.
Gibt es Referenzkunden, die Sigma-Laserschweißsysteme für Aluminium verwenden?
Sigma zählt renommierte Unternehmen wie Airbus, Siemens und Continental zu seinen Referenzkunden. Diese Unternehmen nutzen Sigma-Laserschweißsysteme für ihre Aluminiumverbindungen, was die Zuverlässigkeit und Leistungsfähigkeit der Anlagen unterstreicht.
Wie wird die Qualität der Schweißnähte bei Sigma-Anlagen sichergestellt?
Sigma-Anlagen verwenden hochwertige Leica-10×-Optiken zur präzisen Steuerung des Laserstrahls. In Kombination mit der Super Pulse Technology wird eine konsistente Schweißqualität erreicht. Zudem bietet Sigma zertifizierte Bedienerschulungen an, um die optimale Nutzung der Anlagen zu gewährleisten.
Quellen
- DIN EN ISO 4063:2011-09 – Schweiß- und verwandte Prozesse — Diese Norm klassifiziert Schweiß- und verwandte Prozesse, einschließlich Laserschweißen.
- Fraunhofer ILT – Laserschweißen von Aluminium — Fraunhofer ILT bietet umfassende Informationen und Forschungsergebnisse zum Laserschweißen von Aluminium.
- DIN SPEC 17024:2019-12 – Additive Fertigung – Laserstrahlschweißen — Spezifikation für das Laserstrahlschweißen in der additiven Fertigung, relevant für Aluminium.
- VDI-Richtlinie 3405 – Additive Fertigung — Richtlinie des VDI, die sich mit additiven Fertigungsverfahren, einschließlich Laserschweißen, beschäftigt.
- Welding in the World — Internationale Fachzeitschrift, die regelmäßig Artikel über Laserschweißtechnologien veröffentlicht.
- Journal of Laser Applications — Fachzeitschrift, die sich mit Anwendungen von Lasertechnologien, einschließlich Laserschweißen, befasst.
- Metall – Fachzeitschrift für Metallurgie — Deutsche Fachzeitschrift, die regelmäßig über neue Entwicklungen im Bereich Laserschweißen berichtet.