

- WEZ 101
- Energie im Zeitverlauf: Konventionelle Pulse vs. Super Pulse Technology (SPT)
- Wer profitiert am meisten
- Thermische Effekte sichtbar machen
- Praktische Stellhebel
- Häufig gestellte Fragen
- Wie wirkt sich die Super Pulse Technology (SPT) konkret auf die Wärmeeinflusszone aus?
- Für welche Werkstoffe ist der Einsatz von SPT besonders empfehlenswert?
- Welche visuellen Hinweise deuten auf eine zu große Wärmeeinflusszone hin?
- Wie kann der Verzug beim Laserschweißen praktisch minimiert werden?
- Related Articles
Kurz beantwortet: Die Super Pulse Technology (SPT) von Sigma Laser ermöglicht beim Metallschweißen eine gezielte Mikrosekunden-Pulssteuerung. Dadurch wird die Wärmeeinflusszone (WEZ) im Vergleich zu konventionellen Verfahren deutlich reduziert, was Härteänderungen, Verzug und Gefügebeeinträchtigungen minimiert. Besonders profitieren wärmeempfindliche und hochlegierte Werkstoffe sowie biokompatible Metalle.
WEZ 101
Die Wärmeeinflusszone (WEZ) ist beim Metallschweißen ein entscheidender Bereich, da sie unmittelbar die Qualität und Lebensdauer des Bauteils beeinflusst. Sie entsteht dort, wo der Grundwerkstoff durch die eingebrachte Wärme thermisch verändert wird, ohne dass es zum Aufschmelzen kommt. Ein zu starkes Anwachsen der WEZ ist meist ein Hinweis auf eine übermäßige Wärmeeinbringung oder unzureichende Kontrolle der Prozessparameter.
Ein zentrales Risiko einer ausgeprägten WEZ ist die Veränderung der Härte des Werkstoffs. Operatoren sollten gezielt auf Bereiche achten, in denen Härteunterschiede entstehen, da diese zu lokalen Überhärtungen oder Entfestigungen führen können. Besonders kritisch ist dies bei gehärteten Werkzeugstählen oder Bauteilen, die im Einsatz hohen mechanischen Belastungen ausgesetzt sind. Hier kann eine zu große WEZ Risse begünstigen oder die Standzeit des Bauteils drastisch verkürzen.
Verzug ist ein weiteres typisches Schadensbild, das durch eine breite WEZ hervorgerufen wird. Während des Schweißprozesses entstehen durch ungleichmäßige Erwärmung und Abkühlung innere Spannungen, die zu Maßabweichungen oder gar zu einer Verformung des Werkstücks führen können. Ein erfahrener Bediener erkennt beginnenden Verzug oft schon durch visuelle Kontrolle der Naht und misst kritische Bereiche nach, um frühzeitig Gegenmaßnahmen einzuleiten.
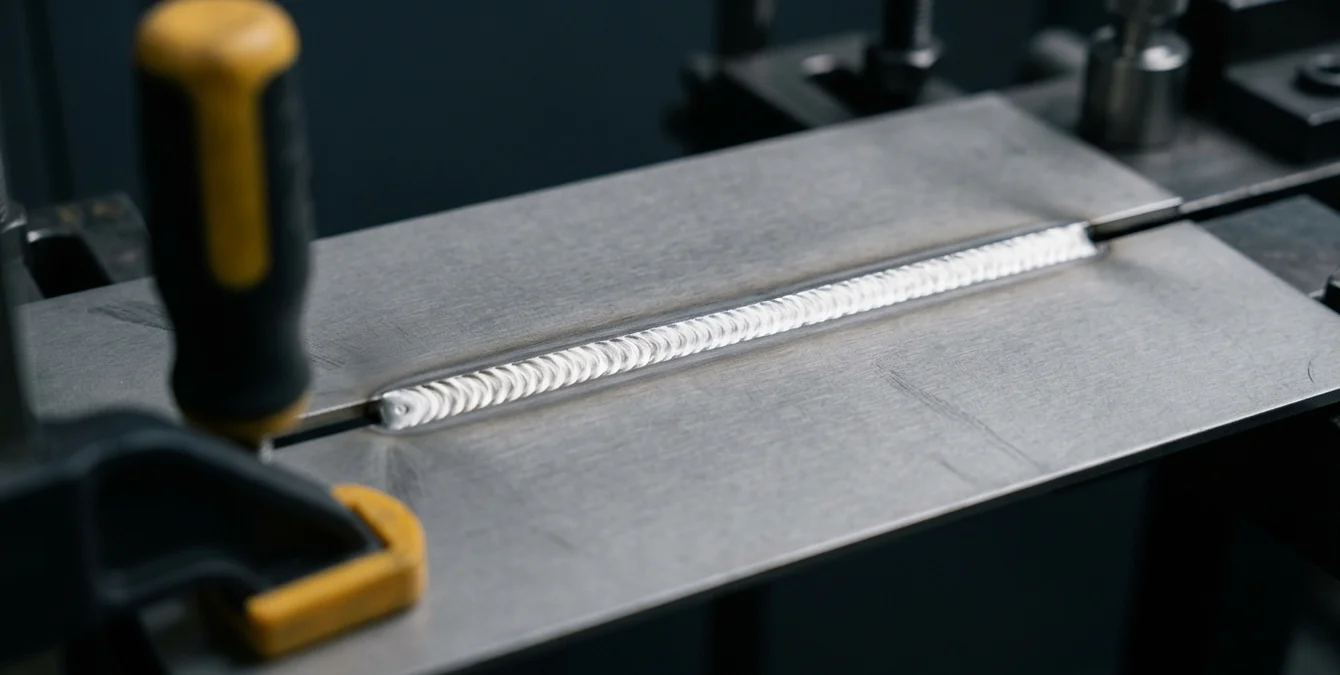
Auch Gefügeumwandlungen in der WEZ sind nicht zu unterschätzen. Sie können die Korrosionsbeständigkeit oder die Schweißeignung nachfolgender Bearbeitungsschritte negativ beeinflussen. Typische Anzeichen sind Veränderungen im Glanz, Anlassfarben oder eine spröde Bruchfläche im Bereich der WEZ. Solche Effekte sollten regelmäßig überprüft und dokumentiert werden, um den Schweißprozess gezielt zu optimieren.
Um die Risiken einer zu großen WEZ zu minimieren, empfiehlt es sich, die Prozessparameter kontinuierlich zu überwachen und bei Abweichungen sofort nachzusteuern. Die Beobachtung von Härteverläufen, Verzug und Gefügeänderungen ist ein fester Bestandteil der Qualitätskontrolle und sollte in jedem Arbeitsgang systematisch erfolgen.
| Konventionelle Pulssteuerung | Super Pulse Technology (SPT) |
|---|---|
| Pulse mit fixer Dauer und gleichmäßiger Energieverteilung | Mikrosekunden-genaue Pulsmodulation, Energie innerhalb eines Impulses gezielt steuerbar |
| Hohe Temperaturspitze, relativ breite Wärmeeinflusszone (WEZ) | Minimierter Wärmeeintrag, deutlich reduzierte WEZ |
| Ausgeprägte Anlassfarben, breiter Übergangsbereich im Gefüge | Schmale, klar abgegrenzte WEZ, Ausbleiben intensiver Anlassfarben |
| Erhöhtes Risiko für Härteänderungen, Verzug und Gefügebeeinträchtigungen | Minimierung von Härteänderungen, Verzug und Gefügeumwandlungen |
Nur Aussagen aus dem Artikeltext verwendet. Tabelle zeigt die Unterschiede der Pulsstrategien beim Metallschweißen.
Energie im Zeitverlauf: Konventionelle Pulse vs. Super Pulse Technology (SPT)
Beim konventionellen Laserschweißen werden Pulse mit fixer Dauer und gleichmäßiger Energieverteilung genutzt. Das bedeutet, dass die gesamte Energie des Laserpulses auf einen kurzen Zeitraum konzentriert wird, was zu einer hohen Temperaturspitze und einer relativ breiten Wärmeeinflusszone (WEZ) führt. Typische Anzeichen für diese klassische Pulsstrategie sind ausgeprägte Anlassfarben und ein breiter Übergangsbereich im Gefüge. Für den Bediener ist es wichtig, während des Schweißens auf diese Merkmale zu achten, da sie auf eine mögliche Überhitzung oder unkontrollierte Gefügeänderungen hinweisen können.
Mit der Super Pulse Technology (SPT) von Sigma Laser steht eine Mikrosekunden-genaue Pulsmodulation zur Verfügung. Hierbei kann die Energie innerhalb eines einzelnen Impulses gezielt gesteuert und an die jeweilige Schweißaufgabe angepasst werden. Die rationale Vorgehensweise besteht darin, die Energiezufuhr exakt auf die notwendige Schweißdauer und den Werkstoff abzustimmen. Dies minimiert den Wärmeeintrag und reduziert die WEZ deutlich. Während der Anwendung sollte der Bediener die Nahtgeometrie und die unmittelbare Umgebung der Schweißzone beobachten: Eine schmale, klar abgegrenzte WEZ und das Ausbleiben intensiver Anlassfarben deuten auf einen optimal eingestellten SPT-Prozess hin.
Ein besonderer Vorteil der SPT liegt in der Möglichkeit, auch komplexe Baugruppen wie Einschubmodule, Antriebseinheiten oder wärmeempfindliche Komponenten mit präziser Kontrolle zu schweißen. Die Mikrosekunden-Modulation erlaubt es, selbst bei empfindlichen Werkstücken die Verbindung fest und zuverlässig herzustellen, ohne umliegende Bereiche thermisch zu belasten. Typische Fehlerquellen sind hier eine zu lange Impulsdauer oder eine zu hohe Energieeinstellung, was sich durch unerwartete Gefügeveränderungen oder Verzug bemerkbar machen kann. Eine regelmäßige Sichtkontrolle und gegebenenfalls eine Anpassung der Pulsparameter sind daher essenziell.
Zur Verifizierung eines optimalen SPT-Einsatzes empfiehlt es sich, die Schweißnaht nach dem Prozess auf Härteänderungen, Verzug und Gefügestörungen zu prüfen. Ein erfolgreich eingesetztes SPT-Verfahren zeigt sich durch eine stabile, feinkörnige Nahtstruktur und minimale thermische Beeinflussung angrenzender Zonen. Sollten Abweichungen auftreten, ist eine schrittweise Anpassung der Pulsparameter ratsam, wobei stets auf die Rückmeldung aus der Prozessbeobachtung und die optischen Hinweise an der Naht zu achten ist.
| Fehlerquelle | Mögliche Auswirkung | Empfohlene Kontrolle/Maßnahme |
|---|---|---|
| Zu lange Impulsdauer | Gefügeveränderungen, Verzug, Risse | Regelmäßige Sichtkontrolle, Anpassung der Pulsparameter |
| Zu hohe Energieeinstellung | Unerwartete Gefügeveränderungen, Verzug, Verfärbungen | Überwachung der Nahtoberfläche und angrenzender Bereiche |
| Unzureichende Kontrolle der Prozessparameter | Anwachsen der WEZ, Maßabweichungen | Kontinuierliche Überwachung und Nachsteuerung der Parameter |
| Nicht dokumentierte Parameter | Erschwerte Fehleranalyse und Prozessoptimierung | Sorgfältige Dokumentation der verwendeten Parameter |
Fehlerquellen und Maßnahmen stammen direkt aus dem Artikeltext.
Wer profitiert am meisten
Von der Super Pulse Technology (SPT) profitieren insbesondere Anwender, die mit wärmeempfindlichen, dünnwandigen oder hochlegierten Werkstoffen arbeiten. Typische Beispiele sind feine Titanbauteile, rostfreie und austenitische Stähle, Nickel-Basis-Legierungen oder Aluminiumlegierungen. Bei diesen Materialien ist die Gefahr von Verzug, Härteänderungen oder unerwünschten Gefügeumwandlungen besonders hoch, da sie auf thermische Belastungen äußerst sensibel reagieren. SPT bietet hier die Möglichkeit, die Wärmeeinflusszone (WEZ) gezielt zu begrenzen und so die Materialeigenschaften zu erhalten.
Im Bereich der Medizintechnik – etwa beim Schweißen von Implantaten oder chirurgischen Instrumenten aus Titan – ist es entscheidend, dass die Biokompatibilität und die mechanische Integrität des Werkstoffs nicht durch übermäßige Wärme beeinträchtigt werden. SPT ermöglicht es, die Energie punktgenau und kontrolliert einzubringen. Bediener sollten während des Schweißprozesses die Nahtoberfläche und die angrenzenden Bereiche genau beobachten: Homogene, helle Anlassfarben und ein schmaler Übergangsbereich deuten auf eine optimal begrenzte WEZ hin. Dunkle, breite Anlassfarben oder sichtbarer Verzug können auf zu hohe Wärmeeinbringung oder nicht optimal gewählte Pulsparameter hindeuten.
Auch in der Feinmechanik und im Werkzeugbau, beispielsweise bei der Reparatur von Spritzgussformen, ist die präzise Steuerung der Wärmeverteilung essenziell. Hier empfiehlt es sich, nach dem Schweißen die Maßhaltigkeit und die Gefügestruktur im betroffenen Bereich zu prüfen. Typische Fehlerquellen sind zu lange Impulsdauern oder zu hohe Pulsenergien, die sich durch Risse, Verfärbungen oder Härteunterschiede im Nahtbereich äußern können. Eine sorgfältige Dokumentation der verwendeten Parameter erleichtert die spätere Fehleranalyse und Prozessoptimierung.
Zusammengefasst profitieren alle Anwendungen, bei denen die Kontrolle der WEZ und die Vermeidung von thermisch induzierten Schäden im Vordergrund stehen, in besonderem Maße von der SPT-Technologie. Entscheidend ist dabei die kontinuierliche Überwachung des Schweißprozesses und die Bereitschaft, Parameter bei Bedarf anzupassen, um optimale Ergebnisse zu erzielen.
Thermische Effekte sichtbar machen
Um thermische Effekte beim Metallschweißen mit SPT gezielt sichtbar zu machen, empfiehlt sich eine systematische Herangehensweise. Ein erster Schritt ist die sorgfältige visuelle Inspektion der Schweißnaht und des angrenzenden Grundwerkstoffs. Anlassfarben, die durch Oxidation entstehen, liefern unmittelbare Hinweise auf die erreichten Temperaturbereiche: Helle Gelb- und Brauntöne deuten auf moderate Temperaturen hin, während intensive Blau- und Violetttöne auf höhere Temperaturspitzen und damit auf stärkere Gefügeänderungen schließen lassen. Für den Bediener ist es wichtig, diese Farbtöne nicht nur wahrzunehmen, sondern sie im Kontext des verwendeten Materials und der Prozessführung zu interpretieren.
Ein häufiger Fehler ist die Fehleinschätzung der Anlassfarben, insbesondere bei legierten oder polierten Oberflächen, wo Reflexionen oder dünne Oxidschichten zu irreführenden Farberscheinungen führen können. Hier hilft es, Vergleichsmuster aus bekannten Prozessen heranzuziehen oder die Farbbildung mit dokumentierten Temperaturbereichen abzugleichen. Zudem sollte der Bediener darauf achten, ob die Anlassfarben homogen entlang der Naht verlaufen oder ob lokale Hotspots auftreten – Letzteres kann auf ungleichmäßige Energieeinbringung oder unzureichende Kühlung hinweisen.
Im nächsten Schritt empfiehlt sich eine gezielte Härteprüfung im Nahtumfeld. Typische Anzeichen für eine zu hohe thermische Belastung sind unerwartete Härteanstiege (Überhärtung) oder -abfälle (Entfestigung) direkt an oder neben der Naht. Für die Praxis bieten mobile Härteprüfgeräte eine schnelle Überprüfung, während für die exakte Beurteilung laboranalytische Methoden wie Mikrohärtemessungen oder metallographische Schliffe herangezogen werden sollten. Hierbei lassen sich auch feine Gefügeveränderungen und die exakte Ausdehnung der WEZ bestimmen.
Als Verifikationskriterium gilt: Eine schmale, gleichmäßige WEZ mit kontrollierten Anlassfarben und stabilen Härtewerten spricht für eine optimale thermische Prozessführung. Typische Stolperfallen sind dagegen breite Anlasszonen, inhomogene Farbbilder oder unerwartete Härtesprünge. Werden solche Auffälligkeiten festgestellt, empfiehlt es sich, die Prozessparameter zu überprüfen und gegebenenfalls anzupassen. Die Kombination aus visueller Kontrolle, gezielter Härtemessung und – bei Bedarf – laboranalytischer Absicherung ermöglicht eine fundierte Bewertung des thermischen Verhaltens und der Qualität der Schweißnaht.
Zusammengefasst: Die Sichtbarmachung thermischer Effekte ist ein praxisnahes Werkzeug zur Prozesskontrolle. Sie hilft, die Vorteile der SPT-Technologie – insbesondere die Reduktion der WEZ – nicht nur theoretisch, sondern auch im realen Fertigungsalltag nachvollziehbar zu machen.
| Werkstoff/Anwendung | Typische Herausforderung | Vorteil durch SPT |
|---|---|---|
| Titanbauteile, Implantate, chirurgische Instrumente | Wärmeempfindlichkeit, Biokompatibilität erhalten | Gezielte Begrenzung der WEZ, punktgenaue Energieeinbringung |
| Rostfreie und austenitische Stähle, Nickel-Basis-Legierungen, Aluminiumlegierungen | Verzug, Härteänderungen, Gefügeumwandlungen | Minimierung von Verzug und Gefügestörungen |
| Feinmechanik, Werkzeugbau (z.B. Spritzgussformen) | Maßhaltigkeit, Gefügestruktur, Rissbildung | Präzise Steuerung der Wärmeverteilung, stabile Nahtstruktur |
Nur im Artikel genannte Werkstoffe und Vorteile berücksichtigt.
Praktische Stellhebel
In der Praxis ist die gezielte Einstellung der Prozessparameter entscheidend, um das thermische Verhalten beim Metallschweißen mit SPT optimal zu steuern. Die Pulsenergie bestimmt maßgeblich, wie viel Wärme in den Werkstoff eingebracht wird. Zu hohe Energie kann zu übermäßiger Ausdehnung der Wärmeeinflusszone (WEZ) führen, was sich durch breite Anlassfarben und einen unscharfen Nahtübergang äußert. Beobachten Sie während des Schweißens die Nahtoberfläche und die angrenzenden Bereiche genau: Ein zu breiter, verfärbter Rand weist auf zu hohe Energie oder zu lange Pulse hin.
Die Impulsdauer beeinflusst, wie lange die Wärme auf das Material einwirkt. Kurze Pulse reduzieren die Zeit für Wärmeleitung in den Grundwerkstoff, was besonders bei dünnwandigen oder wärmeempfindlichen Bauteilen wichtig ist. Achten Sie darauf, dass kürzere Pulse zwar die WEZ minimieren, aber bei zu geringer Dauer eventuell nicht die gewünschte Durchschmelzung erzielen. Typische Fehlerbilder sind unvollständig verschmolzene Nähte oder mangelnde Festigkeit.
Die Überlappung der Einzelpulse ist ein weiterer kritischer Stellhebel. Zu hohe Überlappung erzeugt lokale Überhitzung und kann zu Einbrandkerben oder Materialverzug führen. Zu geringe Überlappung hingegen resultiert in lückenhaften Nähten mit unzureichender Festigkeit. Überprüfen Sie die Naht auf gleichmäßige Breite und durchgehende Verschmelzung; Unregelmäßigkeiten deuten auf nicht optimale Überlappung hin.
Pausen zwischen den Pulsen dienen dazu, dem Werkstück Zeit zur Wärmeabfuhr zu geben. Werden die Pausen zu kurz gewählt, kann sich Wärme aufschaukeln und die WEZ vergrößern. Zu lange Pausen beeinträchtigen hingegen die Produktivität. Ein ausgewogenes Verhältnis ist hier entscheidend; kontrollieren Sie die Temperaturentwicklung am Bauteil, beispielsweise durch Infrarotmessung oder durch Beobachtung der Anlassfarben.
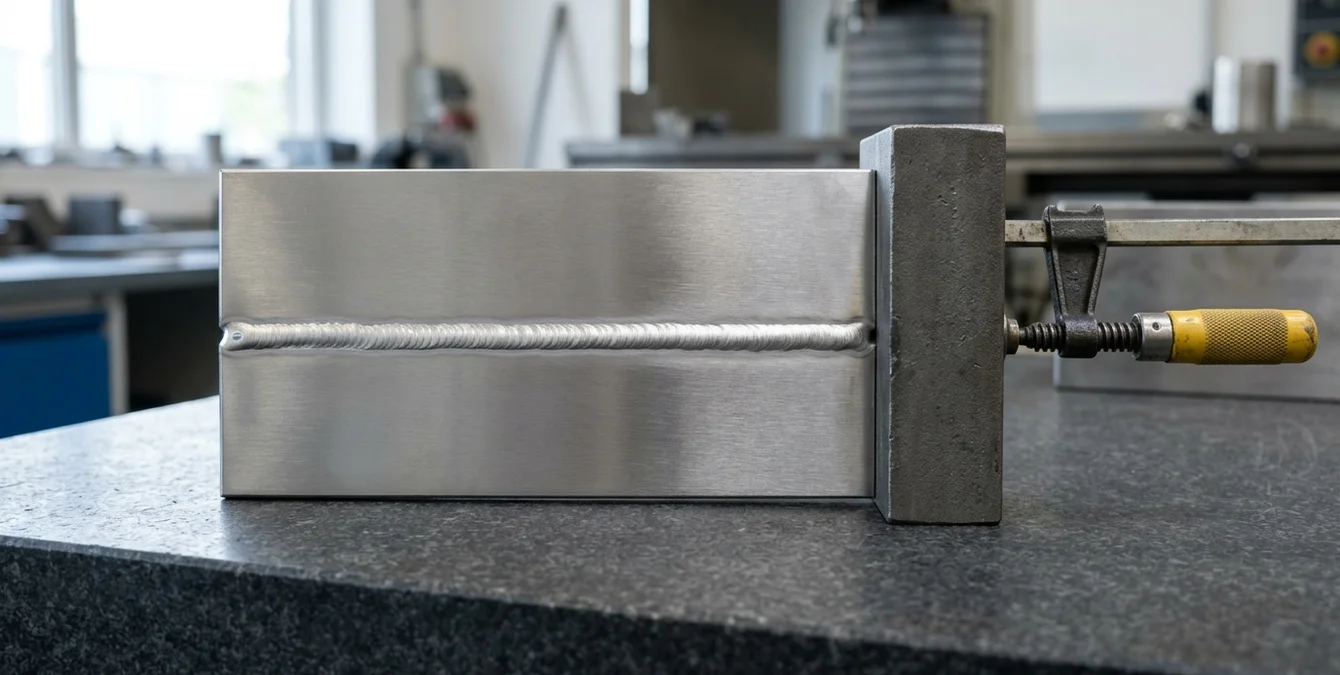
Vorrichtungen als Wärmesenken, wie massive Metallblöcke oder spezielle Kühlvorrichtungen, unterstützen die Wärmeabfuhr und stabilisieren das Bauteil während des Schweißens. Achten Sie darauf, dass die Vorrichtungen fest und wärmeleitend angebracht sind. Typische Fehler sind lose oder schlecht anliegende Wärmesenken, was sich durch ungleichmäßige Temperaturverteilung und lokalen Verzug bemerkbar macht. Die Wirksamkeit lässt sich durch Vergleich der Nahtqualität mit und ohne Wärmesenke direkt beurteilen.
Häufig gestellte Fragen
Wie wirkt sich die Super Pulse Technology (SPT) konkret auf die Wärmeeinflusszone aus?
SPT ermöglicht eine Mikrosekunden-genaue Steuerung der Pulsenergie. Dadurch wird die Energie gezielt und nur so lange eingebracht, wie für eine feste Verbindung nötig. Das reduziert die Größe der WEZ deutlich und minimiert Härteänderungen, Verzug und Gefügebeeinträchtigungen.
Für welche Werkstoffe ist der Einsatz von SPT besonders empfehlenswert?
SPT ist besonders vorteilhaft bei dünnwandigen, hochlegierten oder biokompatiblen Werkstoffen wie Titan, Edelstahl und Nickel-Basis-Legierungen. Auch bei wärmeempfindlichen Bauteilen und komplexen Geometrien sorgt SPT für optimale Ergebnisse.
Welche visuellen Hinweise deuten auf eine zu große Wärmeeinflusszone hin?
Anlassfarben wie dunkle Blau- oder Violetttöne im Nahtumfeld weisen auf hohe Temperaturen und eine ausgeprägte WEZ hin. Auch Verzug oder sichtbare Gefügeänderungen am Werkstückrand können Indikatoren sein. Eine gezielte Kontrolle ist daher unerlässlich.
Wie kann der Verzug beim Laserschweißen praktisch minimiert werden?
Durch die Wahl kurzer Pulse, niedriger Energie und längerer Pausen zwischen den Pulsen lässt sich der Wärmeeintrag reduzieren. Zusätzlich helfen Vorrichtungen als Wärmesenken, die Wärme schnell abzuführen und den Verzug insbesondere bei empfindlichen Bauteilen zu minimieren.


