

- Eine Methode, kein Rezept
- Titan: Schutzgas ist entscheidend
- Aluminium: Reflexion und Porosität
- Die tatsächlichen Stellgrößen
- Ergebnisbewertung
- Häufig gestellte Fragen
- Welche Schutzgasführung ist beim Laserschweißen von Titan optimal?
- Wie kann Porosität beim Laserschweißen von Aluminium reduziert werden?
- Welche Rolle spielt die Impulsdauer bei der Parameteroptimierung?
- Wann ist eine Nachjustierung der Schweißparameter erforderlich?
- Related Articles
Kurz beantwortet: Die Optimierung von Laser-Schweißparametern für Titan und Aluminium erfordert systematische Versuchsreihen, gezielte Anpassung einzelner Parameter sowie konsequente Überwachung von Schutzgas, Wärmeeintrag und Nahtqualität. Für Titan ist Argon-Schutzgas und SPT-Technologie zentral, bei Aluminium sind Oberflächenvorbereitung und die Wahl des Lasertyps entscheidend.
Eine Methode, kein Rezept
Die Entwicklung optimaler Laser-Schweißparameter für Titan und Aluminium ist ein iterativer, methodisch geführter Prozess – kein starres Rezept. Im Mittelpunkt steht die Durchführung von Naht-auf-Blech-Versuchen, bei denen gezielt immer nur eine einzelne Prozessvariable verändert wird. So lassen sich Ursache-Wirkungs-Zusammenhänge klar erkennen und Wechselwirkungen mit anderen Parametern vermeiden. Typische Variablen sind Impulsdauer, Pulsenergie, Spotdurchmesser oder Vorschubgeschwindigkeit. Ziel ist es, die individuelle Wirkung jeder Größe auf Nahtform, Einbrand und Wärmeeinflusszone exakt zu erfassen.
Während der Versuchsreihe sollten Sie jede Änderung genau dokumentieren – sowohl die eingestellten Parameter als auch die beobachteten Resultate. Dies schafft eine nachvollziehbare Datenbasis für spätere Vergleiche oder Anpassungen. Programme können direkt im Programmspeicher der Sigma-Anlage abgelegt werden, sodass erfolgreiche Parameterkombinationen jederzeit reproduzierbar sind. Achten Sie darauf, auch scheinbar unscheinbare Abweichungen oder Auffälligkeiten zu notieren, da diese wichtige Hinweise auf Prozessstabilität oder Materialreaktionen liefern können.
Ein häufiger Fehler ist es, mehrere Parameter gleichzeitig zu verändern oder Versuchsergebnisse nicht lückenlos zu dokumentieren. Dadurch wird die Nachvollziehbarkeit eingeschränkt und Optimierungspotenzial verschenkt. Beobachten Sie die Schweißnähte aufmerksam: Veränderungen in Farbe, Oberflächenstruktur oder Nahtform liefern unmittelbare Hinweise auf den Einfluss der jeweils angepassten Variable. Besonders bei Titan können schon kleine Abweichungen in der Gasabdeckung zu deutlichen Veränderungen führen, während bei Aluminium Poren oder Risse auf zu hohe Energiedichte oder falsche Fokuslage hindeuten.
Die methodische Parameterentwicklung ist ein kontinuierlicher Verbesserungsprozess. Erfahrungswerte aus dokumentierten Versuchen dienen als Ausgangspunkt für weitere Optimierungsschritte und unterstützen dabei, reproduzierbare, hochwertige Schweißergebnisse zu erzielen – auch bei wechselnden Bauteilgeometrien oder neuen Werkstoffchargen. Ziel ist es, eine belastbare Parameterhistorie aufzubauen, die Ihnen als praxisnahe Referenz für zukünftige Aufgaben dient.
| Faktor | Titan | Aluminium |
|---|---|---|
| Schutzgas | Argon mit hoher Reinheit, Nachlaufabdeckung essenziell | Argon empfohlen, konsequente Anwendung zur Porenminimierung |
| Oberflächenvorbereitung | Weniger kritisch, Fokus auf Gasabdeckung | Mechanisches Bürsten oder chemische Reinigung zwingend |
| Lasertyp | SPT-Technologie empfohlen (z.B. Sidanus Fibre), Nd:YAG oder Faserlaser | Faserlaser mit 1070 nm (Sigma Fibre-Systeme) bevorzugt |
| Typische Fehler | Unzureichende Gasführung, Oxidation, Versprödung | Unzureichende Reinigung, Porenbildung, zu hohe Geschwindigkeit |
| Nahtüberwachung | Oxidationsfarbe (silber/stroh = optimal) | Poren, matte/punktierte Oberfläche, Einbrandtiefe |
Diese Tabelle fasst die wichtigsten Unterschiede und Optimierungsansätze für Titan- und Aluminiumschweißen zusammen.
Titan: Schutzgas ist entscheidend
Beim Laserschweißen von Titan ist die Qualität und Führung des Schutzgases von zentraler Bedeutung. Titan reagiert bereits bei moderaten Temperaturen stark mit Sauerstoff, Stickstoff und Wasserstoff aus der Umgebungsluft. Ohne ausreichende Schutzgasabdeckung kommt es zu Oxidation, Versprödung und Farbveränderungen der Schweißnaht. Als Schutzgas wird Argon mit hoher Reinheit eingesetzt. Besonders wichtig ist dabei nicht nur die unmittelbare Abdeckung der Schmelze, sondern auch ein ausreichender Nachlauf – die sogenannte Nachlaufabdeckung –, um die Naht bis zur vollständigen Erstarrung vor Luftzutritt zu schützen.
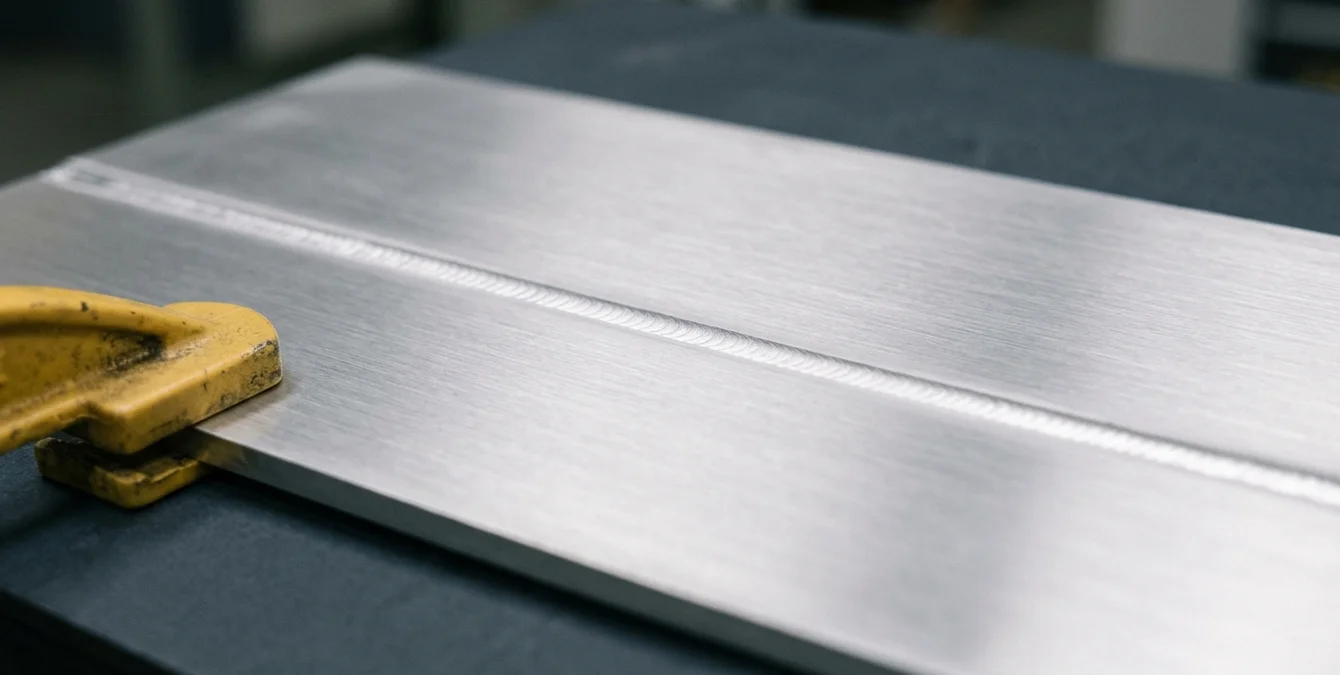
Ein praxisbewährtes Kontrollkriterium ist die Überprüfung der Oxidationsfarbe der Schweißnaht. Eine silberne bis blass-strohfarbene Naht weist auf eine optimale Schutzgasabdeckung hin, während blaue, violette oder graue Verfärbungen auf Sauerstoffeintrag und damit auf eine unzureichende Schutzgasführung hindeuten. In solchen Fällen ist eine Anpassung der Gasführung, der Durchflussmenge oder der Nachlaufzeit erforderlich.
Für anspruchsvolle Titananwendungen empfiehlt sich der Einsatz der Super Pulse Technology (SPT), die auf allen sechs Sigma Laser Schweißsystemen verfügbar ist, einschließlich Sidanus Fibre. SPT ermöglicht eine ultrafeine Steuerung der Pulsparameter im Mikrosekundenbereich und reduziert die Wärmeeinflusszone (WEZ) signifikant. Dadurch lassen sich biokompatible Titan- und Edelstahlverbindungen mit minimalem Verzug und hoher Nahtqualität realisieren. Die Kombination aus optimaler Schutzgasführung und präziser Pulssteuerung ist der Schlüssel zu reproduzierbaren, hochwertigen Titan-Schweißnähten.
| Werkstoff | Typische Abweichung | Mögliche Ursache |
|---|---|---|
| Titan | Blaue/violette/graue Nahtverfärbung | Unzureichende Schutzgasführung, Sauerstoffeintrag |
| Aluminium | Poren, matte/punktierte Oberfläche | Feuchtigkeit, Fett, unzureichende Reinigung, falsche Parameter |
| Aluminium | Unregelmäßiger Einbrand | Zu starke Reflexion, unzureichende Absorption |
Diese Tabelle hilft bei der schnellen Identifikation typischer Fehlerbilder und deren Ursachen.
Aluminium: Reflexion und Porosität
Das Laserschweißen von Aluminium erfordert besondere Aufmerksamkeit hinsichtlich Reflexion und Porosität, da diese Werkstoffeigenschaften maßgeblich die Prozessstabilität und Nahtqualität bestimmen. Aluminium reflektiert einen erheblichen Anteil der Laserenergie, insbesondere bei glatten, unbehandelten Oberflächen. Daher ist eine gezielte Oberflächenvorbereitung entscheidend: Durch mechanisches Bürsten oder chemische Reinigung werden Oxidschichten und Verunreinigungen entfernt, was die Absorption des Laserstrahls verbessert und eine gleichmäßigere Energieeinbringung ermöglicht. Achten Sie darauf, dass die Oberfläche unmittelbar vor dem Schweißen trocken und frei von Rückständen ist – bereits geringe Mengen an Feuchtigkeit oder Fett können die Porenbildung fördern.
Die Wahl des Lasertyps spielt eine zentrale Rolle. Faserlaser mit 1070 nm, wie sie in den Sigma Fibre-Systemen eingesetzt werden, bieten eine für Aluminiumlegierungen besonders geeignete Wellenlänge. Sie ermöglichen eine bessere Kopplung des Laserstrahls an das Material, wodurch sich der Energieeintrag präziser steuern lässt. Während des Prozesses sollten Sie die Stabilität des Schmelzbades und die Nahtausbildung kontinuierlich beobachten. Ein zu stark reflektierender Werkstoff oder eine unzureichende Absorption äußert sich häufig in unregelmäßigem Einbrand oder instabiler Nahtführung.
Porosität ist ein typisches Risiko beim Aluminiumschweißen, da Aluminium im flüssigen Zustand viel Wasserstoff aufnehmen kann, der beim Erstarren als Poren ausgast. Um dies zu minimieren, ist nicht nur die gründliche Oberflächenvorbereitung, sondern auch die konsequente Verwendung von Schutzgas (meist Argon) erforderlich. Überwachen Sie die Naht während und nach dem Schweißen auf Anzeichen von Poren: Typische Hinweise sind matte, punktierte Oberflächen oder sichtbare Lunker im Nahtquerschliff. Bei erhöhtem Porenaufkommen empfiehlt es sich, die Parameter schrittweise zu variieren und die Reinigungsprozedur zu überprüfen.
Im industriellen Alltag hat sich bewährt, mit konservativen Einstellungen zu beginnen und diese systematisch zu optimieren. Dokumentieren Sie jede Änderung und deren Auswirkung auf die Nahtqualität, insbesondere hinsichtlich Porenfreiheit und Einbrandtiefe. Typische Fehlerquellen sind unzureichend gereinigte Oberflächen, zu hohe Vorschubgeschwindigkeiten oder falsche Schutzgasführung. Durch gezielte Beobachtung und strukturierte Anpassung der Parameter lassen sich stabile, hochwertige Schweißverbindungen auch bei anspruchsvollen Aluminiumlegierungen erzielen.
| Parameter | Sigma Fibre-Systeme | Sigma Nd:YAG-Systeme |
|---|---|---|
| Impulsdauer | 0,05 – 50 ms | 0,5 – 20 ms |
| Pulsenergie | bis 60 J | bis 170 J |
| Spotdurchmesser | 0,1 – 2,0 mm | 0,2 – 2,0 mm |
Alle Werte stammen aus dem Artikeltext und beziehen sich auf die typischen Einstellbereiche der Sigma Laser Systeme.
Die tatsächlichen Stellgrößen
Die wichtigsten Stellgrößen beim Laserstrahlschweißen von Titan und Aluminium sind Impulsdauer, Pulsenergie und Spotdurchmesser. Bei Sigma Fibre-Systemen liegt die Impulsdauer im Bereich von 0,05 bis 50 ms, während Nd:YAG-Anlagen Impulsdauern von 0,5 bis 20 ms abdecken. Die Pulsenergie reicht bei Faserlasern bis zu 60 Joule, bei Nd:YAG-Systemen sogar bis zu 170 Joule, abhängig von der gewählten Leistungskonfiguration. Der Spotdurchmesser ist variabel zwischen 0,1 und 2,0 mm einstellbar und beeinflusst sowohl die Einbrandtiefe als auch die Breite der Schweißnaht.
Die gezielte Anpassung dieser Parameter erfolgt in Abhängigkeit vom Werkstoff, der Bauteilgeometrie und den gewünschten Nahtanforderungen. Eine längere Impulsdauer erhöht den Wärmeeintrag, was bei dicken oder wärmeleitfähigen Materialien wie Aluminium vorteilhaft sein kann, während bei Titan eine kurze Impulsdauer zur Minimierung der Wärmeeinflusszone bevorzugt wird. Die Pulsenergie bestimmt maßgeblich die Schmelzbadgröße und damit die Nahtdimension.
Der Spotdurchmesser sollte so gewählt werden, dass ein stabiler Schweißprozess gewährleistet ist und die Naht den mechanischen Anforderungen genügt. Eine zu kleine Fokusgröße kann zu Durchbrand oder mangelnder Nahtbreite führen, während ein zu großer Spot den Wärmeeintrag und die Gefahr von Verzug erhöht. Die optimale Einstellung wird durch schrittweise Variation und Bewertung der Schweißergebnisse im Rahmen von Naht-auf-Blech-Versuchen ermittelt.
Ergebnisbewertung
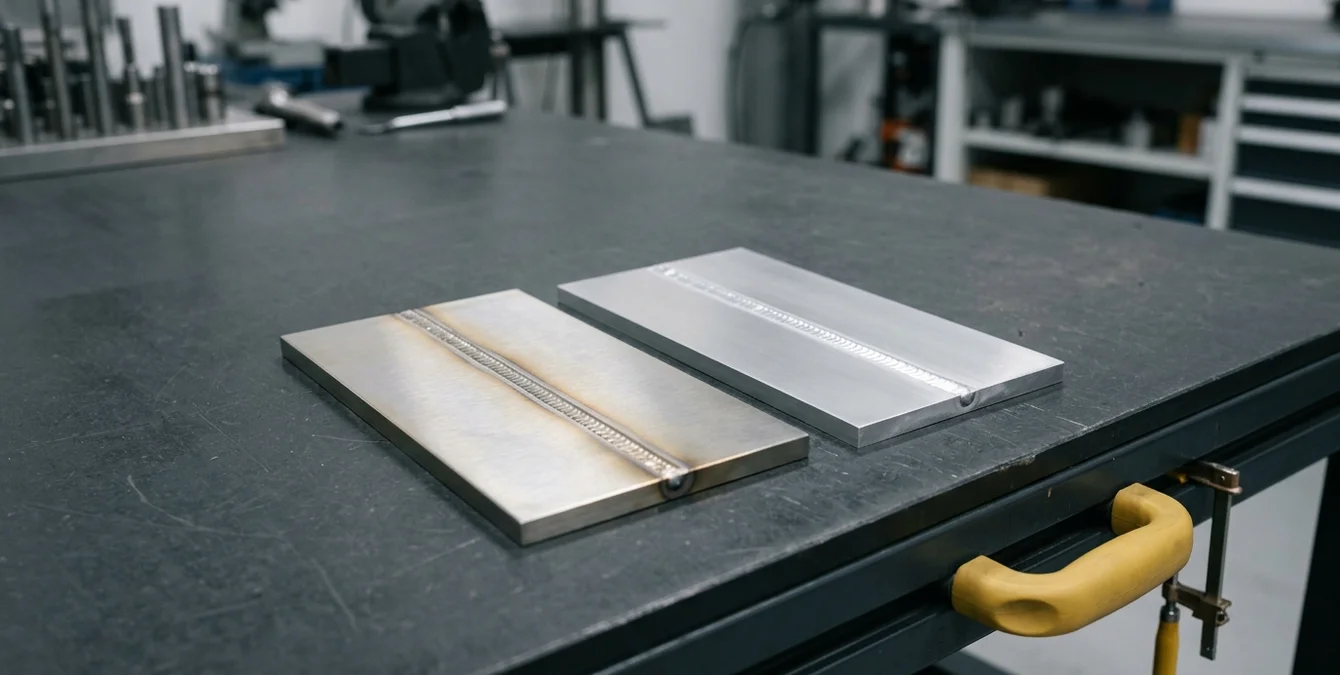
Die sorgfältige Bewertung der Schweißergebnisse ist essenziell, um die Prozessparameter gezielt zu optimieren und reproduzierbare Qualität sicherzustellen. Bei Titan dient die Nahtfarbe als unmittelbarer Indikator für die Schutzgasabdeckung: Eine silberne bis goldene Färbung weist auf eine saubere, oxidationsfreie Naht hin. Bläuliche, violette oder gar graue bis schwarze Verfärbungen deuten dagegen auf Sauerstoffeintrag und unzureichende Schutzgasführung hin. In solchen Fällen sollte die Gaszufuhr, die Düsenposition oder die Dichtheit der Abdeckung überprüft und gegebenenfalls nachjustiert werden.
Bei Aluminium stehen Porosität und Rissfreiheit im Fokus der Bewertung. Porenarme, glatte Nähte sprechen für eine geeignete Parameterwahl und eine gründliche Oberflächenvorbereitung. Typische Fehlerbilder wie Lunker oder Gasporen entstehen häufig durch unzureichende Reinigung, zu hohe Schweißgeschwindigkeit oder ungeeignete Pulsparameter. Rissbildung, insbesondere bei hochfesten Legierungen, ist ein Warnsignal für zu hohe Wärmeeinbringung oder falsche Pulsüberlagerung. Hier empfiehlt sich eine Anpassung der Impulsdauer, der Pulsenergie oder des Spotdurchmessers sowie eine nochmalige Kontrolle der Nahtvorbereitung.
Während der Ergebnisbewertung sollte der Bediener gezielt auf die gleichmäßige Geometrie der Naht, das Fehlen von Einbrandkerben und die vollständige Durchschweißung achten. Auffälligkeiten wie unregelmäßige Oberflächen, Einschlüsse oder sichtbare Risse erfordern eine systematische Ursachenanalyse. Zerstörungsfreie Prüfverfahren wie Durchstrahlung oder Ultraschall können bei sicherheitsrelevanten Anwendungen zusätzliche Sicherheit bieten.
Ein häufiger Fehler in der Praxis ist die Unterschätzung der Bedeutung der Nahtvorbereitung: Rückstände, Oxidschichten oder Feuchtigkeit auf den Fügeflächen führen selbst bei optimalen Lasereinstellungen zu mangelhaften Ergebnissen. Eine konsequente Reinigung und das Vermeiden von Fingerabdrücken oder Ölspuren sind daher unerlässlich. Die Dokumentation aller relevanten Beobachtungen sowie die Anpassung der gespeicherten Programme im Programmspeicher der Sigma-Anlage ermöglichen eine nachhaltige Prozessverbesserung und sichern die Wiederholbarkeit der Ergebnisse.
Häufig gestellte Fragen
Welche Schutzgasführung ist beim Laserschweißen von Titan optimal?
Beim Schweißen von Titan ist eine lückenlose Argon-Abdeckung inklusive Nachlaufabdeckung entscheidend. Die Naht sollte bis zur vollständigen Erstarrung vor Luftzutritt geschützt werden. Eine silberne bis blass-strohfarbene Naht zeigt eine optimale Schutzgasführung an.
Wie kann Porosität beim Laserschweißen von Aluminium reduziert werden?
Porosität lässt sich durch sorgfältige Oberflächenvorbereitung, Entfernung von Oxidschichten und Verwendung trockener, sauberer Fügeflächen minimieren. Die Wahl geeigneter Pulsparameter und der Einsatz eines Faserlasers mit 1070 nm unterstützen eine porenarme Nahtbildung.
Welche Rolle spielt die Impulsdauer bei der Parameteroptimierung?
Die Impulsdauer beeinflusst maßgeblich den Wärmeeintrag und die Schmelzbadgröße. Kurze Impulse minimieren die Wärmeeinflusszone (wichtig bei Titan), längere Impulse können bei Aluminium für ausreichende Durchschweißung sorgen. Die optimale Dauer wird durch Versuche ermittelt.
Wann ist eine Nachjustierung der Schweißparameter erforderlich?
Eine Nachjustierung ist immer dann nötig, wenn visuelle oder prüftechnische Hinweise auf Qualitätsabweichungen wie Verfärbungen, Poren oder Risse auftreten. Auch bei Materialwechsel, neuen Geometrien oder veränderten Anforderungen sollte eine erneute Parameteroptimierung erfolgen.


