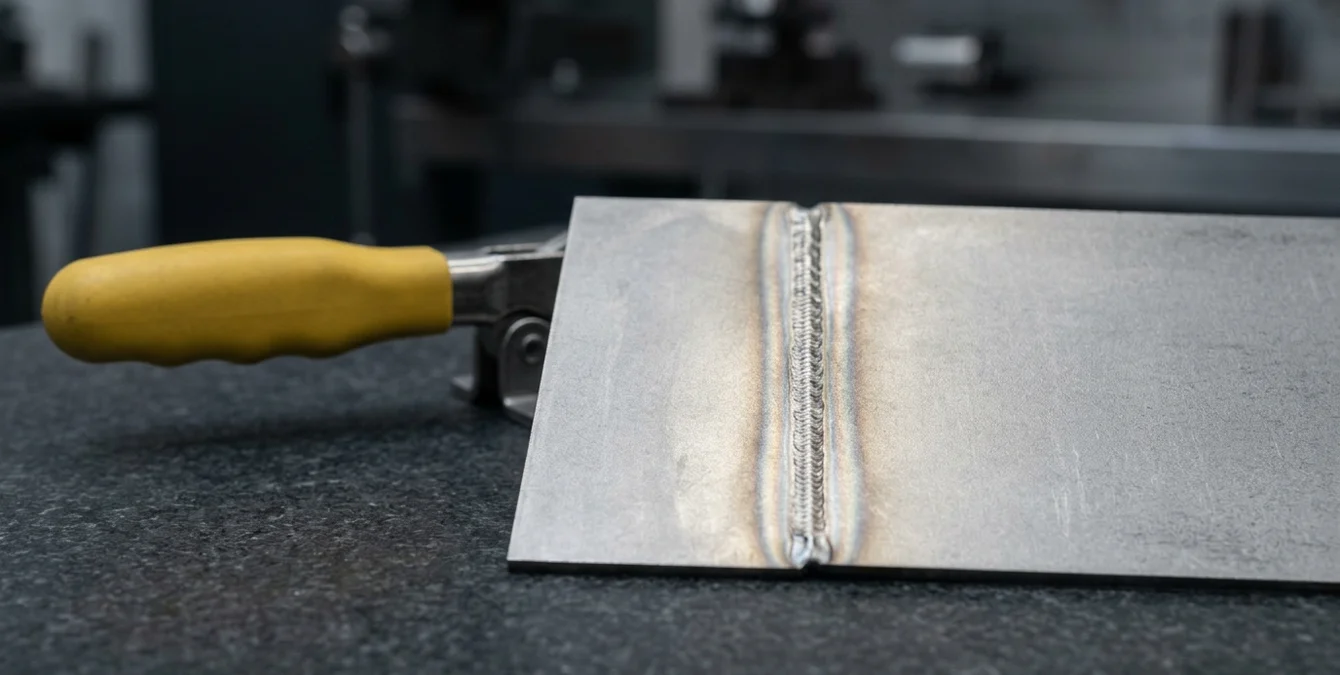
- Das Wichtigste in Kürze
- Was ist die Wärmeeinflusszone — und warum ist sie kritisch?
- Auswirkungen der Wärmeeinflusszone
- Laserschweißen: Schmale WEZ durch hohe Präzision
- Industrielle Anwendungen und Vorteile
- Energiemanagement über die Pulsdauer: von Millisekunden bis 50 µs
- Einfluss der Pulsdauer auf die Wärmeeinflusszone
- Optimierung der Schweißparameter
- Anwendungsbereiche und industrielle Relevanz
- Pulsformung: den Energieeintrag zeitlich steuern
- Optimierung der Schweißparameter durch Pulsformung
- Rampen und Mehrfachpulse: Technische Umsetzung
- Super Pulse Technology (SPT): Ein qualitativer Vorteil
- Industrielle Anwendungen und Vorteile
- Welche Rolle spielen Fokus und Leistungsdichte?
- Optimierung der Schweißparameter
- Industrielle Anwendungen
- Praxisfelder: Wo die minimale WEZ über den Erfolg entscheidet
- Dünnblech und Membranen
- Formeinsätze neben polierten Konturen
- Elektronikgehäuse mit empfindlichen Bauteilen
- Wie weisen Sie die WEZ nach? Schliffbild und Härteverlauf
- Messbarkeit der Wärmeeinflusszone
- Analytische Methoden: Querschliff und Mikrohärteverlauf
- Handlungsangebot: Lassen Sie Ihre Schweißmuster analysieren
- Häufig gestellte Fragen
- Wie beeinflusst die Wärmeeinflusszone die Materialfestigkeit?
- Welche Schweißverfahren minimieren die Wärmeeinflusszone am effektivsten?
- Welche Vorteile bietet die Minimierung der Wärmeeinflusszone?
- Wie trägt die 5-Achs-Kinematik zur Präzision bei?
- Welchen Einfluss hat die Wahl des Lasertyps auf die Wärmeeinflusszone?
- Wie unterstützt die Super Pulse Technology die Schweißqualität?
- Welche Materialien sind besonders empfindlich gegenüber der Wärmeeinflusszone?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Die Wärmeeinflusszone beim Laserschweißen minimieren Sie durch präzises Energiemanagement und die Wahl des geeigneten Lasertyps, wie Nd:YAG- oder Ytterbium-Faserlaser. Der Einsatz unserer 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine exakte Steuerung der Energiezufuhr und reduziert die Wärmeeinflusszone signifikant. Unsere Super Pulse Technology sorgt für kurze, intensive Energieimpulse, die die Materialbelastung verringern. Entwickelt in Hanau, bieten unsere Systeme zudem eine erweiterte Garantie und zertifizierte Schulungen für optimale Anwendungsergebnisse.
Das Wichtigste in Kürze
Die Minimierung der Wärmeeinflusszone (WEZ) ist entscheidend für die Materialeigenschaften und die Präzision von Schweißverbindungen. Entwicklungsingenieure profitieren von einer fundierten Kenntnis der Methoden zur Reduzierung der WEZ, um die Qualität und Langlebigkeit der gefertigten Komponenten zu maximieren.
- Laserschweißen mit Nd:YAG- oder Ytterbium-Faserlasern bietet im Vergleich zu traditionellen WIG-Verfahren eine deutlich geringere WEZ, was zu geringeren Verformungen und Spannungen im Material führt.
- Der Einsatz von Sigma’s 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine präzise Steuerung des Lasers, wodurch die Wärmeeinbringung exakt lokalisiert und die WEZ minimiert wird.
- Die Super Pulse Technology von Sigma reduziert die Wärmeeinflusszone durch kurze, hochintensive Energieimpulse, die das Material effizienter schmelzen und gleichzeitig die thermische Belastung senken.
- Eine kleinere WEZ verbessert die mechanischen Eigenschaften der Schweißnaht, da die mikrostrukturellen Veränderungen im Grundmaterial minimiert werden.
- Die Wahl zwischen Nd:YAG- und Faserlasern ermöglicht eine Anpassung an spezifische Materialanforderungen, um die optimale Balance zwischen Einschweißtiefe und WEZ zu erreichen.
- Erweiterte Garantie und zertifizierte Schulungen von Sigma sichern den langfristigen Erfolg und die optimale Nutzung der Laserschweißanlagen.
- Referenzkunden wie Airbus, Siemens und Continental bestätigen die Zuverlässigkeit und Effizienz der Sigma-Laserschweißsysteme.
Durch das Verständnis und die Anwendung dieser Techniken können Entwicklungsingenieure die Vorteile der Laserschweißtechnologie voll ausschöpfen und die Integrität ihrer Produkte verbessern. Im folgenden Artikel werden detaillierte Strategien und Fallstudien vorgestellt, die diese Prinzipien in der Praxis verdeutlichen.
| Lasertyp | Typische Wellenlänge | Typische Leistung (Faserlaser) | Typische Pulsdauer | Einsatzbereich |
|---|---|---|---|---|
| Nd:YAG-Laser | 1064 nm | — | 0,5–20 ms (Sidanus Light), ab 0,05 ms (Sineo Light) | Präzisionsschweißen, geringe WEZ, empfindliche Materialien |
| Ytterbium-Faserlaser | 1070 nm | 300–600 W | 0,05–50 ms | Hohe Präzision, geringe WEZ, anspruchsvolle Werkstoffe |
Leistungsangaben für Faserlaser sind allgemeine Werte aus dem Artikel; Nd:YAG-Leistung nicht explizit genannt.
Was ist die Wärmeeinflusszone — und warum ist sie kritisch?
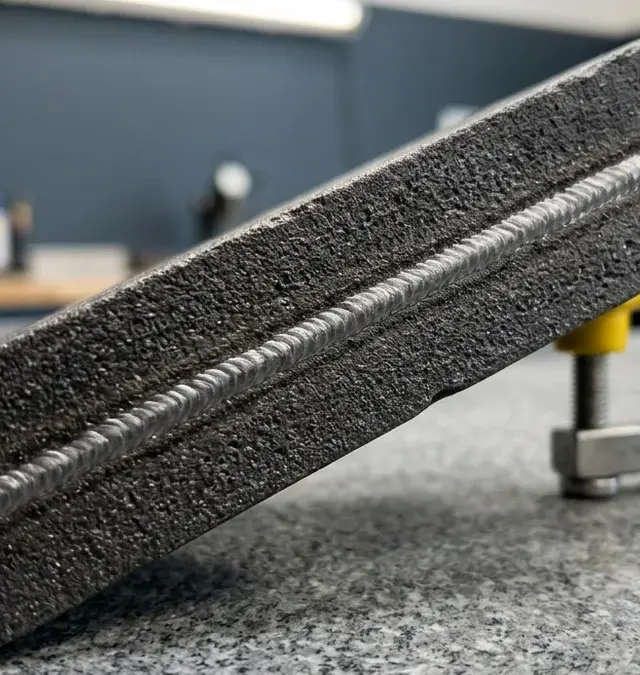
Die Wärmeeinflusszone (WEZ) bezeichnet den Bereich eines Werkstoffes, der während des Schweißprozesses erhitzt, aber nicht vollständig aufgeschmolzen wird. Trotz fehlender Aufschmelzung kommt es in der WEZ zu Mikrostrukturveränderungen, die die mechanischen Eigenschaften des Materials beeinflussen können. In industriellen Anwendungen ist das Verständnis und die Kontrolle der WEZ entscheidend, um die Integrität und Leistung von Schweißverbindungen zu gewährleisten.
Auswirkungen der Wärmeeinflusszone
Die WEZ kann unterschiedliche Auswirkungen auf das Material haben. Bei Werkzeugstahl können Härteabfall oder Aufhärtung sowie die Bildung von Anlasszonen auftreten. Edelstahl hingegen kann eine veränderte Korrosionsbeständigkeit aufweisen. Zudem besteht das Risiko von Verzug, der die Maßhaltigkeit von Bauteilen beeinträchtigen kann. Um diese negativen Effekte zu minimieren, ist es wichtig, die Schweißparameter zu optimieren und gegebenenfalls eine Wärmebehandlung nach dem Schweißen durchzuführen.
In der Praxis wird häufig die Norm EN ISO 15614 zur Qualifizierung von Schweißverfahren herangezogen, um sicherzustellen, dass die Schweißverbindungen die erforderlichen Qualitätsstandards erfüllen. Eine präzise Steuerung der Schweißparameter kann die WEZ signifikant reduzieren und die mechanischen Eigenschaften des Materials verbessern.
Laserschweißen: Schmale WEZ durch hohe Präzision
Beim Laserschweißen, wie es bei den Anlagen von Sigma Laser zum Einsatz kommt, ist die WEZ prinzipbedingt schmaler als bei traditionellen Verfahren wie dem WIG-Schweißen. Dies ist auf die hohe Leistungsdichte und die kurze Einwirkzeit des Lasers zurückzuführen. Anlagen wie die Sidanus Light oder die Sineo Light ermöglichen durch präzise Steuerungsmöglichkeiten und die Verwendung von Technologien wie der Super Pulse Technology eine gezielte Minimierung der Wärmeeinflusszone.
Typischerweise kann die WEZ beim Laserschweißen auf wenige Millimeter begrenzt werden, was die thermischen Einflüsse auf das umgebende Material minimiert. Die hohe Präzision der Sigma-Anlagen ermöglicht es, auch bei komplexen Geometrien und empfindlichen Materialien eine gleichbleibende Qualität zu gewährleisten.
Industrielle Anwendungen und Vorteile
In der Luft- und Raumfahrtindustrie sowie im Automobilbau, wo Materialien wie 1.4301 und 1.2343 häufig verwendet werden, ist die Kontrolle der WEZ entscheidend für die Zuverlässigkeit der Bauteile. Die Möglichkeit, die WEZ durch den Einsatz von Laserstrahlschweißen zu minimieren, bietet signifikante Vorteile in Bezug auf die Qualität und Langlebigkeit der Schweißverbindungen. Dies reduziert nicht nur die Notwendigkeit aufwendiger Nachbearbeitungen, sondern verbessert auch die Gesamteffizienz des Fertigungsprozesses.
Durch die Reduzierung der WEZ können auch die mechanischen Eigenschaften der Schweißverbindung verbessert werden, was zu einer höheren Festigkeit und besseren Ermüdungsbeständigkeit führt. Die präzise Steuerung der Laserparameter ermöglicht es, die Schweißnahtqualität zu optimieren und die Lebensdauer der Bauteile zu verlängern.
| Pulsdauer | Mögliche Systeme | Einfluss auf WEZ |
|---|---|---|
| 0,5–20 ms | Sigma Light-Serie | Standardbereich für präzise Wärmeeinbringung |
| ab 0,05 ms (50 µs) | Sineo Light | Sehr kurze Pulse, besonders geringe WEZ |
Alle Werte stammen direkt aus dem Artikeltext.
Energiemanagement über die Pulsdauer: von Millisekunden bis 50 µs
Die präzise Steuerung der Pulsdauer ist entscheidend beim Laserschweißen, insbesondere um die Wärmeeinflusszone zu minimieren. Die Sigma Laser-Anlagen der Light-Serie bieten Pulsdauern von 0,5 bis 20 ms, während die Sineo Light sogar ab 50 µs (0,05 ms) arbeitet. Dies ermöglicht eine hochgradig kontrollierte Wärmezufuhr, wobei die Pulsenergie bis zu 170 J fein dosiert werden kann.
Einfluss der Pulsdauer auf die Wärmeeinflusszone
Die Wahl der Pulsdauer beeinflusst direkt die Wärmeleitung ins Bauteil und damit die Breite der Wärmeeinflusszone. Kürzere Pulse, wie sie bei der Sineo Light möglich sind, reduzieren die Einwirkzeit der Energie auf das Material. Dadurch wird die entstehende Wärmeeinflusszone erheblich verkleinert, was besonders bei empfindlichen Materialien wichtig ist, um Mikrostrukturveränderungen zu vermeiden.
Typischerweise kann die Wärmeeinflusszone durch den Einsatz von Lasern mit einer Wellenlänge von 1064 bis 1070 nm und einer Leistung im Bereich von 300 bis 600 W bei Faserlasern minimiert werden. Die präzise Steuerung der Parameter ist entscheidend, um die mechanischen Eigenschaften von Werkstoffen wie 1.4301 (X5CrNi18-10) oder 1.2343 (X38CrMoV5-1) nicht zu beeinträchtigen.
Optimierung der Schweißparameter
Die Möglichkeit, die Schweißparameter präzise zu optimieren, ist essentiell, um die Notwendigkeit einer Wärmebehandlung nach dem Schweißen zu reduzieren. Durch die Anpassung der Pulsdauer lässt sich der Wärmefluss steuern, um eine gleichmäßige Verteilung der Hitze zu gewährleisten. Dies reduziert Spannungen im Material und minimiert das Risiko von Verformungen.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist bei der Optimierung der Schweißparameter von Bedeutung, um die Qualität und Reproduzierbarkeit der Schweißnähte sicherzustellen.
Anwendungsbereiche und industrielle Relevanz
In der Praxis findet diese Technologie Anwendung in Branchen, die hohe Anforderungen an die Präzision und Materialeigenschaften stellen, wie die Medizin- und Luftfahrtindustrie. Hier ist die Möglichkeit, die Wärmeeinflusszone durch gezielte Pulssteuerung zu minimieren, von unschätzbarem Wert. Die Super Pulse Technology (SPT) von Sigma Laser bietet zusätzlich die Option, zwischen gepulstem und kontinuierlichem Betrieb zu wechseln, um den spezifischen Anforderungen unterschiedlichster Anwendungen gerecht zu werden.
Die Fähigkeit, die Wärmeeinflusszone zu kontrollieren, ist besonders relevant bei der Bearbeitung von hochfesten Stählen, um das Risiko von Erweichungsmechanismen zu verringern, die in der Journal of Manufacturing Processes untersucht wurden.
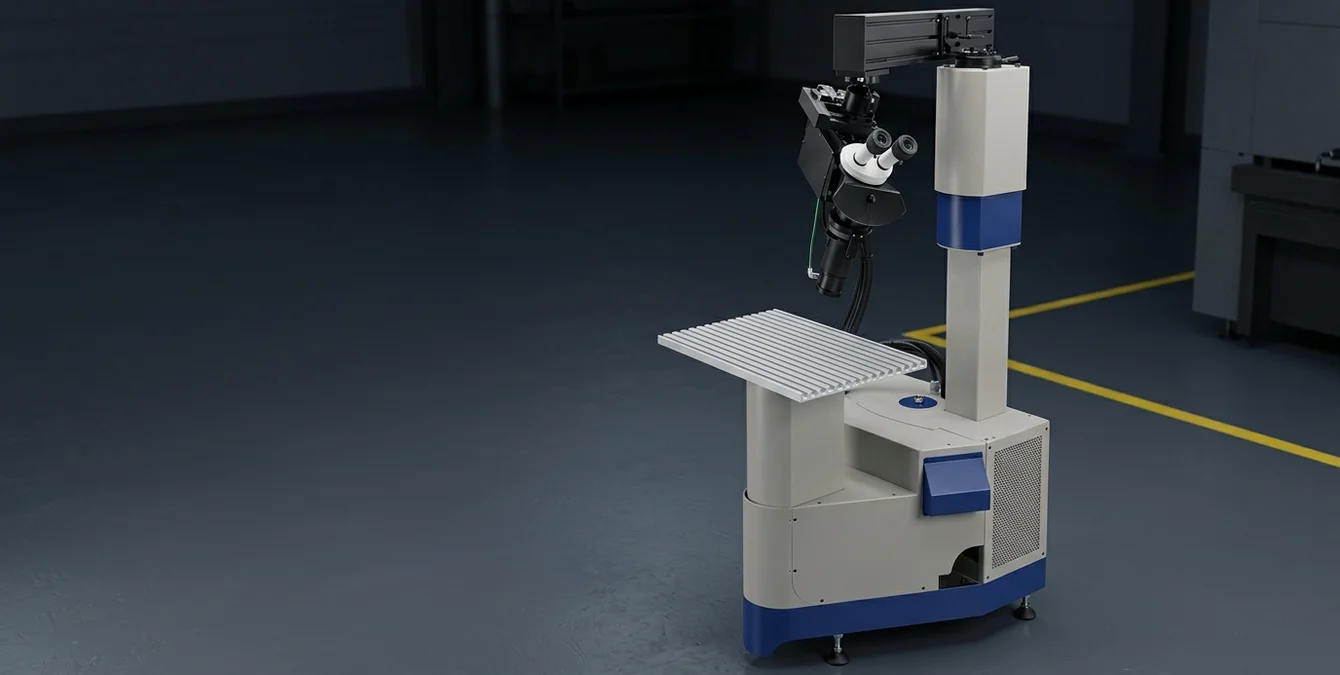
Pulsformung: den Energieeintrag zeitlich steuern
Optimierung der Schweißparameter durch Pulsformung
Pulsformung beim Laserschweißen ermöglicht eine präzise Steuerung des Energieeintrags, um die Wärmeeinflusszone (WEZ) zu minimieren. Durch gezielte Anpassung der Pulsparameter können Aufhärtungsrisse und Spritzer reduziert werden, was die Nahtqualität verbessert. Die Super Pulse Technology (SPT) in der Siega Fibre von Sigma Laser nutzt diese Technik, um optimale Ergebnisse zu erzielen.
Typischerweise kann die WEZ durch den Einsatz von Lasern mit einer Wellenlänge von 1064 nm, wie sie in Nd:YAG-Lasern verwendet wird, signifikant reduziert werden. Die präzise Steuerung des Energieeintrags ermöglicht es, die WEZ auf wenige Millimeter zu beschränken, was besonders bei Materialien wie Edelstahl 1.4301 von Vorteil ist.
Rampen und Mehrfachpulse: Technische Umsetzung
Die Verwendung von Rampen und Mehrfachpulsen ermöglicht eine gleichmäßige Erhitzung und Abkühlung des Werkstücks. Diese Methode verringert das Risiko von Mikrostrukturveränderungen, die durch ungleichmäßige Wärmeverteilung entstehen können. Durch Anpassung der Pulsdauer und -intensität kann das Verfahren auf unterschiedliche Materialanforderungen abgestimmt werden, ohne dass eine nachträgliche Wärmebehandlung erforderlich ist.
Die Pulsdauer kann typischerweise im Bereich von 0,5 bis 20 ms variieren, was eine flexible Anpassung an die spezifischen Anforderungen des Werkstoffs ermöglicht. Dies ist besonders wichtig bei der Bearbeitung von hochfesten Stählen wie 1.2343, um die Bildung von Härterissen zu vermeiden.
Super Pulse Technology (SPT): Ein qualitativer Vorteil
Die SPT von Sigma Laser bietet erweiterte Kontrolle über den Energieeintrag während des Schweißprozesses. Dies ermöglicht die präzise Anpassung der Schweißparameter, um spezifische Anforderungen zu erfüllen. Die Kombination aus schnellen Pulsfolgen und variabler Pulsdauer sorgt für hohe Flexibilität bei der Bearbeitung verschiedenster Materialien, wie z.B. Edelstahl 1.4301 oder Werkzeugstahl 1.2343. Weitere Details zu den Betriebsarten finden Sie im Blogbeitrag über gepulstes Laserschweißen.
Die SPT-Technologie bietet eine Wiederholgenauigkeit, die typischerweise im Bereich von ±0,1 mm liegt, was für Anwendungen mit hohen Präzisionsanforderungen entscheidend ist.
Industrielle Anwendungen und Vorteile
- Reduzierung von Aufhärtungsrissen und Spritzern
- Minimierung der Wärmeeinflusszone zur Vermeidung von Verzug
- Optimierung der Mikrostruktur durch kontrollierten Energieeintrag
- Flexible Anpassung der Schweißparameter an verschiedene Werkstoffe
Die Integration der Super Pulse Technology in die Laseranlagen von Sigma ermöglicht eine robuste und präzise Verarbeitung in anspruchsvollen Industrien wie der Luft- und Raumfahrt, Automobilindustrie und Medizintechnik. Für weitere Informationen besuchen Sie die Produktseite der Siega Fibre.
Die Einhaltung relevanter Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren beschreibt, gewährleistet, dass die Prozesse den höchsten Qualitätsstandards entsprechen.
Welche Rolle spielen Fokus und Leistungsdichte?
Beim Laserschweißen mit den Anlagen von Sigma Laser, wie der Sidanus Light oder der Sineo Fibre, ist die Fokussierung des Laserstrahls entscheidend, um die Leistungsdichte zu maximieren und die Wärmeeinflusszone zu minimieren. Ein kleiner Spotdurchmesser, beginnend ab 0,1 mm bei der Fibre-Serie, ermöglicht eine hohe Leistungsdichte in W/cm². Dadurch wird die Interaktionszeit mit dem Material reduziert, was zu einer geringeren eingebrachte Gesamtwärme führt.
Typischerweise kann die Wärmeeinflusszone im Laserschweißprozess durch eine präzise Steuerung der Laserparameter, wie Pulsdauer und Leistungsdichte, auf wenige Millimeter begrenzt werden. Dies ist besonders wichtig für Materialien wie Edelstahl (z.B. 1.4301) oder hochfeste Stähle (z.B. 1.2343), bei denen die Materialeigenschaften durch übermäßige Wärmeeinbringung beeinträchtigt werden könnten. Weitere Informationen zur Wärmeeinflusszone finden Sie beim DIN Deutsches Institut für Normung.
Optimierung der Schweißparameter
Die Optimierung der Schweißparameter, wie Fokuslage und Strahlform, ist entscheidend, um die Qualität der Schweißnaht zu verbessern und die Mikrostrukturveränderungen im Werkstoff zu kontrollieren. Eine präzise Fokussierung reduziert die Notwendigkeit einer Wärmebehandlung nach dem Schweißen, indem unerwünschte Effekte in der Wärmeeinflusszone minimiert werden. Weitere Details zu den Fokuslagen-Effekten finden Sie in unserem Blogbeitrag.
Die Kontrolle der Schweißparameter ist besonders wichtig, um die Einbrandtiefe zu regulieren, die typischerweise im Bereich von wenigen Millimetern liegt, abhängig von der Materialdicke und der Laserleistung. Die Wiederholgenauigkeit der Sigma-Anlagen ermöglicht es, diese Parameter konstant zu halten und somit die Prozessstabilität zu gewährleisten.
Industrielle Anwendungen
Die Fähigkeit, die Wärmeeinflusszone durch eine hohe Leistungsdichte zu minimieren, ist besonders vorteilhaft in Branchen, die hohe Präzision erfordern, wie die Medizintechnik oder die Luft- und Raumfahrt. Hier sind die Anforderungen an die Materialintegrität und die Vermeidung von Verzügen oder Rissen besonders hoch. Die Simass Base Unit mit ihrer Super Pulse Technology (SPT) ist ideal für solche Anwendungen, da sie die Flexibilität bietet, die für eine Vielzahl von Materialien und Geometrien erforderlich ist.
In der Luft- und Raumfahrtindustrie, wo die Einhaltung strenger Normen wie der EN ISO 15614 zur Qualifizierung von Schweißverfahren erforderlich ist, bieten die Sigma-Anlagen durch ihre präzise Steuerung der Schweißparameter und die Minimierung der Wärmeeinflusszone erhebliche Vorteile. Dies trägt dazu bei, die strukturelle Integrität der Bauteile zu gewährleisten und die Anforderungen an die Materialqualität zu erfüllen.
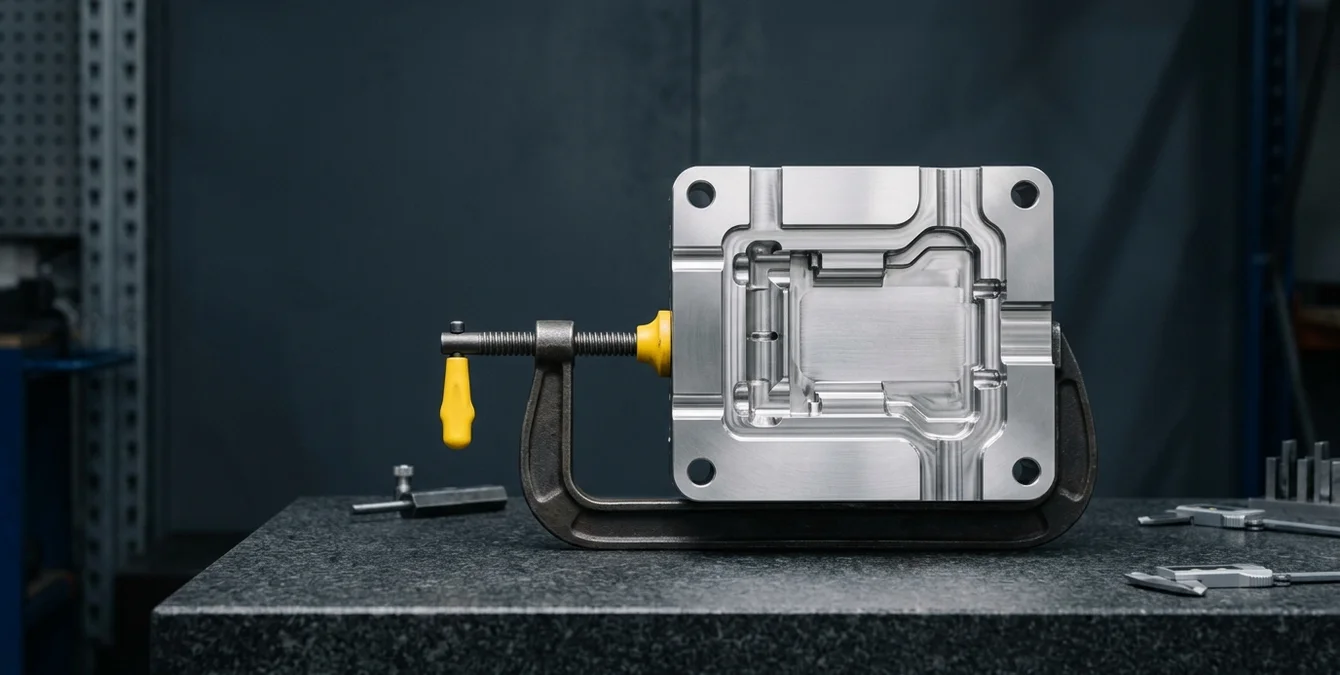
Praxisfelder: Wo die minimale WEZ über den Erfolg entscheidet
In der modernen Fertigung spielt das Laserschweißen eine entscheidende Rolle, insbesondere bei der Minimierung der Wärmeeinflusszone. Eine präzise Steuerung der Energieeinbringung ist essenziell, um Schäden an empfindlichen Materialien zu vermeiden. Die Anwendungen sind vielfältig und betreffen vor allem Bereiche, in denen die thermische Belastung maßgeblich den Produktnutzen beeinflusst.
Typischerweise wird beim Laserschweißen eine Wellenlänge von 1064 nm bei Nd:YAG-Lasern oder 1070 nm bei Faserlasern verwendet. Die Leistung kann je nach Anwendung zwischen 60 W und 600 W variieren, wobei die Einschweißtiefe häufig in einem Bereich von 0,1 mm bis 2 mm liegt. Die Wärmeeinflusszone kann durch optimierte Prozessparameter wie Pulsdauer und Wiederholrate minimiert werden, um die Materialintegrität zu gewährleisten.
Dünnblech und Membranen
Im Bereich von Dünnblech und Membranen ist die Reduzierung der WEZ besonders wichtig. Schon eine minimale Überschreitung der Wärmeeinflusszone kann zu Verformungen oder Materialschäden führen. Der Einsatz von Super Pulse Technology (SPT) optimiert die Energieeinbringung, sodass die erforderliche Festigkeit erreicht wird, ohne die Mikrostruktur signifikant zu verändern.
Die Verwendung von Materialien wie Edelstahl 1.4301 oder Aluminiumlegierungen erfordert eine präzise Kontrolle der Wärmeeinflusszone, um die mechanischen Eigenschaften beizubehalten. Die Einhaltung von Standards wie EN ISO 15614 zur Qualifizierung von Schweißverfahren ist hierbei entscheidend.
Formeinsätze neben polierten Konturen
Bei der Fertigung von Formeinsätzen, insbesondere neben polierten Konturen, ist die Kontrolle der WEZ ausschlaggebend. Die Schweißparameter müssen so angepasst werden, dass die Oberfläche nicht durch thermische Ausdehnung oder Schrumpfung beeinträchtigt wird. Eine präzise Steuerung des Schweißprozesses ist entscheidend, um die Notwendigkeit einer nachträglichen Wärmebehandlung zu vermeiden.
Hierbei ist die Verwendung von Lasern mit hoher Pulsleistung und kurzer Pulsdauer, wie sie bei der Sidanus Light möglich sind, von Vorteil. Dies ermöglicht eine konzentrierte Energieeinbringung, die die WEZ minimiert und die Oberflächenqualität erhält.
Elektronikgehäuse mit empfindlichen Bauteilen
In der Elektronikfertigung, insbesondere bei der Herstellung von Elektronikgehäusen mit empfindlichen Bauteilen, kann eine zu große WEZ die Funktionalität stark beeinträchtigen. Durch die Schweißparameteroptimierung wird die Energie gezielt eingesetzt, um die Integrität der elektronischen Bauteile zu schützen. Der Einsatz von Anlagen wie der Sineo Light und der Sidanus Fibre ermöglicht es, auch in diesem sensiblen Bereich präzise Ergebnisse zu erzielen.
Die Minimierung der Wärmeeinflusszone ist in diesen Anwendungsfeldern entscheidend, um die Produktqualität zu sichern und die Lebensdauer der Bauteile zu verlängern. Mit den präzisen Steuerungsmöglichkeiten der Sigma-Laser-Anlagen können die Herausforderungen in diesen industriellen Bereichen effektiv gemeistert werden.
Wie weisen Sie die WEZ nach? Schliffbild und Härteverlauf
| Werkstoff | Typische Auswirkungen der WEZ |
|---|---|
| Werkzeugstahl | Härteabfall, Aufhärtung, Anlasszonen |
| Edelstahl | Veränderte Korrosionsbeständigkeit |
Nur Auswirkungen, die im Artikel explizit genannt werden.
Messbarkeit der Wärmeeinflusszone
Der präzise Nachweis der Wärmeeinflusszone (WEZ) ist entscheidend, um die Qualität und Eigenschaften der Laserschweißverbindung zu bewerten. Industrielle Anwendungen, etwa im Automobilbau oder der Luft- und Raumfahrt, erfordern eine detaillierte Analyse der WEZ, um den Einfluss auf die Mikrostruktur und die mechanischen Eigenschaften des Materials zu verstehen. Das Laserschweißen mit Anlagen wie der Sidanus Light von Sigma Laser ermöglicht es, die WEZ zu minimieren und damit die Leistungsfähigkeit der geschweißten Bauteile zu maximieren.
Typischerweise kann die WEZ beim Laserschweißen durch die präzise Steuerung der Laserparameter wie Leistung, Pulsdauer und Fokusdurchmesser erheblich reduziert werden. Dies ist besonders wichtig bei der Bearbeitung von hochfesten Stählen wie 1.2343 oder rostfreien Stählen wie 1.4301, wo eine geringe WEZ zur Erhaltung der Materialeigenschaften beiträgt. Die Sidanus Light bietet eine Spitzenleistung von bis zu 13 kW und eine Pulsdauer von 0,5 bis 20 ms, was eine feine Kontrolle des Wärmeeintrags ermöglicht.
Analytische Methoden: Querschliff und Mikrohärteverlauf
Zur Bestimmung der WEZ wird häufig ein Querschliff der Schweißnaht erstellt. Dabei wird die Naht präpariert und unter einem Mikroskop untersucht, um die Mikrostrukturveränderungen sichtbar zu machen. Ein weiterer wichtiger Ansatz ist die Messung des Mikrohärteverlaufs (HV) über die Naht. Diese Methode erlaubt eine detaillierte Analyse der Härteverteilung entlang der Schweißnaht und der angrenzenden Bereiche.
Zusätzlich kann eine Sichtprüfung auf Anlauffarben weitere Informationen über die thermische Belastung und die resultierende Mikrostruktur liefern. Diese Prüfungen sind wesentlich, um die Schweißparameter zu optimieren und die Notwendigkeit einer Wärmebehandlung nach dem Schweißen zu bestimmen.
Die Minimierung der WEZ ist auch entscheidend, um die Nachbearbeitung zu reduzieren und die mechanischen Eigenschaften des Werkstücks zu erhalten. Normen wie EN ISO 15614, die die Qualifizierung von Schweißverfahren regeln, können als Leitfaden zur Sicherstellung der Prozessqualität dienen.
Handlungsangebot: Lassen Sie Ihre Schweißmuster analysieren
Um die Qualität und Zuverlässigkeit Ihrer Schweißverbindungen sicherzustellen, bieten wir bei Sigma Laser an, Ihre Schweißmuster zu analysieren. Nutzen Sie unser Fachwissen und unsere fortschrittlichen Technologien, um die optimalen Schweißparameter für Ihre spezifischen Anwendungen zu ermitteln. Erfahren Sie mehr über unsere Dienstleistungen und wie wir Ihnen helfen können, Ihre Produktionseffizienz zu steigern.
Unsere Analyse umfasst sowohl die Untersuchung der WEZ als auch die Bewertung der gesamten Schweißnahtqualität. Durch den Einsatz von Super Pulse Technology können gleichmäßige, verzugsarme Nähte mit kontrolliertem Wärmeeintrag erzielt werden, was die Prozesssicherheit und die Qualität der Endprodukte erhöht.
Häufig gestellte Fragen
Wie beeinflusst die Wärmeeinflusszone die Materialfestigkeit?
Die Wärmeeinflusszone (WEZ) kann die Materialfestigkeit signifikant beeinflussen, indem sie die Mikrostruktur des Werkstoffs verändert. Dies kann zu Härteänderungen und einer Reduzierung der Duktilität führen, insbesondere bei hochlegierten Stählen wie 1.4301. Eine präzise Steuerung der WEZ ist entscheidend, um die mechanischen Eigenschaften des Materials zu erhalten.
Welche Schweißverfahren minimieren die Wärmeeinflusszone am effektivsten?
Laserschweißen, insbesondere mit Nd:YAG- oder Ytterbium-Faserlasern, minimiert die Wärmeeinflusszone effektiv im Vergleich zu traditionellen Verfahren wie WIG-Schweißen. Die hohe Energiedichte und Präzision der Laserstrahlung ermöglichen eine geringere thermische Belastung des Materials.
Welche Vorteile bietet die Minimierung der Wärmeeinflusszone?
Eine reduzierte Wärmeeinflusszone führt zu weniger Verzugsproblemen und erhält die ursprünglichen Werkstoffeigenschaften, was besonders bei empfindlichen Materialien wichtig ist. Dies verbessert die Qualität und Langlebigkeit der Schweißverbindung und reduziert Nachbearbeitungskosten.
Wie trägt die 5-Achs-Kinematik zur Präzision bei?
Die 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine flexible und präzise Positionierung des Werkstücks, was zu einer optimalen Kontrolle über die Wärmeeinflusszone führt. Dies ist besonders vorteilhaft bei komplexen Geometrien und schwer zugänglichen Bereichen.
Welchen Einfluss hat die Wahl des Lasertyps auf die Wärmeeinflusszone?
Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlaser beeinflusst die Wärmeeinflusszone durch unterschiedliche Wellenlängen und Energiedichten. Faserlaser bieten oft eine höhere Präzision und geringere WEZ, was sie für Anwendungen mit hohen Anforderungen an die Materialintegrität ideal macht.
Wie unterstützt die Super Pulse Technology die Schweißqualität?
Die Super Pulse Technology ermöglicht es, kurze, hochintensive Energieimpulse zu nutzen, die die Wärmeeinflusszone minimieren und die Schweißqualität verbessern. Dies führt zu einer präziseren Kontrolle der Energieeinbringung und reduziert thermische Verformungen.
Welche Materialien sind besonders empfindlich gegenüber der Wärmeeinflusszone?
Hochlegierte Stähle, wie 1.2343, und Aluminiumlegierungen sind besonders empfindlich gegenüber der Wärmeeinflusszone, da sie zu Härteänderungen und Rissbildung neigen. Eine präzise Steuerung der WEZ ist entscheidend, um die Materialeigenschaften zu erhalten.
Quellen
- DIN Deutsches Institut für Normung — Diese Norm behandelt die Qualifizierung von Schweißverfahren für metallische Werkstoffe und enthält Informationen zur Minimierung der Wärmeeinflusszone.
- ISO – International Organization for Standardization — ISO 15614-1:2017 spezifiziert die Anforderungen an die Qualifizierung von Schweißverfahren, einschließlich der Kontrolle der Wärmeeinflusszone.
- Fraunhofer Institut für Lasertechnik — Das Fraunhofer ILT bietet zahlreiche Publikationen zur Lasermaterialbearbeitung, einschließlich Techniken zur Minimierung der Wärmeeinflusszone.
- VDI Verein Deutscher Ingenieure — Der VDI bietet Richtlinien und Veröffentlichungen zu verschiedenen Ingenieurthemen, einschließlich der Optimierung von Schweißprozessen.
- Welding in the World — Diese Fachzeitschrift veröffentlicht Artikel über Schweißtechnologien und -verfahren, einschließlich der Kontrolle der Wärmeeinflusszone.
- Schweißtechnik — Eine deutsche Fachzeitschrift, die sich mit den neuesten Entwicklungen in der Schweißtechnik befasst, einschließlich der Minimierung der Wärmeeinflusszone.
- Journal of Manufacturing Processes — Diese Zeitschrift veröffentlicht Forschungsergebnisse zu Fertigungsprozessen, einschließlich der Minimierung der Wärmeeinflusszone.
- European Patent Office — Patente, die sich mit Technologien zur Minimierung der Wärmeeinflusszone bei der Materialbearbeitung befassen.