

- Drei Ebenen einer SPT-Zelle
- Wo SPT die Automatisierung verändert
- Taktgestaltung mit geringer Wärmeeinbringung
- Eine SPT-fähige Quelle in der Zelle
- Validierung der automatisierten Serie
- Häufig gestellte Fragen
- Welche Vorteile bietet SPT gegenüber herkömmlichen Impulsverfahren in der Automatisierung?
- Wie wird die Prozessvalidierung bei SPT-integrierten automatisierten Zellen durchgeführt?
- Welche Laserquellen sind für SPT in Simass-Systemen geeignet?
- Wie beeinflusst SPT die Taktzeiten und Bauteilplatzierung in der automatisierten Fertigung?
- Weiterführende Artikel
Kurz beantwortet: Die Integration von SPT (Super Pulse Technology) in automatisierte Workflows verbindet fein steuerbare Mikrosekundenimpulse mit allen Sigma-Schweißmaschinen – einschließlich Siega Fibre – sowie Simass-Automatisierung und Sigomatic Pro-Software. Dadurch lassen sich empfindliche Bauteile mit minimaler Wärmeeinbringung präzise schweißen, die Prozessqualität validieren und Serienparameter sicher steuern – ein entscheidender Fortschritt für anspruchsvolle Branchen.
| Ebene | Funktion | Typische Fehlerquellen |
|---|---|---|
| SPT-fähige Laserquelle | Feinsteuerung des Energieeintrags durch Mikrosekundenmodulation; Anpassung von Pulsdauer und -form an Werkstoff | Fehlerhafte Parametrierung, unzureichende Schutzgasabdeckung |
| Sigomatic Pro Software | Zentrale Steuerung und Überwachung; intuitive Teach-in-Programmierung komplexer Bewegungsabläufe | Fehlerhafte Achszuweisungen, nicht gespeicherte Parameteränderungen |
| Simass-Bewegungssystem | Präzise, wiederholgenaue Bewegung der Werkstücke; flexible Handhabung unabhängig von Größe und Geometrie | Unzureichende Fixierung, mögliche Kollisionen, Positionsabweichungen |
Diese Tabelle fasst die drei technischen Ebenen einer SPT-integrierten Simass-Zelle und deren typische Fehlerquellen zusammen. Auch Anwender der Siega Fibre profitieren von SPT in automatisierten Workflows, da SPT auf dieser Plattform vollständig unterstützt wird.
Drei Ebenen einer SPT-Zelle
Die Integration von SPT in automatisierte Fertigungszellen beruht auf dem präzisen Zusammenspiel dreier technischer Ebenen: der SPT-fähigen Laserquelle, der Automatisierungssoftware Sigomatic Pro und dem modularen Simass-Bewegungssystem. Jede Ebene erfüllt dabei eine klar abgegrenzte Aufgabe, deren optimale Abstimmung über die Prozessqualität entscheidet. Für Bediener ist es essenziell, die Rolle und das Zusammenspiel dieser Komponenten zu verstehen, um Fehlerquellen frühzeitig zu erkennen und die Prozesssicherheit zu gewährleisten.
Die SPT-Technologie bildet die Basis für die Feinsteuerung des Energieeintrags. Durch die Mikrosekundenmodulation lassen sich Pulsdauer und -form exakt an die Anforderungen des jeweiligen Werkstoffs anpassen. Hierbei ist besonders auf die Rückmeldung der Prozessüberwachung zu achten: Unregelmäßigkeiten im Schmelzbad oder unerwartete Farbumschläge an der Naht können auf eine fehlerhafte Parametrierung oder eine unzureichende Schutzgasabdeckung hinweisen. Eine kontinuierliche Kontrolle der Prozessparameter ist daher unerlässlich.
Sigomatic Pro übernimmt die zentrale Steuerung und Überwachung der gesamten Zelle. Die intuitive Teach-in-Programmierung ermöglicht es, komplexe Bewegungsabläufe und Schweißfolgen ohne tiefgreifende Programmierkenntnisse zu definieren. Beim Einrichten neuer Programme sollte stets überprüft werden, ob alle Achsen korrekt referenziert und die Handhabungsgeräte synchronisiert sind. Typische Fehlerquellen sind hier fehlerhafte Achszuweisungen oder nicht gespeicherte Parameteränderungen, die zu unerwarteten Bewegungen führen können.
Das Simass-System stellt die präzise und wiederholgenaue Bewegung der Werkstücke sicher – unabhängig von Größe, Gewicht oder Geometrie. Beim Einrichten der Bewegungsabläufe empfiehlt es sich, die mechanischen Schnittstellen sorgfältig zu prüfen und die Bewegungsradien auf mögliche Kollisionen zu überwachen. Ein häufiger Stolperstein ist die unzureichende Fixierung großer oder rotationssymmetrischer Bauteile, was zu Positionsabweichungen während des Schweißens führen kann. Sichtkontrollen und Testläufe ohne Laseraktivierung helfen, solche Fehler frühzeitig zu erkennen.
Erst das abgestimmte Zusammenspiel dieser drei Ebenen – SPT für die Impulsmodulation, Sigomatic Pro für die Prozesssteuerung und Simass für die Bauteilbewegung – ermöglicht einen durchgängigen, qualitätsgesicherten Workflow. Wer als Bediener die Wechselwirkungen dieser Ebenen versteht, kann typische Fehlerquellen gezielt vermeiden und die Vorteile der SPT-Technologie voll ausschöpfen.
| SPT-Vorteil | Auswirkung auf den Prozess | Beispielhafte Anwendung |
|---|---|---|
| Punktgenaue Steuerung des Energieeintrags | Sichere, reproduzierbare Verschweißung filigraner Strukturen und sensibler Materialien | Sensoren, Implantate, mikroelektronische Module |
| Reduzierte Wärmeeinflusszone | Bauteile können mit geringem Abstand positioniert werden; minimiertes Risiko für benachbarte Strukturen | Serienfertigung mit hoher Komponentendichte |
| Kontinuierliche Prozessüberwachung | Früherkennung von Abweichungen durch Temperaturmessung und optische Kontrolle | Qualitätssicherung in der Medizintechnik |
Die Tabelle zeigt zentrale Vorteile von SPT in automatisierten Workflows und deren Bedeutung für wärmeempfindliche Bauteile.
Wo SPT die Automatisierung verändert
Die Einführung von SPT (Super Pulse Technology) in automatisierte Workflows verändert die Bearbeitung wärmeempfindlicher Bauteile grundlegend – insbesondere in der Medizintechnik und Elektronikfertigung. Hier sind minimale Wärmeeinträge und höchste Präzision gefordert, da bereits geringe thermische Belastungen zu Funktionsverlusten oder Ausschuss führen können. SPT ermöglicht es, den Energieeintrag punktgenau zu steuern, wodurch sich selbst filigrane Strukturen und sensible Materialien sicher und reproduzierbar verschweißen lassen.
Für den Bediener bedeutet dies, dass die Prozessparameter mit besonderer Sorgfalt auf die jeweilige Baugruppe abgestimmt werden müssen. Während der Einrichtung ist darauf zu achten, dass die Pulsmodulation exakt auf die Materialdicke und die Empfindlichkeit angrenzender Komponenten abgestimmt wird. Typische Hinweise auf eine zu hohe Wärmeeinbringung sind Verfärbungen, Mikrorisse oder ein unerwarteter Verzug – diese sollten während der Testläufe gezielt überwacht werden.
Ein weiterer Vorteil von SPT in automatisierten Prozessen ist die Möglichkeit, Bauteile mit sehr geringem Abstand zueinander zu positionieren. Die reduzierte Wärmeeinflusszone minimiert das Risiko, dass benachbarte Strukturen ungewollt beeinflusst werden. Dies ist besonders bei der Serienfertigung von Sensoren, Implantaten oder mikroelektronischen Modulen relevant, wo die Dichte der Komponenten stetig zunimmt.
Wichtig ist, dass die Prozessüberwachung konsequent genutzt wird: Temperaturmessungen, optische Kontrollen und die Auswertung von Schweißnahtbildern helfen, Abweichungen frühzeitig zu erkennen. Ein häufiger Fehler ist die Übertragung von Standardparametern auf SPT-Prozesse ohne Anpassung – dies kann zu unerwünschten Ergebnissen führen. Die kontinuierliche Rückmeldung aus der Qualitätssicherung sollte daher in die Optimierung der Pulsparameter einfließen, um den Automatisierungsgrad voll auszuschöpfen und Ausschuss zu minimieren.
| Fehlerquelle | Mögliche Auswirkung | Empfohlene Kontrollmaßnahme |
|---|---|---|
| Zu hohe Wärmeeinbringung | Verfärbungen, Mikrorisse, Verzug, Verschlechterung der Nahtqualität | Überwachung der Temperaturentwicklung, Anpassung der Pulsmodulation |
| Unzureichende Fixierung/Spannung | Positionsabweichungen, Bauteilverschiebung während des Schweißens | Sichtkontrolle, Testläufe ohne Laseraktivierung, regelmäßige Überprüfung der Fixierung |
| Übertragung von Standardparametern ohne Anpassung | Unerwünschte Ergebnisse, Ausschuss | Individuelle Optimierung der Pulsparameter, Rückmeldung aus Qualitätssicherung einbeziehen |
| Unterschätzte Restwärme bei kurzen Takten | Aufbau kritischer Temperaturen, Prozessinstabilität | Stichprobenartige Kontrolle nach mehreren Zyklen |
Diese Tabelle listet typische Fehlerquellen bei der Integration von SPT in automatisierte Workflows und zugehörige Kontrollmaßnahmen auf.
Taktgestaltung mit geringer Wärmeeinbringung
Die Integration von SPT in automatisierte Workflows eröffnet neue Möglichkeiten für die Taktgestaltung, indem sie gezielt die Wärmeeinbringung im Schweißprozess reduziert. Für den Bediener bedeutet dies, dass die thermischen Erholungszeiten zwischen den einzelnen Schweißzyklen deutlich kürzer ausfallen können. Dies ist besonders relevant, wenn mehrere Bauteile in dichter Folge oder auf engem Raum bearbeitet werden sollen. Die geringere Wärmebelastung minimiert das Risiko von Überhitzung, Materialverzug oder unerwünschten Gefügeveränderungen – ein entscheidender Vorteil bei der Serienfertigung empfindlicher Komponenten.
Beim Einrichten der Taktzeiten empfiehlt es sich, die Temperaturentwicklung der Werkstücke während der ersten Produktionsläufe gezielt zu überwachen. Typische Anzeichen für zu hohe Wärmeeinbringung sind Verfärbungen, Verzug oder eine Verschlechterung der Nahtqualität. Werden diese Effekte beobachtet, sollte die Pulsmodulation über SPT entsprechend angepasst werden, um die Prozessfenster optimal auszunutzen. Die kontinuierliche Kontrolle der Bauteiltemperatur – etwa durch berührungslose Pyrometer – unterstützt eine sichere Prozessführung und hilft, kritische Schwellen frühzeitig zu erkennen.
Ein weiterer Aspekt betrifft die Bauteilplatzierung: Dank der reduzierten Wärmeeinwirkung können Bauteile enger positioniert und kompakter gespannt werden. Dies ermöglicht eine effizientere Nutzung des Arbeitsraums und verkürzt die Wege für Handling- und Zuführsysteme. Gleichzeitig sinkt der Aufwand für aufwändige Kühl- oder Schutzmaßnahmen, da die thermische Belastung der Umgebung minimiert bleibt.
Bei der Einfassung und Fixierung der Werkstücke ist zu beachten, dass durch die geringere Wärmeausdehnung oft einfachere Spanntechniken ausreichen. Dennoch sollte regelmäßig überprüft werden, ob sich Bauteile während des Prozesses ungewollt lösen oder verschieben. Ein typischer Fehler ist das Unterschätzen der Restwärme, die sich bei sehr kurzen Takten aufbauen kann – hier hilft eine stichprobenartige Kontrolle nach mehreren Zyklen, um eine konstante Prozesssicherheit zu gewährleisten.
Insgesamt profitieren automatisierte SPT-Workflows von einer erhöhten Flexibilität und Prozessstabilität. Durch die gezielte Anpassung der Taktzeiten und die Überwachung der Wärmeeinbringung lassen sich sowohl Produktivität als auch Qualität nachhaltig steigern, ohne Kompromisse bei der Bauteilschonung einzugehen.
Eine SPT-fähige Quelle in der Zelle
Die Integration einer SPT-fähigen Laserquelle in eine automatisierte Simass-Zelle beginnt mit der sorgfältigen Auswahl der passenden Faserlaser-Option. Dabei ist zu berücksichtigen, welche Werkstoffe und Geometrien im Produktionsprozess vorliegen und welche Anforderungen an die Nahtqualität und Prozesssicherheit bestehen. Die Entscheidung für einen gepulsten oder CW-Faserlaser mit SPT-Funktion sollte stets auf Basis der Materialeigenschaften und des gewünschten Automatisierungsgrads erfolgen. Besonders bei wärmeempfindlichen oder hochreflektierenden Materialien empfiehlt sich der Einsatz von SPT, um die Wärmeeinflusszone gezielt zu minimieren und reproduzierbare Ergebnisse zu erzielen.
Während der Integration ist es wichtig, die Kompatibilität der Laserquelle mit dem modularen Simass-Baukasten zu prüfen. Alle sechs Sigma-Schweißmaschinen – einschließlich der Nd:YAG-basierten Light-Serie und der Faserplattformen wie Siega Fibre – unterstützen SPT vollständig, sodass eine spätere Nachrüstung oder ein Austausch der Laserquelle ohne grundlegende Umbauten möglich ist. Achten Sie darauf, dass alle sicherheitsrelevanten Schnittstellen und Prozessüberwachungen korrekt mit der zentralen Steuerung verbunden sind. Typische Fehlerquellen sind hier nicht korrekt eingerichtete Interlocks oder fehlende Freigaben im Steuerungssystem, die zu unerwarteten Unterbrechungen führen können.
Nach der mechanischen und elektrischen Integration sollte die Funktionsfähigkeit der SPT-Modulation gezielt überprüft werden. Beobachten Sie bei ersten Testläufen die Reaktion des Systems auf verschiedene Pulsparameter: Eine stabile, gleichmäßige Impulsabgabe ohne unerwartete Abschaltungen oder Fehlermeldungen ist ein Indiz für eine erfolgreiche Einbindung. Verifizieren Sie die Rückmeldung der Prozessüberwachung in der Sigomatic Pro-Software und kontrollieren Sie, ob alle Parameter – insbesondere Pulsdauer und -energie – korrekt erfasst und dokumentiert werden.
Ein häufiger Stolperstein ist die fehlerhafte Zuordnung von Prozessparametern zu den jeweiligen Bauteiltypen oder Produktionsaufträgen. Um dies zu vermeiden, empfiehlt es sich, die Parameterverwaltung in der Software konsequent zu strukturieren und für jede Material- und Geometriekombination eigene Datensätze anzulegen. So lassen sich Verwechslungen und Prozessabweichungen frühzeitig erkennen und beheben. Abschließend sollte stets ein Abgleich mit den vorgegebenen Qualitätsstandards erfolgen, um sicherzustellen, dass die Integration der SPT-Quelle die gewünschten Resultate liefert.
Validierung der automatisierten Serie
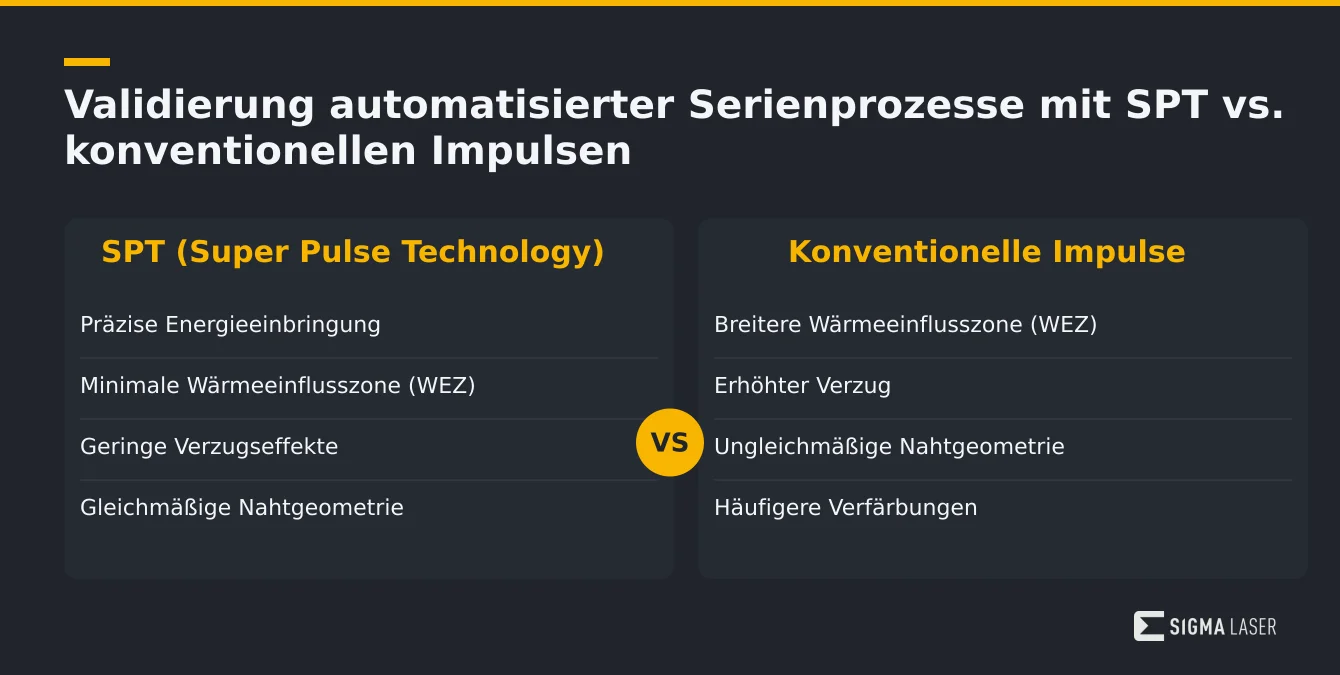
Die Validierung automatisierter Serienprozesse mit SPT beginnt stets mit einem direkten Vergleich zwischen SPT- und konventionellen Impulsparametern. Ziel ist es, die Auswirkungen auf die Wärmeeinflusszone (WEZ) und die resultierende Schweißnahtqualität objektiv zu bewerten. Während konventionelle Impulse oft zu breiteren WEZ und erhöhtem Verzug führen, ermöglicht SPT eine signifikant präzisere Energieeinbringung. Für den Bediener ist es wichtig, während der Validierung auf typische Indikatoren wie minimale Verfärbungen, geringe Rissneigung und gleichmäßige Nahtgeometrie zu achten.
Ein zentrales Element der Validierung ist die systematische Dokumentation aller relevanten Prozessparameter. Hierbei werden verschiedene Parametersätze unter reproduzierbaren Bedingungen getestet. Die Beobachtung der Nahtoberfläche, die Prüfung auf Mikrorisse sowie die Messung der WEZ mittels geeigneter Analyseverfahren bieten klare Hinweise auf die Prozessstabilität. Typische Fehlerquellen wie unzureichende Schutzgasabdeckung oder schwankende Energieeinträge lassen sich durch gezielte Prüfungen frühzeitig erkennen und beheben.
Nach Abschluss der Testreihen werden die optimalen Parametersätze für jedes Produkt eindeutig festgelegt. Diese werden in der Sigomatic Pro-Software gesperrt und können im Serienbetrieb nicht unbeabsichtigt verändert werden. Für den Bediener bedeutet dies, dass ausschließlich validierte Einstellungen auswählbar sind, was eine hohe Prozesssicherheit gewährleistet. Die Software überwacht kontinuierlich die Einhaltung der freigegebenen Parameter und meldet Abweichungen unmittelbar.
Ein häufiger Stolperstein in der Serienfertigung ist die versehentliche Auswahl nicht validierter Parametersätze oder das Übersehen von Abweichungen im Prozessablauf. Die integrierte Überwachung und Sperrung der Parametersätze minimiert dieses Risiko erheblich. Der Bediener sollte dennoch regelmäßig die Rückmeldungen der Software prüfen und bei Auffälligkeiten sofort reagieren. So kann Ausschuss vermieden und eine gleichbleibend hohe Produktqualität sichergestellt werden.
Häufig gestellte Fragen
Welche Vorteile bietet SPT gegenüber herkömmlichen Impulsverfahren in der Automatisierung?
SPT ermöglicht eine präzise Steuerung der Pulsdauer im Mikrosekundenbereich. Dadurch wird die Wärmeeinflusszone minimiert, die Schweißnahtqualität verbessert und empfindliche Bauteile können sicher automatisiert verarbeitet werden. Dies führt zu höherer Prozesssicherheit und geringerer Nacharbeit.
Wie wird die Prozessvalidierung bei SPT-integrierten automatisierten Zellen durchgeführt?
Die Validierung erfolgt durch den Vergleich von SPT- und Standardparametern hinsichtlich Wärmeeinflusszone und Schweißnahtqualität. Freigegebene Parametersätze werden in der Sigomatic Pro-Software hinterlegt und für die Serienfertigung gesperrt, wodurch Prozessabweichungen vermieden werden.
Welche Laserquellen sind für SPT in Simass-Systemen geeignet?
Im Simass-System können sowohl gepulste als auch CW-Faserlaser verwendet werden. SPT ist eine Kerntechnologie auf allen sechs Sigma-Schweißmaschinen – sowohl auf den Faserplattformen wie Siega Fibre als auch auf den Nd:YAG-basierten Light-Systemen – verfügbar und kann für verschiedenste Werkstoffe und Automatisierungsgrade eingesetzt werden.
Wie beeinflusst SPT die Taktzeiten und Bauteilplatzierung in der automatisierten Fertigung?
Durch die geringere Wärmeeinbringung ermöglicht SPT kürzere thermische Erholungszeiten und eine dichtere Bauteilplatzierung. Das führt zu schnelleren Taktzeiten, kompakteren Spannvorrichtungen und optimiert den Durchsatz in automatisierten Fertigungszellen.


