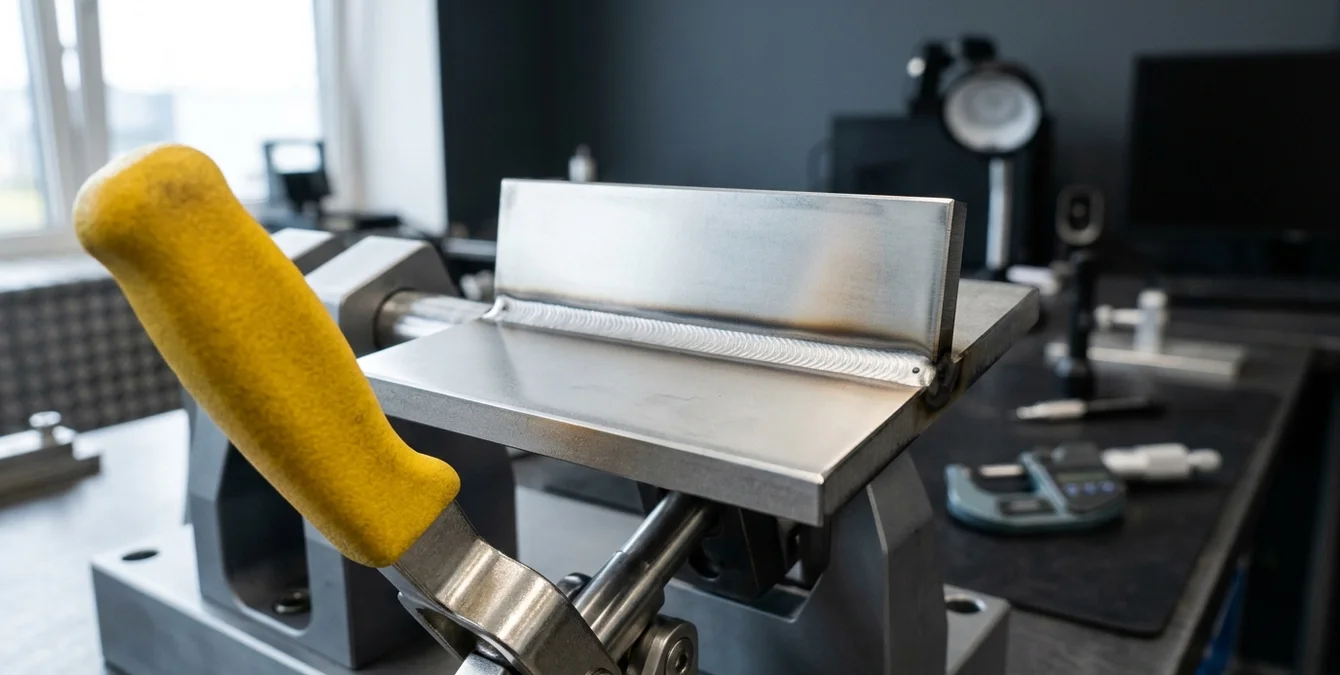
- Das Wichtigste in Kürze
- Warum ist Edelstahl der dankbarste Werkstoff für das Laserschweißen?
- Eigenschaften von austenitischem Edelstahl
- Vergleich mit anderen Edelstahlgüten
- Welche Edelstahlsorten lassen sich wie gut laserschweißen?
- Schweißeignung von Edelstahlsorten
- Wärmeführung im gepulsten Betrieb: Nähte ohne Verzug und Heißrisse
- Optimierung der Schweißparameter
- Industrielle Anwendungen und Vorteile
- Wie vermeiden Sie Anlauffarben auf der Schweißnaht?
- Effektive Schutzgasabdeckung
- Nachlaufschutz und Wurzelschutz
- Nachbehandlungstechniken
- Typische Fehlerbilder an Edelstahlnähten und ihre werkstoffseitigen Ursachen
- Heißrisse durch Schwefel- und Phosphor-Verunreinigung
- Endkraterrisse
- Porenbildung durch Oberflächenverunreinigung
- Edelstahl in der Praxis: Medizintechnik, Lebensmittel- und Anlagenbau
- Anwendungen in der Medizintechnik
- Einsatz in der Lebensmittelindustrie
- Vorteile im Anlagenbau
- Häufig gestellte Fragen
- Welche Edelstahlsorten eignen sich am besten für das Laserschweißen?
- Wie beeinflusst die Wärmeeinflusszone das Laserschweißen von Edelstahl?
- Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen bei Edelstahl?
- Welche Lasertypen werden bei Sigma für das Schweißen von Edelstahl verwendet?
- Wie wirkt sich die Super Pulse Technology auf das Laserschweißen von Edelstahl aus?
- Welche Rolle spielt die 5-Achs-Kinematik bei Sigma-Laserschweißsystemen?
- Wie wird die Qualität der Schweißnähte bei Sigma-Laserschweißanlagen sichergestellt?
- Quellen
Kurz beantwortet: Edelstahl laserschweißen ermöglicht präzise, anlauffreie Nähte durch minimale Wärmeeinflusszone (WEZ) und kontrollierte Energiezufuhr. Unsere Sigma-Anlagen nutzen Nd:YAG- oder Ytterbium-Faserlaser, die für Werkstoffe wie 1.4301 oder 1.2343 optimal sind. Die 5-Achs-Kinematik (X·Y·Z·C·D) erlaubt komplexe Schweißgeometrien, während die Super Pulse Technology für höchste Schweißqualität sorgt. Mit der Leica-10×-Optik erreichen Sie exakte Prozesskontrolle. Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an.
Das Wichtigste in Kürze
Laserschweißen von Edelstahl bietet erhebliche Vorteile gegenüber herkömmlichen Schweißverfahren wie dem WIG-Schweißen. Insbesondere in der industriellen Fertigung erweist sich das Laserschweißen als präzise, effizient und vielseitig einsetzbar, was es zur bevorzugten Methode für anspruchsvolle Anwendungen macht.
- Die geringe Wärmeeinflusszone (WEZ) beim Laserschweißen minimiert Verzug und Materialveränderungen, was besonders bei hochwertigen Edelstählen wie 1.4301 und 1.4404 von Vorteil ist.
- Durch die hohe Einschweißtiefe lassen sich selbst dickwandige Bauteile effektiv und stabil verbinden.
- Mit der 5-Achs-Kinematik (X·Y·Z·C·D) unserer Anlagen sind komplexe Geometrien und anspruchsvolle Schweißnähte problemlos realisierbar.
- Die Super Pulse Technology ermöglicht die Bearbeitung empfindlicher Materialien ohne Überhitzung.
- Unsere Systeme bieten die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern, um den spezifischen Anforderungen jedes Projekts gerecht zu werden.
- Sigma-Anlagen erlauben eine unbegrenzte Bauteilgröße und sind ideal für große industrielle Anwendungen geeignet.
- Mit unseren mobilen Systemen ist eine Reparatur vor Ort möglich, was Ausfallzeiten minimiert und die Effizienz steigert.
Durch die Kombination aus modernster Technologie und umfassender Expertise bietet Sigma Laser maßgeschneiderte Lösungen für das Laserschweißen von Edelstahl. Entdecken Sie, wie unsere Innovationen Ihre Produktionsprozesse optimieren können.
Warum ist Edelstahl der dankbarste Werkstoff für das Laserschweißen?
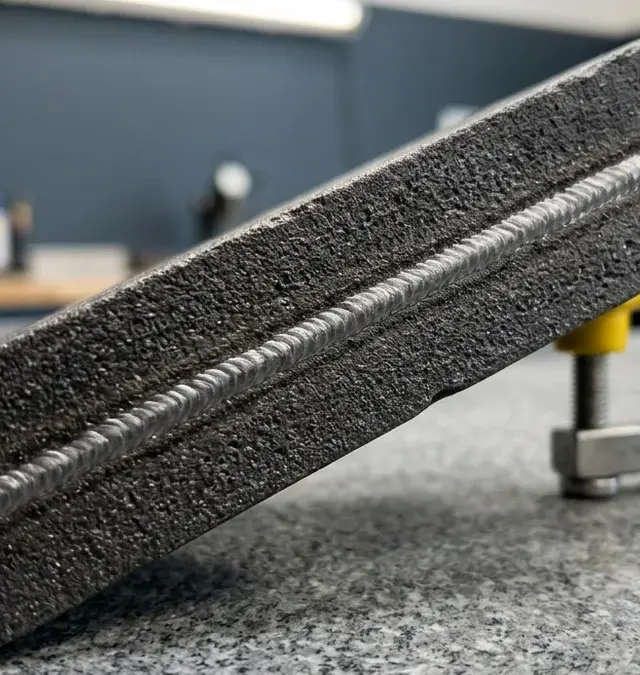
Edelstahl eignet sich aufgrund seiner spezifischen Materialeigenschaften hervorragend für das Laserschweißen. Besonders austenitische CrNi-Stähle, wie die Werkstoffnummern 1.4301 (AISI 304) und 1.4404 (AISI 316), absorbieren die Laserwellenlängen von 1064 nm und 1070 nm sehr gut. Diese Absorption ermöglicht eine präzise Energieübertragung auf das Werkstück, was zu schmalen Wärmeeinflusszonen (WEZ) und verzugsarmen Nähten führt.
Typische Laserschweißparameter für Edelstahl umfassen Laserleistungen von bis zu 500 W bei Nd:YAG-Lasern und bis zu 600 W bei Faserlasern, wie sie in den mobilen und stationären Systemen von Sigma Laser eingesetzt werden. Die Einschweißtiefe kann je nach Materialdicke und Laserleistung bis zu einigen Millimetern betragen, während die WEZ aufgrund der geringen Wärmeleitfähigkeit von Edelstahl minimiert wird. Diese Eigenschaften tragen dazu bei, dass der Verzug des Werkstücks reduziert wird und die Maßhaltigkeit der Schweißnaht erhalten bleibt.
Eigenschaften von austenitischem Edelstahl
Austenitische Edelstähle haben im Vergleich zu Materialien wie Aluminium oder Kupfer eine geringere Wärmeleitfähigkeit. Diese Eigenschaft reduziert die unerwünschte Wärmeausbreitung im Werkstück und verbessert die Qualität der Schweißnaht. Die Korrosionsbeständigkeit dieser Stähle ist besonders in der Lebensmittelindustrie sowie in medizinischen Anwendungen von Vorteil.
Die Schweißnahtqualität kann durch die Einhaltung von Standards wie der DIN EN ISO 15614-11:2011 optimiert werden, die die Qualifizierung von Schweißverfahren spezifiziert DIN EN ISO 15614-11:2011.
Vergleich mit anderen Edelstahlgüten
Im Vergleich zu ferritischen und martensitischen Edelstählen bieten austenitische Güten eine höhere Zähigkeit und Duktilität, was sie für das Laserschweißen besonders attraktiv macht. Ferritische Stähle, wie die Werkstoffnummer 1.4016, können bei bestimmten Anwendungen ebenfalls erfolgreich eingesetzt werden, sind jedoch weniger korrosionsbeständig. Martensitische Stähle hingegen, wie 1.4021, erfordern oft zusätzliche Vorwärmung, um Risse zu vermeiden.
Die Präzision der Schweißnähte und die Flexibilität in der Anwendung machen Edelstahl zu einem unverzichtbaren Werkstoff in der industriellen Fertigung. Weitere Informationen zu den spezifischen Eigenschaften von Werkstoffen beim Laserschweißen finden Sie im Werkstoffe Laserschweißen Hub.
- Geringe Wärmeleitfähigkeit für schmale WEZ
- Hohe Korrosionsbeständigkeit
- Gute Absorption von Laserwellenlängen
- Vergleichbare Vorteile gegenüber anderen Edelstählen
Welche Edelstahlsorten lassen sich wie gut laserschweißen?
Das Laserschweißen von Edelstahl ist ein präzises Verfahren, das im industriellen Umfeld, insbesondere in der Automobil- und Luftfahrtindustrie, breite Anwendung findet. Aufgrund der Präzision der Schweißnähte und der minimalen Wärmeeinflusszone (WEZ) eignet sich das Verfahren hervorragend für komplexe Konstruktionen und Werkstoffe mit hoher Korrosionsbeständigkeit.
Schweißeignung von Edelstahlsorten
Die Auswahl der richtigen Edelstahlsorte ist entscheidend für die Qualität des Schweißergebnisses. Die folgende Tabelle zeigt die Schweißeignung verschiedener Edelstahlsorten sowie spezifische Hinweise zur Anwendung:
| Werkstoffnummer | Bezeichnung | Schweißeignung | Hinweis |
|---|---|---|---|
| 1.4301 | V2A | Sehr gut | Allgemeiner Werkstoff für viele Anwendungen |
| 1.4404 | V4A, niedriggekohlt | Sehr gut | Erhöhte Korrosionsbeständigkeit, besonders bei L-Güten |
| 1.4571 | Ti-stabilisiert | Gut | Ti-Stabilisierung verhindert interkristalline Korrosion |
| 1.4310 | Federstahl | Befriedigend | Besondere Vorsicht bei Spannungen erforderlich |
| 1.4016 | Ferritisch | Befriedigend | Geringere Dehnbarkeit, Vorsicht bei thermischer Belastung |
| 1.4034 | Martensitisch | Mäßig | Erhöhte Härte, erfordert spezielle Schweißparameter |
Besondere Beachtung verdient die Verwendung von L-Güten, die durch einen reduzierten Kohlenstoffgehalt die Gefahr der Chromkarbidausscheidung und damit interkristalliner Korrosion minimieren. Dies ist besonders wichtig für Anwendungen in korrosiven Umgebungen.
Für eine detaillierte Betrachtung von Schweißparametern und Schutzgasen beim Laserschweißen von Edelstahl sowie zur Vermeidung typischer Schweißfehler empfehlen wir unsere weiterführenden Artikel.
Die Norm DIN EN ISO 15614-11:2011 bietet wertvolle Richtlinien zur Qualifizierung von Schweißverfahren und kann als Referenz für die Prozessoptimierung herangezogen werden. Zudem liefert das Fraunhofer ILT umfassende Informationen zur Strahlcharakterisierung und Prozessüberwachung beim Laserschweißen.
Wärmeführung im gepulsten Betrieb: Nähte ohne Verzug und Heißrisse
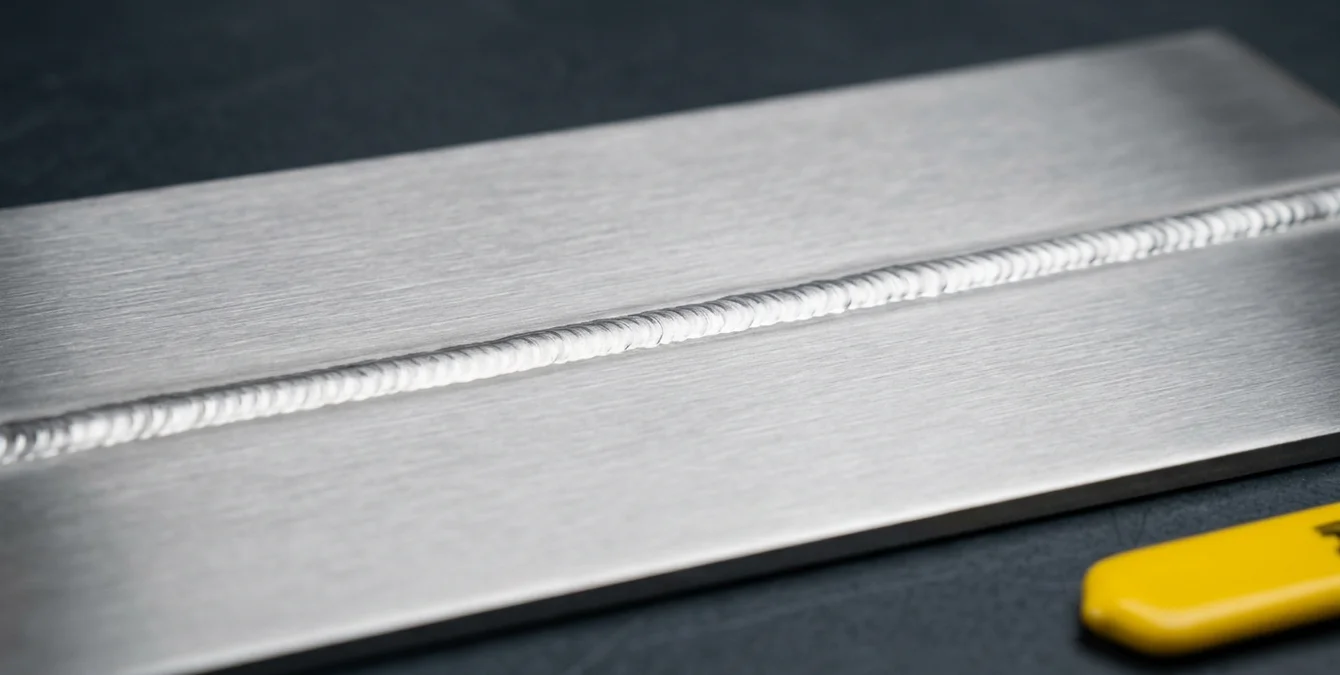
Beim Laserschweißen von Edelstahl ist die präzise Steuerung der Wärmeführung essenziell, um Verzüge und Heißrisse zu vermeiden. Der gepulste Betrieb ermöglicht es, Pulsdauer und Pulsenergie optimal an die Werkstoffeigenschaften anzupassen, insbesondere bei vollaustenitischen Edelstählen wie 1.4404, die anfällig für Heißrisse sind. Ein gezielter Einsatz von Delta-Ferrit kann hier vorbeugend wirken.
Optimierung der Schweißparameter
Die Anpassung von Parametern wie Pulsdauer und Pulsenergie ist entscheidend für die Kontrolle der Wärmeeinflusszone (WEZ) und die Qualität der Schweißnaht. Durch die Anpassung des Überlappungsgrads der Pulse kann die Präzision der Schweißnähte verbessert werden, wodurch Verzüge minimiert werden. Eine detaillierte Parametersystematik finden Sie in unserem Artikel zu Laserschweißparametern.
Die Einhaltung von Normen wie der DIN EN ISO 15614-11:2011 ist für die Qualifizierung von Schweißverfahren unerlässlich, um eine gleichbleibende Qualität zu gewährleisten DIN EN ISO 15614-11:2011.
Industrielle Anwendungen und Vorteile
Die Korrosionsbeständigkeit und die mechanischen Eigenschaften von Edelstahl machen ihn ideal für Anwendungen in der Automobilindustrie, Medizintechnik und Luft- und Raumfahrt. Anlagen wie die Sidanus Light oder die Siega Fibre von Sigma Laser gewährleisten durch präzise Steuerung und Prozessführung eine herausragende Qualität der Schweißnähte.
- Verbesserte Korrosionsbeständigkeit durch kontrollierte WEZ
- Reduzierte Verzugseffekte durch präzise Pulssteuerung
- Vielfältige industrielle Anwendungen durch hohe Anpassungsfähigkeit
- Typische Schweißgeschwindigkeiten liegen im Bereich von einigen Metern pro Minute, abhängig von der Materialdicke und der Laserleistung
Durch die Anwendung der Super Pulse Technology (SPT) können in Kombination mit der Schwenkoptik (Swivel Optics) von Sigma Laser gleichmäßige und hochwertige Schweißnähte erzielt werden, die den hohen industriellen Anforderungen gerecht werden. Diese Technologie ermöglicht eine gleichmäßige Energieverteilung und minimiert thermische Spannungen im Werkstück.
Wie vermeiden Sie Anlauffarben auf der Schweißnaht?
Beim Edelstahl-Laserschweißen entstehen Anlauffarben durch die Bildung von Chromoxidschichten, die zu lokalem Korrosionsangriff führen können. Um die Korrosionsbeständigkeit Ihrer Schweißnähte zu gewährleisten, ist die Vermeidung von Anlauffarben entscheidend.
Effektive Schutzgasabdeckung
Eine gezielte Schutzgasabdeckung ist essenziell, um Anlauffarben zu vermeiden. Hierbei bieten sich Argon, Stickstoff und Helium an, deren Auswahl von den spezifischen Werkstoffen und Schweißparametern abhängt. Eine detaillierte Systematik zur Gasauswahl unterstützt Sie dabei, den optimalen Schutz zu gewährleisten.
Typischerweise werden beim Laserschweißen von Edelstahl Schutzgase mit einer Reinheit von mindestens 99,996 % verwendet, um die Bildung von Oxidschichten zu minimieren. Die Wahl des Schutzgases beeinflusst die Wärmeeinflusszone (WEZ) und kann die Einschweißtiefe sowie die Nahtqualität erheblich verbessern.
Nachlaufschutz und Wurzelschutz
Der Einsatz von Nachlaufschutz und Wurzelschutz, auch Formieren genannt, ist wichtig, um die Bildung von Anlauffarben zu minimieren. Diese Techniken sorgen dafür, dass die Rückseite der Schweißnaht während des Abkühlens vor Oxidation geschützt wird.
Durch den Einsatz von Formiergasen, die häufig aus einem Gemisch von Argon und Wasserstoff bestehen, kann die Bildung von Anlauffarben auf der Wurzelseite effektiv verhindert werden. Diese Maßnahme ist besonders bei hochlegierten Stählen wie 1.4301 (X5CrNi18-10) entscheidend.
Nachbehandlungstechniken
Falls Anlauffarben nicht vollständig vermieden werden können, sind Nachbehandlungstechniken wie Beizen und Elektropolieren notwendig. Diese Verfahren entfernen die Oxidschicht und verbessern die Oberflächenqualität sowie die Korrosionsbeständigkeit der Schweißnähte.
Das Beizen kann durch chemische oder elektrochemische Verfahren erfolgen, wobei die Oberflächenpassivierung des Edelstahls wiederhergestellt wird. Elektropolieren bietet zusätzlich den Vorteil, die Oberflächenrauheit zu reduzieren, was insbesondere bei Anwendungen in der Medizintechnik von Bedeutung ist.
Weitere umfassende Informationen zu Schutzgasgrundlagen und Parametertabellen finden Sie in unserem Laserschweißen-Parameter-Blog. Eine allgemeine Übersicht zu Schweißfehlern bietet unser Schweißfehlerkatalog.
Für die Qualifizierung von Laserschweißverfahren wird häufig die Norm EN ISO 15614-11 herangezogen, die spezifische Anforderungen an die Verfahrensprüfung festlegt DIN EN ISO 15614-11:2011.
Typische Fehlerbilder an Edelstahlnähten und ihre werkstoffseitigen Ursachen
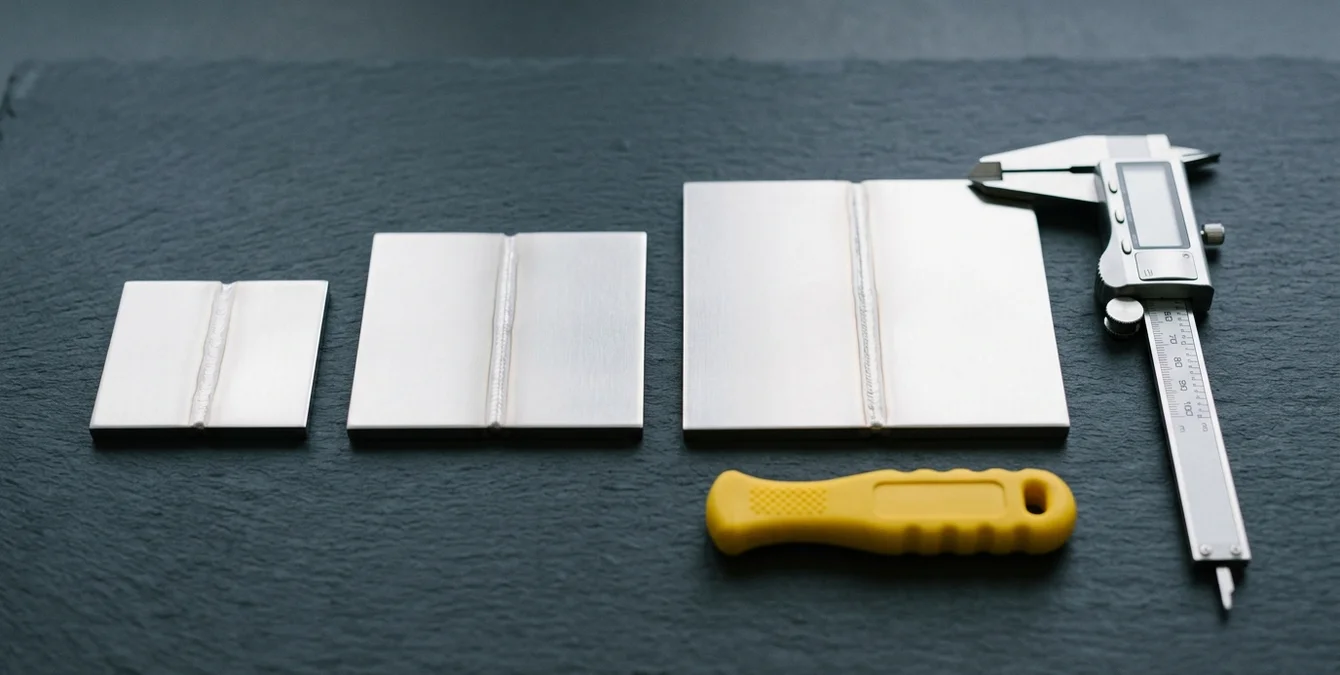
Beim Laserschweißen von Edelstahl treten spezifische Fehlerbilder auf, die auf die besonderen Eigenschaften dieses Werkstoffs zurückzuführen sind. Diese Fehler können die Präzision der Schweißnähte und die Korrosionsbeständigkeit beeinträchtigen. Eine genaue Analyse der Ursachen ist entscheidend, um die Qualität der Schweißverbindungen sicherzustellen.
Heißrisse durch Schwefel- und Phosphor-Verunreinigung
Heißrisse sind ein häufiges Problem beim Schweißen von Edelstahl. Sie entstehen meist durch Verunreinigungen mit Schwefel (S) und Phosphor (P), die die Festigkeit der Schweißnaht verringern. Diese Elemente neigen dazu, an den Korngrenzen zu segregieren, was die Bildung von Rissen bei hohen Temperaturen begünstigt. Eine sorgfältige Auswahl der Schweißzusatzwerkstoffe kann das Risiko von Heißrissen reduzieren.
Die Reduzierung von Heißrissen kann durch die Einhaltung der Normen wie DIN EN ISO 15614-11:2011 erfolgen, die die Qualifizierung von Schweißverfahren für das Laserstrahlschweißen regelt. Diese Norm bietet Richtlinien zur Vermeidung von Rissbildung durch die richtige Wahl der Schweißparameter und Zusatzwerkstoffe DIN EN ISO 15614-11:2011.
Endkraterrisse
Endkraterrisse sind charakteristisch für den Abschluss einer Schweißnaht. Sie entstehen durch die unkontrollierte Abkühlung und Schrumpfung des Schweißgutes. Um Endkraterrisse zu vermeiden, ist eine sorgfältige Kontrolle der Wärmeeinflusszone notwendig. Die Verwendung der optimierten Schweißparameter kann helfen, diese Risse zu minimieren.
Ein gleichmäßiger Energieeintrag kann durch den Einsatz von Super Pulse Technology (SPT) erreicht werden, die auf allen Sigma Laserschweißmaschinen verfügbar ist. Diese Technologie ermöglicht gleichmäßige, verzugsarme Nähte und eine kontrollierte Wärmeeinbringung.
Porenbildung durch Oberflächenverunreinigung
Poren in der Schweißnaht werden häufig durch Verunreinigungen der Oberfläche verursacht. Diese können durch unzureichende Reinigung oder ungeeignete Schutzgaszusammensetzungen entstehen. Eine gründliche Reinigung der Schweißflächen und die Verwendung von geeigneten Schutzgasen sind essenziell für porenfreie Schweißnähte. Weitere Informationen finden Sie in unserem Beitrag über Schutzgas beim Laserschweißen.
Für eine umfassende Übersicht über allgemeine Schweißfehler, besuchen Sie bitte unseren Blogbeitrag zu Schweißfehlern.
Edelstahl in der Praxis: Medizintechnik, Lebensmittel- und Anlagenbau
Das Edelstahl-Laserschweißen hat sich in der industriellen Fertigung als unverzichtbares Verfahren etabliert, das durch Präzision und Korrosionsbeständigkeit überzeugt. Besonders in der Medizintechnik, der Lebensmittelindustrie und im Anlagenbau ist Edelstahl aufgrund seiner hygienischen Eigenschaften und Beständigkeit gegen aggressive Umgebungen von großer Bedeutung.
Anwendungen in der Medizintechnik
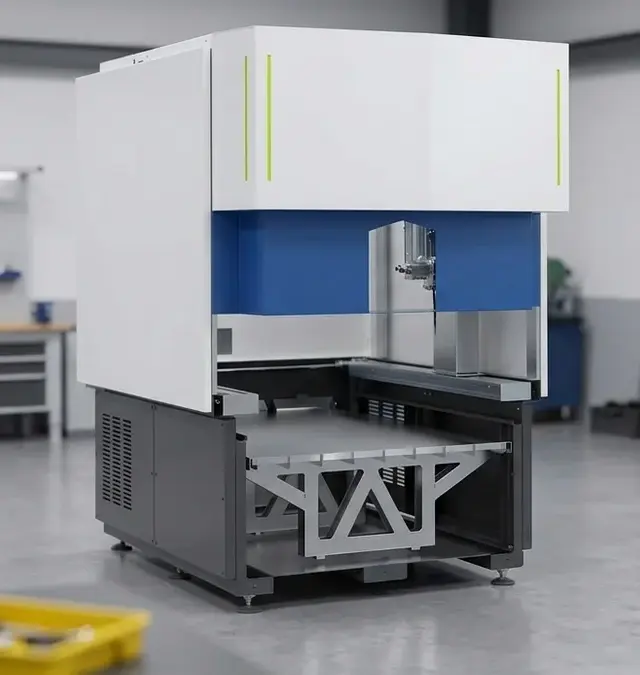
In der Medizintechnik werden häufig komplexe Bauteile mit engen Toleranzen benötigt, die durch Laserschweißen von Edelstahl realisiert werden können. Die Wärmeeinflusszone bleibt minimal, wodurch die Werkstoffstruktur und -festigkeit erhalten bleiben. Unsere stationären Anlagen wie die Sidanus Light und Siega Fibre bieten durch 5-Achs-Kinematik (X·Y·Z·C·D) maximale Flexibilität und Präzision bei der Fertigung chirurgischer Instrumente und Implantate.
Die Einhaltung von Schweißverfahrensqualifikationen gemäß DIN EN ISO 15614-11:2011 ist in der Medizintechnik von entscheidender Bedeutung, um die geforderten Qualitätsstandards zu gewährleisten.
Einsatz in der Lebensmittelindustrie
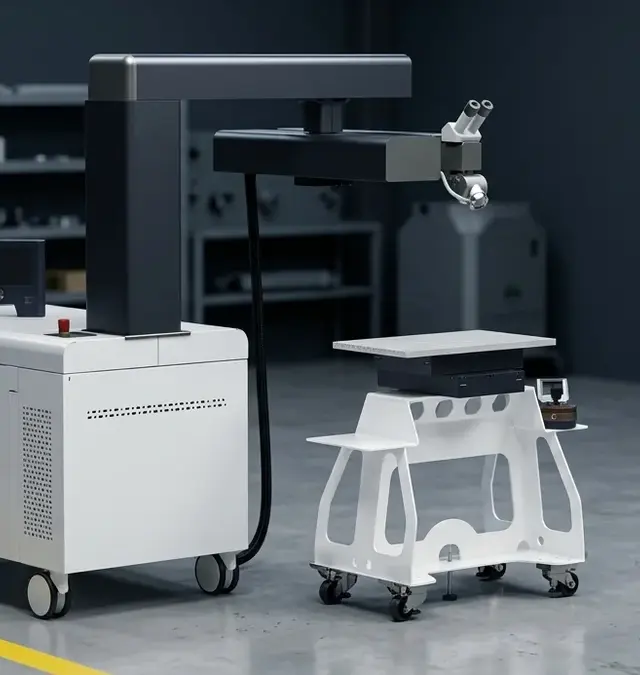
Im Bereich der Lebensmittelproduktion ist Edelstahl aufgrund seiner hohen Korrosionsbeständigkeit essenziell. Unsere fahrbaren Systeme, wie die Sineo Light und Sineo Fibre, ermöglichen die flexible Bearbeitung von großen Komponenten direkt vor Ort. Die Anlagen sind ideal für die Schweißprozesse von Edelstahlbehältern und Rohrleitungen, die in der Produktion von Nahrungsmitteln und Getränken eingesetzt werden.
Die Präzision und Wiederholgenauigkeit der Schweißnähte sind entscheidend, um die hygienischen Anforderungen in der Lebensmittelindustrie zu erfüllen. Typische Toleranzen können im Bereich von ±0,1 mm liegen, abhängig von den spezifischen Anforderungen der Anwendung.
Vorteile im Anlagenbau
Der Anlagenbau profitiert von der Vielseitigkeit und der hohen Einschweißtiefe der Sigma-Laser-Anlagen. Die Sirius Light ist ein Beispiel für eine mobile Schwerlast-Anlage, die durch die Verwendung von Nd:YAG- oder Faserlasern selbst anspruchsvolle Schweißaufgaben meistert. Dank der Super Pulse Technology (SPT) wird eine außergewöhnliche Präzision der Schweißnähte erreicht, die den Anforderungen im Anlagenbau gerecht wird.
Die Super Pulse Technology ermöglicht es, den Wärmeeintrag präzise zu steuern, was zu gleichmäßigen und verzugsarmen Schweißnähten führt. Dies ist besonders wichtig bei der Bearbeitung von dicken Materialien oder bei Anwendungen, die hohe strukturelle Integrität erfordern.
Fordern Sie jetzt ein Schweißmuster an, um die Qualität und Präzision unserer Anlagen selbst zu erleben.
Häufig gestellte Fragen
Welche Edelstahlsorten eignen sich am besten für das Laserschweißen?
Für das Laserschweißen eignen sich insbesondere Edelstahlsorten wie 1.4301 (V2A) und 1.4404 (V4A), da sie eine gute Schweißbarkeit aufweisen. Diese Werkstoffe profitieren von der präzisen Energieeinbringung des Lasers, was zu minimaler Wärmeeinflusszone und hoher Nahtqualität führt.
Wie beeinflusst die Wärmeeinflusszone das Laserschweißen von Edelstahl?
Die Wärmeeinflusszone (WEZ) beim Laserschweißen von Edelstahl ist sehr gering, was zu weniger Verzug und geringerer thermischer Belastung des Materials führt. Dies ermöglicht präzise und qualitativ hochwertige Schweißnähte, insbesondere bei dünnen Blechen und komplexen Geometrien.
Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen bei Edelstahl?
Das Laserschweißen bietet im Vergleich zum WIG-Schweißen eine höhere Schweißgeschwindigkeit, geringere Wärmeeinflusszone und präzisere Nahtqualität. Zudem ist der Energieeintrag fokussierter, was Verzug minimiert und die Bearbeitung von dünnen Blechen erleichtert.
Welche Lasertypen werden bei Sigma für das Schweißen von Edelstahl verwendet?
Sigma setzt auf Nd:YAG- und Ytterbium-Faserlaser für das Laserschweißen von Edelstahl. Diese Lasertypen bieten hohe Präzision und Flexibilität, was sie ideal für anspruchsvolle industrielle Anwendungen macht.
Wie wirkt sich die Super Pulse Technology auf das Laserschweißen von Edelstahl aus?
Die Super Pulse Technology von Sigma ermöglicht eine kontrollierte Energieabgabe, die zu einer verbesserten Nahtqualität und minimalem Verzug führt. Dies ist besonders vorteilhaft beim Schweißen von dünnwandigen Edelstählen, wo Präzision und Qualität entscheidend sind.
Welche Rolle spielt die 5-Achs-Kinematik bei Sigma-Laserschweißsystemen?
Die 5-Achs-Kinematik (X·Y·Z·C·D) von Sigma ermöglicht die Bearbeitung komplexer Geometrien und schwer zugänglicher Bereiche. Diese Flexibilität erhöht die Anwendungsmöglichkeiten und verbessert die Effizienz bei der Bearbeitung von Edelstahlbauteilen.
Wie wird die Qualität der Schweißnähte bei Sigma-Laserschweißanlagen sichergestellt?
Die Qualität der Schweißnähte wird durch den Einsatz von Leica-10×-Optik und der Super Pulse Technology gewährleistet. Diese Technologien sorgen für präzise Energieeinbringung und hohe Nahtqualität, die den Anforderungen industrieller Anwendungen gerecht werden.
Quellen
- DIN EN ISO 15614-11:2011 — Diese Norm behandelt die Qualifizierung von Schweißverfahren für das Laserschweißen von Metallen, einschließlich Edelstahl.
- Fraunhofer ILT — Das Fraunhofer-Institut für Lasertechnik ILT bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen von Edelstahl.
- DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V. — Der DVS bietet Richtlinien und technische Informationen zum Schweißen, einschließlich Laserschweißen von Edelstahl.
- DIN EN ISO 4063:2011 — Diese Norm klassifiziert die verschiedenen Schweißprozesse, einschließlich Laserschweißen, und bietet eine systematische Übersicht.
- Welding in the World — Internationale Fachzeitschrift, die regelmäßig Artikel über neue Entwicklungen und Forschung im Bereich Laserschweißen veröffentlicht.
- Journal of Laser Applications — Fachzeitschrift, die sich mit Anwendungen von Lasertechnologien, einschließlich Laserschweißen von Edelstahl, befasst.