- Was ein Bauteil wärmeempfindlich macht
- Wie lokalisierte Energie die Wärmeeinflusszone (WEZ) klein hält
- Was Super Pulse Technology (SPT) zusätzlich bewirkt
- Typische wärmeempfindliche Reparatursituationen
- Vorgehen für geringstmögliche thermische Beeinflussung
- Häufig gestellte Fragen
- Welche Bauteile gelten als besonders wärmeempfindlich beim Laserschweißen?
- Wie hilft SPT konkret bei der Reparatur wärmeempfindlicher Bauteile?
- Welche typischen Fehlerquellen gibt es beim Schweißen wärmeempfindlicher Teile?
- Wie dokumentiert man optimale Schweißparameter für wiederkehrende Aufgaben?
- Weiterführende Artikel
Kurz beantwortet: Wärmeempfindliche Bauteile lassen sich mit Super Pulse Technology (SPT) besonders schonend laserschweißen: Die präzise, lokal begrenzte Energieeinbringung hält die Wärmeeinflusszone minimal und reduziert das Risiko von Verzug oder thermischer Schädigung auf ein Minimum. Geeignete Parameter und SPT ermöglichen auch bei anspruchsvollen Werkstoffen und Geometrien sichere Reparaturen.
| Ursache | Beschreibung |
|---|---|
| Dünnwandige Bereiche / filigrane Strukturen | Begrenzte Wärmeableitung, schnelle Überhitzung möglich |
| Vorherige Wärmebehandlung | Härte oder Zähigkeit können durch erneute Erwärmung lokal aufgehoben werden |
| Angrenzende Funktionsflächen | Bereiche wie Dicht- oder Lagerstellen reagieren empfindlich auf Temperaturerhöhung |
| Werkstoffauswahl | Hochlegierte Stähle, Aluminium- und Titanlegierungen sowie speziell vergütete Materialien sind besonders wärmeempfindlich |
Was ein Bauteil wärmeempfindlich macht
Ob ein Bauteil als wärmeempfindlich einzustufen ist, hängt von mehreren konstruktiven und werkstofflichen Faktoren ab. Besonders kritisch sind dünnwandige Bereiche, filigrane Strukturen und feine Kanten, da diese Zonen Wärme nur sehr begrenzt ableiten können und daher schnell überhitzen. Bereits geringe lokale Temperaturerhöhungen können hier zu Verzug, Rissbildung oder sogar zu irreversiblen Materialschäden führen. Für die Planung bedeutet das: Je komplexer und feiner die Geometrie, desto genauer muss die Wärmeeinbringung gesteuert werden.
Ein weiterer entscheidender Aspekt ist die Vorgeschichte des Bauteils. Komponenten, die bereits eine Wärmebehandlung wie Härten oder Vergüten durchlaufen haben, sind besonders empfindlich gegenüber erneuter thermischer Belastung. Eine unkontrollierte Wärmeeinwirkung kann die erreichten Materialeigenschaften – etwa Härte oder Zähigkeit – lokal aufheben und so die Funktion des gesamten Bauteils gefährden. Wer Reparaturen an solchen Teilen plant, sollte die vorhandene Werkstoffdokumentation prüfen und gezielt nach früheren Wärmebehandlungen fragen.
Auch angrenzende Funktionsflächen wie Dicht- oder Lagerstellen stellen ein Risiko dar: Hier kann schon eine minimale Temperaturerhöhung zu Maßänderungen, Härteverlust oder Oberflächenschäden führen. In der Praxis sollten diese Bereiche beim Laserschweißen besonders geschützt und die Schweißparameter entsprechend konservativ gewählt werden. Ein häufiger Fehler ist, die thermische Empfindlichkeit angrenzender Bereiche zu unterschätzen – was zu unerwarteten Nacharbeiten und zusätzlichem Zeitaufwand führen kann.
Schließlich sind bestimmte Werkstoffe grundsätzlich wärmeempfindlicher als andere. Hochlegierte Stähle, einige Aluminium- und Titanlegierungen sowie speziell vergütete Materialien neigen bei längerer oder intensiver Wärmeeinwirkung zu Gefügeveränderungen. Wer solche Werkstoffe verarbeitet, sollte bereits in der Planungsphase mit dem Schweißfachmann abstimmen, wie die Energieeinbringung optimal begrenzt werden kann. Eine sorgfältige Analyse der Bauteilgeometrie, der Werkstoffhistorie und der angrenzenden Funktionsflächen ist daher unverzichtbar, um Qualitätseinbußen, Nacharbeit und unnötige Stillstandzeiten zu vermeiden.
| Vorteil | Auswirkung |
|---|---|
| Kleine Wärmeeinflusszone (WEZ) | Minimiert Verzug, Rissbildung und Materialveränderungen |
| Erhalt von Maßhaltigkeit und Funktion | Präzisionsbauteile und dünnwandige Strukturen bleiben stabil |
| Geringeres Risiko für angrenzende Bereiche | Funktionsflächen und sensible Zonen werden weniger thermisch belastet |
| Weniger Nachbearbeitung | Reduziert Aufwand und Stillstandzeiten |
Wie lokalisierte Energie die Wärmeeinflusszone (WEZ) klein hält
Die gezielte, lokal begrenzte Energieeinbringung ist das entscheidende Prinzip beim Laserschweißen wärmeempfindlicher Bauteile. Während herkömmliche Schweißverfahren oft großflächige Erwärmung verursachen, konzentriert der Laserstrahl die Energie exakt auf den Schweißbereich. Dadurch bleibt die Wärmeeinflusszone (WEZ) äußerst klein – ein unmittelbarer Vorteil für Bauteile, bei denen jede unerwünschte Temperaturerhöhung kritisch ist.
Für die betriebliche Praxis bedeutet dies: Die Gefahr von Verzug, Rissbildung oder Veränderungen der Materialeigenschaften wird erheblich reduziert. Besonders bei Präzisionsbauteilen, dünnwandigen Strukturen oder bereits wärmebehandelten Komponenten kann so die ursprüngliche Maßhaltigkeit und Funktion weitgehend erhalten bleiben. Das Risiko, dass benachbarte Funktionsflächen oder empfindliche Bereiche durch Wärmeleitung beeinträchtigt werden, ist deutlich geringer als bei konventionellen Verfahren.
Aus Planungssicht empfiehlt es sich, vor dem Schweißen die kritischsten Zonen am Bauteil genau zu identifizieren. Bereiche, die nahe an Passungen, Dichtflächen oder sensiblen Geometrien liegen, sollten besonders sorgfältig überwacht werden. Ein häufiger Fehler ist es, die lokale Erwärmung zu unterschätzen – insbesondere bei komplexen Formen, in denen sich Wärme punktuell stauen kann. Sichtbare Anzeichen wie leichte Verfärbungen, Verzug oder Veränderungen der Oberfläche sind Warnsignale, die nachjustiert werden müssen.
Für die Qualitätssicherung ist es ratsam, nach dem Schweißen gezielt die WEZ zu prüfen – etwa durch Vermessung, Sichtkontrolle oder zerstörungsfreie Prüfverfahren. So lässt sich frühzeitig erkennen, ob das Verfahren optimal gewählt und die Parameter korrekt eingestellt wurden. Wer die Vorteile der lokalen Energieeinbringung konsequent nutzt, kann auch anspruchsvolle Reparaturen an wärmeempfindlichen Bauteilen mit hoher Prozesssicherheit und minimalem Nachbearbeitungsaufwand realisieren.
| SPT-Eigenschaft | Nutzen für wärmeempfindliche Bauteile |
|---|---|
| Fein steuerbare Pulsparameter (Dauer, Energie, Frequenz) | Exakte Dosierung der Energie, minimale thermische Belastung |
| Reduzierte Wärmeeinflusszone | Schweißen auch bei kritischen Werkstoffen und Geometrien möglich |
| Vermeidung von Überhitzung und Rissbildung | Sichere Reparaturen an Titan, hochlegierten Stählen und reaktiven Metallen |
| Verfügbar auf allen sechs Sigma Laser Schweißmaschinen | Flexibler Einsatz für unterschiedlichste Reparaturaufgaben |
Was Super Pulse Technology (SPT) zusätzlich bewirkt
Die Super Pulse Technology (SPT) erweitert die Möglichkeiten des Laserschweißens für wärmeempfindliche Bauteile erheblich. SPT ermöglicht eine besonders feine Steuerung der Laserpulse: Pulsdauer, Energie und Frequenz werden so abgestimmt, dass die Energie exakt dosiert und mit minimaler thermischer Belastung eingebracht wird. Dadurch lässt sich die ohnehin kleine Wärmeeinflusszone weiter reduzieren – ein entscheidender Vorteil bei kritischen Werkstoffen und Geometrien.
Mit SPT können selbst Bauteile mit sehr niedriger Wärmeleitfähigkeit, hoher Härte oder empfindlicher Mikrostruktur sicher geschweißt werden. Die Technologie ist bei allen sechs Schweißmaschinen von Sigma Laser verfügbar und wird gezielt für Reparaturen eingesetzt, bei denen konventionelle Verfahren an ihre Grenzen stoßen. Super Pulse Technology (SPT) bietet die notwendige Flexibilität, um für jedes Bauteil die optimalen Pulsparameter zu finden und so die thermische Beeinflussung auf ein Minimum zu begrenzen.
Praktisch bedeutet das: Mit SPT lassen sich auch komplexe Aufgaben wie das Schweißen von Titan, hochlegierten Stählen oder reaktiven Metallen zuverlässig lösen. Die präzise Pulssteuerung verhindert Überhitzung, reduziert die Gefahr von Rissen und ermöglicht Reparaturen, die mit klassischen Methoden oft nicht realisierbar wären. Einen tieferen Einblick in das thermische Verhalten beim Metallschweißen mit SPT finden Sie in unserem Fachbeitrag.
Typische wärmeempfindliche Reparatursituationen
Typische wärmeempfindliche Reparatursituationen betreffen vor allem Bauteile mit filigranen Geometrien, wie feine Kanten, dünnwandige Bereiche oder sehr kleine Querschnitte. In solchen Fällen ist die Gefahr groß, dass selbst geringe Wärmeeinbringung zu Verzug, Rissbildung oder lokalen Überhitzungen führt. Für die Planung bedeutet das: Schon bei der Auswahl des Reparaturverfahrens und der Schweißparameter müssen diese Schwachstellen gezielt berücksichtigt werden, um Folgekosten durch Nacharbeit oder Ausschuss zu vermeiden.
Ein weiteres häufiges Szenario sind Reparaturen in direkter Nähe zu fertigen Funktionsflächen, beispielsweise an Dichtungen, Passungen oder Lagerstellen. Hier ist besondere Vorsicht geboten, da eine unkontrollierte Ausbreitung der Wärmeeinflusszone die Maßhaltigkeit oder Oberflächenqualität der angrenzenden Bereiche beeinträchtigen kann. Für die Werkstattpraxis empfiehlt sich daher eine genaue Analyse der Bauteilgeometrie vor dem Schweißen, um kritische Zonen frühzeitig zu identifizieren.
Besonders anspruchsvoll sind Reparaturen an Bauteilen, die nach der Instandsetzung nicht erneut wärmebehandelt werden können – etwa gehärtete Werkzeuge, Formen oder hochlegierte Komponenten. Hier besteht das Risiko, dass eine unsachgemäße Wärmeeinbringung zu Härteverlusten oder unerwünschten Gefügeänderungen führt. Die Entscheidung für das Laserschweißen mit SPT zahlt sich in diesen Fällen aus, da die Technologie gezielt auf minimale thermische Belastung ausgelegt ist.
Auch bei der Bearbeitung von Titan und anderen reaktiven Metallen ist die Kontrolle der Wärmeeinflusszone entscheidend, um Oxidation und Strukturveränderungen zu vermeiden. Weiterführende Informationen zu diesen Anwendungen finden Sie im Beitrag Titan und reaktive Metalle mit SPT schweißen. Wer regelmäßig solche Reparaturen plant, sollte die eigenen Bauteile gezielt auf wärmeempfindliche Zonen prüfen und die Schweißstrategie entsprechend anpassen, um Qualität und Prozesssicherheit zu sichern.
Vorgehen für geringstmögliche thermische Beeinflussung
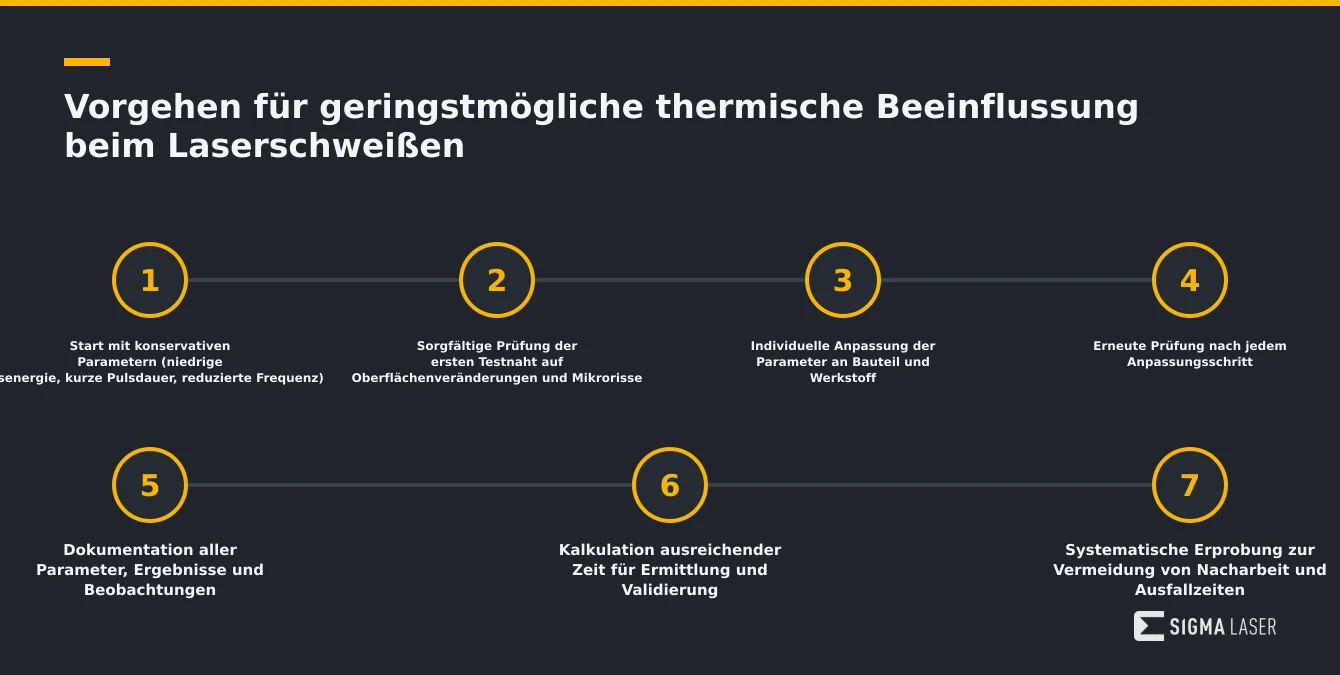
Um wärmeempfindliche Bauteile mit minimaler thermischer Beeinflussung zu laserschweißen, ist ein systematisches, vorsichtiges Vorgehen unerlässlich. Starten Sie immer mit konservativen Parametern: niedrige Pulsenergie, kurze Pulsdauer und reduzierte Frequenz. So vermeiden Sie von Anfang an übermäßige Wärmeeinbringung und minimieren das Risiko von Verzug, Rissen oder Gefügeveränderungen. Bereits bei der ersten Testnaht sollte das Ergebnis sorgfältig geprüft werden – insbesondere auf feine Oberflächenveränderungen, Mikrorisse oder unerwartete Materialreaktionen.
Ein häufiger Fehler ist die Übernahme von Standardparametern aus anderen Anwendungen. Gerade bei wärmeempfindlichen Geometrien können solche Werte zu irreparablen Schäden führen. Deshalb gilt: Passen Sie die Parameter immer individuell an das konkrete Bauteil und den jeweiligen Werkstoff an. Nach jedem Anpassungsschritt ist eine erneute Prüfung notwendig. So erkennen Sie frühzeitig, ob sich negative Effekte einstellen, und können gezielt gegensteuern.
Die Dokumentation jedes Schrittes ist entscheidend. Halten Sie alle Parameter, Ergebnisse und Beobachtungen fest – so entsteht ein belastbarer Parametersatz, der für spätere Reparaturen oder Serienanwendungen wiederverwendet werden kann. Das spart Zeit, senkt Kosten und erhöht die Prozesssicherheit, da bewährte Einstellungen gezielt abrufbar sind.
Für die Planung bedeutet dieses Vorgehen: Kalkulieren Sie ausreichend Zeit für die Ermittlung und Validierung der optimalen Parameter ein, insbesondere bei Erstmustern oder neuen Bauteilgeometrien. Investieren Sie in die systematische Erprobung – so vermeiden Sie kostspielige Nacharbeit und minimieren Ausfallzeiten durch fehlerhafte Reparaturversuche. Ein strukturierter, dokumentierter Ansatz ist der Schlüssel zu reproduzierbarer Qualität bei wärmeempfindlichen Komponenten.
Häufig gestellte Fragen
Welche Bauteile gelten als besonders wärmeempfindlich beim Laserschweißen?
Dünnwandige, filigrane oder bereits wärmebehandelte Bauteile sowie Komponenten mit angrenzenden Funktionsflächen (z. B. Dichtungen, Lager) gelten als besonders wärmeempfindlich. Auch Werkstoffe, die bei Wärme zu Gefügeveränderungen neigen, sind kritisch.
Wie hilft SPT konkret bei der Reparatur wärmeempfindlicher Bauteile?
Super Pulse Technology (SPT) ermöglicht eine extrem präzise Steuerung der Laserpulse. Dadurch wird die Wärmeeinflusszone minimiert, das Risiko von Verzug oder Gefügeveränderungen reduziert und auch anspruchsvolle Werkstoffe lassen sich sicher schweißen.
Welche typischen Fehlerquellen gibt es beim Schweißen wärmeempfindlicher Teile?
Zu hohe Energieeinbringung, falsche Pulsparameter oder unzureichende Kontrolle der Schweißumgebung können zu Verzug, Rissbildung oder Härteverlust führen. Sorgfältige Parameterauswahl und Dokumentation sind entscheidend.
Wie dokumentiert man optimale Schweißparameter für wiederkehrende Aufgaben?
Nach erfolgreicher Reparatur werden alle relevanten Parameter (Energie, Pulsdauer, Frequenz, Draht) systematisch dokumentiert. So können sie für ähnliche Bauteile und Aufgaben wiederverwendet werden und sichern reproduzierbare Qualität.