- Warum Laserschweißen die Originalgeometrie erhält
- Im Vergleich zu konventionellen Schweißverfahren
- Wo die Geometrieerhaltung unverzichtbar ist
- Was nach dem Schweißen noch nachgearbeitet werden muss
- Wie in der Praxis verzugsfreie Ergebnisse erzielt werden
- Häufig gestellte Fragen
- Wie groß ist der Verzug beim Laserschweißen von Präzisionsbauteilen?
- Welche Nacharbeiten sind nach dem Laserschweißen nötig?
- Für welche Anwendungen ist verzugsfreies Laserschweißen besonders wichtig?
- Welche Faktoren beeinflussen das Ergebnis beim Laserschweißen von Präzisionsteilen?
- Weiterführende Artikel
Kurz beantwortet: Ja, Laserschweißen ermöglicht das Fügen und Reparieren von Präzisionsbauteilen mit minimalem Verzug. Durch den sehr lokalisierten Wärmeeintrag bleibt die Originalgeometrie weitgehend erhalten – ein entscheidender Vorteil gegenüber konventionellen Schweißverfahren, insbesondere im Werkzeug- und Formenbau. Sigma Laser erreicht das mit gepulsten Nd:YAG- und Faserlaser-Anlagen und der Super Pulse Technology (SPT), die den Wärmeeintrag zusätzlich reduziert.
Warum Laserschweißen die Originalgeometrie erhält
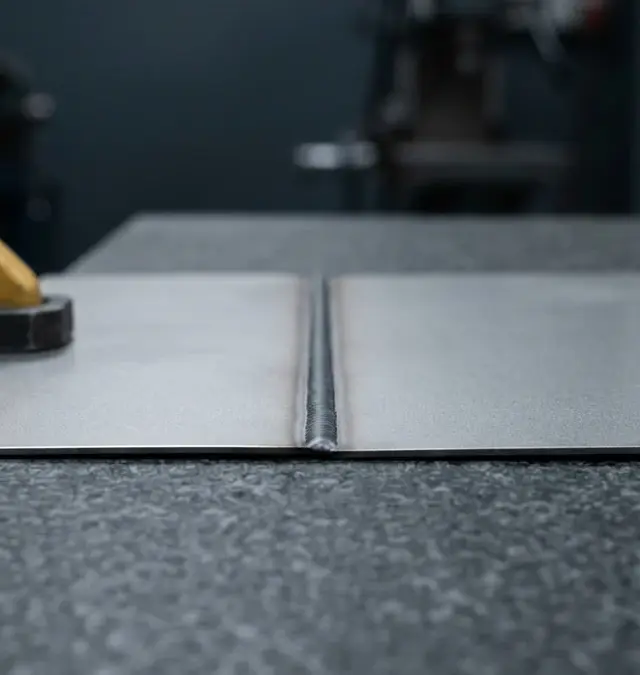
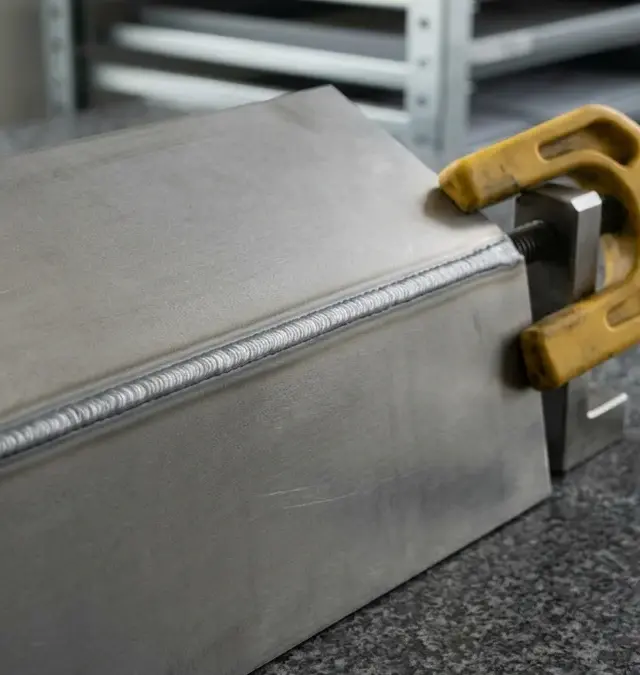
Laserschweißen erhält die Originalgeometrie von Präzisionsbauteilen, weil der Wärmeeintrag extrem gering und präzise lokalisiert ist. Der Laserstrahl schmilzt das Material nur punktuell auf, sodass die umliegenden Bereiche weitgehend unbeeinflusst bleiben. Dadurch entstehen keine großflächigen Temperaturgradienten, die bei anderen Verfahren zu Ausdehnung, Kontraktion und letztlich zu Verzug führen können.
Für die Planung bedeutet das: Reparaturen oder Anpassungen an empfindlichen Bauteilen lassen sich gezielt durchführen, ohne dass das gesamte Bauteil thermisch belastet wird. Unternehmen können so auch hochpräzise Komponenten instand setzen, ohne aufwändige Mess- und Korrekturprozesse nach dem Schweißen einplanen zu müssen. Das reduziert sowohl die Stillstandszeiten als auch die Kosten für Nacharbeit und Ausschuss signifikant.
Ein wichtiger Aspekt für die Qualitätssicherung ist, dass die Maßhaltigkeit des Bauteils nach dem Laserschweißen praktisch unverändert bleibt. Das Risiko, dass Passungen oder Funktionsflächen nach einer Reparatur nicht mehr den Spezifikationen entsprechen, ist deutlich geringer als bei konventionellen Schweißverfahren. Die Funktionalität und Lebensdauer des Bauteils werden so optimal erhalten.
Für die eigene Fertigung sollten Unternehmen prüfen, ob die eingesetzten Bauteile besonders empfindlich auf Wärmeeinfluss reagieren oder enge Toleranzen erfordern. In solchen Fällen ist Laserschweißen die bevorzugte Technologie, um Geometrie und Präzision sicherzustellen. Typische Fehlerquellen wie unzureichende Fixierung oder falsche Parameterwahl lassen sich durch geschultes Personal und geeignete Prozesskontrolle vermeiden.
| Kriterium | Laserschweißen | Konventionelle Schweißverfahren (z.B. WIG, MAG, Lichtbogen) |
|---|---|---|
| Wärmeeintrag | Sehr lokalisiert, minimal | Großflächig, hoch |
| Verzug/Verformung | Minimal bis praktisch nicht vorhanden | Häufig erhebliche Verformungen |
| Nachbearbeitungsaufwand | Gering, meist nur im Reparaturbereich | Oft umfangreiche Korrektur der Gesamtgeometrie |
| Maßhaltigkeit nach dem Schweißen | Praktisch unverändert | Oft beeinträchtigt, Nacharbeit nötig |
| Eignung für Präzisionsbauteile | Sehr gut, auch bei engen Toleranzen | Begrenzt, Risiko von Passungsproblemen |
Im Vergleich zu konventionellen Schweißverfahren
Im direkten Vergleich zu konventionellen Schweißverfahren wie WIG-, MAG- oder Lichtbogenschweißen zeigt das Laserschweißen deutliche Vorteile hinsichtlich der Vermeidung von Verzug. Bei klassischen Verfahren wird das Werkstück großflächig erhitzt, was zu erheblichen thermischen Spannungen und damit zu Verformungen führen kann. Das Bauteil muss anschließend häufig gerichtet oder umfangreich nachbearbeitet werden, um die gewünschte Maßhaltigkeit wiederherzustellen.
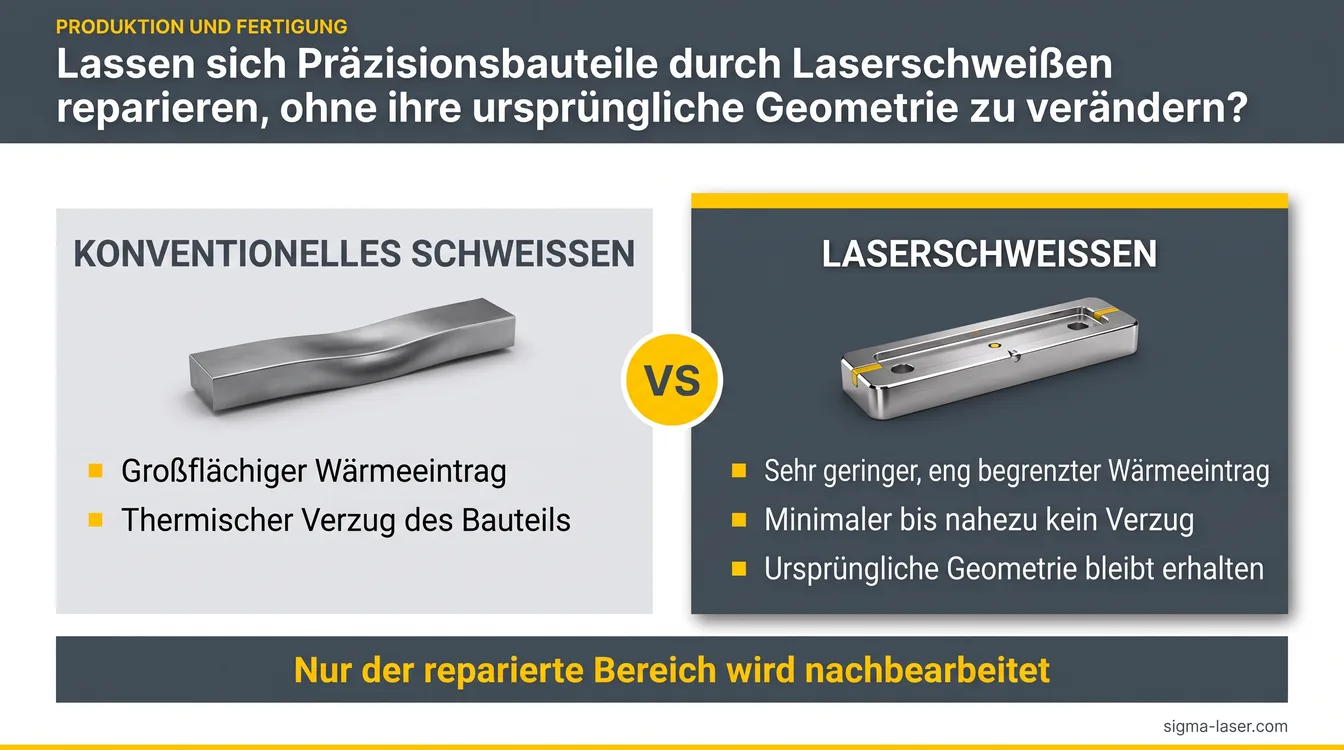
Beim Laserschweißen hingegen bleibt der Wärmeeintrag auf einen sehr kleinen Bereich beschränkt. Dadurch entstehen nur minimale bis praktisch keine thermischen Verformungen. Die Gefahr von Schrumpfungen, Verzug oder Rissbildung wird drastisch reduziert. Insbesondere bei komplexen Geometrien oder dünnwandigen Bauteilen ist dieser Unterschied entscheidend für die Qualität des Endprodukts.
Weitere Details zum thermischen Verhalten beim Metallschweißen mit Lasertechnologie finden Sie im Beitrag Thermisches Verhalten beim Metallschweißen mit SPT. Dort wird erläutert, wie moderne Puls- und Superpuls-Technologien das Wärmemanagement weiter optimieren und so die Prozesssicherheit erhöhen.
Für die Praxis bedeutet das: Während konventionelle Schweißverfahren oft mit einem erhöhten Risiko für Nacharbeit und Maßabweichungen verbunden sind, bietet das Laserschweißen eine reproduzierbare und verzugsarme Lösung – ideal für anspruchsvolle Präzisionsanwendungen.
Wo die Geometrieerhaltung unverzichtbar ist
In Branchen wie dem Formenbau, Werkzeugbau, der Medizintechnik, Luft- und Raumfahrt oder Mikromechanik ist die Erhaltung der exakten Geometrie von Präzisionsbauteilen nicht verhandelbar. Schon minimale Maßabweichungen können dazu führen, dass ein Werkzeug unbrauchbar wird oder ein Bauteil seine Funktion verliert. Insbesondere bei Einsätzen, Kavitäten oder hochpräzisen Konturen ist jede Formänderung kritisch und kann erhebliche Folgekosten nach sich ziehen.
Für die Produktionsplanung bedeutet das: Bereits bei der Auswahl des Reparaturverfahrens muss sichergestellt werden, dass keine unerwünschten Verformungen auftreten. Das Laserschweißen bietet hier entscheidende Vorteile, da der Wärmeeintrag gezielt und lokal erfolgt. Dadurch bleibt die Maßhaltigkeit auch an sensiblen Stellen erhalten, was eine schnelle Wiederinbetriebnahme und minimale Stillstandszeiten ermöglicht. Das reduziert nicht nur die Ausfallkosten, sondern verhindert auch aufwendige Nacharbeiten, die bei anderen Schweißverfahren oft notwendig sind.
Ein häufiger Fehler in der Praxis ist, die Bedeutung der Geometrieerhaltung zu unterschätzen, insbesondere bei Reparaturen an komplexen Werkzeugen oder Formeinsätzen. Wer hier auf konventionelle Schweißverfahren zurückgreift, riskiert ungewollte Verzüge, die erst nach dem Zusammenbau oder bei der Endkontrolle auffallen – mit entsprechendem Zeit- und Kostenaufwand für Nachbesserungen. Eine sorgfältige Analyse der Bauteilanforderungen und der Einsatz von Laserschweißen als Standardverfahren für Präzisionsreparaturen sind daher zentrale Faktoren für eine wirtschaftliche Fertigung.
Unternehmen sollten prüfen, welche Bauteile in ihrem Betrieb besonders empfindlich auf thermische Einflüsse reagieren und ob bestehende Reparaturprozesse bereits optimal auf Geometrieerhaltung ausgerichtet sind. Die Investition in ein geeignetes Laserschweißsystem zahlt sich insbesondere dort aus, wo enge Toleranzen und eine hohe Wiederholgenauigkeit gefordert sind.
Was nach dem Schweißen noch nachgearbeitet werden muss
Nach dem Laserschweißen konzentriert sich die mechanische Nachbearbeitung in der Regel ausschließlich auf den tatsächlich reparierten Bereich. Das bedeutet: Es müssen meist nur die Schweißraupe und angrenzende Zonen bearbeitet werden, etwa durch Schleifen, Fräsen oder Polieren. Das Ziel ist, die Oberflächenstruktur und Geometrie exakt an das umgebende Material anzugleichen, sodass das Bauteil wieder voll funktionsfähig und optisch einwandfrei ist.
Für die Produktionsplanung ist dieser Fokus auf den Reparaturbereich ein erheblicher Vorteil. Während bei konventionellen Schweißverfahren oft großflächige Verformungen auftreten, die eine aufwendige Korrektur der Gesamtgeometrie nach sich ziehen, bleibt beim Laserschweißen die Maßhaltigkeit des restlichen Bauteils praktisch unangetastet. Das reduziert den Zeit- und Kostenaufwand für die Nachbearbeitung erheblich und ermöglicht eine schnellere Wiedereingliederung des Bauteils in den Fertigungsprozess.
Ein häufiger Fehler in der Praxis ist es, den Aufwand für die Nacharbeit zu unterschätzen oder zu glauben, dass nach dem Laserschweißen keine Bearbeitung mehr nötig sei. Entscheidend ist, die notwendigen Arbeitsschritte frühzeitig einzuplanen und die erforderlichen Werkzeuge sowie qualifiziertes Personal bereitzuhalten. Die Qualität der Nachbearbeitung wirkt sich direkt auf die Funktion und Lebensdauer des reparierten Bauteils aus.
Unternehmen sollten zudem prüfen, wie ihre eigenen Fertigungsprozesse organisiert sind: Gibt es ausreichend Kapazitäten für die Nacharbeit? Sind die Anforderungen an die Oberflächengüte klar definiert? Werden die bearbeiteten Bereiche abschließend geprüft? Eine strukturierte Nachbearbeitung minimiert das Risiko von Reklamationen und stellt sicher, dass Präzisionsbauteile nach der Reparatur wieder alle Qualitätsanforderungen erfüllen.
| Fehlerquelle | Auswirkung | Empfohlene Maßnahme |
|---|---|---|
| Unzureichende Fixierung | Maßabweichungen durch Bauteilbewegung | Stabile, spannungsfreie Vorrichtung verwenden |
| Falsche Parameterwahl | Verzug, Rissbildung, unzureichende Schweißqualität | Geschultes Personal und Prozesskontrolle |
| Unterschätzung des Nachbearbeitungsaufwands | Funktionseinschränkung, Reklamationen | Nacharbeit frühzeitig einplanen, Anforderungen definieren |
Wie in der Praxis verzugsfreie Ergebnisse erzielt werden
Um beim Laserschweißen von Präzisionsbauteilen tatsächlich verzugsfreie Ergebnisse zu erzielen, ist die konsequente Anwendung bewährter Prozessschritte entscheidend. Zunächst sollte das Bauteil absolut stabil fixiert werden – jede Bewegung während des Schweißens kann zu minimalen, aber relevanten Maßabweichungen führen. Eine hochwertige Vorrichtung, die das Werkstück spannungsfrei hält, ist daher ein wichtiger Kostenfaktor, der sich durch reduzierte Nacharbeit und konstante Qualität schnell amortisiert.
Die Nahtvorbereitung verdient besondere Aufmerksamkeit: Schmutz, Oxide oder Ölreste an der Schweißstelle können zu Poren, Bindefehlern oder ungleichmäßigem Materialauftrag führen. Deshalb ist eine gründliche Reinigung und, falls erforderlich, das gezielte Anfasen der Reparaturstelle vor dem Schweißen unerlässlich. Wer hier spart, riskiert nicht nur Verzug, sondern auch spätere Funktionsprobleme oder wiederholte Ausfallzeiten.
Ein häufiger Fehler in der Praxis ist die Wahl zu aggressiver Schweißparameter, etwa zu hoher Pulsenergie oder zu schneller Drahtzufuhr. Konservative Einstellungen – also möglichst niedrige Energieeinträge bei ausreichender Durchmischung – reduzieren die Gefahr von Wärmespannungen und daraus resultierendem Verzug. Diese Parameter sollten nicht auf Basis von Erfahrungswerten allein, sondern durch eine Testschweißung auf einem Reststück derselben Legierung validiert werden. Das minimiert Ausschuss und schützt wertvolle Originalteile.
Für die Produktionsplanung empfiehlt sich, alle relevanten Einstellungen und Arbeitsschritte zu dokumentieren. Dies erleichtert die spätere Reproduzierbarkeit und gibt Sicherheit bei wiederkehrenden Reparaturen. Wer diese Best Practices konsequent umsetzt, stellt sicher, dass das Potenzial des Laserschweißens für Präzisionsbauteile auch im realen Werkstattalltag voll ausgeschöpft wird – mit messbaren Vorteilen bei Qualität, Kosten und Ausfallzeiten.
Häufig gestellte Fragen
Wie groß ist der Verzug beim Laserschweißen von Präzisionsbauteilen?
Beim Laserschweißen ist der Verzug minimal bis praktisch nicht messbar, da der Wärmeeintrag sehr lokal erfolgt. Die Originalgeometrie bleibt in der Regel erhalten, sodass Präzisionsbauteile ohne nennenswerte Maßabweichung repariert werden können.
Welche Nacharbeiten sind nach dem Laserschweißen nötig?
Nach dem Laserschweißen ist meist nur der reparierte Bereich mechanisch nachzuarbeiten, z. B. durch Schleifen, Fräsen oder Polieren. Eine Korrektur der Gesamtgeometrie ist in der Regel nicht erforderlich, da kaum Verzug entsteht.
Für welche Anwendungen ist verzugsfreies Laserschweißen besonders wichtig?
Verzugsfreies Laserschweißen ist besonders im Werkzeug- und Formenbau, in der Medizintechnik und überall dort entscheidend, wo Präzisionsbauteile mit engen Toleranzen und hoher Maßhaltigkeit verarbeitet oder repariert werden müssen.
Welche Faktoren beeinflussen das Ergebnis beim Laserschweißen von Präzisionsteilen?
Neben der Technologie spielen stabile Fixierung, saubere Nahtvorbereitung, konservative Parameterwahl und eine Testschweißung auf identischem Material eine wichtige Rolle für ein verzugsfreies und hochwertiges Schweißergebnis.
SYN · Dankeschön-Event von Sigma Laser
Ihr schweißt. Wir sagen Danke.
Für alle, die täglich Großes verbinden – am 17.12.2026 dreht sich das Glücksrad für euch.
Ein Foto an eurer Laserschweißanlage, eine kurze Verifizierung – und ihr seid dabei. Registrieren ist kostenlos und dauert zwei Minuten. Am 17. Dezember drehen alle verifizierten Teilnehmer einmal am Glücksrad.
- 1 Dreh am Glücksrad
- Geschenke in 3 Stufen
- Kostenlos, ohne Kaufpflicht
Versand der Geschenke innerhalb DE · AT · CH · EU gratis · Verifizierung in der Regel innerhalb eines Werktags