

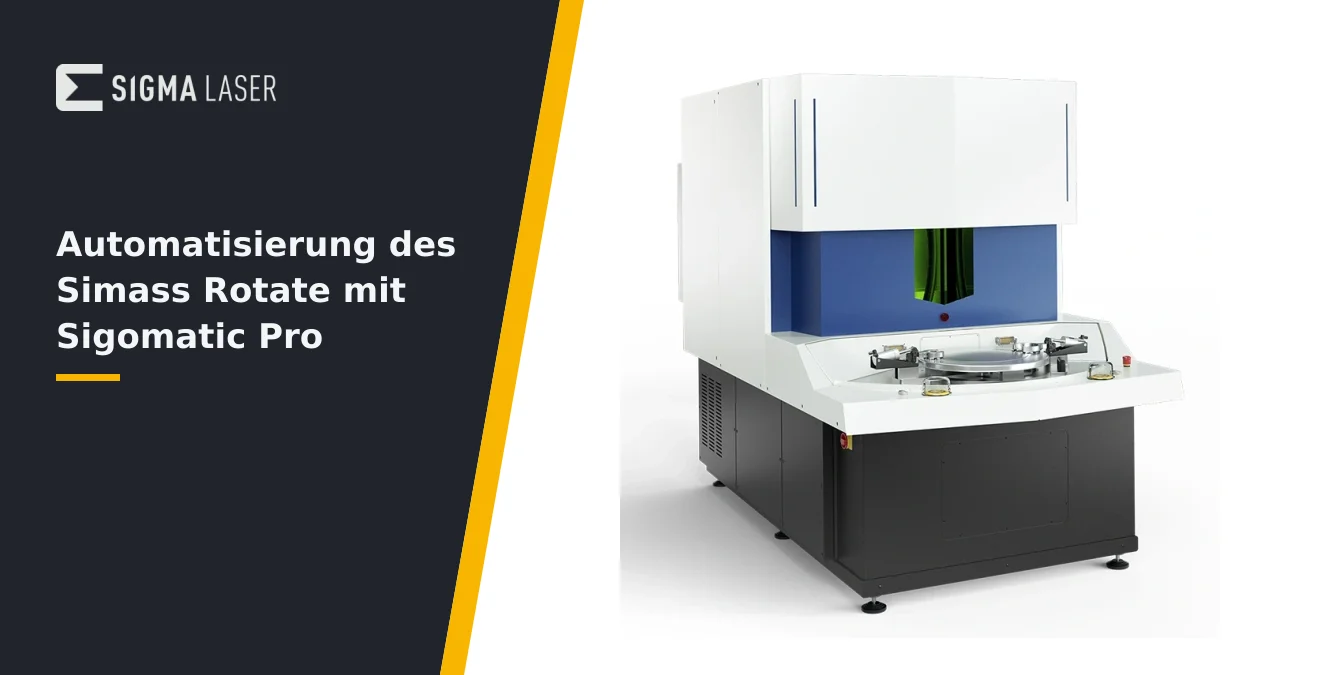
- Für beide Welten gebaut
- Das Automatisierungsrezept
- Gleichmäßige Energieverteilung über den Umfang
- Schneller Wechsel ohne Sonderaufnahmen
- Qualitäts- und Betriebszeitroutinen
- Häufig gestellte Fragen
- Wie kann ich die Rotationsgeschwindigkeit optimal einstellen?
- Welche Vorteile bietet das Dreibackenfutter bei häufigem Werkstückwechsel?
- Wie gewährleiste ich eine konstante Nahtqualität im automatisierten Betrieb?
- Welche Wartungsarbeiten sind für den Simass Rotate im Automatikbetrieb wichtig?
- Weiterführende Artikel
Kurz beantwortet: Die Automatisierung des Simass Rotate mit Sigomatic Pro ermöglicht eine hochpräzise, wiederholbare Rotationsbearbeitung – gesteuert durch frei programmierbare Befehle oder feste Taktung. Dies sichert gleichmäßige Energieverteilung, effiziente Chargenwechsel und konsistente Qualität im Werkzeug- und Formenbau.
| Funktion | Sigomatic | Sigomatic Pro |
|---|---|---|
| Teach-in für Standardgeometrien (Linie, Kreis, Polylinie) | Ja | Ja |
| Intuitive Benutzeroberfläche, keine Programmierkenntnisse erforderlich | Ja | Ja |
| Ablaufbefehle für Standardprozesse | Ja | Ja |
| Erweiterte Steuerung für komplexe, mehrstufige Rotationsprozesse | Nein | Ja |
| Programmierung von Start, Überlappung, Ausblendung | Begrenzt | Vollständig |
| Synchronisation von Rotationsachsen und Schweißparametern | Ja | Ja |
Diese Tabelle stellt die wichtigsten Unterschiede und Gemeinsamkeiten zwischen Sigomatic und Sigomatic Pro bei der Automatisierung des Simass Rotate dar.
Für beide Welten gebaut
Der Simass Rotate wurde explizit für den flexiblen Einsatz in automatisierten wie auch manuellen Fertigungsumgebungen konzipiert. Im Kern steht der präzise Drehtisch, der entweder in einem fest getakteten Modus oder frei programmierbar betrieben werden kann. Diese Dualität ist entscheidend, um sowohl Einzelteilfertigung als auch Serienprozesse effizient abzubilden.
Die Steuerung erfolgt dabei über Sigomatic oder Sigomatic Pro – je nach Komplexitätsgrad der Anwendung. Während Sigomatic bereits die wesentlichen Teach-in- und Ablaufbefehle für Standardgeometrien wie Linien, Kreise oder Polylinien bereitstellt, erweitert Sigomatic Pro das Spektrum für komplexe, mehrstufige Rotationsprozesse. Programmierkenntnisse sind dabei nicht zwingend erforderlich, da die Software mit einer intuitiven Benutzeroberfläche und Geometrieprimitiven arbeitet.
Im automatisierten Modus kann der Drehtisch entweder mit festen Taktzeiten (z. B. für identische Bauteile in Serie) oder mit frei definierbaren Bewegungsprofilen (z. B. für anspruchsvolle Schweißnähte an rotationssymmetrischen Bauteilen) betrieben werden. Die Ansteuerung der Rotationsachsen erfolgt synchron zu den Schweißparametern, was eine reproduzierbare Prozessführung sicherstellt.
Für den Bediener bedeutet dies maximale Flexibilität: Sie können je nach Fertigungsauftrag zwischen manuellem Eingriff und vollautomatischem Ablauf wechseln, ohne auf Präzision oder Prozesssicherheit verzichten zu müssen. Die Integration in bestehende Produktionslinien ist dank modularer Schnittstellen und standardisierter Steuerbefehle problemlos möglich.
| Fehlerquelle | Empfohlene Maßnahme |
|---|---|
| Asynchrone Pulsfrequenz | Pulsparameter im Bewegungsprofil korrekt hinterlegen und auf das Werkstück abstimmen |
| Ungenaue Start-/Endpunktdefinition | Start, Überlappung und Ausblendung über Sigomatic Pro exakt programmieren |
| Zu hohe Rotationsgeschwindigkeit | Geschwindigkeit an Material, Wandstärke und Nahtqualität anpassen |
| Zu niedrige Rotationsgeschwindigkeit | Risiko von Überhitzung und Verzug beachten, Geschwindigkeit optimieren |
| Unzureichende Überlappung am Nahtanfang/-ende | Überlappung großzügig wählen und durch Testläufe optimieren |
| Fehlerhafte Einstellungen (z. B. ungleichmäßige Nahtbreite, Verfärbungen) | Prozessparameter regelmäßig überwachen und Programme schrittweise verfeinern |
Die Tabelle gibt einen Überblick über häufige Fehlerquellen und praxisnahe Gegenmaßnahmen bei der automatisierten Schweißnaht-Erzeugung mit Simass Rotate und Sigomatic Pro.
Das Automatisierungsrezept
Die Automatisierung des Simass Rotate mit Sigomatic Pro folgt einem klar strukturierten Ablauf, der auf der präzisen Abstimmung von Rotationsgeschwindigkeit und Puls-Synchronisation basiert. Beginnen Sie mit der Festlegung der Rotationsgeschwindigkeit, wobei Sie das Material, die Wandstärke und die gewünschte Nahtqualität berücksichtigen. Zu hohe Geschwindigkeiten können zu ungleichmäßiger Energieeinbringung führen, während zu niedrige Werte das Risiko von Überhitzung und Verzug erhöhen. Beobachten Sie während der ersten Testläufe die Temperaturentwicklung und Nahtbildung aufmerksam.
Ein zentrales Element ist die exakte Synchronisation der Laserpulse mit der Rotationsbewegung. Ziel ist es, dass jeder Impuls an der vorgesehenen Position auf das Werkstück trifft, um eine gleichmäßige Nahtstruktur zu erzielen. Typische Fehlerquellen sind hier eine asynchrone Pulsfrequenz oder ungenaue Start-/Endpunktdefinitionen. Achten Sie darauf, dass die Pulsparameter im Bewegungsprofil korrekt hinterlegt und auf das Werkstück abgestimmt sind.
Die Programmierung von Start, Überlappung und Ausblendung erfolgt über die Sigomatic Pro-Steuerung. Die Überlappung am Nahtanfang und -ende ist essenziell, um Schwachstellen zu vermeiden. Hier empfiehlt es sich, die Überlappung zunächst großzügig zu wählen und durch Testdurchläufe zu optimieren. Die Ausblendung am Nahtende sorgt für einen kontrollierten Energieabbau und verhindert lokale Überhitzungen oder Materialrisse.
Während des automatisierten Ablaufs sollten Sie regelmäßig die Prozessparameter und die Qualität der Schweißnaht überwachen. Hinweise auf fehlerhafte Einstellungen sind etwa ungleichmäßige Nahtbreiten, sichtbare Überlappungsfehler oder Verfärbungen. Nutzen Sie die Möglichkeit, Programme schrittweise zu verfeinern und dokumentieren Sie erfolgreiche Parameterkombinationen für spätere Chargen.
Durch diese systematische Herangehensweise vermeiden Sie typische Automatisierungsfallen wie unzureichende Überlappung, fehlerhafte Puls-Synchronisation oder unpassende Rotationsgeschwindigkeiten. So sichern Sie eine reproduzierbare, prozesssichere und hochwertige Schweißnaht im automatisierten Betrieb mit Simass Rotate und Sigomatic Pro.
| Qualitätsmerkmal | Kontrollpunkt / Empfehlung |
|---|---|
| Homogene Nahtstruktur | Präzise Abstimmung von Rotationsgeschwindigkeit und Laserpulsung |
| Keine lokale Überhitzung oder Materialverzug | Rotationsgeschwindigkeit sorgfältig wählen, Pulsparameter auf saubere Überlappung einstellen |
| Gleichmäßige Nahtbreite und -tiefe | Schmelzbad durch Mikroskop während der ersten Durchläufe beobachten |
| Vermeidung von Poren, Rissen, Farbveränderungen | Naht nach dem automatisierten Ablauf rundum visuell kontrollieren und Parameter iterativ anpassen |
| Ruhiger, ruckfreier Lauf des Drehtisches | Regelmäßige Funktionsprüfungen und Kontrolle auf Verschmutzungen/Spiel im Futter |
Diese Tabelle fasst die wichtigsten Qualitätsmerkmale und Kontrollpunkte für eine gleichmäßige Energieverteilung beim automatisierten Schweißen mit Simass Rotate zusammen.
Gleichmäßige Energieverteilung über den Umfang
Die gleichmäßige Energieverteilung über den Umfang ist ein zentrales Qualitätsmerkmal beim automatisierten Schweißen mit dem Simass Rotate. Die kontinuierliche Rotation sorgt dafür, dass jede Stelle des Werkstücks exakt die gleiche Wärmemenge erhält – eine Grundvoraussetzung für homogene Nahtstrukturen ohne lokale Überhitzung, Einbrandfehler oder Materialverzug. Entscheidend ist hierbei die präzise Abstimmung von Rotationsgeschwindigkeit und Laserpulsung, die Sigomatic Pro in Echtzeit synchronisiert.
Vor dem Start des automatisierten Prozesses empfiehlt es sich, die geplanten Parameter anhand von Materialdaten und Werkstückgeometrie sorgfältig zu wählen. Achten Sie darauf, dass die Rotationsgeschwindigkeit weder zu hoch (Gefahr: unvollständige Verschmelzung, ungleichmäßige Überlappung) noch zu niedrig (Risiko: Überhitzung, Aufschmelzen des Grundmaterials) eingestellt ist. Die Pulsparameter sollten so gewählt werden, dass sich die Einzelpulse sauber überlappen, ohne Lücken oder Überlagerungen zu erzeugen.
Während der ersten Schweißdurchläufe empfiehlt sich eine engmaschige Beobachtung: Prüfen Sie das Schmelzbad durch das Mikroskop auf gleichmäßige Breite und Tiefe entlang des Umfangs. Typische Warnzeichen für eine ungleichmäßige Energieverteilung sind sichtbare Farbveränderungen, unregelmäßige Nahtwellen oder lokale Verformungen. Auch kleine Poren oder Risse am Nahtübergang deuten auf eine fehlerhafte Abstimmung hin.
Ein bewährtes Vorgehen ist es, nach dem automatisierten Ablauf die Naht rundum visuell zu kontrollieren und – falls notwendig – die Parameter iterativ nachzuschärfen. Dokumentieren Sie auffällige Abweichungen und passen Sie Rotationsgeschwindigkeit oder Pulsabstand gezielt an. So vermeiden Sie systematische Fehler und sichern eine reproduzierbare, hochwertige Nahtqualität über den gesamten Umfang.
Zu den häufigsten Stolpersteinen zählen unerkannte Schwankungen in der Rotationsbewegung (z. B. durch Verschmutzungen oder Spiel im Futter) sowie eine zu grobe Pulsüberlappung. Achten Sie daher auf einen ruhigen, ruckfreien Lauf des Drehtisches und führen Sie regelmäßige Funktionsprüfungen durch. Nur so lässt sich die gleichmäßige Energieeinbringung dauerhaft gewährleisten.
Schneller Wechsel ohne Sonderaufnahmen
Das Dreibackenfutter des Simass Rotate ermöglicht eine universelle und schnelle Aufnahme verschiedenster Rundteile, ohne dass aufwändige Sonderaufnahmen oder spezifische Spannvorrichtungen erforderlich sind. Der direkte Einspannmechanismus spart nicht nur Zeit, sondern minimiert auch Fehlerquellen, die beim häufigen Wechsel von Spannmitteln auftreten können. Für den Bediener bedeutet dies weniger Umrüstaufwand und eine deutlich gesteigerte Prozessflexibilität – insbesondere bei wechselnden Losgrößen oder variierenden Geometrien.
Beim Einlegen eines neuen Werkstücks ist es ratsam, die Backen des Futters gleichmäßig und mit der empfohlenen Spannkraft anzuziehen. Achten Sie darauf, dass das Teil exakt zentriert ist: Schon geringe Abweichungen können bei hohen Rotationsgeschwindigkeiten zu Unwuchten führen, die sich negativ auf Nahtqualität und Maschinenlauf auswirken. Eine Sichtkontrolle nach dem Einspannen – prüfen Sie, ob das Werkstück plan aufliegt und fest sitzt – ist unerlässlich, bevor Sie den automatisierten Ablauf starten.
Zur weiteren Optimierung empfiehlt es sich, für jede Durchmesserfamilie spezifische Chargenprogramme im Sigomatic Pro anzulegen. Diese Programme enthalten alle wesentlichen Parameter für Rotation, Laserleistung und Pulssteuerung, die auf die jeweilige Bauteilgruppe abgestimmt sind. So vermeiden Sie zeitaufwändige Neueinstellungen und gewährleisten eine konsistente Bearbeitungsqualität über die gesamte Serie hinweg.
Typische Fehlerquellen beim schnellen Wechsel sind unzureichende Reinigung der Spannflächen, falsche Zuordnung des Chargenprogramms oder eine zu geringe Spannkraft. Achten Sie darauf, dass keine Späne oder Rückstände zwischen Werkstück und Spannbacken verbleiben, und vergleichen Sie vor dem Start die geladenen Parameter mit den Vorgaben für das aktuelle Bauteil. Ein kurzer Probelauf ohne Laseraktivierung kann helfen, mechanische Unregelmäßigkeiten frühzeitig zu erkennen.
Durch die Kombination aus universeller Aufnahme, gezielter Programmverwaltung und sorgfältiger Kontrolle lassen sich Stillstandzeiten minimieren und die Auslastung der Anlage deutlich steigern. Der Verzicht auf Sonderaufnahmen bringt nicht nur Zeitgewinn, sondern reduziert auch den logistischen Aufwand und die Fehleranfälligkeit im täglichen Betrieb.
Qualitäts- und Betriebszeitroutinen
Eine konsequente Qualitäts- und Betriebszeitroutine ist das Rückgrat eines stabilen automatisierten Schweißprozesses mit dem Simass Rotate. Beginnen Sie nach jeder Charge mit einer sorgfältigen Sichtprüfung der Schweißnähte. Ziel ist es, Unregelmäßigkeiten wie Poren, Risse oder ungleichmäßige Überlappungen frühzeitig zu erkennen. Achten Sie dabei besonders auf Veränderungen im Nahtbild, die auf Schwankungen im Energieeintrag oder auf eine fehlerhafte Werkstückspannung hindeuten könnten. Typische Anzeichen für Prozessabweichungen sind matte Stellen, Verfärbungen oder unregelmäßige Rauigkeiten entlang der Naht.
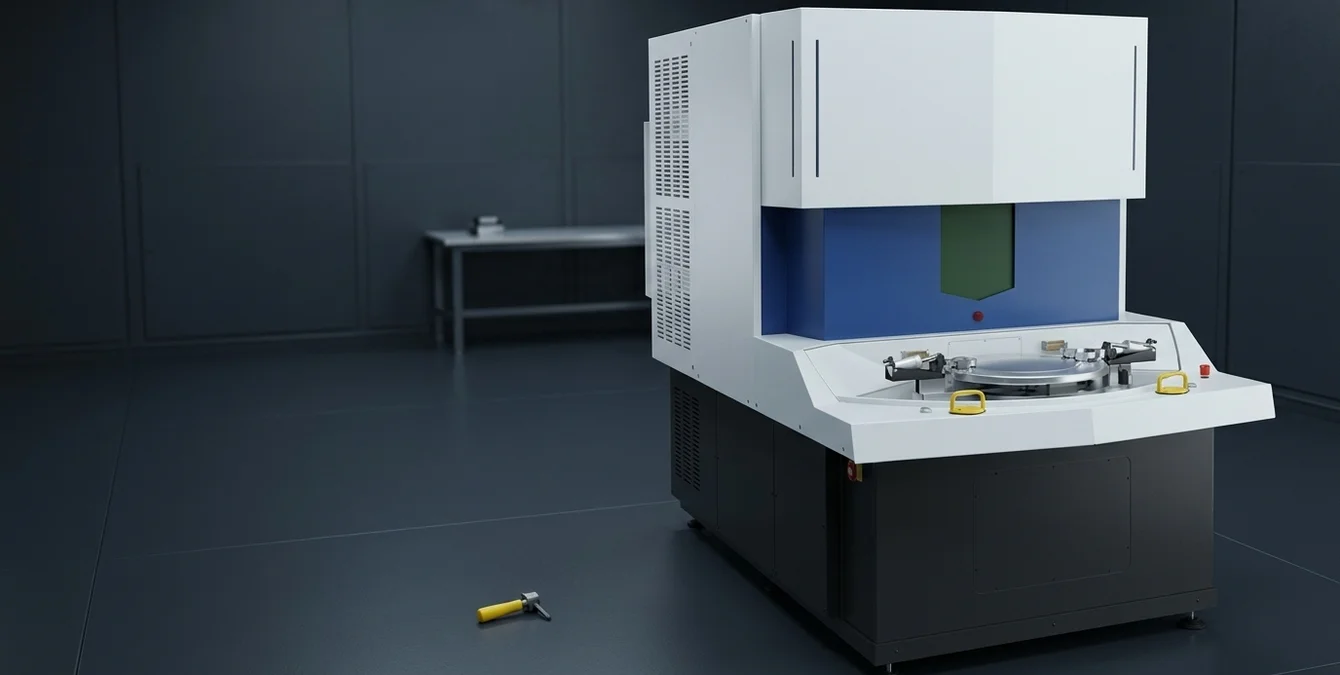
Das Dreibackenfutter ist ein zentrales Element für die Prozesssicherheit. Kontrollieren Sie es regelmäßig auf Verschleiß, Staub und Beschädigungen – insbesondere nach längeren Automationszyklen oder Werkstückwechseln. Ablagerungen oder kleine Fremdkörper können die Spannkraft erheblich beeinträchtigen und zu Unwuchten führen, die sich in Vibrationen oder abweichenden Rundläufen bemerkbar machen. Prüfen Sie den festen Sitz der Backen und reinigen Sie das Futter mit geeigneten Mitteln. Achten Sie auf eingelaufene oder beschädigte Spannflächen, da diese die Wiederholgenauigkeit der Positionierung gefährden.
Vor jedem Produktionsbeginn empfiehlt sich ein sanftes Hochfahren des Drehtischs im Leerlauf. Dabei können Sie ungewöhnliche Geräusche, Vibrationen oder verzögertes Anlaufen frühzeitig erkennen. Solche Anzeichen deuten oft auf mechanische Probleme, Schmiermittelmangel oder beginnende Lagerdefekte hin. Ein störungsfreier Leerlauf ist die Voraussetzung für eine präzise und wiederholbare Rotation im späteren Schweißprozess.
Nutzen Sie die Echtzeit-Feedbackfunktionen der Sigomatic-Software, um Abweichungen in Achspositionen oder Prozessparametern direkt zu erkennen. Werden Warnhinweise oder Fehler angezeigt, sollten diese vor dem Produktionsstart analysiert und behoben werden. Typische Fehlerquellen sind lose Kabelverbindungen, nicht korrekt eingerastete Module oder blockierte Bewegungsachsen.
Ein häufiger Bedienfehler ist das Überspringen einzelner Prüfschritte aus Zeitdruck – dies kann jedoch zu ungeplanten Stillständen oder Qualitätsverlusten führen. Halten Sie daher alle Routinen konsequent ein und dokumentieren Sie Auffälligkeiten systematisch. So sichern Sie eine hohe Anlagenverfügbarkeit und vermeiden teure Nacharbeiten.
Häufig gestellte Fragen
Wie kann ich die Rotationsgeschwindigkeit optimal einstellen?
Die Rotationsgeschwindigkeit richtet sich nach Werkstückdurchmesser, Material und gewünschter Nahtqualität. Starten Sie mit einem Testlauf, prüfen Sie die Naht und passen Sie Geschwindigkeit sowie Pulsparameter an, bis eine gleichmäßige Energieverteilung und Nahtstruktur erreicht sind.
Welche Vorteile bietet das Dreibackenfutter bei häufigem Werkstückwechsel?
Das Dreibackenfutter ermöglicht das schnelle, werkzeuglose Spannen unterschiedlich großer Rundteile. Sie sparen Rüstzeit, benötigen keine Sonderaufnahmen und können Chargenprogramme für verschiedene Durchmesserfamilien effizient nutzen – ideal für wechselnde Fertigungsaufträge.
Wie gewährleiste ich eine konstante Nahtqualität im automatisierten Betrieb?
Führen Sie nach jeder Charge eine Sichtprüfung der Schweißnähte durch und kontrollieren Sie regelmäßig das Dreibackenfutter auf Verschleiß oder Verschmutzung. Justieren Sie bei Bedarf Rotationsgeschwindigkeit und Pulsparameter, um gleichmäßige Ergebnisse zu sichern.
Welche Wartungsarbeiten sind für den Simass Rotate im Automatikbetrieb wichtig?
Reinigen Sie regelmäßig das Dreibackenfutter und die Laseroptik, prüfen Sie die Spannbacken auf festen Sitz und Verschleiß. Fahren Sie den Drehtisch vor Schichtbeginn sanft hoch, um eventuelle Unregelmäßigkeiten frühzeitig zu erkennen und zu beheben.


