- O essencial em resumo
- Porque se desgastam os moldes de injeção?
- Abrasão por plásticos reforçados
- Erosão por gases e voláteis
- Corrosão
- Fadiga térmica
- Esmagamento nas linhas de fecho
- Checklist: os sinais de desgaste a vigiar
- Quando reparar por soldadura laser — e quando ainda esperar?
- Avaliação do defeito
- Critérios objetivos para intervenção
- Importância da intervenção atempada
- Que danos de desgaste repara o laser?
- Arestas de fecho gastas
- Faces de estanquidade
- Zonas de cavidade erodidas
- Ajustes de postiços
- Fissuras térmicas: um sinal de alarme distinto
- Distinguir entre fadiga térmica e desgaste abrasivo
- Avaliação e reparação de moldes de injeção
- Manutenção preventiva: integrar a soldadura laser no plano
- Inspeção programada e registo de estado
- Argumento económico do TOFU
- Aplicações práticas na indústria
- Perguntas frequentes
- Quais são os sinais de desgaste em moldes de injeção?
- Como escolher o material certo para moldes de injeção?
- Quais são as vantagens da soldadura laser para a reparação de moldes?
- Quais são as medidas de segurança ao utilizar sistemas de soldadura laser?
- Qual é o impacto do desgaste de moldes na produção?
- Que fatores influenciam o custo de reparação de moldes de injeção?
- Artigos relacionados
- Fontes
Resposta rápida: O desgaste de moldes de injeção é um desafio comum na indústria de moldes, podendo comprometer a precisão e durabilidade das peças produzidas. A reparação por soldadura laser, utilizando equipamentos como a Sineo Light ou a Sirius Light da Sigma Laser, é uma solução eficaz. Este método minimiza a zona afetada pelo calor (ZAC) e permite a aplicação precisa de fio de adição, restaurando a integridade do molde com precisão. Optar pela soldadura laser em vez de métodos tradicionais, como TIG, assegura uma reparação mais rápida e de alta qualidade.
O essencial em resumo
No setor da indústria de moldes de injeção, o desgaste das ferramentas é um desafio constante que pode afetar a produtividade e a qualidade dos produtos finais. Compreender os fatores que contribuem para o desgaste e as melhores práticas de reparação e manutenção é crucial para maximizar a vida útil dos moldes.
- Identificar os principais fatores de desgaste, como abrasão, corrosão e fadiga térmica, permite implementar medidas preventivas eficazes.
- A soldadura laser, com máquinas como a Sineo Light e a Sirius Light, oferece uma solução precisa e controlada para reparar áreas desgastadas sem comprometer a integridade do molde.
- O uso adequado de fio de adição durante a reparação pode melhorar a resistência do molde e prolongar a sua durabilidade.
- Manter uma rotina de inspeção regular ajuda a identificar precocemente sinais de desgaste e a planear intervenções de manutenção antes que ocorram falhas significativas.
- Escolher o tipo certo de aço para as condições de operação específicas pode reduzir significativamente o desgaste e a necessidade de reparações frequentes.
- A formação contínua das equipas de manutenção nas técnicas mais recentes de reparação, como a soldadura laser, garante intervenções mais eficazes e seguras.
- Implementar um sistema de gestão de manutenção assistida por computador (CMMS) pode otimizar o planeamento e a execução das atividades de manutenção.
Compreender as causas e soluções para o desgaste de moldes de injeção é apenas o primeiro passo para otimizar operações. Explore em detalhe como a tecnologia de soldadura laser pode transformar a manutenção de moldes na secção seguinte.
| Fator de Desgaste | Descrição | Solução de Reparação (Laser Sigma) |
|---|---|---|
| Abrasão por plásticos reforçados | Desgaste causado por plásticos com fibra de vidro, levando à perda de material em aços para ferramentas. | Sineo Light: reparação precisa e controlada, minimizando a ZAC. |
| Erosão por gases e voláteis | Erosão química nas cavidades devido a gases e voláteis durante a injeção. | Sidanus Fibre: alta precisão e baixa distorção térmica. |
| Corrosão | Degradação estrutural causada por materiais agressivos como PVC. | Seleção de aços inoxidáveis e manutenção preventiva. |
| Fadiga térmica | Fissuras e enfraquecimento estrutural devido a ciclos térmicos repetidos. | Sirius Light com Super Pulse: entrega térmica controlada. |
| Esmagamento nas linhas de fecho | Deformações permanentes e desalinhamento das cavidades. | Sidanus Light: operação em cinco eixos para precisão geométrica. |
Tabela baseada em fatores e soluções descritos no artigo; soluções referem-se a exemplos de máquinas Sigma Laser citadas.
Porque se desgastam os moldes de injeção?
O desgaste de moldes de injeção é um fenómeno inevitável na indústria, exigindo uma compreensão clara dos mecanismos subjacentes para otimizar a manutenção de moldes de injeção e garantir a longevidade das ferramentas. Vários fatores contribuem para o desgaste dos moldes, afetando a sua eficiência e qualidade de produção.
Abrasão por plásticos reforçados
Os plásticos reforçados com fibra de vidro são frequentemente utilizados para aumentar a resistência dos produtos finais, mas a sua natureza abrasiva pode causar desgaste significativo nas superfícies dos moldes. Este tipo de abrasão resulta na perda gradual de material, principalmente em aços para ferramentas, como o 1.2344 (AISI H13), o que leva à necessidade de intervenções regulares de reparação de moldes de injeção.
Para mitigar este desgaste, a utilização de sistemas de soldadura a laser, como a Sineo Light da Sigma Laser, permite realizar reparações precisas e controladas, minimizando a zona afetada pelo calor (ZAC) e preservando a integridade do molde.
Erosão por gases e voláteis
Durante o processo de injeção, os gases e voláteis libertados podem causar erosão nas cavidades dos moldes. Esta erosão química é mais pronunciada em áreas onde os fluxos de material são intensos, provocando a formação de cavidades e a degradação das arestas, comprometendo a precisão dos produtos finais.
O uso de lasers de fibra, como a Sidanus Fibre, pode ser vantajoso para a reparação de áreas erodidas, devido à sua capacidade de operar com alta precisão e baixa distorção térmica, preservando as tolerâncias críticas do molde.
Corrosão
A utilização de materiais como PVC e plásticos com retardadores de chama pode induzir a corrosão nos moldes devido à sua natureza química agressiva. Esta corrosão enfraquece a estrutura do molde, tornando-o mais suscetível a falhas e exigindo uma abordagem cuidadosa na seleção de materiais e no planeamento de manutenção preventiva.
Para combater a corrosão, é essencial selecionar aços inoxidáveis ou aços com revestimentos protetores adequados. A norma ISO 3834 pode ser consultada para garantir que os requisitos de qualidade na soldadura por fusão sejam cumpridos.
Fadiga térmica
Os ciclos repetidos de aquecimento e arrefecimento inerentes ao processo de injeção podem causar fadiga térmica nos moldes. Esta condição leva à formação de fissuras e ao enfraquecimento estrutural do aço, resultando em falhas prematuras. A gestão adequada dos ciclos térmicos e a escolha de materiais resistentes são cruciais para mitigar este problema.
Os sistemas de soldadura laser da Sigma, como a Sirius Light, com a sua tecnologia Super Pulse, oferecem uma entrega térmica controlada, permitindo reparações que minimizam o impacto térmico e prolongam a vida útil dos moldes.
Esmagamento nas linhas de fecho
As linhas de fecho dos moldes estão sujeitas a forças de esmagamento significativas durante o processo de injeção. Este esmagamento pode provocar deformações permanentes e desalinhar as cavidades, afetando diretamente a qualidade dos componentes produzidos. A inspeção regular e os ajustes mecânicos são essenciais para manter a integridade estrutural dos moldes.
Para garantir a precisão das reparações nas linhas de fecho, a utilização de equipamentos como a Sidanus Light, com a sua capacidade de operar em cinco eixos, permite um posicionamento preciso e uma aplicação uniforme do calor, assegurando a manutenção das especificações geométricas do molde.
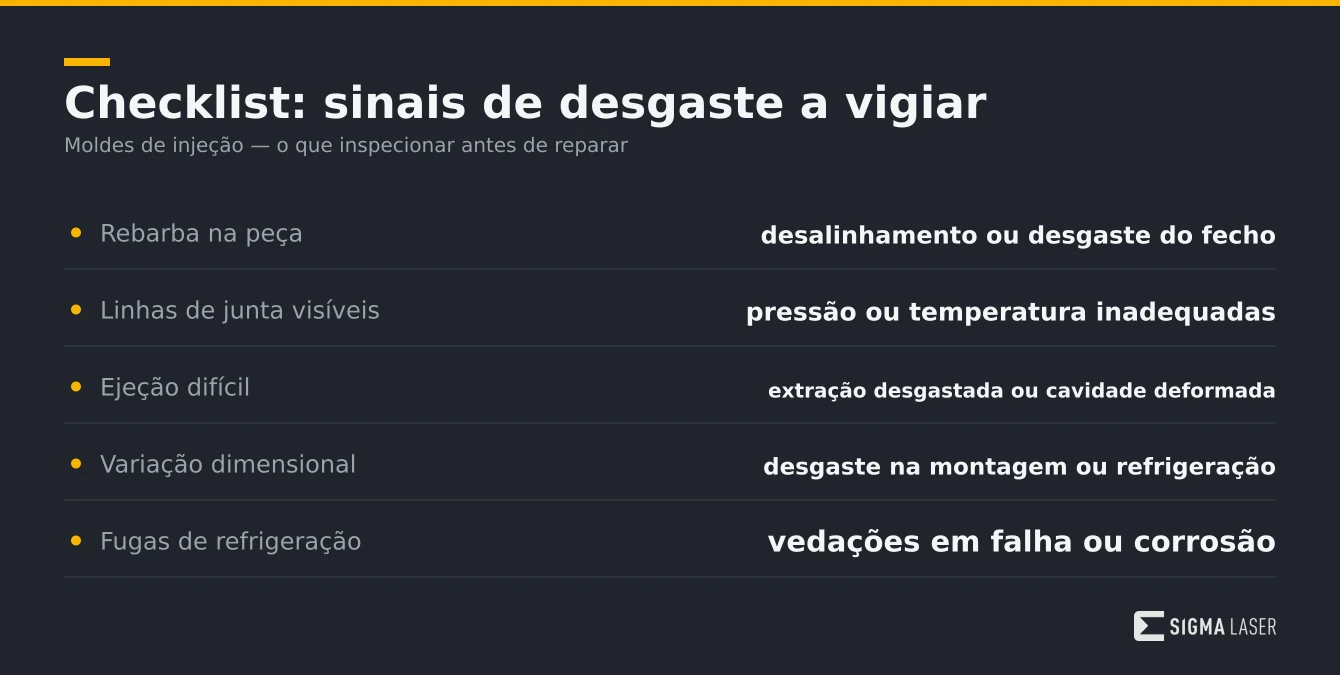
| Sinal de Desgaste | Possível Causa |
|---|---|
| Rebarba/flash na peça | Desalinhamento ou desgaste excessivo nas superfícies de fecho |
| Linhas de junta visíveis | Pressão de injeção inadequada ou temperatura insuficiente |
| Brilho ou arrastamento em guias | Lubrificação inadequada ou atrito elevado |
| Ejeção difícil | Sistema de extração desgastado ou deformações na cavidade |
| Marcas e manchas na peça | Contaminação ou manutenção insuficiente |
| Variação dimensional | Desgaste nos componentes de montagem ou refrigeração inadequada |
| Fugas nos circuitos de refrigeração | Falhas nas vedações ou corrosão dos canais |
Checklist extraída diretamente dos sinais e causas mencionados no artigo.
Checklist: os sinais de desgaste a vigiar
O desgaste de moldes de injeção pode afetar diretamente a qualidade e a eficiência da produção. Identificar precocemente os sinais de desgaste permite uma reparação de moldes de injeção eficaz e prolonga a vida útil do equipamento. Abaixo apresenta-se uma checklist dos sinais críticos a vigiar e suas causas prováveis.
- Rebarba/flash na peça: Indica um possível desalinhamento ou desgaste excessivo nas superfícies de fecho do molde.
- Linhas de junta visíveis: Podem resultar de uma pressão de injeção inadequada ou de uma temperatura de material insuficiente.
- Brilho ou arrastamento em guias e elementos móveis: Sinal de lubrificação inadequada ou atrito elevado, o que pode levar ao desgaste acelerado.
- Ejeção difícil: Pode ser causada por um sistema de extração desgastado ou por deformações na cavidade do molde.
- Marcas e manchas na peça injetada: Estas imperfeições são frequentemente provocadas por contaminação ou por uma manutenção de moldes de injeção insuficiente.
- Variação dimensional: Indica possivelmente a presença de desgaste nos componentes de montagem ou de refrigeração inadequada.
- Fugas nos circuitos de refrigeração: Sugerem falhas nas vedações ou corrosão dos canais de refrigeração.
Para evitar consequências dispendiosas, é crucial que os responsáveis pela manutenção estejam atentos a estes sinais e realizem intervenções preventivas. A utilização de tecnologias como a Super Pulse Technology (SPT) nas máquinas da Sigma Laser assegura uma reparação precisa, minimizando a ZAC e maximizando a eficiência do processo.
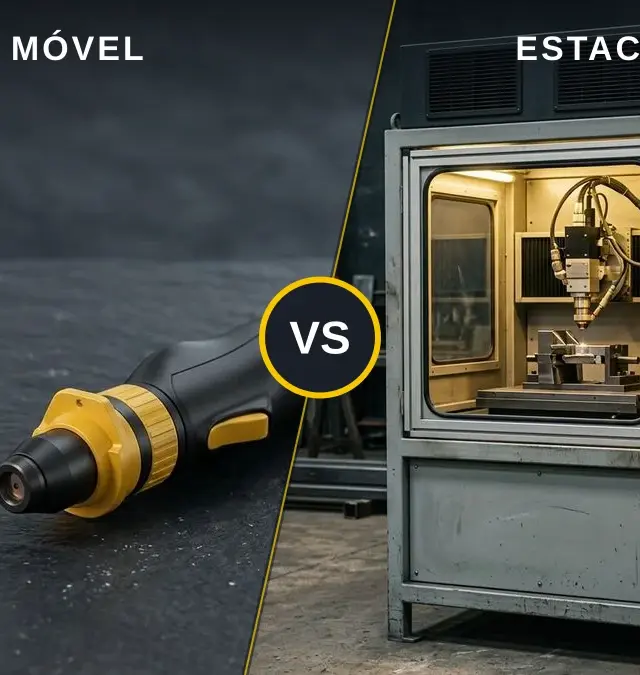
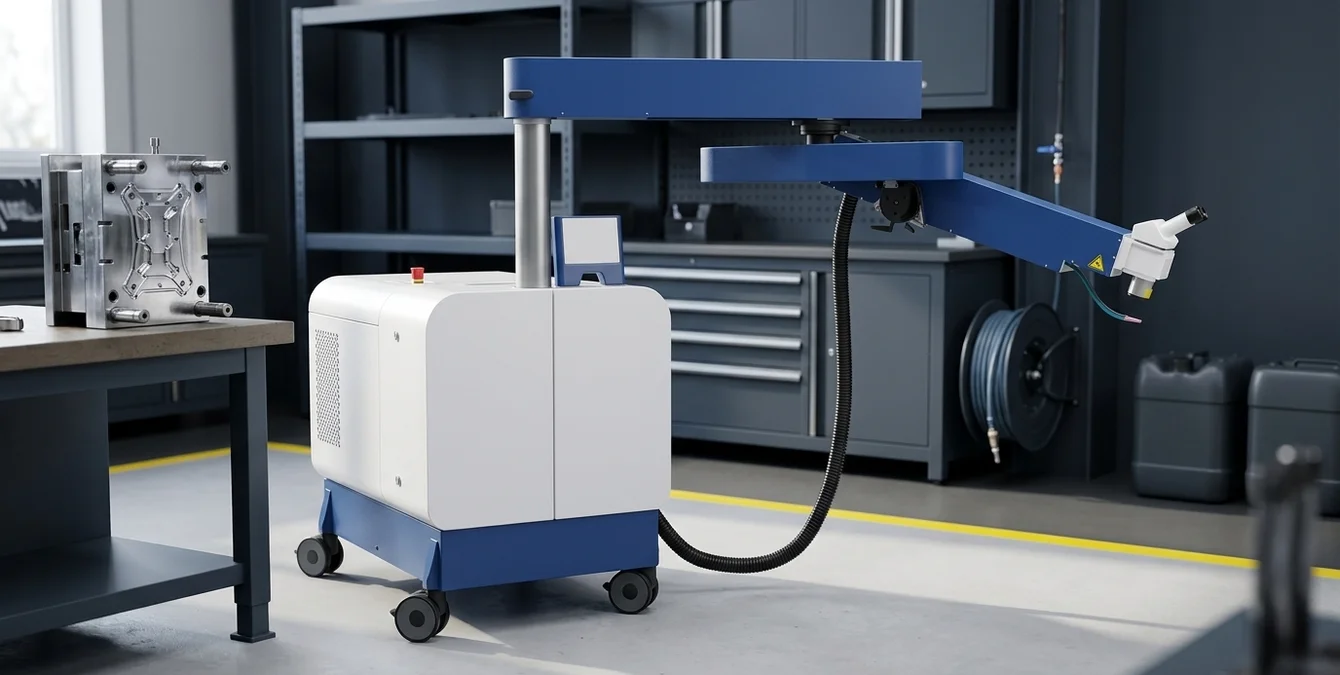
As máquinas móveis como a Sineo Light e a Sirius Light permitem uma intervenção direta no local, eliminando a necessidade de transporte dos moldes para reparação. O uso de lasers de Nd:YAG e de fibra de itérbio, com potências que variam até 500 W e frequências até 1000 Hz, permite uma entrega térmica controlada e uma ZAC reduzida, essencial para a integridade estrutural dos moldes de injeção. A precisão do posicionamento em cinco eixos garante que a soldadura seja aplicada apenas onde necessário, reduzindo o risco de distorções térmicas.
É importante que os operadores de soldadura sejam qualificados conforme a norma EN ISO 14732, assegurando que as práticas de soldadura são realizadas com competência e segurança. Além disso, a caracterização do feixe laser, conforme a norma ISO 11146, é crítica para garantir a qualidade e a consistência do processo de soldadura.
Quando reparar por soldadura laser — e quando ainda esperar?
Na indústria de moldes de injeção, a decisão de intervir no desgaste de moldes de injeção através de soldadura laser deve basear-se em critérios técnicos e não apenas em calendários fixos de manutenção. Reparar cedo pode significar menos material a repor e menos horas de bancada, mas a escolha do momento adequado é crucial para evitar intervenções desnecessárias e custos adicionais. A soldadura laser é especialmente eficaz em aços para ferramentas como o 1.2344 (AISI H13), comummente utilizado na fabrico de moldes de injeção, devido à sua excelente resistência ao desgaste e capacidade de manter a integridade estrutural durante o processo de soldadura.
Avaliação do defeito
Antes de efetuar uma reparação, é essencial avaliar se o defeito já se reproduz nas peças ou se a aresta do molde ainda consegue vedar eficazmente. Defeitos visíveis na produção final são um indicador claro de que a intervenção é necessária. No entanto, se a qualidade da peça produzida não for comprometida, pode ser mais prudente monitorizar o desgaste sem intervir de imediato. A utilização de equipamentos como a Sidanus Fibre, com a sua capacidade de operar em modo contínuo ou pulsado, permite uma avaliação precisa e uma intervenção controlada, minimizando a zona afetada pelo calor (ZAC).
Critérios objetivos para intervenção
- O defeito é visível nas peças finais?
- A aresta do molde está a perder eficácia de vedação?
- O desgaste compromete a integridade estrutural do molde?
Estes critérios permitem uma abordagem mais racional e eficaz, evitando reparações prematuras e otimizando os recursos. A conformidade com normas como a EN ISO 15614 é essencial para assegurar a qualidade e a repetibilidade dos procedimentos de soldadura.
Importância da intervenção atempada
Optar por uma manutenção de moldes de injeção a tempo pode prevenir problemas maiores, minimizando a ZAC e reduzindo o material a ser reposto. Sistemas móveis como a Sineo Light e a Sineo Fibre permitem intervenções no local, sendo ideais para moldes pesados que não podem ser facilmente deslocados. Estes sistemas são equipados com tecnologia de Super Pulse, que garante uma entrega térmica controlada, resultando em costuras uniformes e de baixa distorção.
Ao considerar a reparação por soldadura laser, é importante ter em conta a profundidade das fissuras e a necessidade de pré-aquecimento para evitar danos adicionais.
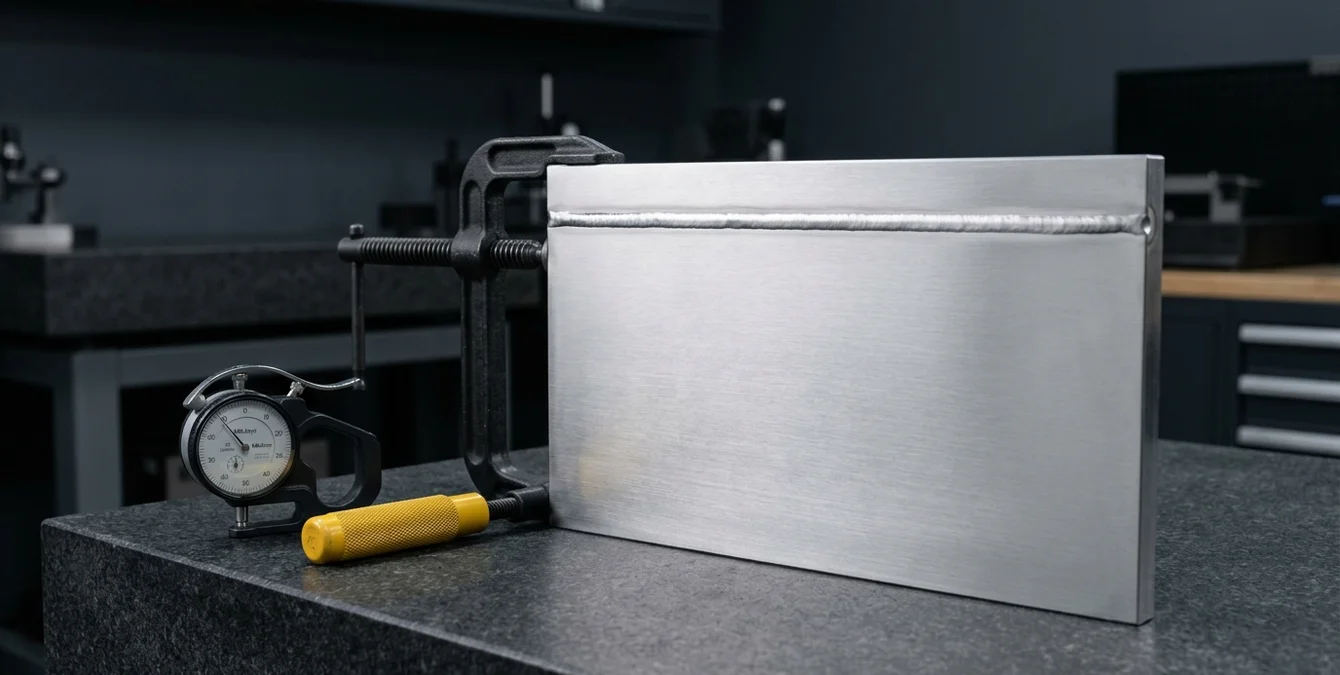
Que danos de desgaste repara o laser?
Na indústria dos moldes de injeção, a reparação de desgaste é crucial para manter a precisão e a eficiência dos processos produtivos. Os sistemas de soldadura laser, como os da Sigma Laser, oferecem soluções avançadas para reparar danos comuns nos moldes, maximizando a sua vida útil e reduzindo o tempo de inatividade.
Os lasers industriais, como os utilizados nos sistemas Sigma, operam tipicamente em comprimentos de onda de 1064 nm para Nd:YAG e 1070 nm para lasers de fibra. Estes sistemas são capazes de entregar uma potência de pico que pode variar entre 3 kW e 13 kW, dependendo do modelo específico, permitindo uma penetração controlada e uma zona afetada pelo calor (ZAC) reduzida. A precisão é assegurada pelo controlo em cinco eixos, o que é essencial para a reparação de moldes complexos.
Arestas de fecho gastas
As arestas de fecho dos moldes de injeção sofrem desgaste devido ao contacto repetido e à pressão durante o ciclo de moldagem. Este tipo de desgaste pode comprometer a qualidade do produto final, resultando em peças com flash indesejado. A tecnologia de soldadura laser permite reparar estes bordos com precisão, restaurando a sua funcionalidade original. Mais detalhes sobre a recuperação de arestas podem ser encontrados em recuperação de arestas de moldes.
Faces de estanquidade
As faces de estanquidade são críticas para evitar fugas de material durante a injeção. O desgaste nestas áreas pode levar a uma perda de pressão e a defeitos na peça. A utilização de máquinas como a Sidanus Fibre permite a reparação precisa destas superfícies, assegurando uma vedação eficiente. A precisão na aplicação de calor e material é essencial, e a tecnologia de fibra de itérbio utilizada na Sidanus Fibre proporciona um controlo térmico superior, minimizando a ZAC e assegurando a integridade estrutural do molde.
Zonas de cavidade erodidas
A erosão nas zonas de cavidade ocorre devido à abrasão do material injetado e pode resultar em superfícies irregulares e peças defeituosas. A soldadura laser pode ser usada para adicionar material onde necessário, restabelecendo a integridade geométrica do molde.correção de erros de maquinagem em moldes. A utilização de fios de adição adequados, como o aço 1.2344 (AISI H13), é frequentemente recomendada para garantir a compatibilidade e a resistência ao desgaste.
Ajustes de postiços
Os postiços são componentes substituíveis que sofrem desgaste contínuo devido ao seu papel no processo de moldagem. A capacidade de reparar e ajustar postiços com precisão é essencial para prolongar a vida útil dos moldes. Os sistemas laser da Sigma, combinados com a Super Pulse Technology (SPT), permitem uma reparação eficiente destes componentes. Esta tecnologia proporciona uma distribuição uniforme de calor, evitando distorções e garantindo uma soldadura de alta qualidade.
A manutenção de moldes de injeção é uma tarefa contínua, e a reparação com tecnologia laser oferece vantagens significativas em termos de qualidade e durabilidade, reduzindo custos a longo prazo e melhorando a eficiência produtiva. A conformidade com normas como a ISO 3834, que especifica os requisitos de qualidade para a soldadura por fusão, é essencial para assegurar a consistência e a fiabilidade dos processos de reparação.
Fissuras térmicas: um sinal de alarme distinto
Na indústria de moldes de injeção, a identificação e avaliação de fissuras térmicas são cruciais para garantir a eficácia das operações de reparação de moldes de injeção. As fissuras podem surgir devido a diversos fatores, como o desgaste abrasivo ou a fadiga térmica, e cada tipo requer uma abordagem específica. Antes de proceder à soldadura, é essencial realizar uma análise cuidadosa para identificar a natureza das fissuras e planear a intervenção adequada.
Distinguir entre fadiga térmica e desgaste abrasivo
As fissuras resultantes de fadiga térmica apresentam-se frequentemente como craquelê, um padrão de pequenas fissuras que se desenvolvem devido às repetidas expansões e contrações térmicas do material. Este fenómeno é comum em aços para ferramentas, como o 1.2344 (AISI H13), utilizado em moldes de injeção. Por outro lado, o desgaste abrasivo resulta de partículas duras que causam arranhões ou sulcos profundos na superfície do molde.
- Fadiga térmica: Identificável pelo padrão de craquelê; afeta a superfície devido à variação térmica.
- Desgaste abrasivo: Caracterizado por sulcos ou arranhões; causado por partículas duras.
Para mais detalhes sobre as causas e a prevenção das fissuras térmicas, incluindo estratégias de pré-aquecimento, aceda ao nosso artigo completo.
| Critério | Soldadura Laser (Sigma Laser) | Métodos Tradicionais (ex: TIG) |
|---|---|---|
| zona afetada pelo calor (ZAC) | Mínima, preservando a integridade do molde | Maior, risco de distorção térmica |
| Precisão | Alta, aplicação localizada do fio de adição | Menor, difícil controlar pequenas áreas |
| Velocidade de Reparação | Rápida | Mais lenta |
| Qualidade da Reparação | Elevada, acabamento fino | Pode exigir retrabalho |
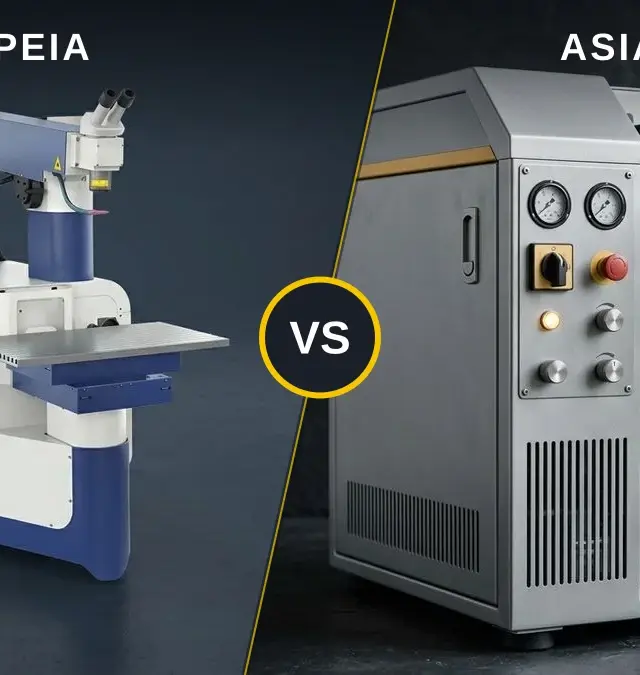
| Mobilidade | Possível com Sineo Light/Sirius Light (intervenção no local) | Normalmente requer transporte do molde |
Comparação baseada em benefícios e limitações descritos no artigo.
Avaliação e reparação de moldes de injeção
Antes de iniciar a soldadura, a avaliação das fissuras é um passo essencial na manutenção de moldes de injeção. Equipamentos como a Sidanus Light e a Sineo Fibre permitem intervenções precisas, minimizando a zona afetada pelo calor (ZAC) e garantindo a integridade do molde após a reparação. A tecnologia Super Pulse Technology (SPT) disponível nestes sistemas assegura uma entrega térmica controlada, essencial para a durabilidade da reparação.
Os sistemas de soldadura laser, como os da Sigma, são frequentemente utilizados para reparar fissuras em moldes de injeção devido à sua capacidade de operar com precisão em zonas de difícil acesso e de minimizar a ZAC. A Sidanus Light, por exemplo, com uma potência de 60 a 500 W e uma frequência até 40 Hz, é ideal para intervenções em aços de elevada dureza, como o 1.2344 (AISI H13), garantindo uma penetração controlada e uma soldadura de alta qualidade.
Considerar estas distinções e abordagens não só melhora a eficácia das reparações, mas também prolonga a vida útil dos moldes, assegurando que a produção industrial cumpra os padrões de qualidade exigentes. A conformidade com normas como a ISO 3834, que define os requisitos de qualidade para a soldadura por fusão, é fundamental para garantir a consistência e a segurança das operações de soldadura.
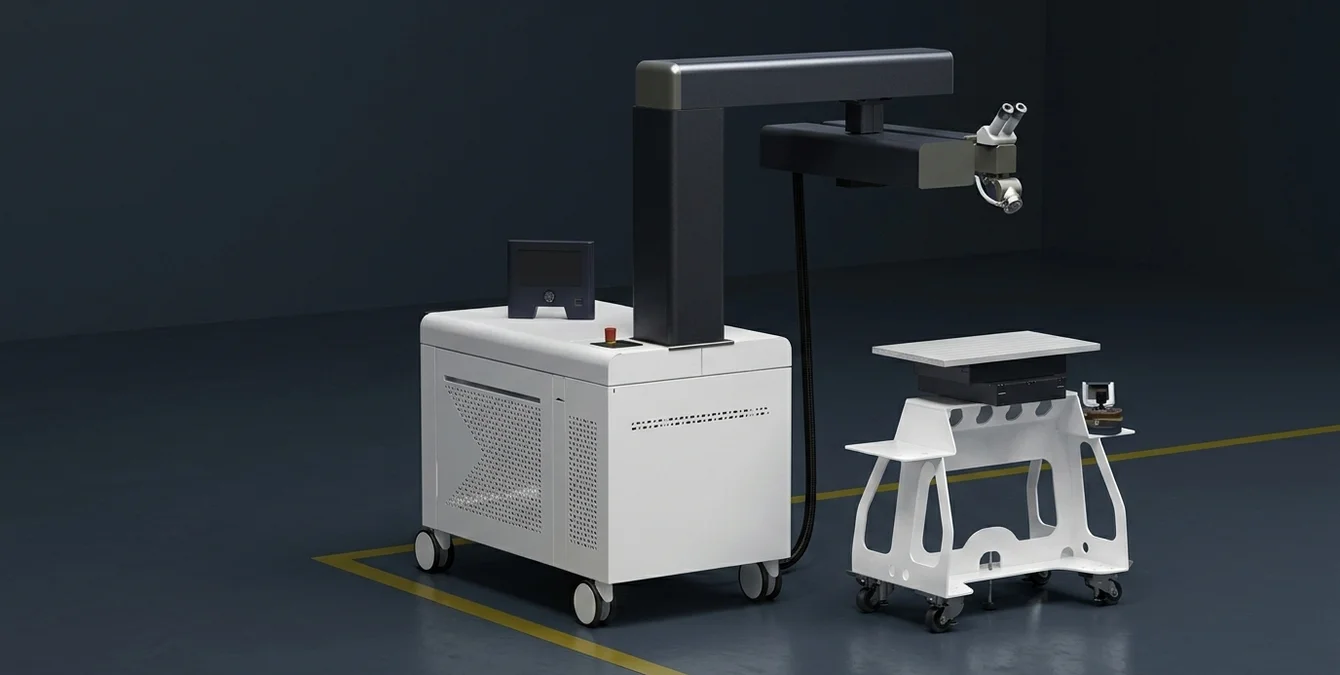
Manutenção preventiva: integrar a soldadura laser no plano
A manutenção de moldes de injeção é essencial para assegurar a longevidade e eficiência dos processos de fabrico na indústria de moldes portuguesa. A integração de sistemas de soldadura laser, como os modelos móveis Sineo Light e Sirius Light da Sigma Laser, permite intervenções precisas e controladas no local, promovendo a manutenção regular e reduzindo a necessidade de reparações profundas.
As máquinas móveis Sineo Light e Sirius Light, com capacidades de pico até 13 kW e frequências de repetição até 40 Hz e 20 Hz respetivamente, oferecem flexibilidade e precisão na manutenção de moldes de injeção. Estas características são particularmente vantajosas em ambientes de produção onde a acessibilidade e a rapidez de intervenção são cruciais.
Inspeção programada e registo de estado
A implementação de inspeções programadas durante as paragens de produção garante que o desgaste dos moldes de injeção é identificado e registado de forma sistemática. Com a tecnologia Super Pulse Technology (SPT) das máquinas Sigma, é possível realizar pequenas intervenções frequentes que evitam o agravamento dos danos.
O uso de sistemas de 5 eixos nas máquinas Sigma permite um controlo preciso do feixe laser, minimizando a zona afetada pelo calor (ZAC) e assegurando a integridade estrutural do molde durante as reparações. A norma ISO 11146 é relevante para a caracterização do feixe laser, assegurando que as intervenções são realizadas com a máxima precisão possível.
Argumento económico do TOFU
Optar por uma abordagem de manutenção que privilegie intervenções frequentes em vez de recuperações extensivas oferece vantagens económicas significativas. Isto não só minimiza o tempo de inatividade, mas também prolonga a vida útil dos moldes. O guia sobre a soldadura laser em moldes fornece uma análise detalhada dos benefícios económicos e operacionais.
Além disso, a utilização de sistemas laser de fibra, como a Sineo Fibre, que opera com potências até 600 W e frequências até 1000 Hz, permite uma eficiência energética superior, reduzindo os custos operacionais a longo prazo. A norma ISO 3834 pode ser consultada para assegurar que os procedimentos de soldadura cumprem os requisitos de qualidade necessários.
Aplicações práticas na indústria
A utilização de soldadura laser na manutenção de moldes de injeção é particularmente eficaz em aplicações onde a precisão é essencial. As máquinas Sigma, ao permitirem um controlo fino através de sistemas de 5 eixos, possibilitam a reparação de defeitos com mínima afetação da ZAC.
Os aços frequentemente utilizados na construção de moldes, como o 1.2344 (AISI H13), beneficiam da soldadura laser devido à sua capacidade de manter propriedades mecânicas após o processo de reparação. A norma EN ISO 15614 é relevante para a qualificação de procedimentos de soldadura, assegurando que as reparações realizadas são consistentes e de alta qualidade.
Perguntas frequentes
Quais são os sinais de desgaste em moldes de injeção?
Os sinais de desgaste em moldes de injeção incluem riscos e marcas na cavidade, deformações, perda de precisão nas dimensões e acabamento superficial comprometido. Podem também ocorrer fugas de material fundido e aumento no tempo de ciclo devido a problemas de vedação ou alinhamento.
Como escolher o material certo para moldes de injeção?
A escolha do material certo para moldes de injeção depende da resistência ao desgaste, condutividade térmica e resistência à corrosão. Aço temperado é frequentemente utilizado devido à sua durabilidade e capacidade de suportar altas pressões e temperaturas.
Quais são as vantagens da soldadura laser para a reparação de moldes?
A soldadura laser oferece precisão elevada, minimizando a zona afetada pelo calor (ZAC) e reduzindo a distorção do molde. Permite reparações localizadas sem comprometer a integridade estrutural do molde, prolongando a sua vida útil.
Quais são as medidas de segurança ao utilizar sistemas de soldadura laser?
Sistemas de soldadura laser são de classe 4, exigindo o uso de óculos de proteção adequados e uma área laser controlada. A segurança é crítica para evitar lesões oculares e queimaduras, garantindo operações seguras e eficazes.
Qual é o impacto do desgaste de moldes na produção?
O desgaste de moldes pode levar a defeitos nos produtos, aumento do tempo de ciclo e paragens não planeadas, resultando em custos adicionais e perda de eficiência. A manutenção regular e reparações pontuais são essenciais para minimizar estes impactos.
Que fatores influenciam o custo de reparação de moldes de injeção?
O custo de reparação é influenciado pela extensão do desgaste, complexidade do molde e o tipo de reparação necessária. Outros fatores incluem o tempo de paragem e a tecnologia utilizada, como a soldadura laser, que pode oferecer uma solução mais económica a longo prazo.
Fontes
- IPQ – Instituto Português da Qualidade — Organismo nacional de normalização em Portugal, responsável pela coordenação e desenvolvimento de normas técnicas.
- ISO 10724-1:2001 – Moldes de injeção de plásticos — Norma que especifica os requisitos para moldes de injeção de plásticos, incluindo aspetos de desgaste e manutenção.
- CEN-CENELEC — Organização europeia responsável pela normalização em diversos setores industriais, incluindo a fabrico de moldes.
- DIN EN ISO 20457:2018 – Moldes de injeção de plásticos — Norma que fornece diretrizes para a concepção e manutenção de moldes de injeção de plásticos.
- Universidade de Aveiro – Departamento de Engenharia Mecânica — Instituição de ensino superior em Portugal com investigação relevante na área de engenharia mecânica e tecnologia de moldes.
- CEFAMOL – Associação Nacional da Indústria de Moldes — Associação que representa a indústria de moldes em Portugal, oferecendo recursos e informações sobre manutenção e reparação.
- Revista Técnica e Industrial — Publicação técnica que aborda temas de engenharia e tecnologia industrial, incluindo a reparação de moldes.