

- Der Modus-Überblick im Sigma Sortiment
- Was die einzelnen Modi bewirken
- Den passenden Modus wählen
- Sicheres Umschalten
- Typische Fehler beim Moduswechsel
- Häufig gestellte Fragen
- Welche Sigma Laser Maschinen unterstützen den CW-Modus?
- Wie erkenne ich, ob SPT auf meiner Sigma Anlage verfügbar ist?
- Was muss ich beim Wechsel von Puls- auf CW-Modus beachten?
- Warum ist SPT für biokompatible Metalle besonders geeignet?
- Related Articles
Kurz beantwortet: Bei Sigma Laser Systemen erfolgt der Wechsel zwischen Puls-, CW- und SPT-Modus je nach Maschinentyp über die Modusauswahl im Schweißprogramm der Sigomatic-Software. Light-Modelle unterstützen nur Pulsbetrieb, Fibre-Modelle bieten Puls- und CW-Modus, SPT ist bei allen sechs Sigma Laser Schweißmaschinen verfügbar. Nach jedem Wechsel sind Parameter und Probenähte sorgfältig zu prüfen.
| Modell | Laserquelle | Pulsbetrieb | CW-Betrieb | SPT verfügbar |
|---|---|---|---|---|
| Sidanus Light | Nd:YAG | Ja | Nein | Ja |
| Sirius Light | Nd:YAG | Ja | Nein | Ja |
| Sineo Light | Nd:YAG | Ja | Nein | Ja |
| Sidanus Fibre | Ytterbium-Faserlaser | Ja | Ja | Ja |
| Sineo Fibre | Ytterbium-Faserlaser | Ja | Ja | Ja |
| Siega Fibre | Ytterbium-Faserlaser | Ja | Ja | Ja |
Alle sechs Sigma Laser Schweißmaschinen unterstützen SPT. CW-Betrieb ist ausschließlich bei den Fibre-Modellen möglich.
Der Modus-Überblick im Sigma Sortiment
Das Sigma Laser Portfolio unterscheidet klar zwischen den verfügbaren Betriebsmodi je nach Maschinentyp. Die Light-Serie – bestehend aus Sidanus Light, Sirius Light und Sineo Light – arbeitet ausschließlich im Pulsbetrieb. Diese Maschinen setzen auf Nd:YAG-Laserquellen mit einer Wellenlänge von 1064 nm (bzw. 1070 nm bei Sineo Light) und ermöglichen präzise, zeitlich begrenzte Energieeinträge. Ein Umschalten auf Dauerstrichbetrieb (Continuous Wave, CW) ist bei diesen Modellen technisch nicht vorgesehen.
Die Fibre-Serie – Sidanus Fibre, Sineo Fibre und Siega Fibre – basiert auf Ytterbium-Faserlasertechnologie (1070 nm) und unterstützt sowohl Puls- als auch CW-Betrieb. Das bedeutet, Anwender können je nach Anforderung zwischen punktuellen Energieimpulsen und kontinuierlicher Leistungsabgabe wählen. Bei allen sechs Sigma Laser Schweißmaschinen steht zusätzlich die SPT-Technologie (Microsecond Fiber Laser Pulse Control) zur Verfügung. SPT ermöglicht eine besonders feine Steuerung der Pulsdauer im Mikrosekundenbereich, was vor allem bei temperaturempfindlichen oder biokompatiblen Metallen von Vorteil ist.
Die Wahl des Betriebsmodus ist somit direkt an den Maschinentyp gekoppelt. Ein Wechsel zwischen Puls- und CW-Modus ist ausschließlich bei den Fibre-Modellen möglich. Die SPT-Funktion ist laut Spezifikation bei allen sechs Sigma Laser Schweißmaschinen verfügbar.
Vor dem Moduswechsel sollte immer geprüft werden, ob die gewünschte Funktion auf dem eingesetzten Sigma System unterstützt wird. Die Sigomatic-Software bietet hierzu eine übersichtliche Modusauswahl im jeweiligen Schweißprogramm.
| Modus | Eigenschaften | Typische Anwendungen |
|---|---|---|
| Pulsbetrieb | Laserstrahl in kurzen, exakt definierten Intervallen (z. B. 0,05–50 ms); punktuelle Energieeinbringung; individuell anpassbare Pulsdauer/-energie | Präzisionsschweißungen, dünne Materialien, Reparaturen, minimale Wärmeeinflusszonen |
| CW-Betrieb | Kontinuierliche Leistungsabgabe; gleichmäßige Durchschmelzung; hohe Geschwindigkeit | Lange, durchgehende Schweißnähte, dickwandige oder große Werkstücke |
| SPT | Feinste Pulsmodulation im Mikrosekundenbereich; präzise Kontrolle der Wärmeeinflusszone | Biokompatible Metalle (z. B. Titan, Edelstahl), temperaturempfindliche oder anspruchsvolle Werkstoffe |
Die Wahl des Modus richtet sich nach Material, Geometrie und Schweißaufgabe.
Was die einzelnen Modi bewirken
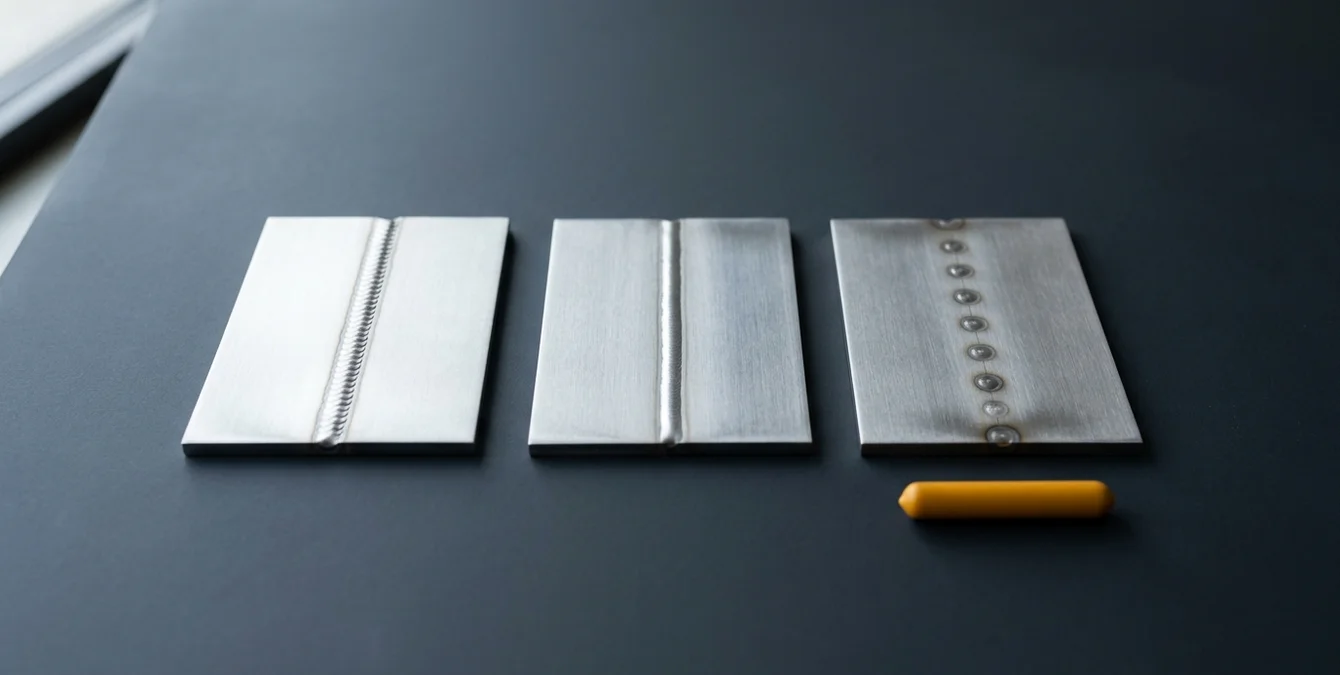
Jeder Betriebsmodus eines Sigma Laser Systems beeinflusst das Schweißergebnis sowie die Prozessführung maßgeblich. Pulsbetrieb bedeutet, dass der Laserstrahl in exakt definierten, kurzen Zeitintervallen (z. B. 0,05–50 ms) eingeschaltet wird. Diese punktuelle Energieeinbringung eignet sich hervorragend für Präzisionsschweißungen, minimale Wärmeeinflusszonen und die Bearbeitung feiner oder dünnwandiger Bauteile. Die Pulsdauer und Pulsenergie lassen sich dabei individuell anpassen, um optimale Ergebnisse zu erzielen.
Im CW-Betrieb (Continuous Wave) arbeitet der Faserlaser mit einer durchgehend abgegebenen Leistung. Dies ist ideal für längere, kontinuierliche Schweißnähte, bei denen eine gleichmäßige Durchschmelzung und hohe Geschwindigkeit gefordert sind. Der CW-Modus kommt insbesondere bei der Bearbeitung von größeren oder dickeren Werkstücken zum Einsatz, bei denen der Energieeintrag über eine längere Strecke konstant bleiben muss.
Die SPT-Technologie (Microsecond Fiber Laser Pulse Control) erweitert den Pulsbetrieb um eine besonders feine Modulationsmöglichkeit im Mikrosekundenbereich. Dadurch lässt sich die Wärmeeinflusszone (WEZ) nochmals deutlich reduzieren und die Schweißqualität bei temperaturempfindlichen oder reaktiven Metallen (z. B. Titan, Edelstahl) verbessern. SPT ermöglicht eine präzise Kontrolle über den Energieeintrag, was insbesondere bei biokompatiblen Anwendungen und bei der Vermeidung von Materialveränderungen (z. B. Oxidation) von Vorteil ist.
Das Verständnis der jeweiligen Moduswirkung ist entscheidend für die Auswahl des optimalen Schweißverfahrens und die Anpassung der Prozessparameter an das jeweilige Werkstück.
Den passenden Modus wählen
Die Wahl des optimalen Betriebsmodus richtet sich nach Material, Bauteilgeometrie und Schweißaufgabe. Pulsbetrieb ist die bevorzugte Option, wenn höchste Präzision, minimale Wärmeeinflusszonen und die Bearbeitung dünner Materialien gefordert sind. Hier lassen sich durch die gezielte Steuerung der Pulsdauer und -energie feine Nähte realisieren, ohne das umliegende Material thermisch zu belasten. Typische Anwendungsfälle sind Reparaturschweißungen an Werkzeugen, Formen und filigranen Bauteilen.
Für lange, durchgehende Schweißnähte oder wenn hohe Bearbeitungsgeschwindigkeit gefragt ist, empfiehlt sich der CW-Modus. Dieser ermöglicht eine gleichmäßige Energiezufuhr über die gesamte Nahtlänge und eignet sich besonders für größere oder dickwandige Werkstücke, bei denen eine durchgehende Schmelze erforderlich ist. Der CW-Betrieb ist ausschließlich bei den Fibre-Modellen verfügbar.
Die SPT-Technologie ist speziell für anspruchsvolle Anwendungen konzipiert, bei denen eine minimale Wärmeeinflusszone und höchste Nahtqualität entscheidend sind. Dazu zählen das Schweißen von reaktiven oder biokompatiblen Metallen wie Titan und Edelstahl, aber auch temperaturempfindliche Werkstoffe, bei denen Verzug oder Gefügeveränderungen vermieden werden müssen. SPT ermöglicht eine ultraschnelle Pulsmodulation und damit eine extrem präzise Anpassung an das Materialverhalten.
- Pulsbetrieb: Präzisionsschweißungen, dünne Materialien, Reparaturen
- CW-Modus: lange Nähte, dickwandige Werkstücke, Geschwindigkeit
- SPT: biokompatible Metalle, minimale WEZ, anspruchsvolle Werkstoffe
Die Entscheidung für einen Modus sollte stets anhand der spezifischen Aufgabenstellung und der Materialparameter getroffen werden. Im Zweifelsfall empfiehlt sich ein Abgleich mit der Werkstofftabelle und eine Rücksprache mit dem Anwendungstechniker.
Sicheres Umschalten
Das Umschalten zwischen Puls-, CW- und SPT-Modus erfolgt bei Sigma Laser Systemen über die Modusauswahl im jeweiligen Schweißprogramm der Sigomatic-Software. Dabei ist zu beachten, dass die Parameter für Puls- und CW-Betrieb grundsätzlich unterschiedlich sind und niemals 1:1 übernommen werden dürfen. Nach jedem Moduswechsel müssen die Prozessparameter – wie Leistung, Pulsdauer, Vorschubgeschwindigkeit und Fokuslage – neu eingestellt und auf das gewählte Verfahren abgestimmt werden.
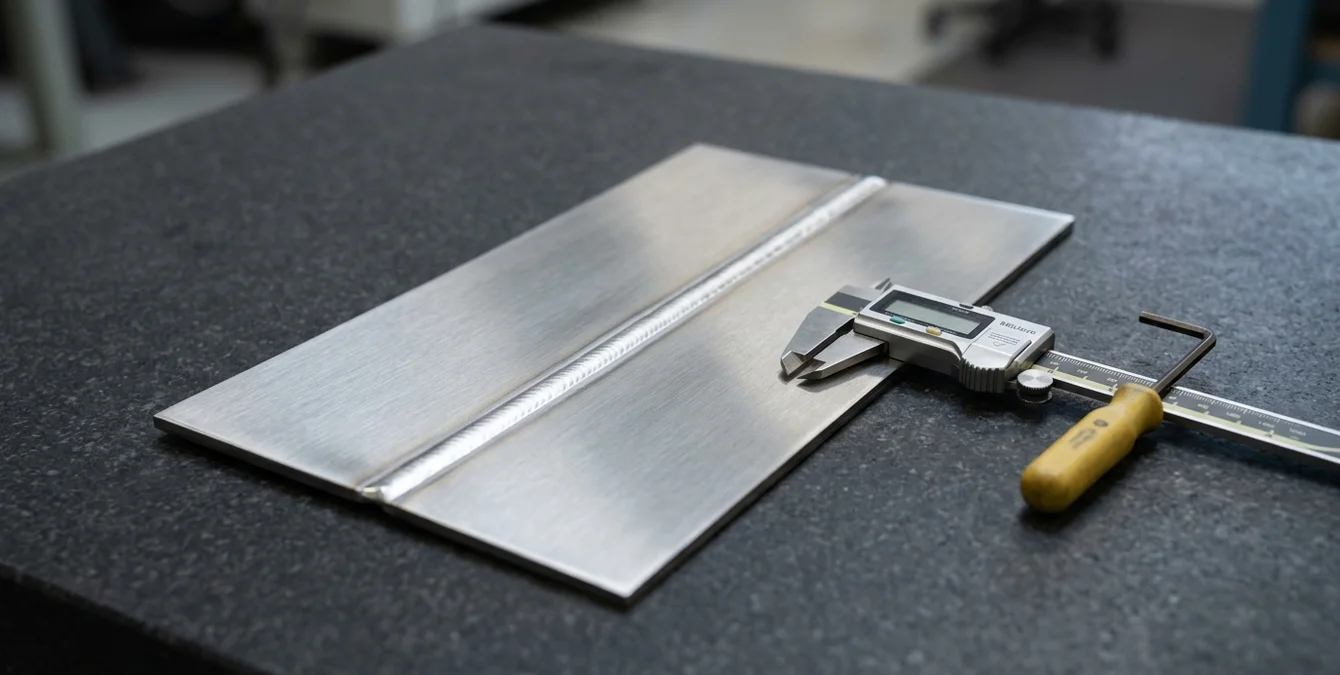
Vor dem produktiven Einsatz empfiehlt es sich, Probenähte auf vergleichbarem Material durchzuführen, um die Auswirkungen der neuen Einstellungen zu validieren. Achten Sie dabei besonders auf Nahtbild, Durchschmelzung, Wärmeeinflusszone und eventuelle Materialveränderungen. Die Sigomatic-Software bietet eine übersichtliche Anzeige der aktuellen Parameter und unterstützt bei der Überwachung des Schweißprozesses.
Beim Wechsel auf den SPT-Modus ist eine besonders sorgfältige Abstimmung der Pulsparameter erforderlich, da schon geringe Änderungen im Mikrosekundenbereich das Schweißergebnis deutlich beeinflussen können. Nutzen Sie die Möglichkeit, Parameter schrittweise zu justieren und die Ergebnisse systematisch zu dokumentieren.
Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an, um einen sicheren und effizienten Umgang mit den Systemen zu gewährleisten.
| Fehler | Konsequenz | Vermeidung |
|---|---|---|
| CW-Betrieb auf Light-Serie aktivieren | Nicht möglich, da Light-Modelle nur Pulsbetrieb unterstützen | Vor Moduswechsel prüfen, ob Funktion auf Maschine verfügbar ist |
| Pulsparameter direkt im CW-Modus übernehmen | Überhitzung, mangelnde Durchschmelzung, Nahtfehler | Parameter nach Moduswechsel neu einstellen und Probenähte durchführen |
| Sicherheitsrichtlinien nicht beachten | Gefährdung von Personen, Anlagenstillstand | Mitgelieferte Sicherheitsrichtlinien einhalten, keine Änderungen an Sicherheitseinrichtungen |
Klare Arbeitsanweisungen und Anwenderschulungen helfen, Fehler beim Moduswechsel zu vermeiden.
Typische Fehler beim Moduswechsel
Im Praxisalltag treten beim Wechsel zwischen Puls-, CW- und SPT-Modus immer wieder typische Fehler auf, die sich jedoch mit klaren Arbeitsanweisungen vermeiden lassen. Einer der häufigsten Fehler ist der Versuch, CW-Betrieb auf einer Light-Serie-Maschine (z. B. Sidanus Light, Sirius Light, Sineo Light) zu aktivieren – diese Modelle unterstützen ausschließlich Pulsbetrieb. Ein weiteres Risiko besteht darin, Pulsparameter direkt in den CW-Modus zu übernehmen. Da die Energieverteilung und die Prozessführung grundlegend verschieden sind, kann dies zu Überhitzung, mangelnder Durchschmelzung oder Nahtfehlern führen.
Auch das Vernachlässigen der Rahmenbedingungen – etwa der Materialparameter, der Bauteilgeometrie oder der erforderlichen Schutzmaßnahmen – kann zu unerwünschten Ergebnissen führen. Insbesondere beim Einsatz der SPT-Technologie ist eine präzise Anpassung der Pulsdauer und -energie unerlässlich, da kleinste Abweichungen das Schweißergebnis beeinflussen.
Zu den weiteren Fehlerquellen zählen das Nichtdurchführen von Probenähten nach dem Moduswechsel, das Übersehen von Warnhinweisen in der Sigomatic-Software oder das Arbeiten ohne vollständige Schutzausrüstung. Fehlerhafte Einstellungen lassen sich häufig an ungleichmäßigen Nähten, zu großer Wärmeeinflusszone oder Materialverfärbungen erkennen.
Um diese Fehler zu vermeiden, empfiehlt es sich, nach jedem Moduswechsel eine systematische Überprüfung der Einstellungen vorzunehmen, Probenähte durchzuführen und die Ergebnisse sorgfältig zu dokumentieren. Bei Unsicherheiten sollte immer Rücksprache mit dem Anwendungstechniker oder dem Sigma-Support gehalten werden.
Häufig gestellte Fragen
Welche Sigma Laser Maschinen unterstützen den CW-Modus?
Den CW-Modus (Dauerstrichbetrieb) unterstützen ausschließlich die Fibre-Modelle: Sidanus Fibre, Sineo Fibre und Siega Fibre. Die Light-Serie (Sidanus/Sirius/Sineo Light) arbeitet ausschließlich im Pulsbetrieb und bietet keine CW-Funktion.
Wie erkenne ich, ob SPT auf meiner Sigma Anlage verfügbar ist?
Die SPT-Technologie (Microsecond Fiber Laser Pulse Control) ist bei allen sechs Sigma Laser Schweißmaschinen serienmäßig verfügbar.
Was muss ich beim Wechsel von Puls- auf CW-Modus beachten?
Beim Wechsel von Puls- auf CW-Modus dürfen die Prozessparameter nicht direkt übernommen werden. Stellen Sie alle relevanten Werte (Leistung, Geschwindigkeit, Fokus) neu ein und führen Sie Probenähte durch, um das Schweißergebnis zu validieren. Beachten Sie die Sicherheitshinweise.
Warum ist SPT für biokompatible Metalle besonders geeignet?
SPT ermöglicht eine ultraschnelle Pulsmodulation im Mikrosekundenbereich. Dadurch wird die Wärmeeinflusszone minimiert, was Verzug und Gefügeveränderungen bei reaktiven oder biokompatiblen Metallen (z. B. Titan, Edelstahl) verhindert und höchste Nahtqualität garantiert.


