

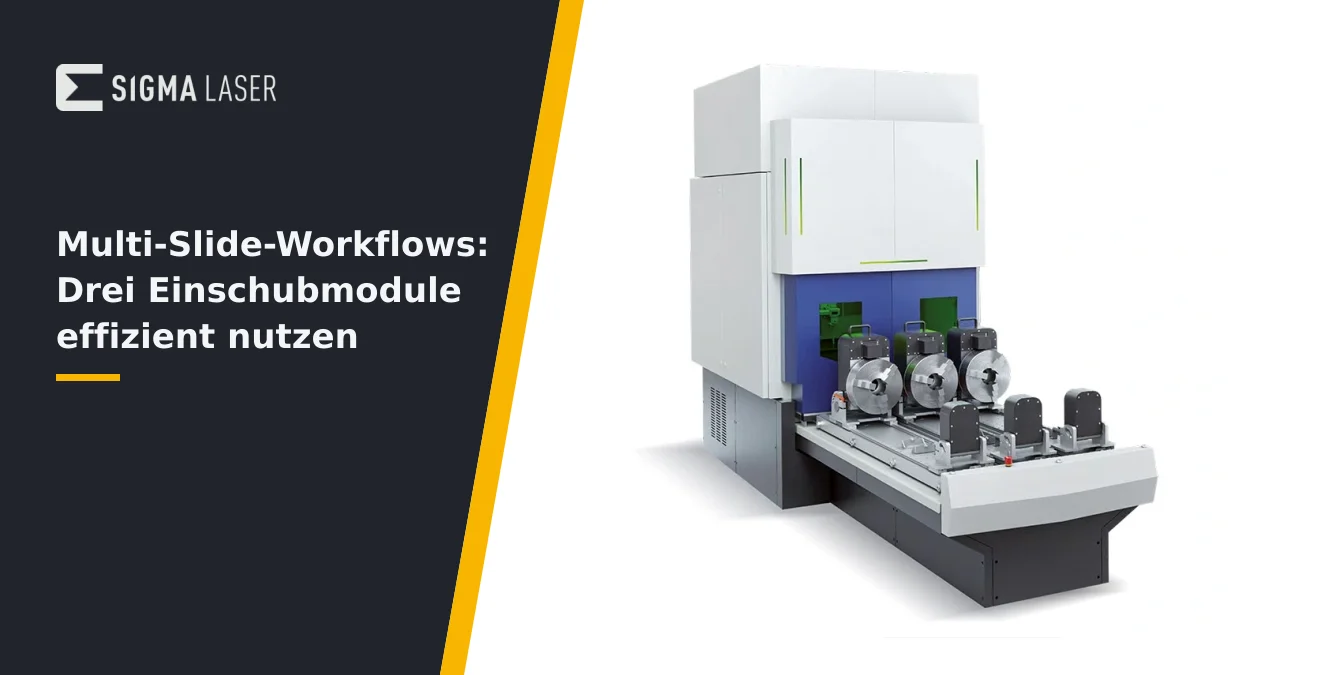
- Drei unabhängige Einschubmodule, eine Zelle
- Jedes Einschubmodul ist eine Rotationsstation
- Bewährte Workflow-Muster
- Einschubmodule voneinander fernhalten
- Kombinierten Workflow verifizieren
- Häufig gestellte Fragen
- Wie reduziert das Multi-Slide-System Stillstandszeiten?
- Welche Werkstückgrößen lassen sich auf den Einschubmodulen bearbeiten?
- Wie wird die Kollisionssicherheit zwischen den Einschubmodulen gewährleistet?
- Was ist bei der Workflow-Verifizierung besonders zu beachten?
- Related Articles
Kurz beantwortet: Der effiziente Multi-Slide-Workflow mit drei Einschubmodulen ermöglicht paralleles Be- und Entladen außerhalb der Kabine, wodurch Stillstandszeiten minimiert werden. Jede Einschubstation ist eine eigenständige Rotationszelle für große Werkstücke. Durch abgestimmte Programmierung und sorgfältige Kollisionsvermeidung sichern Sie einen kontinuierlichen, störungsfreien Produktionsfluss.
| Funktion | Beschreibung |
|---|---|
| Paralleles Be- und Entladen | Zwei Module können außerhalb der Kabine be- oder entladen werden, während das dritte im Schweißprozess arbeitet |
| Unabhängige Einschubmodule | Jedes Modul kann separat in den Arbeitsbereich eingefahren werden und agiert als eigenständige Rotationszelle |
| Reduzierte Stillstandszeiten | Rüst- und Schweißzeiten werden parallelisiert, wodurch die Auslastung der Anlage steigt |
| Zentrale Steuerung | Gezieltes Ein- und Ausfahren der Module über die Steuerung; klare Trennung von Be- und Entladebereich |
Die Tabelle fasst die wichtigsten Workflow-Vorteile des Simass Slide Systems mit drei Einschubmodulen zusammen.
Drei unabhängige Einschubmodule, eine Zelle
Das Simass Slide System von Sigma Laser ist darauf ausgelegt, die Produktivität durch den Einsatz von drei unabhängig verfahrbaren Einschubmodulen signifikant zu steigern. Jedes Einschubmodul kann separat in den Arbeitsbereich der Laserzelle eingefahren werden. Während ein Modul im Schweißprozess arbeitet, können die beiden anderen außerhalb der Kabine parallel be- oder entladen werden. Dies ermöglicht eine echte Parallelisierung von Rüst- und Schweißzeiten, was insbesondere bei großen oder komplexen Werkstücken zu erheblichen Effizienzgewinnen führt.
Die Einschubmodule sind so konzipiert, dass sie unabhängig voneinander agieren können. Während ein Bauteil im Inneren der Zelle bearbeitet wird, kann das nächste bereits vorbereitet werden. Dadurch entfällt der typische Stillstand beim Wechsel zwischen den einzelnen Arbeitsschritten. Die Bedienung erfolgt über die zentrale Steuerung, die die Module gezielt in den Arbeitsbereich ein- oder ausfährt. Die klare Trennung von Be- und Entladebereich außerhalb der Kabine trägt zudem zur Arbeitssicherheit bei, da der Bediener während des Schweißvorgangs nicht mit dem Laserprozess in Kontakt kommt.
Diese Arbeitsweise ist besonders für Serienfertigung, Reparaturschweißungen an großen Werkzeugen oder die Bearbeitung von Bauteilfamilien geeignet. Die Möglichkeit, mehrere Module vorzubereiten und nahtlos zu wechseln, reduziert nicht nur die Stillstandszeiten, sondern steigert auch die Auslastung der Anlage deutlich. Voraussetzung für einen reibungslosen Ablauf ist eine strukturierte Organisation der Be- und Entladevorgänge sowie eine klare Zuordnung der Bauteile zu den jeweiligen Einschubmodulen.
- Paralleles Be- und Entladen außerhalb der Kabine
- Reduzierte Stillstandszeiten durch unabhängige Module
- Effizienter Workflow für große und komplexe Bauteile
| Merkmal | Wert |
|---|---|
| Rotationsachse | Motorisiert, schwenkbar (horizontal & vertikal) |
| Dreibackenfutter | Ø315 mm |
| Max. Werkstückdurchmesser | 500 mm |
| Max. Werkstücklänge | 1500 mm |
| Bearbeitungsarten | Horizontale und vertikale Bearbeitung möglich |
Alle drei Einschubmodule verfügen über identische technische Merkmale und ermöglichen präzise Bearbeitung rotationssymmetrischer Bauteile.
Jedes Einschubmodul ist eine Rotationsstation
Jedes der drei Einschubmodule im Simass Slide System ist mit einer motorisierten, schwenkbaren Rotationsachse ausgestattet. Das integrierte Dreibackenfutter mit einem Durchmesser von 315 mm ermöglicht eine sichere und flexible Aufnahme unterschiedlichster Werkstückgeometrien. Dank der schwenkbaren Ausführung kann jedes Modul sowohl horizontal als auch vertikal betrieben werden. Dadurch lassen sich komplexe Schweißpositionen und -nähte an rotationssymmetrischen Bauteilen oder Rohren präzise realisieren.
Die Rotationsachsen der Einschubmodule sind für Werkstücke bis zu einem Durchmesser von 500 mm und einer Länge von 1500 mm ausgelegt. Dies eröffnet ein breites Anwendungsspektrum, von der Reparaturschweißung großer Spritzgussformen bis zur Bearbeitung von Wellen, Rohren oder zylindrischen Bauteilen. Die motorisierte Rotation ermöglicht kontinuierliche Rundnähte mit hoher Präzision und Wiederholgenauigkeit, was insbesondere bei Serienfertigung oder anspruchsvollen Geometrien entscheidend ist.
Vor dem Einfahren eines Moduls in den Arbeitsbereich sollte stets geprüft werden, ob das Werkstück sicher gespannt und die Rotationsachse korrekt ausgerichtet ist. Die Bedienoberfläche der Steuerung erlaubt die gezielte Ansteuerung jeder Achse, sodass die optimale Position für den Schweißprozess eingestellt werden kann. Die Kombination aus flexibler Spanntechnik und motorisierter Rotation macht jedes Einschubmodul zu einer vollwertigen Bearbeitungsstation, die unabhängig von den anderen Modulen genutzt werden kann.
- Motorisierte, schwenkbare Rotationsachse pro Modul
- Dreibackenfutter Ø315 mm, Werkstücke bis Ø500×1500 mm
- Horizontale und vertikale Bearbeitung möglich
| Workflow-Muster | Beschreibung |
|---|---|
| Paralleles Schweißen und Beladen | Ein Modul schweißt, die anderen werden außerhalb vorbereitet oder entladen |
| Versetzte Chargenbearbeitung | Module werden so organisiert, dass stets ein Modul für den nächsten Arbeitsgang bereitsteht |
| Gezielte Paarung von Bauteilfamilien | Ähnliche Werkstücke werden gemeinsam organisiert, um Effizienz zu steigern |
| Taktzeitgestaltung | Bearbeitungs- und Rüstzeiten werden analysiert und Abläufe entsprechend angepasst |
Diese Muster helfen, die Produktivität und Prozesssicherheit im Multi-Slide-Workflow zu maximieren.
Bewährte Workflow-Muster
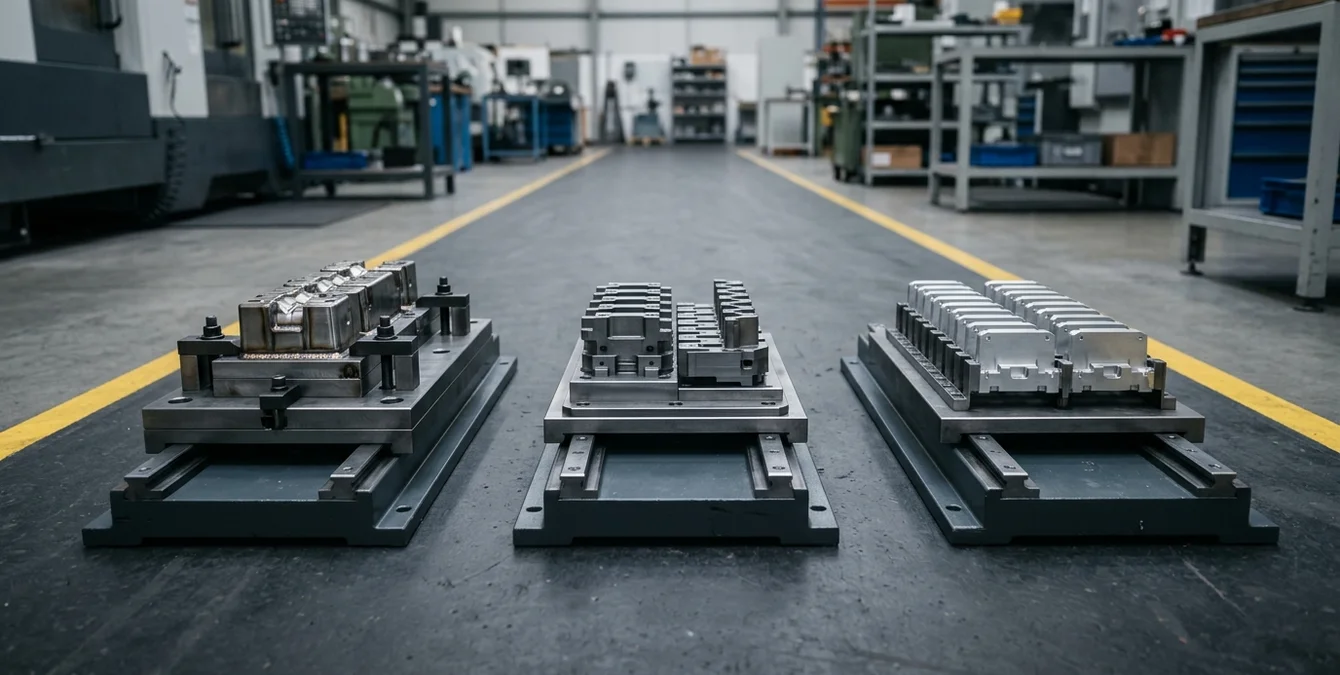
Für den effizienten Einsatz des Multi-Slide-Systems haben sich verschiedene Workflow-Muster bewährt. Ein zentrales Prinzip ist das Schweißen während des parallelen Beladens und Entladens: Während ein Einschubmodul im Schweißprozess ist, werden die anderen Module außerhalb der Kabine vorbereitet. Dies reduziert die Taktzeit pro Werkstück erheblich und ermöglicht eine nahezu unterbrechungsfreie Produktion.
Ein weiteres bewährtes Muster ist die versetzte Bearbeitung von Chargen. Hierbei werden die Einschubmodule so organisiert, dass stets ein Modul für den nächsten Arbeitsgang bereitsteht, während die anderen im Vorbereitungs- oder Entladeprozess sind. Besonders bei Bauteilfamilien – also Werkstücken mit ähnlicher Geometrie oder Bearbeitungsanforderung – kann eine gezielte Paarung und Reihenfolge die Effizienz weiter steigern. Die Programmierung der Steuerung sollte dabei so gestaltet werden, dass die Module in einem festen Rhythmus wechseln und die jeweilige Bearbeitungszeit optimal genutzt wird.
Die Gestaltung der Taktzeit ist ein zentrales Element für einen stabilen Workflow. Durch die Analyse der Bearbeitungs- und Rüstzeiten je Einschubmodul können Engpässe identifiziert und der Ablauf entsprechend angepasst werden. In der Praxis hat sich gezeigt, dass eine enge Abstimmung zwischen Bedienpersonal und Programmierung wesentlich zur Prozesssicherheit beiträgt. Regelmäßige Rückmeldungen aus dem laufenden Betrieb helfen, die Abläufe kontinuierlich zu optimieren.
- Schweißen und Beladen parallel
- Versetzte Chargenbearbeitung
- Gezielte Paarung von Bauteilfamilien
- Taktzeitgestaltung für kontinuierlichen Fluss
Einschubmodule voneinander fernhalten
Die gleichzeitige Nutzung mehrerer Einschubmodule erfordert eine sorgfältige Koordination, um Kollisionen und gegenseitige Behinderungen auszuschließen. Die Verfahrwege der einzelnen Module sind so zu zonieren, dass sich die Einschübe im Bewegungsraum der Zelle nicht überschneiden. Dies wird durch eine klare Definition der Arbeitsbereiche und die entsprechende Programmierung der Achsbewegungen erreicht.
Eine bewährte Praxis ist die disziplinierte Organisation der Programme für jedes Einschubmodul. Die Steuerung sollte so eingerichtet werden, dass immer nur ein Modul zur Zeit in den Schweißbereich einfährt, während die anderen in ihren jeweiligen Parkpositionen verbleiben. Durch die konsequente Trennung der Bewegungsabläufe wird das Risiko von Kollisionen minimiert. Vor dem Start eines neuen Arbeitszyklus empfiehlt sich eine Sichtkontrolle, ob alle Module korrekt positioniert und die Bewegungsräume frei sind.
Die Programmorganisation pro Einschubmodul trägt wesentlich zur Prozesssicherheit bei. Jedes Modul erhält ein eigenes Bearbeitungsprogramm, das exakt auf die Werkstückgeometrie und die erforderlichen Schweißparameter abgestimmt ist. Durch die klare Zuordnung der Programme und die konsequente Einhaltung der Bewegungszonen lassen sich Störungen und Stillstände vermeiden. Die Bedienoberfläche der Steuerung bietet dabei die Möglichkeit, die Positionen und Status aller Module jederzeit zu überwachen.
- Verfahrweg-Zonierung für jedes Modul
- Kollisionsdisziplin durch getrennte Bewegungsabläufe
- Programmorganisation pro Einschubmodul
Kombinierten Workflow verifizieren
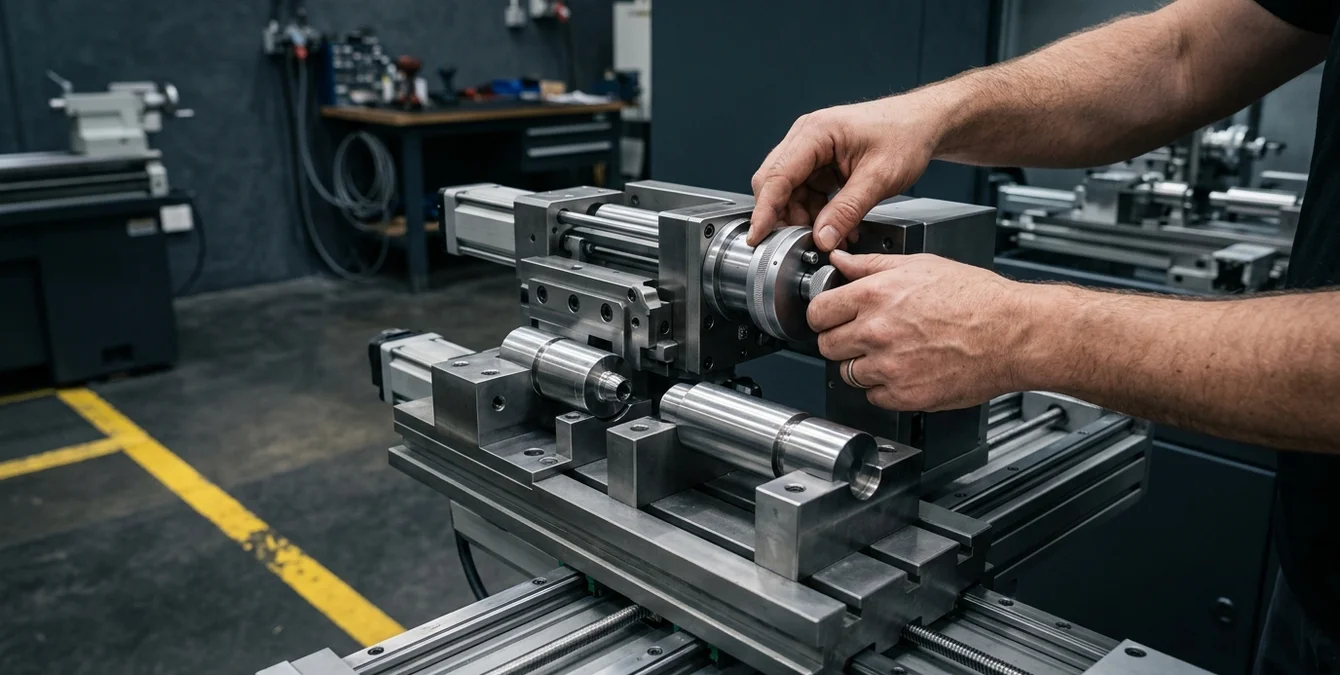
Vor dem produktiven Einsatz eines kombinierten Multi-Slide-Workflows ist eine gründliche Verifizierung unerlässlich. Zunächst sollte die Wiederholgenauigkeit jedes einzelnen Einschubmoduls geprüft werden. Dies umfasst die Kontrolle der Positioniergenauigkeit, die Funktion der Rotationsachse sowie die sichere Spannung des Werkstücks. Nur wenn jedes Modul zuverlässig arbeitet, ist ein störungsfreier Gesamtablauf gewährleistet.
Im nächsten Schritt empfiehlt sich ein vollständiger Trockenlauf des gesamten Workflows. Dabei werden alle Bewegungs- und Schweißabläufe ohne Laserbetrieb simuliert. Ziel ist es, die Übergaben zwischen den Modulen, das Ein- und Ausfahren sowie die Kollisionsfreiheit im realen Ablauf zu überprüfen. Während des Trockenlaufs sollte das Bedienpersonal besonders auf ungewöhnliche Geräusche, Verzögerungen oder unerwartete Bewegungen achten. Jede Abweichung vom geplanten Ablauf muss vor Produktionsbeginn behoben werden.
Nach erfolgreichem Trockenlauf kann der Workflow mit Testbauteilen unter realen Bedingungen validiert werden. Dabei empfiehlt sich die Dokumentation aller relevanten Prozessdaten, um spätere Optimierungen gezielt vornehmen zu können. Erst wenn alle Module im Zusammenspiel zuverlässig funktionieren und der Workflow stabil läuft, sollte die Serienproduktion gestartet werden. Diese sorgfältige Verifizierung ist ein zentraler Baustein für Prozesssicherheit und gleichbleibende Produktqualität.
- Wiederholgenauigkeit je Modul prüfen
- Vollständigen Trockenlauf ohne Laser durchführen
- Kollisionsfreiheit und Übergaben testen
- Validierung mit Testbauteilen vor Serienstart
Häufig gestellte Fragen
Wie reduziert das Multi-Slide-System Stillstandszeiten?
Durch die Möglichkeit, außerhalb der Kabine parallel zu be- und entladen, während ein Modul schweißt, werden Rüst- und Schweißzeiten überlappend genutzt. Das minimiert die Stillstandszeiten und erhöht die Auslastung der Anlage erheblich.
Welche Werkstückgrößen lassen sich auf den Einschubmodulen bearbeiten?
Jedes Einschubmodul ist für Werkstücke bis Ø500 mm und 1500 mm Länge ausgelegt. Das integrierte Dreibackenfutter (Ø315 mm) und die schwenkbare Rotationsachse ermöglichen die Bearbeitung unterschiedlichster Geometrien, sowohl horizontal als auch vertikal.
Wie wird die Kollisionssicherheit zwischen den Einschubmodulen gewährleistet?
Die Verfahrwege der Module werden klar zoniert und die Programme so organisiert, dass immer nur ein Modul in den Schweißbereich einfährt. Sichtkontrollen und ein vollständiger Trockenlauf vor Produktionsbeginn sichern die Kollisionsfreiheit.
Was ist bei der Workflow-Verifizierung besonders zu beachten?
Jedes Modul muss einzeln auf Wiederholgenauigkeit geprüft werden. Ein vollständiger Trockenlauf aller Bewegungs- und Schweißabläufe ohne Laserbetrieb ist Pflicht, um Übergaben, Kollisionsfreiheit und Prozessstabilität zu validieren.


