

- Das Wichtigste in Kürze
- Welche Werkstoffe lassen sich laserschweißen?
- Metallische Werkstoffe
- Laserschweißen von Aluminium
- Laserschweißen von Kupfer
- Laserschweißen von Titan
- Laserschweißen von Kunststoffen
- Was bestimmt die Laserschweißeignung eines Metalls?
- Absorption und Reflexion
- Wärmeleitfähigkeit
- Schmelzintervall und Rissneigung
- Ausgasung von Legierungselementen
- Edelstahl und Werkzeugstahl: Die Leitwerkstoffe der Präzisionsfertigung
- Austenitische Edelstähle
- Werkzeugstähle
- Aluminium: Reflexion, Poren und Heißrisse beherrschen
- Reflexion und Absorption
- Porenbildung durch Wasserstoff
- Heißrissneigung der Legierungen
- Kupfer und Messing: Hochreflektierende NE-Metalle im Griff
- Kupfer: Herausforderungen und Anwendungen
- Messing: Prozesssteuerung und Qualitätssicherung
- Titan: Reaktiver Werkstoff mit Medizintechnik-Anschluss
- Oxidationsschutz durch Gasabdeckung
- Anlauffarben als Qualitätsindikator
- Industrieanwendungen und Prozessintegration
- Sonderfälle der Blechverarbeitung: Verzinkter Stahl und Dünnblech
- Verzinkter Stahl: Zinkausgasung und Spaltmaßstrategie
- Dünnblech: Verzugsarmes Fügen durch Wärmearme Pulsführung
- Mischverbindungen: Unterschiedliche Metalle sicher fügen
- Metallurgische Verträglichkeit
- Prozessstrategien
- Entscheidungshilfe: Welche Strahlquelle für welchen Werkstoff?
- Aluminium
- Kupfer
- Titan
- Kunststoffe
- Nächste Schritte: Schweißmuster aus Ihrem Werkstoff
- Schweißmuster anfordern
- Anwendungsberatung
- Häufig gestellte Fragen
- Welche Metalle können mit Laserschweißen verbunden werden?
- Welche Vorteile bietet das Laserschweißen gegenüber herkömmlichen Verfahren?
- Wie wirkt sich die Wärmeeinflusszone beim Laserschweißen aus?
- Welche Lasertypen werden in Sigma-Anlagen verwendet?
- Welche Faktoren beeinflussen die Kosten beim Laserschweißen?
- Wie profitieren anspruchsvolle Werkstoffe wie Kupfer oder Aluminium vom Laserschweißen mit Sigma Laser?
- Quellen
Kurz beantwortet: Werkstoffe im Laserschweißen umfassen eine breite Palette, darunter Edelstahl (z. B. 1.4301), Aluminium, Kupfer und hochfeste Stähle wie 1.2343. Die Wahl des Werkstoffs beeinflusst entscheidend die Prozessparameter wie Laserleistung und Einschweißtiefe. Edelstahl bietet durch seine gute Wärmeleitfähigkeit und geringe Wärmeeinflusszone (WEZ) Vorteile gegenüber konventionellen Verfahren wie dem WIG-Schweißen. Kupfer erfordert hingegen spezielle Anpassungen aufgrund seiner hohen Wärmeleitfähigkeit. Eine präzise Abstimmung der Parameter ermöglicht optimale Schweißergebnisse und minimiert Verzug.
Das Wichtigste in Kürze
Laserschweißen bietet im Vergleich zu herkömmlichen Schweißverfahren wie dem WIG-Schweißen zahlreiche Vorteile, insbesondere wenn es um Präzision und Geschwindigkeit geht. Für Ingenieure und Fertigungsleiter ist es entscheidend, die geeigneten Werkstoffe für diese Technologie zu identifizieren, um optimale Ergebnisse zu erzielen. Dieser Artikel beleuchtet die Besonderheiten verschiedener metallischer und nichtmetallischer Werkstoffe beim Laserschweißen.
- Metallische Werkstoffe wie Edelstahl 1.4301 und Werkzeugstahl 1.2343 zeigen im Laserschweißprozess ausgezeichnete Ergebnisse hinsichtlich der Einschweißtiefe und der minimalen Wärmeeinflusszone.
- Die richtige Auswahl von Legierungszusätzen kann die Qualität der Schweißnaht bei hochfesten Stählen erheblich verbessern.
- Aluminiumlegierungen profitieren von der hohen Energiedichte des Lasers, was zu einer reduzierten Porenbildung führt.
- Beim Schweißen von Kupferlegierungen ist die Wahl des Lasertyps entscheidend, um eine ausreichende Energieabsorption zu gewährleisten.
- Nichtmetallische Werkstoffe wie Kunststoffe erfordern angepasste Prozessparameter, um die thermische Zersetzung zu minimieren.
- Die Kombination von metallischen und nichtmetallischen Werkstoffen im Hybrid-Laserschweißen erfordert eine präzise Steuerung der Laserparameter.
- Werkstoffnummern dienen als zuverlässige Referenz, um die Kompatibilität und Schweißbarkeit im Laserschweißprozess zu beurteilen.
Die Wahl des richtigen Werkstoffs ist entscheidend für den Erfolg des Laserschweißprozesses. Im Folgenden werden die spezifischen Eigenschaften und Herausforderungen verschiedener Werkstoffe detailliert untersucht, um Ihnen fundierte Entscheidungsgrundlagen zu bieten.
Welche Werkstoffe lassen sich laserschweißen?
Laserschweißen ist ein vielseitiges Verfahren, das in der Industrie zur Verbindung einer Vielzahl von Werkstoffen eingesetzt wird. Die präzise Energiezufuhr ermöglicht es, auch schwer schweißbare Materialien wie Aluminium, Kupfer und Titan effizient zu verbinden. Einen umfassenden Überblick über das Verfahren und seine Anwendungen finden Sie in unserem Laserschweißen-Leitfaden.
Metallische Werkstoffe
Zu den metallischen Werkstoffen gehören Edelstähle wie 1.4301 (V2A) und 1.4404 (V4A), die aufgrund ihrer Korrosionsbeständigkeit breite Anwendung finden. Auch Werkzeugstähle wie 1.2343 lassen sich mit Laserschweißen effizient bearbeiten, wobei die geringe Wärmeeinflusszone (WEZ) von Vorteil ist, um Verzug zu minimieren. Typische Laserschweißparameter für metallische Werkstoffe umfassen Leistungen im Bereich von 100 bis 500 W und Einschweißtiefen bis zu einigen Millimetern, abhängig von der Materialdicke und -art. Die Strahlqualität, oft durch den M²-Wert beschrieben, liegt typischerweise unter 1,5 für präzise Anwendungen. Fraunhofer ILT.
Laserschweißen von Aluminium
Aluminium erfordert eine spezielle Herangehensweise beim Laserschweißen, da es eine hohe Wärmeleitfähigkeit besitzt. Anlagen wie die Sidanus Light und Siega Fibre bieten durch die Anpassung der Laserparameter optimale Ergebnisse. Anwendungen finden sich insbesondere in der Automobilindustrie, wo Gewichtseinsparungen entscheidend sind. Die Nutzung von Faserlasern mit Wellenlängen um 1070 nm ermöglicht eine effiziente Energieabsorption in Aluminiumlegierungen, was zu einer verbesserten Schweißqualität führt.
Laserschweißen von Kupfer
Kupfer hat eine hohe Reflexionsrate, was besondere Anforderungen an die Laserschweißtechnik stellt. Faserlaser, etwa in Systemen wie der Sineo Fibre, meistern diese Herausforderungen, indem sie die Energie präzise fokussieren. Kupferverbindungen sind essenziell in der Elektrotechnik und Elektronikindustrie. Die Verwendung von Lasern mit hoher Strahlqualität und optimierten Pulsparametern kann die Effizienz beim Schweißen von Kupfer erheblich verbessern.
Laserschweißen von Titan
Titan ist bekannt für seine Festigkeit und Korrosionsbeständigkeit, was es ideal für den Einsatz in der Luft- und Raumfahrt macht. Laserschweißen minimiert die Gefahr von Oxidation durch die geringe Wärmeeinflusszone, wodurch die Materialeigenschaften erhalten bleiben. Systeme wie die Sidanus Fibre bieten hier geeignete Lösungen. Die präzise Steuerung der Schweißparameter ist entscheidend, um die Bildung von spröden Phasen zu vermeiden und die mechanischen Eigenschaften des Titans zu erhalten.
Laserschweißen von Kunststoffen
Auch Kunststoffe können mithilfe von Laserschweißen verbunden werden, wobei es entscheidend ist, die Absorptionseigenschaften des Materials zu berücksichtigen. Anwendungen finden sich in der Medizintechnik und im Verpackungsbereich, wo präzise und saubere Schweißnähte erforderlich sind. Die Wahl der richtigen Wellenlänge und der Einsatz von Zusatzstoffen zur Verbesserung der Absorption können die Schweißqualität bei Kunststoffen erheblich steigern.
| Eigenschaft | Auswirkung auf das Laserschweißen | Beispiel |
|---|---|---|
| Absorption/Reflexion | Hohe Reflexion erfordert spezielle Laserparameter | Kupfer, Aluminium |
| Wärmeleitfähigkeit | Hohe Leitfähigkeit benötigt höhere Leistungsdichte | Kupfer |
| Schmelzintervall | Geringes Intervall erhöht Rissneigung | Titan |
| Ausgasung von Legierungselementen | Kann zu Porenbildung führen, Prozessanpassung nötig | Werkstoffe mit Zink |
Die Tabelle fasst die wichtigsten Einflussfaktoren für die Schweißeignung zusammen.
Was bestimmt die Laserschweißeignung eines Metalls?
Die Laserschweißeignung eines Metalls wird durch verschiedene physikalische Eigenschaften bestimmt, die den Schweißprozess erheblich beeinflussen. Zu den wichtigsten Faktoren gehören die Absorption und Reflexion des Laserlichts bei Wellenlängen von 1064 nm und 1070 nm, die Wärmeleitfähigkeit, das Schmelzintervall sowie die Rissneigung und die Ausgasung potenzieller Legierungselemente wie Zink.
Absorption und Reflexion
Metalle unterscheiden sich in ihrer Fähigkeit, Laserlicht zu absorbieren oder zu reflektieren. Aluminium und Kupfer, die häufig im Laserschweißen eingesetzt werden, weisen hohe Reflexionsraten auf, was spezielle Anpassungen der Laserparameter erfordert. Beispielsweise kann die Verwendung von gepulsten Lasern mit hoher Spitzenleistung, wie sie bei der Sidanus Light mit Spitzenleistungen von bis zu 13 kW möglich sind, die Absorptionseffizienz verbessern.
Wärmeleitfähigkeit
Die Wärmeleitfähigkeit bestimmt, wie schnell die zugeführte Energie im Werkstoff verteilt wird. Materialien mit hoher Wärmeleitfähigkeit, wie Kupfer, benötigen eine höhere Leistungsdichte, um eine ausreichende Einschweißtiefe zu erreichen. Dies kann durch die Wahl geeigneter Laserparameter, wie einer höheren Pulsfrequenz oder einer engeren Fokussierung des Laserstrahls, erreicht werden.
Schmelzintervall und Rissneigung
Ein geringes Schmelzintervall kann zu einer höheren Rissneigung führen, insbesondere bei Werkstoffen wie Titan. Die richtige Wahl der Laserparameter ist entscheidend, um Risse zu vermeiden und eine homogene Schweißnaht zu gewährleisten. Hierbei kann die Anwendung von Standards wie der DIN EN ISO 15614-11 zur Qualifizierung von Schweißverfahren hilfreich sein DIN EN ISO 15614-11.
Ausgasung von Legierungselementen
Beim Laserschweißen von Werkstoffen, die Zink enthalten, kann es zu unerwünschter Ausgasung kommen. Dies erfordert eine geeignete Prozessführung, um die Qualität der Schweißnaht zu sichern. Beispielsweise kann eine kontrollierte Atmosphäre oder eine Anpassung der Schweißparameter helfen, die Ausgasung zu minimieren.
Für eine detaillierte Betrachtung der Parameter und Prozesstiefe besuchen Sie unseren Artikel über Laserschweißen-Parameter. Hier finden Sie spezifische Informationen zu den Herausforderungen und Lösungen beim Laserschweißen von Aluminium, Kupfer, Titan und Kunststoffen.
Edelstahl und Werkzeugstahl: Die Leitwerkstoffe der Präzisionsfertigung
In der modernen Fertigung sind austenitische Edelstähle wie 1.4301 und 1.4404 sowie Werkzeugstähle wie 1.2343 von zentraler Bedeutung. Diese Werkstoffe zeichnen sich durch spezifische Eigenschaften aus, die sie ideal für das Laserschweißen machen. Insbesondere bei der Fertigung von hochpräzisen Bauteilen spielt die Wahl des richtigen Werkstoffs eine entscheidende Rolle.
Austenitische Edelstähle
Austenitische Edelstähle, darunter 1.4301 und 1.4404, sind wegen ihrer hohen Korrosionsbeständigkeit und guten Schweißeigenschaften beliebt. Beim Laserschweißen entstehen oft anlauffreie Nähte, die ohne zusätzliche Nachbearbeitung auskommen. Die präzise Schutzgasführung verhindert Oxidation und stellt sicher, dass die Wärmeeinflusszone minimiert bleibt. Dies ist besonders wichtig in der Lebensmittel- und Verpackungsindustrie, wo die Oberflächenqualität entscheidend ist.
Werkzeugstähle
Werkzeugstähle wie 1.2343 werden häufig im Formenbau eingesetzt. Diese Stähle erfordern oftmals eine Vorwärmung, um Rissbildungen zu vermeiden. Beim Laserschweißen kann die tiefe Einschweißtiefe genutzt werden, um robuste Verbindungen zu erzeugen, die den hohen mechanischen Anforderungen in der Automobil- und Luftfahrtindustrie standhalten. Die Kompatibilität mit CO2-Lasern ermöglicht zudem ein feines Schweißen von komplexen Geometrien.
Die Verwendung von Ytterbium-Faserlasern, wie sie in der Sidanus Fibre eingesetzt werden, bietet Vorteile bei der Bearbeitung von Werkzeugstählen durch ihre hohe Strahlqualität und die Möglichkeit, gepulst oder im Dauerstrichmodus zu arbeiten. Dies erlaubt eine präzise Kontrolle der Wärmeeinbringung und minimiert das Risiko von Rissbildungen.
Für weitere Informationen über die spezifischen Laserschweißtechniken und Werkstoffe, die in Ihrer Branche eingesetzt werden können, besuchen Sie unsere Blogbeiträge unter den angegebenen Links.
Aluminium: Reflexion, Poren und Heißrisse beherrschen
Beim Laserschweißen von Aluminium stellen die hohe Reflexion, die Porenbildung durch Wasserstoff und die Heißrissneigung spezifische Herausforderungen dar, die es zu meistern gilt. Diese Faktoren beeinflussen maßgeblich die Qualität und Zuverlässigkeit der Schweißverbindungen in industriellen Anwendungen, insbesondere in der Automobil- und Luftfahrtindustrie.
Reflexion und Absorption
Aluminium reflektiert einen Großteil der Laserenergie, was die effiziente Energieabsorption erschwert. Diese Problematik kann durch den Einsatz geeigneter Laserquellen wie dem Nd:YAG- oder Ytterbium-Faserlaser sowie durch Anpassung der Oberflächenbeschaffenheit gemindert werden. Die Reflexion kann durch die Verwendung von Laserquellen mit einer Wellenlänge von 1064 nm, wie sie bei den Nd:YAG-Lasern der Sidanus Light-Serie von Sigma Laser zu finden sind, reduziert werden. Die Anpassung der Oberflächenbeschaffenheit durch mechanische oder chemische Vorbehandlung kann ebenfalls die Absorption verbessern. Fraunhofer ILT – Laserschweißen von Metallen.
Porenbildung durch Wasserstoff
Die Porenbildung ist insbesondere beim Laserschweißen von Aluminium ein häufiges Problem, das durch Wasserstoff verursacht wird. Dieser entsteht oft durch Feuchtigkeit auf der Werkstückoberfläche oder in den Legierungen. Eine sorgfältige Vorbehandlung der Oberflächen und die Auswahl geeigneter Schutzgase können helfen, die Porenbildung zu minimieren. Typische Schutzgase wie Argon oder Helium werden verwendet, um die Bildung von Poren zu verhindern, indem sie die Atmosphäre während des Schweißprozesses stabilisieren.
Heißrissneigung der Legierungen
Die Heißrissneigung variiert je nach Legierungsgruppe. Während die 5xxx-Legierungen aufgrund ihres hohen Magnesiumgehalts weniger anfällig sind, weisen die 6xxx-Legierungen eine höhere Neigung zu Heißrissen auf. Dies erfordert eine präzise Steuerung der Prozessparameter und die Anwendung moderner Technologien wie der Super Pulse Technology (SPT), um die Schweißnahtqualität zu optimieren. Bei der Anwendung von Technologien wie der Super Pulse Technology, die in der Siega Fibre-Serie von Sigma Laser verfügbar ist, können die Schweißparameter so angepasst werden, dass die Heißrissbildung minimiert wird.
Für weiterführende Informationen über das Laserschweißen von Aluminium und andere Werkstoffe wie Kupfer und Titan, besuchen Sie unseren Blog.
Kupfer und Messing: Hochreflektierende NE-Metalle im Griff
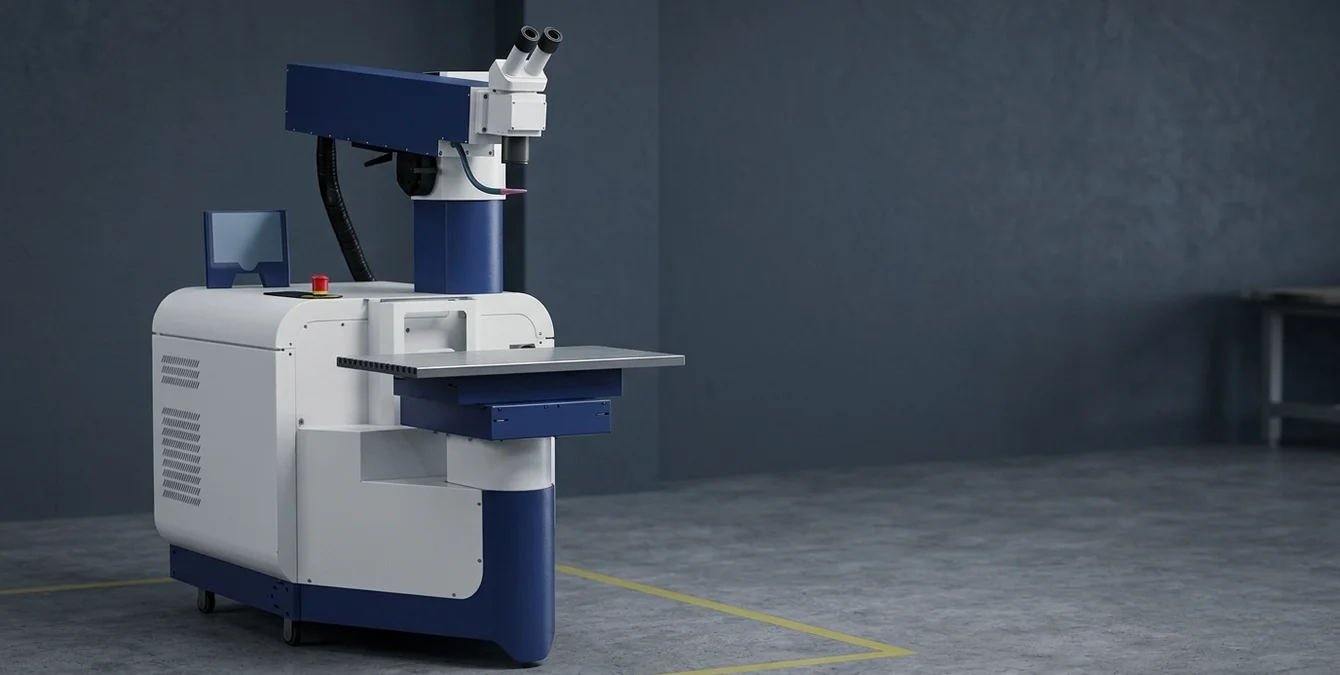
Das Laserschweißen von hochreflektierenden NE-Metallen wie Kupfer und Messing stellt besondere Herausforderungen, aber auch Chancen für die Fertigungsindustrie dar. Aufgrund ihrer hohen Reflexion und Wärmeleitfähigkeit erfordert die Bearbeitung dieser Werkstoffe spezifische Anpassungen in den Schweißparametern. In der E-Mobilität spielt Kupfer eine entscheidende Rolle, insbesondere bei Busbars, während Messing wegen seiner Neigung zur Entzinkung und Spritzerbildung besondere Aufmerksamkeit verlangt. Weitere Details finden Sie in unseren spezialisierten Artikeln über Kupfer und Messing.
Typische Herausforderungen beim Laserschweißen von Kupfer und Messing beinhalten die Kontrolle der Wärmeeinflusszone (WEZ), die bei Kupfer aufgrund der hohen Wärmeleitfähigkeit besonders klein gehalten werden muss, um Materialverzug zu vermeiden. Die Einschweißtiefe kann bei präzisen Anwendungen im Bereich von wenigen Millimetern liegen, abhängig von der Laserleistung und den spezifischen Materialeigenschaften.
Kupfer: Herausforderungen und Anwendungen
Die Bearbeitung von Kupfer erfordert aufgrund seiner hohen Wärmeleitfähigkeit eine präzise Steuerung der Energiezufuhr. Die Anwendungen des Laserschweißens von Kupfer reichen von der Elektronikfertigung bis zur Automobilindustrie. In Kombination mit der Super Pulse Technology (SPT) der Sigma-Laser-Anlagen lassen sich hochpräzise Schweißungen realisieren, die in der Herstellung von elektrischen Verbindungen, wie Busbars, entscheidend sind.
Die Verwendung von Ytterbium-Faserlasern, wie sie in der Sidanus Fibre eingesetzt werden, ermöglicht dank der Wellenlänge von 1070 nm eine effektive Absorption bei Kupfer, was die Effizienz des Schweißprozesses erhöht. Typische Laserleistungen für diese Anwendungen liegen im Bereich von 300 bis 600 W, was eine ausreichende Flexibilität für verschiedene Materialdicken bietet.
| Werkstoff | Typische Laserleistung | Einschweißtiefe | Besonderheiten |
|---|---|---|---|
| Edelstahl (z. B. 1.4301) | 100–500 W | Bis zu einigen Millimetern | Geringe Wärmeeinflusszone, gute Schweißbarkeit |
| Aluminium | 100–500 W | Bis zu einigen Millimetern | Hohe Wärmeleitfähigkeit, reduzierte Porenbildung |
| Kupfer | 100–500 W | Bis zu einigen Millimetern | Hohe Reflexion, spezielle Laserparameter erforderlich |
| Werkzeugstahl (z. B. 1.2343) | 100–500 W | Bis zu einigen Millimetern | Geringe Wärmeeinflusszone, minimierter Verzug |
Alle Werte sind typische Bereiche für metallische Werkstoffe und nicht spezifisch für ein Sigma Laser Modell. Quelle: Fraunhofer ILT.
Messing: Prozesssteuerung und Qualitätssicherung
Beim Laserschweißen von Messing ist die Gefahr der Entzinkung ein kritischer Faktor, der durch optimierte Prozessparameter minimiert werden kann. Die Nutzung von CO2-Lasern bietet eine Möglichkeit für das Feinschweißen, um die Oberflächenqualität zu verbessern. Die Anlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, ermöglichen eine flexible Anpassung der Prozesseinstellungen, um die spezifischen Anforderungen von Messing zu erfüllen.
Die Anpassung der Pulsdauer und der Energiezufuhr ist entscheidend, um die Entzinkung zu minimieren und eine homogene Schweißnaht zu gewährleisten. Typische Pulsdauern reichen von 0,5 bis 20 ms, was eine präzise Kontrolle der Wärmeeinbringung erlaubt.
Der Einsatz von Laserschweißverfahren bei NE-Metallen erfordert ein tiefes Verständnis der Materialeigenschaften und der Prozessvariablen, um die gewünschte Schweißqualität zu erreichen. Für detaillierte Informationen und industrielle Anwendungen besuchen Sie unsere themenspezifischen Blogartikel.
Die Qualifizierung von Schweißverfahren für metallische Werkstoffe erfolgt gemäß der Norm EN ISO 15614, die die Anforderungen an die Schweißnahtqualität und Prozessstabilität festlegt. Dies ist besonders wichtig bei der Verarbeitung von NE-Metallen, um die Integrität der Schweißverbindungen sicherzustellen.
Titan: Reaktiver Werkstoff mit Medizintechnik-Anschluss
Titan, bekannt für seine exzellente Korrosionsbeständigkeit und Festigkeit, ist ein bevorzugter Werkstoff in der Medizintechnik und Luftfahrt. Beim Laserschweißen von Titan ist eine sorgfältige Gasabdeckung unerlässlich, um Oxidation zu vermeiden und die Bildung von Anlauffarben zu minimieren. Diese Anlauffarben dienen als Indikatoren für die Qualität der Schweißnaht und können auf unzureichenden Oxidationsschutz hinweisen.
Oxidationsschutz durch Gasabdeckung
Beim Laserschweißen reaktiver Werkstoffe wie Titan ist der Schutz vor Luftsauerstoff entscheidend. Eine Schutzgasabdeckung, häufig mit Argon oder Helium, verhindert die Bildung von Oxiden in der Wärmeeinflusszone (WEZ) und sorgt für eine homogene Schweißnaht. Dies ist besonders wichtig in der Fertigung von Implantaten, wo absolute Reinheit und Festigkeit gefordert sind.
Anlauffarben als Qualitätsindikator
Anlauffarben auf der Schweißnahtoberfläche können auf unzureichenden Schutz während des Schweißprozesses hinweisen. In der Praxis ist ein heller, silbriger Farbton ein Zeichen für eine optimale Schweißnahtqualität. Dunklere Verfärbungen deuten auf eine erhöhte Oxidation hin und sollten vermieden werden.
Die Einhaltung der Normen, wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren für metallische Werkstoffe beschreibt, ist essenziell, um die Qualität und Sicherheit der Schweißverbindungen zu gewährleisten DIN EN ISO 15614-11.
Industrieanwendungen und Prozessintegration
In der Luft- und Raumfahrt sowie in der Medizintechnik wird Titan häufig für Bauteile eingesetzt, die hohen Belastungen standhalten müssen. Die Verarbeitung von Titan mit Lasern ermöglicht es, präzise und robuste Verbindungen zu schaffen, die den strengen Anforderungen dieser Branchen gerecht werden. Für die Herstellung aktiver Implantate bieten sich Lösungen wie die Sidanus Light oder die Sidanus Fibre an, die durch ihre flexible Anpassbarkeit an unterschiedliche Bauteilgeometrien überzeugen.
Für das Feinschweißen von Titan können auch CO2-Laser zum Einsatz kommen, insbesondere wenn es um die Verarbeitung dünner Materialien geht. Die Wahl des geeigneten Lasersystems hängt dabei von den spezifischen Anforderungen der Anwendung ab.
Die Integration von automatisierten Laserschweißsystemen, wie den Simass Base Unit / Slide / Rotate, ermöglicht eine hohe Wiederholgenauigkeit und Prozesssicherheit, was besonders in der Serienproduktion von Vorteil ist. Diese Systeme sind ideal für Anwendungen, die eine hohe Präzision und Flexibilität erfordern, wie in der Medizintechnik und Elektronikindustrie.
Sonderfälle der Blechverarbeitung: Verzinkter Stahl und Dünnblech
Verzinkter Stahl: Zinkausgasung und Spaltmaßstrategie
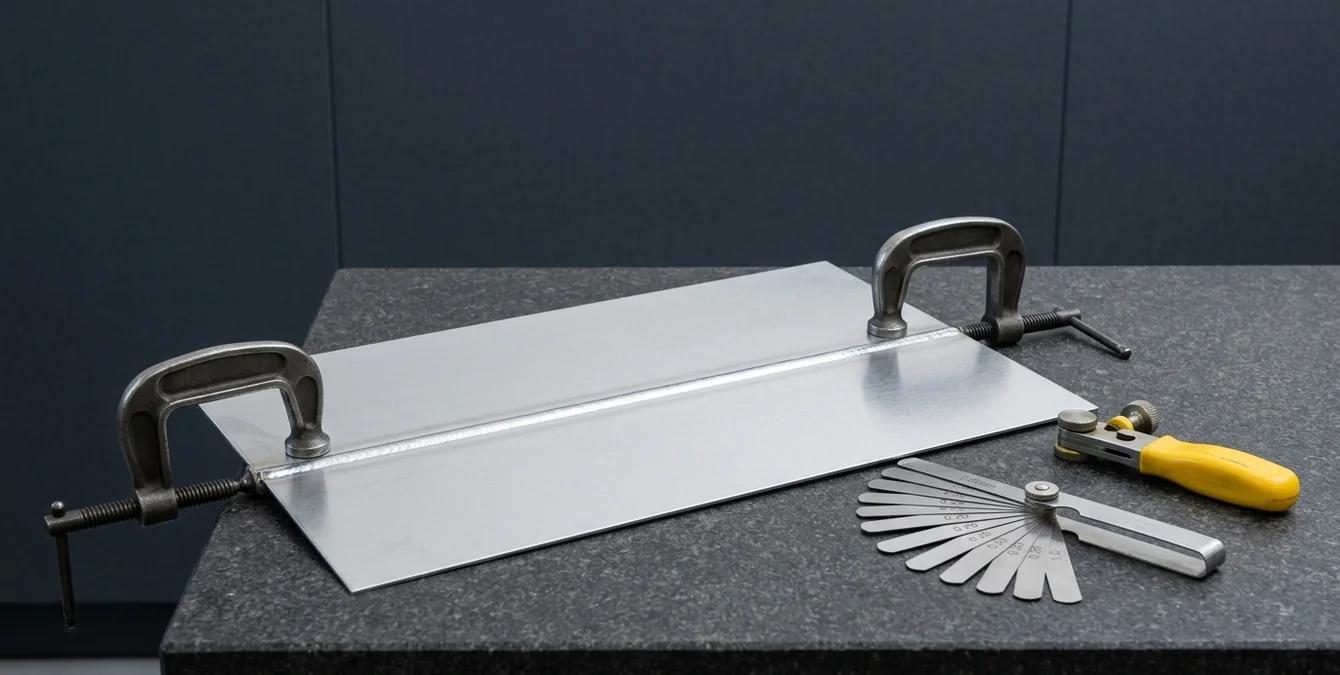
Beim Laserschweißen von verzinktem Stahl spielt die Zinkausgasung eine entscheidende Rolle für die Qualität der Schweißnaht. Um dies zu minimieren, ist eine präzise Spaltmaßstrategie notwendig, die eine kontrollierte Ausgasung ermöglicht und die Bildung von Porositäten reduziert. Die detaillierte Betrachtung der Zinkausgasung bietet weitere Einblicke in die Optimierung des Schweißprozesses.
Typischerweise wird beim Laserschweißen von verzinktem Stahl eine Spaltbreite von etwa 0,1 bis 0,2 mm empfohlen, um eine effektive Ausgasung zu gewährleisten und die Bildung von Poren zu minimieren. Die Verwendung von Schutzgasen wie Argon kann zusätzlich die Schweißnahtqualität verbessern, indem es die Oxidation während des Schweißprozesses reduziert.
Dünnblech: Verzugsarmes Fügen durch Wärmearme Pulsführung
Das Laserschweißen von Dünnblechen, insbesondere ab einer Dicke von 0,1 mm, erfordert eine verformungsarme Bearbeitung. Hierbei ist die wärmearme Pulsführung entscheidend, da sie eine geringe Wärmeeinflusszone gewährleistet und somit Materialverzug minimiert. Die Kombination mit weiteren Dünnblechstrategien optimiert die Schweißqualität erheblich.
Die Wärmeeinflusszone (WEZ) kann durch die Anpassung der Pulsdauer und -energie, typischerweise im Bereich von 0,5 bis 20 ms und bis zu 170 J bei Sigma-Anlagen, optimiert werden. Dies minimiert den Verzug und ermöglicht präzise Schweißverbindungen auch bei komplexen Geometrien.
Zusätzlich bieten Anlagen von Sigma Laser, wie die Sidanus Light und Sineo Light, flexible Anpassungsmöglichkeiten für verschiedene Blechdicken und -materialien. Durch die Integration von Technologien wie der Schwenkoptik (Swivel Optics) wird eine präzise Steuerung des Laserstrahls sichergestellt, was besonders bei komplizierten Geometrien von Vorteil ist. Die Möglichkeit, CO2-Laser für das Feinschweißen von Werkstoffen einzusetzen, erweitert die Anwendungsmöglichkeiten erheblich.
Die Sidanus Light arbeitet mit einem Nd:YAG-Laser, der eine Wellenlänge von 1064 nm nutzt und Leistungen bis zu 500 W erreicht. Diese Systeme sind besonders geeignet für Anwendungen, die eine hohe Präzision und geringe Wärmeeinflusszonen erfordern, wie sie in der Medizintechnik und Elektronik üblich sind.
- Optimierung der Schweißnahtqualität durch gezielte Spaltmaßstrategien bei verzinktem Stahl
- Reduzierung von Materialverzug durch wärmearme Pulsführung bei Dünnblechen
- Erweiterte Anwendungsmöglichkeiten durch den Einsatz von CO2-Lasern
Die Kombination dieser Strategien ermöglicht es, selbst anspruchsvolle Schweißaufgaben effizient und mit hoher Präzision zu bewältigen, was die Wirtschaftlichkeit einer Laserschweißanlage signifikant steigert.
Zur Sicherstellung der Prozessqualität kann die Qualifizierung von Schweißverfahren gemäß EN ISO 15614-11 erfolgen, welche die Anforderungen an die Schweißverfahrensprüfung für metallische Werkstoffe festlegt DIN EN ISO 15614-11.
Mischverbindungen: Unterschiedliche Metalle sicher fügen
Das Laserschweißen von unterschiedlichen Werkstoffen bietet eine präzise und effiziente Möglichkeit, um Mischverbindungen zu realisieren. Bei der Verarbeitung diverser Metalle wie Aluminium, Kupfer oder Titan ist die Frage der metallurgischen Verträglichkeit von Bedeutung, insbesondere hinsichtlich der Bildung intermetallischer Phasen. Diese können die mechanischen Eigenschaften der Schweißnaht beeinträchtigen, weshalb eine sorgfältige Prozessstrategie entscheidend ist.
Metallurgische Verträglichkeit
Beim Schweißen von Aluminium und Kupfer ist die Kontrolle der Wärmeeinflusszone (WEZ) besonders wichtig. Der Einsatz von Faserlasern in Anlagen wie der Sidanus Fibre ermöglicht eine präzise Steuerung der Energieeinbringung, um unerwünschte Mikrostrukturen zu vermeiden. Typischerweise wird eine geringe WEZ angestrebt, um die Materialeigenschaften nicht negativ zu beeinflussen. Für die Verschweißung von Titan kann alternativ ein Nd:YAG-Laser verwendet werden, der sich durch seine hohe Spitzenleistung für das Feinschweißen eignet.
Die metallurgische Verträglichkeit wird auch durch die Auswahl geeigneter Füllmaterialien und die Anpassung der Laserparameter, wie Pulsdauer und Wiederholrate, optimiert. Hierbei sind die Normen der DIN EN ISO 15614 für die Qualifizierung von Schweißverfahren relevant, um die Qualität der Schweißverbindung sicherzustellen.
Prozessstrategien
Eine erfolgreiche Verbindung unterschiedlicher Metalle erfordert die Anpassung der Schweißparameter, um die Einschweißtiefe optimal zu gestalten. Die Sineo Light und andere mobile Anlagen von Sigma Laser bieten durch ihre flexible Konfiguration zahlreiche Möglichkeiten, individuelle Prozessstrategien zu entwickeln. Dies ist besonders relevant für Anwendungen in der Medizintechnik und der Automobilindustrie, wo hohe Präzision gefordert ist. Typische Einschweißtiefen liegen im Bereich von 0,1 bis 2 mm, abhängig von der Materialkombination und den spezifischen Anforderungen.
Die Anpassung der Laserparameter, wie der Pulsenergie und der Strahlfokussierung, ermöglicht es, die mechanischen Eigenschaften der Schweißnaht zu optimieren und die Bildung unerwünschter intermetallischer Phasen zu minimieren. Für weitere Details zu Mischverbindungen und spezifischen Prozessstrategien beim Laserschweißen von Aluminium, Kupfer und anderen Werkstoffen, besuchen Sie unseren Blogbeitrag.
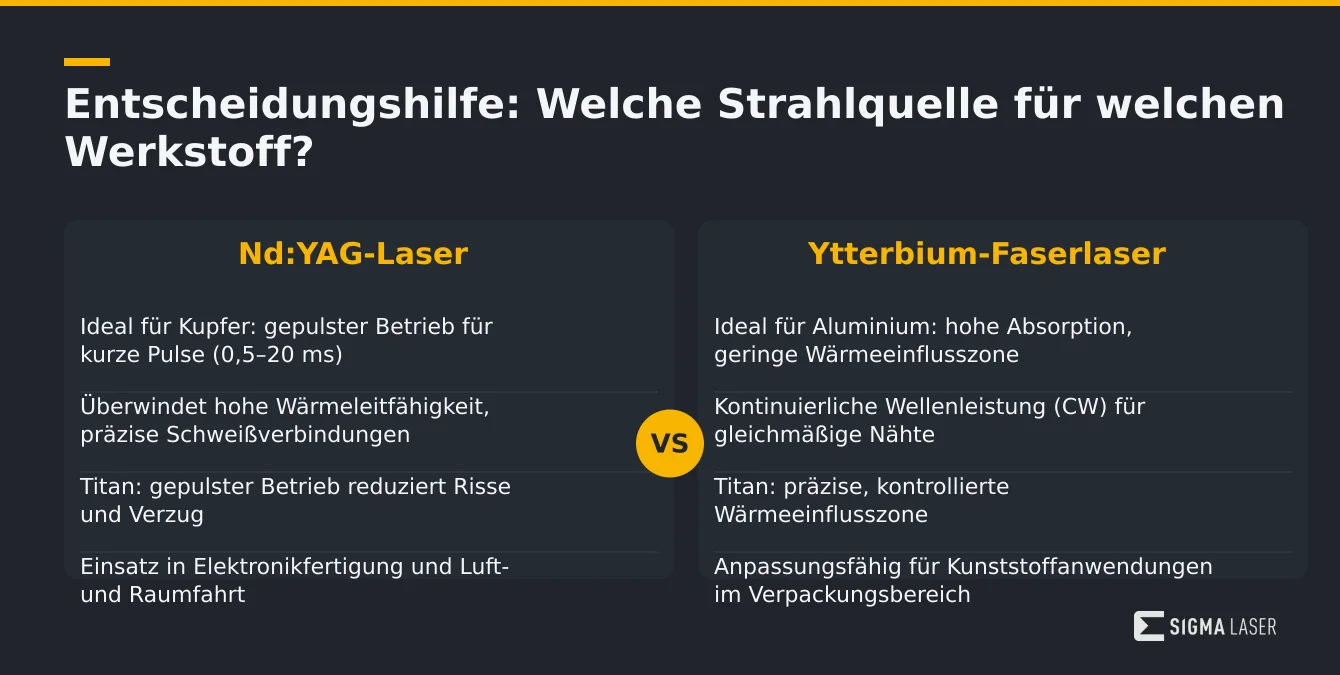
Entscheidungshilfe: Welche Strahlquelle für welchen Werkstoff?
Die Auswahl der richtigen Strahlquelle für das Laserschweißen ist entscheidend für die Qualität und Effizienz der Schweißverbindungen. Sigma-Laser-Anlagen bieten zwei Hauptstrahlquellen: Nd:YAG- und Ytterbium-Faserlaser. Beide Systeme haben spezifische Vorteile, abhängig von der Werkstoffgruppe und den gewünschten Schweißergebnissen.
Aluminium
Beim Laserschweißen von Aluminium sind Ytterbium-Faserlaser besonders geeignet. Sie bieten eine hohe Absorption und eine geringe Wärmeeinflusszone, was die Verformung minimiert. Die kontinuierliche Wellenleistung (CW) ermöglicht gleichmäßige Schweißnähte, ideal für Anwendungen in der Automobilindustrie. Typische Einschweißtiefen können je nach Legierung und Materialdicke variieren, liegen aber oft im Bereich von bis zu einigen Millimetern.
| Werkstoff | Herausforderung | Lösung im Laserschweißen |
|---|---|---|
| Aluminium | Hohe Wärmeleitfähigkeit | Anpassung der Laserparameter, Nutzung von Faserlasern (1070 nm) |
| Kupfer | Hohe Reflexion, geringe Absorption | Faserlaser mit hoher Strahlqualität, präzise Fokussierung |
| Titan | Rissneigung, Oxidation | Geringe Wärmeeinflusszone, präzise Steuerung der Parameter |
| Kunststoffe | Thermische Zersetzung, geringe Absorption | Angepasste Wellenlänge, Zusatzstoffe zur Absorptionssteigerung |
Die Lösungen beziehen sich auf allgemeine Laserschweißstrategien und nicht auf spezifische Sigma Laser Modelle.
Kupfer
Für das Laserschweißen von Kupfer empfiehlt sich der gepulste Nd:YAG-Laser. Dank seiner kurzen Pulse kann er die hohe Wärmeleitfähigkeit von Kupfer effektiv überwinden und präzise Schweißverbindungen erzeugen. Dies ist besonders in der Elektronikfertigung von Vorteil. Die Pulsdauern im Bereich von 0,5 bis 20 ms ermöglichen eine genaue Steuerung der Energieeinbringung.
Titan
Titan erfordert eine kontrollierte Wärmeeinflusszone. Hier sind Nd:YAG- und Ytterbium-Faserlaser gleichermaßen geeignet. Beide bieten die Präzision, die in der Luft- und Raumfahrt benötigt wird. Der gepulste Betrieb verringert die Gefahr von Rissen und Verzug. Industrielle Standards wie die EN ISO 15614-11 sind hierbei für die Qualifizierung der Schweißverfahren relevant DIN EN ISO 15614-11.
Kunststoffe
Beim Laserschweißen von Kunststoffen spielt die Wellenlänge eine entscheidende Rolle. Hier eignen sich CO2-Laser, die durch ihre längere Wellenlänge eine gute Absorption in vielen Kunststoffen erreichen. Die Anlagen von Sigma Laser bieten jedoch auch Anpassungen mit Ytterbium-Faserlasern für spezielle Anwendungen im Verpackungsbereich. Die Anpassungsfähigkeit der Faserlaser ermöglicht eine präzise Steuerung der Energie, um eine optimale Schweißqualität zu gewährleisten.
Für detaillierte Informationen zu den spezifischen Prozessparametern und zur optimalen Nutzung der Sigma-Laser-Anlagen besuchen Sie unseren Blogartikel über die Wahl der richtigen Strahlquelle.
Nächste Schritte: Schweißmuster aus Ihrem Werkstoff
Das Laserschweißen bietet präzise und effiziente Lösungen für verschiedenste Werkstoffe in der industriellen Fertigung. Ob Aluminium, Kupfer, Titan oder Kunststoffe – die spezifische Anpassung der Laserschweißparameter ermöglicht eine optimale Einschweißtiefe und minimiert die Wärmeeinflusszone (WEZ). Um den Prozess für Ihren spezifischen Anwendungsfall zu optimieren, ist es wichtig, ein Schweißmuster aus Ihrem Werkstoff zu erstellen.
Schweißmuster anfordern
Stellen Sie ein Musterteil aus Ihrem Werkstoff bereit und fordern Sie ein spezifisches Schweißmuster an. Unsere Experten bei Sigma Laser analysieren die Anforderungen und erstellen ein maßgeschneidertes Schweißmuster, das die Eigenschaften Ihres Materials berücksichtigt. Dies ist besonders wichtig beim Laserschweißen von Aluminium, da es eine hohe Wärmeleitfähigkeit aufweist und spezielle Anpassungen erfordert.
Besonders bei Aluminiumlegierungen, wie der Werkstoffnummer 3.3206 (AlMg3), ist eine präzise Steuerung der Laserparameter entscheidend, um Porenbildung und Rissbildung zu vermeiden. Die Anpassung der Pulsdauer und der Energieeinbringung sind hierbei von zentraler Bedeutung.
Anwendungsberatung
Unsere erfahrenen Ingenieure bieten Anwendungsberatung, um sicherzustellen, dass die Laserschweißlösung perfekt auf Ihre Produktionsanforderungen abgestimmt ist. Wir berücksichtigen Faktoren wie die Materialdicke, die geforderte Nahtfestigkeit und die Produktionsgeschwindigkeit. Während CO2-Laser für das Feinschweißen eine Option darstellen, bieten Faserlaser eine höhere Effizienz und Flexibilität für unterschiedliche Werkstoffe.
Die Einhaltung von Normen wie der EN ISO 15614-11 ist entscheidend für die Qualifizierung von Schweißverfahren für metallische Werkstoffe, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten DIN EN ISO 15614-11.
- Bereitstellung eines Musterteils aus Ihrem Werkstoff
- Anforderung eines spezifischen Schweißmusters
- Individuelle Anwendungsberatung durch unsere Experten
Erfahren Sie mehr über die Möglichkeiten und Vorteile des Laserschweißens von verschiedenen Werkstoffen in unserem umfassenden Leitfaden.
Häufig gestellte Fragen
Welche Metalle können mit Laserschweißen verbunden werden?
Laserschweißen eignet sich hervorragend für eine Vielzahl von Metallen, darunter Edelstahl (z.B. 1.4301), Aluminium, Titan und Nickelbasislegierungen. Die präzise Energiezufuhr ermöglicht auch die Verbindung unterschiedlicher Werkstoffe, was in der Automobil- und Luftfahrtindustrie von Vorteil ist.
Welche Vorteile bietet das Laserschweißen gegenüber herkömmlichen Verfahren?
Wie wirkt sich die Wärmeeinflusszone beim Laserschweißen aus?
Die Wärmeeinflusszone (WEZ) beim Laserschweißen ist im Vergleich zu konventionellen Verfahren deutlich kleiner. Dies minimiert thermische Spannungen und Verformungen, was besonders bei empfindlichen oder dünnen Materialien von Vorteil ist.
Welche Lasertypen werden in Sigma-Anlagen verwendet?
Sigma-Anlagen nutzen Nd:YAG- und Ytterbium-Faserlaser. Diese Lasertypen bieten eine hohe Strahlqualität und Leistungsdichte, was sie ideal für präzise und schnelle Schweißprozesse macht.
Welche Faktoren beeinflussen die Kosten beim Laserschweißen?
Die Kosten beim Laserschweißen werden durch Faktoren wie Materialdicke, Schweißgeschwindigkeit und Anlagenkonfiguration beeinflusst. Effizienzgewinne und reduzierte Nachbearbeitungskosten können die Investition jedoch schnell amortisieren. Ein detailliertes Rechenbeispiel im Artikel zeigt die Wirtschaftlichkeitslogik auf.
Wie profitieren anspruchsvolle Werkstoffe wie Kupfer oder Aluminium vom Laserschweißen mit Sigma Laser?
Sigma Laser setzt auf Super Pulse Technology (SPT) für kontrollierten Wärmeeintrag und gleichmäßige, verzugsarme Nähte – auch bei wärmeleitfähigen Werkstoffen wie Kupfer oder Aluminium. Die 5-Achs-CNC-Kinematik ermöglicht präzise Schweißungen an komplexen Geometrien, ohne Bauteilgröße oder -gewicht zu begrenzen.
Quellen
- DIN EN ISO 4063: Schweiß- und verwandte Prozesse – Prozessnummern — Diese Norm spezifiziert die Prozessnummern für Schweiß- und verwandte Prozesse, einschließlich Laserschweißen.
- Fraunhofer ILT – Laserschweißen von Metallen — Fraunhofer ILT bietet umfassende Informationen und Forschungsergebnisse zum Laserschweißen von Metallen.
- DIN EN ISO 15614-11: Qualifizierung von Schweißverfahren für metallische Werkstoffe — Diese Norm behandelt die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen, für metallische Werkstoffe.
- ISO 15609-4: Specification and qualification of welding procedures for metallic materials — Internationale Norm zur Spezifikation und Qualifizierung von Schweißverfahren für metallische Werkstoffe, einschließlich Laserschweißen.
- DGUV Information 209-002: Schweißtechnische Arbeiten — Diese DGUV Information behandelt Sicherheitsaspekte und technische Details zu schweißtechnischen Arbeiten, einschließlich Laserschweißen.
- Zeitschrift für wirtschaftlichen Fabrikbetrieb (ZWF) — Fachzeitschrift mit Artikeln zu aktuellen Entwicklungen und Forschung im Bereich der Fertigungstechnik, einschließlich Laserschweißen.
- Welding and Cutting – Fachzeitschrift — Internationale Fachzeitschrift mit Artikeln zu Schweiß- und Schneidtechnologien, einschließlich Laserschweißen.


