- Das Wichtigste in Kürze
- Was macht artfremde Metallpaarungen so anspruchsvoll?
- Intermetallische Phasen als Herausforderung
- Unterschiedliche Schmelzpunkte und Wärmeeinflusszone
- Wärmeleitfähigkeiten und Ausdehnungskoeffizienten
- Welche Metallkombinationen lassen sich schweißen? Die Verträglichkeitsmatrix
- Verträglichkeitsmatrix
- Wie begrenzen Sie intermetallische Phasen im Schmelzbad?
- Strahlversatz und Aufmischungskontrolle
- Gepulster Betrieb und Energiedosierung
- Nahtgeometrie und Zwischenschichten
- Fallgruppe Kupfer: Cu-Al, Cu-Stahl, Cu-Ni richtig einordnen
- Cu-Al-Paarungen in der E-Mobilität
- Cu-Stahl und Cu-Ni: Besondere Herausforderungen
- Prüfen statt hoffen: Bewertung einer Mischverbindung
- Schliffbildanalyse
- Härteverlauf
- Scher- und Zugversuch
- Musterteile und Parameterstudien: der belastbare Weg zur Mischverbindung
- Erprobung an Musterteilen
- Industrielle Anwendungen
- Schweißmuster anfordern
- Häufig gestellte Fragen
- Welche Metalle können mit Laserschweißen verbunden werden?
- Wie funktioniert das Laserschweißen von ungleichen Metallen?
- Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen?
- Welche Lasertypen werden bei Sigma-Anlagen verwendet?
- Welche Rolle spielt die 5-Achs-Kinematik bei Sigma-Anlagen?
- Können Sigma-Anlagen vor Ort für Reparaturen eingesetzt werden?
- Welche Schulungen bietet Sigma für die Bedienung ihrer Anlagen an?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Verschiedene Metalle verschweißen per Laser ist besonders effizient, da Nd:YAG- und Ytterbium-Faserlaser von Sigma präzise Wärmeeinflusszonen steuern und so Mischverbindungen ermöglichen. Die 5-Achs-Kinematik unserer Anlagen erlaubt das Fügen komplexer Geometrien, während die Super Pulse Technology die Einschweißtiefe optimiert. Typische Werkstoffe wie 1.4301 und 1.2343 können zuverlässig verbunden werden. Entwickelt in Hanau, bieten unsere Systeme Flexibilität für unbegrenzte Bauteilgrößen und werden von führenden Unternehmen wie Airbus und Siemens eingesetzt.
Das Wichtigste in Kürze
Laserschweißen bietet eine präzise und effektive Methode, um verschiedene Metalle miteinander zu verbinden. Die Technologie ermöglicht es, anspruchsvolle Materialien wie Edelstahl (1.4301) und Werkzeugstahl (1.2343) effizient zu verschweißen, wobei die Wärmeeinflusszone (WEZ) minimiert wird. Entwicklungsingenieure profitieren von der Flexibilität und Präzision dieser Methode, insbesondere bei der Verarbeitung komplexer Bauteile.
- Die 5-Achs-Kinematik (X·Y·Z·C·D) unserer Sigma-Anlagen ermöglicht eine flexible Bearbeitung und präzise Positionierung beim Schweißen unterschiedlicher Metalle.
- Mit Nd:YAG- und Ytterbium-Faserlasern können Sie die Einschweißtiefe und die Qualität der Schweißnaht optimal steuern, selbst bei schwierigen Materialkombinationen.
- Dank der Super Pulse Technology ist es möglich, die Wärmeeinflusszone (WEZ) zu minimieren und die Materialverformung zu reduzieren.
- Durch die Nutzung der Leica-10×-Optik wird eine hohe Präzision bei der Fokussierung des Lasers erreicht, was besonders bei kleinen und filigranen Bauteilen von Vorteil ist.
- Unsere mobilen Lasersysteme ermöglichen die Reparatur vor Ort, was Ausfallzeiten reduziert und die Prozesskette optimiert.
- Die Entwicklung und Fertigung der Anlagen erfolgt in Hanau, was für höchste Qualitätsstandards und Innovation steht.
- Referenzkunden wie Airbus, Siemens und Continental vertrauen auf die Leistungsfähigkeit und Zuverlässigkeit unserer Laserschweißtechnologie.
Diese Vorteile machen das Laserschweißen zu einer attraktiven Option für Entwicklungsingenieure, die nach effizienten und präzisen Schweißlösungen suchen. Im Folgenden erfahren Sie mehr über die spezifischen Techniken und die Vor- und Nachteile des Laserschweißens unterschiedlicher Metalle.
Was macht artfremde Metallpaarungen so anspruchsvoll?
Das Verschweißen verschiedener Metalle mit einem Laser stellt eine technische Herausforderung dar, die weit über das einfache Verbinden artgleicher Werkstoffe hinausgeht. Die Kernphysik dieser Aufgabe liegt in der Entstehung spröder intermetallischer Phasen im Schmelzbad, die durch stark unterschiedliche chemische und physikalische Eigenschaften der beteiligten Metalle hervorgerufen werden. Besonders anspruchsvoll wird es, wenn Metalle mit unterschiedlichen Schmelzpunkten, Wärmeleitfähigkeiten und Ausdehnungskoeffizienten aufeinandertreffen.
Intermetallische Phasen als Herausforderung
In einem Schmelzbad aus zwei unterschiedlichen Metallen können sich intermetallische Phasen bilden, die oft spröder sind als die Ausgangswerkstoffe. Diese Phasen entstehen durch die chemische Reaktion der Metalle bei hohen Temperaturen und können die mechanischen Eigenschaften der Schweißnaht erheblich beeinträchtigen. Trotz der Präzision, die das Laserschweißen bietet, ist es herausfordernd, diese Phasenbildung vollständig zu vermeiden, was die Prozesssteuerung besonders anspruchsvoll macht. Eine präzise Steuerung der Laserparameter, wie Pulsdauer und Energieeintrag, ist entscheidend, um die Bildung solcher Phasen zu minimieren.
Unterschiedliche Schmelzpunkte und Wärmeeinflusszone
Beim Laserschweißen von Aluminium und anderen Metallen wie Edelstahl oder Kupfer spielen die unterschiedlichen Schmelzpunkte eine entscheidende Rolle. Ein Metall kann bereits schmelzen, während das andere gerade erst beginnt, sich zu erwärmen, was zu ungleichmäßigen Schweißnähten führt. Die Wärmeeinflusszone (WEZ) muss so kontrolliert werden, dass beide Metalle gleichmäßig miteinander verbunden werden, ohne ihre Struktur zu beeinträchtigen. Typische WEZ-Breiten beim Laserschweißen liegen im Bereich von wenigen Mikrometern bis zu mehreren Millimetern, abhängig von der Laserleistung und den Materialeigenschaften.
Wärmeleitfähigkeiten und Ausdehnungskoeffizienten
Metalle wie Kupfer haben eine hohe Wärmeleitfähigkeit, während andere wie Titan in dieser Hinsicht weniger effizient sind. Diese Unterschiede beeinflussen die Ausdehnung und die Abkühlgeschwindigkeit der Metalle, was zu Spannungen in der Schweißnaht führen kann. Um diese Herausforderungen zu meistern, setzen Anlagen von Sigma Laser auf innovative Technologien wie die Super Pulse Technology, die eine präzise Steuerung des Energieeintrags ermöglicht. Diese Technologie erlaubt es, den Energieeintrag so zu modulieren, dass die Wärmeverteilung gleichmäßiger erfolgt und die Gefahr von Rissen oder Verformungen reduziert wird.
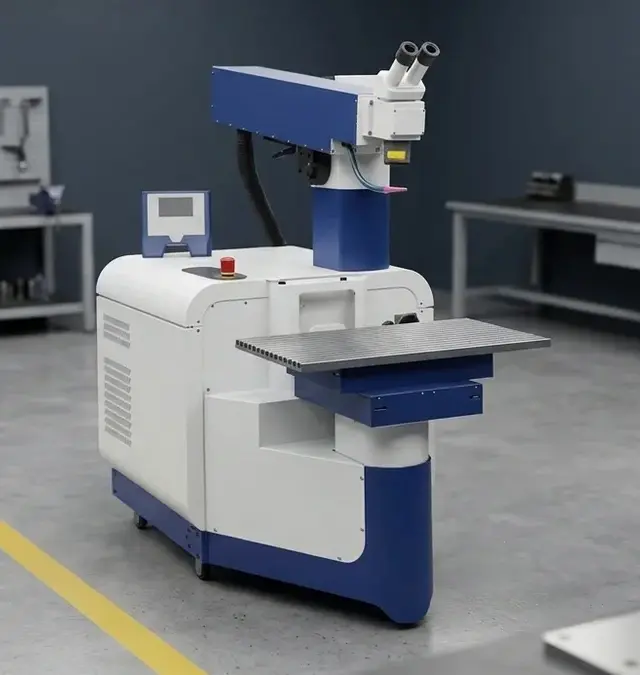
Durch den Einsatz von Sigma-Laser-Anlagen, wie der Sidanus Light oder der Sineo Fibre, erhalten Ingenieure die Möglichkeit, verschiedene Metalle effizient zu verschweißen. Diese Systeme bieten durch die Verwendung von Nd:YAG- oder Faserlasern und die Integration von Technologien wie der Schwenkoptik (Swivel Optics) eine flexible Lösung für komplexe industrielle Anwendungen. Die Sidanus Light, mit einer Spitzenleistung von bis zu 13 kW, ermöglicht das präzise Schweißen von Materialien mit unterschiedlichen thermischen Eigenschaften, während die Sineo Fibre durch ihre hohe Frequenz von bis zu 1000 Hz besonders für Anwendungen geeignet ist, die eine schnelle und präzise Bearbeitung erfordern.
Welche Metallkombinationen lassen sich schweißen? Die Verträglichkeitsmatrix
Das Laserschweißen ermöglicht die Verbindung von verschiedenen Metallen, die mit traditionellen Verfahren oft schwer oder gar nicht kombinierbar sind. Dank der präzisen Steuerung der Wärmeeinflusszone (WEZ) lassen sich spezifische Metallpaarungen effizient verschweißen. Dennoch ist die Verträglichkeit der Materialien ein entscheidender Faktor für den Erfolg des Schweißprozesses.
Typischerweise werden beim Laserschweißen Wellenlängen um 1064 nm für Nd:YAG-Laser und 1070 nm für Ytterbium-Faserlaser verwendet, was eine hohe Präzision und geringe Wärmeeinflusszone ermöglicht. Die Eindringtiefe kann je nach Material und Laserleistung variieren, liegt aber in der Regel im Bereich von wenigen Millimetern bei sub-kW-Leistungen. Die Strahlqualität, gemessen durch den M²-Wert, ist ein entscheidender Faktor für die Fokussierbarkeit und damit die Schweißqualität Fraunhofer IWS. Die Schweißgeschwindigkeit hängt von der Materialdicke und der Laserleistung ab und kann typischerweise einige Meter pro Minute erreichen.
Verträglichkeitsmatrix
| Metallkombination | Verträglichkeit | Begründung |
|---|---|---|
| Stahl ↔ Edelstahl | Gut | Ähnliche thermische Ausdehnung und gute mechanische Verbindung. |
| Cu ↔ Ni | Sehr gut | Lückenlos mischbar, keine spröden Phasen. |
| Cu ↔ Al | Kritisch | Bildung von Al2Cu-Phasen, die zu Sprödigkeit führen können. |
| Stahl ↔ Al | Sehr kritisch | FeAl-Phasenbildung, die die Festigkeit beeinträchtigt. |
| Ti ↔ Stahl | Praktisch nicht schweißbar | Bildung von TiFe-Phasen, die eine Verbindung unmöglich machen. |
| Ni als Zwischenschicht | Vermittler | Ermöglicht die Verbindung von schwer kombinierbaren Materialien. |
Die Auswahl der richtigen Metallkombination ist entscheidend für die Qualität und Langlebigkeit der Schweißverbindung. So sind beispielsweise beim Laserschweißen von Aluminium spezifische Parameter notwendig, um die Bildung spröder Phasen zu vermeiden. Ähnliches gilt für das Laserschweißen von Edelstahl, das wegen seiner Korrosionsbeständigkeit in vielen Industrien bevorzugt wird.
Um die idealen Schweißparameter zu ermitteln, empfiehlt sich der Einsatz von Sigma-Laser-Anlagen wie der Sineo Light (Nd:YAG) oder der Sineo Fibre (Faserlaser), die mit ihrer flexiblen 5-Achs-Kinematik eine präzise Anpassung an die spezifischen Anforderungen der verschiedenen Materialien ermöglichen. Die Sineo Light bietet eine Pulsdauer von 0,05 bis 50 ms und eine Frequenz von 0,05 bis 40 Hz, was eine hohe Flexibilität bei der Bearbeitung unterschiedlicher Materialien gewährleistet.
Durch die Verwendung der Super Pulse Technology können auch anspruchsvolle Materialien wie Kupfer oder Titan effizient und zuverlässig verarbeitet werden. Diese Technologie minimiert die Wärmeeinflusszone, was besonders bei temperaturempfindlichen Materialien von Vorteil ist. Die Super Pulse Technology ermöglicht es, gleichmäßige und verzugsarme Nähte zu erzeugen, indem sie den Wärmeeintrag kontrolliert und so die Qualität der Schweißverbindung verbessert.
Wie begrenzen Sie intermetallische Phasen im Schmelzbad?
Beim Laserschweißen von verschiedenen Metallen können intermetallische Phasen im Schmelzbad die mechanischen Eigenschaften der Naht beeinträchtigen. Um diese Phasen zu minimieren, sind spezifische Prozessstrategien erforderlich. In der industriellen Praxis spielen der Strahlversatz, die Aufmischungskontrolle sowie die Nahtgeometrie eine entscheidende Rolle.
Strahlversatz und Aufmischungskontrolle
Ein bewährter Ansatz zur Begrenzung intermetallischer Phasen ist der gezielte Strahlversatz auf den weniger kritischen Werkstoffpartner. Dies minimiert die Bildung unerwünschter Phasen, indem der Energieeintrag auf den stabileren Werkstoff fokussiert wird. Dabei kann die Super Pulse Technology (SPT) von Sigma Laser helfen, die notwendige Energiedosierung präzise zu steuern und die Aufmischung zu kontrollieren.
Typischerweise werden beim Laserschweißen von Aluminium mit Edelstahl spezifische Parameter wie eine reduzierte Einschweißtiefe und eine kontrollierte Wärmeeinflusszone (WEZ) verwendet, um die Bildung intermetallischer Phasen zu minimieren. Die WEZ kann dabei in einem Bereich von wenigen Millimetern gehalten werden, um die mechanischen Eigenschaften der Naht zu optimieren.
Gepulster Betrieb und Energiedosierung
Der gepulste Betrieb ist besonders effektiv, um die Wärmeeinflusszone (WEZ) zu begrenzen und die Einschweißtiefe optimal zu regulieren. Mit der Steuerung durch die Sigomatic Pro wird eine exakte Anpassung der Energiezufuhr ermöglicht, was die Bildung unerwünschter intermetallischer Phasen weiter reduziert.
In der Praxis werden häufig Pulsdauern im Bereich von 0,5 bis 20 ms verwendet, abhängig von den spezifischen Materialanforderungen. Die Energiedosierung kann durch die präzise Steuerung der Pulsenergie und -dauer optimiert werden, um die gewünschten Schweißeigenschaften zu erzielen.
Nahtgeometrie und Zwischenschichten
Die Wahl der Nahtgeometrie beeinflusst ebenfalls die Qualität der Schweißverbindung. Ein Überlappstoß, anstelle eines Stumpfstoßes, kann die Stabilität der Verbindung erhöhen. Zudem kann der Einsatz von Zwischenschichten oder Plattierungen, wie beispielsweise Nickel, die Bildung intermetallischer Verbindungen verringern. Diese Strategie ist insbesondere beim Laserschweißen von Aluminium mit Edelstahl von Bedeutung.
Die Verwendung von Zwischenschichten kann die Bildung spröder intermetallischer Phasen signifikant reduzieren, indem sie als Barriere zwischen den unterschiedlichen Metallstrukturen wirken. Dies ist besonders wichtig bei Anwendungen, die hohe mechanische Belastungen erfordern.
Insgesamt bieten die mobilen und stationären Anlagen von Sigma Laser, wie die Sidanus Light oder Sineo Light, vielseitige Möglichkeiten, verschiedene Metalle effizient zu verschweißen. Mit der Unterstützung durch modernste Technologien und präzise Steuerungssysteme können anspruchsvolle Anforderungen in der industriellen Fertigung erfüllt werden. Die Maschinen ermöglichen eine hohe Flexibilität bei der Bearbeitung komplexer Geometrien und unterschiedlicher Werkstoffe, was sie besonders wertvoll für Branchen wie die Luft- und Raumfahrt sowie die Automobilindustrie macht.
Fallgruppe Kupfer: Cu-Al, Cu-Stahl, Cu-Ni richtig einordnen
Das Verschweißen verschiedener Metalle mithilfe von Lasertechnologie stellt eine besondere Herausforderung dar, insbesondere wenn Kupfer beteiligt ist. Kupfer weist eine hohe Wärmeleitfähigkeit auf, die eine präzise Steuerung der Prozessparameter erfordert. Im industriellen Kontext, wie der E-Mobilität, sind Zellverbinder aus Cu-Al eine Schlüsselkomponente. Diese Verbindungen müssen hohe elektrische und mechanische Anforderungen erfüllen.
Cu-Al-Paarungen in der E-Mobilität
Zellverbinder aus Kupfer und Aluminium sind essenziell für die Effizienz von Elektrofahrzeugen. Das Laserschweißen ermöglicht hierbei eine präzise und dauerhafte Verbindung dieser Werkstoffe. Für detaillierte Informationen zur Anwendung von Cu-Al in der E-Mobilität, besuchen Sie diesen Artikel.
Die Steuerung der Schweißparameter wie Pulsdauer, Spitzenleistung und Wiederholrate ist entscheidend, um eine gleichmäßige Nahtqualität zu gewährleisten. Typische Pulsdauern liegen im Bereich von 0,5 bis 20 ms, wobei die Spitzenleistung bis zu 13 kW bei Nd:YAG-Lasern erreichen kann, wie bei der Sineo Light von Sigma Laser.
Cu-Stahl und Cu-Ni: Besondere Herausforderungen
- Cu-Stahl: Unterschiedliche thermische Ausdehnungskoeffizienten können zu Verzug führen. Eine durchdachte Prozessgestaltung ist notwendig, um die Integrität der Schweißnaht zu gewährleisten. Eine präzise Steuerung der Laserleistung und der Schweißgeschwindigkeit ist entscheidend, um die Materialverformung zu minimieren.
- Cu-Ni: Diese Paarung findet Anwendung in der chemischen Industrie aufgrund der Korrosionsbeständigkeit. Hier ist die Steuerung der Wärmeeinflusszone (WEZ) entscheidend, um die Materialeigenschaften nicht zu beeinträchtigen. Die Verwendung von Faserlasern mit einer Wellenlänge von 1070 nm kann die Effizienz und Qualität der Schweißnaht verbessern.
Für das Schweißen von reinem Kupfer bieten wir detaillierte Prozessfenster in einem eigenen Beitrag an. Weitere Informationen dazu finden Sie hier.
Die Anlagen von Sigma Laser, wie die Sidanus Fibre und Sineo Fibre, sind mit fortschrittlichen Technologien wie Super Pulse Technology (SPT) und Swivel Optics ausgestattet, um diese Herausforderungen zu meistern. Diese Technologien ermöglichen es, die Vorteile des Laserschweißens von Aluminium, Edelstahl, Kupfer und Titan optimal zu nutzen. Die präzise Steuerung der Wärmeeinflusszone und die Fähigkeit, gleichmäßige, verzugsarme Nähte zu erzeugen, sind entscheidende Vorteile dieser Systeme.
Prüfen statt hoffen: Bewertung einer Mischverbindung
Beim Laserschweißen verschiedener Metalle ist die Bewertung der Schweißnahtqualität entscheidend, um eine hohe Prozesssicherheit zu gewährleisten. Die Prüfung von Mischverbindungen aus Materialien wie Aluminium und Edelstahl erfordert spezifische Methoden, die auf die Eigenschaften der Werkstoffe abgestimmt sind. Durch eine systematische Prüfung können Entwicklungsingenieure die Verbindungsqualität von Laserschweißnähten optimieren und die Zuverlässigkeit der Baugruppen erhöhen.
Schliffbildanalyse
Die Schliffbildanalyse ist eine bewährte Methode zur Untersuchung der Phasensäume an der Schweißnaht. Mit dieser Technik können Ingenieure die Wärmeeinflusszone (WEZ) und die Einschweißtiefe beurteilen. Diese Parameter sind essenziell, um die Verbindungsqualität bei der Kombination von Werkstoffen wie Kupfer und Titan zu bewerten. Eine detaillierte Darstellung der Schliffbildanalyse finden Sie im Blogbeitrag zur Schweißnahtprüfung.
Die Analyse der WEZ ist besonders wichtig, da sie Aufschluss über die thermische Belastung und die strukturellen Veränderungen im Material gibt. Bei der Verwendung von Sigma-Anlagen wie der Sidanus Fibre, die mit einer Ytterbium-Faserlaserquelle arbeitet, kann die WEZ präzise kontrolliert werden, um minimale Verformungen zu gewährleisten.
Härteverlauf
Der Härteverlauf über die Naht ist ein weiterer wichtiger Indikator für die Qualität der Verbindung. Bei der Schweißung von Aluminium und Edelstahl kann der Härteunterschied zwischen den Materialien zu Spannungen führen, die die Festigkeit der Naht beeinflussen. Eine gleichmäßige Verteilung der Härte ist daher anzustreben, um die Langlebigkeit der Verbindung zu sichern.
Die Kontrolle des Härteverlaufs ist entscheidend, um Rissbildung und Materialermüdung zu vermeiden. Dies wird durch die präzise Steuerung der Laserparameter, wie sie bei den Sigma-Anlagen möglich ist, unterstützt.
Scher- und Zugversuch
Die mechanischen Eigenschaften der Verbindung werden durch Scher- und Zugversuche geprüft. Diese Tests simulieren die realen Belastungen, die in der industriellen Anwendung auftreten können. Besonders bei der Kombination von Metallen mit unterschiedlichen mechanischen Eigenschaften, wie zum Beispiel bei Titan und Kupfer, sind diese Prüfungen unerlässlich, um die Belastbarkeit der Schweißnaht zu bestätigen.
Für weitere Details zur systematischen Prüfung von Schweißnähten beim Laserschweißen besuchen Sie unseren Blogbeitrag.
Die Durchführung solcher Tests ist gemäß DIN EN ISO 15614-11:2002-02 standardisiert, um die Qualität und Reproduzierbarkeit der Schweißverbindungen sicherzustellen.
Musterteile und Parameterstudien: der belastbare Weg zur Mischverbindung
Die Möglichkeit, verschiedene Metalle verschweißen zu können, ist ein entscheidender Vorteil des Laserschweißens in der modernen Produktionstechnik. Um die Machbarkeit und Qualität spezifischer Mischverbindungen zu gewährleisten, führen wir bei Sigma Laser umfassende Parameterstudien an Musterteilen durch. Diese Studien werden auf unseren gepulsten 5-Achs-Anlagen wie der Sidanus Light und Sineo Fibre durchgeführt.
Erprobung an Musterteilen
Durch die Nutzung von Anlagen mit Super Pulse Technology (SPT) und Schwenkoptik ermöglichen wir präzise Schweißnähte bei anspruchsvollen Materialpaarungen. Insbesondere bei der Kombination von Materialien wie Edelstahl, Aluminium, Kupfer und Titan sind diese Technologien von entscheidender Bedeutung, um die Herausforderung der unterschiedlichen thermischen Ausdehnungskoeffizienten zu bewältigen.
Industrielle Anwendungen
In der Automobilindustrie sowie im Bereich der Luftfahrttechnik spielt das Laserschweißen eine zentrale Rolle, um leichte und dennoch stabile Baugruppen zu realisieren. Die Möglichkeit, verschiedene Metalle zu verschweißen, eröffnet neue Anwendungen und Designmöglichkeiten, die mit herkömmlichen Schweißverfahren wie dem WIG-Schweißen nur schwer erreichbar sind.
Die Einhaltung von Schweißnormen wie der EN ISO 15614 ist entscheidend, um die Qualität und Sicherheit der Verbindungen zu gewährleisten. Diese Norm spezifiziert die Qualifizierung von Schweißverfahren und ist ein wichtiger Maßstab für industrielle Anwendungen.
Schweißmuster anfordern
Um die Eignung unserer Laserschweißverfahren für Ihre spezifischen Anforderungen zu überprüfen, bieten wir die Erstellung von Schweißmustern an. Diese Muster helfen, die optimalen Parameter für Ihre Materialkombination zu bestimmen. Fordern Sie Ihr Schweißmuster an und erleben Sie die Präzision und Flexibilität von Sigma-Laser-Anlagen.
Unsere Anlagen sind in der Lage, eine Vielzahl von Werkstoffen zu verarbeiten, darunter gängige Stahllegierungen wie 1.4301 und 1.2343, sowie spezielle Aluminiumlegierungen und Titan. Die Flexibilität und Präzision unserer Systeme ermöglichen es, auch komplexe Geometrien und Materialkombinationen effizient zu verschweißen.
Häufig gestellte Fragen
Welche Metalle können mit Laserschweißen verbunden werden?
Laserschweißen eignet sich für eine Vielzahl von Metallen, darunter Edelstahl (z. B. 1.4301), Aluminium, Kupfer und Titan. Sigma-Anlagen sind besonders effizient bei der Verarbeitung von hochlegierten Stählen und Aluminiumlegierungen, was sie ideal für den Einsatz in der Luft- und Raumfahrt sowie der Automobilindustrie macht.
Wie funktioniert das Laserschweißen von ungleichen Metallen?
Beim Laserschweißen ungleicher Metalle, wie z. B. Aluminium und Kupfer, wird ein konzentrierter Laserstrahl verwendet, um die Metalle schnell zu schmelzen und zu verbinden. Die präzise Steuerung der Wärmeeinflusszone minimiert Verzug und ermöglicht eine starke Verbindung trotz unterschiedlicher Schmelzpunkte.
Welche Vorteile bietet das Laserschweißen gegenüber dem WIG-Schweißen?
Welche Lasertypen werden bei Sigma-Anlagen verwendet?
Sigma verwendet Nd:YAG- und Ytterbium-Faserlaser in ihren Laserschweißanlagen. Diese Lasertypen sind bekannt für ihre hohe Präzision und Effizienz, insbesondere bei der Bearbeitung von hochreflektierenden Materialien wie Aluminium und Kupfer.
Welche Rolle spielt die 5-Achs-Kinematik bei Sigma-Anlagen?
Die 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine flexible und präzise Positionierung des Werkstücks, was komplexe Schweißgeometrien und eine hohe Wiederholgenauigkeit sicherstellt. Dies ist besonders vorteilhaft bei der Bearbeitung von Bauteilen mit komplexen Formen.
Können Sigma-Anlagen vor Ort für Reparaturen eingesetzt werden?
Ja, Sigma bietet mobile Laserschweißsysteme, die sich ideal für Vor-Ort-Reparaturen eignen. Diese Systeme ermöglichen es, große und komplexe Bauteile direkt am Einsatzort zu reparieren, was Ausfallzeiten erheblich reduziert.
Welche Schulungen bietet Sigma für die Bedienung ihrer Anlagen an?
Sigma bietet zertifizierte Bedienerschulungen an, die den sicheren und effizienten Einsatz ihrer Laserschweißanlagen gewährleisten. Diese Schulungen umfassen theoretische und praktische Module, die speziell auf die Anforderungen der jeweiligen Kunden abgestimmt sind.
Quellen
- DIN EN ISO 4063:2021-12 — Diese Norm klassifiziert die verschiedenen Schweißprozesse, einschließlich Laserschweißen, und bietet eine systematische Übersicht über die Prozessnummern.
- DIN EN ISO 15614-11:2002-02 — Diese Norm legt die Anforderungen für die Qualifizierung von Schweißverfahren für metallische Werkstoffe fest, einschließlich Laserschweißen.
- DIN SPEC 17071:2019-11 — Technische Regel, die sich mit der Qualitätssicherung in der additiven Fertigung befasst, einschließlich der Anwendung von Lasertechnologien.
- Fraunhofer IWS — Das Fraunhofer-Institut für Werkstoff- und Strahltechnik IWS bietet umfassende Informationen und Forschungsergebnisse zum Thema Laserschweißen von Metallen.
- Welding Journal — Fachzeitschrift, die regelmäßig Artikel und Studien zu neuen Entwicklungen im Bereich des Laserschweißens veröffentlicht.
- Journal of Laser Applications — Wissenschaftliche Zeitschrift, die sich mit der Anwendung von Lasertechnologien, einschließlich Laserschweißen, befasst.