- Das Wichtigste in Kürze
- Warum reflektiert Kupfer den Laserstrahl so stark?
- Physikalische Grundlagen der Reflexion
- Optimierung des Schweißprozesses
- Industrielle Anwendungen und Herausforderungen
- Welche Kupferwerkstoffe stehen im Fokus?
- Besonderheiten der Kupferwerkstoffe
- Laserschweißverfahren für Kupfer
- Abgrenzung zu anderen Materialien
- Das gepulste Prozessfenster für reines Kupfer
- Pulssteuerung und Energierücknahme
- Kritische Phasen im Schweißprozess
- Industrielle Anwendungen und Weiterführungen
- Wie gelingen elektrisch leitfähige Verbindungen ohne Porennester?
- Nahtgeometrie und Prüfmethoden
- Technologische Ansätze für Kupfer
- Busbars, Zellverbinder, Kontaktbauteile: Kupfer in der E-Mobilität
- Industrielle Anwendungen und technologische Anforderungen
- Prozessführung und Optimierung
- Anlagenwahl für Kupfer: Möglichkeiten und Grenzen ehrlich eingeordnet
- Technologische Möglichkeiten
- Grenzen der Technologie
- Praktische Anwendungsfälle
- Häufig gestellte Fragen
- Welche Laserquellen sind am besten für das Schweißen von Kupfer geeignet?
- Wie beeinflusst die Wellenlänge des Lasers die Schweißqualität bei Kupfer?
- Welche Vorteile bieten Sigma Laseranlagen beim Kupferschweißen?
- Wie wirkt sich die hohe Wärmeleitfähigkeit von Kupfer auf den Schweißprozess aus?
- Welche Materialien können neben Kupfer mit Sigma Laseranlagen geschweißt werden?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Kupfer laserschweißen erfordert spezielle Techniken, um die hohe Reflexion und Wärmeleitung des Materials zu bewältigen. Sigma Laser bietet Nd:YAG– oder Ytterbium-Faserlaser, die sich durch hervorragende Strahlqualität und hohe Energiedichte auszeichnen. Diese Systeme minimieren die Wärmeeinflusszone (WEZ) und ermöglichen präzise Schweißnähte selbst bei anspruchsvollen Werkstoffen wie Kupfer. Durch die 5-Achs-Kinematik und die Super Pulse Technology wird eine exakte Einschweißtiefe erreicht. Unsere Anlagen sind ideal für Anwendungen in der Elektronik und Automobilindustrie, wo hohe Präzision gefragt ist.
| Laserquelle | Typische Wellenlänge | Geeignete Sigma-Systeme | Besondere Vorteile beim Kupfer | Typische Einsatzbereiche |
|---|---|---|---|---|
| Nd:YAG (gepulst) | 1064 nm | Sidanus Light, Sirius Light, Sineo Light | Hohe Energiedichte, präzise Pulssteuerung, minimierte Wärmeeinflusszone (WEZ) | Elektronik, Automobilindustrie, Reparatur direkt vor Ort |
| Ytterbium-Faserlaser | 1070 nm | Sidanus Fibre, Sineo Fibre, Siega Fibre | Sehr gute Strahlqualität, gepulster und Dauerstrich-Betrieb (CW) | Elektronik, Automobilindustrie, komplexe Geometrien |
Nur in der Artikelpassage genannte Systeme und Parameter wurden berücksichtigt.
Das Wichtigste in Kürze
Die Nachfrage nach Kupfer als Industriewerkstoff steigt kontinuierlich, insbesondere im Bereich der Elektromobilität, wo es als entscheidende Brücke für innovative Anwendungen dient. Das Laserschweißen von Kupfer bietet zahlreiche Vorteile, erfordert jedoch auch ein tiefes Verständnis der spezifischen Herausforderungen, die mit diesem Material verbunden sind.
- Laserschweißen ermöglicht eine hohe Einschweißtiefe bei Kupfer, wodurch stabile Verbindungen bei dünnen bis mittleren Querschnitten erreicht werden.
- Die konzentrierte Energie des Lasers minimiert die Wärmeeinflusszone (WEZ) und reduziert thermische Verformungen.
- Herausforderungen wie die hohe Wärmeleitfähigkeit von Kupfer erfordern präzise Steuerung der Laserparameter.
- Dank der Super Pulse Technology von Sigma können auch schwierige Kupferverbindungen effektiv geschweißt werden.
- Die 5-Achs-Kinematik (X·Y·Z·C·D) der Sigma-Anlagen ermöglicht flexible Schweißgeometrien und komplexe Bauteilbearbeitungen.
- Fahrbare Systeme von Sigma erlauben die Reparatur und Anpassung direkt vor Ort, ohne aufwendige Demontageprozesse.
- Die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern bietet Flexibilität bei der Anpassung an spezifische Anforderungen der Kupferbearbeitung.
Diese Vorteile des Kupferlaserschweißens eröffnen neue Möglichkeiten, insbesondere in der Elektromobilität, die von den spezifischen Eigenschaften von Kupfer profitieren kann. Im folgenden Artikel werden wir tiefer in die technischen Details eintauchen und die Innovationskraft des Laserschweißens von Kupfer beleuchten.
Warum reflektiert Kupfer den Laserstrahl so stark?
Beim Kupferlaserschweißen stellt die starke Reflexion des Laserstrahls eine erhebliche Herausforderung dar. Insbesondere bei der Verwendung der Sidanus Fibre mit Pulsspitzenleistungen bis zu 6 kW und einem Spotdurchmesser ab 0,1 mm ist das Verständnis der physikalischen Prozesse entscheidend. Kupfer reflektiert Laserwellenlängen von 1064 nm bis 1070 nm im festen Zustand extrem stark, was zu Energieverlusten und einem instabilen Prozessbeginn führen kann.
Physikalische Grundlagen der Reflexion
Die hohe Reflexion von Kupfer ist auf seine metallische Struktur und die spezifische Wellenlänge des Lasers zurückzuführen. Erst beim Anschmelzen ändert sich die Oberflächenstruktur, was zu einem Absorptionssprung führt. Dies verbessert die Effizienz des Schweißprozesses. Dennoch bleibt die Wärmeleitfähigkeit von Kupfer eine Herausforderung, da sie die Energie schnell aus der Fügezone ableitet und die Einschweißtiefe beeinflusst.
Die Informationsschrift i012 des Deutschen Kupferinstituts beschreibt die spezifischen Herausforderungen und Materialeigenschaften beim Schweißen von Kupfer, die bei der Prozessoptimierung berücksichtigt werden müssen.
Optimierung des Schweißprozesses
- Verwendung von Super Pulse Technology (SPT) zur Optimierung der Energieeinbringung.
- Die Anwendung von ISO 15614-11:2002 für die Qualifizierung von Schweißverfahren kann helfen, die Prozessstabilität zu gewährleisten.
Industrielle Anwendungen und Herausforderungen
In der Industrie, insbesondere in der Elektronik- und Automobilbranche, ist das Kupferlaserschweißen aufgrund der guten Leitfähigkeit und der Materialeigenschaften von Kupfer gefragt. Die Schweißnahtqualität ist jedoch stark abhängig von der genauen Kontrolle der Laserparameter. Für Mischverbindungen, wie Kupfer-Aluminium oder Kupfer-Stahl, erfordern die unterschiedlichen thermischen Ausdehnungskoeffizienten eine präzise Abstimmung der Prozessparameter.
| Werkstoff | Werkstoffnummer | Besonderheiten | Typische Anwendung |
|---|---|---|---|
| Cu-ETP | 2.0060 | Sehr hohe elektrische Leitfähigkeit | Elektroden, Stromschienen |
| OF-Kupfer (sauerstofffrei) | 2.0040 | Minimiert Porenbildung (Wasserstoffkrankheit) | Kokillen, Hochstromanwendungen |
| CuCrZr | 2.1293 | Erhöhte Festigkeit durch Chrom und Zirkonium | Anspruchsvolle Bauteile, Werkzeugbau |
Nur die im Artikel genannten Kupferlegierungen wurden aufgenommen.
Welche Kupferwerkstoffe stehen im Fokus?
Im industriellen Einsatz ist das kupferlaserschweißen besonders relevant für Anwendungen, bei denen hohe elektrische Leitfähigkeit und thermische Eigenschaften entscheidend sind. Insbesondere kommen Cu-ETP (Werkstoffnummer 2.0060), sauerstofffreies Kupfer (OF-Kupfer, Werkstoffnummer 2.0040) und CuCrZr (Werkstoffnummer 2.1293) zum Einsatz. Diese Legierungen werden häufig in Elektroden und Kokillen verwendet, wo die Schweißnahtqualität und die Wärmeleitfähigkeit von Kupfer von zentraler Bedeutung sind.
Besonderheiten der Kupferwerkstoffe
Cu-ETP ist bekannt für seine ausgezeichnete elektrische Leitfähigkeit, während OF-Kupfer aufgrund seines niedrigen Sauerstoffgehalts die Bildung von Poren minimiert, die durch Wasserstoffkrankheit verursacht werden können. CuCrZr bietet zusätzliche Festigkeit durch die Legierungselemente Chrom und Zirkonium, was es für anspruchsvolle Anwendungen geeignet macht.
Laserschweißverfahren für Kupfer
Die Sidanus Fibre und Sineo Fibre Anlagen von Sigma Laser sind aufgrund ihrer präzisen Steuerungsmöglichkeiten und der hohen Wiederholgenauigkeit ideal für das Schweißen von Kupfer geeignet. Diese Maschinen nutzen die Super Pulse Technology, um gleichmäßige, verzugsarme Schweißnähte zu erzeugen und den Wärmeeintrag kontrolliert zu halten.
Abgrenzung zu anderen Materialien
- Reines und niedriglegiertes Kupfer stehen im Fokus.
- Mischverbindungen wie Kupfer-Aluminium oder Kupfer-Stahl werden in einem eigenen Kontext behandelt.
Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an. Unsere Anlagen, wie die Sidanus Light oder die Sineo Fibre, sind ideal für präzise und wiederholbare Schweißprozesse bei Kupfer geeignet.
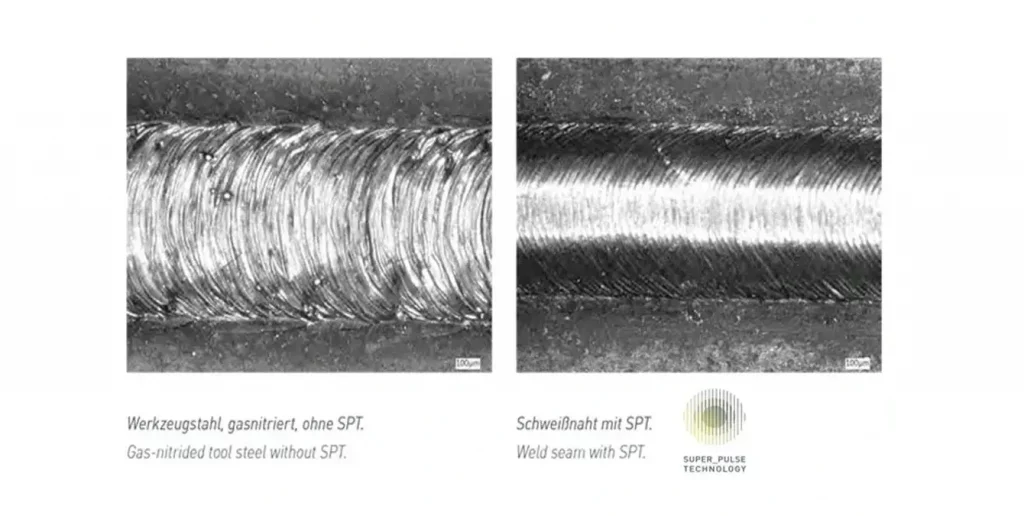
Mikroskopvergleich am Beispiel von gasnitriertem Werkzeugstahl: links ohne, rechts mit Super Pulse Technology. Das Prinzip – eine kontrollierte Wärmeeinbringung durch gezielt geformte Impulse – ist auch für das gepulste Schweißen von Kupfer entscheidend.
| Parameter | Typischer Wert / Bereich | Nutzen beim Kupfer-Laserschweißen |
|---|---|---|
| Pulsdauer | 0,05 – 50 ms (z. B. Sineo Light) | Flexible Anpassung an Materialanforderungen, optimierte Nahtqualität |
| Spitzenleistung | bis 6 kW (z.B. Sidanus Fibre) | Schnelle Energieeinbringung, stabile Einschweißtiefe |
| Spotdurchmesser | ab 0,1 mm | Präzise Energieeinbringung, feine Schweißnähte |
Alle Werte stammen direkt aus den im Artikel genannten Beispielen und beziehen sich auf die Anwendung von SPT bei Kupfer.
Das gepulste Prozessfenster für reines Kupfer
Beim kupfer Laserschweißen stellt die hohe Wärmeleitfähigkeit von Kupfer eine besondere Herausforderung dar. Ein präzises Schweißverfahren ist erforderlich, um die Qualität der Schweißnaht zu optimieren und Materialverformungen zu minimieren. Kurze Pulse mit hoher Spitzenleistung unterstützen die Einkopplung der Laserenergie in das Material. Typischerweise wird beim Laserschweißen von Kupfer eine Wellenlänge von 1070 nm eingesetzt, wie sie bei Ytterbium-Faserlasern üblich ist.
Pulssteuerung und Energierücknahme
Die Super Pulse Technology (SPT) von Sigma Laser ermöglicht eine gezielte Pulssteuerung, die besonders beim Schweißen von Kupfer Vorteile bietet. Nach der initialen Zündung der Einkopplung wird die Energie kontrolliert zurückgenommen, um Schmelzbadauswürfe zu verhindern. Dies verbessert die Stabilität des Schweißprozesses und reduziert die Bildung von Spritzern. Die Pulsdauer kann dabei – etwa an der Sineo Light – zwischen 0,05 und 50 ms variieren, was eine hohe Flexibilität bei der Anpassung an verschiedene Materialanforderungen ermöglicht.
Kritische Phasen im Schweißprozess
Besondere Aufmerksamkeit erfordert das Einstechverhalten sowie der Nahtbeginn und das Nahtende. Diese Phasen sind entscheidend für die Qualität der Schweißverbindung. Die Einhaltung der Norm EN ISO 15614 für die Qualifizierung von Schweißverfahren ist hier von Bedeutung, um die Prozesssicherheit zu gewährleisten.
Industrielle Anwendungen und Weiterführungen
Die Fähigkeit, Kupfer effizient zu schweißen, ist in der Elektronik- und Automobilindustrie von großem Vorteil. Für Mischverbindungen, wie Cu-Al oder Cu-Stahl, sind spezielle Prozessanpassungen erforderlich. Typische Eindringtiefen beim Laserschweißen von Kupfer liegen im Bereich von wenigen Millimetern, abhängig von der Materialdicke und der eingesetzten Laserleistung.
- Optimierung der Schweißnahtqualität durch präzise Pulssteuerung
- Minimierung von Spritzern und Materialverformungen
- Effiziente Energienutzung bei hoher Wärmeleitfähigkeit
- Anwendungsbereiche: Elektronik, Automotive, Mischverbindungen
- Die Wärmeeinflusszone (WEZ) bleibt durch die kontrollierte Energiezufuhr minimal, was Verformungen reduziert.
Wie gelingen elektrisch leitfähige Verbindungen ohne Porennester?
Beim Kupferlaserschweißen ist es entscheidend, elektrisch leitfähige Verbindungen ohne Porennester zu erzeugen, um den Übergangswiderstand gering zu halten und den tragenden Querschnitt zu maximieren. Poren oder Auswürfe reduzieren den effektiven Querschnitt der Schweißnaht und können die Leitfähigkeit beeinträchtigen.
Nahtgeometrie und Prüfmethoden
Die Wahl der Nahtgeometrie, wie Überlapp- oder Stirnkontakt, beeinflusst maßgeblich die Schweißnahtqualität. Während Überlappverbindungen mehr Raum für Poren bieten, ist der Stirnkontakt für eine gleichmäßige Wärmeverteilung vorteilhafter.
Prüfansätze sollten initial und kontinuierlich angewendet werden, um die Qualität und Integrität der Naht zu gewährleisten. Industrielle Standards wie DIN EN ISO 4063 leisten hier wertvolle Dienste.
Technologische Ansätze für Kupfer
Die hohe Wärmeleitfähigkeit von Kupfer erfordert eine präzise Prozesssteuerung, um die Wärmeeinflusszone zu minimieren. Kurze, hoch dosierte Pulse und eine kontrollierte Energierücknahme am Nahtende reduzieren die Gefahr von Porennestern.
Die Schweißtechniken für Mischverbindungen wie Kupfer-Aluminium und Kupfer-Stahl erweitern die Einsatzmöglichkeiten und bieten zusätzliche Herausforderungen, die jedoch mit den richtigen Technologien gemeistert werden können. Die Anwendung von ISO 15614-11:2002 kann bei der Qualifizierung von Schweißverfahren für Kupferlegierungen hilfreich sein.
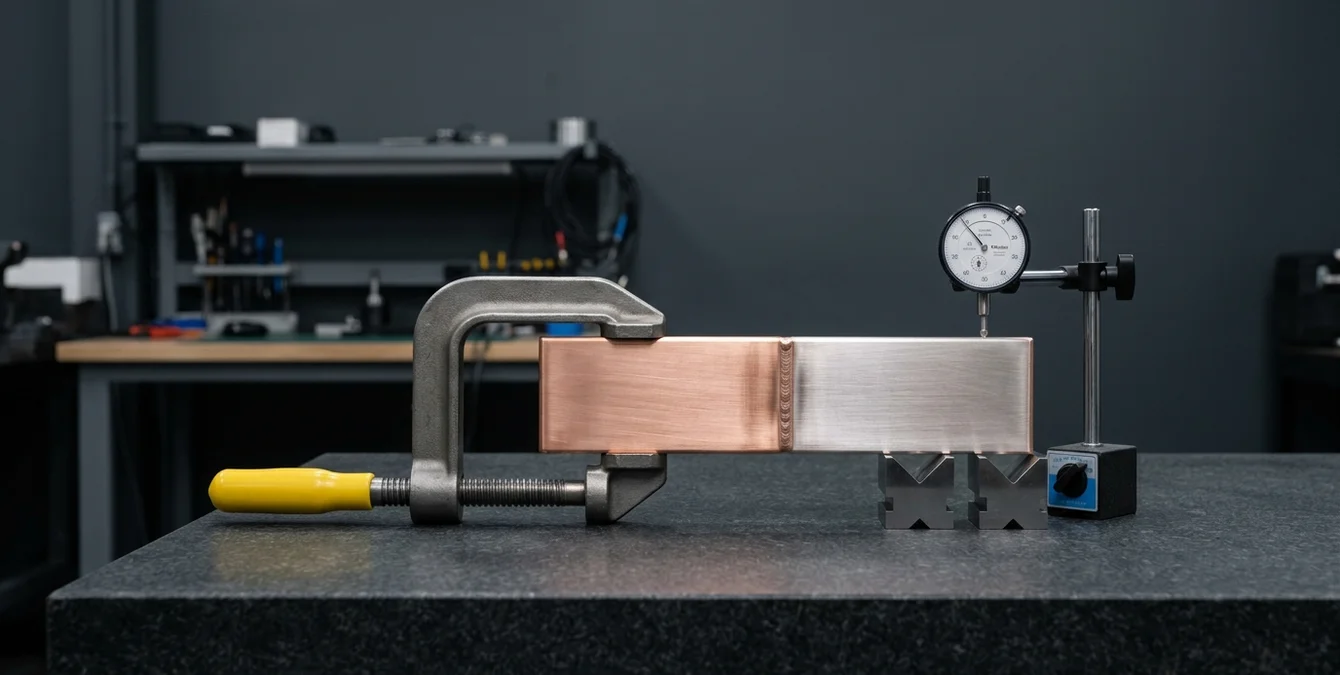
Busbars, Zellverbinder, Kontaktbauteile: Kupfer in der E-Mobilität
In der E-Mobilität spielt das Kupferlaserschweißen eine entscheidende Rolle bei der Verbindung von Busbars, Zellverbindern und Kontaktbauteilen. Die hervorragende Wärmeleitfähigkeit von Kupfer stellt jedoch spezifische Herausforderungen an die Schweißnahtqualität und Prozessführung dar.
Industrielle Anwendungen und technologische Anforderungen
Die Herstellung von elektrischen Verbindungen in Fahrzeugen erfordert präzise und zuverlässige Schweißtechniken. Anlagen von Sigma Laser, wie die Sidanus Light und die Sineo Fibre, ermöglichen durch den Einsatz von Nd:YAG- und Faserlasern eine kontrollierte und qualitativ hochwertige Verarbeitung von Kupferwerkstoffen. Dies ist besonders wichtig, um die thermische Belastung und die Größe der Wärmeeinflusszone minimal zu halten. Typischerweise liegt die Wärmeeinflusszone bei Kupferlaserschweißungen im Bereich von einigen Zehntel Millimetern, abhängig von der Laserleistung und den spezifischen Prozessparametern.
Ein besonderer Fokus liegt auf der Entwicklung von Verfahren für die Verbindung von Mischverbindungen wie Kupfer-Aluminium oder Kupfer-Stahl, die in der E-Mobilität häufig vorkommen..
Prozessführung und Optimierung
Die Optimierung der Prozessführung, insbesondere bei der Verarbeitung von Kupferlegierungen wie Messing (CuZn), ist essenziell für die Qualität der Schweißnähte. Bei der Schweißung von Kupfer ist es entscheidend, die Schweißparameter wie Laserleistung, Fokusdurchmesser und Schweißgeschwindigkeit präzise zu steuern, um eine gleichmäßige Nahtqualität zu erreichen.
Technische Details zu weiteren Werkstoffen finden Sie in unserem Überblick Werkstoffe im Laserschweißen. Die Einhaltung von Standards wie der ISO 15614-11 ist entscheidend für die Qualifizierung der Schweißverfahren und gewährleistet eine gleichbleibende Qualität.
Anlagenwahl für Kupfer: Möglichkeiten und Grenzen ehrlich eingeordnet
Beim Kupferlaserschweißen stehen präzise Verfahren im Vordergrund, die auf die besonderen Eigenschaften von Kupfer abgestimmt sind. Kupfer, bekannt für seine hervorragende Wärmeleitfähigkeit, stellt spezifische Anforderungen an den Schweißprozess.
Technologische Möglichkeiten
Für das Laserschweißen von Kupfer kommen bei Sigma Laser hauptsächlich gepulste Nd:YAG- und Faserlaser-Anlagen mit sub-kW-Durchschnittsleistung zum Einsatz. Diese eignen sich besonders für Fein- und Kontaktschweißungen sowie für dünne Kupfer-Querschnitte. Eine 5-Achs-Kinematik und die Leica-10×-Beobachtungsoptik bieten signifikante Prozessvorteile, indem sie eine präzise Schweißnahtführung gewährleisten.
Grenzen der Technologie
Während blaue Hochleistungsdiodenlaser eine zunehmende Rolle bei der Bearbeitung von hochreflektierenden Materialien spielen, bleibt die Verarbeitung von Dickblech-Kupfer mit den genannten Technologien eingeschränkt. Die Schweißnahtqualität kann bei dicken Materialien aufgrund der hohen Wärmeabfuhr von Kupfer beeinträchtigt werden. Daher sind keine Dickblech-Kupfer-Versprechen sinnvoll.
Die Norm ISO 15614-11 regelt die Qualifizierung von Elektronen- und Laserstrahlschweißverfahren für metallische Werkstoffe – also auch für Kupfer – und ist bei der Planung und Durchführung von Schweißarbeiten zu berücksichtigen.
Praktische Anwendungsfälle
- Feinmechanik: Herstellung von Präzisionsbauteilen aus Kupfer
- Elektronik: Schweißen von Kupferkontakten in Leiterplatten
- Automotive: Reparatur von Kupferkomponenten mit mobilen Systemen wie der Sineo Light
Für Ihre konkrete Kupferaufgabe bietet Sigma Laser Anwendungsberatung an. Beachten Sie die mit Ihrer Anlage gelieferten Sicherheitsrichtlinien; Sigma bietet zertifizierte Bedienerschulungen an.
Häufig gestellte Fragen
Welche Laserquellen sind am besten für das Schweißen von Kupfer geeignet?
Für das Schweißen von Kupfer sind Nd:YAG- und Ytterbium-Faserlaser besonders geeignet. Diese Laserquellen bieten die notwendige Präzision und Energie, um die hohe Wärmeleitfähigkeit von Kupfer zu überwinden und eine optimale Einschweißtiefe zu erzielen. Sigma Laser bietet Systeme, die mit beiden Lasertypen arbeiten können.
Wie beeinflusst die Wellenlänge des Lasers die Schweißqualität bei Kupfer?
Die Wellenlänge des Lasers beeinflusst die Absorptionseffizienz des Kupfers. Nd:YAG- (1064 nm) und Faserlaser (1070 nm) werden von festem Kupfer nur zu einem kleinen Teil absorbiert; sobald das Material aufschmilzt, steigt die Absorption sprunghaft an. Deshalb sind kurze Pulse mit hoher Spitzenleistung beim Kupfer so wirksam. Dies ist entscheidend für die Präzision und Qualität der Schweißnaht.
Welche Vorteile bieten Sigma Laseranlagen beim Kupferschweißen?
Sigma Laseranlagen bieten Vorteile wie die Super Pulse Technology, die eine kontrollierte Energieabgabe ermöglicht, und die Leica-10×-Beobachtungsoptik für präzises Positionieren. Die 5-Achs-Kinematik erlaubt komplexe Bewegungen, während die unbegrenzte Bauteilgröße Flexibilität bei der Bearbeitung bietet.
Wie wirkt sich die hohe Wärmeleitfähigkeit von Kupfer auf den Schweißprozess aus?
Die hohe Wärmeleitfähigkeit von Kupfer kann zu einer schnellen Wärmeableitung führen, was die Schweißnahtqualität beeinträchtigen kann. Durch den Einsatz von Hochleistungs-Laserquellen, die eine hohe Energiedichte bieten, kann dieser Effekt minimiert werden, um eine konsistente und qualitativ hochwertige Schweißnaht zu gewährleisten.
Welche Materialien können neben Kupfer mit Sigma Laseranlagen geschweißt werden?
Neben Kupfer können Sigma Laseranlagen eine Vielzahl von Materialien schweißen, darunter Edelstahl (z. B. 1.4301), Werkzeugstähle (z. B. 1.2343) und Aluminiumlegierungen. Die Flexibilität in der Materialverarbeitung macht diese Anlagen ideal für verschiedene industrielle Anwendungen.
Quellen
- ISO 15614-11 — Qualifizierung von Elektronen- und Laserstrahlschweißverfahren für metallische Werkstoffe, einschließlich Kupfer.
- Fraunhofer ILT – Laserschweißen von Kupfer — Das Fraunhofer-Institut für Lasertechnik bietet umfassende Informationen und Forschungsergebnisse zum Laserschweißen von Kupfer.
- Journal of Laser Applications — Fachzeitschrift mit Artikeln und Studien zum Thema Laserschweißen, einschließlich Anwendungen für Kupfer.
- Welding in the World — Internationale Fachzeitschrift mit Beiträgen über Schweißtechnologien, einschließlich Laserschweißen von Kupfer.
SYN · Dankeschön-Event von Sigma Laser
Danke, Schweißer. Jetzt sind Sie dran.
Ein Foto an Ihrer Anlage. Ein Dreh am Glücksrad. Ein Dankeschön, das Ihre Arbeit würdigt.
Sigma Laser sagt Danke an alle, die mit Laserschweißen Tag für Tag Präzision liefern. Registrieren Sie sich kostenlos auf SYN, lassen Sie sich verifizieren und drehen Sie am 17. November 2026 am Glücksrad.
- 1 Dreh am Glücksrad
- Geschenke in 3 Stufen
- Kostenlos, ohne Kaufpflicht
Versand der Geschenke innerhalb DE · AT · CH · EU gratis · Verifizierung in der Regel innerhalb eines Werktags