- O essencial em resumo
- Porque é que a soldadura convencional faz o aço temperado perder dureza?
- Impacto do sobre-revenido na zona afetada pelo calor
- Controlo de temperatura na soldadura
- O que acontece à dureza na ZAC?
- Zona re-endurecida
- Zona sobre-revenida
- Material base intacto
- Impulsos de milissegundos: a física de soldar sem recozer
- Precisão na soldadura de aços temperados
- Aplicações industriais e contexto de engenharia
- Controlo de temperatura na soldadura
- Os aços temperados típicos do moldista: 1.2344, 1.2083 e cementação
- Soldar aço temperado sem perder dureza
- Aço inoxidável martensítico 1.2083
- Cementação: núcleo tenaz e superfície dura
- O fio de adição decide a dureza do cordão
- Impacto no polimento e na durabilidade
- Considerações práticas na escolha do fio
- Como verificar que a dureza se manteve?
- Medições de dureza no local
- Análise de amostra de soldadura
- Perguntas frequentes
- Como evitar a perda de dureza ao soldar aço temperado?
- Quais são os melhores métodos de soldadura para aço temperado?
- É possível soldar aço temperado sem comprometer sua estrutura?
- Qual a vantagem do laser de fibra em comparação com outros métodos?
- Como a soldadura laser afeta as propriedades mecânicas do aço temperado?
- Os sistemas de soldadura laser da Sigma são adequados para reparação de moldes de injeção?
- Quais são as capacidades dos sistemas laser da Sigma em termos de cinemática?
- Fontes
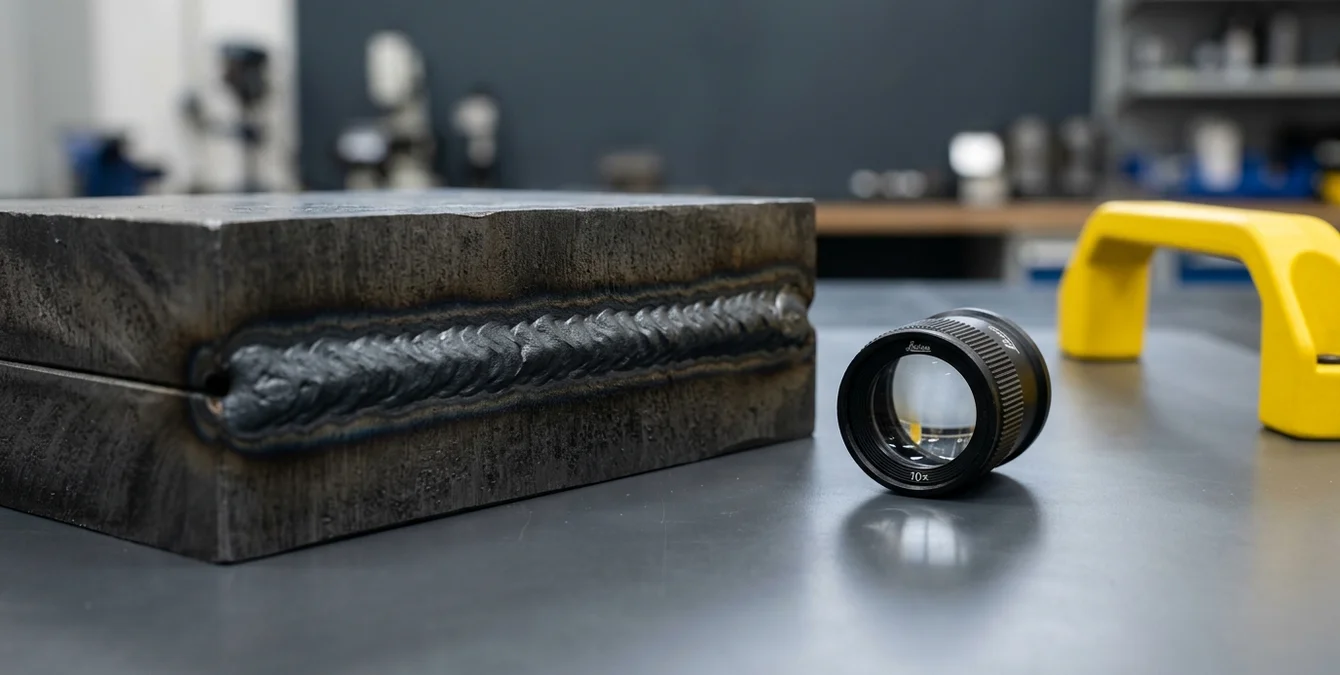
Resposta rápida: Soldar aços temperados sem perder a dureza é viável com a tecnologia de soldadura laser da Sigma. As máquinas Nd:YAG e de fibra de itérbio minimizam a ZAC, preservando as propriedades mecânicas do aço. A Super Pulse Technology e a cinemática de 5 eixos permitem uma fusão precisa, reduzindo a necessidade de tratamento térmico posterior. A ótica Leica 10× garante uma inspeção detalhada do cordão de soldadura, assegurando a integridade do material temperado.
O essencial em resumo
Soldar aço temperado sem comprometer a sua dureza é um desafio frequente na indústria de moldes, especialmente para técnicos de bancada. A escolha de técnicas e materiais adequados é crucial para evitar problemas estruturais e garantir a longevidade do molde. A soldadura laser apresenta-se como uma alternativa superior ao método TIG tradicional, oferecendo precisão e menor risco de alterações térmicas indesejadas.
- A soldadura laser minimiza a zona afetada pelo calor (ZAC), mantendo a integridade do aço temperado.
- O pré-aquecimento é essencial para reduzir o risco de fissuras durante o processo de soldadura.
- O pós-aquecimento ajuda a aliviar tensões e a restaurar as propriedades mecânicas do aço.
- Escolher o fio de adição correto é crucial para assegurar a compatibilidade com o aço temperado e evitar fragilizações.
- As máquinas de soldadura laser da Sigma permitem uma cinemática de 5 eixos, proporcionando flexibilidade e precisão na operação.
- A Super Pulse Technology incorporada em todas as máquinas Sigma oferece um controlo superior sobre o processo de soldadura.
- Os sistemas móveis de soldadura laser da Sigma possibilitam reparações no local, reduzindo tempos de paragem e custos logísticos.
Compreender as nuances da soldadura de aço temperado é fundamental para técnicos que procuram otimizar processos e resultados. Explore a seguir como a tecnologia de soldadura laser da Sigma pode transformar as operações de manutenção de moldes na sua empresa.
| Zona | Descrição | Impacto na Dureza |
|---|---|---|
| Zona re-endurecida | Formação de nova martensite devido ao rápido arrefecimento | Dureza elevada |
| Zona sobre-revenida | Queda de dureza por sobreaquecimento | Dureza reduzida |
| Material base intacto | Sem influência térmica | Dureza original preservada |
Classificação das zonas conforme descrito no artigo.
Porque é que a soldadura convencional faz o aço temperado perder dureza?
No setor industrial, especialmente na indústria de moldes, a integridade do aço temperado é crucial para assegurar a longevidade e a eficiência dos moldes de injeção. A soldadura TIG, uma técnica convencional, é frequentemente utilizada para reparações. No entanto, esta abordagem pode levar à perda de dureza do aço temperado, devido ao entrega térmica significativo que mantém a zona afetada pelo calor (ZAC) acima da temperatura de revenido.
Impacto do sobre-revenido na zona afetada pelo calor
Quando o aço temperado é sujeito a soldadura TIG, a elevada temperatura necessária para fundir o metal de adição provoca um sobre-revenido da ZAC. Este fenómeno resulta na formação de uma «zona mole», onde a dureza original do aço é comprometida. Esta alteração na microestrutura do material pode levar a:
- Distorção do componente, exigindo retrabalho adicional.
- Redução da resistência ao desgaste, afetando a durabilidade do molde.
- Necessidade de polimento para restaurar a superfície, aumentando os custos e o tempo de inatividade.
Controlo de temperatura na soldadura
Para soldar aço temperado sem perder dureza, é essencial controlar rigorosamente a temperatura durante o processo de soldadura. Métodos como o pré-aquecimento e o pós-aquecimento podem mitigar alguns dos efeitos adversos, mas não eliminam completamente o risco de sobre-revenido. A utilização de tecnologias avançadas, como a Super Pulse Technology (SPT) disponível nas máquinas da Sigma Laser, oferece uma alternativa eficaz, reduzindo significativamente a entrega térmica ao minimizar a ZAC.
As máquinas de soldadura laser da Sigma, como a Sineo Light e a Sidanus Fibre, são concebidas para operações de alta precisão, permitindo um controlo térmico rigoroso que minimiza a ZAC e preserva as propriedades originais do aço temperado. O uso de laser Nd:YAG ou de fibra de itérbio, conforme o modelo, permite ajustar parâmetros como a frequência de impulso e a potência de pico, assegurando uma soldadura de qualidade superior com mínima distorção térmica.
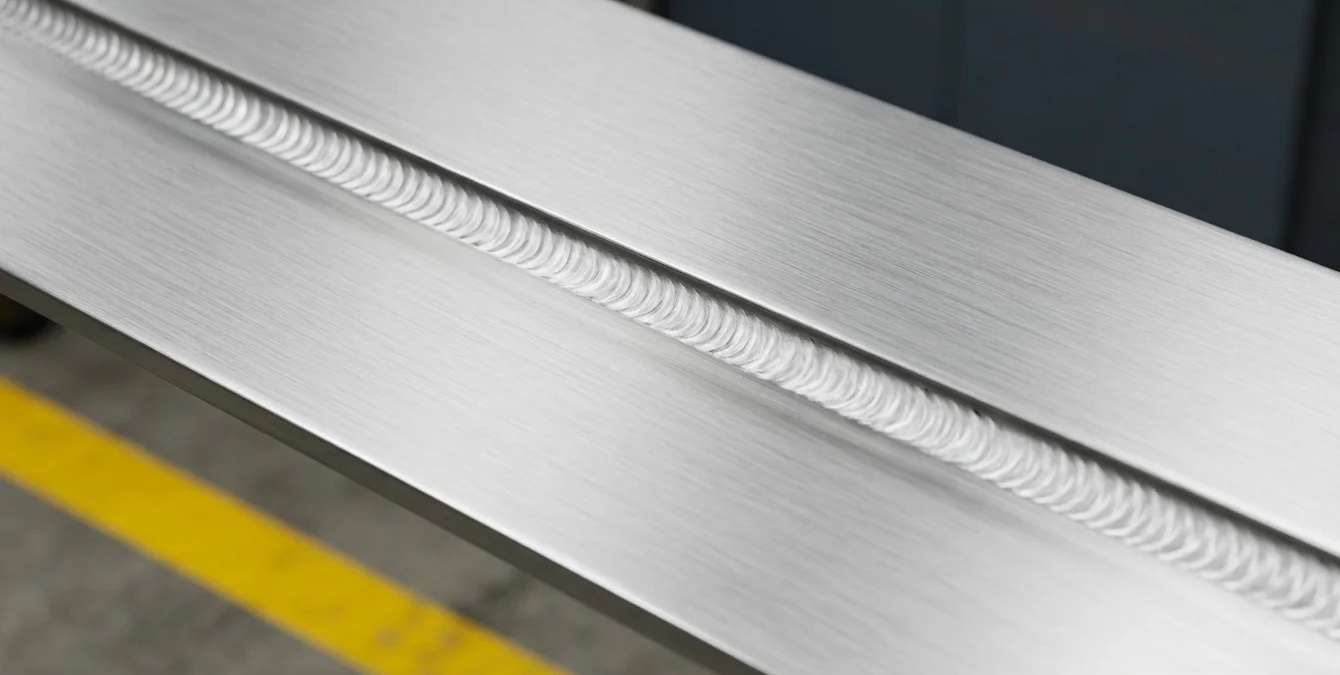
soldadura laser vs. TIG na reparação de moldes.
| Critério | Soldadura Laser (Sigma) | Soldadura TIG |
|---|---|---|
| Zona Afetada pelo Calor (ZAC) | Minimizada (décimas de mm) | Ampla (maior risco de zona mole) |
| Preservação da Dureza | Alta (controle térmico preciso, SPT) | Baixa (risco de sobre-revenido) |
| Necessidade de Pós-Tratamento | Reduzida | Frequente (polimento, retrabalho) |
| Precisão | Elevada (spot ≥0,2 mm, 5 eixos) | Limitada |
| Risco de Distorção | Baixo | Alto |
| Tempo de Paragem | Reduzido (reparação no local) | Maior |
Baseado em informações do artigo; valores qualitativos extraídos do texto.
O que acontece à dureza na ZAC?
No processo de soldar aço temperado sem perder dureza, é essencial compreender as alterações que ocorrem na zona afetada pelo calor (ZAC). Esta área, que se forma em torno do cordão de soldadura, divide-se em três zonas distintas: a re-endurecida, a sobre-revenida e o material base intacto.
Zona re-endurecida
Na zona re-endurecida, a formação de nova martensite pode ocorrer devido ao rápido arrefecimento após a soldadura. Esta transformação resulta numa dureza elevada, sendo especialmente relevante em aços como o 1.2344 (AISI H13), onde a composição química favorece este efeito. A utilização de tecnologias avançadas, como a Sidanus Light da Sigma, permite um controlo preciso da temperatura, essencial para maximizar esta propriedade.
O uso de sistemas de laser com tecnologia de impulso, como a Super Pulse Technology, garante uma distribuição térmica uniforme, minimizando a largura da ZAC e favorecendo a formação de martensite sem comprometer a dureza do material.
Zona sobre-revenida
Por outro lado, a zona sobre-revenida experimenta uma queda de dureza devido ao sobreaquecimento durante a soldadura. Este fenómeno é indesejado, pois pode comprometer a resistência do aço temperado. A gestão eficaz das temperaturas de pré-aquecimento e pós-aquecimento minimiza este efeito, garantindo a integridade estrutural do material.
As recomendações da norma EN 1011-2 são fundamentais para definir os parâmetros de soldadura adequados, assegurando que a temperatura não exceda os limites críticos para a resistência do material.
Material base intacto
A última camada, o material base intacto, mantém as suas propriedades originais, não sendo influenciada pelo calor. A largura da ZAC é crítica, pois determina a extensão da zona mole que pode surgir após o processo de texturização ou polimento. Para uma análise detalhada sobre o conceito completo da ZAC, recomenda-se a leitura do artigo dedicado à zona afetada pelo calor na soldadura.
Em suma, a habilidade de soldar aço temperado sem perder dureza reside na minimização da ZAC e na seleção apropriada de equipamentos, como as máquinas de soldadura laser da Sigma, que integram a Super Pulse Technology para uma entrega térmica controlada e precisa.
Para garantir a qualidade e a repetibilidade do processo de soldadura, é crucial que os procedimentos sejam qualificados de acordo com a norma EN ISO 15614, assegurando que todas as variáveis do processo estão devidamente controladas e documentadas.
| Parâmetro | Valor (conforme artigo) |
|---|---|
| Potência média | 60–600 W |
| Pico de potência | até 13 kW |
| Duração do impulso | 0,05–50 ms (conforme o modelo) |
| Diâmetro do spot | a partir de 0,1 mm (fibra) / 0,2 mm (Nd:YAG) |
| Comprimento de onda | 1064 nm (Nd:YAG), 1070 nm (fibra de itérbio) |
| Cinemática | 5 eixos |
| Tecnologia | Super Pulse Technology (SPT) |
Somente parâmetros explicitamente mencionados no artigo.
Impulsos de milissegundos: a física de soldar sem recozer
Os sistemas de soldadura laser da Sigma Laser trabalham com potência média sub-kW — na gama completa, entre 60 e 600 W conforme o modelo —, com picos que podem atingir até 13 kW nos sistemas Nd:YAG. Os sistemas móveis Sineo Light (220–500 W) e Sineo Fibre (300–600 W) cobrem a faixa relevante para moldes. Estes sistemas permitem controlar a duração dos impulsos entre 0,05 e 50 ms na Sineo Light, assegurando flexibilidade para diferentes aplicações. O diâmetro do spot laser começa em 0,2 mm, assegurando que a energia é concentrada exatamente onde é necessária, minimizando assim a ZAC (zona afetada pelo calor) para apenas décimas de milímetro. Este controlo preciso resulta num arrefecimento eficiente pela massa fria adjacente do próprio molde.
Os aços temperados, como o 1.2344 (AISI H13), são frequentemente utilizados na indústria de moldes devido à sua elevada resistência e dureza. A soldadura destes materiais requer um controlo rigoroso da energia térmica para evitar a perda de propriedades mecânicas essenciais. A utilização de lasers Nd:YAG e de fibra de itérbio, com comprimentos de onda de 1064 nm e 1070 nm respetivamente, permite uma penetração precisa e controlada, reduzindo a ZAC e evitando o recozimento indesejado.
Precisão na soldadura de aços temperados
A aplicação de impulsos de laser altamente controlados permite soldar aço temperado sem perder dureza, uma exigência crítica na indústria de moldes. A precisão dos equipamentos da Sigma assegura que o calor é aplicado apenas nas áreas desejadas, minimizando o risco de recozer as áreas circundantes, o que preserva a integridade do aço. A tecnologia Super Pulse Technology (SPT) disponível em todas as máquinas da Sigma contribui para esta precisão.
Para garantir a qualidade da soldadura em aços temperados, é fundamental seguir as normas de qualificação de procedimentos, como a EN ISO 15614, que estabelece os critérios para a especificação e qualificação de procedimentos de soldadura para materiais metálicos.
Aplicações industriais e contexto de engenharia
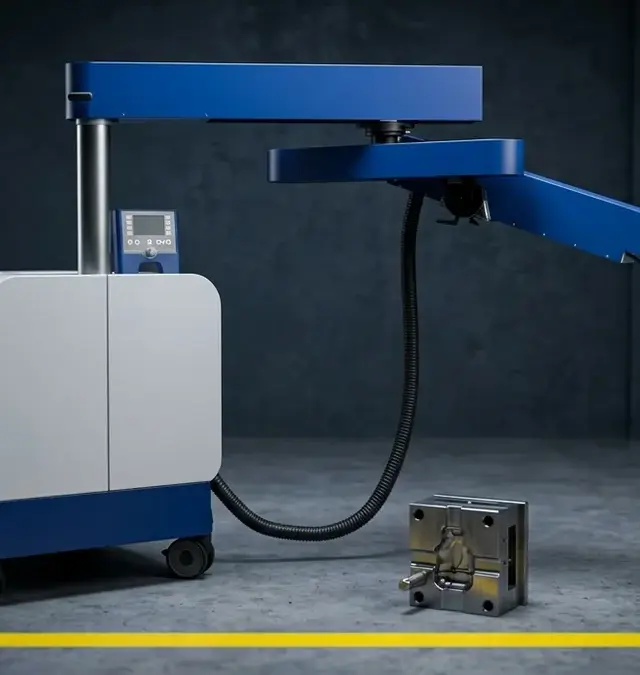
Na indústria de moldes, especialmente em locais como Marinha Grande e Oliveira de Azeméis, as máquinas da Sigma são utilizadas para reparações in loco sem necessidade de deslocar o molde pesado. Esta capacidade é fundamental em ambientes de produção onde o tempo e a precisão são essenciais. A possibilidade de reparar moldes com soldadura laser em vez de TIG oferece uma vantagem em termos de tempo de inatividade reduzido e precisão.
Os sistemas móveis, como a Sineo Light, permitem que a máquina se desloque até ao local do molde, otimizando o tempo de operação e reduzindo custos associados ao transporte de moldes pesados. Esta flexibilidade é crucial em linhas de produção onde a continuidade e a eficiência são prioritárias.
Controlo de temperatura na soldadura
A precisão no controlo da temperatura durante a soldadura é fundamental para evitar a deformação do aço temperado. O uso de técnicas como o pré-aquecimento e pós-aquecimento pode ser necessário para certas aplicações, mas, com a tecnologia Sigma, muitas vezes estas etapas podem ser reduzidas ou eliminadas graças ao controlo preciso do calor proporcionado pelos sistemas laser. A adaptação destas técnicas ao processo específico de cada aplicação é essencial para alcançar resultados ótimos.
A segurança no uso de sistemas laser é uma prioridade, sendo essencial seguir as diretrizes de segurança fornecidas com o sistema. A Sigma oferece formações certificadas para operadores, garantindo um manuseamento seguro e eficaz dos equipamentos.
Os aços temperados típicos do moldista: 1.2344, 1.2083 e cementação
Soldar aço temperado sem perder dureza
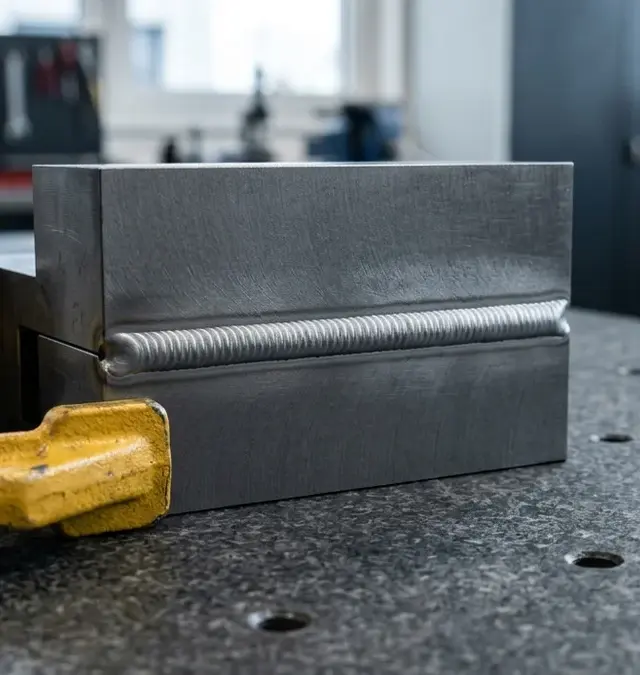
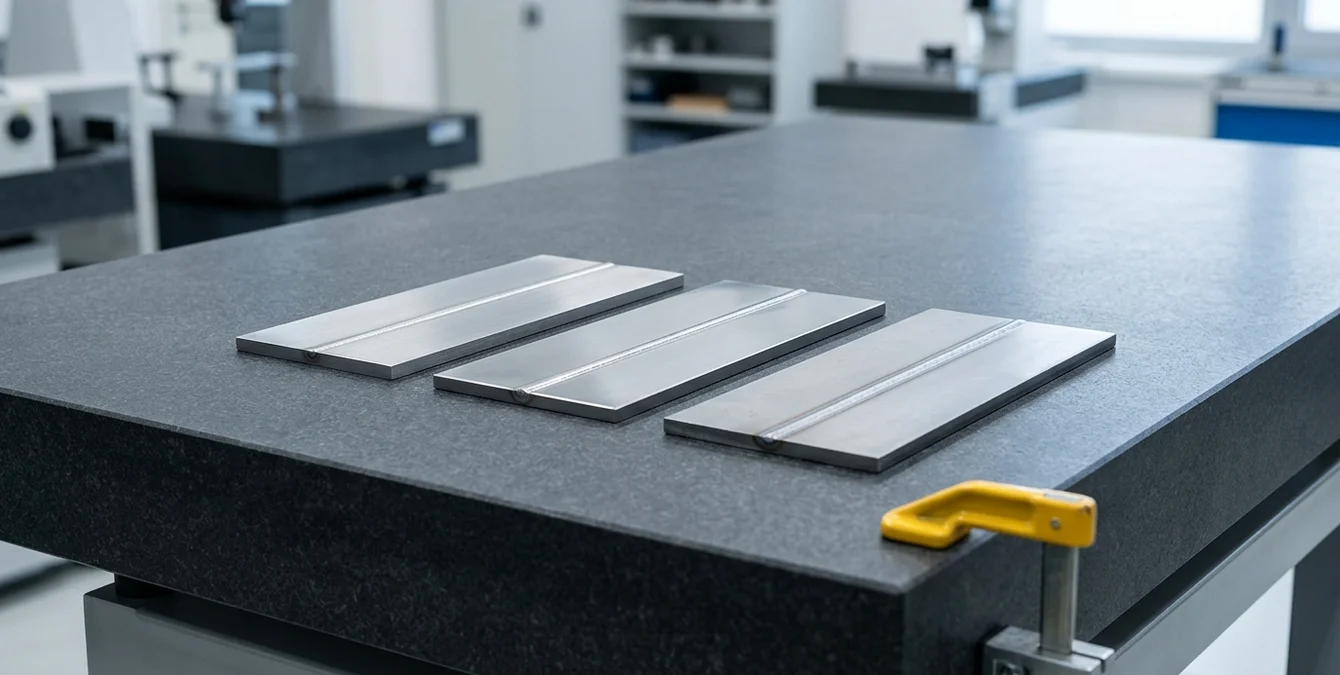
No fabrico de moldes de injeção, a escolha de materiais como o aço 1.2344 (AISI H13) é comum devido à sua resistência e durabilidade. Este aço, quando utilizado na faixa de dureza entre 44 e 52 HRC, proporciona a robustez necessária para suportar as exigências industriais.soldadura laser em aço 1.2344.
Durante a soldadura de aços temperados, é crucial minimizar a zona afetada pelo calor (ZAC) para preservar a dureza original do material. A tecnologia Super Pulse Technology presente nas máquinas Sigma permite um controlo preciso da entrega térmica, assegurando que a ZAC seja reduzida ao mínimo. Este controlo é essencial para manter a integridade estrutural do aço temperado, especialmente em aplicações críticas onde a resistência ao desgaste é vital.
Para garantir a qualidade das soldaduras, a qualificação dos procedimentos de soldadura deve seguir normas como a EN ISO 15614, que especifica os requisitos para a qualificação de procedimentos de soldadura de materiais metálicos.
Aço inoxidável martensítico 1.2083
O aço 1.2083 destaca-se como uma opção de aço inoxidável martensítico temperável, utilizado frequentemente em situações que exigem resistência à corrosão e ao desgaste. Este material permite operações de soldadura precisas sem comprometer as propriedades mecânicas, especialmente em aplicações críticas. Saiba mais sobre as características deste aço no contexto da soldadura laser em moldes de injeção aqui.
As máquinas Sigma, como a Sidanus Fibre, com laser de fibra de itérbio, oferecem uma excelente penetração e controlo térmico, fundamentais para soldar aços inoxidáveis martensíticos sem comprometer a sua resistência à corrosão. O feixe de laser de 1070 nm permite uma soldadura precisa, minimizando a distorção térmica.
Cementação: núcleo tenaz e superfície dura
Os aços de cementação são caracterizados por um núcleo tenaz combinado com uma camada superficial endurecida. Este tipo de aço é ideal para componentes que necessitam de elevada resistência ao impacto e ao desgaste. Durante o processo de soldadura, é crucial manter a integridade da camada cementada, evitando a sua destruição. A capacidade de soldar estes aços sem comprometer esta camada é um aspecto essencial para prolongar a vida útil dos moldes. Para uma visão mais abrangente, visite o nosso hub sobre aços para moldes e soldadura laser.
O controlo de temperatura na soldadura e os procedimentos de pré-aquecimento e pós-aquecimento são fundamentais para garantir a qualidade e a durabilidade das operações de soldadura laser em aços temperados. A tecnologia da Sigma Laser, com características avançadas como a Super Pulse Technology, proporciona uma solução eficaz para estas necessidades específicas, permitindo intervenções precisas e controladas em qualquer tipo de aço para ferramentas.
Para a soldadura de aços de cementação, a utilização de um laser Nd:YAG, como o presente na Sineo Light, com frequências até 40 Hz e picos de potência de 13 kW, permite um aquecimento controlado, essencial para preservar a camada endurecida do aço.
O fio de adição decide a dureza do cordão
No contexto da soldadura laser de moldes, a escolha do fio de adição é crucial para garantir a integridade do cordão e a manutenção das propriedades do aço. Ao soldar aço temperado sem perder dureza, optar por fios de liga idêntica ao material base pode aumentar a dureza “as-welded”, mas também complicar o processo de polimento e reduzir a resistência ao desgaste na zona reparada.
Em aplicações industriais, a soldadura laser de aço temperado requer um controlo rigoroso dos parâmetros de processo para minimizar a zona afetada pelo calor (ZAC). A utilização de máquinas como a Sineo Light, com uma frequência até 40 Hz e tecnologia de Super Pulse, permite um controlo preciso da entrega térmica, reduzindo a ZAC e preservando a dureza do material base. A escolha de parâmetros adequados, como a potência do laser e a duração do impulso, é essencial para evitar a perda de dureza e garantir a qualidade do cordão.
Impacto no polimento e na durabilidade
Fios de adição de liga idêntica promovem uma dureza uniforme, mas tornam o polimento mais complexo, exigindo técnicas específicas para evitar marcas na superfície do molde. Por outro lado, fios mais dúcteis facilitam o polimento, mas podem comprometer a durabilidade da reparação, especialmente em aplicações onde a resistência ao desgaste é crítica, como nos moldes de injeção.
Para assegurar a durabilidade do cordão, é recomendável seguir as normas de qualificação de procedimentos de soldadura, como a EN ISO 15614, que estabelece critérios para a avaliação da integridade e resistência das juntas soldadas.
Considerações práticas na escolha do fio
- Compatibilidade do fio de adição com o aço base, como 1.2344 (AISI H13)
- Impacto da escolha do fio no controlo de temperatura durante a soldadura
- Necessidade de pré-aquecimento e pós-aquecimento para evitar tensões internas
- Consideração das recomendações da EN 1011-2 para a soldadura de aços, que oferece diretrizes sobre o tratamento térmico e a seleção de materiais de adição compatíveis
Para técnicos em bancada, compreender estas nuances é fundamental para otimizar o processo de soldadura e garantir que as reparações realizadas cumpram os exigentes padrões de qualidade da indústria. Para uma análise completa das opções de fio de adição, consulte a matriz detalhada no nosso blogue.
Como verificar que a dureza se manteve?
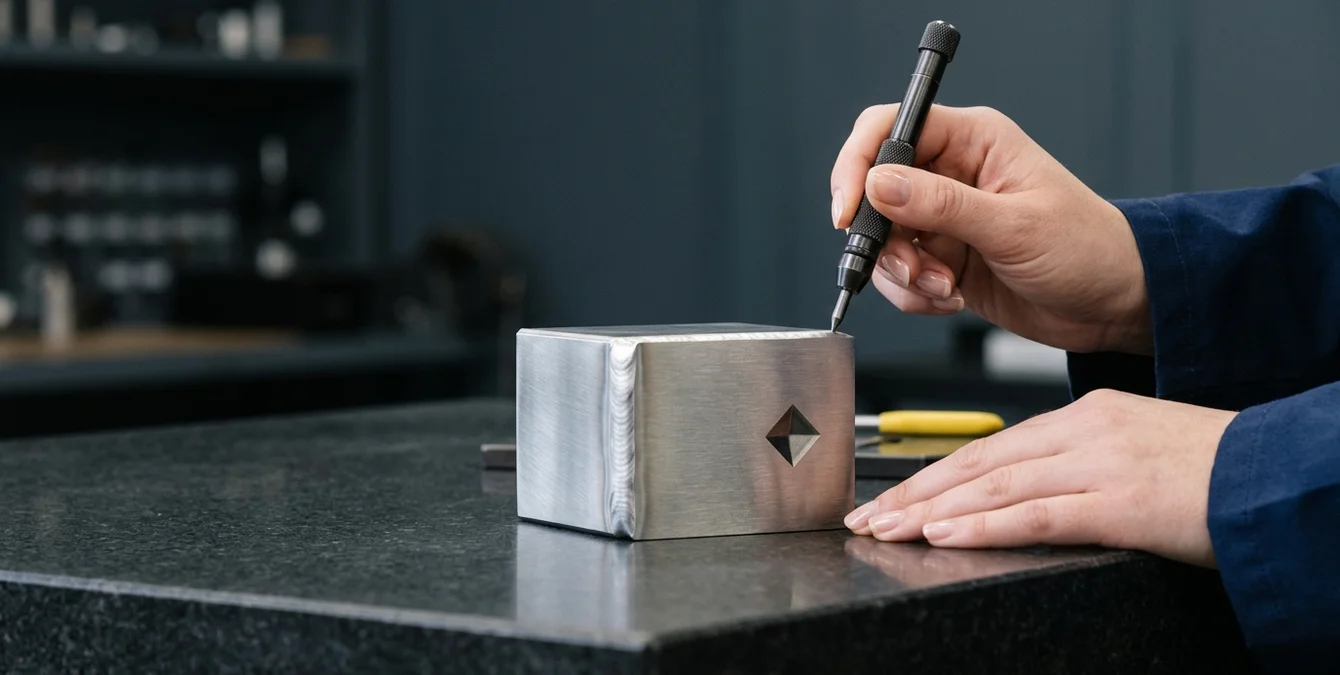
A verificação da dureza ao soldar aço temperado sem perda é essencial para garantir a integridade estrutural do molde de injeção. Este processo envolve a medição da dureza Vickers (HV) ou Rockwell (HRC) junto ao cordão de soldadura ou em secções de amostra. Utilizar máquinas, como a Sidanus Light ou a Sirius Light, assegura uma entrega térmica precisa, minimizando a zona afetada pelo calor (ZAC).
Medições de dureza no local
Para obter resultados precisos, é recomendável realizar uma soldadura de validação num provete do mesmo aço antes de intervir no molde de produção. Este procedimento permite ajustar os parâmetros de soldadura de modo a preservar a dureza pretendida. O pré-aquecimento e o pós-aquecimento são etapas essenciais para o controlo de temperatura na soldadura, reduzindo tensões internas. A conformidade com normas como a EN ISO 15614 assegura que os procedimentos de soldadura são adequadamente qualificados.
Análise de amostra de soldadura
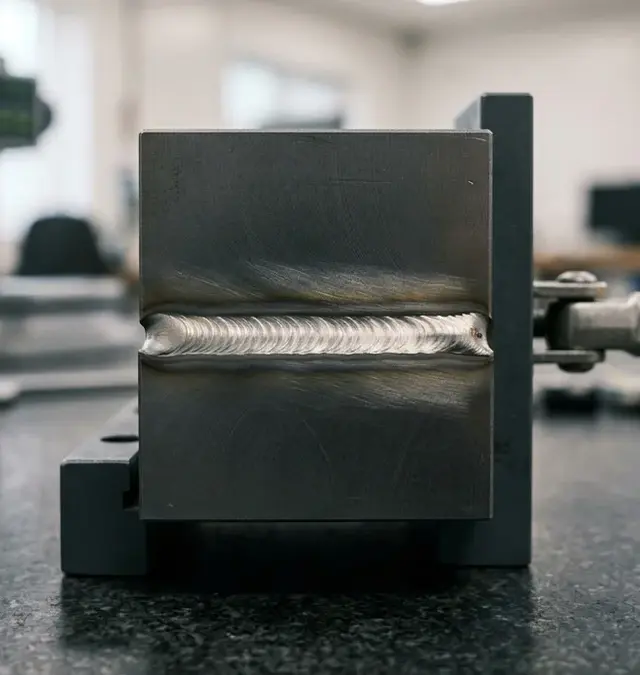
Após a soldadura, a análise de uma amostra pode confirmar a manutenção das propriedades mecânicas desejadas. Equipamentos como a Sineo Fibre e a Sidanus Fibre estão equipados com Super Pulse Technology (SPT), que facilita a obtenção de soldaduras precisas e consistentes. Esta tecnologia permite um controlo rigoroso da entrada de calor, resultando em cordões uniformes e de baixa distorção.
Para garantir que a dureza se manteve, siga as diretrizes de segurança fornecidas com o seu sistema; a Sigma oferece formação certificada de operadores. Este cuidado assegura não só a qualidade da soldadura, mas também a segurança durante o processo.
É comum que a soldadura de aços temperados, como o 1.2344 (AISI H13), exija cuidados especiais para evitar a perda de dureza. A utilização de parâmetros de soldadura adequados, como uma potência de laser controlada e uma taxa de repetição ajustada, pode minimizar a ZAC e preservar as propriedades do material. A conformidade com a norma EN 1011-2 oferece orientações adicionais para a soldadura de aços.
Perguntas frequentes
Como evitar a perda de dureza ao soldar aço temperado?
Para evitar a perda de dureza ao soldar aço temperado, é crucial controlar a temperatura de pré-aquecimento e arrefecimento. A utilização de sistemas laser Nd:YAG ou de fibra de itérbio da Sigma, com tecnologia Super Pulse, permite uma gestão precisa do calor, minimizando a zona afetada pelo calor (ZAC) e preservando as propriedades do material.
Quais são os melhores métodos de soldadura para aço temperado?
Os melhores métodos incluem a soldadura laser Nd:YAG e de fibra de itérbio, que oferecem controlo superior sobre a entrada de calor e minimizam a ZAC. Estas tecnologias são ideais para manter a integridade do aço temperado, permitindo reparações precisas e sem distorções significativas.
É possível soldar aço temperado sem comprometer sua estrutura?
Sim, ao utilizar soldadura laser com tecnologia avançada como a Super Pulse da Sigma, é possível manter a estrutura do aço temperado. A precisão do processo laser reduz a ZAC e permite a manutenção das propriedades mecânicas do material.
Qual a vantagem do laser de fibra em comparação com outros métodos?
O laser de fibra oferece alta eficiência energética e precisão, resultando em menor ZAC. Isto é particularmente vantajoso na soldadura de aço temperado, onde a preservação da dureza é crítica. A tecnologia Sigma permite soldaduras consistentes e de alta qualidade.
Como a soldadura laser afeta as propriedades mecânicas do aço temperado?
A soldadura laser minimiza o impacto térmico, preservando as propriedades mecânicas do aço temperado. Com o uso de sistemas como os da Sigma, a ZAC é reduzida, mantendo a dureza e resistência do material após o processo de soldadura.
Os sistemas de soldadura laser da Sigma são adequados para reparação de moldes de injeção?
Sim, os sistemas de soldadura laser Nd:YAG e de fibra de itérbio da Sigma são ideais para a reparação de moldes de injeção. Oferecem precisão e controlo térmico, essenciais para reparações que exigem a manutenção das propriedades originais do aço temperado.
Quais são as capacidades dos sistemas laser da Sigma em termos de cinemática?
Os sistemas laser da Sigma possuem cinemática de 5 eixos (X·Y·Z·C·D), permitindo a soldadura em geometrias complexas e de difícil acesso. Esta flexibilidade é essencial para aplicações industriais avançadas, incluindo a reparação de moldes de injeção de precisão.
Fontes
- ISO 15614-1:2017 – Especificação e qualificação de procedimentos de soldadura para materiais metálicos — Norma ISO que especifica os requisitos para a qualificação de procedimentos de soldadura, incluindo aço temperado.
- EN 1011-2:2001 – Recomendações para a soldadura de materiais metálicos – Parte 2: Aço — Norma europeia que fornece orientações para a soldadura de aços, incluindo a manutenção de propriedades como dureza.
- IPQ – Instituto Português da Qualidade — Organismo nacional responsável pela normalização e qualidade em Portugal, incluindo normas de soldadura.
- DIN 8528 – Soldadura de aços de alta resistência — Norma DIN que aborda a soldadura de aços de alta resistência, relevante para aços temperados.
- Journal of Manufacturing Processes — Publicação técnica que aborda processos de fabrico, incluindo técnicas de soldadura para aços temperados.
- Welding in the World — Revista internacional que publica pesquisas sobre soldadura, incluindo estudos sobre a manutenção de dureza em aços temperados.