

- Wenn eine Achse nicht ausreicht
- Die Bausteine
- Montagereihenfolge und Ausrichtung
- Eine Nullpunktkette
- Ein einziger Steuerungspunkt
- Die Integrations-Testmatrix
- Häufig gestellte Fragen
- Wie kann ich die Module Slide, Rotate und Z-Achse nachträglich kombinieren?
- Welche Vorteile bietet die Integration aller drei Module für die Produktion?
- Wie wird die Steuerung der kombinierten Module organisiert?
- Was ist bei der Referenzierung nach Modulwechsel zu beachten?
Kurz beantwortet: Die Integration von Simass Slide mit Rotate- und motorisierter Z-Achse ermöglicht flexible Bearbeitung langer, komplexer Werkstücke. Durch modulare Kombination werden lineare, rotatorische und vertikale Bewegungen in einer Zelle vereint. Die Steuerung erfolgt zentral über Sigomatic Pro. Sorgfältige Montage, Ausrichtung und Referenzierung sind für reproduzierbare Ergebnisse entscheidend.
| Vorteil | Beschreibung |
|---|---|
| Flexible Bearbeitung | Kombination von linearen, rotatorischen und vertikalen Bewegungen für komplexe Geometrien |
| Parallele Prozesse | Laden und Entladen außerhalb der Schweißkabine während paralleler Bearbeitung |
| Reduzierte Stillstandzeiten | Erhöhte Produktivität durch kontinuierlichen Produktionsfluss |
| Zukunftsfähigkeit | Module können nachträglich ergänzt oder ausgetauscht werden |
| Zentrale Steuerung | Alle Achsen werden über Sigomatic Pro koordiniert |
Die Multi-Modul-Konfiguration ist besonders vorteilhaft im Werkzeug- und Formenbau sowie in der Automobil- und Luftfahrtindustrie.
Wenn eine Achse nicht ausreicht
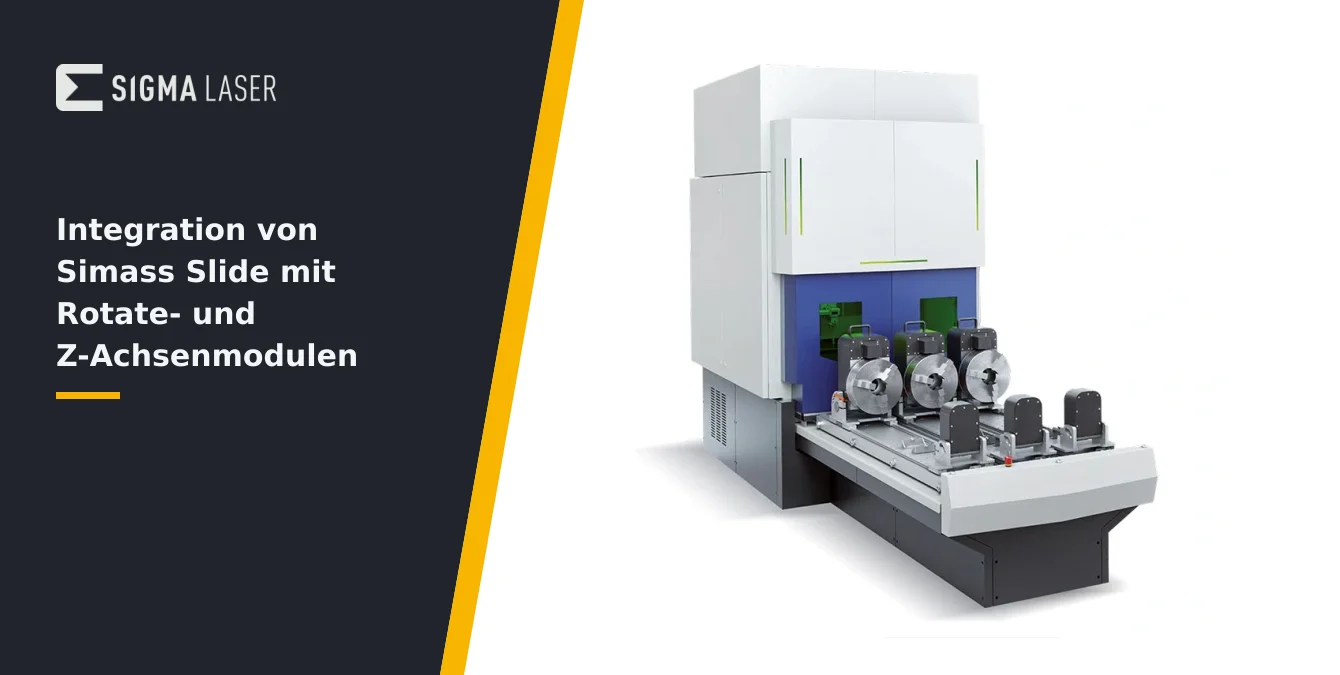
In modernen Fertigungsumgebungen reicht eine einzelne Achse oft nicht aus, um komplexe Werkstücke effizient zu bearbeiten. Besonders bei langen Bauteilen mit Umfangsmerkmalen und wechselnden Höhen ist eine Kombination mehrerer Bewegungsachsen erforderlich. Die Simass Slide-Zelle wurde genau für diese Anforderungen konzipiert und bietet die Möglichkeit, lineare, rotatorische und vertikale Bewegungen in einer Anlage zu vereinen.
Typische Anwendungsfälle sind große Rohre, Werkzeuge oder Formen, die nicht nur entlang ihrer Länge, sondern auch rundum und auf unterschiedlichen Höhen bearbeitet werden müssen. Die Integration von Slide-, Rotate- und Z-Achsenmodulen ermöglicht es, Werkstücke außerhalb der Schweißkabine zu laden und zu entladen, während parallel an anderen Bauteilen gearbeitet wird. Das reduziert Stillstandzeiten und erhöht die Produktivität erheblich.
Durch die Kombination dieser Module entstehen flexible Fertigungszellen, die sich an wechselnde Produktionsanforderungen anpassen lassen. Besonders im Werkzeug- und Formenbau, aber auch in der Automobil- und Luftfahrtindustrie, ist diese Modularität ein entscheidender Vorteil. Sie erlaubt die Bearbeitung komplexer Geometrien und großer Werkstücke ohne aufwendige Umspannvorgänge oder manuelle Nachbearbeitung.
Die Multi-Modul-Konfiguration erschließt zudem neue Bearbeitungsstrategien: Umfangsschweißungen, segmentierte Reparaturen und Bearbeitung an schwer zugänglichen Stellen werden durch die koordinierte Bewegung aller Achsen erst möglich. Damit ist die Simass Slide-Zelle mit Rotate- und Z-Achsenmodul eine zukunftssichere Lösung für anspruchsvolle Laserbearbeitungsaufgaben.
| Modul | Funktion | Besonderheiten |
|---|---|---|
| Slide | Drei motorisierte Einschubmodule für lineare Bewegung | Unabhängige Bewegung, paralleles Be- und Entladen außerhalb des Schweißbereichs |
| Rotate | Präzisions-Drehtisch für rotatorische Bearbeitung | Frei programmierbar oder fest getaktet, hohe Rundlaufgenauigkeit, nachträglich integrierbar |
| Motorisierte Z-Achse | Vertikale Verfahrbewegung | Synchronisierbar mit anderen Achsen, Anfahren unterschiedlicher Höhen am Werkstück |
Alle Module sind für den Simass Base Unit ausgelegt und können individuell kombiniert oder nachträglich ausgetauscht werden.
Die Bausteine
Die Simass Slide-Zelle basiert auf einem modularen Konzept, das verschiedene Bewegungs- und Handhabungsmodule miteinander kombiniert. Der Grundbaustein ist die Slide-Einheit mit drei motorisierten Einschubmodulen. Diese ermöglichen das parallele Laden und Entladen von Werkstücken außerhalb des Schweißbereichs und sorgen so für einen kontinuierlichen Produktionsfluss. Jedes Einschubmodul ist mit einer eigenen motorisierten Rotationseinheit ausgestattet, die sowohl horizontale als auch vertikale Bearbeitung erlaubt.
Das Rotate-Modul ergänzt die Slide-Einheit um einen hochpräzisen Drehtisch. Dieser kann entweder fest getaktet oder frei programmierbar betrieben werden. Die exakte Positionierung und hohe Drehzahl ermöglichen präzise Umfangsbearbeitungen, wie sie beispielsweise bei Rohren, Ringen oder rotationssymmetrischen Bauteilen erforderlich sind. Die Integration des Rotate-Moduls ist katalogbestätigt und kann auch nachträglich erfolgen, was die Flexibilität der Zelle weiter erhöht.
Die motorisierte Z-Achse erweitert das Bearbeitungsspektrum um vertikale Bewegungen. Sie erlaubt das Anfahren unterschiedlicher Höhen am Werkstück, was insbesondere bei gestuften Geometrien oder mehrlagigen Schweißungen entscheidend ist. Die Z-Achse kann als separates Modul ergänzt werden und arbeitet synchron mit den anderen Achsen.
- Slide: Drei Einschubmodule, unabhängige Bewegung, paralleles Be- und Entladen
- Rotate: Präzisions-Drehtisch, frei programmierbar, hohe Rundlaufgenauigkeit
- Motorisierte Z-Achse: Vertikale Verfahrbewegung, synchronisierbar mit anderen Achsen
Alle Module sind laut Katalog für den Simass Base Unit ausgelegt und können individuell kombiniert oder nachträglich ausgetauscht werden. Dadurch bleibt die Anlage auch bei sich ändernden Produktionsanforderungen zukunftsfähig und erweiterbar.
| Schritt | Beschreibung |
|---|---|
| 1. Montage der Slide-Einheit | Mechanische Befestigung auf dem Grundrahmen, Prüfung auf Parallelität und Flucht |
| 2. Einsetzen der Einschubmodule | Einzeln eingesetzt, spannungsfreie Montage zur Vermeidung von Verzügen |
| 3. Installation des Rotate-Moduls | Montage auf vorgesehenem Punkt, exakte Ausrichtung zur Längsachse, Funktionsprüfung |
| 4. Integration der motorisierten Z-Achse | Montage zur optimalen Nutzung des Verfahrwegs, Vermeidung von Kollisionen |
| 5. Elektrische und steuerungstechnische Anbindung | Anfahren aller Achsen, Prüfung auf Endlagen, Referenzpunkte und Not-Aus |
| 6. Sicht- und Funktionskontrolle | Überprüfung aller Befestigungen, Kabelverbindungen und Bewegungsabläufe |
Nach jeder Modulmontage ist eine Funktionskontrolle und Referenzierung erforderlich, um Präzision und Wiederholgenauigkeit sicherzustellen.
Montagereihenfolge und Ausrichtung
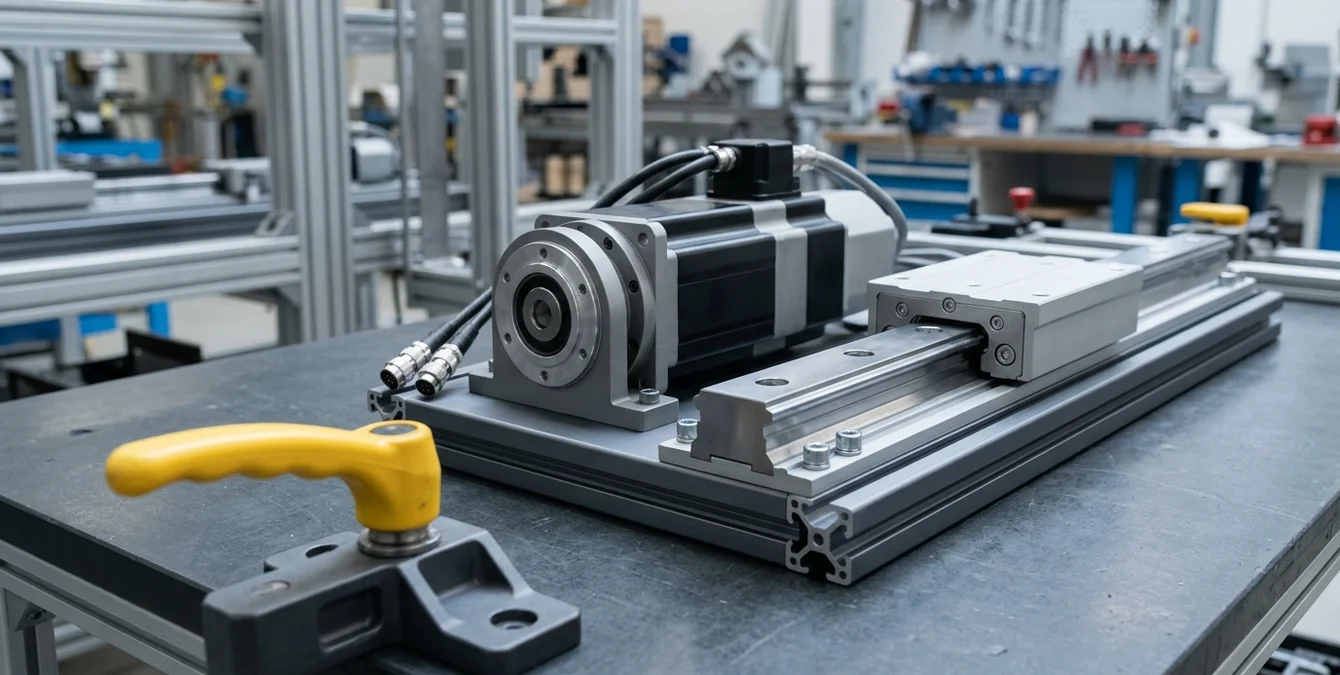
Die korrekte Montage und Ausrichtung der Module ist entscheidend für die Präzision und Wiederholgenauigkeit der gesamten Zelle. In der Praxis beginnt die Integration mit der mechanischen Befestigung der Slide-Einheit auf dem Grundrahmen des Simass Base Unit. Die Einschubmodule werden einzeln eingesetzt und auf Parallelität sowie Flucht zur Grundachse geprüft. Hierbei ist auf eine spannungsfreie Montage zu achten, um Verzüge und Achsabweichungen zu vermeiden.
Das Rotate-Modul wird anschließend auf dem vorgesehenen Montagepunkt installiert. Dabei ist die exakte Ausrichtung zur Längsachse der Slide-Einheit essenziell, um konzentrische Bewegungen und präzise Umfangsbearbeitungen zu gewährleisten. Die Verbindung erfolgt in der Regel über passgenaue Schnittstellen, die eine schnelle und reproduzierbare Montage ermöglichen. Nach der mechanischen Befestigung ist eine Funktionsprüfung durchzuführen, um den Rundlauf und die Positioniergenauigkeit zu verifizieren.
Die motorisierte Z-Achse wird zuletzt integriert. Sie ist so zu montieren, dass ihr Verfahrweg vollständig genutzt werden kann und keine Kollisionen mit anderen Modulen oder dem Werkstück auftreten. Nach der Montage erfolgt die elektrische und steuerungstechnische Anbindung. Es empfiehlt sich, alle Achsen zunächst einzeln anzufahren und auf Endlagen, Referenzpunkte sowie Not-Aus-Funktionen zu prüfen.
Branchenüblich ist es, nach jeder Modulmontage eine Sicht- und Funktionskontrolle durchzuführen. Dabei werden alle Befestigungen, Kabelverbindungen und Bewegungsabläufe überprüft. Erst wenn jede Achse mechanisch und steuerungstechnisch einwandfrei funktioniert, erfolgt die Integration in den Gesamtprozess. So wird sichergestellt, dass die Zelle reproduzierbare und präzise Ergebnisse liefert.
Eine Nullpunktkette
Die Integration mehrerer Module erfordert eine durchgängige Referenzierung aller Achsen – die sogenannte Nullpunktkette. Nach jeder Montage oder Änderung an Slide-, Rotate- oder Z-Achsenmodulen muss die gesamte Kette neu eingemessen werden. Dies gewährleistet, dass alle Bewegungen auf einen gemeinsamen Ursprung bezogen sind und die Programmierung der Bearbeitungszyklen konsistent bleibt.
In der Praxis wird zunächst der Grundnullpunkt der Slide-Einheit bestimmt. Anschließend erfolgt die Referenzierung des Rotate-Moduls relativ zur Slide-Position. Hierbei ist darauf zu achten, dass der Rotationsmittelpunkt exakt mit der Längsachse der Einschubmodule übereinstimmt. Die motorisierte Z-Achse wird zuletzt in die Nullpunktkette eingebunden, wobei deren vertikaler Referenzpunkt auf die Höhe des Werkstücks oder einen definierten Maschinenbezug gesetzt wird.
Nach Änderungen an der Modulkonfiguration – etwa beim Austausch eines Einschubmoduls oder der Nachrüstung des Rotate-Moduls – ist ein erneutes Teach-in aller Achsen erforderlich. Dies erfolgt über die Steuerungssoftware, wobei die aktuellen Referenzpunkte gespeichert und für die spätere Programmierung genutzt werden. Nur so ist gewährleistet, dass die Bewegungsabläufe auch bei wechselnden Werkstücken und Bearbeitungsaufgaben exakt wiederholt werden können.
Eine saubere Nullpunktkette ist die Grundlage für reproduzierbare Ergebnisse und minimiert das Risiko von Kollisionen oder Maßabweichungen. Es empfiehlt sich, die Referenzierung regelmäßig zu überprüfen und bei jeder Änderung an der Achskonfiguration konsequent durchzuführen.
Ein einziger Steuerungspunkt
Die Steuerung aller Module erfolgt zentral über die Sigomatic Pro Software. Diese ermöglicht die vollständige Koordination der Slide-, Rotate- und Z-Achsenmodule innerhalb einer Bedienoberfläche. Die Software ist für die Steuerung komplexer Serienprozesse ausgelegt und unterstützt die Integration zusätzlicher Module durch installierbare Funktionspakete.
Im Bedienalltag bedeutet dies, dass sämtliche Bewegungsabläufe – vom Einschub der Werkstücke über die Rotationspositionierung bis hin zur vertikalen Verfahrung – von einem einzigen Steuerungspunkt aus programmiert und überwacht werden. Die Sigomatic Pro Software bietet dabei Live-Feedback zu Achspositionen, Prozessstatus und Sicherheitsfunktionen. So können alle Bewegungsachsen synchronisiert und aufeinander abgestimmt werden, was insbesondere bei komplexen Bearbeitungszyklen von Vorteil ist.
Die Programmierung erfolgt über teach-in-fähige Geometrieprimitiven wie Linie, Kreis oder Spline, die sich flexibel auf die kombinierte Achsenstruktur anwenden lassen. Für den Bediener reduziert sich der Aufwand, da keine separate Programmierung für jedes Modul erforderlich ist. Änderungen an der Modulkonfiguration werden von der Software erkannt und können direkt in die Prozesssteuerung übernommen werden.
Die zentrale Steuerung vereinfacht nicht nur die Bedienung, sondern erhöht auch die Prozesssicherheit. Achsüberwachung, Fehlererkennung und Not-Aus-Funktionen werden systemweit koordiniert. So bleibt die gesamte Zelle auch bei komplexen Integrationsszenarien übersichtlich und zuverlässig steuerbar.
Die Integrations-Testmatrix
Nach der mechanischen und steuerungstechnischen Integration aller Module ist eine systematische Inbetriebnahme und Funktionsprüfung unerlässlich. Die bewährte Vorgehensweise ist die Integrations-Testmatrix: Zunächst wird jede Achse einzeln auf ihre Bewegungsgrenzen, Referenzpunkte und Not-Aus-Funktionen getestet. Dabei werden typische Fahrwege, Endlagen und die Reaktion auf Störungen überprüft.
Im nächsten Schritt werden Achsenpaare kombiniert. Beispielsweise wird die Slide-Einheit mit der Z-Achse synchronisiert, um vertikale Bewegungen während des Einschubs zu testen. Ebenso wird das Zusammenspiel von Rotate- und Z-Achse geprüft, etwa für Umfangsschweißungen an unterschiedlichen Höhen. Hierbei ist auf eine reibungslose Übergabe der Steuerung und die Einhaltung der programmierten Bewegungsprofile zu achten.
Im letzten Schritt erfolgt der Test der vollständigen kombinierten Bewegung aller Module. Typische Testzyklen umfassen das Einfahren eines Werkstücks, die Positionierung auf dem Drehtisch, die vertikale Verstellung und die Durchführung einer simulierten Bearbeitungssequenz. Die Programmstruktur ist dabei so zu wählen, dass alle möglichen Bewegungsabfolgen und Übergänge abgedeckt werden.
Eine sorgfältige Dokumentation der Testergebnisse und eventueller Korrekturen ist empfehlenswert. So können spätere Fehlerquellen schnell identifiziert und die Prozesssicherheit dauerhaft gewährleistet werden. Erst nach erfolgreichem Abschluss aller Testzyklen ist die Zelle für den Produktionsbetrieb freizugeben.
Häufig gestellte Fragen
Wie kann ich die Module Slide, Rotate und Z-Achse nachträglich kombinieren?
Die Module sind laut Katalog für den Simass Base Unit ausgelegt und können individuell kombiniert oder nachträglich ausgetauscht werden. Nach der mechanischen Montage und elektrischen Anbindung ist eine erneute Referenzierung aller Achsen erforderlich, um eine konsistente Nullpunktkette sicherzustellen.
Welche Vorteile bietet die Integration aller drei Module für die Produktion?
Die Kombination von Slide-, Rotate- und Z-Achsenmodul ermöglicht flexible Bearbeitungsstrategien, reduziert Rüstzeiten und erhöht die Produktivität. Werkstücke können parallel geladen und entladen werden, während Umfangs- und Höhenbearbeitungen in einem einzigen Ablauf erfolgen.
Wie wird die Steuerung der kombinierten Module organisiert?
Die zentrale Steuerung erfolgt über die Sigomatic Pro Software. Sie koordiniert alle Bewegungsachsen, ermöglicht teach-in-Programmierung und bietet Live-Feedback zu Achspositionen und Prozessstatus. Änderungen an der Modulkonfiguration werden direkt übernommen.
Was ist bei der Referenzierung nach Modulwechsel zu beachten?
Nach jedem Austausch oder jeder Ergänzung eines Moduls muss die Nullpunktkette neu eingemessen werden. Dies stellt sicher, dass alle Achsen auf einen gemeinsamen Ursprung bezogen sind und die Programmierung der Bearbeitungszyklen konsistent bleibt.


