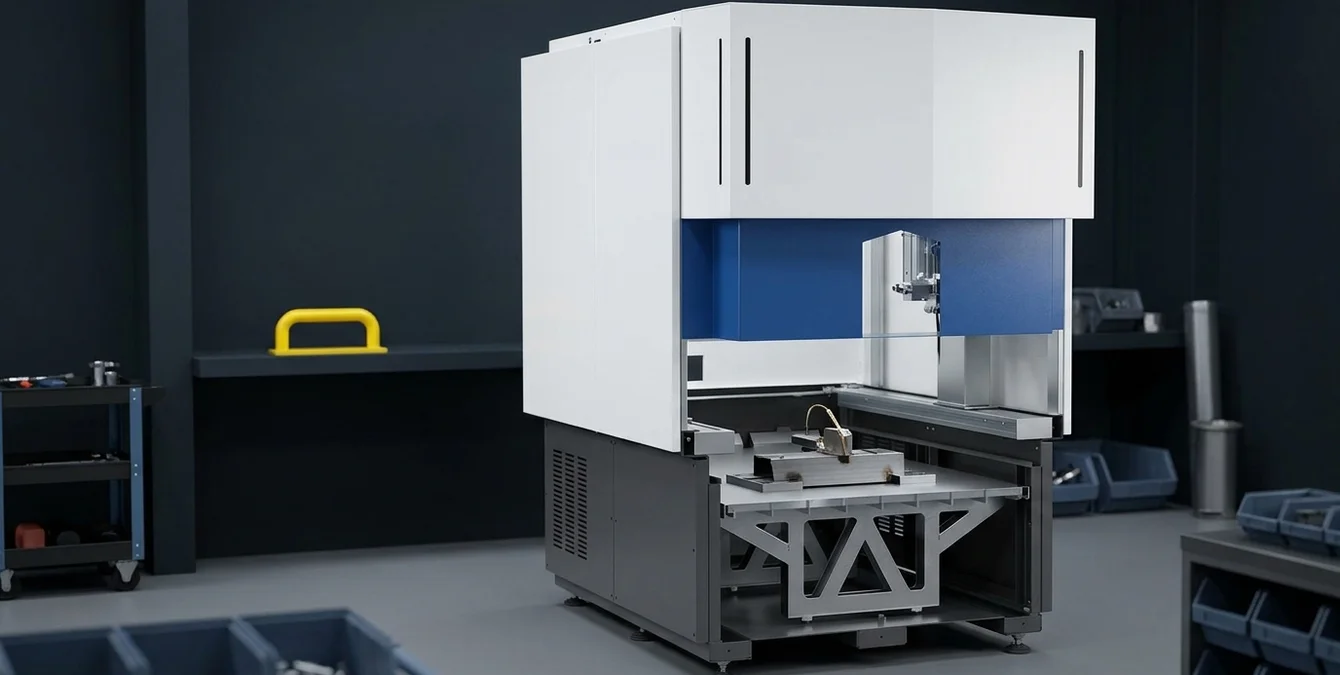
- Das Wichtigste in Kürze
- Was bringt Zusatzdraht beim Laserschweißen?
- Funktionen des Zusatzdrahts
- Manuelle vs. automatisierte Drahtzuführung
- Optimierung der Schweißparameter
- Spaltüberbrückung: Wann reicht der Strahl allein nicht mehr?
- Nahtvorbereitung vs. Drahteinsatz
- Aufbaunähte und Reparatur: Material gezielt anlagern
- Vorteile des Laserschweißens mit Zusatzdraht
- Technologische Aspekte und Anwendung
- Drahtwahl: den Zusatzwerkstoff auf den Grundwerkstoff abstimmen
- Legierungsanpassung für verschiedene Werkstoffe
- Drahtdurchmesser-Logik für Präzisionsnähte
- Härteanforderung und Anlassen
- Drahtzufuhr richtig einstellen: Schritt für Schritt
- 1. Drahtdurchmesser wählen
- 2. Anstellwinkel und Position zum Schmelzbad setzen
- 3. Puls/Leistung auf Draht abstimmen
- 4. Vorschub synchronisieren
- 5. Sichtkontrolle unter der Beobachtungsoptik
- Wann schweißen Sie besser ohne Zusatzwerkstoff?
- Vorteile des autogenen Laserschweißens
- Optimierung der Schweißparameter
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen mit Zusatzdraht?
- Welche Materialien eignen sich für das Laserschweißen mit Zusatzdraht?
- Welche Vorteile bietet die 5-Achs-Kinematik bei Sigma-Anlagen?
- Welche Rolle spielt die Super Pulse Technology?
- Wie trägt die Leica-10×-Optik zur Schweißqualität bei?
- Welche Schulungen bietet Sigma für die Bedienung ihrer Anlagen an?
- Wie beeinflussen die Kostenfaktoren die Wirtschaftlichkeit von Laserschweißanlagen?
- Weiterführende Artikel
- Quellen
Kurz beantwortet: Laserschweißen mit Zusatzdraht ist besonders sinnvoll, wenn Spalte überbrückt, Material aufgebaut oder die Zusammensetzung des Schweißguts gezielt angepasst werden soll. Der Zusatzdraht kann die Schweißnahtqualität verbessern, indem er Materialunterschiede ausgleicht und die mechanischen Eigenschaften optimiert. Sigma Laser bietet in seinen 5-Achs-Systemen die Möglichkeit der präzisen Drahtzufuhr, um optimale Ergebnisse bei komplexen Schweißaufgaben zu gewährleisten. Diese Systeme sind ideal für Anwendungen in der Luft- und Raumfahrt oder Automobilindustrie.
Das Wichtigste in Kürze
Laserschweißen mit Zusatzdraht bietet in der industriellen Fertigung und Reparatur wesentliche Vorteile gegenüber konventionellen Schweißmethoden. Insbesondere bei der Bearbeitung komplexer Werkstoffe und Bauteilgeometrien erweist sich dieses Verfahren als besonders effizient und präzise. Unsere Sigma-Laseranlagen, ausgestattet mit fortschrittlichen Technologien, ermöglichen eine flexible und wirtschaftliche Anwendung.
- Erhöhte Präzision und Kontrolle über den Schweißprozess durch den Einsatz von Nd:YAG- oder Ytterbium-Faserlasern.
- Minimale Wärmeeinflusszone (WEZ) reduziert Verzug und Materialschädigung, besonders relevant für Werkstoffe wie 1.4301 oder 1.2343.
- Flexibilität bei der Materialauswahl und Anpassung durch die Verwendung von Zusatzdraht, ideal für Reparaturanwendungen.
- 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine unbegrenzte Bauteilgröße und komplexe Geometrien.
- Super Pulse Technology gewährleistet höchste Schweißqualität auch bei anspruchsvollen Anwendungen.
- Vollständige Integration von Leica-10×-Optik für maximale Präzision und Detailgenauigkeit.
- Vor-Ort-Reparaturen mit unseren mobilen Systemen bieten erhebliche Kosteneinsparungen und verkürzte Ausfallzeiten.
Durch die Kombination dieser technologischen Vorteile positioniert sich das Laserschweißen mit Zusatzdraht als bevorzugte Lösung für anspruchsvolle Schweiß- und Reparaturanforderungen. Erfahren Sie im Folgenden mehr über die spezifischen Anwendungen und technischen Details unserer fortschrittlichen Laserschweißsysteme.
| Funktion | Beschreibung | Typische Werte/Anwendungsbeispiel |
|---|---|---|
| Spaltüberbrückung | Überbrückt größere Spalte, die durch Fertigungstoleranzen entstehen | Spaltbreiten von 0,2 bis 1,0 mm (abhängig von Drahtstärke und Laserleistung) |
| Materialaufbau | Gezieltes Auftragen von Material, besonders für Reparaturarbeiten | Werkstoffe wie 1.2343 (X37CrMoV5-1), 1.4301 (X5CrNi18-10) |
| Legierungsanpassung | Veränderung der chemischen Zusammensetzung zur Optimierung der mechanischen Eigenschaften | Verbesserung von Korrosionsbeständigkeit oder Festigkeit |
Was bringt Zusatzdraht beim Laserschweißen?
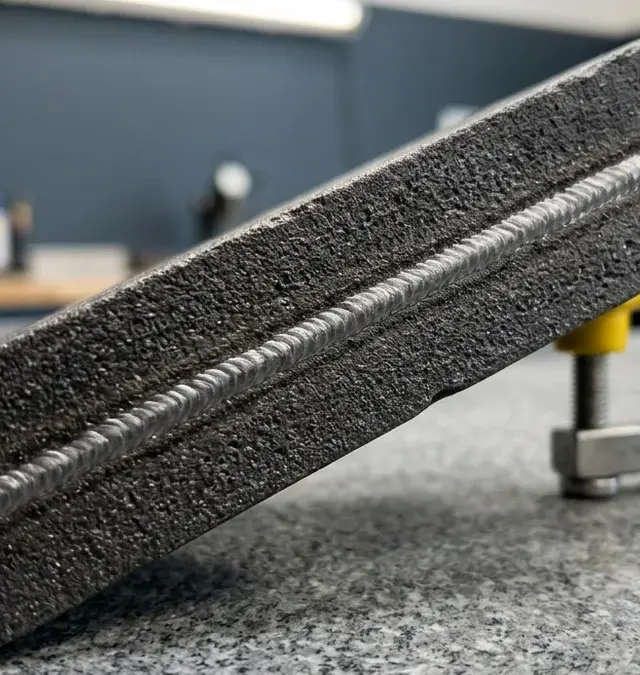
Beim Laserschweißen mit Zusatzdraht wird häufig ein Draht als zusätzlicher Werkstoff eingesetzt, der das Verfahren um wesentliche Funktionen erweitert. Während das Laserschweißen üblicherweise autogen abläuft, bietet der Einsatz von Zusatzdraht deutliche Vorteile in industriellen Anwendungen. Zu den wichtigsten Funktionen gehören die Spaltüberbrückung, der Materialaufbau und die Legierungsanpassung.
Funktionen des Zusatzdrahts
- Spaltüberbrückung: Der Draht ermöglicht das Überbrücken von größeren Spalten, die bei der Vorbereitung der Werkstücke oder durch Fertigungstoleranzen entstehen können. Typische Spaltbreiten, die überbrückt werden können, liegen im Bereich von 0,2 bis 1,0 mm, abhängig von der Drahtstärke und der Laserleistung.
- Materialaufbau: Durch den Zusatzdraht lässt sich Material gezielt auftragen, was besonders für Reparaturarbeiten und beim Laserauftragschweißen von Bedeutung ist. Dies ist besonders nützlich bei der Bearbeitung von Werkstoffen wie 1.2343 (X37CrMoV5-1) oder 1.4301 (X5CrNi18-10), die häufig in der Werkzeug- und Maschinenbauindustrie eingesetzt werden.
- Legierungsanpassung: Der Draht kann eingesetzt werden, um die chemische Zusammensetzung des Schweißguts zu verändern und so die mechanischen Eigenschaften zu optimieren. Dies ist besonders wichtig, um die Korrosionsbeständigkeit oder die Festigkeit der Schweißnaht zu verbessern.
Manuelle vs. automatisierte Drahtzuführung
In der industriellen Anwendung wird zwischen manueller und automatisierter Drahtzuführung unterschieden. Bei manuellen Verfahren wird der Draht durch einen Schweißer zugeführt, was Flexibilität bietet, jedoch von der Geschicklichkeit des Bedieners abhängt. Im Gegensatz dazu verwenden CNC-gesteuerte Anlagen wie die Sidanus Light oder Sidanus Fibre von Sigma Laser eine automatisierte Drahtzuführung. Diese Systeme gewährleisten eine präzise und reproduzierbare Zufuhr, was insbesondere bei hohen Stückzahlen in der Automobil- und Elektronikindustrie von Vorteil ist. Die Wiederholgenauigkeit solcher Systeme kann typischerweise im Bereich von ±0,1 mm liegen, was eine hohe Prozesssicherheit gewährleistet.
Optimierung der Schweißparameter
Die Optimierung der Schweißparameter spielt beim Einsatz von Zusatzdraht eine zentrale Rolle. Insbesondere beim Laserschweißen von Aluminium ist die Kontrolle von Parametern wie Laserleistung und Vorschubgeschwindigkeit entscheidend für die Qualität der Schweißnaht. Typische Laserleistungen für das Laserschweißen von Aluminium liegen im Bereich von 300 bis 600 W, wobei die Vorschubgeschwindigkeit je nach Materialdicke und -art variieren kann. Anlagen von Sigma Laser, ausgestattet mit Super Pulse Technology und Swivel Optics, bieten hier erhebliche Vorteile in der Feinjustierung und Anpassung an spezifische Werkstoffe wie Werkstoffnummer 1.4301 oder 1.4404. Diese Technologien ermöglichen eine gleichmäßige Nahtqualität und minimieren die Wärmeeinflusszone (WEZ), was zu weniger Verzug und einer besseren Oberflächenqualität führt.
Empfehlungen für das Laserstrahlschweißen metallischer Werkstoffe – auch mit Zusatzwerkstoff – gibt die DIN EN 1011-6; die Qualifizierung von Schweißverfahren regelt die EN ISO 15614-11.
Spaltüberbrückung: Wann reicht der Strahl allein nicht mehr?
In der industriellen Anwendung des Laserschweißens stellt die Spaltüberbrückung eine bedeutende Herausforderung dar. Besonders bei Fügespalten, die die physikalische Grenze des autogenen Laserstrahlschweißens überschreiten, ist eine präzise Nahtvorbereitung unerlässlich. Ist der Spalt deutlich größer als der fokussierte Spot (0,1 bis 2,0 mm), fehlt Schmelze – ohne Zusatzwerkstoff drohen Einfallkerben und unterfüllte Nähte.
Nahtvorbereitung vs. Drahteinsatz
Die Wahl zwischen einer optimierten Nahtvorbereitung und dem Einsatz von Zusatzdraht ist entscheidend für die Qualität der Schweißnaht. Während die Nahtvorbereitung oft zeitintensiv ist, bietet der Einsatz von Laserschweißen mit Zusatzdraht eine flexible Lösung, um Toleranzen in der Spaltgröße zu kompensieren. Insbesondere bei Aluminium kann ein passender Zusatzwerkstoff zudem die Heißrissneigung senken.
- Nahtvorbereitung: Reduziert den Bedarf an Zusatzmaterial, erfordert jedoch präzise Werkstückbearbeitung.
- Zusatzdraht: Ermöglicht größere Spaltüberbrückung und kompensiert Materialunebenheiten.
Die Optimierung der Schweißparameter spielt ebenfalls eine zentrale Rolle. Durch die Anpassung von Parametern wie Laserleistung und Vorschubgeschwindigkeit kann die Qualität der Schweißnaht erheblich verbessert werden. Der Einsatz von Technologien wie der Super Pulse Technology (SPT) in Kombination mit der Swivel Optics bietet zusätzliche Flexibilität und Präzision.
Typische Laserleistungen im Bereich von 300 bis 600 W und eine Wellenlänge von 1070 nm sind bei Faserlasern üblich, was eine hohe Strahlqualität und Präzision ermöglicht. Die Einschweißtiefe liegt in dieser Leistungsklasse je nach Material und Parameterwahl typischerweise im Bereich von Zehntelmillimetern bis zu wenigen Millimetern. Die Wärmeeinflusszone (WEZ) ist bei Laserschweißverfahren in der Regel minimal, was zu einer geringen Verformung des Werkstücks führt.
Für spezifische Werkstoffanforderungen stehen werkstoffspezifische Parametertabellen zur Verfügung, die eine gezielte Anpassung der Schweißstrategie ermöglichen. Dies ist besonders relevant für anspruchsvolle Anwendungen in der Luft- und Raumfahrt sowie in der Automobilindustrie, wo hohe Qualitätsstandards unerlässlich sind. Die Einhaltung der EN ISO 15614 Norm für die Qualifizierung von Schweißverfahren ist hierbei von Bedeutung, um die Prozesssicherheit und Reproduzierbarkeit zu gewährleisten.
Zusätzlich zur Anpassung der Schweißparameter ist die Materialkompatibilität entscheidend. Häufig geschweißte Werkstoffe sind unter anderem der korrosionsbeständige Edelstahl 1.4301 und der Warmarbeitsstahl 1.2343, der wegen seiner Härtbarkeit eine sorgfältige Wärmeführung und einen artgleichen Draht erfordert.
Aufbaunähte und Reparatur: Material gezielt anlagern
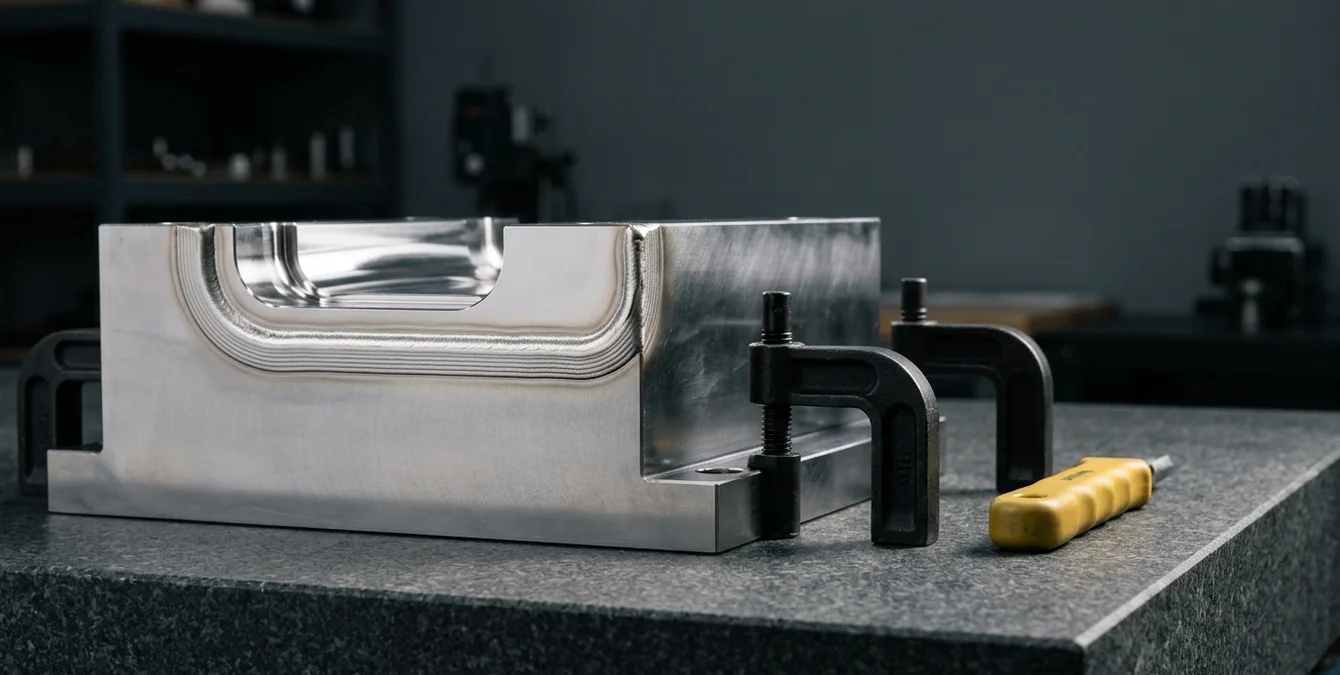
Das Laserschweißen mit Zusatzdraht ist ein präzises Verfahren, das insbesondere beim Konturaufbau an Werkzeugkanten und beim lagenweisen Füllen von ausgebrochenen Bereichen in der industriellen Fertigung Anwendung findet. Diese Methode bietet erhebliche Vorteile, wenn es darum geht, beschädigte oder verschlissene Werkzeuge effizient zu reparieren. Durch den gezielten Auftrag von Zusatzmaterial kann die Lebensdauer von Werkzeugen erheblich verlängert werden, ohne dass diese komplett ersetzt werden müssen.
| Verfahren | Merkmale | Typische Anwendung | Wiederholgenauigkeit |
|---|---|---|---|
| Manuelle Drahtzuführung | Draht wird durch Schweißer zugeführt; hohe Flexibilität, abhängig von Bediener | Einzel- und Kleinserienfertigung | Abhängig von Bediener, keine feste Angabe |
| Automatisierte Drahtzuführung (z.B. Sidanus Light/Fibre) | CNC-gesteuert, präzise und reproduzierbare Zufuhr | Serienfertigung, hohe Stückzahlen (Automobil-, Elektronikindustrie) | Typisch ±0,1 mm |
Vorteile des Laserschweißens mit Zusatzdraht
- Präzise Materialauftragung für komplexe Geometrien
- Minimale Wärmeeinflusszone (WEZ) für reduzierte thermische Belastung
- Hohe Flexibilität bei der Verarbeitung verschiedener Werkstoffe, einschließlich Stahllegierungen wie 1.4301 und 1.2343
- Möglichkeit der Schweißparameteroptimierung für spezifische Anwendungen
Das Laserauftragschweißen ermöglicht nicht nur den Verschleißschutz, sondern auch das Beschichten von Oberflächen. Bei der Reparaturpraxis spielt das mobile Laserschweißen eine entscheidende Rolle, um Reparaturen direkt vor Ort durchzuführen und Ausfallzeiten zu minimieren.
Technologische Aspekte und Anwendung
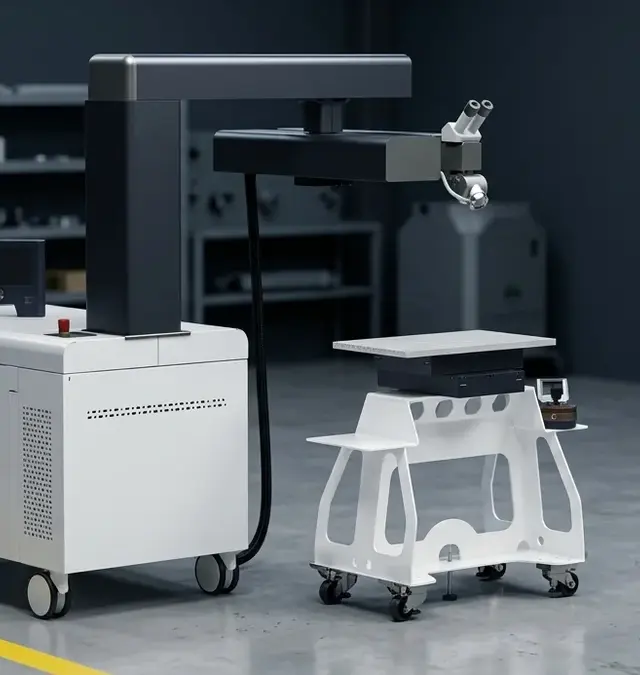
Bei Sigma-Anlagen wie der Sidanus Light und der Sidanus Fibre übernimmt die präzise Drahtzufuhr mit patentiertem Drahtrichtwerk die Zuführung unterschiedlicher Drahtdurchmesser; die Sigomatic-Steuerung koordiniert Drahtvorschub und Achsbewegung. Dank der Super Pulse Technology (SPT) können Schweißvorgänge mit variabler Energiezufuhr durchgeführt werden, was die Anpassung an unterschiedliche Werkstoffanforderungen erleichtert.
Die Möglichkeit zur Schweißparameteroptimierung erlaubt es, spezifische Einstellungen für unterschiedliche Werkstoffnummern, wie 1.4301 oder 1.4404, festzulegen. Dies verbessert nicht nur die Qualität der Schweißnaht, sondern erhöht auch die Effizienz des gesamten Produktionsprozesses. Die Kombination aus modernster Lasertechnologie und präzisem Zusatzdrahtauftrag eröffnet neue Dimensionen in der Werkzeugreparatur und -instandhaltung.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist entscheidend für die Sicherstellung der Qualität und Reproduzierbarkeit der Schweißnähte. Diese Standards stellen sicher, dass die Verfahren den industriellen Anforderungen entsprechen und eine hohe Zuverlässigkeit bieten.
Drahtwahl: den Zusatzwerkstoff auf den Grundwerkstoff abstimmen
Beim Laserschweißen mit Zusatzdraht ist die Auswahl des richtigen Schweißzusatzwerkstoffs entscheidend für die Qualität der Schweißnaht und die Erfüllung spezifischer Anforderungen an die mechanischen Eigenschaften. Der Zusatzdraht sollte auf den Grundwerkstoff abgestimmt sein, um eine optimale Verbindung zu gewährleisten.
Legierungsanpassung für verschiedene Werkstoffe
Für Warmarbeitsstähle wie den Werkstoff mit der Nummer 1.2343 ist ein artgleicher Draht notwendig, um die gewünschten Härteanforderungen nach dem Anlassen zu erreichen. Bei austenitischen Stählen wie 1.4301 oder 1.4404 empfiehlt sich der Einsatz eines austenitischen Drahtes, um Korrosionsbeständigkeit und Duktilität sicherzustellen. Weitere Details zur metallurgischen Anpassung finden Sie in unserem Überblick Werkstoffe im Laserschweißen.
Die Auswahl des Zusatzdrahtes sollte zusätzlich die spezifischen Anforderungen an die Schweißnaht berücksichtigen, wie z.B. die Einhaltung der Norm EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt.
Drahtdurchmesser-Logik für Präzisionsnähte
Der Durchmesser des Zusatzdrahtes spielt eine wesentliche Rolle bei der Schweißparameter-Optimierung. Feinere Drähte eignen sich besonders für Präzisionsnähte, da sie eine bessere Kontrolle der Wärmeeinflusszone (WEZ) ermöglichen. Dies ist besonders wichtig beim Laserschweißen von Aluminium, wo die Vermeidung von Verzug und Rissen kritisch ist.
Typische Drahtdurchmesser für Präzisions- und Reparaturanwendungen mit gepulsten Lasern liegen im Bereich von etwa 0,1 bis 0,6 mm, was eine feine Dosierung des Zusatzwerkstoffs ermöglicht. Diese Präzision ist besonders bei der Bearbeitung von dünnwandigen Bauteilen von Vorteil, um die strukturelle Integrität zu bewahren.
Härteanforderung und Anlassen
Nach dem Schweißen ist das Anlassen ein entscheidender Prozess, um die Härte und Festigkeit der Schweißnaht zu optimieren. Je nach Werkstoff und Anwendung müssen spezifische Anlasstemperaturen eingehalten werden, um die gewünschten mechanischen Eigenschaften zu erreichen.
Das Anlassen erfolgt typischerweise bei Temperaturen zwischen 200 und 600 °C, abhängig von der Legierung und den gewünschten mechanischen Eigenschaften. Diese Temperaturbereiche sind entscheidend, um Spannungen abzubauen und die gewünschten Härteeigenschaften zu erzielen.
Drahtzufuhr richtig einstellen: Schritt für Schritt
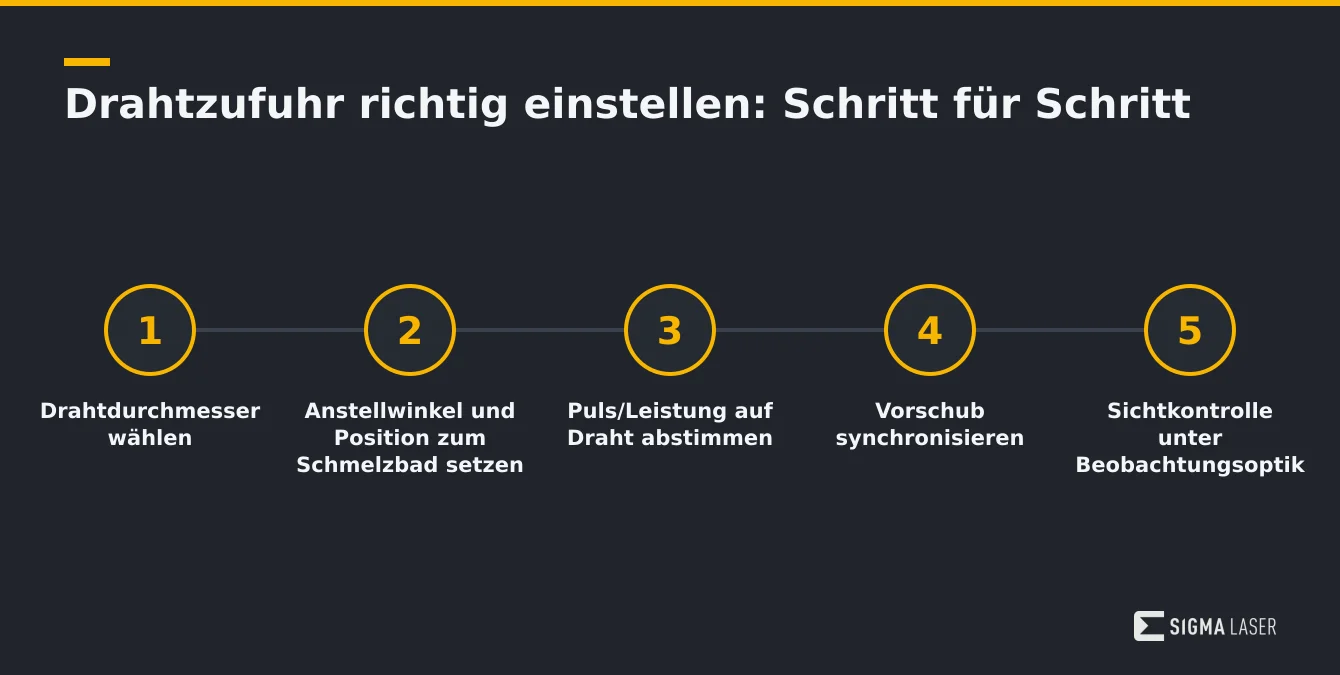
Das Laserschweißen mit Zusatzdraht ist eine präzise Methode zur Verbindung von Werkstoffen wie Edelstahl, Aluminium und anderen Metallen. Die korrekte Einstellung der Drahtzufuhr ist entscheidend für die Qualität und Effizienz des Schweißprozesses. In diesem Abschnitt erfahren Sie, wie Sie die Drahtzufuhr in fünf Schritten optimal einstellen.
1. Drahtdurchmesser wählen
Wählen Sie den richtigen Drahtdurchmesser basierend auf dem zu bearbeitenden Werkstoff und der gewünschten Einschweißtiefe. Beispielsweise wird für Werkstoffnummer 1.4301 ein anderer Drahtdurchmesser benötigt als für Aluminium. Achten Sie darauf, dass der Drahtdurchmesser zur Drahtzufuhr Ihrer Anlage passt.
Typische Drahtdurchmesser reichen von etwa 0,1 mm für feinste Reparaturen bis 1,6 mm bei Hochleistungsprozessen, abhängig von der Materialdicke und den spezifischen Anforderungen des Schweißprozesses. Diese Durchmesser sind besonders relevant bei der Bearbeitung von Edelstahl und Aluminiumlegierungen.
2. Anstellwinkel und Position zum Schmelzbad setzen
Der Anstellwinkel des Drahtes sollte so gewählt werden, dass ein gleichmäßiger Übergang zum Schmelzbad gewährleistet ist. Der Draht sollte in einem flachen, gleichbleibenden Winkel zugeführt werden und die Schmelze an der Vorderkante treffen; der genaue Winkel richtet sich nach Bauteil und Zugänglichkeit.
Ein konstanter Anstellwinkel sorgt für ein gleichmäßiges Abschmelzen des Drahtes und damit für eine gleichmäßige Nahtform.
3. Puls/Leistung auf Draht abstimmen
Die Pulsfrequenz und Leistung des Lasers müssen auf den verwendeten Draht abgestimmt werden. Nutzen Sie die Super Pulse Technology Ihrer Sigma-Laser-Anlage, um die Schweißparameter zu optimieren und eine konsistente Schweißnahtqualität zu gewährleisten.
Typische Leistungsbereiche für das Laserschweißen mit Zusatzdraht liegen bei 300 bis 600 W, wobei die Pulsfrequenz je nach Material und Anwendung zwischen 0,5 und 100 Hz variieren kann. Die Anpassung dieser Parameter ist entscheidend für die Kontrolle der Einschweißtiefe und der Nahtqualität.
4. Vorschub synchronisieren
Stellen Sie sicher, dass der Drahtvorschub synchron mit der Laserbewegung ist. Dies verhindert Materialstau und gewährleistet eine gleichmäßige Nahtbildung. Eine genaue Synchronisierung ist besonders wichtig bei der Bearbeitung von komplexen Geometrien.
Bei Sigma-Anlagen koordiniert die Sigomatic-Steuerung Drahtvorschub und Achsbewegung, sodass beide präzise aufeinander abgestimmt werden können.
5. Sichtkontrolle unter der Beobachtungsoptik
Führen Sie eine Sichtkontrolle der Schweißnaht durch die Beobachtungsoptik der Anlage durch. Dies ermöglicht es Ihnen, die Qualität der Naht in Echtzeit zu überwachen und bei Bedarf Anpassungen vorzunehmen. Die Swivel Optics mit Teleskoplinse bieten Ihnen eine detaillierte Ansicht des Schweißprozesses.
Mit diesen Schritten stellen Sie sicher, dass die Drahtzufuhr beim Laserschweißen korrekt eingestellt ist, was maßgeblich zur Qualität und Wirtschaftlichkeit Ihrer Schweißarbeiten beiträgt.
Die Einhaltung der relevanten Normen, wie EN ISO 15614 für die Qualifizierung von Schweißverfahren, ist entscheidend für die Sicherstellung der Prozessqualität und -konsistenz in industriellen Anwendungen.
Wann schweißen Sie besser ohne Zusatzwerkstoff?
In der industriellen Fertigung ist die Entscheidung zwischen dem Laserschweißen mit Zusatzdraht und autogenem Laserschweißen von entscheidender Bedeutung, insbesondere bei Anwendungen, die hohe Präzision und Materialeffizienz erfordern. Beim autogenen Verfahren entfällt der Zusatzwerkstoff, was sich insbesondere bei sauberen Stößen und dünnen Querschnitten als vorteilhaft erweist. Dies ermöglicht eine schnellere Bearbeitung, schlankere Verbindungsstellen und reduziert den Bedarf an Nacharbeit.
Vorteile des autogenen Laserschweißens
Autogenes Laserschweißen eignet sich ideal für Anwendungen, bei denen die Materialien gut zusammenpassen und keine zusätzlichen Füllmaterialien erforderlich sind. Typische Einsatzbereiche umfassen:
- Herstellung von Präzisionsbauteilen aus Edelstahl, z.B. Werkstoffnummer 1.4301
- Dünnwandige Verbindungen in der Elektronik- und Medizintechnik
- Kleinserienfertigung, bei der Geschwindigkeit und Materialeinsparung im Vordergrund stehen
Das Laserschweißen mit Zusatzdraht hingegen ist bei größeren Spalten, beim Aufbau und bei der Legierungssteuerung vorteilhaft.
| Parameter | Typischer Bereich | Bemerkung |
|---|---|---|
| Laserleistung (Aluminium) | 300–600 W | Abhängig von Materialdicke und -art |
| Fokusdurchmesser | 0,1–2,0 mm | Beeinflusst Nahtbreite und Einschweißtiefe |
| Spaltüberbrückung | 0,2–1,0 mm | Abhängig von Drahtstärke und Laserleistung |
| Einschweißtiefe | Zehntelmillimeter bis wenige mm (Leistungsklasse bis 600 W) | Abhängig von Material und Parametern |
| Wellenlänge (Faserlaser) | 1070 nm | Hohe Strahlqualität und Präzision |
Alle Werte sind allgemeine Richtwerte und nicht spezifisch für ein Sigma Laser Modell.
Optimierung der Schweißparameter
Die Optimierung der Schweißparameter ist entscheidend, um die besten Ergebnisse zu erzielen, unabhängig davon, ob mit oder ohne Zusatzwerkstoff gearbeitet wird. Faktoren wie Laserleistung, Schweißgeschwindigkeit und Fokuslage müssen präzise eingestellt werden. Besonders beim Laserauftragschweißen für Verschleißschutz und Beschichtungen sind diese Parameter von Bedeutung.
Die Wahl der richtigen Parameter kann durch die Anwendung von Normen wie der EN ISO 15614 zur Qualifizierung von Schweißverfahren unterstützt werden. Diese Norm hilft, die Prozessstabilität und die Qualität der Schweißnähte zu gewährleisten.
Zusammenfassend lässt sich sagen, dass die Wahl zwischen autogenem Laserschweißen und dem Einsatz von Zusatzdraht auf der spezifischen Anwendung und den Materialanforderungen basieren sollte. Sigma Laser bietet mit seinen Systemen, wie der Sidanus Light und der Sineo Fibre, flexible Lösungen, die sowohl für autogene Anwendungen als auch für komplexe Schweißaufgaben mit Zusatzdraht optimiert sind.
Die Sidanus Light mit ihrer Nd:YAG-Technologie bietet eine Spitzenleistung von bis zu 13 kW und ist ideal für Anwendungen, die eine hohe Energiedichte erfordern. Die Sineo Fibre hingegen nutzt die Vorteile der Ytterbium-Faserlaser-Technologie, die für ihre hohe Effizienz und Präzision bekannt ist.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen mit Zusatzdraht?
Beim Laserschweißen mit Zusatzdraht wird ein Laserstrahl genutzt, um den Grundwerkstoff zu schmelzen, während gleichzeitig ein Draht als Zusatzmaterial zugeführt wird. So lassen sich Spalte überbrücken, Material gezielt aufbauen und die Zusammensetzung des Schweißguts steuern. Sigma-Anlagen bieten hier eine hohe Flexibilität durch die Wahl zwischen Nd:YAG- und Ytterbium-Faserlasern.
Welche Materialien eignen sich für das Laserschweißen mit Zusatzdraht?
Laserschweißen mit Zusatzdraht ist ideal für hochlegierte Stähle wie 1.4301 und Werkzeugstähle wie 1.2343. Auch Aluminiumlegierungen und Titan können effektiv verarbeitet werden. Die Wahl des Zusatzdrahts hängt vom Grundmaterial und der gewünschten Schweißeigenschaft ab.
Welche Vorteile bietet die 5-Achs-Kinematik bei Sigma-Anlagen?
Die 5-Achs-Kinematik (X·Y·Z·C·D) ermöglicht eine präzise Positionierung und Bearbeitung komplexer Geometrien. Dies erhöht die Flexibilität und Effizienz, insbesondere bei großen oder unregelmäßig geformten Bauteilen, ohne Begrenzung der Bauteilgröße.
Welche Rolle spielt die Super Pulse Technology?
Die Super Pulse Technology (SPT) ist Sigmas proprietäre Pulsmodulation im Mikrosekundenbereich: Jeder einzelne Puls lässt sich in seinem Verlauf formen. So werden Energieeintrag und Nahtqualität gezielt gesteuert – das senkt die Rissneigung bei schwierigen Legierungen und minimiert Verzug. SPT ist auf allen sechs Sigma-Schweißanlagen verfügbar.
Wie trägt die Leica-10×-Optik zur Schweißqualität bei?
Die Leica-10×-Optik ist das Beobachtungsmikroskop der Anlage: Sie zeigt die Schweißstelle vergrößert, sodass der Bediener Drahtposition und Schmelzbad präzise verfolgen kann. Das ist besonders wichtig bei feinen Details und kleinen Schweißnähten.
Welche Schulungen bietet Sigma für die Bedienung ihrer Anlagen an?
Sigma bietet zertifizierte Bedienerschulungen an, die auf die spezifischen Anforderungen der Laserschweißanlagen abgestimmt sind. Diese Schulungen umfassen sowohl theoretische als auch praktische Inhalte, um eine sichere und effiziente Nutzung der Anlagen zu gewährleisten.
Wie beeinflussen die Kostenfaktoren die Wirtschaftlichkeit von Laserschweißanlagen?
Die Wirtschaftlichkeit von Laserschweißanlagen hängt von Faktoren wie Materialkosten, Energieverbrauch und Wartungsaufwand ab. Sigma unterstützt mit individueller Anwendungsberatung bei der Einschätzung, ob und wann sich eine Anlage für die jeweilige Aufgabe rechnet.
Quellen
- DIN EN ISO 4063 — Norm zur Klassifizierung von Schweißprozessen, einschließlich Laserschweißen.
- ISO – International Organization for Standardization — ISO 15614-11: Norm für die Qualifizierung von Schweißverfahren, einschließlich Laserschweißen.
- Fraunhofer-Institut für Lasertechnik ILT — Fraunhofer ILT: Forschung und Entwicklung im Bereich Laserschweißen, inklusive Verfahren mit Zusatzdraht.
- DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V. — DVS: Fachverband für Schweißtechnik mit Publikationen und Richtlinien zu Laserschweißverfahren.
- VDI Verein Deutscher Ingenieure — VDI: Technische Richtlinien und Veröffentlichungen zu industriellen Schweißverfahren.
- Welding in the World — Fachzeitschrift mit Artikeln über Schweißtechnologien, einschließlich Laserschweißen mit Zusatzdraht.
- Journal of Laser Applications — Fachzeitschrift für Laseranwendungen, einschließlich Laserschweißen mit Zusatzdraht.