- Das Wichtigste in Kürze
- Kann man Gusseisen laserschweißen?
- Technische Überlegungen beim Laserschweißen von Gusseisen
- Anwendungsfälle und Empfehlungen
- Vergleich mit anderen Schweißtechniken
- Grauguss, Sphäroguss, Temperguss: Welche Sorte schweißt wie?
- Gusseisensorten und ihre Schweißeignung
- Industrielle Anwendungen und Herausforderungen
- Welche Zusatzwerkstoffe senken die Rissgefahr?
- Nickelbasis-Logik zur Rissvermeidung
- Kontrolle der Aufmischung
- Wie verhindern Vorwärmung und Pulsführung Risse?
- Einführung in die Herausforderungen des Gusseisen-Laserschweißens
- Rissvermeidung durch kontrollierte Energieeinbringung
- Vorteile der Vorwärmung
- Anwendungsbeispiele und industrielle Relevanz
- Wann sind WIG-Schweißen oder Löten die bessere Wahl?
- Anwendungen für WIG-Schweißen und Löten
- Grenzen des Laserschweißens bei Gusseisen
- Schlussfolgerung
- Häufig gestellte Fragen
- Wie funktioniert Laserschweißen bei Gusseisen?
- Welche Vorteile bietet Laserschweißen für Gussteile?
- Welche Gusseisenarten eignen sich am besten für das Laserschweißen?
- Welche Rolle spielt die Vorwärmung beim Laserschweißen von Gusseisen?
- Wie beeinflusst die Einschweißtiefe die Qualität der Schweißnaht bei Gusseisen?
- Welche Faktoren beeinflussen die Kosten des Laserschweißens von Gusseisen?
- Welche Sigma Laser Systeme eignen sich für das Laserschweißen großer Gusseisenbauteile vor Ort?
- Weiterführende Artikel
- Quellen
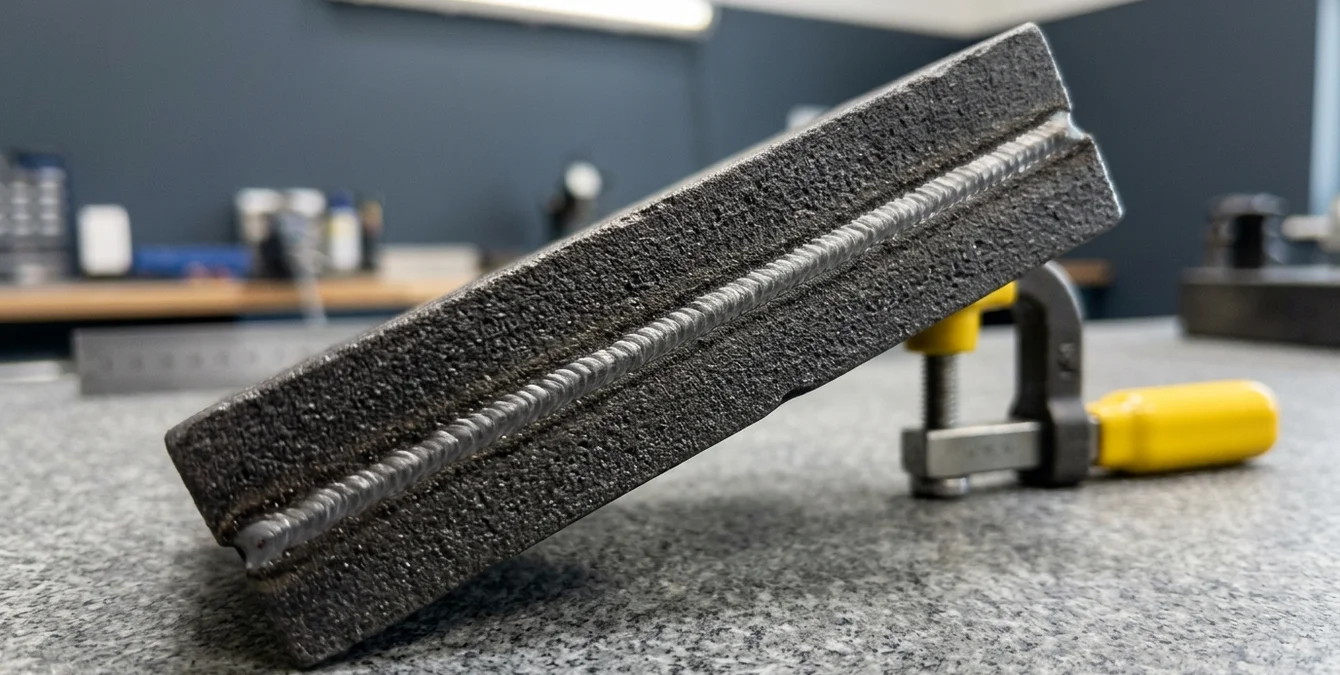
Kurz beantwortet: Gusseisen laserschweißen erfordert spezielle Verfahren, da das Material aufgrund seines hohen Kohlenstoffgehalts spröde ist. Nd:YAG- und Ytterbium-Faserlaser minimieren die Wärmeeinflusszone (WEZ) und reduzieren Rissbildung. Geeignete Zusatzwerkstoffe, wie Nickelbasislegierungen, verbessern die Verbindung. Dennoch bleiben Einschränkungen, wie die Gefahr von Härterissen und Verzug, bestehen. Eine gründliche Vorwärmung und langsame Abkühlung sind entscheidend, um Spannungen zu minimieren. Das Laserschweißen von Gusseisen eignet sich vor allem für Reparaturen und spezifische Anwendungen, bei denen Präzision und minimale Verformung erforderlich sind.
Das Wichtigste in Kürze
Das Laserschweißen von Gusseisen stellt aufgrund der besonderen Materialeigenschaften und der potenziellen Risiken von Rissen und Verzug eine Herausforderung dar. Dennoch bietet die Technologie erhebliche Vorteile, insbesondere bei der Reparatur von Gussteilen, da sie präzise und kontrollierte Wärmezufuhr ermöglicht. Die folgenden Punkte geben einen Überblick über die wichtigsten Aspekte und Überlegungen beim Laserschweißen von Gusseisen.
- Gusseisen erfordert eine sorgfältige Vorbereitung der Schweißnaht, um die Bildung von Rissen zu vermeiden. Eine gründliche Reinigung und das Aufbringen von Vorwärmtechniken können entscheidend sein.
- Der Einsatz von Nd:YAG- oder Ytterbium-Faserlasern ermöglicht eine präzise Steuerung der Einschweißtiefe und minimiert die Wärmeeinflusszone (WEZ), was besonders bei empfindlichen Gussteilen von Vorteil ist.
- Eine angepasste Schweißstrategie, die auf den spezifischen Gusswerkstoff abgestimmt ist, wie z.B. 1.4301 oder 1.2343, ist entscheidend für die Erzielung optimaler Ergebnisse.
- Laserschweißen bietet bei der Reparatur von Gussteilen die Möglichkeit, beschädigte Abschnitte mit minimalem Verzug zu reparieren, was die Integrität des Bauteils bewahrt.
- Die Verwendung von Zusatzwerkstoffen, die kompatibel mit der spezifischen Gusseisenlegierung sind, kann die Schweißnahtqualität erheblich verbessern und die Bildung von Sprödphasen reduzieren.
- Eine sorgfältige Nachbehandlung der Schweißnaht, wie z.B. langsames Abkühlen oder eine Wärmebehandlung, kann die mechanischen Eigenschaften der reparierten Zone verbessern.
- Der Vergleich mit WIG-Schweißen zeigt, dass Laserschweißen bei Gusseisen häufig zu einer höheren Prozessgeschwindigkeit und besseren Kontrolle der Wärmeeinbringung führt.
Durch die Beachtung dieser Aspekte können Schweißfachingenieure und Instandhaltungsprofis die Vorteile des Laserschweißens von Gusseisen optimal nutzen. Im folgenden Artikel werden die technischen Details und spezifischen Anwendungen dieser Methode weiter vertieft.
Kann man Gusseisen laserschweißen?
Das Laserschweißen von Gusseisen stellt eine besondere Herausforderung dar, insbesondere aufgrund des hohen Kohlenstoffgehalts und der Graphitstruktur, die zu Rissneigung führen können. Dennoch ist es unter bestimmten Bedingungen möglich, insbesondere bei kleineren Reparaturen und nicht tragenden Anwendungen.
Technische Überlegungen beim Laserschweißen von Gusseisen
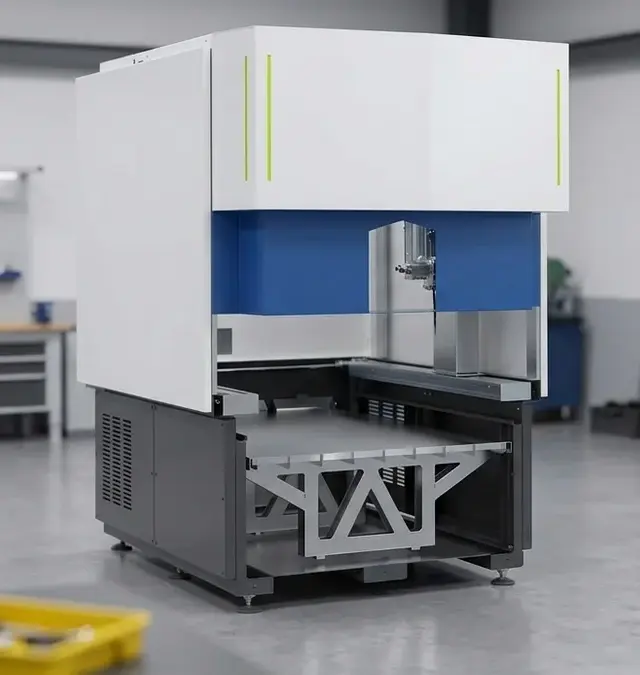
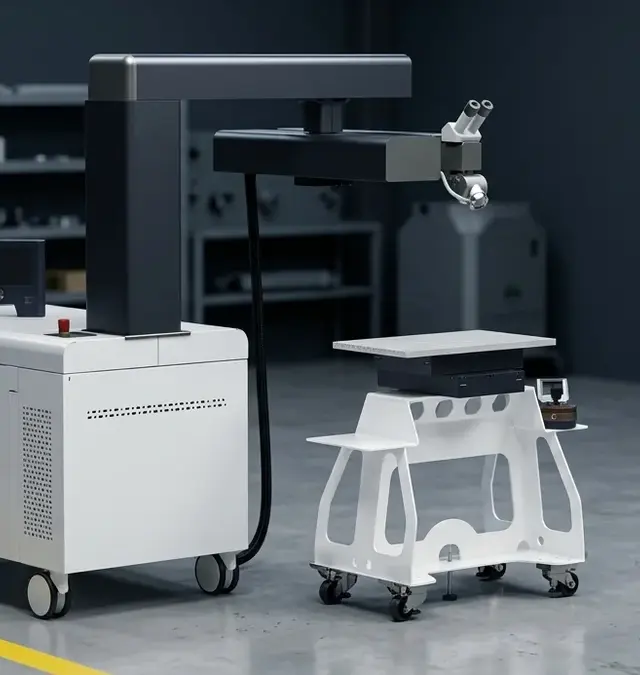
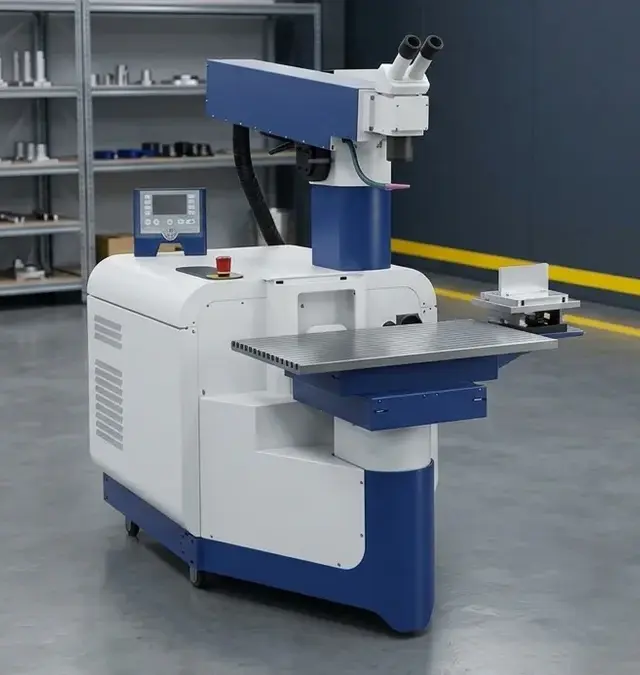
Beim Laserschweißen von Gusseisen müssen spezifische Materialeigenschaften berücksichtigt werden. Sphäroguss zeigt eine bessere Schweißbarkeit im Vergleich zu Grauguss, da die sphäroidische Graphitstruktur weniger rissanfällig ist. Für das Schweißen von Gusseisen mit Lasertechnologie bieten die Systeme von Sigma Laser, wie die Sidanus Light und Siega Fibre, durch präzise Steuerung der Wärmeeinflusszone (WEZ) und Anpassung der Einschweißtiefe, geeignete Lösungen.
Typische Laserparameter für das Schweißen von Gusseisen umfassen Leistungsbereiche von 300 bis 600 W und Wellenlängen um 1070 nm bei Faserlasern. Die Wärmeeinflusszone kann dabei auf wenige Millimeter begrenzt werden, um die Materialintegrität zu gewährleisten. Die Verwendung von gepulsten Lasern ermöglicht eine präzise Kontrolle der Energieeinbringung, was besonders bei der Bearbeitung von spröden Werkstoffen wie Gusseisen von Vorteil ist.
Anwendungsfälle und Empfehlungen
In der industriellen Praxis wird das Laserschweißen von Gusseisen häufig für Reparaturen von Gussteilen eingesetzt. Diese Technik kann helfen, Ausschusskosten zu reduzieren, indem beschädigte Teile wiederhergestellt werden, anstatt sie zu ersetzen. Wichtig ist die richtige Wahl der Schweißzusatzwerkstoffe, um die Materialeigenschaften nach dem Schweißen zu optimieren.
- Sphäroguss eignet sich besser als Grauguss für Laserschweißverfahren.
- Kleinere Reparaturen sind sinnvoller als die Herstellung tragender Verbindungen.
- Die richtige Anpassung der Laserparameter ist entscheidend für den Erfolg.
- Die Einhaltung von Schweißnormen wie der EN ISO 15614 kann die Prozesssicherheit erhöhen.
Vergleich mit anderen Schweißtechniken
Im Vergleich zu traditionellen Verfahren wie dem WIG-Schweißen bietet das Laserschweißen deutliche Vorteile in Bezug auf die Präzision und die Kontrolle der Wärmeeinflusszone. Jedoch bleibt der Einsatz von Lasertechnologie für Gusseisen aufgrund materialtechnischer Herausforderungen begrenzt und erfordert eine sorgfältige Abwägung der spezifischen Anforderungen und Möglichkeiten.
Für weiterführende Informationen zu Laserschweißverfahren und deren industriellen Anwendungen empfehlen sich spezialisierte Schulungen oder die Konsultation von Experten wie dem DVS – Deutscher Verband für Schweißen und verwandte Verfahren e.V..
Grauguss, Sphäroguss, Temperguss: Welche Sorte schweißt wie?
Das Laserschweißen von Gusseisen ermöglicht präzise und effiziente Reparaturen an Gussteilen, insbesondere bei anspruchsvollen Anwendungen in der Instandhaltung von Maschinen und Werkzeugen. Aufgrund der unterschiedlichen Eigenschaften der Gusseisensorten ist es entscheidend, die Schweißeignung individuell zu bewerten, um Ausschusskosten zu reduzieren und die Qualität der Reparaturen zu gewährleisten.
Gusseisensorten und ihre Schweißeignung
Die Wahl der geeigneten Schweißtechniken für Gusseisen hängt von der spezifischen Art des Materials ab. Die Hauptsorten sind Grauguss (GJL), Sphäroguss (GJS) und Temperguss (GJM). Jede dieser Sorten weist spezifische Eigenschaften auf, die das Schweißverhalten beeinflussen.
| Sorte | Schweißeignung | Typischer Reparaturfall |
|---|---|---|
| Grauguss (GJL) | Mittlere Eignung, erfordert spezielle Schweißzusatzwerkstoffe | Rissreparaturen bei Maschinengehäusen |
| Sphäroguss (GJS) | Gute Eignung, relativ hohe Duktilität | Reparatur von Achsschenkeln in der Automobilindustrie |
| Temperguss (GJM) | Geringe Eignung, hohe Empfindlichkeit gegenüber Wärmeeinfluss | Reparatur von Rohrverbindungen im Anlagenbau |
Industrielle Anwendungen und Herausforderungen
Beim Laserschweißen von Gusseisen ist es wichtig, die Wärmeeinflusszone (WEZ) möglichst gering zu halten, um Materialverformungen zu minimieren. Typischerweise liegt die WEZ bei Laserschweißverfahren im Bereich von wenigen Millimetern, abhängig von der Leistung und den spezifischen Prozessparametern. Anlagen wie die Sidanus Light von Sigma Laser bieten hier durch präzise Steuerung der Laserparameter Vorteile. Vor allem in der Automobil- und Maschinenbauindustrie sind solche präzisen Reparaturmöglichkeiten entscheidend, um die Lebensdauer von Gussteilen zu verlängern und die Betriebskosten zu senken.
Die Wahl der richtigen Laserschweißanlage und die Berücksichtigung der spezifischen Materialanforderungen sind essenziell, um effektive Ergebnisse zu erzielen. Durch den Einsatz von Sigma-Laser-Anlagen können Unternehmen ihre Produktionsprozesse optimieren und die Ausschusskosten bei der Gussteile-Reparatur deutlich reduzieren. Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist dabei von zentraler Bedeutung, um die Prozesssicherheit und Qualität zu gewährleisten.
Typische industrielle Laserschweißparameter für Gusseisen umfassen Leistungen bis zu 500 W bei Nd:YAG-Lasern und bis zu 600 W bei Faserlasern, wobei die Einschweißtiefe je nach Material und Laserparameter variieren kann. Die Strahlqualität und der Fokusdurchmesser spielen eine entscheidende Rolle bei der Minimierung von Verzug und der Sicherstellung einer hohen Schweißnahtqualität. Die Wiederholgenauigkeit der Systeme ist entscheidend für die Konsistenz der Schweißnähte, insbesondere bei Serienproduktionen.
Welche Zusatzwerkstoffe senken die Rissgefahr?
Beim Gusseisen laserschweißen ist die Auswahl geeigneter Schweißzusatzwerkstoffe entscheidend, um Rissbildung zu vermeiden und die strukturelle Integrität der Schweißnaht zu gewährleisten. Die komplexe Mikrostruktur von Gusseisen, insbesondere bei Grauguss, erfordert eine sorgfältige Materialauswahl und Prozesskontrolle. Modernste Sigma-Laser-Anlagen, wie die Sidanus Light oder die Sineo Fibre, ermöglichen eine präzise Steuerung der Aufmischung, um die Rissgefahr zu minimieren.
Typischerweise wird beim Laserschweißen von Gusseisen eine Laserleistung im Bereich von 200 bis 600 W eingesetzt, um eine ausreichende Eindringtiefe zu gewährleisten, ohne die Wärmeeinflusszone (WEZ) übermäßig zu vergrößern. Die WEZ kann bei Gusseisen aufgrund seiner spröden Natur kritisch sein und sollte so klein wie möglich gehalten werden, um Rissbildung zu vermeiden. Die Verwendung von Nickelbasis-Zusatzwerkstoffen kann die WEZ positiv beeinflussen, indem sie die Bildung von spröden Karbiden reduziert.
Nickelbasis-Logik zur Rissvermeidung
Nickelbasierte Schweißzusatzwerkstoffe sind ideal für das Laserschweißen von Gusseisen, da sie die Bildung von spröden Strukturen in der Wärmeeinflusszone (WEZ) reduzieren. Nickel fungiert als austenitischer Stabilisator und mindert die Wahrscheinlichkeit der Rissbildung durch thermische Spannungen. Diese Logik ist besonders effektiv bei der Reparatur von Gussteilen, wo die Ausschusskosten reduziert werden müssen.
Kontrolle der Aufmischung
Eine präzise Kontrolle der Aufmischung während des Schweißprozesses ist entscheidend. Die Anlagen von Sigma Laser bieten fortschrittliche Funktionen wie Schwenkoptik mit Teleskoplinse, die eine genaue Fokussierung und Steuerung der Laserstrahlquelle ermöglichen. Dadurch wird die Homogenität der Schweißnaht verbessert, was besonders für hohe Anforderungen in der Elektronikindustrie von Bedeutung ist.
- Verwendung von Nickelbasis-Schweißzusatzwerkstoffen zur Rissvermeidung
- Aufmischungskontrolle durch fortschrittliche Lasersysteme
- Reduzierung der Ausschusskosten durch präzises Schweißen
Die Schweißtechniken für Gusseisen müssen an die spezifischen Anforderungen der Werkstoffe angepasst werden. Durch den Einsatz von Sigma-Laser-Anlagen können Produktionsprozesse optimiert und die Qualität der Schweißverbindungen entscheidend verbessert werden.
Die Einhaltung von Normen wie der EN ISO 15614, die die Qualifizierung von Schweißverfahren regelt, ist essenziell, um die Qualität und Reproduzierbarkeit der Schweißnähte zu gewährleisten. Eine präzise Prozesskontrolle und die richtige Wahl der Schweißparameter sind entscheidend, um die gewünschten mechanischen Eigenschaften zu erzielen.
Wie verhindern Vorwärmung und Pulsführung Risse?
Einführung in die Herausforderungen des Gusseisen-Laserschweißens
Gusseisen stellt aufgrund seiner spröden Materialeigenschaften eine besondere Herausforderung beim Laserschweißen dar. Eine unzureichende Kontrolle des Energieeintrags kann zur Entstehung von Rissen in der Wärmeeinflusszone (WEZ) führen. Dies ist besonders kritisch bei der Reparatur von Gussteilen, da zusätzliche Risse die Ausschusskosten signifikant steigern können.
Rissvermeidung durch kontrollierte Energieeinbringung
Durch den Einsatz von gepulstem Laserschweißen lässt sich der Energieeintrag präzise steuern. Die Pulsführung ermöglicht es, die Energie dosiert und kontrolliert in das Schmelzbad einzubringen, wodurch die Temperaturen in der WEZ geringer gehalten werden können. Dies minimiert die Aufhärtung und reduziert das Risiko von Rissbildung. Weitere Details zur Pulsführung beim Laserschweißen finden Sie in unserem Blog.
Die Verwendung von gepulsten Lasern, wie sie in den Sidanus Light und Sirius Light Modellen von Sigma Laser zu finden sind, erlaubt eine Feinabstimmung der Pulsdauer und -frequenz, um die thermischen Effekte auf das Material zu minimieren. Diese Präzision ist entscheidend, um die strukturelle Integrität von Gusseisen während des Schweißprozesses zu erhalten.
Vorteile der Vorwärmung
Eine weitere effektive Maßnahme zur Rissvermeidung ist die Vorwärmung des Gusseisens. Durch die Vorwärmung wird die Temperaturdifferenz zwischen Schweißnaht und umgebendem Material reduziert. Dies verringert die thermischen Spannungen und hilft, Risse in kritischen Bereichen zu vermeiden. Die Kombination von Vorwärmung und gepulstem Schweißen bietet somit eine ideale Lösung für das Schweißen von Gusseisen.
Die empfohlene Vorwärmtemperatur für Gusseisen liegt typischerweise zwischen 150 °C und 300 °C, abhängig von der spezifischen Legierung und Bauteildicke. Diese Maßnahme reduziert die Abkühlgeschwindigkeit und die damit verbundenen Spannungen, die zu Rissbildung führen können.
Anwendungsbeispiele und industrielle Relevanz
In der Praxis wird diese Methode häufig in der Instandhaltung von Maschinen- und Automobilkomponenten aus Gusseisen eingesetzt. Durch die Optimierung der Schweißtechniken für Gusseisen können Ausschusskosten erheblich gesenkt werden, was zu einer höheren Wirtschaftlichkeit in der Produktion führt. Weitere Informationen zur Minimierung der Wärmeeinflusszone finden Sie in unserem Beitrag Wärmeeinflusszone minimieren.
Die Einhaltung der Schweißnormen wie der EN ISO 15614-11, die die Qualifizierung von Schweißverfahren für Gusseisen regelt, ist entscheidend für die Sicherstellung der Schweißqualität und Langlebigkeit der reparierten Komponenten ISO 15614-11:2018.
Wann sind WIG-Schweißen oder Löten die bessere Wahl?
In der industriellen Fertigung ist die Wahl zwischen verschiedenen Schweißtechniken entscheidend für die Qualität und Wirtschaftlichkeit der Endprodukte. Während das Laserschweißen eine präzise und effiziente Methode darstellt, gibt es Anwendungen, bei denen traditionelle Verfahren wie das WIG-Schweißen oder Löten vorzuziehen sind. Diese Methoden bieten spezifische Vorteile, insbesondere bei großen tragenden Verbindungen oder stark verunreinigten Gussteilen, wo die Präzision des Lasers an ihre Grenzen stößt.
Anwendungen für WIG-Schweißen und Löten
Das WIG-Schweißen eignet sich besonders für Materialien, die eine hohe Schweißqualität erfordern, etwa bei der Reparatur von Gussteilen, die nicht für das Gusseisen laserschweißen geeignet sind. Diese Technik ist bekannt für ihre Fähigkeit, saubere und kontrollierte Schweißnähte zu erzeugen, was sie ideal für stark beanspruchte Komponenten macht. Im Gegensatz dazu bietet das Löten eine hervorragende Möglichkeit, verschiedene Materialien zu verbinden, insbesondere wenn eine niedrige Arbeitstemperatur erforderlich ist, um den Wärmeeinfluss auf empfindliche Bauteile zu minimieren.
Grenzen des Laserschweißens bei Gusseisen
Das Laserschweißen von Gusseisen stellt aufgrund der Materialeigenschaften eine besondere Herausforderung dar. Gusseisen ist bekannt für seine hohe Kohlenstoffkonzentration, die zu einer erhöhten Sprödigkeit führt. In solchen Fällen kann das WIG-Schweißen eine überlegene Alternative sein, da es eine bessere Kontrolle über die Wärmeeinflusszone (WEZ) ermöglicht und so Ausschusskosten reduzieren kann. Die Entscheidung für die richtige Schweißtechnik hängt von der spezifischen Anwendung, den Materialeigenschaften und den gewünschten mechanischen Eigenschaften der fertigen Verbindung ab.
Typischerweise wird beim Laserschweißen von Gusseisen eine Einschweißtiefe von bis zu 2 mm erreicht, abhängig von der Laserleistung und den spezifischen Materialeigenschaften. Die Wärmeeinflusszone ist dabei relativ gering, was zu einer minimalen Verformung des Werkstücks führt. Eine präzise Steuerung der Laserparameter ist entscheidend, um Rissbildung zu vermeiden, die durch die hohe Kohlenstoffkonzentration im Gusseisen begünstigt wird.
Gemäß der Norm ISO 15614-11:2018 ist die Qualifizierung von Schweißverfahren für Gusseisen eine komplexe Aufgabe, die eine sorgfältige Analyse der Materialzusammensetzung und der Schweißparameter erfordert ISO 15614-11:2018.
Schlussfolgerung
Die Wahl der optimalen Schweißtechnik ist von entscheidender Bedeutung für die Fertigungsqualität und die Kostenkontrolle. Während das Laserschweißen in vielen Fällen eine äußerst effektive Methode ist, erfordern bestimmte Anwendungen die Verwendung von WIG-Schweißen oder Löten. Diese traditionellen Verfahren bieten einzigartige Vorteile, die nicht ignoriert werden sollten, wenn es um die Herstellung von hochwertigen und langlebigen Produkten geht.
Häufig gestellte Fragen
Wie funktioniert Laserschweißen bei Gusseisen?
Laserschweißen von Gusseisen erfordert präzise Steuerung der Wärmeeinbringung, um Rissbildung zu vermeiden. Die geringe Wärmeeinflusszone (WEZ) von Nd:YAG- und Ytterbium-Faserlasern minimiert thermische Spannungen. Vorwärmen und langsames Abkühlen können zusätzlich die Schweißeigenschaften verbessern.
Welche Vorteile bietet Laserschweißen für Gussteile?
Laserschweißen bietet hohe Präzision und geringe Verformung durch minimierte WEZ. Es ermöglicht das Schweißen komplexer Formen ohne mechanische Nachbearbeitung. Die Verfahren sind zudem schneller und effizienter als traditionelle Methoden wie WIG-Schweißen.
Welche Gusseisenarten eignen sich am besten für das Laserschweißen?
Gusseisen mit Kugelgraphit (SG) und vermicularem Graphit (VG) sind besonders geeignet, da sie bessere Duktilität aufweisen. Grauguss mit Lamellengraphit kann ebenfalls geschweißt werden, erfordert jedoch spezielle Vorbehandlungen zur Rissvermeidung.
Welche Rolle spielt die Vorwärmung beim Laserschweißen von Gusseisen?
Die Vorwärmung reduziert die Abkühlgeschwindigkeit und minimiert das Risiko von Spannungsrissen. Sie verbessert die Duktilität und Haftung der Schweißnaht, insbesondere bei spröden Gusseisenarten.
Wie beeinflusst die Einschweißtiefe die Qualität der Schweißnaht bei Gusseisen?
Eine präzise Steuerung der Einschweißtiefe ist entscheidend, um die Integrität der Schweißnaht zu gewährleisten. Zu tiefe Schweißnähte können zu Rissbildung führen, während zu flache Nähte die mechanische Festigkeit beeinträchtigen können.
Welche Faktoren beeinflussen die Kosten des Laserschweißens von Gusseisen?
Die Kosten hängen von Faktoren wie Material, Bauteilgröße, Schweißnahtlänge und Produktionsvolumen ab. Effizienzgewinne und reduzierte Nachbearbeitungskosten tragen zur Wirtschaftlichkeit bei, jedoch sollten spezifische Anforderungen im Vorfeld analysiert werden.
Welche Sigma Laser Systeme eignen sich für das Laserschweißen großer Gusseisenbauteile vor Ort?
Für das Schweißen großer oder schwerer Gusseisenbauteile vor Ort sind die mobilen 360°-Systeme Sineo Light, Sineo Fibre und Sirius Light ideal. Dank unbegrenzter Bauteilgröße und -gewicht kommt die Anlage direkt zum Werkstück – ein Ausbau oder Transport ist nicht erforderlich.
Quellen
- DIN Deutsches Institut für Normung — DIN EN ISO 4063: Norm zur Klassifizierung von Schweißprozessen, einschließlich Laserschweißen.
- Fraunhofer-Institut für Lasertechnik ILT — Forschung und Entwicklung im Bereich Laserschweißen von Gusseisen.
- ISO 15614-11:2018 — ISO-Norm für die Qualifizierung von Schweißverfahren, relevant für das Laserschweißen von Gusseisen.
- VDI Verein Deutscher Ingenieure — Technische Richtlinien und Standards im Bereich der Ingenieurwissenschaften, einschließlich Lasertechnologie.
- Welding in the World — Fachzeitschrift mit Artikeln über Schweißtechnologien, einschließlich Laserschweißen von Gusseisen.
- Schweißtechnik — Deutsche Fachzeitschrift für Schweißtechnik mit Beiträgen zum Laserschweißen.
- European Patent Office — Datenbank für Patente, einschließlich Technologien zum Laserschweißen von Gusseisen.